

CNC-Halterung für Einsteiger: So bleibt dein Werkstück an seinem Platz
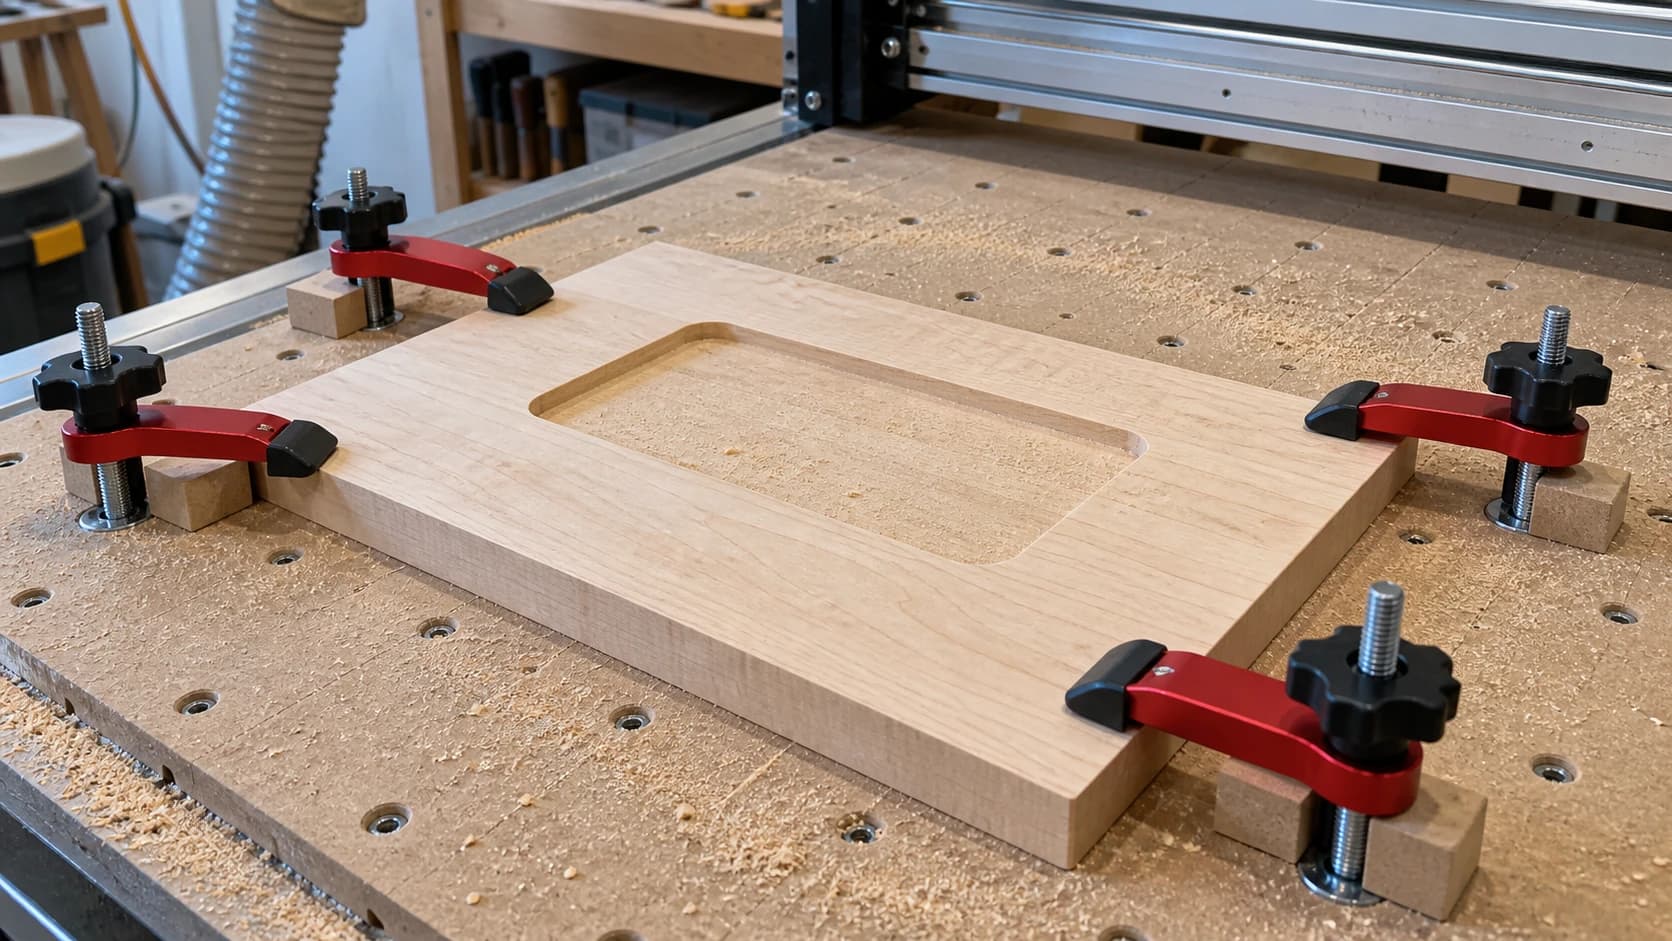
Du hast eine Stunde ins Design gesteckt, zweimal genullt und auf Start gedrückt. Zwanzig Minuten später klingt die Maschine eine halbe Sekunde lang anders, und jetzt zieht sich eine diagonale Furche durch dein fast fertiges Schild. Das Werkstück hat sich bewegt. Mit deiner Datei, deinem Fräser oder deinen Schnittwerten war nichts falsch. Das Material war einfach nicht gut genug befestigt.
Die Werkstückhalterung ist die am wenigsten glamouröse Fähigkeit beim CNC-Fräsen und ruiniert still mehr erste Projekte als Schnittwerte und Vorschubgeschwindigkeiten zusammen. Alle beschäftigen sich mit Spanlast-Rechnern. Fast niemand spricht über die vier Streifen Klebeband, die tatsächlich die Last tragen. In diesem Beitrag geht es darum, warum sich Werkstücke bewegen, welche Haltemethoden du in welcher sinnvollen Reihenfolge lernen solltest und wie die einzelnen Fehler aussehen, damit du deinen eigenen Ausschuss diagnostizieren kannst.
Wenn du deine erste Maschine noch einrichtest, beginne mit unserem Einsteigerleitfaden zum CNC-Fräsen und komm dann zurück. Dieser Beitrag setzt voraus, dass du weißt, wofür ein Opferbrett da ist – auch wenn deins noch makellos ist.
Warum sich Werkstücke bewegen: Schnittkräfte einfach erklärt
Ein rotierender Fräser hebt Material nicht höflich ab. Er greift nach Spänen und schleudert sie weg, und jeder Span, den er abnimmt, drückt in die entgegengesetzte Richtung auf das Werkstück zurück. Diese Kräfte treten in drei Formen auf, und jede davon überwindet eine andere Art der Werkstückhalterung.
Seitlicher Druck. Während sich der Fräser durch den Schnitt bewegt, schiebt er das Werkstück seitlich entgegen der Bewegungsrichtung. Das ist die Kraft, die ein schlecht befestigtes Brett über das Opferbrett schiebt. Sie ändert ihre Richtung ständig, wenn sich der Werkzeugweg ändert. Deshalb kann ein Werkstück die ersten zehn Minuten überstehen und bei einem späteren Durchgang trotzdem wandern.
Anheben. Spiralfräser mit Aufwärtsschnitt ziehen Späne nach oben aus dem Schnitt. Diese Geometrie ist großartig für die Spanabfuhr und schlecht für die Werkstückhalterung, weil sie auch das Werkstück nach oben zieht. Wenn der Fräser in deiner Spindel ein Aufwärtsfräser ist, solltest du davon ausgehen, dass er aktiv versucht, dein Werkstück anzuheben. Dünnes Material und kleine Werkstücke sind besonders gefährdet. Klebeband, das dem Verrutschen hervorragend widersteht, kann trotzdem zulassen, dass sich eine Ecke nach oben ablöst.
Greifen und Reißen. Wenn ein Fräser stumpf ist, zu tief eintaucht oder in einen Gleichlaufschnitt geführt wird, für den er nicht bereit war, kann er aufhören zu schneiden und anfangen zu greifen. Statt eines gleichmäßigen Drucks bekommt das Werkstück einen plötzlichen Ruck. Dahinter steckt der beunruhigendste Fehlerfall: das weggeschleuderte Werkstück. Deshalb ist „Beim letzten Auftrag hat es doch gehalten“ keine Garantie.
Die wichtigste Erkenntnis: Deine Werkstückhalterung muss während des gesamten Auftrags gleichzeitig dem Verrutschen in alle horizontalen Richtungen und dem Anheben nach oben widerstehen. Jede der folgenden Methoden ist eine andere Antwort auf dieses Problem.
DRUCKEN. SCHNEIDEN. GRAVIEREN.



- Mehrere Formate (SVG, DXF, PNG)
- Maschinengetestete Designs
- Gewerbliche Lizenzen
Gesponsert von PrintCutCarve.com
Die Methoden – für Einsteiger geordnet
Es gibt nicht die eine beste Methode. Für jeden Auftrag gibt es eine passende Methode und eine sinnvolle Reihenfolge, in der du sie lernen kannst.
| Methode | Kosten | Hält seitlichen Druck | Hält Anheben | Am besten für | Der Haken |
|---|---|---|---|---|---|
| Klemmen | Günstig | Gut | Gut an der Klemme | Dickes Material, schnelle Aufträge | Kollisionen mit dem Fräser, ungesicherte Mitte |
| Schrauben | Fast kostenlos | Sehr gut | Sehr gut | Plattenmaterial, Serienfertigung | Löcher im Werkstück oder Abfall |
| Klebeband + Sekundenkleber | Günstig | Sehr gut | Sehr gut | Fast alles | Vorbereitungszeit, Oberflächenvorbereitung wichtig |
| Klapp-/Nockenklemmen | Mittel | Gut | Gut | Wiederholungsaufträge, Vorrichtungen | Einrichtungszeit, weiterhin Kollisionsrisiko |
| Vakuumtisch | Teuer | Sehr gut | Sehr gut | Plattenfertigung | Überdimensioniert für Hobby-Maschinen |
Klemmen: Hier beginnen alle – und hier stolpern auch alle
Klemmen sind die naheliegende erste Antwort, und sie funktionieren. Flache Niederhalter, die an den Kanten deines Materials aufliegen, widerstehen sowohl dem Verrutschen als auch dem Anheben – zumindest in der Nähe der Klemmen.
Die Falle hat ein Geräusch, und du musst es nur einmal hören: der Fräser, der bei voller Geschwindigkeit auf eine Klemme trifft. Es ist leicht, Klemmen mit Blick auf das Material zu platzieren und zu vergessen, wo der Werkzeugweg tatsächlich verläuft. Schneidest du ein Profil um die Außenseite eines Werkstücks? Genau dort sitzen dann deine Klemmen.
Drei Gewohnheiten halten Klemmen aus dem Weg des Fräsers:
- Vorschau des vollständigen Werkzeugwegs in deiner CAM-Software mit sichtbaren tatsächlichen Schnittgrenzen; platziere die Klemmen anschließend außerhalb jeder Linie.
- Führe einen Luftschnitt über dem Material in einer neuen Einrichtung aus. Wenn du beobachtest, wie die Maschine den Auftrag mit angehobenem Fräser abfährt, kostet das ein paar Minuten und erkennt Kollisionen mit Klemmen kostenlos.
- Verwende flache Klemmen, damit selbst ein Fehler in Z weniger wahrscheinlich zu einer Kollision führt.
Klemmen haben eine zweite, leisere Schwäche: Sie halten nur dort, wo sie sitzen. Klemmst du die vier Kanten eines breiten Bretts, kann sich die Mitte trotzdem biegen und rattern oder sich nach oben wölben, wenn sich beim Schnitt innere Spannungen lösen. Für große Taschen in der Mitte einer Platte reichen Klemmen allein meist nicht aus.
Schrauben: unschön, günstig und kaum zu schlagen
Schrauben durch dein Material in das Opferbrett zu drehen, ist die uneleganteste Methode auf dieser Liste und zugleich eine der sichersten. Gut platzierte Schrauben widerstehen sowohl dem Verrutschen als auch dem Anheben ungefähr so zuverlässig wie alles, was ein Einsteiger kaufen kann. Deshalb bleiben sie eine verbreitete, fast kostenlose Möglichkeit, Plattenmaterial zu befestigen.
Der offensichtliche Preis sind Löcher. Du setzt die Schrauben entweder durch die Abfallbereiche deiner Platte, wo sie nichts kosten, oder durch das fertige Werkstück, wo sie dich das Werkstück kosten. Plane die Schraubenpositionen in CAM genauso wie die Klemmen: Schau, wo die Werkstücke liegen, und setze die Schrauben dorthin, wo sie nicht liegen.
Zwei Hinweise. Erstens: Weißt du, was unter deinem Opferbrett liegt? Schrauben, die das Maschinenbett oder ein Rahmenteil erreichen, treffen darauf. Zweitens: Markiere oder kartiere deine Schraubenpositionen, damit ein späterer Werkzeugweg nicht durch eine Schraube führt. Eine Schraube zu fräsen ruiniert den Fräser sofort und kann Funken in ein Sägemehlbett schleudern.
Malerkrepp und Sekundenkleber: der Allrounder
Diese Methode klingt nach einem Trick und verhält sich wie eine professionelle Vorrichtung. Bedecke den Bereich des Opferbretts mit Malerkrepp, beklebe die Unterseite des Werkstücks mit Malerkrepp, trage Sekundenkleber auf eine beklebte Fläche auf, sprühe Aktivator auf die andere und drücke beide für einige Sekunden zusammen.
Der Kleber verbindet Klebeband mit Klebeband erstaunlich fest, und nach dem Auftrag lässt sich das Klebeband sauber von beiden Flächen abziehen. Keine Löcher, keine Klemmen, die der Fräser treffen könnte, nichts ragt über das Material hinaus, und die Haltekraft wirkt über die gesamte Unterseite. So gibt es keine ungesicherte Mitte, die rattern kann.
Diese vollflächige Befestigung löst deshalb still Probleme, die andere Methoden nicht lösen können:
- Ausgeschnittene Werkstücke bleiben liegen. Wenn ein Profildurchgang ein Werkstück vollständig freischneidet, wird es bei einer geklemmten oder verschraubten Einrichtung von nichts mehr gehalten. Bei Klebeband und Kleber bleibt das freigeschnittene Werkstück trotzdem befestigt und kann nicht in den Fräser wandern.
- Keine Kollisionsplanung. Nichts ragt über die Oberfläche hinaus und kann getroffen werden.
- Dünnes Material bleibt flach. Die durchgehende Verbindung wirkt überall gegen das Anheben, nicht nur an den Kanten.
Magisch ist die Methode nicht. Die Gründe für ihr Versagen liegen allesamt in der Vorbereitung:
- Staubige oder ölige Flächen. Klebeband haftet schlecht auf einem staubigen Opferbrett oder einem wachsigen Brett. Wische beide Flächen vorher ab.
- Zu wenig Abdeckung. Ein paar Streifen Klebeband und ein einzelner Tropfen Kleber halten keinen Auftrag mit einer ganzen Platte. Die Abdeckung sollte mit der Größe und Aggressivität des Schnitts wachsen.
- Gewölbtes Material. Klebeband kann ein stark gebogenes Brett nicht flachziehen. Wenn die Mitte des Bretts das Klebeband nicht berührt, wird sie dort nicht gehalten. Richte das Material plan oder drücke die Wölbung mit einer Klemme nach unten, während der Kleber aushärtet. Entferne die Klemme anschließend vor dem Schnitt, falls es der Werkzeugweg erfordert.
Tipp
Trage den Kleber auf eine Fläche und den Aktivator auf die andere auf, nicht beides auf dieselbe Seite. Die Verbindung greift in Sekundenschnelle, sobald sich die Flächen berühren – genau das willst du. Probiere die Position deshalb vorher ohne Kleber aus. Du hast nur einen Versuch.
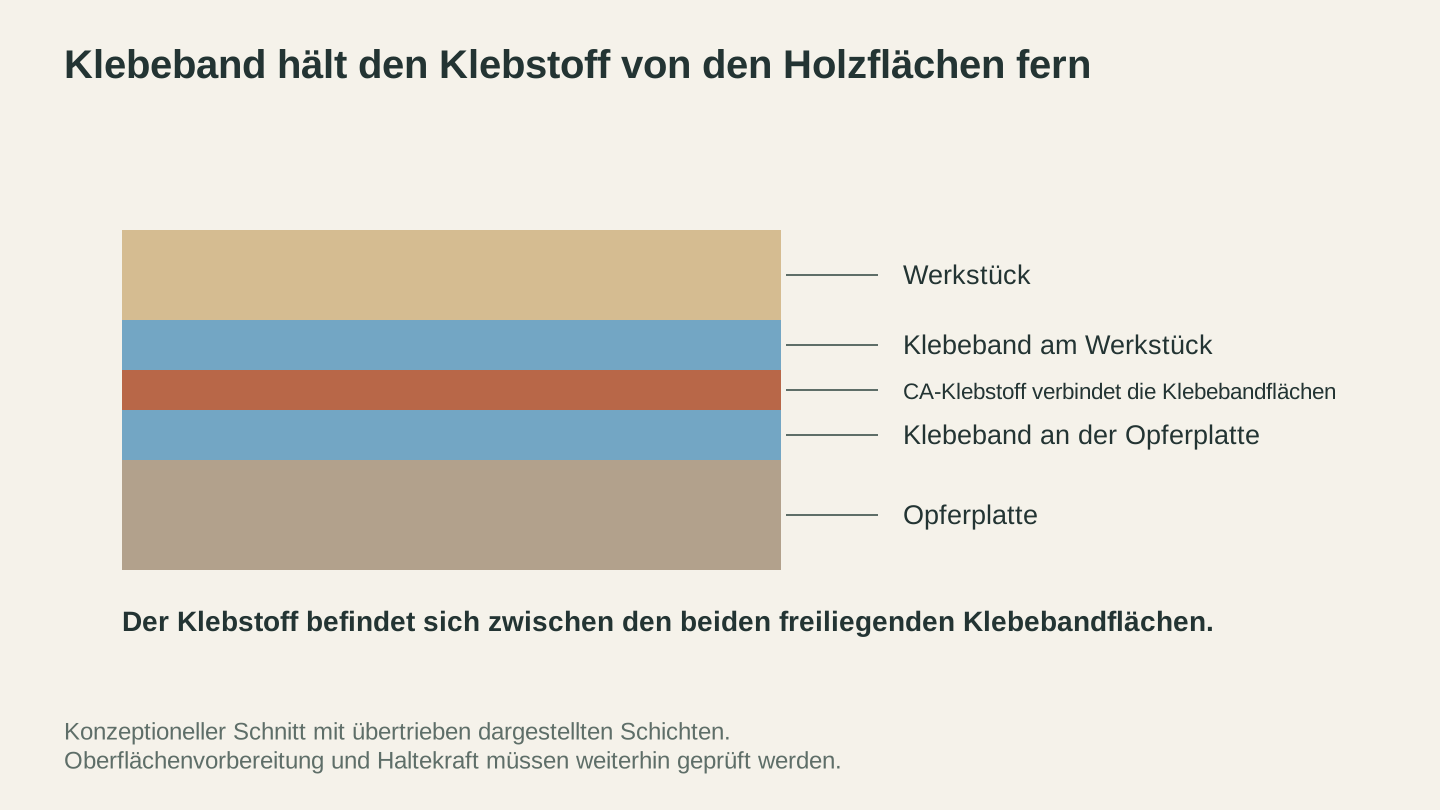
Jede Klebebandschicht haftet an ihrer Holzoberfläche; Sekundenkleber verbindet die beiden freiliegenden Klebebandflächen. Der Querschnitt zeigt die Reihenfolge der Schichten, keine Bewertung der Haltekraft.
Klapp- und Nockenklemmen: für den Auftrag, den du zwanzigmal ausführst
Sobald du dasselbe Werkstück mehr als ein paar Mal schneidest, beginnt es sich zu lohnen, Klapp- oder Nockenklemmen an einer Vorrichtungsplatte zu befestigen. Rohling einlegen, Hebel umlegen, schneiden, umlegen, wechseln. Passstifte oder eine gefräste Tasche in der Vorrichtung bringen jeden Rohling exakt an dieselbe Stelle, sodass du X und Y nicht für jedes Werkstück neu nullen musst.
Für eine erste Maschine und Einzelprojekte ist dies eine Methode, die du kennen solltest, statt eine, die du kaufen musst. Sobald du dich dabei ertappst, Charge zwei eines von dir verkauften Produkts zu schneiden, komm darauf zurück. Die gleiche Kollisionsregel gilt: Klappklemmen stehen hoch. Halte sie also weit außerhalb des Werkzeugwegs und führe beim ersten Durchlauf einen Luftschnitt aus.
Vakuumtische: eine ehrliche Einschätzung
Ein Vakuumtisch hält die gesamte Platte durch Ansaugung über das Bett nach unten. Für die Plattenfertigung ist er der Goldstandard: sofortige Haltekraft, keine Klemmen, vollflächiger Halt.
Für eine Hobby-Maschine ist das fast immer übertrieben. Eine echte Vakuumlösung braucht eine leistungsfähige Pumpe, Leitungen, Dichtungen und ein dafür gebautes Bett. Gerade kleine Werkstücke mit kleiner Auflagefläche sind dort am schwächsten. Die Methode mit Klebeband und Kleber bietet Hobbyanwendern viele der gleichen Vorteile – vollflächigen Halt ohne etwas über der Oberfläche – und kostet nur eine Rolle Klebeband. Wenn du irgendwann täglich ganze Platten schneidest, wirst du es wissen und keinen Blogbeitrag brauchen, der es dir erklärt.
Grundlagen zum Opferbrett: das Fundament unter allem
Alle oben genannten Methoden setzen eines voraus: eine ebene, verlässliche Fläche, gegen die du dein Material halten kannst. Das ist die Aufgabe des Opferbretts. Es ist eine meist aus MDF bestehende Platte, die zwischen Maschinenbett und Werkstück liegt und in die hineingeschnitten werden darf, damit das Maschinenbett unberührt bleibt.
Zwei Gewohnheiten sind wichtig:
Überfräse es. Ein neues Opferbrett ist im Verhältnis zu deiner Maschine nicht eben, bis die Maschine selbst eine dünne Schicht davon abgetragen hat. Führe einen großen Planfräser in einem leichten Durchgang über das gesamte Brett. Die verbleibende Oberfläche ist damit definitionsgemäß parallel zur Bewegung der Portalbrücke. Tu das, wenn das Brett neu ist, und erneut, sobald die Oberfläche so stark beschädigt ist, dass das Klebeband mehr Narben als glattes MDF zum Haften findet. Ein überfrästes Opferbrett ermöglicht außerdem eine gleichmäßige Durchfrästiefe: Wenn die Höhe des Bretts variiert, fräst dein Profildurchgang „0,2 mm in das Opferbrett“ an manchen Stellen durch und lässt an anderen eine dünne Haut stehen.
Lass es seinen Zweck erfüllen. Einsteiger versuchen, das Opferbrett zu schonen, und setzen Profildurchgänge exakt auf Materialstärke. Zielt stattdessen etwas darüber hinaus. Flache Rillen im Opferbrett sind genau der Grund, warum es da ist, und deutlich günstiger als die ausgefransten, halb befestigten Unterkanten, die entstehen, wenn du zu früh stoppst.
Info
MDF-Opferbretter nehmen Feuchtigkeit auf und quellen je nach Jahreszeit ungleichmäßig. Wenn deine Werkstücke plötzlich nicht mehr sauber durchgeschnitten werden und sich sonst nichts geändert hat, kann sich das Brett verändert haben. Eine erneute Überfräsung dauert Minuten und schließt diese Ursache aus.
Dünnes und kleines Material: Hier wird alles schwieriger
Je kleiner und dünner das Werkstück, desto problematischer wird jede Haltesituation. Dünnes Material biegt sich zwischen den Haltepunkten und hebt sich an. Kleine Werkstücke bieten kaum Auflagefläche, und ein Aufwärtsfräser behandelt sie wie einen Kronkorken, den er durch den Raum schnippen kann.
Der Leitfaden:
- Klebeband und Kleber sind die Standardlösung. Die vollflächige Befestigung ist genau das, was flexibles Material braucht, und funktioniert auch bei Werkstücken, die zu klein zum Klemmen sind.
- Ziehe einen Abwärtsfräser in Betracht. Abwärtsspiralen drücken Späne – und das Werkstück – nach unten, statt sie nach oben zu ziehen. Die Spanabfuhr leidet bei tiefen Schnitten, aber bei dünnem Material sind die Schnitte ohnehin flach. Die Abwärtskraft unterstützt deine Werkstückhalterung, statt gegen sie zu arbeiten.
- Leichtere Durchgänge. Weniger Kraft pro Durchgang bedeutet weniger Widerstand, den du aufbringen musst. Dünnes Material belohnt kein aggressives Vorgehen. Unser Leitfaden zu Vorschub und Schnittwerten erklärt, wie sich Schnitttiefe und Spanlast gegenseitig beeinflussen.
- Schneide kleine Werkstücke aus größerem Material. Versuche nicht, einen Rohling in Untersetzergröße zu befestigen. Halte ein Brett fest, schneide den Untersetzer daraus und lass Tabs oder Klebeband das Werkstück an Ort und Stelle halten.
Tabs: Ausschnitte sicher festhalten
Der letzte Durchgang eines Profilschnitts ist eine Falle, die im Auftrag selbst steckt. Während des gesamten Schnitts ist das Werkstück mit dem umgebenden Material verbunden. Im letzten Durchgang verschwindet diese Verbindung. Wenn nichts anderes das Werkstück hält, liegt es jetzt lose neben einem rotierenden Fräser.
Tabs lösen dieses Problem in CAM. Dabei handelt es sich um kleine Brücken aus ungeschnittenem Material, die rund um das Profil platziert werden und das Werkstück mit dem Ausgangsmaterial verbunden halten, bis du sie nach dem Auftrag durchschneidest oder abbrichst. Einige Regeln für die Platzierung:
- Drei oder mehr, verteilt um das Profil. Ein Tab bildet einen Drehpunkt, keine ausreichende Halterung.
- Platziere sie auf geraden Abschnitten, nicht auf Kurven oder in Ecken, weil du sie anschließend mit einem Bündigfräser oder Schleifklotz nachbearbeitest und gerade Abschnitte sich am leichtesten angleichen lassen.
- Passe ihre Größe an das Material an. Dichtes Hartholz hält mit kleineren Tabs als weiches Kiefernholz oder Schaumstoff. Wenn ein Tab schon durch die Vibration des Schnitts selbst abbricht, war er zu klein.
Wenn du Klebeband und Sekundenkleber mit guter Abdeckung verwendest, kannst du Tabs oft vollständig weglassen, weil das freigeschnittene Werkstück festgeklebt bleibt. Bei einem teuren Werkstück doppelt abzusichern, ist ebenfalls vollkommen vernünftig: Klebeband darunter, Tabs im Werkzeugweg.
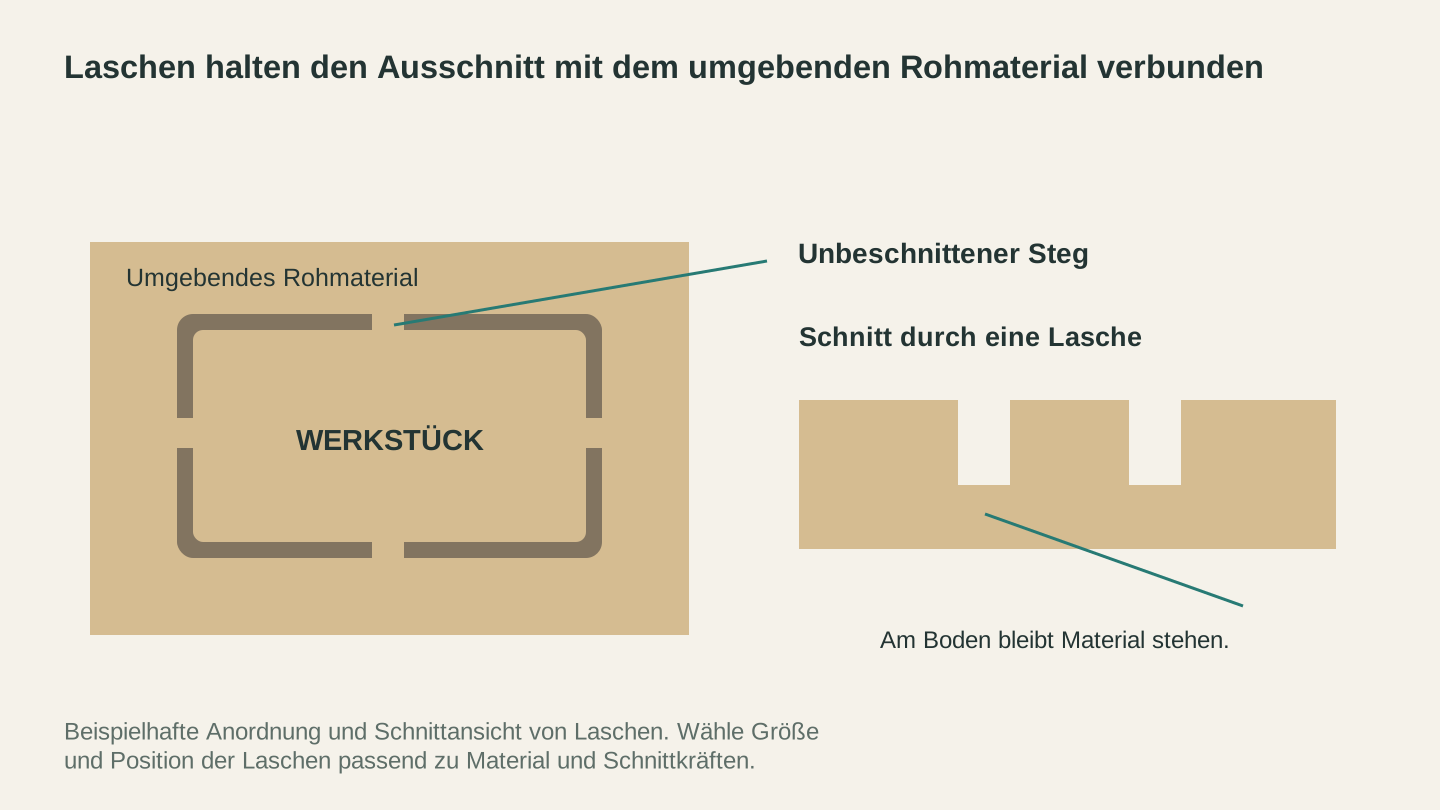
Spannstege lassen Material stehen, das das Teil mit der Ausgangsplatte verbindet. Der Querschnitt zeigt, wie unterhalb des Schnitts ein Steg mit reduzierter Höhe verbleiben kann.
Die Fehlergalerie: Deinen Ausschuss lesen
Jeder Fehler bei der Werkstückhalterung hinterlässt einen charakteristischen Fingerabdruck. Wenn du lernst, ihn zu lesen, wird aus einem ruinierten Werkstück eine Diagnose.
Das verschobene Werkstück. Der Schnitt ist bis zu einem bestimmten Moment sauber und korrekt, dann ist alles danach um denselben Betrag in dieselbe Richtung versetzt. Oft gibt es an diesem Übergang eine einzelne tiefe Furche. Das ist seitliches Verrutschen: Das gesamte Werkstück hat sich bewegt und blieb in seiner neuen Position. Vermute zu wenig Klebeband, ein staubiges Opferbrett oder Klemmen, die nur fest anlagen statt wirklich fest zu sitzen.
Die angehobene Ecke. Die Schnitttiefe wird zu einer Ecke oder Kante hin rätselhaft flach, oder die Unterseite des Werkstücks zeigt in einem Bereich eine ungeschnittene Haut, während es an anderer Stelle durchgeschnitten ist. Das Werkstück hat sich dort nach oben abgelöst und lag höher als vom Werkzeugweg erwartet. Aufwärtsfräser plus dünnes Material plus Halterung nur an den Kanten ist das klassische Rezept. Mehr Abdeckung unter der Mitte, ein Abwärtsfräser oder leichtere Durchgänge helfen.
Die ratternde Mitte. Die Kanten sind sauber, aber eine Tasche in der Mitte der Platte zeigt wellige, faserige Wände und einen rauen Boden. Die Mitte des Bretts hat sich unter dem Fräser gebogen, obwohl sich das Werkstück tatsächlich nicht bewegt hat. Das ist das Problem der ungesicherten Mitte: Klemmen an den Kanten, aber nichts unter dem eigentlichen Schnitt.
Der wandernde Ausschnitt. Die Hauptplatte ist in Ordnung, aber ein freigeschnittenes Werkstück hat eine Bissspur an der Kante oder wurde mitgezogen und verkratzt. Es hat sich im letzten Durchgang gelöst und den Fräser getroffen. Tabs fehlten, waren zu klein oder das Klebeband unter genau diesem Werkstück war zu sparsam angebracht.
Das weggeschleuderte Werkstück. Das Werkstück oder ein Teil davon hat die Maschine vollständig verlassen. Behandle das als Sicherheitsereignis und nicht nur als Ausschuss. Ein Fräser mit Schnittgeschwindigkeit kann Material so hart schleudern, dass es Verletzungen verursacht. Beuge dich niemals über einen laufenden Schnitt, halte Zuschauer und Kinder während des Betriebs von der Maschine fern, trage eine Schutzbrille in der Werkstatt und verwende das Gehäuse, falls deine Maschine eines hat. Finde anschließend die Ursache, bevor du den nächsten Auftrag startest: Ein weggeschleudertes Werkstück bedeutet fast immer, dass die Kräfte durch Greifen und Reißen eine bereits grenzwertige Befestigung überstiegen haben. Prüfe also die Schärfe des Fräsers, die Schnitttiefe und ob die Werkstückhalterung tatsächlich zur Aggressivität des Schnitts passte.
Warnung
Ein sich lösendes Werkstück ruiniert nicht nur das Material. Ein loses Werkstück an einem rotierenden Fräser kann den Fräser zerbrechen, und beide können zu Geschossen werden. Wenn sich die Werkstückhalterung jemals wie ein Münzwurf anfühlt, halte an und behebe das Problem, bevor du auf Start drückst. Dieser Fehlerfall und die anderen Klassiker werden auch in unserer Übersicht zu CNC-Fräsfehlern behandelt.
Eine gute Gewohnheit entwickeln
Gute Werkstückhalterung ist eine Checkliste von zwei Minuten, kein Talent:
- In welche Richtungen wird der Fräser dieses Material drücken? (Sieh dir den Werkzeugweg an.)
- Was widersteht dem seitlichen Druck? Was wirkt überall gegen das Anheben, nicht nur an den Kanten?
- Was passiert in dem Durchgang, in dem sich Werkstücke freischneiden?
- Befindet sich etwas über der Oberfläche innerhalb des Werkzeugwegs? (Führe bei Unsicherheit einen Luftschnitt aus.)
Führe diese Prüfung bei jedem Auftrag durch, und die Geschichte mit der diagonalen Furche am Anfang dieses Beitrags gehört nicht länger dir.
Und wenn dich eine bestimmte Einrichtung vor ein Rätsel stellt – ein ungewöhnlich geformter Rohling, ein verzogenes Brett, das du nicht plan bekommen kannst, oder ein Werkstück ohne Abfallbereich für Schrauben –, beschreibe sie Craft Chat. Der Dienst ist mit einem angemeldeten Konto kostenlos, kennt sich mit CNC-Werkstückhalterungen aus, und „Wie würdest du dieses Werkstück befestigen?“ ist genau die Art von Frage, bei der er gut ist. Bring deinen ungewöhnlichsten Rohling mit.
Bereit, diese Tools auszuprobieren?
Kostenlos registrieren – keine Kreditkarte erforderlich. Kostenlose Tools sind sofort verfügbar.
Kostenlos starten