

Cajas con uniones de dedos cortadas con láser que realmente cierran
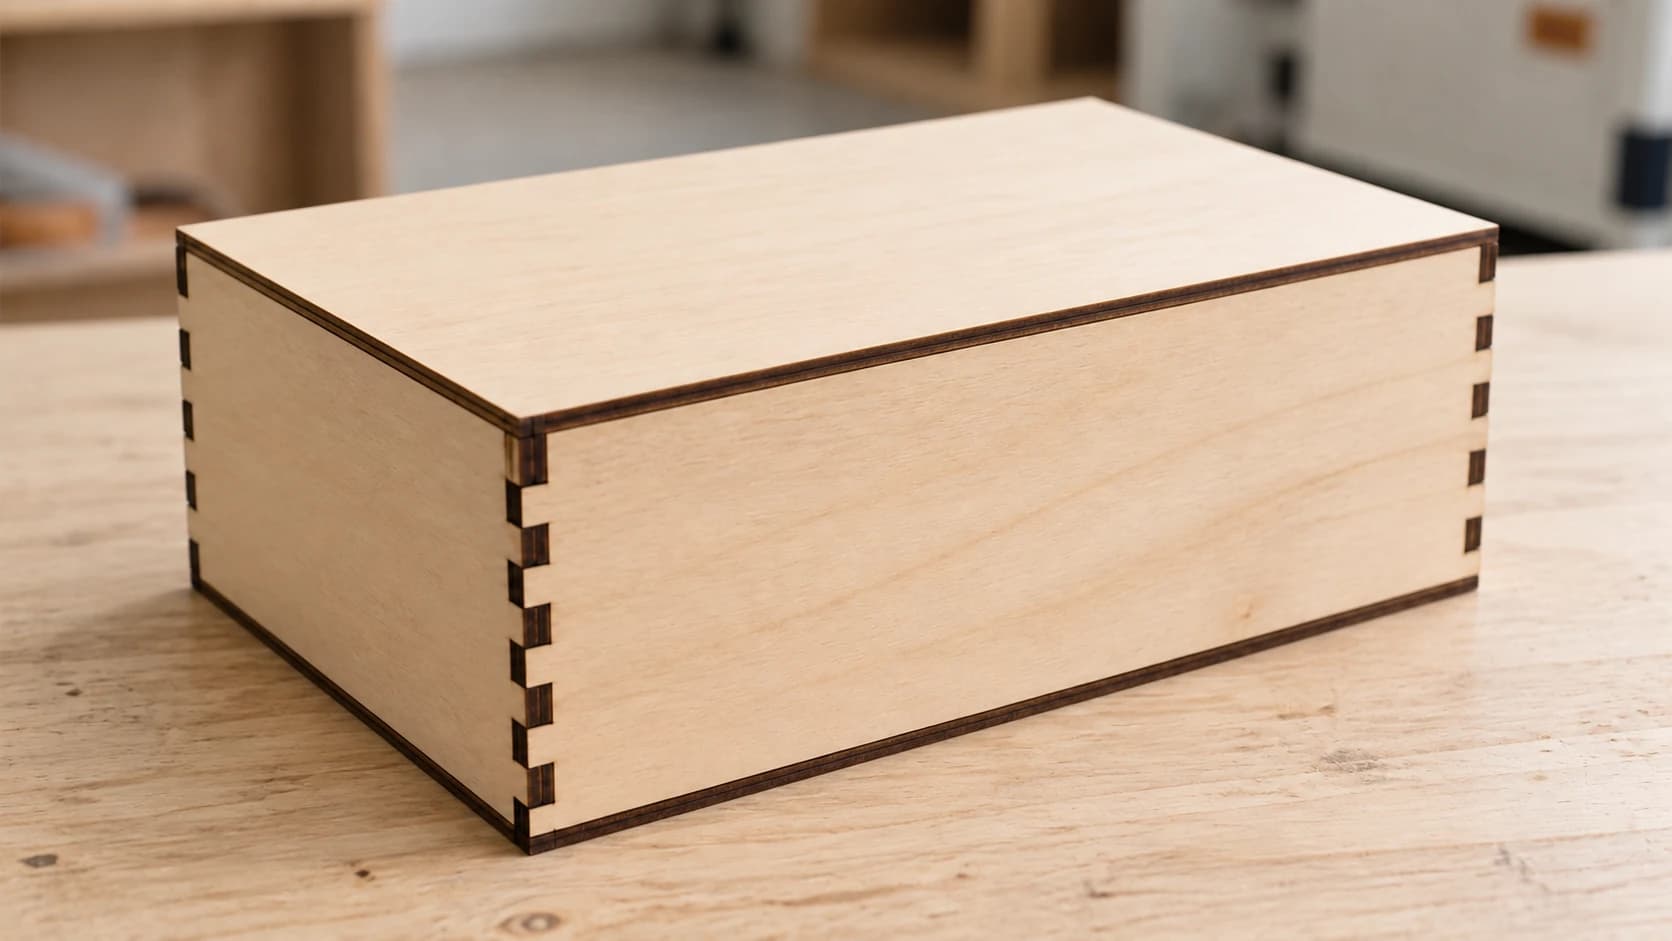
Descargaste el archivo, cortaste los seis paneles y levantaste dos para probar el ajuste.
Encajan al caer. No hacen clic ni tienes que empujarlos: simplemente caen, con una separación visible en cada dedo. Así que vuelves atrás, cortas un segundo juego con la tolerancia ajustada en la otra dirección y ahora no encajan en absoluto. El tercer juego quiebra un dedo cuando lo golpeas para asentarlo.
La caja no hizo nada mal y tú tampoco. El archivo describía una geometría, y tu láser cortó algo ligeramente más pequeño que esa geometría, porque eso es lo que hacen los láseres.
Consejo
Respuesta corta: una unión de dedos cortada sin compensación de kerf termina floja aproximadamente por el doble de tu kerf, porque la ranura se ensancha un kerf mientras el dedo se estrecha un kerf. Mide tu kerf una vez, coloca ese número en el campo de kerf de tu generador de cajas y las uniones quedarán más firmes.
La razón por la que siempre queda floja
Tu láser elimina una franja de material al cortar. Esa franja es el kerf y suele estar en las fracciones de un milímetro, lo que parece demasiado pequeño para importar.
Pero sí importa. Al cortar una ranura, el haz retira material de ambos lados de la línea, así que la ranura termina siendo más ancha que el dibujo aproximadamente un kerf. Al cortar un dedo, el haz retira material de todo su exterior, así que el dedo termina siendo más estrecho que el dibujo aproximadamente un kerf.
Coloca el dedo más estrecho en la ranura más ancha y la holgura se suma:
| Dibujado | Cortado | Cambio | |
|---|---|---|---|
| Ancho de la ranura | 6.00mm | 6.00 + kerf | Más ancho |
| Ancho del dedo | 6.00mm | 6.00 menos kerf | Más estrecho |
| Holgura total | 0 | Aproximadamente 2 x kerf | Floja |
Con un kerf de 0.2mm, eso equivale aproximadamente a 0.4mm de juego en una unión que debía ser un ajuste a presión. Multiplícalo en cuatro esquinas y la caja se descuadra, no queda a escuadra y depende por completo del pegamento.
IMPRIME. CORTA. TALLA.



- Varios formatos (SVG, DXF, PNG)
- Diseños probados en máquinas
- Licencias comerciales
Patrocinado por PrintCutCarve.com
Mide tu kerf una vez
Todas las tablas de ajustes de internet están adivinando sobre tu máquina. El kerf cambia según el láser, el lente, el enfoque, la velocidad y el material que tengas delante, así que el único número que vale la pena tener es uno que hayas medido.
El método más rápido:
- Dibuja un rectángulo de aproximadamente 100mm de largo en el material elegido.
- Córtalo en diez tiras iguales con nueve cortes a lo largo, usando los ajustes que realmente utilizas.
- Vuelve a juntar las diez tiras, apretadas, y mide la longitud total.
- Resta eso de 100mm y divide entre 9. Ese es tu kerf por corte.
Hacerlo en nueve cortes en vez de uno es lo que lo vuelve preciso. Un solo kerf es demasiado pequeño para medirlo de forma confiable con calibradores manuales, pero nueve juntos ya no. Nuestro explicador sobre el kerf cubre el concepto con más profundidad si quieres conocer el contexto.
Escribe el número en el sobrante junto con el material y el grosor, y guárdalo. Lo usarás para cada caja que cortes con ese material.
Advertencia
El kerf no es un número para tu máquina, sino un número para cada combinación de material y ajustes. El acrílico, el contrachapado de abedul de 3mm y el MDF de 6mm te darán respuestas diferentes, y cortar el mismo material más rápido o más lento vuelve a cambiarlo. Conserva varios sobrantes etiquetados en lugar de uno solo.
El grosor decide más de lo que crees
La longitud de los dedos debe coincidir con el grosor del material. Si los dedos son más largos que el grosor del panel, sobresalen de la cara. Si son más cortos, quedan hundidos y dejan un hoyuelo en cada unión.
El problema es que las láminas mienten sobre su grosor. El material vendido como 3mm con frecuencia mide otra cosa, y el contrachapado en particular varía entre láminas y a veces incluso dentro de una misma lámina.
Así que mide el panel real con calibradores y coloca ese número medido en el campo de grosor del generador. No el número de la etiqueta ni el número de la última lámina que compraste.
Ya que estás, comprueba que la lámina esté plana. Un panel combado cambia su distancia respecto al lente mientras se desplaza el cabezal, lo que cambia tu kerf a mitad del corte y hace que termines con dos esquinas apretadas y dos flojas en la misma caja.
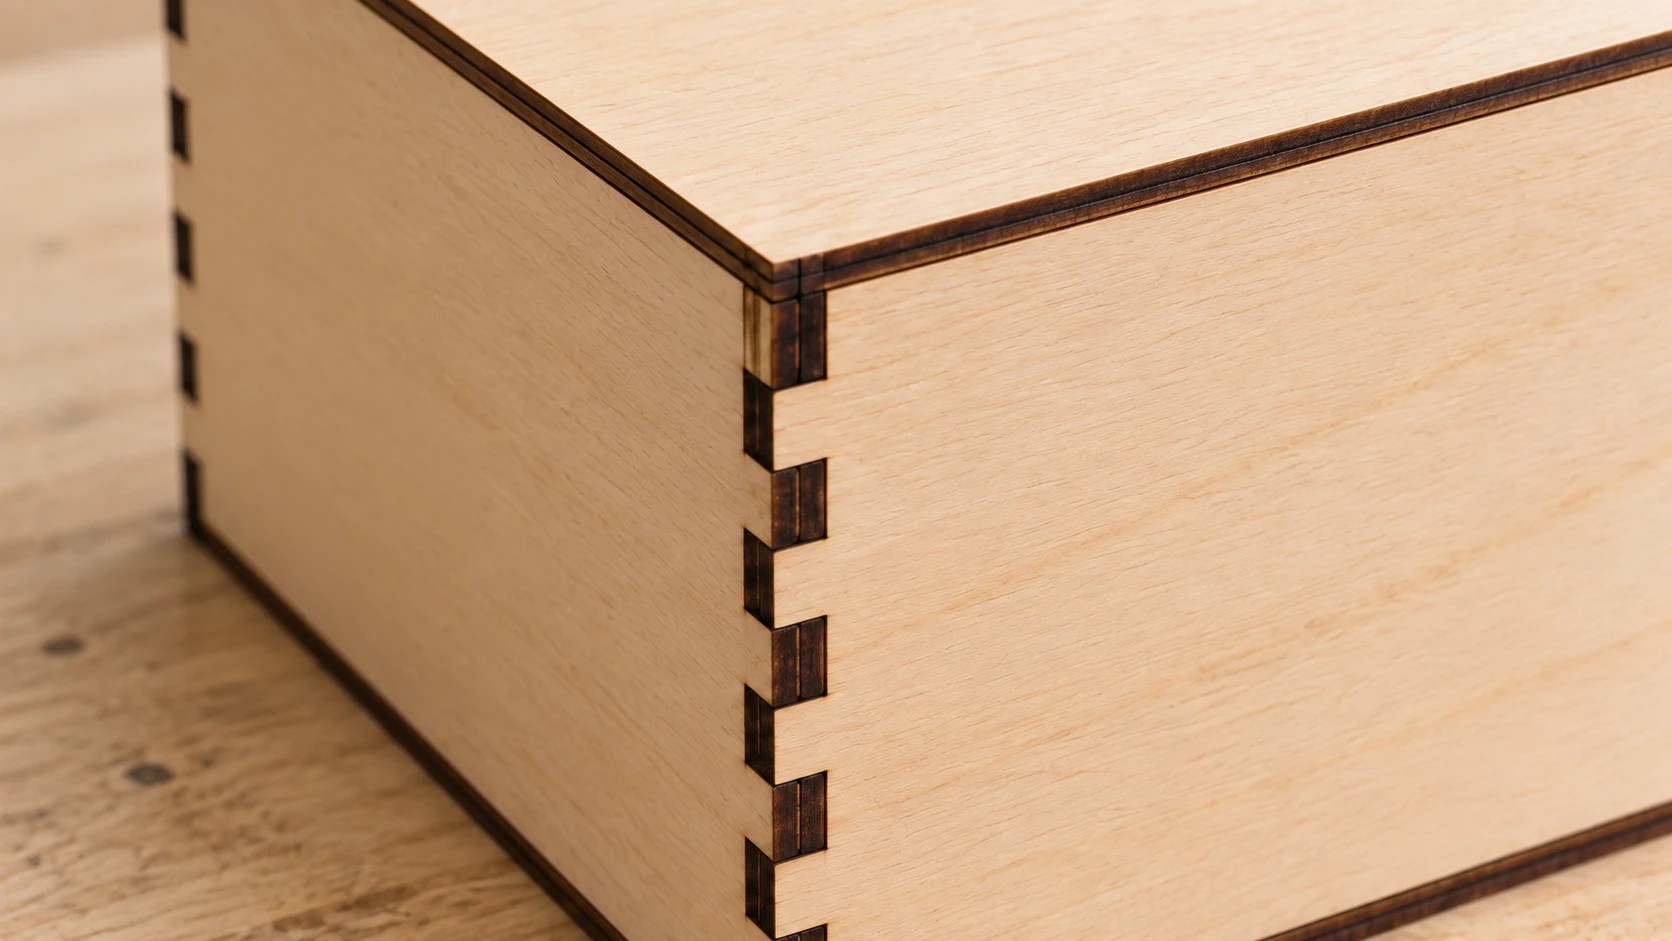
Mira a lo largo de la esquina: los extremos de los dedos quedan al ras de la cara contigua. Una vista cercana facilita detectar extremos sobresalientes, extremos hundidos y espacios abiertos.
Decisiones de diseño que facilitan las cajas
Ancho de los dedos. Para cajas cortadas con láser, un punto de partida práctico es aproximadamente entre dos y tres veces el grosor del material: los dedos más estrechos se vuelven frágiles y difíciles de ensamblar en contrachapado delgado, mientras que los más anchos dejan de parecer una unión. Es una guía práctica, no una regla de carpintería, y las uniones de cajas tradicionales a menudo se cortan considerablemente más estrechas. Corta una unión de prueba y elige lo que te parezca correcto.
Cantidad de dedos. Un número impar por borde hace que el patrón se refleje correctamente en las esquinas, con un dedo en ambos extremos de un panel y una ranura en ambos extremos de su vecino.
Dogbones y alivio. Los cortes láser dejan esquinas interiores afiladas, así que esto importa principalmente en una fresadora, no con un láser. Si cortas el mismo diseño en una CNC, la broca no puede cortar una esquina interna afilada y necesitarás cortes de alivio.
Grabado antes del ensamblaje. Cualquier decoración en los paneles es mucho más fácil de hacer mientras están planos. Si trazas un diseño para una tapa, MonoTrace convierte una imagen en vectores limpios gratis.
Busca un ajuste deslizante, no a presión
El ajuste que buscas es uno que puedas unir a mano, quizá con un golpecito ligero de un mazo de goma. No uno que requiera mucha fuerza.
Una unión demasiado apretada es peor que una ligeramente floja. La madera no se comprime mucho, así que un ajuste a presión se niega a asentarse, parte un dedo o encaja una vez y se destruye cuando lo desmontas para pegarlo.
También hay una razón práctica para dejar un pequeño espacio: el pegamento necesita dónde ir. Una unión apretada como metal contra metal raspa todo el adhesivo de las superficies al entrar.
Si compensaste el kerf y el ajuste sigue un poco apretado, lija suavemente las caras de los dedos en vez de volver a cortar. Si sigue algo flojo, para eso existe el pegamento y nadie lo verá.
Consejo
Corta una sola esquina de prueba antes de comprometer una lámina completa. Dos paneles pequeños con tres dedos cada uno te dicen todo lo que diría una caja completa, cuestan casi nada y toman un par de minutos. Este hábito ahorra más material que cualquier otro en esta página.
Ensamblaje, en el orden correcto
- Haz un ajuste en seco de toda la caja sin pegamento. Confirma que encaje y quede a escuadra antes de aplicar adhesivo.
- Lija el carbón de las caras de la unión. Las superficies carbonizadas pueden debilitar la unión, ya que el pegamento encuentra carbono suelto en lugar de madera limpia. Una pasada ligera en los dedos es un buen punto de partida, aunque la preparación que necesita una unión varía según la especie y la intensidad del corte.
- Aplica pegamento de manera uniforme en todas las caras de contacto y trabaja dentro del tiempo abierto indicado en la etiqueta del adhesivo, en vez de ensamblar una esquina a la vez y volver más tarde.
- Pega con cinta las esquinas exteriores a medida que avanzas. La cinta de pintor funciona sorprendentemente bien como abrazadera en cajas pequeñas.
- Comprueba la escuadra con una escuadra, no a simple vista, mientras el pegamento siga abierto.
- Limpia de inmediato el exceso de pegamento. El pegamento seco sella la madera y aparece como una mancha pálida bajo cualquier acabado.
Cortar más de una
Una caja usa unos cuantos paneles. Diez cajas para una feria artesanal son otro problema, y distribuirlas sin cuidado te costará una lámina que no necesitabas comprar.
Coloca los paneles de toda la tanda en el tamaño real de tu lámina en CutPlan usando el modo CNC, que anida las piezas individualmente en vez de asumir cortes que van de borde a borde. La planificación es gratuita y te indica claramente cuándo las piezas no caben en el material que tienes. Exportar los archivos por lámina requiere un plan de pago.
Si el archivo de la caja llegó como DXF y tu software láser quiere SVG, o al revés, File Converter gestiona ambas direcciones sin costo de créditos; para descargar el archivo convertido necesitas un plan de pago.
Preguntas frecuentes
¿Por qué las uniones de dedos cortadas con láser quedan flojas?
El kerf. El haz ensancha cada ranura y estrecha cada dedo, así que una unión sin compensar queda floja aproximadamente por el doble de tu kerf. Introduce el kerf medido en tu generador de cajas y vuelve a cortar.
¿Cómo mido el kerf en una cortadora láser?
Corta una tira en diez piezas con nueve cortes, vuelve a juntar las piezas, mide el total y divide la longitud faltante entre nueve. Medir varios cortes es mucho más preciso que intentar medir uno.
¿Qué valor de kerf debo usar para contrachapado de 3mm?
Usa tu propia medición. El kerf varía según la máquina, el lente, el enfoque, la velocidad y el material, así que un número de la configuración de otra persona es, como mucho, una estimación inicial.
¿Las uniones de dedos deben tener un ajuste a presión firme?
No. Busca un ajuste que puedas unir a mano o asentar con un ligero golpe de mazo. Un ajuste a presión parte los dedos y raspa el pegamento al entrar.
¿Por qué una esquina encaja y otra no?
Por lo general, un panel combado, que cambia la distancia de enfoque a través de la lámina, o una variación del grosor dentro del contrachapado. Comprueba que la lámina esté plana y mide su grosor en más de un punto.
¿Tengo que lijar el carbón del láser antes de pegar?
Sí, en las caras de la unión. El carbón es carbono suelto y el pegamento se adhiere a él en vez de a la madera, una causa común de que las uniones fallen después.
Corta primero una esquina
Antes de hacer la caja, corta dos paneles pequeños con tres dedos cada uno en el material exacto que piensas usar y con los ajustes que piensas usar.
Únelos. Si se separan al caer, tu número de kerf es demasiado pequeño. Si no se asientan, es demasiado grande. Ajusta una vez, vuelve a cortar el par y solo después compromete la lámina.
Diez minutos en esta etapa son la diferencia entre una caja que encaja como estaba previsto y un montón de paneles que sigues pensando lijar.
Cuando el ajuste esté calibrado y estés listo para cortar una tanda, distribuye los paneles en tu lámina real en CutPlan y deja que File Converter resuelva el formato si el archivo de tu caja y tu software láser no coinciden.
Herramientas relacionadas
File Converter
Convierte entre las combinaciones compatibles de formatos vectoriales, documentos, imágenes de mapa de bits y mallas 3D.
Se necesita un plan para descargar
MonoTrace
Convierte fotos e ilustraciones en contornos SVG gratis, con un modo boceto opcional.
CutPlan
Planifica cortes en tableros con piezas, distribuciones y secuencias de corte. Exporta informes y planos de los tableros.
Se necesita un plan para descargar
¿Listo para probar estas herramientas?
Regístrate gratis, no necesitas tarjeta de crédito. Las herramientas gratuitas están disponibles de inmediato.
Comenzar gratis