

Explicación del v-carving: cómo una sola fresa talla líneas finas y trazos gruesos
Intenta fresar letras pequeñas con una fresa de extremo plano y rápidamente descubres por qué los fabricantes de letreros no lo hacen así. Las serifas desaparecen, las esquinas interiores salen redondeadas y los trazos finos quedan más estrechos que cualquier fresa que tengas. Puedes bajar a una fresa de extremo de 1/32" y ver cómo se dispara el tiempo del trabajo, pero las esquinas siguen siendo redondas, porque una herramienta redonda físicamente no puede cortar una esquina interior afilada.
El v-carving resuelve todo con una sola fresa y una idea ingeniosa.
Consejo
Respuesta corta: El v-carving usa una fresa en forma de V que corta más profundo donde el diseño es ancho y menos profundo donde es estrecho. Como el ancho de corte de la fresa aumenta con la profundidad, una sola fresa produce detalles de línea fina y trazos gruesos en la misma trayectoria, y la punta llega hasta el fondo de las esquinas, por lo que realmente quedan nítidas. Es la técnica CNC estándar para rotulación y dibujos lineales.
El truco: la profundidad sigue al ancho
Una fresa en V es un cono. En la punta misma, su ancho de corte es prácticamente cero; cuanto más se hunde, más ancha es la ranura que deja. Ese único hecho geométrico es toda la técnica.
Tu software CAM mueve la fresa por la línea central de cada forma del diseño, no por los bordes. En cada punto calcula qué tan profundo debe bajar la fresa para que los lados inclinados del cono toquen exactamente ambos bordes vectoriales. Donde el trazo es una línea finísima, la fresa apenas roza la superficie. Donde el trazo se ensancha, la fresa se hunde profundamente. La profundidad cambia constantemente a medida que cambia el ancho de la forma, por eso un v-carve terminado tiene ese aspecto de talla manual que captura la luz.
Las esquinas son donde la técnica destaca. Cuando la trayectoria se acerca a una esquina puntiaguda, la forma se estrecha y la fresa sube. En la esquina misma, la fresa está casi en la superficie y su punta, de ancho casi cero, sigue el punto exactamente. Así las letras talladas con v-carve obtienen serifas nítidas y esquinas interiores afiladas que ninguna fresa de extremo redondo puede producir, sin importar el tamaño.
Compáralo con hacer un vaciado plano de las mismas letras:
| Vaciado plano | V-carving | |
|---|---|---|
| Esquinas interiores | Redondeadas por el radio de la fresa | Nítidas, trazadas por la punta |
| Detalle más pequeño | Limitado por el diámetro de la fresa | Casi cero; las líneas finas funcionan |
| Fresas necesarias | Fresas más pequeñas para detalles más pequeños | Una fresa en V para todo |
| Tiempo de rotulación | Largo, con muchas pasadas de limpieza | Rápido; los trazos profundos pueden bajar gradualmente en Z |
| Aspecto | Fondo plano y uniforme | Paredes inclinadas, profundidad variable, juego de sombras |
El vaciado todavía tiene su lugar para áreas grandes con fondo plano. Para rotulación y dibujos lineales, el v-carving gana en velocidad, detalle y apariencia al mismo tiempo.
IMPRIME. CORTA. TALLA.



- Varios formatos (SVG, DXF, PNG)
- Diseños probados en máquinas
- Licencias comerciales
Patrocinado por PrintCutCarve.com
¿60 o 90 grados?
Los dos ángulos de uso general son 60 y 90 grados, y la diferencia es sencilla: para el mismo ancho de trazo, una fresa más estrecha corta más profundo.
Haz las cuentas con un trazo de 6 mm de ancho. Una fresa de 90 grados alcanza todo el ancho a 3 mm de profundidad, la mitad del ancho del trazo. Una fresa de 60 grados necesita unos 5.2 mm de profundidad para abarcar el mismo trazo. El mismo diseño, un tallado muy diferente.
| Ángulo de la fresa | Profundidad en un trazo de 6 mm | Ideal para |
|---|---|---|
| 90° | 3 mm | Rotulación más grande, diseños llamativos, tallados menos profundos |
| 60° | ~5.2 mm | Texto pequeño, detalles finos, dibujos lineales delicados |
| 30° | ~11 mm (rara vez se usa tan profundo) | Texto diminuto a escala de grabado |
La regla práctica del taller (es aproximada, así que previsualiza la trayectoria antes de confiar en ella): 60 grados para texto pequeño y adornos finos, de aproximadamente una pulgada de alto o menos, porque el cono más pronunciado produce características delgadas con más profundidad y definición. 90 grados para letreros más grandes, porque mantiene controlada la profundidad del tallado en trazos anchos y da a las letras gruesas un bisel más amplio y fácil de leer. Muchos fabricantes tienen exactamente esas dos fresas y ninguna más.
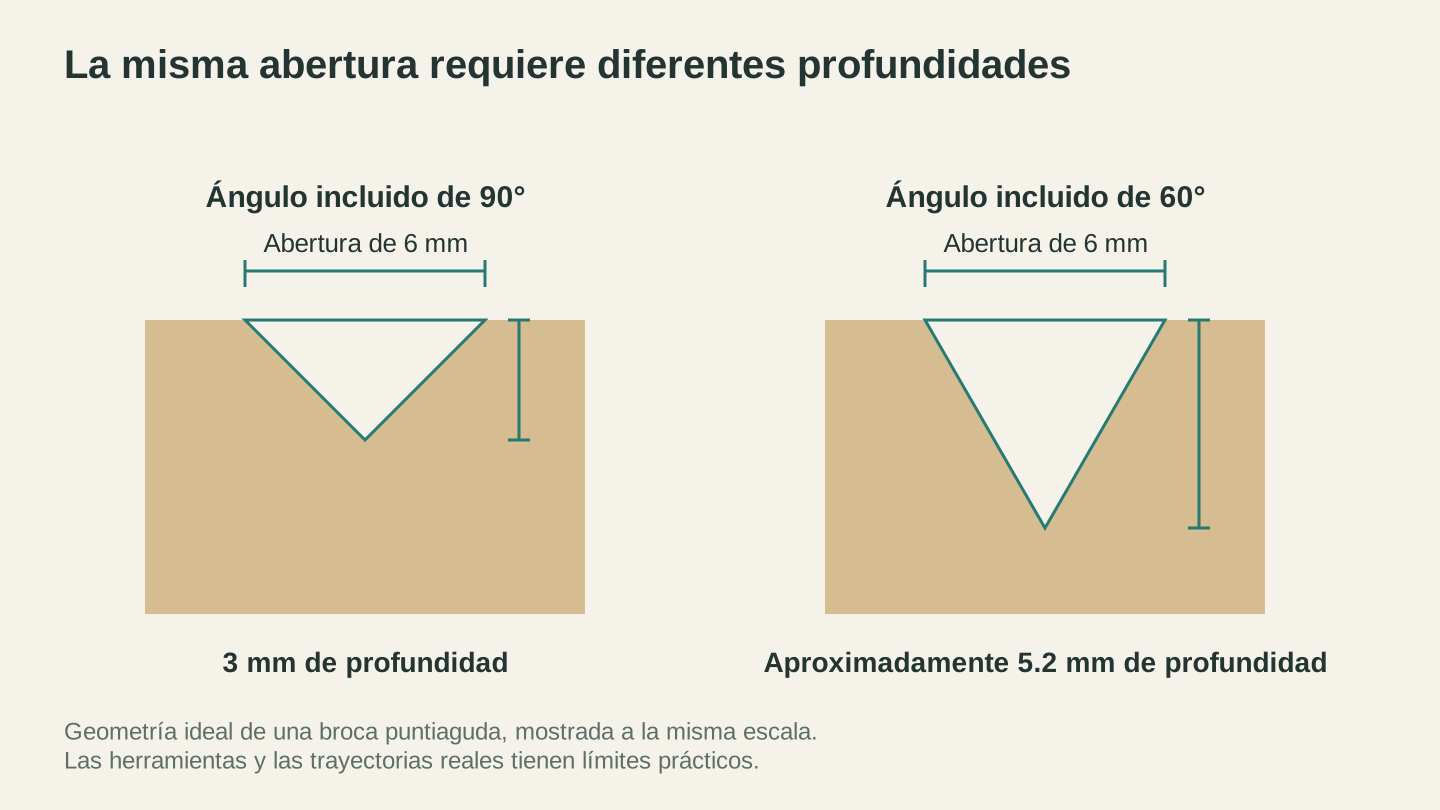
Para la misma abertura de 6 mm, una V ideal de 90 grados alcanza 3 mm de profundidad; una V de 60 grados alcanza aproximadamente 5.2 mm. Ambas secciones usan la misma escala.
Diseños que funcionan bien con V-carving
El v-carving solo es tan bueno como los vectores que le proporciones. Las matemáticas de la trayectoria suponen formas limpias y cerradas, y se confunden visiblemente cuando no las tienen. Esto es lo que buscas:
- Contornos vectoriales cerrados. Cada forma debe ser un bucle cerrado. Las fuentes ya lo son, por eso el v-carve de texto funciona de manera tan confiable.
- Sin superposiciones ni duplicados. Dos formas apiladas en el mismo lugar, o una ruta que se cruza a sí misma, producen ranuras cortadas dos veces y picos de profundidad extraños.
- Ancho de trazo real. Los dibujos lineales deben estar hechos como formas delineadas con un ancho real. Una línea central de ancho cero no le da nada que medir al CAM, así que solo marca una ranura de profundidad constante.
Si dibujas tu propio diseño, mantenlo sencillo y contundente. Si quieres algo ornamental sin pasar una tarde limpiando vectores, Vector Studio genera SVG listo para máquinas a partir de una descripción de texto por un crédito, y su resultado son rutas cerradas y sin superposiciones, exactamente lo que necesita una trayectoria de v-carve. Si tu software CAM solo importa DXF, primero pasa el SVG por File Converter, que convierte de SVG a DXF sin cobrar créditos de herramienta; no se requieren créditos. Para descargar el archivo convertido necesitas un plan de pago activo.
Una vez ordenado el diseño, el resto del flujo de trabajo para letreros (distribución, trayectorias, fijación y acabado) es un tema aparte. Nuestra guía práctica para fabricar un letrero CNC personalizado cubre todo el proceso de principio a fin.
Información
La misma geometría de profundidad variable impulsa los insertos de v-carve, donde un tapón tallado con la misma fresa en V encaja en el vaciado para formar una línea de pegamento estrecha una vez ajustado el encaje. Si el v-carving te resulta claro, los insertos CNC son el siguiente paso natural.
Límites de profundidad y el v-carve de profundidad plana
Aquí está el detalle que nadie menciona hasta que causa problemas: la profundidad sigue al ancho, y el ancho puede volverse absurdo. Una letra grande y gruesa con un trazo de 40 mm de ancho le pide a una fresa de 90 grados que se hunda 20 mm en la línea central. Eso es más profundo de lo que muchas fresas en V comunes pueden cortar (revisa la especificación de longitud de corte de tu fresa), posiblemente más profundo que el grosor de tu material, y se ve como una zanja, no como una letra.
La solución es el v-carve de profundidad plana, que la mayoría de los paquetes CAM CNC especializados ofrece con uno u otro nombre. Estableces una profundidad máxima, por ejemplo, 4 mm. La fresa en V talla el borde biselado de cada forma hasta esa profundidad, y todo lo que sea más ancho se despeja de forma plana a 4 mm en lugar de seguir profundizando. La mayoría del software permite que una fresa de extremo plano más grande haga esa pasada de despeje, para que la fresa en V solo corte los biseles.
El resultado es una letra vaciada con paredes biseladas nítidas: las esquinas afiladas y los bordes inclinados de un v-carve, con la profundidad controlada de un vaciado. Es el método estándar para letreros tallados de gran formato y una apuesta segura para entender cómo se fabricaron los que has admirado.
Advertencia
Revisa siempre la profundidad máxima de la vista previa de la trayectoria antes de cortar diseños anchos sin un límite de profundidad plana. Olvidar el tope de profundidad en una letra ancha es una forma clásica de atravesar la pieza y llegar a la tabla de sacrificio.
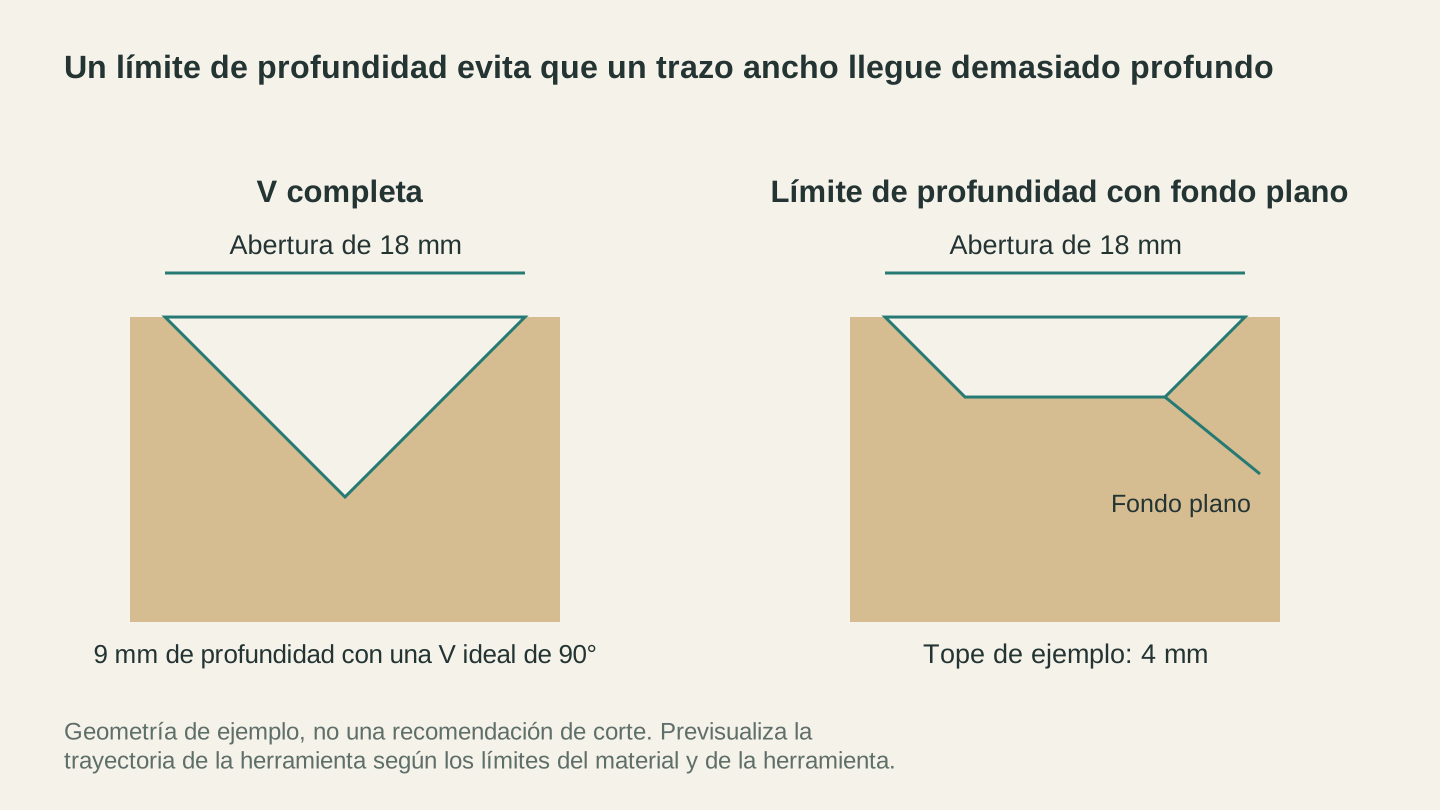
Un límite de profundidad plana conserva el bisel mientras limita la zona más profunda. Las dimensiones mostradas son un ejemplo de geometría, no un ajuste de máquina.
La elección de la madera importa más de lo normal
El v-carving coloca los detalles finos y las paredes inclinadas justo donde la veta de la madera tiende a comportarse mal, así que la elección de la especie se nota más en el resultado que en un fresado de perfil normal.
Las maderas duras de veta cerrada y uniforme se tallan con mayor limpieza: el arce y el cerezo son clásicos, y ambos mantienen esquinas nítidas y paredes biseladas suaves. Las maderas de veta abierta, como el roble y el fresno, pueden astillarse a lo largo de las líneas de la veta justo donde una serifa fina las cruza. Las maderas blandas, como el pino, tienden a dejar pelusa en las ranuras en lugar de cortar limpiamente. Y para letreros pintados, el v-carve en MDF imprimado queda excelente porque no tiene veta.
Nuestra guía de selección de madera para CNC profundiza en las especies, pero la versión corta para v-carving es esta: cuanto más fino sea el detalle de tu diseño, más cerrada debe ser la veta que tenga debajo.
Fallas comunes
Cuando un v-carve resulta decepcionante, casi siempre se debe a una de estas causas:
- Esquinas redondeadas y borrosas. Es la señal característica de una fresa en V desafilada. La punta es la parte que realiza el trabajo delicado de las esquinas y también es la parte más frágil de la herramienta. Si las esquinas que antes salían afiladas comienzan a verse suaves, la fresa terminó su vida útil, no tu archivo.
- Pelusa en las ranuras. Normalmente se debe a madera blanda o de veta abierta; a veces, a un filo desafilado o a un avance agresivo. Lijar suavemente elimina la mayor parte; una capa de sellador para lijado antes de tallar evita mucho desde el principio.
- Líneas centrales demasiado profundas en diseños anchos. El límite de profundidad plana olvidado de la sección anterior. Previsualiza la profundidad máxima cada vez.
- Letras demasiado gruesas o delgadas. En el v-carving, la posición de cero de Z controla el ancho del trazo, no solo la profundidad. Si el cero está un poco demasiado bajo, cada ranura corta más ancha de lo previsto; si está demasiado alto, todo el tallado queda delgado. Establece el cero en la superficie real del material, con cuidado, idealmente cerca del área de tallado en tablas combadas.
- Marcas de quemado o vibración en los biseles. Avances y velocidades, igual que en cualquier otro corte, con la particularidad de que el diámetro de corte efectivo cambia con la profundidad. Empieza con ajustes conservadores y prueba en un retazo; nuestra guía básica de avances y velocidades explica cómo ajustarlos a partir de ahí.
Preguntas frecuentes
¿Necesito software especial para hacer v-carving?
Necesitas software CAM con una estrategia de trayectoria de v-carve, que calcule la profundidad variable a partir de tus vectores. La mayoría de los paquetes CAM para aficionados y profesionales incluye una. Una trayectoria de grabado o de perfil común con una fresa en V no es lo mismo: corta a profundidad constante y pierde todo el efecto de seguir el ancho.
¿Puedo hacer v-carving en contrachapado o MDF?
MDF, sí, y es uno de los favoritos para letreros pintados. El contrachapado es más arriesgado: el tallado expone líneas alternas de pegamento y capas de chapa en las paredes biseladas; a algunas personas les gusta como efecto de rayas y a otras no. El abedul báltico produce la versión más limpia de ese aspecto.
¿Qué ángulo debe tener mi primera fresa en V?
Si solo compras una, compra una fresa de 60 grados. Maneja bien la rotulación pequeña y mediana, y la rotulación pequeña es donde el v-carving supera con mayor claridad a cualquier alternativa. Añade una de 90 para letreros más grandes cuando el proyecto lo requiera.
Aliméntalo con buenos vectores y rara vez falla
El v-carving es una de esas técnicas CNC poco comunes en las que la parte ingeniosa está completamente en la geometría, así que cuando entiendes que la profundidad sigue al ancho, la técnica en sí casi nunca sorprende. Las fallas provienen de puntas desafiladas, madera incorrecta y diseños desordenados.
Dos de esas cosas las controlas en el banco de trabajo. La tercera puedes resolverla en aproximadamente un minuto: describe el diseño que quieres en Vector Studio y obtén un SVG limpio, con rutas cerradas y creado para tallar; luego conviértelo con File Converter si tu CAM necesita DXF. La generación usa créditos; la conversión no. Prepara el diseño resultante en tu software CAM antes de cortar. Para descargar el archivo convertido necesitas un plan de pago activo.
Herramientas relacionadas
¿Listo para probar estas herramientas?
Regístrate gratis, no necesitas tarjeta de crédito. Las herramientas gratuitas están disponibles de inmediato.
Comenzar gratis