

Soportes para impresión 3D explicados (y cómo evitar necesitarlos)
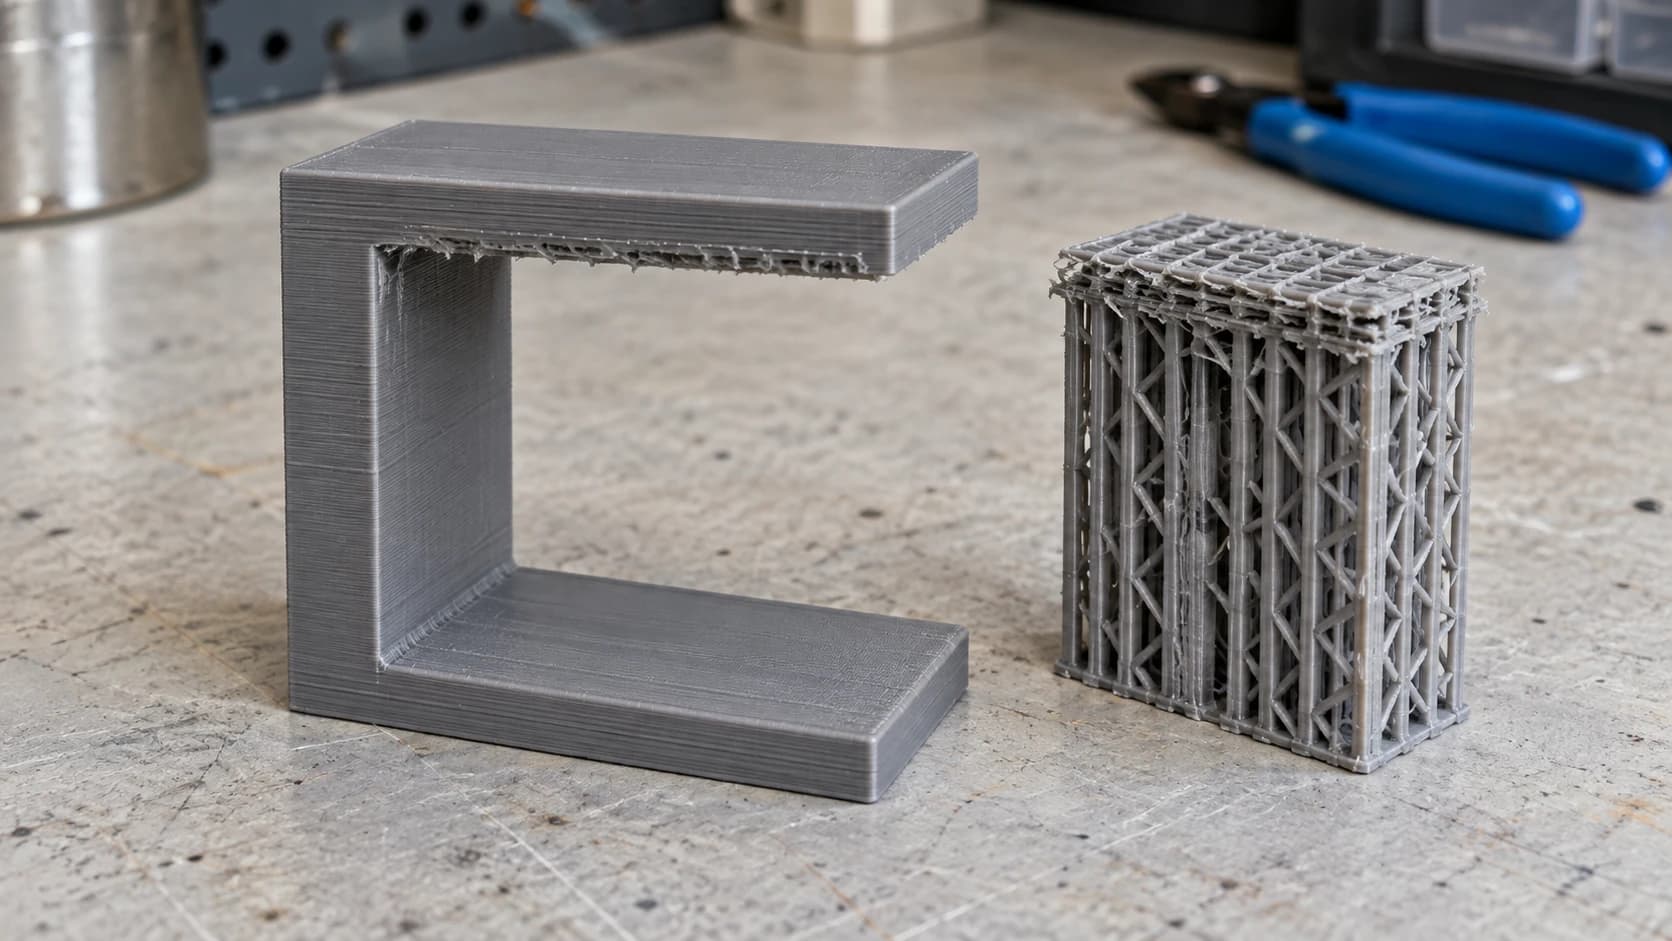
Hay dos formas de que los soportes te arruinen el día.
La primera es no usarlos y ver cómo la impresora extruye un arco precioso en el aire, donde el plástico se descuelga formando lo que la comunidad llama generosamente espagueti.
La segunda es usarlos y pasar cuarenta minutos con unos alicates retirando un bosque de plástico de una pieza, para descubrir después que la superficie de debajo parece haber sido atacada.
Ambas situaciones vienen de tratar los soportes como un interruptor que activas. En realidad son el último recurso y, la mayoría de las veces, la mejor decisión se toma antes de abrir siquiera los ajustes de soporte.
Consejo
Respuesta breve: una impresora FDM solo puede construir sobre algo. Los voladizos de menos de aproximadamente 45 grados respecto a la vertical suelen imprimirse sin soporte, los huecos entre dos puntos anclados suelen puentearse bien y todo lo demás necesita soporte. Antes de añadirlo, prueba a girar el modelo, porque la orientación elimina más soportes de los que jamás conseguirán los ajustes.
Por qué fallan los voladizos
Una impresora FDM deposita plástico caliente en capas y cada capa necesita apoyarse sobre la capa inferior. Cuando no hay nada debajo, el plástico extruido se comba antes de enfriarse.
No falla todo de golpe, y por eso la regla es difusa. Cada capa es ligeramente más ancha que la inferior, así que una pendiente suave tiene la mayor parte de su anchura apoyada en la capa anterior y se mantiene en su sitio. Una pendiente más pronunciada tiene cada vez menos material debajo, hasta que el borde del voladizo se curva, luego se descuelga y finalmente arrastra el plástico.
La regla de los 45 grados y por qué solo es orientativa
La norma habitual dice que los voladizos de hasta unos 45 grados respecto a la vertical se imprimen bien sin soporte, y que por encima de ese ángulo necesitan ayuda.
Es un punto de partida realmente útil, pero no es una ley. La respuesta real cambia según:
- Refrigeración. Una mejor refrigeración de la pieza solidifica antes el plástico, y una impresora bien refrigerada suele soportar ángulos más pronunciados.
- Altura de capa. Las capas más finas hacen que cada una sobresalga menos que la anterior, por lo que las capas bajas gestionan paredes más inclinadas.
- Velocidad. Imprimir más despacio sobre un voladizo da a cada capa más tiempo para solidificarse.
- Material. El PLA es tolerante en este aspecto. Otros materiales se enfrían y se comportan de forma diferente.
Por eso, el consejo honesto es imprimir una prueba en lugar de fiarse de un número. Un modelo de prueba de voladizos imprime una serie de ángulos crecientes en una sola pieza pequeña y te muestra lo que realmente consigue tu impresora con tu refrigeración y tu filamento.
IMPRIME. CORTA. TALLA.



- Varios formatos (SVG, DXF, PNG)
- Diseños probados en máquinas
- Licencias comerciales
Patrocinado por PrintCutCarve.com
Un puente no es un voladizo
Un puente es plástico que salva un hueco entre dos puntos que ya están apoyados, como la parte superior de una puerta o un agujero en una pared vertical.
Los puentes funcionan, a menudo sorprendentemente bien, porque la impresora puede estirar un hilo entre dos anclajes y dejar que se enfríe tenso. No necesita soporte debajo, y añadir soporte bajo un puente es una forma habitual de convertir un elemento limpio en uno desordenado.
Un voladizo, en cambio, está anclado en un extremo y queda suspendido en el aire por el otro. Ese es el caso que necesita ayuda.
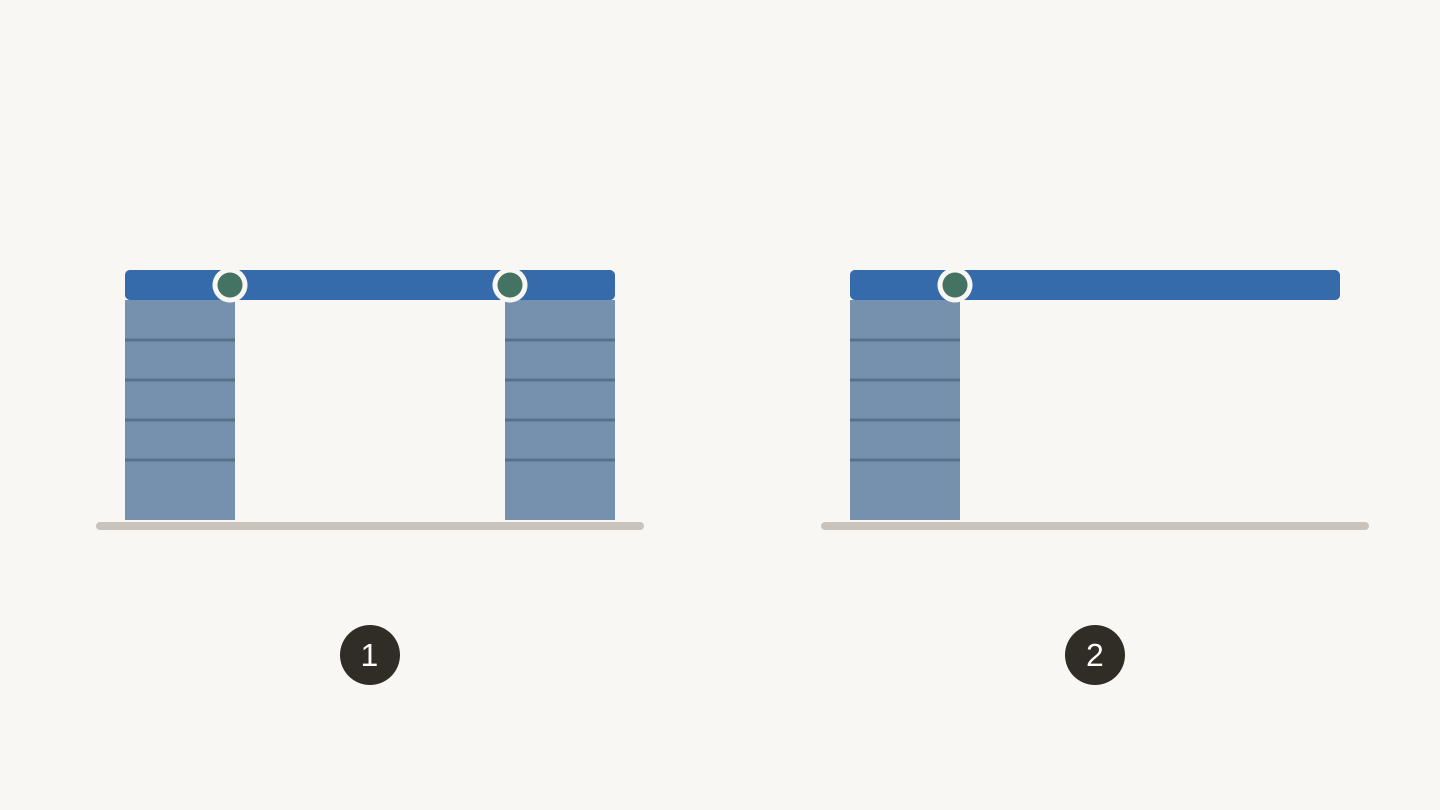
Dos tramos diferentes: 1, un puente entre dos anclajes; 2, un voladizo que se extiende desde un anclaje. Los puntos verdes marcan los extremos con soporte.
La orientación gana a los soportes
Esta es la parte que merece la pena interiorizar, porque facilita todo lo demás.
Antes de activar nada, gira el modelo. Colócalo de pie, túmbalo sobre una cara o inclínalo 45 grados. Muchos modelos que necesitan mucho soporte en la orientación evidente necesitan casi ninguno en otra distinta.
Tres aspectos que debes valorar mientras lo giras:
¿Dónde quedarán las marcas de soporte? Los soportes dejan marcas. Si la pieza tiene que apoyarse en algún sitio, coloca las marcas en una cara que nadie vea.
¿Qué dirección soporta la carga? La adhesión entre capas es el eje débil. Una pieza sometida a tensión debería tener las capas cruzando la carga, no siguiendo su dirección.
¿La orientación crea un problema mayor? Una rotación que elimina soportes pero deja una zona de contacto diminuta con la base cambia un fallo por otro.
Dividir un modelo en dos piezas y pegarlas después también es completamente válido, y a menudo elimina todos los soportes de una sola vez.
Diseña para evitar el voladizo
Si haces tú mismo el modelo, algunos hábitos eliminan los soportes antes de que existan:
Usa un chaflán en lugar de un voladizo. Un chaflán de 45 grados bajo un elemento saliente se imprime sin soporte donde una repisa cuadrada no puede hacerlo.
Haz agujeros horizontales en forma de lágrima. Un agujero redondo en una pared vertical tiene una parte superior sin apoyo. Convertir la parte superior en una punta permite que se sostenga por sí sola.
Mantén los puentes cortos y anclados en ambos extremos.
Coloca la cara plana hacia abajo siempre que el diseño lo permita.
Los ajustes que determinan si se desprenden
Si los soportes son inevitables, unos pocos ajustes marcan la diferencia entre que «se desprendan de una pieza» y que se conviertan en un proyecto de arqueología.
| Ajuste | Qué hace | Efecto práctico |
|---|---|---|
| Distancia Z (distancia superior) | Separación entre el soporte y la pieza que está encima | El ajuste clave. Si es demasiado pequeña, los suelda; si es demasiado grande, el voladizo se descuelga |
| Distancia XY | Separación horizontal entre el soporte y las paredes de la pieza | Evita que los soportes se fusionen con las superficies verticales |
| Capas de interfaz | Balsa densa justo debajo de la pieza | Mejor acabado superficial, retirada más difícil |
| Densidad | Cantidad de material del cuerpo del soporte | Más estabilidad y más material que retirar |
| Patrón | Geometría interna | Afecta tanto a la estabilidad como a la facilidad de desprendimiento |
La distancia Z es el primer ajuste que debes calibrar y depende de la altura de capa, por lo que un valor copiado del perfil de otra persona suele comportarse de forma diferente en tu impresora. Configúrala como múltiplo de la altura de capa en lugar de como un número absoluto para que se transfiera mejor entre perfiles.
Soportes normales o soportes de árbol
La mayoría de los laminadores ofrecen ambos.
Los soportes normales se construyen verticalmente desde la base o desde la pieza, en un bloque sólido bajo aquello que necesita sujeción. Son predecibles y estables, pero usan más material y tocan una superficie mayor.
Los soportes de árbol crecen como ramas que llegan hasta tocar solo los puntos concretos que necesitan apoyo. Usan menos material, dejan muchas menos marcas y son excelentes para formas orgánicas y figuritas. Son menos fiables bajo grandes voladizos planos, donde un bloque sólido hace sencillamente mejor su trabajo.
También puedes elegir entre soportar en todas partes o soportar solo desde la base de impresión. La opción «solo desde la base» no crea soportes sobre el propio modelo, lo que los mantiene alejados de los detalles interiores, pero deja algunos voladizos sin apoyo.
Consejo
Imprime el mismo modelo dos veces, con soportes de árbol y normales, la primera vez que pruebes una nueva clase de formas. Diez minutos de comparación te enseñan más sobre cuál elegir que cualquier guía, y la respuesta depende de la forma, no es universal.
Cómo retirarlos sin destrozar la pieza
Trabaja mientras la pieza esté caliente si puedes. Los soportes se desprenden con más facilidad justo después de terminar la impresión.
Usa alicates de corte al ras, no los dedos, para cualquier elemento con un punto de contacto pequeño. Arrancar los soportes tira de la superficie inferior.
Ve del exterior hacia dentro. Retira primero la mayor parte y después los fragmentos difíciles cercanos a la superficie con pinzas o un cúter de manualidades.
Cuenta con que habrá marcas. Incluso con ajustes perfectos queda una textura algo más rugosa donde tocaron los soportes. Un lijado ligero elimina la mayor parte y la orientación evita que aparezcan en las caras importantes.
Existen soportes solubles para impresoras multimaterial, en las que un segundo material se disuelve en agua. Es el resultado más limpio disponible, pero requiere un segundo extrusor y tiempo de impresión.
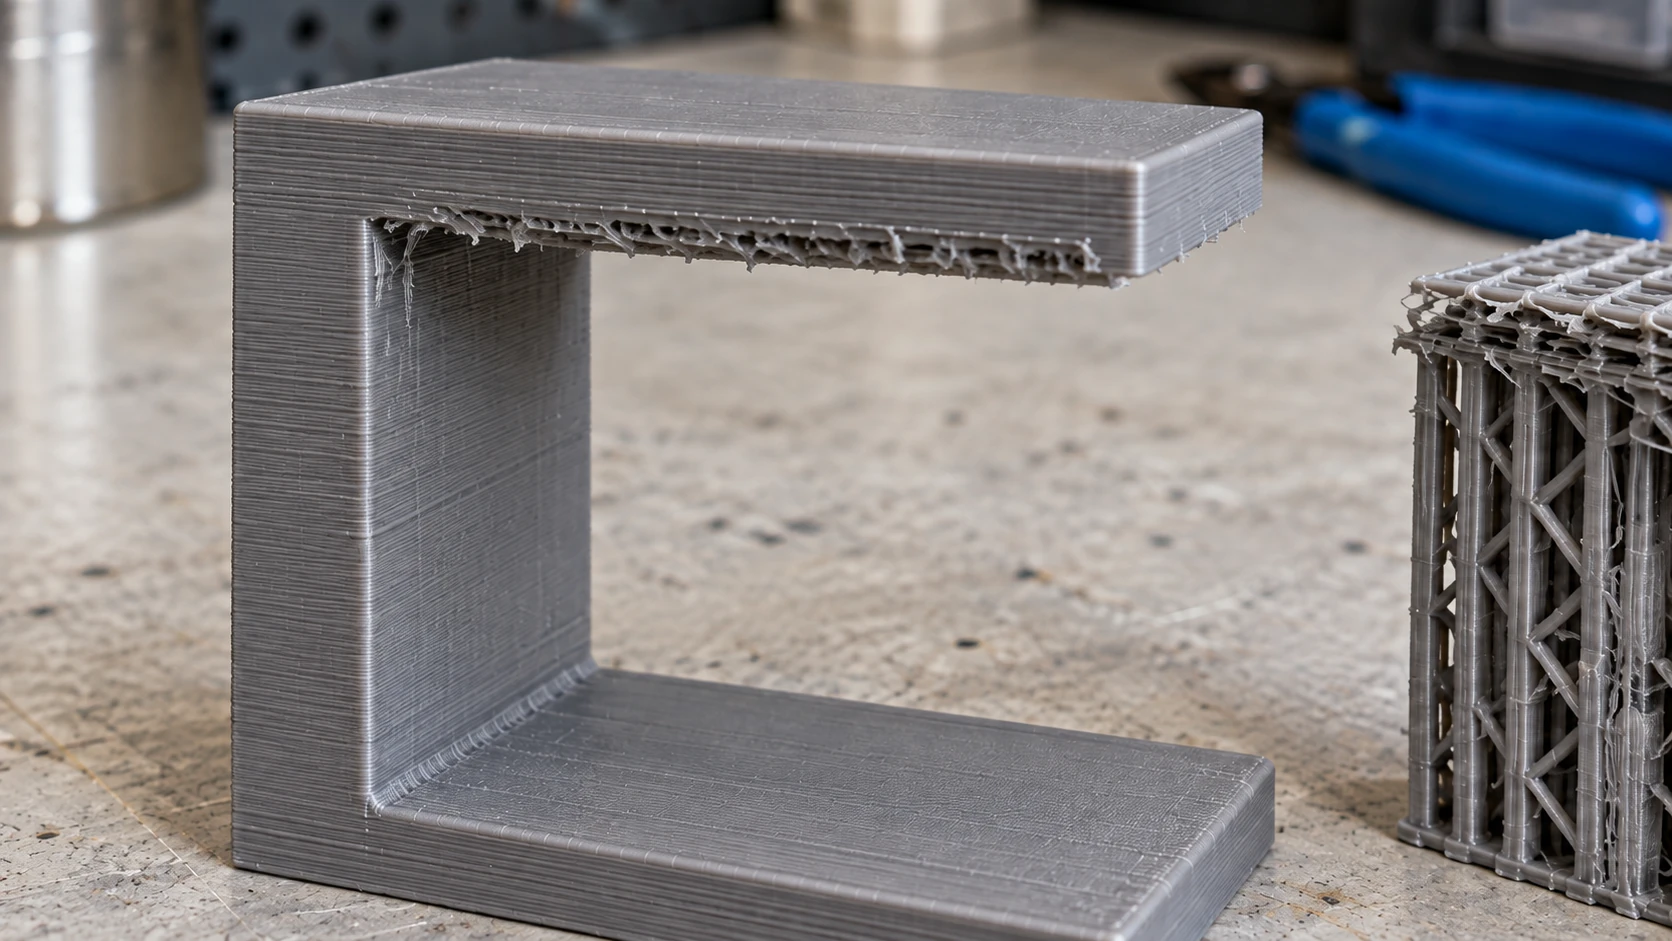
La cara inferior con soporte tiene una textura diferente de las paredes superior y laterales. Deja espacio para limpiar cuando esa cara vaya a quedar visible.
Cuando algo sigue saliendo mal
| Síntoma | Causa probable | Solución |
|---|---|---|
| Soportes soldados a la pieza | Distancia Z demasiado pequeña | Aumenta la distancia Z en múltiplos de la altura de capa |
| El voladizo sigue cayendo sobre los soportes | Distancia Z demasiado grande | Redúcela y comprueba la refrigeración |
| Los soportes se vuelcan a mitad de la impresión | Densidad demasiado baja o una torre muy alta y fina | Aumenta la densidad o reorienta la pieza para acortar el soporte |
| Superficie rugosa y picada bajo el voladizo | Soportes normales con interfaz densa | Prueba soportes de árbol o acéptalo y lija |
| Soportes dentro de un agujero al que no puedes llegar | Soporte en todas partes | Cambia a solo desde la base o rediseña el agujero |
Nuestra guía para solucionar problemas de impresión 3D cubre los fallos que no están relacionados con los soportes, y la guía para principiantes explica los conceptos básicos en los que se apoya todo esto.
Preguntas frecuentes
¿Cuándo necesitas soportes en impresión 3D?
Cuando un elemento sobresale más de aproximadamente 45 grados respecto a la vertical y no tiene nada debajo. Los puentes entre dos puntos anclados normalmente no necesitan soporte, y los voladizos más suaves suelen imprimirse bien.
¿Son mejores los soportes de árbol que los normales?
Usan menos material y dejan menos marcas, por lo que son adecuados para formas orgánicas y figuritas. Los soportes normales son más fiables bajo grandes voladizos planos. Ninguno gana en todos los casos.
¿Por qué se han fusionado mis soportes con la impresión?
La distancia Z del soporte es demasiado pequeña. Auméntala, idealmente expresada como múltiplo de la altura de capa en lugar de como un número fijo copiado de otro perfil.
¿Puedo evitar completamente los soportes?
A menudo, sí. Girar el modelo, dividirlo en piezas, crear chaflanes bajo los voladizos y dar forma de lágrima a los agujeros horizontales elimina los soportes de muchas piezas.
¿Los soportes dejan marcas?
Sí, siempre hasta cierto punto. El objetivo es colocar esas marcas en una superficie que nadie vaya a ver, lo que depende de la orientación y no de los ajustes.
¿Cuál es la regla de los 45 grados?
Es la regla orientativa según la cual los voladizos de hasta unos 45 grados respecto a la vertical se imprimen sin soporte. Tu límite real depende de la refrigeración, la altura de capa, la velocidad y el material, así que imprime una prueba de voladizos para encontrar el tuyo.
Imprime una prueba de voladizos
Antes del próximo modelo que te preocupe, imprime una prueba pequeña de voladizos: una pieza con una serie de ángulos crecientes.
Terminarás con un objeto físico que te mostrará dónde deja realmente de desenvolverse bien tu impresora. A partir de entonces, «¿necesita soportes?» será una pregunta que responderás mirando el modelo y comparándolo, en lugar de adivinar y descubrirlo noventa minutos después.
Si un modelo llega en un formato que tu laminador no puede abrir, File Converter gestiona conversiones de STL, OBJ y 3MF sin coste de créditos, aunque necesitas un plan de pago para descargar el resultado. Y si estás mirando una pieza sin saber cómo orientarla, Craft Chat lo analizará contigo, gratis con tu cuenta.
Herramientas relacionadas
¿Quieres probar estas herramientas?
Regístrate gratis, sin necesidad de tarjeta. Las herramientas gratuitas están disponibles de inmediato.
Empezar gratis