

Sujeción CNC para principiantes: cómo evitar que la pieza se mueva
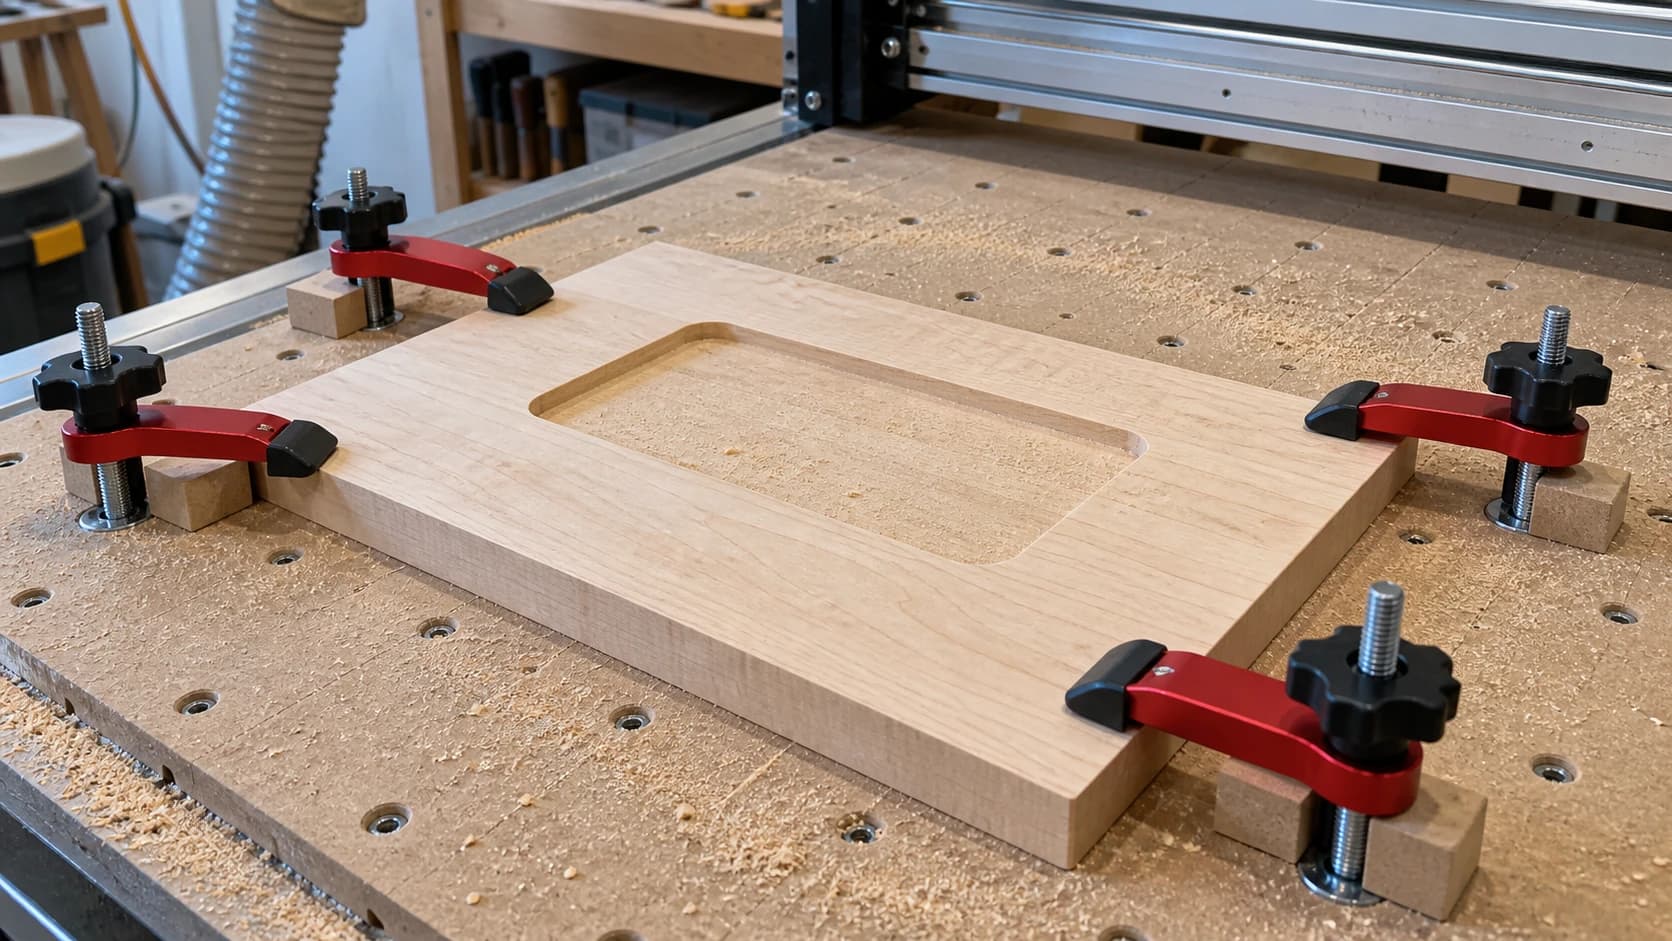
Has pasado una hora con el diseño, has puesto a cero todo dos veces y pulsas Start. Veinte minutos después, la máquina suena diferente durante medio segundo y ahora hay una hendidura diagonal en tu letrero casi terminado. La pieza se ha movido. No había ningún problema con el archivo, la fresa ni los avances. Simplemente, el material no estaba suficientemente bien sujeto.
La sujeción es la habilidad menos glamourosa del fresado CNC, y arruina discretamente más primeros proyectos que los avances y las velocidades. Todo el mundo se obsesiona con las calculadoras de carga de viruta. Casi nadie habla de las cuatro tiras de cinta que hacen realmente el trabajo de soportar la carga. Esta publicación explica por qué se mueven las piezas, qué métodos de sujeción merece la pena aprender y en qué orden, y qué aspecto tiene cada fallo para que puedas diagnosticar tu propia pila de piezas descartadas.
Si todavía estás preparando tu primera máquina, empieza con nuestra guía para principiantes sobre fresado CNC y vuelve después. Esta publicación da por hecho que sabes para qué sirve un tablero de sacrificio, aunque el tuyo todavía esté impecable.
Por qué se mueven las piezas: fuerzas de corte en lenguaje sencillo
Una fresa giratoria no retira el material educadamente. Agarra virutas y las lanza, y cada viruta que extrae empuja la pieza en la dirección contraria. Esas fuerzas aparecen de tres formas, y cada una derrota un tipo distinto de sujeción.
Empuje lateral. Mientras la fresa avanza por el corte, empuja la pieza hacia un lado, alejándola de la dirección de avance. Es la fuerza que desliza una tabla mal sujeta por el tablero de sacrificio. Cambia de dirección constantemente cuando cambia la trayectoria de la herramienta, así que una pieza que ha resistido los primeros diez minutos todavía puede desplazarse en una pasada posterior.
Elevación. Las fresas espirales de corte ascendente extraen las virutas hacia arriba y fuera del corte. Esa geometría es fantástica para evacuar virutas y terrible para la sujeción, porque también tira de la pieza hacia arriba. Si la fresa de tu husillo es de corte ascendente, da por hecho que intenta levantar activamente la pieza. El material fino y las piezas pequeñas son los más vulnerables. La cinta que resiste perfectamente el deslizamiento puede permitir que una esquina se despegue hacia arriba.
Enganche y tirón. Cuando una fresa está desafilada, enterrada demasiado profundamente o se introduce en un corte concordante para el que no estaba preparada, puede dejar de cortar y empezar a engancharse. En vez de un empuje constante, la pieza recibe un tirón repentino. Esta es la fuerza responsable del modo de fallo más aterrador, la pieza lanzada, y por eso «sujetar bien el trabajo anterior» no es una garantía.
La conclusión: la sujeción debe resistir el deslizamiento en todas las direcciones horizontales y la elevación vertical, todo a la vez y durante todo el trabajo. Cada método que aparece a continuación es una respuesta diferente a ese problema.
IMPRIME. CORTA. TALLA.



- Varios formatos (SVG, DXF, PNG)
- Diseños probados en máquinas
- Licencias comerciales
Patrocinado por PrintCutCarve.com
Los métodos, clasificados para principiantes
No existe un único método mejor. Hay un método adecuado para cada trabajo y un orden sensato para aprenderlos.
| Método | Coste | Resiste el desplazamiento lateral | Resiste la elevación | Ideal para | El inconveniente |
|---|---|---|---|---|---|
| Abrazaderas | Barato | Bueno | Bueno en la abrazadera | Material grueso, trabajos rápidos | Colisiones con la fresa, zonas centrales sin sujetar |
| Tornillos | Casi gratis | Excelente | Excelente | Materiales en tablero, producción | Agujeros en la pieza o en el desperdicio |
| Cinta + pegamento CA | Barato | Excelente | Excelente | Casi todo | Tiempo de preparación, la superficie importa |
| Abrazaderas de palanca/levas | Moderado | Bueno | Bueno | Trabajos repetitivos, utillajes | Tiempo de preparación, sigue existiendo riesgo de colisión |
| Mesa de vacío | Caro | Excelente | Excelente | Trabajo de producción con tableros | Excesiva para máquinas domésticas |
Abrazaderas: por dónde empieza todo el mundo y en qué trampa cae
Las abrazaderas son la primera respuesta evidente y funcionan. Las abrazaderas de sujeción de perfil bajo, apoyadas en los bordes del material, resisten tanto el deslizamiento como la elevación, al menos cerca de las propias abrazaderas.
La trampa tiene un sonido que solo necesitarás oír una vez: la fresa golpeando una abrazadera a toda velocidad. Es fácil colocar las abrazaderas mirando el material y olvidar por dónde pasa realmente la trayectoria de la herramienta. ¿Vas a cortar el perfil alrededor del exterior de una pieza? Ahí mismo están tus abrazaderas.
Tres hábitos mantienen las abrazaderas lejos de la fresa:
- Previsualiza toda la trayectoria en el software CAM con los límites de corte reales visibles y coloca después las abrazaderas fuera de todas las líneas.
- Haz un corte en el aire por encima del material en una configuración nueva. Observar cómo la máquina traza el trabajo con la fresa elevada cuesta unos minutos y detecta gratis las colisiones con abrazaderas.
- Usa abrazaderas de perfil bajo para que incluso un error en Z tenga menos probabilidades de alcanzarlas.
Las abrazaderas tienen una segunda debilidad, más silenciosa: solo sujetan donde están. Si sujetas los cuatro bordes de una tabla ancha, el centro aún puede flexionarse y vibrar, o arquearse hacia arriba al liberarse las tensiones internas durante el corte. Para hacer grandes cavidades en el centro de un panel, las abrazaderas por sí solas normalmente no bastan.
Tornillos: feos, baratos y casi imbatibles
Atornillar el material al tablero de sacrificio es el método menos elegante de esta lista y uno de los más seguros. Los tornillos bien colocados resisten el deslizamiento y la elevación con tanta firmeza como casi cualquier cosa que pueda comprar un principiante, por lo que siguen siendo una opción común y casi gratuita para sujetar materiales en tablero.
El coste evidente son los agujeros. Puedes poner los tornillos en las zonas de desperdicio del tablero, donde no te cuestan nada, o atravesar la pieza terminada, donde te cuestan la pieza. Planifica la posición de los tornillos en CAM igual que planificas las abrazaderas: mira dónde están las piezas y coloca los tornillos donde no estén.
Dos precauciones. Primero, averigua qué hay debajo del tablero de sacrificio. Los tornillos que lleguen a la bancada o a un elemento del bastidor los encontrarán. Segundo, marca o registra las posiciones de los tornillos para que una trayectoria posterior no pase por uno. Cortar un tornillo destroza la fresa al instante y puede lanzar chispas a un lecho de serrín.
Cinta de carrocero y pegamento CA: el caballo de batalla
Este es el método que suena a apaño y se comporta como un utillaje profesional. Cubre con cinta de carrocero la zona del tablero de sacrificio, cubre con cinta la parte inferior de la pieza, aplica cordones de pegamento CA (super glue) sobre una de las superficies encintadas, pulveriza activador sobre la otra y presiónalas durante unos segundos.
El pegamento une la cinta con una resistencia sorprendente y, cuando termina el trabajo, la cinta se despega limpiamente de ambas superficies. No hay agujeros, ni abrazaderas que pueda encontrar la fresa, ni nada que sobresalga por encima del material; además, la sujeción es continua en toda la cara inferior, así que no queda un centro sin sujetar que pueda vibrar.
Esa sujeción de toda la cara es la razón por la que este método resuelve discretamente problemas que los demás no pueden:
- Las piezas recortadas permanecen en su sitio. Cuando una pasada de perfil separa por completo una pieza, una configuración con abrazaderas o tornillos deja esa pieza sujeta por nada. Con cinta y pegamento, la pieza liberada sigue pegada y no puede desplazarse hacia la fresa.
- No hay que planificar colisiones. No hay nada por encima de la superficie que pueda golpear.
- El material fino permanece plano. La unión continua combate la elevación en todas partes, no solo en los bordes.
No es magia. Todo lo que hace que falle está relacionado con la preparación:
- Superficies con polvo o grasa. La cinta se adhiere mal a un tablero de sacrificio polvoriento o a una tabla cerosa. Limpia antes ambas superficies.
- Cobertura escasa. Un par de tiras de cinta y un punto de pegamento no sujetarán un trabajo de tablero completo. La cobertura debe aumentar según el tamaño y la agresividad del corte.
- Material abarquillado. La cinta no puede aplanar una tabla muy combada. Si el centro de la tabla no toca la cinta, no está sujeto en ese punto. Aplana el material o mantén la curvatura presionada con una abrazadera mientras fragua el pegamento; retírala antes de cortar si la trayectoria lo exige.
Consejo
Pon el pegamento en una superficie y el activador en la otra, no ambos en el mismo lado. La unión agarra en segundos cuando las superficies entran en contacto, que es exactamente lo que quieres; por eso, prueba primero la colocación en seco. Solo tienes una oportunidad.
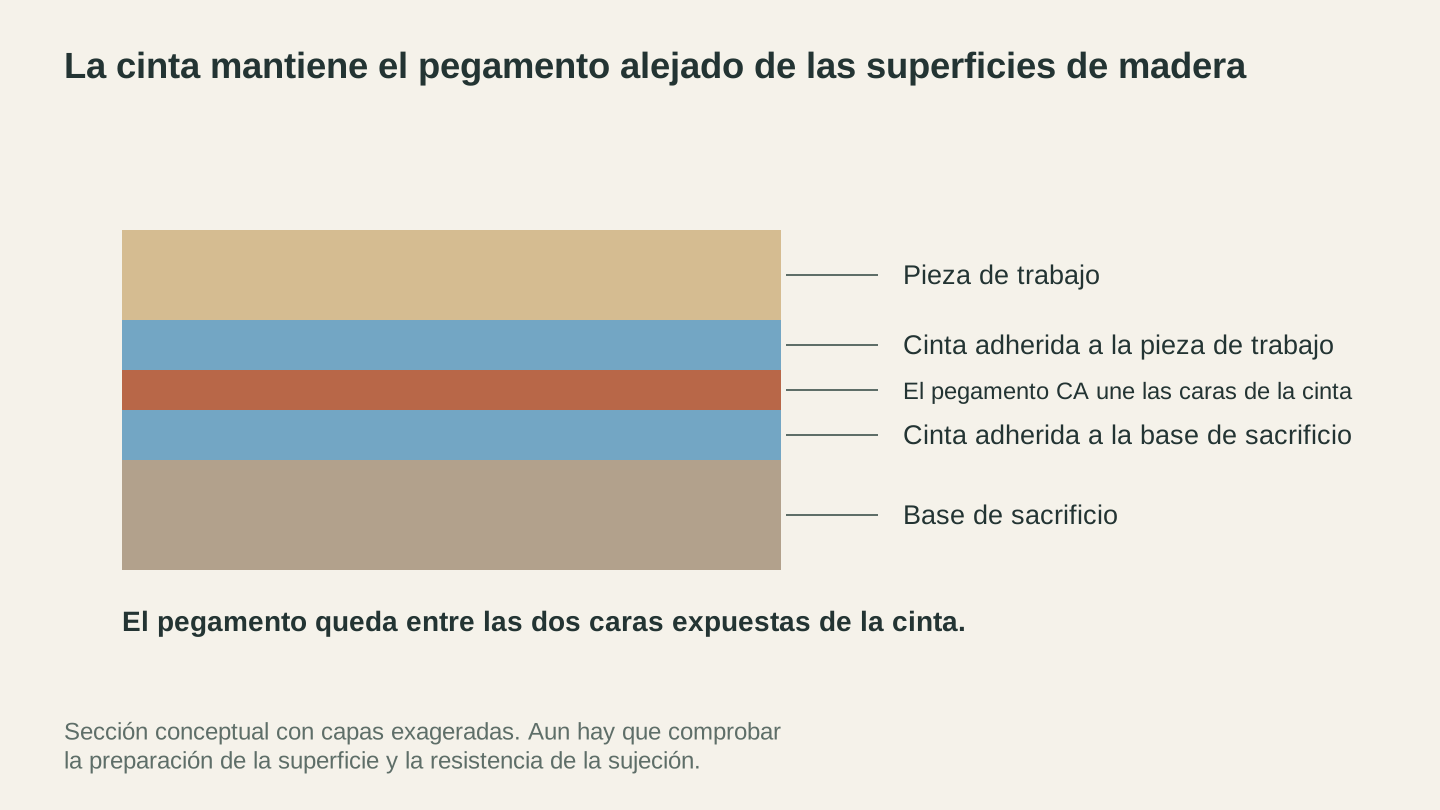
Cada capa de cinta se adhiere a su superficie de madera; el pegamento CA une las dos caras expuestas de la cinta. La sección muestra el orden de las capas, no una valoración de la resistencia de la sujeción.
Abrazaderas de palanca y de leva: para el trabajo que repites veinte veces
Cuando cortas la misma pieza más de unas pocas veces, atornillar abrazaderas de palanca o de leva a un tablero de utillaje empieza a compensar. Coloca el material en bruto, baja las palancas, corta, sube, cambia y repite. Los pasadores de registro o una cavidad fresada en el utillaje colocan cada pieza en bruto exactamente en el mismo sitio, así que dejas de volver a poner a cero X e Y para cada pieza.
Para una primera máquina y proyectos únicos, este es un método que conviene conocer, no necesariamente comprar. En cuanto te encuentres cortando el segundo lote de algo que vendes, vuelve a estudiarlo. Se aplica la misma regla de colisión: las abrazaderas de palanca sobresalen, así que mantenlas bien fuera de la trayectoria y haz un corte en el aire durante la primera ejecución.
Mesas de vacío: hablemos claro
Una mesa de vacío mantiene todo el tablero sujeto mediante succión a través de la cama. Es el estándar de oro para el corte de tableros en producción: sujeción instantánea, cero abrazaderas y agarre en toda la cara.
Para una máquina doméstica, casi siempre es excesivo. Una instalación de vacío real requiere una bomba potente, tuberías, juntas y una cama diseñada para ello, y las piezas pequeñas con poca superficie son precisamente donde el agarre del vacío es más débil. El método de cinta y pegamento ofrece a un aficionado la mayoría de las mismas ventajas —sujeción en toda la cara sin nada por encima de la superficie— por el precio de un rollo de cinta. Si algún día pasas a cortar tableros completos a diario, lo sabrás y no necesitarás una publicación de blog que te lo diga.
Nociones básicas del tablero de sacrificio: la base de todo
Todos los métodos anteriores dan por supuesta una cosa: una superficie plana y fiable contra la que sujetar. Esa es la función del tablero de sacrificio. Es una plancha sacrificable, normalmente de MDF, que vive entre la bancada de la máquina y el trabajo, y está ahí para que se corte en ella en lugar de cortar la bancada.
Hay dos hábitos importantes:
Fresarlo. Un tablero de sacrificio nuevo no está plano respecto a tu máquina hasta que la propia máquina lo ha repasado. Pasa una fresa grande de planeado por todo el tablero con una pasada ligera, y la superficie resultante es, por definición, paralela al recorrido del pórtico. Hazlo cuando el tablero sea nuevo y de nuevo cuando la superficie esté tan mordida que la cinta tenga más cicatrices que MDF liso al que adherirse. Un tablero de sacrificio repasado también es lo que permite una profundidad de corte pasante constante: si la altura del tablero varía, tu pasada de perfil «cortar 0.2 mm en el tablero de sacrificio» atravesará en algunos puntos y dejará una fina piel en otros.
Deja que sea sacrificable. Los principiantes intentan proteger el tablero de sacrificio y ajustan las pasadas de perfil exactamente al grosor del material. Apunta ligeramente más allá. Para eso sirve marcar líneas poco profundas en el tablero, y es mucho más barato que los bordes inferiores deshilachados y medio unidos que obtienes al quedarte corto.
Información
Los tableros de sacrificio de MDF absorben humedad y se hinchan de forma desigual con las estaciones. Si tus piezas han dejado de cortar limpiamente hasta el final y no ha cambiado nada más, puede que el tablero se haya movido. Repasarlo lleva minutos y permite descartar esa causa.
Material fino y piezas pequeñas: donde todo se complica
Cuanto más pequeña y fina es la pieza, peor se vuelve cada problema de sujeción. El material fino se flexiona y se eleva entre los puntos de sujeción. Las piezas pequeñas casi no tienen superficie de agarre, y una espiral de corte ascendente las trata como una chapa de botella que se puede lanzar por la habitación.
El plan:
- Cinta y pegamento es la opción predeterminada. La sujeción en toda la cara es justo lo que necesita el material flexible y funciona con piezas demasiado pequeñas para sujetarlas con abrazaderas.
- Plantéate una fresa de corte descendente. Las espirales descendentes empujan las virutas (y la pieza) hacia abajo en lugar de tirar hacia arriba. La evacuación de virutas empeora en cortes profundos, pero en material fino los cortes suelen ser poco profundos y la fuerza descendente trabaja con la sujeción, no contra ella.
- Pasadas más ligeras. Menos fuerza por pasada significa menos fuerza que resistir. El material fino no recompensa la agresividad. Nuestra guía de avances y velocidades explica cómo se compensan entre sí la profundidad de corte y la carga de viruta.
- Corta las piezas pequeñas a partir de material más grande. No intentes sujetar un recorte del tamaño de un posavasos. Sujeta una tabla, corta el posavasos y deja que las pestañas o la cinta mantengan la pieza cautiva.
Pestañas: mantener cautivas las piezas recortadas
La pasada final de un corte de perfil es una trampa integrada en el propio trabajo. Durante todo el corte, la pieza está unida al material que la rodea. En la última pasada, esa unión desaparece y, si no hay nada más que sujete la pieza, queda suelta junto a una fresa giratoria.
Las pestañas resuelven esto en CAM. Son pequeños puentes de material sin cortar, colocados alrededor del perfil, que mantienen la pieza unida al material principal hasta que los cortes o los rompes después del trabajo. Algunas reglas de colocación:
- Tres o más, repartidas por el perfil. Una pestaña crea un pivote, no una sujeción.
- Colócalas en tramos rectos, no en curvas ni esquinas, porque después las limpiarás con una fresa de refilado al ras o un taco de lijado, y los tramos rectos son los más fáciles de integrar.
- Ajústalas al material. La madera dura densa se sujeta con pestañas más pequeñas que el pino blando o la espuma. Si una pestaña se rompe por la vibración del propio corte, era demasiado pequeña.
Si usas cinta y pegamento CA con una buena cobertura, a menudo puedes prescindir por completo de las pestañas, ya que la pieza liberada sigue pegada al tablero. Añadir seguridad a una pieza cara es también una opción perfectamente razonable: cinta debajo y pestañas en la trayectoria.
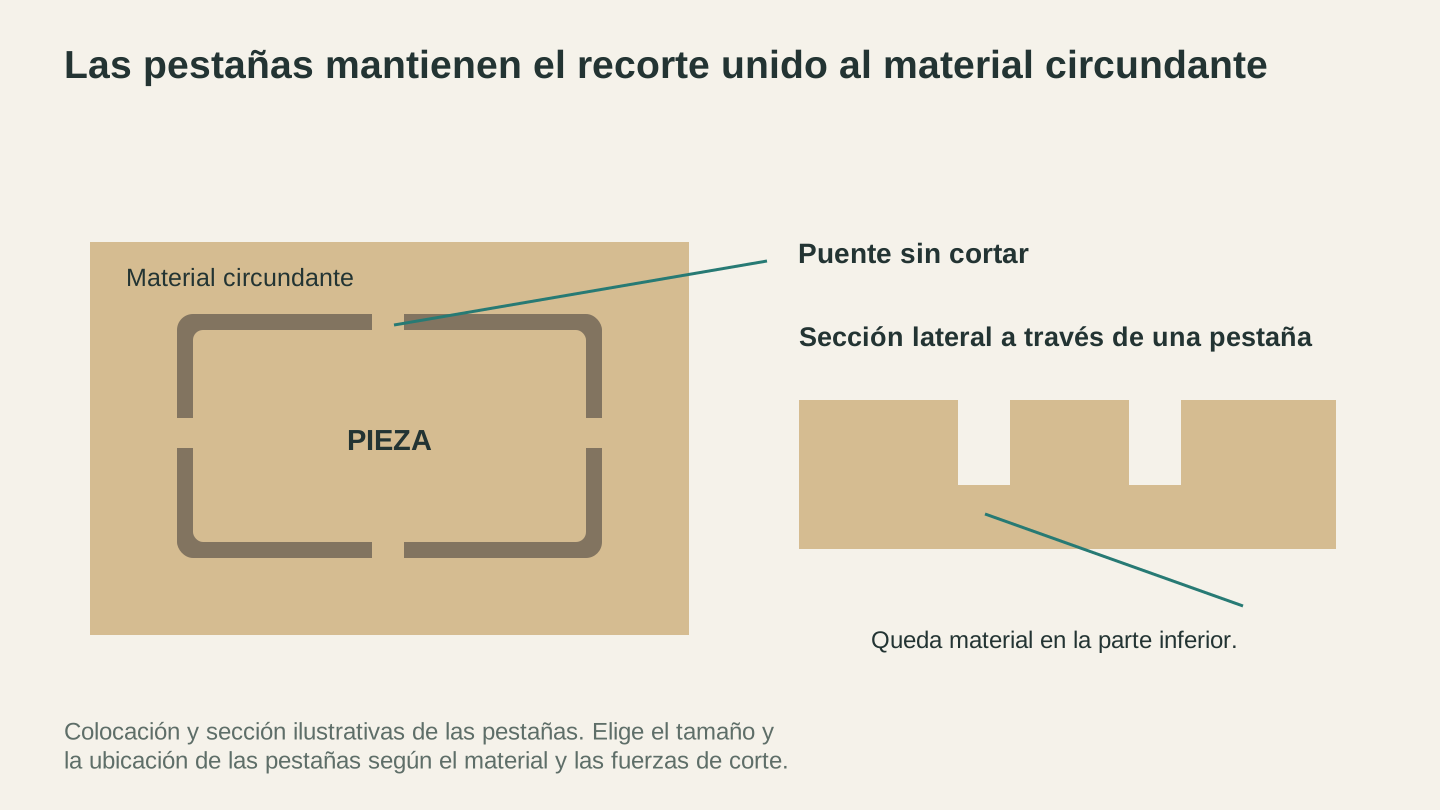
Las pestañas dejan material que conecta la pieza con la plancha principal. La sección lateral muestra cómo un puente de altura reducida puede permanecer bajo el corte.
Galería de fallos: cómo leer tus descartes
Cada error de sujeción deja una huella característica. Aprender a leerlas convierte una pieza arruinada en un diagnóstico.
La pieza desplazada. El corte es limpio y correcto hasta un momento concreto; después, todo queda desplazado en la misma dirección y la misma cantidad. A menudo hay una hendidura profunda única en la transición. Es un deslizamiento lateral: toda la pieza se movió y permaneció en su nueva posición. Sospecha de una cobertura de cinta insuficiente, un tablero de sacrificio polvoriento o unas abrazaderas apretadas solo lo justo.
La esquina elevada. La profundidad de corte se vuelve misteriosamente menor hacia una esquina o un borde, o la parte inferior de la pieza muestra una piel sin cortar en una zona mientras atraviesa en otra. La pieza se despegó hacia arriba y quedó por encima de donde la trayectoria esperaba encontrarla. Fresa ascendente, material fino y sujeción solo en los bordes: la receta clásica. Más cobertura bajo el centro, una fresa descendente o pasadas más ligeras.
El centro vibrado. Los bordes están limpios, pero una cavidad en el centro del panel muestra paredes onduladas y peludas y un fondo áspero. El centro de la tabla se flexionaba bajo la fresa aunque la pieza nunca llegara a moverse. Es el problema del centro sin sujetar: abrazaderas en los bordes y nada debajo de la zona de trabajo.
El recorte errante. La plancha principal está bien, pero una pieza separada tiene un mordisco en el borde o ha sido arrastrada y marcada. Se soltó en la pasada final y se encontró con la fresa. Faltaban pestañas, eran demasiado pequeñas o la cinta debajo de esa pieza concreta era escasa.
La pieza lanzada. La pieza, o una parte de ella, ha salido completamente de la máquina. Trátalo como el incidente de seguridad que es, no solo como un desperdicio. Una fresa a velocidad de corte puede lanzar material con fuerza suficiente para causar lesiones. Nunca te inclines sobre un corte en marcha, mantén a las personas presentes y a los niños alejados de la máquina mientras funciona, usa gafas de seguridad en el taller y, si tu máquina tiene carcasa, utilízala. Después, encuentra la causa raíz antes del siguiente trabajo: una pieza lanzada casi siempre significa que las fuerzas de enganche y tirón han superado una sujeción marginal, así que comprueba el afilado de la fresa, la profundidad de corte y si la sujeción realmente correspondía a la agresividad del corte.
Advertencia
Una pieza que se suelta no solo arruina el material. Una pieza suelta contra una fresa giratoria puede romper la fresa, y ambas cosas se convierten en proyectiles. Si alguna vez la sujeción parece una apuesta, detente y corrígela antes de pulsar Start. Este modo de fallo, junto con los otros clásicos, aparece en nuestro resumen de errores del fresado CNC.
Crear el hábito
Una buena sujeción es una lista de comprobación de dos minutos, no un talento:
- ¿En qué direcciones empujará la fresa este material? (Previsualiza la trayectoria.)
- ¿Qué resiste el empuje lateral? ¿Qué resiste la elevación en todas partes, no solo en los bordes?
- ¿Qué ocurre en la pasada en la que las piezas se separan?
- ¿Hay algo por encima de la superficie dentro de la trayectoria? (Haz un corte en el aire si no estás seguro.)
Haz estas comprobaciones en cada trabajo y la historia de la hendidura diagonal del principio de esta publicación dejará de ser tuya.
Y cuando una configuración concreta te haga rascarte la cabeza —un recorte con una forma extraña, una tabla deformada que no puedes aplanar o una pieza sin zona de desperdicio para tornillos—, descríbela en Craft Chat. Es gratis con una cuenta que haya iniciado sesión, conoce la sujeción CNC y «¿cómo sujetarías esta pieza?» es exactamente el tipo de pregunta que se le da bien. Tráele tu recorte más extraño.
¿Quieres probar estas herramientas?
Regístrate gratis, sin necesidad de tarjeta. Las herramientas gratuitas están disponibles de inmediato.
Empezar gratis