

Le V-carving expliqué : comment une fraise unique crée des traits fins et épais
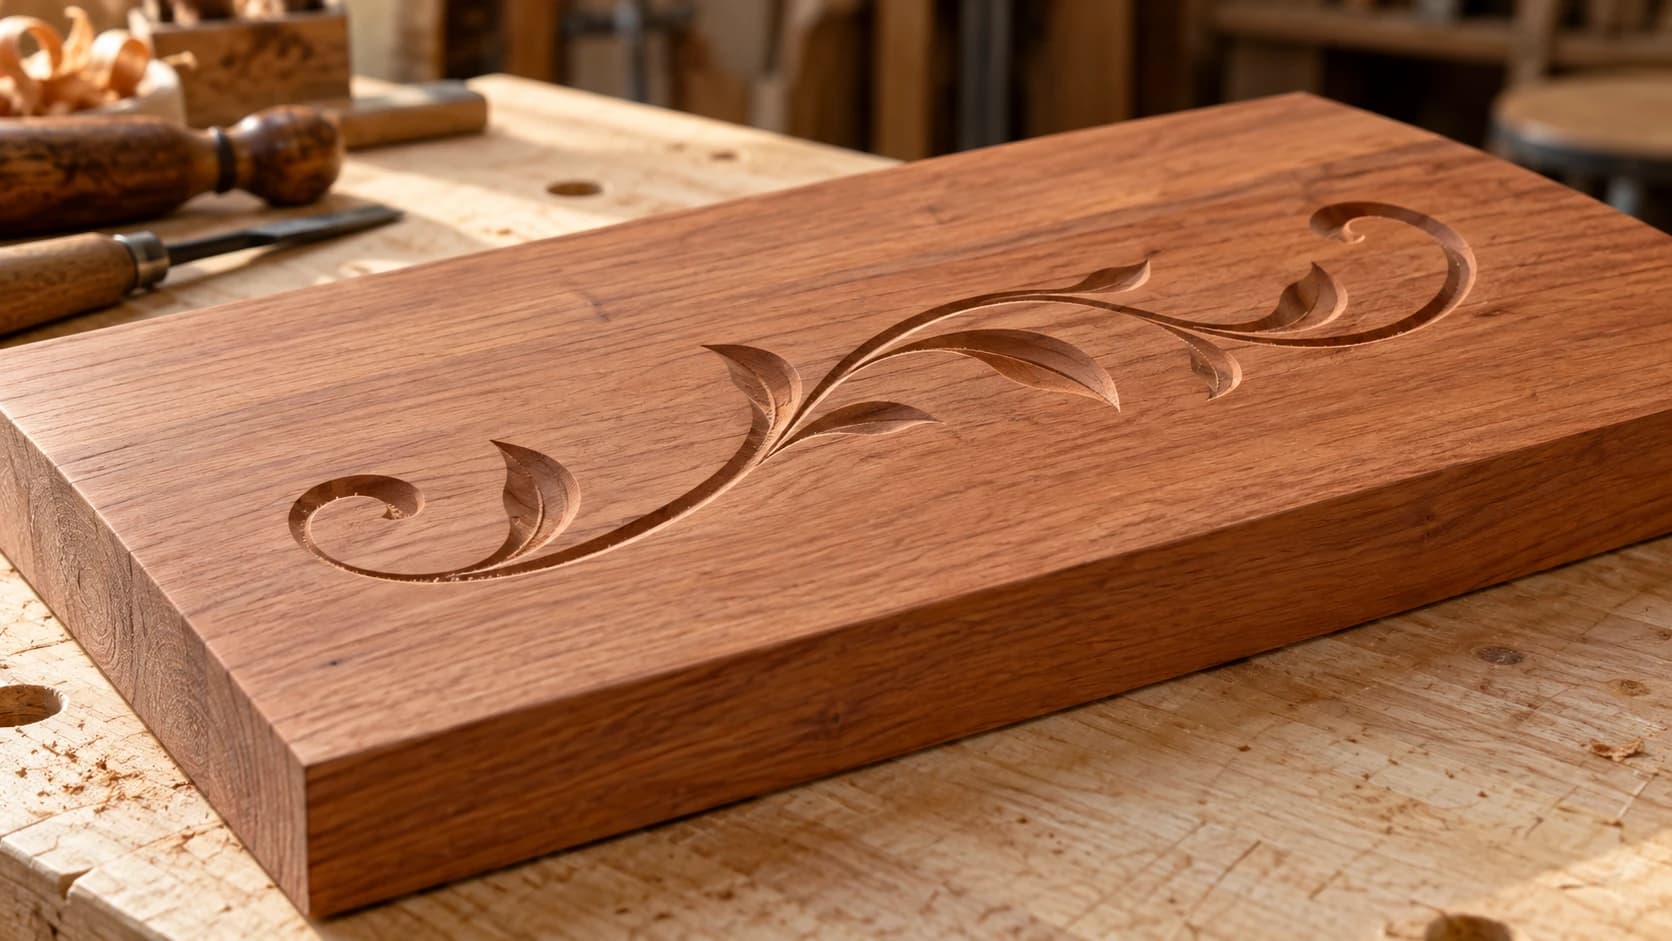
Essayez d'usiner un petit lettrage avec une fraise à bout plat et vous comprendrez vite pourquoi les fabricants d'enseignes ne procèdent pas ainsi. Les empattements disparaissent, les angles intérieurs deviennent arrondis et les traits fins sont plus étroits que n'importe quelle fraise que vous possédez. Vous pouvez descendre jusqu'à une fraise à bout plat de 1/32" et voir le temps d'usinage exploser, mais les angles restent arrondis, car un outil rond ne peut tout simplement pas usiner un angle intérieur net.
Le V-carving résout tout cela avec une seule fraise et une idée ingénieuse.
Conseil
Réponse courte : le V-carving utilise une fraise en forme de V qui coupe plus profondément là où le motif est large et moins profondément là où il est étroit. Comme la largeur de coupe de la fraise augmente avec la profondeur, une seule fraise reproduit des détails très fins et des traits épais dans le même parcours d'outil, et sa pointe atteint les angles jusqu'au fond : ils ressortent donc réellement nets. C'est la technique CNC standard pour le lettrage et le dessin au trait.
L'astuce : la profondeur suit la largeur
Une fraise en V est un cône. À l'extrémité, sa largeur de coupe est pratiquement nulle ; plus elle descend, plus la rainure qu'elle laisse est large. Ce simple fait géométrique constitue toute la technique.
Votre logiciel de FAO fait descendre la fraise au centre de chaque forme du motif, et non le long des contours. À chaque point, il calcule la profondeur nécessaire pour que les côtés inclinés du cône touchent exactement les deux bords vectoriels. Là où le trait est très fin, la fraise effleure à peine la surface. Là où le trait s'élargit, elle plonge profondément. La profondeur change constamment avec la largeur de la forme, ce qui donne au v-carve terminé cet aspect ciselé à la main, qui accroche la lumière.
C'est dans les angles que la technique prend tout son sens. À l'approche d'un angle en pointe, le motif se rétrécit, alors la fraise remonte. Dans l'angle lui-même, elle est presque à la surface et sa pointe, dont la largeur est presque nulle, suit exactement la pointe. C'est ainsi que les lettres v-carvées obtiennent des empattements nets et des angles intérieurs précis qu'aucune fraise cylindrique à bout plat ne peut produire, quelle que soit sa taille.
Comparez avec le même lettrage réalisé par poche à fond plat :
| Poche à fond plat | V-carving | |
|---|---|---|
| Angles intérieurs | Arrondis par le rayon de la fraise | Nets, tracés par la pointe |
| Plus petit détail | Limité par le diamètre de la fraise | Presque nul, les traits très fins fonctionnent |
| Fraises nécessaires | Des fraises plus petites pour les petits détails | Une seule fraise en V pour tout |
| Durée d'usinage du lettrage | Longue, avec de nombreux passages de nettoyage | Rapide ; les traits profonds peuvent nécessiter une descente progressive en Z |
| Aspect | Fond plat et uniforme | Parois inclinées, profondeur variable, jeu d'ombres |
L’usinage en poche conserve son intérêt pour les grandes zones à fond plat. Pour le lettrage et le dessin au trait, le v-carving l'emporte à la fois en vitesse, en précision et en rendu.
IMPRIMEZ. DÉCOUPEZ. GRAVEZ.



- Plusieurs formats (SVG, DXF, PNG)
- Créations testées sur machine
- Licences commerciales
Sponsorisé par PrintCutCarve.com
60 ou 90 degrés ?
Les deux angles de référence sont 60 et 90 degrés, et la différence est simple : pour une même largeur de trait, une fraise plus étroite coupe plus profondément.
Faisons le calcul pour un trait de 6 mm de large. Une fraise à 90 degrés atteint sa pleine largeur à 3 mm de profondeur, soit la moitié de la largeur du trait. Une fraise à 60 degrés a besoin d'environ 5.2 mm de profondeur pour couvrir le même trait. Même motif, résultat très différent.
| Angle de la fraise | Profondeur pour un trait de 6 mm | Idéal pour |
|---|---|---|
| 90° | 3 mm | Lettrages plus grands, motifs épais, gravures moins profondes |
| 60° | ~5.2 mm | Petits textes, détails fins, dessins au trait délicats |
| 30° | ~11 mm (rarement utilisée à une telle profondeur) | Textes minuscules à l'échelle de la gravure |
La règle empirique de l'atelier (approximative : prévisualisez donc le parcours d'outil avant de lui faire confiance) : 60 degrés pour les petits textes et les volutes fines, autour d'environ un pouce de haut ou moins, car le cône plus pentu reproduit les éléments fins avec davantage de profondeur et de définition. 90 degrés pour les grandes enseignes, car cette fraise maintient une profondeur raisonnable sur les traits larges et donne aux lettres épaisses un biseau plus large et plus lisible. Beaucoup de makers possèdent exactement ces deux fraises, et rien d'autre.
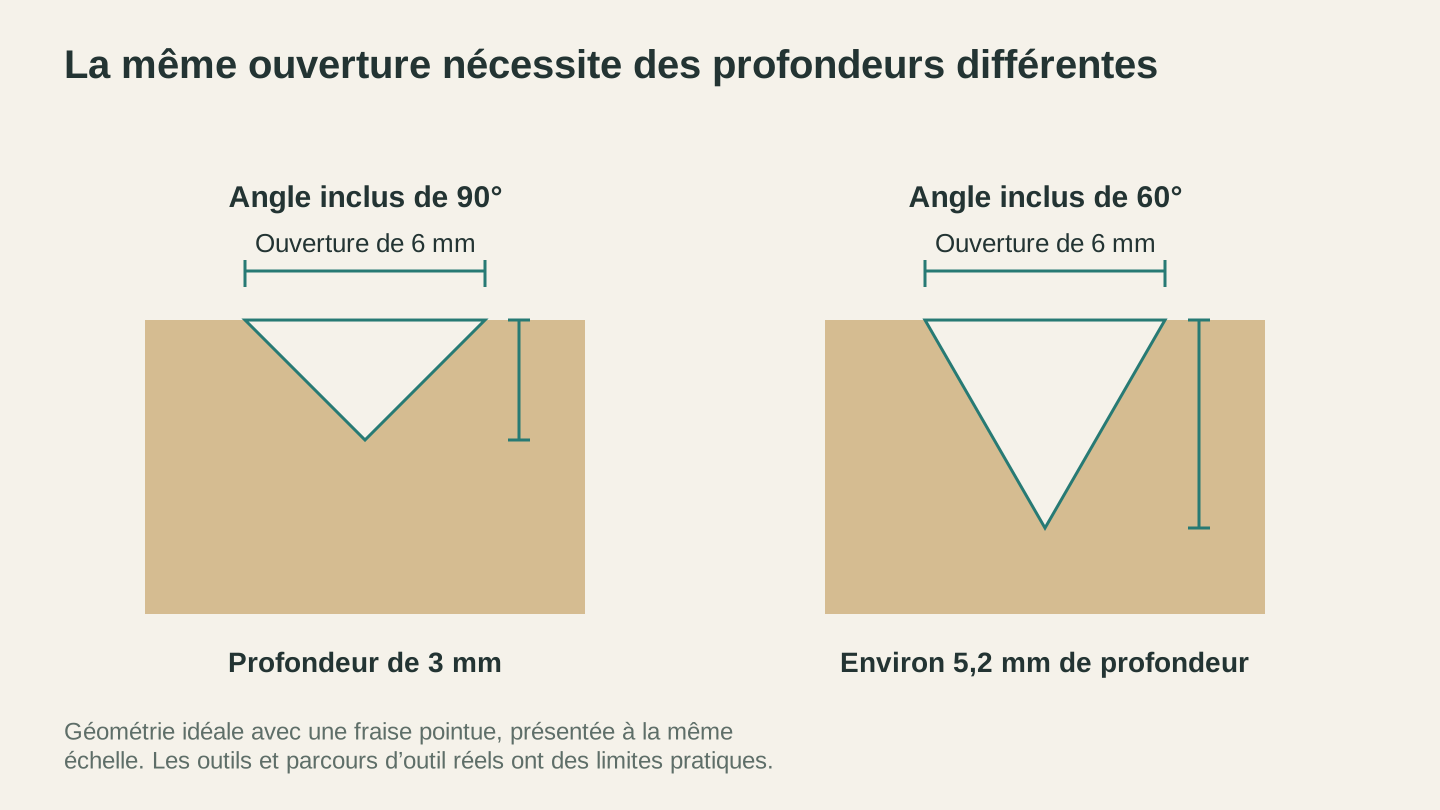
Pour la même ouverture de 6 mm, un V idéal à 90 degrés atteint une profondeur de 3 mm ; un V à 60 degrés atteint environ 5.2 mm. Les deux sections utilisent la même échelle.
Les motifs qui se prêtent bien au V-carving
La qualité du v-carving dépend entièrement des vecteurs que vous lui fournissez. Les calculs du parcours d'outil supposent des formes propres et fermées, et le logiciel montre rapidement sa confusion si ce n'est pas le cas. Il vous faut :
- Des contours vectoriels fermés. Chaque forme doit être une boucle fermée. Les polices le sont déjà, ce qui explique pourquoi le v-carving du texte est si fiable.
- Aucun chevauchement ni doublon. Deux formes superposées au même endroit, ou un tracé qui s'entrecroise, produisent des rainures usinées en double et des pics de profondeur étranges.
- Une largeur de trait réelle. Le dessin au trait doit être composé de formes détourées avec une vraie largeur. Une ligne centrale de largeur nulle ne fournit rien à mesurer à la FAO ; elle crée donc simplement une rainure à profondeur constante.
Si vous dessinez votre propre motif, restez simple et utilisez des formes marquées. Si vous voulez quelque chose d'orné sans passer une soirée à nettoyer les vecteurs, Vector Studio génère un SVG prêt pour la machine à partir d'une description textuelle pour 1 crédit, avec des tracés fermés et sans chevauchement : exactement ce qu'attend un parcours d'outil de v-carving. Si votre logiciel de FAO n'importe que le DXF, faites d'abord passer le SVG dans le File Converter, qui gère la conversion de SVG vers DXF sans frais de crédit outil, sans aucun crédit requis. Le téléchargement du fichier converti nécessite un forfait payant actif.
Une fois le motif prêt, le reste du flux de travail pour une enseigne (mise en page, parcours d'outil, fixation, finition) est un sujet à part entière. Notre guide de fabrication d'une enseigne CNC personnalisée couvre toute la chaîne, du début à la fin.
Information
La même géométrie à profondeur variable permet de réaliser des incrustations v-carve : un élément usiné avec la même fraise en V s'insère dans la poche pour obtenir un joint de colle serré une fois l'ajustement réglé. Si le v-carving vous parle, les incrustations CNC constituent la suite naturelle.
Limites de profondeur et v-carve à fond plat
Voici le piège dont personne ne parle avant qu'il ne se présente : la profondeur suit la largeur, et la largeur peut devenir déraisonnable. Une grande lettre épaisse avec un trait de 40 mm de large demande à une fraise à 90 degrés de plonger de 20 mm sur la ligne centrale. C'est plus profond que ne peuvent couper beaucoup de fraises en V courantes (vérifiez la spécification de longueur de coupe de votre fraise), potentiellement plus profond que l'épaisseur de votre matériau, et le résultat ressemble à une tranchée, pas à une lettre.
La solution est le v-carve à fond plat, proposé sous un nom ou un autre par la plupart des logiciels de FAO dédiés aux CNC. Vous définissez une profondeur maximale, par exemple 4 mm. La fraise en V usine le bord biseauté de chaque forme jusqu'à cette profondeur, et tout ce qui est plus large est dégagé à plat à 4 mm au lieu de continuer à descendre. La plupart des logiciels permettent à une fraise à bout plat plus grande d'effectuer ce passage de dégagement, afin que la fraise en V ne coupe que les biseaux.
Le résultat est une lettre évidée aux parois biseautées nettes : les angles précis et les bords inclinés d'un v-carve, avec la profondeur contrôlée d'une poche. C'est l'approche standard pour les grandes enseignes gravées, et il est fort probable que les modèles que vous avez admirés aient été réalisés ainsi.
Avertissement
Vérifiez toujours la profondeur maximale dans l'aperçu du parcours d'outil avant de couper un motif large sans limite de profondeur à fond plat. Un plafond de profondeur oublié sur une seule lettre large est un moyen classique de traverser la pièce et d'entailler le martyr.
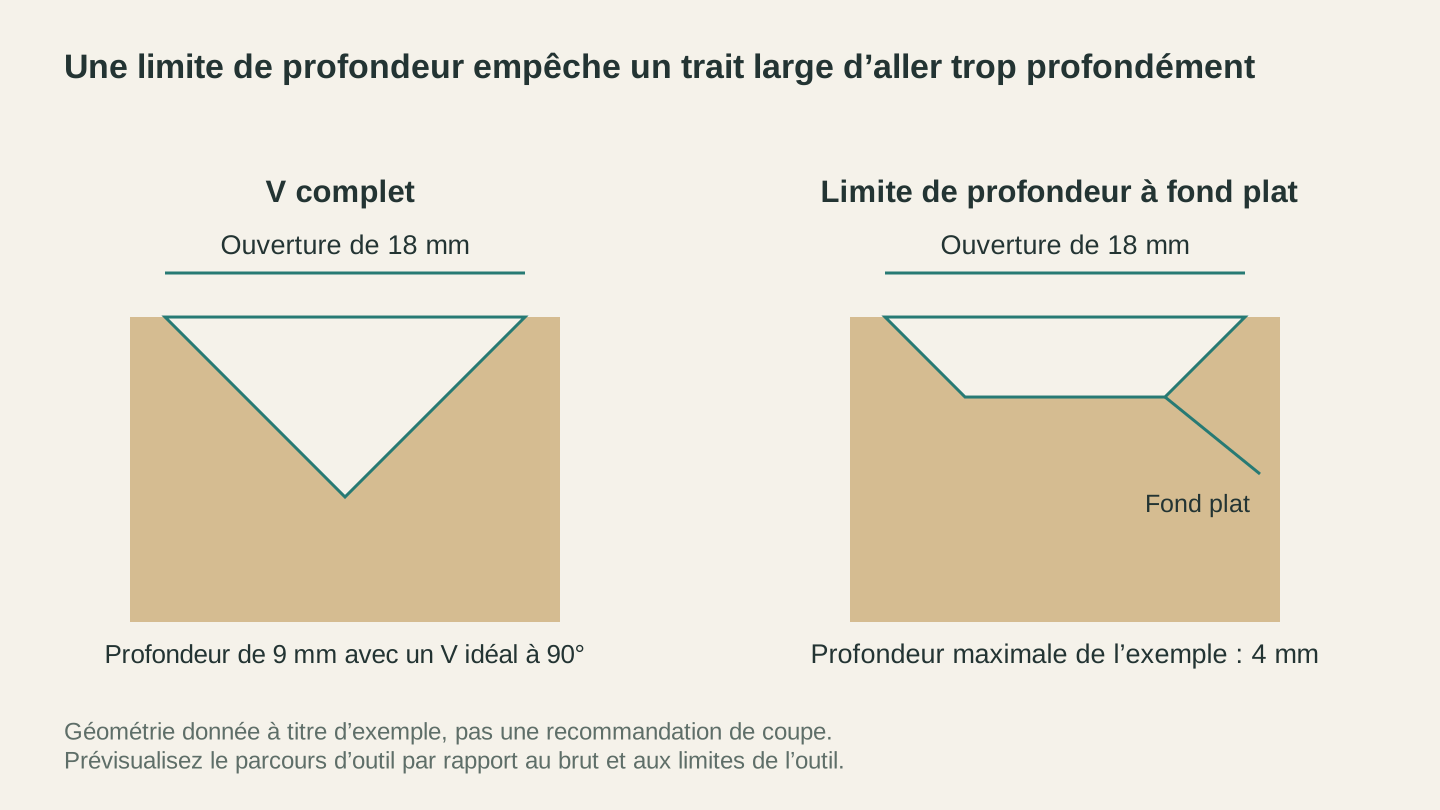
Une limite de profondeur plane préserve le biseau tout en plafonnant la zone la plus profonde. Les dimensions indiquées sont un exemple géométrique, pas un réglage machine.
Le choix du bois compte plus que d'habitude
Le v-carving place les détails fins et les parois inclinées à l'endroit même où le fil du bois aime se comporter de manière imprévisible. Le choix de l'essence se voit donc davantage dans le résultat qu'avec une simple découpe de contour.
Les bois durs au grain serré et régulier donnent les gravures les plus propres : l'érable et le merisier sont les grands classiques, et tous deux conservent des angles nets et des parois biseautées lisses. Les bois à gros grain comme le chêne et le frêne peuvent éclater le long des lignes du fil, précisément là où un empattement fin les traverse. Les bois tendres comme le pin ont tendance à pelucher dans les rainures au lieu de se couper proprement. Quant aux enseignes peintes, le MDF apprêté se prête merveilleusement au v-carving puisqu'il n'a aucun fil.
Notre guide de sélection du bois pour CNC approfondit le sujet des essences, mais la version courte pour le v-carving est la suivante : plus les détails de votre motif sont fins, plus le grain sous-jacent doit être serré.
Problèmes courants
Lorsqu'un v-carve donne un résultat décevant, c'est presque toujours pour l'une de ces raisons :
- Angles arrondis et pâteux. Le signe caractéristique d'une fraise en V émoussée. La pointe s'occupe du travail délicat dans les angles, et c'est aussi la partie la plus fragile de l'outil. Si des angles autrefois nets commencent à paraître mous, la fraise est usée, pas votre fichier.
- Peluches dans les rainures. Il s'agit généralement d'un bois tendre ou à gros grain, parfois d'un tranchant émoussé ou d'une avance trop élevée. Un léger ponçage à la main en enlève la majeure partie ; une couche de bouche-pores avant l'usinage en évite beaucoup dès le départ.
- Lignes centrales trop profondes sur les motifs larges. C'est la limite de profondeur à fond plat oubliée dans la section précédente. Vérifiez la profondeur maximale à chaque fois.
- Lettres trop épaisses ou trop fines. En v-carving, la position du zéro en Z contrôle la largeur du trait, et pas seulement la profondeur. Un zéro légèrement trop bas et chaque rainure est usinée plus large que prévu ; trop haut et toute la gravure ressort trop fine. Prenez le zéro sur la surface réelle du matériau, avec soin, idéalement près de la zone à graver sur les planches cintrées.
- Traces de brûlure ou broutage dans les biseaux. Les avances et vitesses, comme pour toute autre coupe, avec cette particularité que le diamètre de coupe effectif change avec la profondeur. Commencez avec des réglages prudents et faites un essai sur une chute ; notre guide des avances et vitesses explique comment les ajuster ensuite.
Questions fréquentes
Ai-je besoin d'un logiciel spécial pour le v-carving ?
Vous avez besoin d'un logiciel de FAO doté d'une stratégie de parcours d'outil v-carve, qui calcule la profondeur variable à partir de vos vecteurs. La plupart des logiciels de FAO grand public et professionnels en proposent une. Un simple parcours d'outil de gravure ou de profil avec une fraise en V n'est pas la même chose : il coupe à profondeur constante et perd tout l'effet de suivi de la largeur.
Puis-je faire du v-carving dans du contreplaqué ou du MDF ?
Dans le MDF, oui, et c'est un matériau très apprécié pour les enseignes peintes. Le contreplaqué est plus risqué : la gravure expose les lignes de colle et les couches de placage alternées sur les parois biseautées ; certains apprécient cet effet rayé, d'autres le détestent. Le bouleau de la Baltique offre la version la plus propre de cet aspect.
Quel angle choisir pour ma première fraise en V ?
Si vous n'en achetez qu'une, choisissez une fraise à 60 degrés. Elle convient bien aux lettrages petits et moyens, et c'est dans les petits lettrages que le v-carving distance le plus nettement toutes les autres solutions. Ajoutez une fraise à 90 pour les grandes enseignes lorsqu'un projet l'exige.
Donnez-lui de bons vecteurs et il échoue rarement
Le v-carving fait partie de ces rares techniques CNC dont l'astuce réside entièrement dans la géométrie. Une fois que vous avez compris que la profondeur suit la largeur, la technique elle-même réserve presque toujours peu de surprises. Les échecs viennent des pointes émoussées, du mauvais bois et des motifs mal préparés.
Vous contrôlez deux de ces facteurs à l'établi. Pour le troisième, une minute environ suffit : décrivez le motif souhaité dans Vector Studio pour obtenir un SVG propre, aux tracés fermés et conçu pour la gravure, puis convertissez-le avec le File Converter si votre logiciel de FAO attend un DXF. La génération utilise des crédits ; la conversion n'en utilise pas. Préparez le motif obtenu dans votre logiciel de FAO avant la découpe. Le téléchargement du fichier converti nécessite un forfait payant actif.
Outils associés
Prêt à essayer ces outils ?
Inscrivez-vous gratuitement, sans carte bancaire. Les outils gratuits sont disponibles immédiatement.
Commencer gratuitement