

Fissaggio dei pezzi CNC per principianti: come impedire che il pezzo si muova
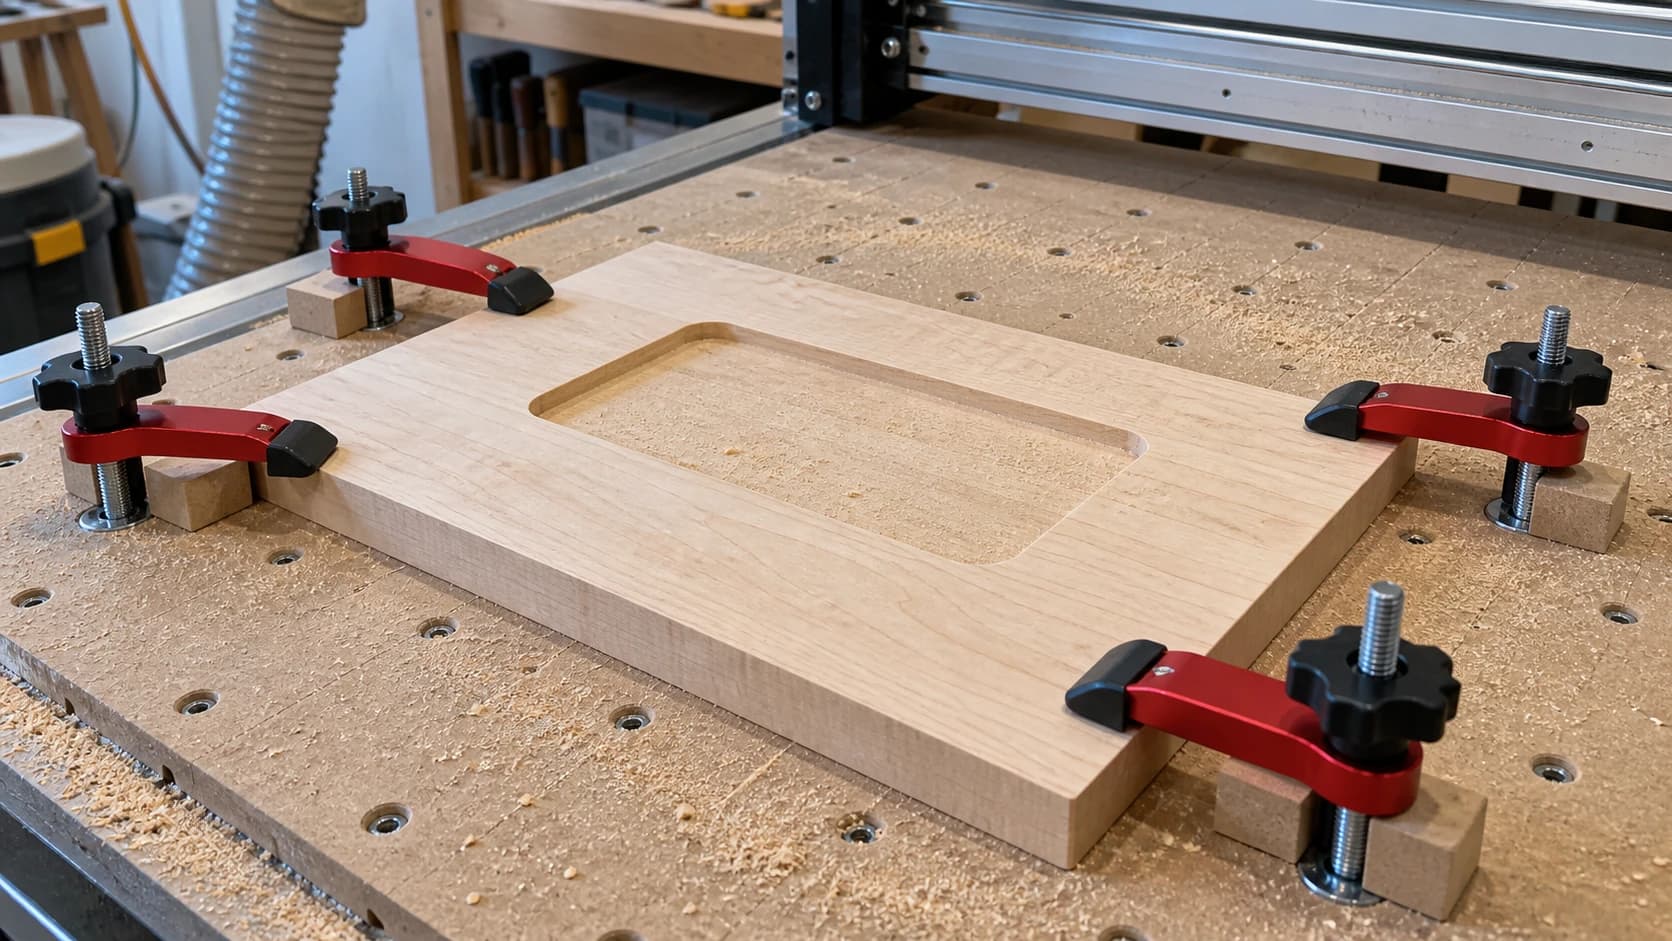
Hai passato un'ora sul progetto, hai azzerato tutto due volte e hai premuto Start. Dopo venti minuti, la macchina suona diversamente per mezzo secondo, e ora c'è una scanalatura diagonale sul tuo cartello quasi finito. Il pezzo si è mosso. Non c'era nulla di sbagliato nel file, nella fresa o nei parametri di avanzamento. Semplicemente, il materiale non era fissato abbastanza bene.
Il fissaggio dei pezzi è l'abilità meno affascinante nella fresatura CNC e rovina silenziosamente più primi progetti di quanto faranno mai i parametri di avanzamento e velocità. Tutti si ossessionano con i calcolatori del carico truciolo. Quasi nessuno parla dei quattro pezzi di nastro che svolgono davvero il lavoro portante. Questo articolo spiega perché i pezzi si muovono, quali metodi di fissaggio vale la pena imparare e in quale ordine, e come si presenta ogni guasto, così potrai diagnosticare da solo la tua pila di scarti.
Se stai ancora configurando la tua prima macchina, inizia dalla nostra guida per principianti alla fresatura CNC e poi torna qui. Questo articolo presume che tu sappia a cosa serve un piano sacrificale, anche se il tuo è ancora immacolato.
Perché i pezzi si muovono: le forze di taglio spiegate in parole semplici
Una fresa che gira non solleva educatamente il materiale. Afferra i trucioli e li lancia, e ogni truciolo che rimuove spinge indietro il pezzo nella direzione opposta. Queste forze si presentano in tre forme, e ciascuna sconfigge un tipo diverso di fissaggio.
Spinta laterale. Mentre la fresa attraversa il taglio, spinge il pezzo di lato, allontanandolo dalla direzione di avanzamento. È la forza che fa scivolare una tavola fissata male sul piano sacrificale. Cambia continuamente direzione quando cambia la traiettoria utensile, quindi un pezzo sopravvissuto ai primi dieci minuti può comunque spostarsi in una passata successiva.
Sollevamento. Le frese a spirale con taglio verso l'alto estraggono i trucioli dal taglio. Questa geometria è ottima per evacuare i trucioli e pessima per il fissaggio, perché solleva anche il pezzo. Se la fresa nel mandrino è a taglio verso l'alto, supponi che stia cercando attivamente di sollevare il pezzo. Il materiale sottile e i pezzi piccoli sono i più vulnerabili. Il nastro, che resiste benissimo allo scivolamento, può comunque permettere a un angolo di sollevarsi.
Aggancio e strappo. Quando una fresa è consumata, è interrata troppo in profondità o viene spinta in una fresatura concorde per la quale non era pronta, può smettere di tagliare e iniziare ad afferrare. Invece di una spinta costante, il pezzo riceve uno strappo improvviso. Questa è la forza alla base del guasto più spaventoso, il pezzo scagliato, ed è per questo che "nell'ultimo lavoro ha retto bene" non è una garanzia.
La conclusione: il fissaggio deve resistere allo scivolamento in ogni direzione orizzontale e al sollevamento verticale, tutto contemporaneamente e per l'intera lavorazione. Ogni metodo qui sotto è una risposta diversa a questo problema.
STAMPA. TAGLIA. INCIDI.



- Più formati (SVG, DXF, PNG)
- Design testati sulle macchine
- Licenze commerciali
Sponsorizzato da PrintCutCarve.com
I metodi, in ordine per principianti
Non esiste un metodo migliore in assoluto. Esiste il metodo migliore per ogni lavoro e un ordine sensato in cui impararli.
| Metodo | Costo | Resistenza laterale | Resistenza al sollevamento | Ideale per | Svantaggio |
|---|---|---|---|---|---|
| Morsetti | Economici | Buona | Buona presso il morsetto | Materiale spesso, lavori rapidi | Collisioni con la fresa, zone centrali non fissate |
| Viti | Quasi nullo | Eccellente | Eccellente | Pannelli, produzione | Fori nel pezzo o nello scarto |
| Nastro + colla CA | Economico | Eccellente | Eccellente | Quasi tutto | Tempo di preparazione, conta la preparazione delle superfici |
| Morsetti a leva/camma | Moderato | Buona | Buona | Lavori ripetitivi, dime | Tempo di configurazione, rischio di collisione ancora presente |
| Piano a vuoto | Costoso | Eccellente | Eccellente | Lavori di produzione su pannelli | Eccessivo per macchine hobbistiche |
Morsetti: da dove iniziano tutti e nella trappola in cui cadono tutti
I morsetti sono la prima risposta più ovvia e funzionano. I morsetti ribassati che premono sui bordi del materiale resistono sia allo scivolamento sia al sollevamento, almeno vicino ai morsetti.
La trappola ha un suono, e ti basterà sentirlo una volta: la fresa che colpisce un morsetto a tutta velocità. È facile posizionare i morsetti guardando il materiale e dimenticare dove passa davvero la traiettoria utensile. Devi tagliare il profilo esterno di un pezzo? È esattamente lì che si trovano i morsetti.
Tre abitudini tengono i morsetti lontani dalla fresa:
- Visualizza l'intera traiettoria utensile nel software CAM con i limiti reali del taglio visibili, poi posiziona i morsetti fuori da ogni linea.
- Esegui un taglio a vuoto sopra il materiale con una nuova configurazione. Guardare la macchina tracciare il lavoro con la fresa sollevata costa pochi minuti e rileva gratuitamente le collisioni con i morsetti.
- Usa morsetti ribassati così che anche un errore in Z abbia meno probabilità di raggiungerli.
I morsetti hanno una seconda debolezza più discreta: tengono solo nel punto in cui sono posizionati. Fissa i quattro bordi di una tavola larga e la parte centrale può ancora flettersi e vibrare, oppure incurvarsi verso l'alto mentre le tensioni interne si rilasciano durante il taglio. Per grandi tasche al centro di un pannello, spesso i soli morsetti non bastano.
Viti: brutte, economiche e quasi imbattibili
Avvitare il materiale al piano sacrificale è il metodo meno elegante di questo elenco e uno dei più sicuri. Le viti posizionate bene resistono allo scivolamento e al sollevamento con una fermezza paragonabile a qualsiasi soluzione acquistabile da un principiante, ed è per questo che restano un'opzione comune e quasi gratuita per fissare i pannelli.
Il costo evidente sono i fori. Metti le viti nelle aree di scarto del pannello, dove non ti costano nulla, oppure nel pezzo finito, dove ti costano il pezzo. Pianifica la posizione delle viti nel CAM come pianifichi quella dei morsetti: guarda dove sono i pezzi e metti le viti dove i pezzi non sono.
Due avvertenze. Primo, scopri cosa c'è sotto il piano sacrificale. Le viti che raggiungono il piano della macchina o un elemento del telaio lo colpiranno. Secondo, segna o mappa le posizioni delle viti, così una traiettoria utensile successiva non ci passerà sopra. Tagliare una vite rovina immediatamente la fresa e può lanciare scintille in un letto di segatura.
Nastro da carrozziere e colla CA: il cavallo di battaglia
È il metodo che sembra un espediente e si comporta come una dima professionale. Copri con nastro da carrozziere l'area del piano sacrificale, copri con nastro da carrozziere il fondo del pezzo, stendi cordoni di colla CA (supercolla) su una superficie nastrata, spruzza l'attivatore sull'altra e premile insieme per alcuni secondi.
La colla unisce il nastro al nastro con una forza notevole e, quando il lavoro è terminato, il nastro si stacca pulitamente da entrambe le superfici. Niente fori, niente morsetti che la fresa possa incontrare, nulla che sporga sopra il materiale e il fissaggio è continuo su tutta la faccia inferiore, quindi non c'è una zona centrale libera che possa vibrare.
È proprio questo fissaggio su tutta la superficie a risolvere silenziosamente problemi che gli altri metodi non possono risolvere:
- I pezzi sagomati restano fermi. Quando una passata di profilo separa completamente un pezzo, una configurazione con morsetti o viti lascia quel pezzo senza alcun sostegno. Con nastro e colla, il pezzo separato resta incollato e non può spostarsi verso la fresa.
- Nessuna pianificazione delle collisioni. Non c'è nulla sopra la superficie che possa essere colpito.
- Il materiale sottile resta piatto. L'adesione continua contrasta il sollevamento ovunque, non solo sui bordi.
Non è magia. I fattori che lo fanno fallire riguardano tutti la preparazione:
- Superfici polverose o oleose. Il nastro aderisce male a un piano sacrificale polveroso o a una tavola cerosa. Pulisci prima entrambe le superfici.
- Copertura scarsa. Un paio di strisce di nastro e una goccia di colla non terranno un lavoro su un intero pannello. La copertura deve aumentare in proporzione alle dimensioni e all'aggressività del taglio.
- Materiale imbarcato. Il nastro non può appiattire una tavola fortemente incurvata. Se il centro della tavola non tocca il nastro, lì non è fissato. Spiana il materiale oppure tieni premuta l'incurvatura con un morsetto mentre la colla fa presa, poi rimuovilo prima del taglio se la traiettoria lo richiede.
Suggerimento
Metti la colla su una superficie e l'attivatore sull'altra, non entrambi dallo stesso lato. L'adesione avviene in pochi secondi quando le superfici si incontrano, esattamente ciò che vuoi, quindi prova prima il posizionamento a secco. Hai una sola possibilità.
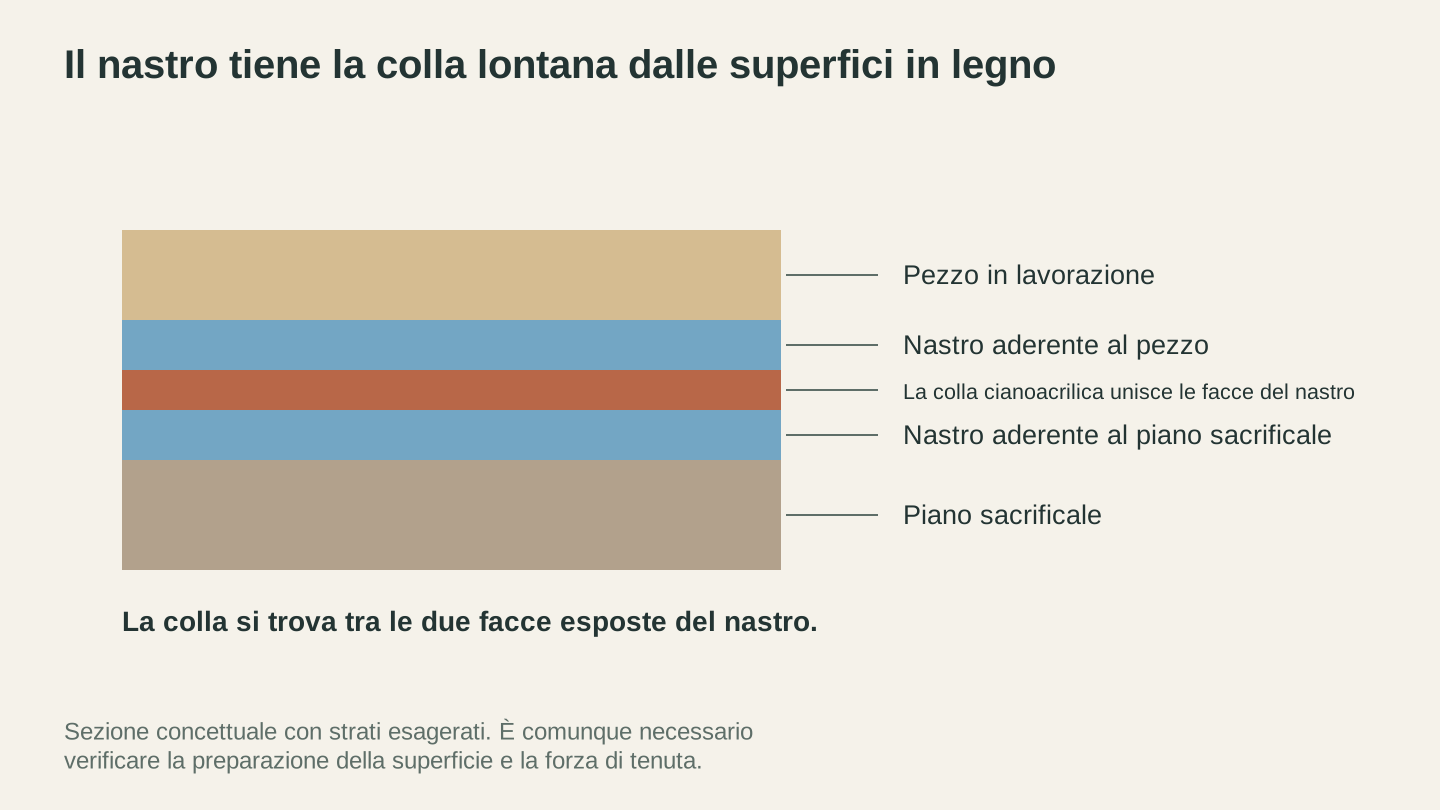
Ogni strato di nastro aderisce alla propria superficie di legno; la colla CA unisce le due facce esposte del nastro. La sezione mostra l'ordine degli strati, non una valutazione della resistenza del fissaggio.
Morsetti a leva e a camma: per il lavoro che esegui venti volte
Quando tagli lo stesso pezzo più di qualche volta, avvitare morsetti a leva o a camma su una tavola dima comincia a ripagarsi. Inserisci il grezzo, abbassi le leve, tagli, rialzi, sostituisci. Perni di riferimento o una tasca fresata nella dima posizionano ogni grezzo esattamente nello stesso punto, così smetti di riazzerare X e Y per ogni pezzo.
Per una prima macchina e progetti unici, è un metodo da conoscere più che un metodo da acquistare. Nel momento in cui ti trovi a tagliare il secondo lotto di qualcosa che vendi, ripensaci. Vale la stessa regola sulle collisioni: i morsetti a leva sono alti, quindi tienili ben fuori dalla traiettoria utensile ed esegui un taglio a vuoto per la prima lavorazione.
Piani a vuoto: parliamone sinceramente
Un piano a vuoto tiene fermo l'intero pannello tramite l'aspirazione attraverso il piano. È il punto di riferimento per il taglio di pannelli in produzione: fissaggio istantaneo, zero morsetti, presa su tutta la superficie.
Per una macchina hobbistica è quasi sempre eccessivo. Una configurazione a vuoto reale richiede una pompa seria, tubazioni, guarnizioni e un piano progettato per questo scopo; inoltre, i pezzi piccoli con una superficie ridotta sono proprio quelli in cui la presa del vuoto è più debole. Il metodo con nastro e colla offre a chi lavora per hobby quasi gli stessi vantaggi, fissaggio su tutta la superficie senza nulla che sporga, al prezzo di un rotolo di nastro. Se un giorno passerai al taglio quotidiano di pannelli interi, lo saprai e non ti servirà un articolo per dirtelo.
Basi del piano sacrificale: la fondazione di tutto
Ogni metodo precedente presuppone una cosa: una superficie piana e affidabile contro cui fissare il materiale. Questo è il compito del piano sacrificale. È un pannello sacrificabile, di solito in MDF, che si trova tra il piano della macchina e il pezzo, pronto a essere tagliato affinché il piano della macchina non lo sia mai.
Contano due abitudini:
Spianalo. Un piano sacrificale nuovo non è piano rispetto alla macchina finché la macchina stessa non lo ha spianato. Passa una grossa fresa per spianatura su tutto il pannello con una passata leggera; la superficie che rimane è, per definizione, parallela al movimento del portale. Fallo quando il pannello è nuovo e di nuovo quando la superficie è abbastanza consumata da avere più segni che MDF liscio a cui far aderire il nastro. Un piano sacrificale spianato rende possibile anche una profondità di taglio passante costante: se l'altezza del pannello varia, la passata di profilo "taglia 0.2 mm nel piano sacrificale" passerà attraverso il materiale in alcuni punti e lascerà una pellicola in altri.
Lascia che sia sacrificabile. I principianti cercano di proteggere il piano sacrificale, eseguendo passate di profilo esattamente allo spessore del materiale. Punta leggermente oltre. Incidere linee poco profonde nel piano sacrificale è esattamente il suo scopo ed è molto più economico dei bordi inferiori pelosi e mezzi attaccati che ottieni fermandoti prima.
Informazioni
I piani sacrificali in MDF assorbono l'umidità e si gonfiano in modo irregolare con il cambiare delle stagioni. Se i pezzi hanno smesso di essere tagliati completamente e non è cambiato nient'altro, il pannello potrebbe essersi spostato. La spianatura richiede pochi minuti e permette di escludere questa causa.
Materiale sottile e pezzi piccoli: dove tutto diventa più difficile
Più il pezzo è piccolo e sottile, peggiori diventano tutti i problemi di fissaggio. Il materiale sottile flette e si solleva tra i punti di presa. I pezzi piccoli hanno pochissima superficie da afferrare e una spirale con taglio verso l'alto li tratta come un tappo di bottiglia da lanciare attraverso la stanza.
Il piano d'azione:
- Nastro e colla sono la scelta predefinita. Il fissaggio su tutta la superficie è esattamente ciò di cui ha bisogno il materiale flessibile e funziona su pezzi troppo piccoli per essere fissati con morsetti.
- Valuta una fresa con taglio verso il basso. Le spirali discendenti spingono i trucioli (e il pezzo) verso il basso invece di tirarlo verso l'alto. L'evacuazione dei trucioli peggiora nei tagli profondi, ma sul materiale sottile i tagli sono comunque poco profondi e la forza verso il basso collabora con il fissaggio invece di contrastarlo.
- Passate più leggere. Meno forza per passata significa meno forza da contrastare. Il materiale sottile non premia l'aggressività. La nostra guida a avanzamenti e velocità spiega come profondità di taglio e carico truciolo si bilanciano.
- Taglia i pezzi piccoli da un materiale più grande. Non cercare di fissare un grezzo grande quanto un sottobicchiere. Fissa una tavola, ricava il sottobicchiere e lascia che i ponticelli o il nastro tengano il pezzo prigioniero.
Ponticelli: tenere fermi i pezzi sagomati
L'ultima passata di un taglio di profilo è una trappola incorporata nel lavoro stesso. Per tutto il taglio, il pezzo resta collegato al materiale circostante. Nell'ultima passata, quel collegamento scompare e, se nient'altro trattiene il pezzo, ora è libero accanto a una fresa che gira.
I ponticelli risolvono questo problema nel CAM. Sono piccoli collegamenti di materiale non tagliato, posizionati lungo il profilo, che mantengono il pezzo collegato al materiale di partenza finché non li tagli o spezzi dopo il lavoro. Alcune regole di posizionamento:
- Tre o più, distribuiti lungo il profilo. Un solo ponticello crea un perno, non un fissaggio.
- Mettili sui tratti rettilinei, non su curve o angoli, perché poi li rifinirai con una rifilatrice a filo o un blocchetto abrasivo e i tratti rettilinei sono i più facili da raccordare.
- Adattali al materiale. Il legno duro e denso regge ponticelli più piccoli del pino tenero o della schiuma. Se un ponticello si spezza per le vibrazioni del taglio stesso, era troppo piccolo.
Se usi nastro e colla CA con una buona copertura, spesso puoi fare a meno dei ponticelli, perché il pezzo separato resta incollato. Cintura e bretelle su un pezzo costoso sono comunque una scelta perfettamente ragionevole: nastro sotto, ponticelli nella traiettoria utensile.
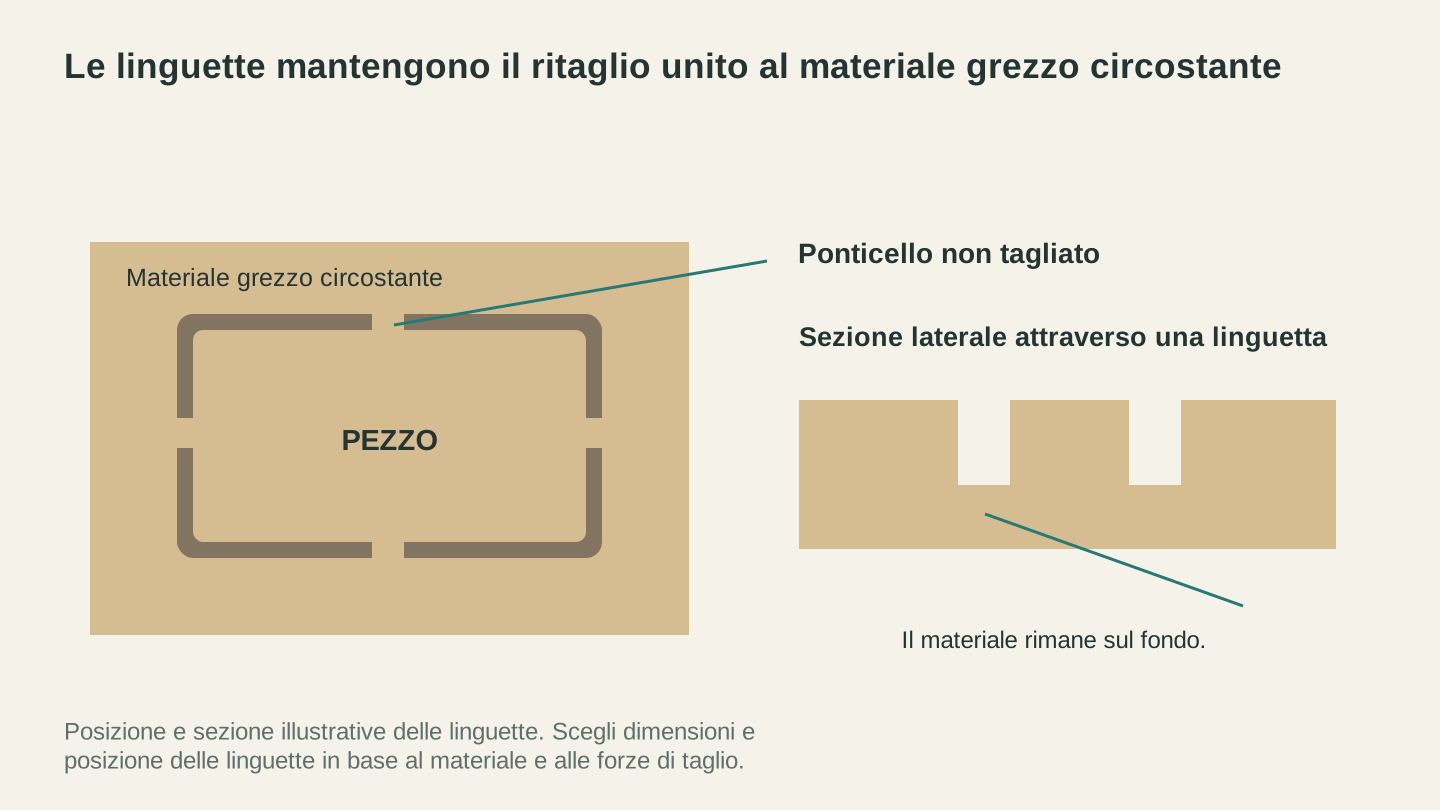
Le linguette lasciano materiale che collega il pezzo al foglio principale. La sezione laterale mostra come un ponte di altezza ridotta possa rimanere sotto il taglio.
Galleria dei guasti: leggere i propri scarti
Ogni errore di fissaggio lascia un'impronta caratteristica. Imparare a leggerla trasforma un pezzo rovinato in una diagnosi.
Il pezzo spostato. Il taglio è pulito e corretto fino a un momento preciso, poi tutto ciò che segue è disallineato della stessa quantità e nella stessa direzione. Spesso c'è una singola scanalatura profonda nel punto di transizione. È uno scivolamento laterale: l'intero pezzo si è mosso ed è rimasto nella nuova posizione. Sospetta una copertura di nastro insufficiente, un piano sacrificale polveroso o morsetti stretti ma non abbastanza serrati.
L'angolo sollevato. La profondità di taglio diventa misteriosamente ridotta verso un angolo o un bordo, oppure il fondo del pezzo mostra una pellicola non tagliata in una zona mentre altrove il taglio è passante. In quel punto il pezzo si è staccato verso l'alto, viaggiando sopra la posizione prevista dalla traiettoria utensile. Fresa a taglio verso l'alto, materiale sottile e fissaggio solo sui bordi sono la ricetta classica. Più copertura sotto il centro, una fresa a taglio verso il basso o passate più leggere.
Il centro che vibra. I bordi sono puliti, ma una tasca al centro del pannello mostra pareti ondulate e pelose e un fondo ruvido. Il centro della tavola fletteva sotto la fresa anche se il pezzo non si è mai mosso davvero. È il problema della zona centrale non fissata: morsetti sui bordi, nulla sotto il punto di lavorazione.
Il pezzo sagomato che vaga. Il pannello principale è a posto, ma un pezzo già separato ha un morso sul bordo oppure è stato trascinato e segnato. Si è staccato nell'ultima passata e ha incontrato la fresa. I ponticelli mancavano, erano troppo piccoli o il nastro sotto quel pezzo specifico era scarso.
Il pezzo scagliato. Il pezzo, o una sua parte, è uscito completamente dalla macchina. Consideralo l'evento di sicurezza che è, non solo un semplice scarto. Una fresa alla velocità di taglio può lanciare il materiale con forza sufficiente a ferire. Non sporgerti mai sopra un taglio in esecuzione, tieni lontani dalla macchina i presenti e i bambini mentre è in funzione, indossa occhiali protettivi in laboratorio e, se la macchina ha un involucro, usalo. Poi trova la causa principale prima del lavoro successivo: un pezzo scagliato significa quasi sempre che le forze di aggancio e strappo hanno superato un fissaggio marginale, quindi controlla l'affilatura della fresa, la profondità di taglio e se il fissaggio era davvero adeguato all'aggressività del taglio.
Attenzione
Un pezzo che si stacca non rovina soltanto il materiale. Un pezzo libero contro una fresa che gira può frantumare la fresa, e entrambi possono diventare proiettili. Se il fissaggio sembra una scommessa, fermati e sistemalo prima di premere Start. Questo tipo di guasto, insieme agli altri classici, è trattato nella nostra raccolta sugli errori di fresatura CNC.
Costruire l'abitudine
Un buon fissaggio è una checklist di due minuti, non un talento:
- In quali direzioni la fresa spingerà questo materiale? (Visualizza la traiettoria utensile.)
- Cosa resiste alla spinta laterale? Cosa resiste al sollevamento, ovunque, non solo sui bordi?
- Cosa succede nella passata in cui i pezzi si separano?
- C'è qualcosa sopra la superficie all'interno della traiettoria utensile? (Esegui un taglio a vuoto se non sei sicuro.)
Applicala a ogni lavoro e la storia della scanalatura diagonale all'inizio di questo articolo smetterà di essere la tua.
E quando una configurazione specifica ti lascia perplesso, un grezzo dalla forma strana, una tavola deformata che non puoi spianare o un pezzo senza area di scarto per le viti, descrivila a Craft Chat. È gratuito con un account autenticato, conosce il fissaggio dei pezzi CNC e "come terresti fermo questo pezzo?" è esattamente il tipo di domanda in cui è bravo. Porta il tuo grezzo più strano.
Vuoi provare questi strumenti?
Registrati gratuitamente, senza carta di credito. Gli strumenti gratuiti sono subito disponibili.
Inizia gratis