

Come tagliare il legno spesso con un laser a diodo
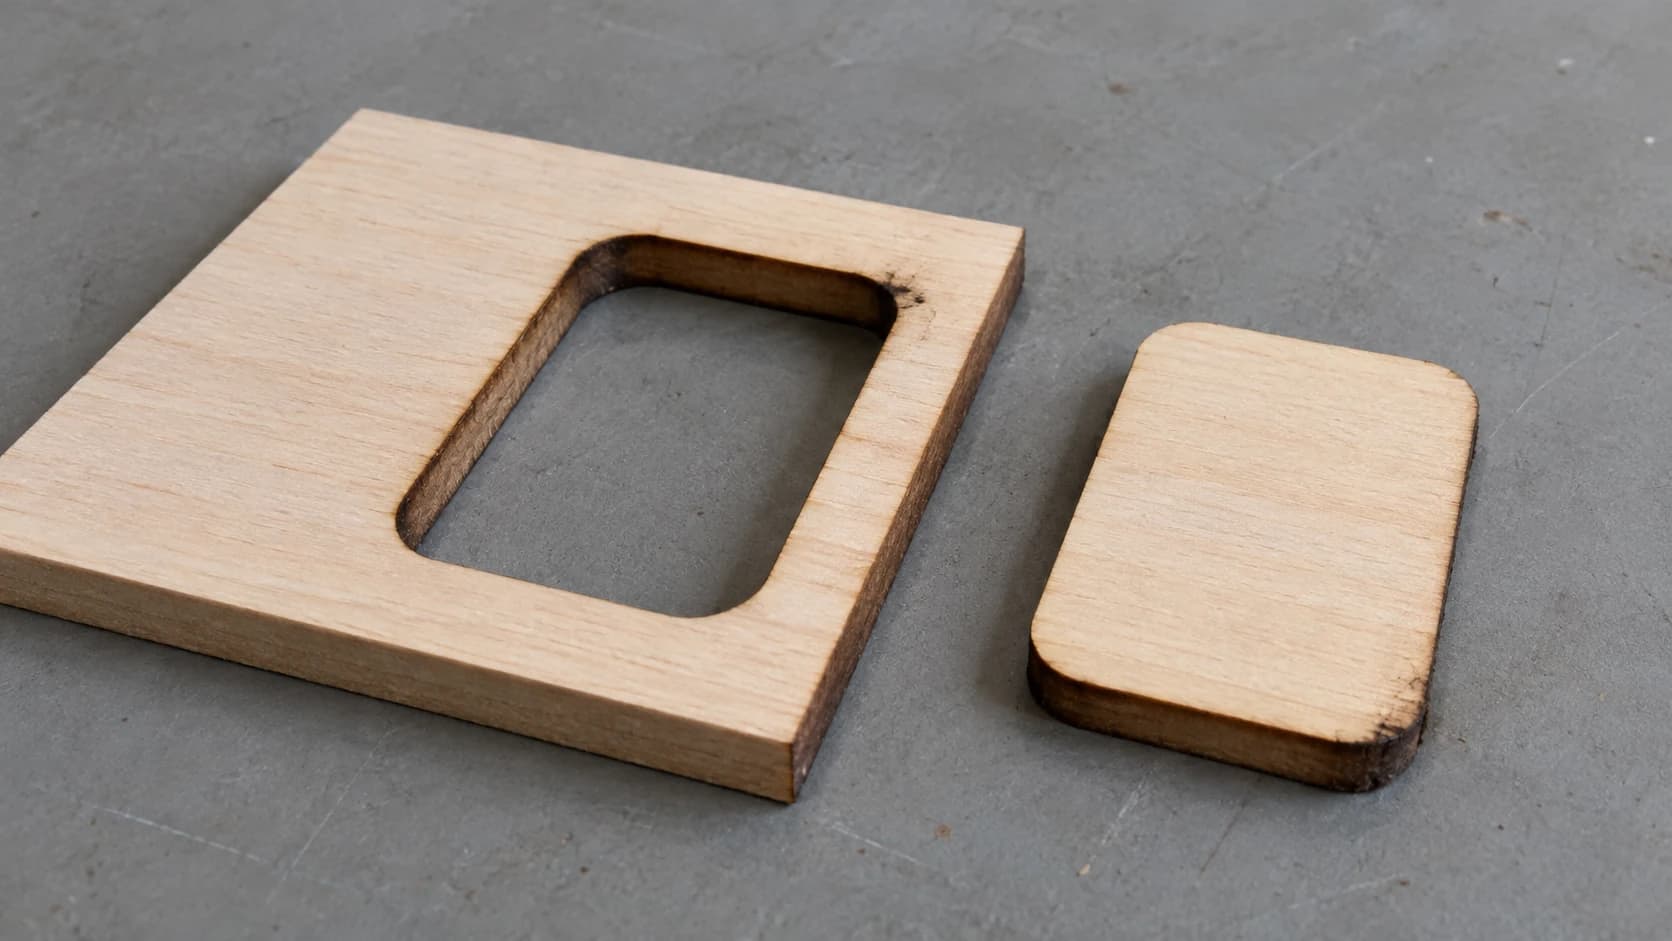
Imposti la potenza al 100%, la velocità bassa, sei passaggi e avvii il lavoro. Dopo ventisei minuti il laboratorio odora di falò e il pezzo è tagliato completamente, tranne in due punti verso il centro, dove è ancora saldato al pannello. Lo estrai con uno scatto, strappando la superficie, mentre il bordo tagliato sembra un pezzo di carbone.
Poi scopri che le linguette sono comunque troppo larghe per le fessure, perché il taglio è uscito a forma di cuneo.
I laser a diodo possono assolutamente attraversare materiali spessi. Semplicemente, non ci arrivano aumentando la potenza, che è la prima cosa che provano tutti.
Suggerimento
Risposta breve: le leve che permettono a un diodo di attraversare il legno spesso sono l'assistenza ad aria, la corretta profondità di messa a fuoco, diversi passaggi medi invece di uno lento, il sollevamento del materiale dal piano e la scelta di tiglio o pioppo al posto del compensato. Impostare la potenza al massimo e la velocità al minimo produce soprattutto carbone.
Cosa significa realisticamente "spesso"
La nostra guida rapida alle impostazioni per il laser indica circa 3mm come limite confortevole per un diodo da 10W, ed è il valore corretto per un taglio che termina in un numero ragionevole di passaggi e ha un buon aspetto. Questo articolo parla di andare oltre il livello confortevole.
Le cifre seguenti presuppongono un legno tenero facile da lavorare, come il tiglio.
| Potenza ottica | Tagli confortevoli e puliti | Raggiungibile con la tecnica |
|---|---|---|
| 5W | 3mm di legno tenero | Circa 6mm, lentamente |
| 10W | 3mm | Da 6mm a 10mm |
| 20W | Da 5mm a 6mm | Da 10mm a 15mm |
| 40W e oltre | Da 9mm a 10mm | Da 15mm a 20mm |
Considera questa tabella come una stima indicativa editoriale, non come una specifica verificata. È un riepilogo di ciò che riferiscono comunemente i maker, non di numeri misurati da noi su un banco di prova. I valori dei produttori tendono generalmente ad avvicinarsi alla colonna di destra, perché un valore pubblicizzato di "spessore massimo di taglio" corrisponde di solito a un passaggio molto lento attraverso tiglio tenero in condizioni ideali e non dice nulla sulla presentabilità del bordo o sulla perpendicolarità del pezzo. La tua macchina, la lente e il materiale possono spostare tutti questi valori in entrambe le direzioni.
Nota anche l'unità che conta: i watt ottici, cioè la luce che esce effettivamente dal laser, non la potenza assorbita dalla presa indicata in alcune inserzioni.
STAMPA. TAGLIA. INCIDI.



- Più formati (SVG, DXF, PNG)
- Design testati sulle macchine
- Licenze commerciali
Sponsorizzato da PrintCutCarve.com
La scelta del materiale conta più della potenza
Il modo più rapido per tagliare legno più spesso è scegliere un legno che si lasci tagliare.
Tiglio e pioppo sono i più facili. Densità uniforme, poca resina e nessuna sorpresa nascosta all'interno.
Compensato di betulla baltica è diffuso ed è il motivo per cui molti tagli spessi falliscono. Ogni linea di colla è uno strato che il laser deve attraversare, e la colla non è distribuita in modo uniforme. Quando un taglio attraversa il materiale ovunque tranne che in una zona ostinata, una sacca di colla è una probabile colpevole, dopo aver escluso le cause banali: messa a fuoco, lente sporca, pannello incurvato e impostazioni stesse. Acquista materiale di buona qualità con meno vuoti e considera che il compensato richiede più passaggi rispetto al legno massello dello stesso spessore.
MDF si taglia in modo prevedibile perché non ha alcuna venatura, ma produce molto fumo e un odore intenso. Con l'MDF l'aspirazione non è facoltativa.
Pino e altri legni teneri resinosi si tagliano, ma nodi e sacche di resina possono prendere fuoco, carbonizzarsi pesantemente e lasciare aloni scuri sulla superficie.
Cosa non provare: materiali a base di vinile o PVC, qualsiasi cosa con un rivestimento sconosciuto e qualsiasi materiale trattato per il quale non puoi ottenere una conferma scritta della sicurezza per il taglio laser. Sono problemi di chimica, non di potenza, e nessun numero di watt li rende sicuri.
Le cinque cose che ti fanno davvero attraversare il materiale
1. Assistenza ad aria, sempre
L'assistenza ad aria non è un optional per il taglio spesso: è la differenza tra tagliare e bruciare. Il flusso d'aria elimina fumo e detriti dal solco, permettendo al fascio di raggiungere materiale fresco, e impedisce al fronte di fiamma di rimanere fermo nel taglio.
Senza di essa, ogni passaggio deposita fuliggine nel taglio e il passaggio successivo deve bruciare quella fuliggine prima di raggiungere il legno. Questo è il vero motivo per cui il quarto passaggio sembra fare meno del primo.
Una pompa economica per acquario vale la pena come primo esperimento, mentre un compressore adeguato offre molte più possibilità. Rimani entro la pressione e l'ugello indicati dal produttore del laser, perché troppa aria con l'ugello sbagliato alimenta semplicemente la fiamma.
2. Metti a fuoco dentro il materiale, non sulla superficie
Per l'incisione, metti a fuoco sulla superficie. Per il taglio spesso, prova a posizionare la parte più stretta del fascio all'interno del materiale anziché sopra di esso, così il fascio rimane concentrato per una porzione maggiore del percorso nel legno. Un terzo della profondità è un punto ragionevole da cui iniziare a fare prove, non una regola. La profondità raggiungibile dipende dalla lente e dalla macchina; con un asse Z mobile devi anche controllare che la testa non urti il pezzo.
Se metti a fuoco sulla superficie di un pannello da 10mm, la metà inferiore del taglio viene eseguita da un fascio che si è già allargato. È questo che crea il solco a forma di cuneo che rovina l'accoppiamento tra linguetta e fessura.
3. Diversi passaggi medi, non uno lento
Un singolo passaggio molto lento accumula il calore in un punto e, invece di tagliare, crea un ampio canyon carbonizzato che continua a non attraversare il materiale.
Più passaggi veloci permettono al materiale di disperdere il calore tra un passaggio e l'altro, mantengono più stretto il solco e danno all'assistenza ad aria la possibilità di rimuovere i detriti. Inizia con tre o quattro passaggi a una velocità che tagli visibilmente invece di bruciare lentamente, poi aggiungi passaggi anziché rallentare ancora.
Attenzione
Non spostare il pezzo tra un passaggio e l'altro e non rifare l'home della macchina. Tutto dipende dal fatto che ogni passaggio ricada esattamente nello stesso solco. Se il software offre un avanzamento Z tra i passaggi e la macchina dispone di un asse Z mobile, abbassare gradualmente la messa a fuoco mentre il taglio diventa più profondo può aiutare. Verifica in quale direzione il controller considera il basso prima di eseguire l'operazione e controlla lo spazio per la testa, perché un movimento Z nella direzione sbagliata la spinge contro il pezzo.
4. Solleva il materiale dal piano
Un pezzo appoggiato su un piano solido non ha modo di allontanare fumo e calore, e il contatto con la superficie sottostante si manifesta come bruciatura sul retro del pezzo. Appoggiare il materiale su un piano a nido d'ape o su alcune strisce di scarto posizionate di taglio permette a fumo e luce di fuoriuscire.
Questa modifica risolve più lamentele del tipo "perché il retro del pezzo è tutto sporco" di qualsiasi altra cosa.
5. Capovolgi e taglia da entrambi i lati
Quando sei davvero al limite, taglia a metà profondità dall'alto, capovolgi il pezzo e taglia l'altra metà dal basso. Dimezzi la profondità che ogni taglio deve raggiungere e la rastremazione dei due lati si compensa in parte invece di sommarsi.
Il problema è il posizionamento. Ti servono una dima, una battuta o dei riferimenti di allineamento che permettano di riposizionare il pezzo esattamente nella posizione speculare. Se l'allineamento è fuori di mezzo millimetro, ottieni un gradino visibile al centro del bordo.
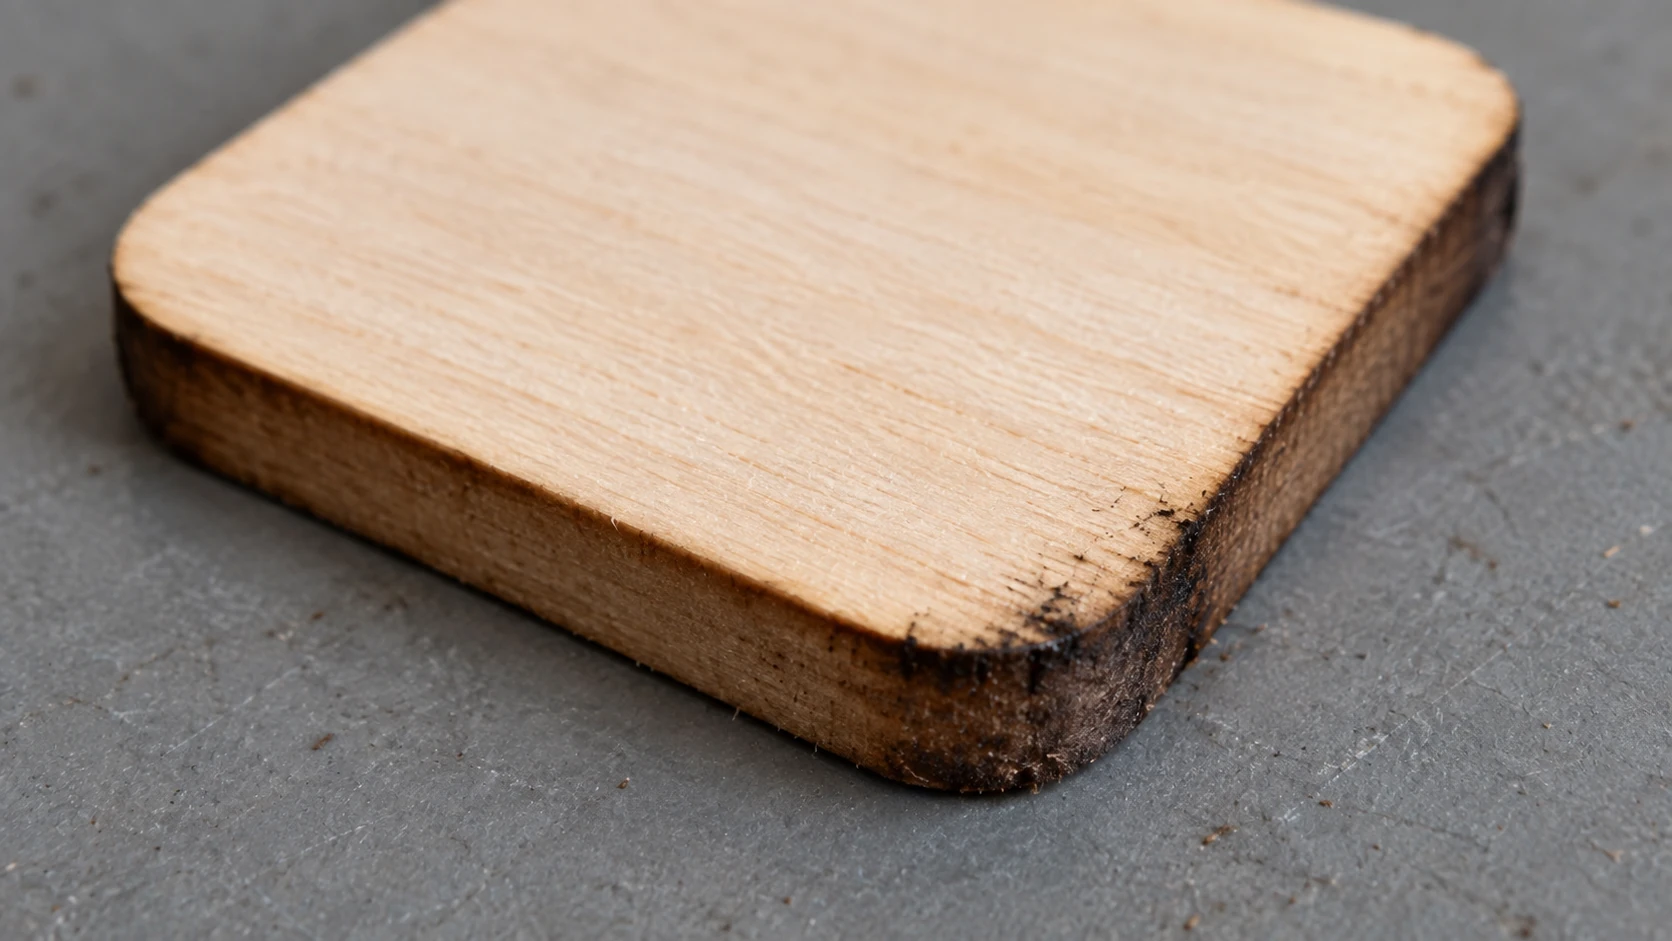
Lo stesso ritaglio, visto più da vicino, mostra perché è importante controllare il bordo oltre alla superficie. È un esempio illustrativo, non un test verificato di spessore o potenza.
Ordine delle operazioni
- Scegli un materiale facile da lavorare e assicurati che sia piano. Un pannello incurvato cambia la distanza dalla lente lungo il taglio e il taglio risulterà irregolare proprio nel modo che non puoi correggere in seguito.
- Maschera la superficie superiore con nastro da imbianchino se vuoi una superficie pulita. Sarà il nastro ad assorbire le bruciature di ritorno, non il legno.
- Solleva il materiale dal piano.
- Imposta la messa a fuoco dentro il materiale anziché sulla superficie, iniziando da circa un terzo della profondità.
- Attiva l'assistenza ad aria prima di iniziare, non dopo che il primo passaggio è venuto male.
- Taglia un quadrato di prova da 20mm nello stesso materiale, con le stesse impostazioni, e conta quanti passaggi servono davvero.
- Misura il quadrato di prova e annota il solco, sopra e sotto. È questo il valore che ti serve per qualsiasi incastro.
- Esegui il taglio reale senza toccare il pezzo tra un passaggio e l'altro.
Il quadrato di prova non è facoltativo se i pezzi devono combaciare. I tagli a diodo nel materiale spesso hanno una rastremazione reale e un pezzo da 10mm misurato solo in alto non ti dirà cosa succede in basso. La nostra spiegazione del solco mostra come trasformare quella misura in un valore di compensazione.
Attenzione
Il taglio del legno spesso comporta un serio rischio d'incendio. Il taglio vettoriale può produrre fiamme libere e una fiammata richiede la tua attenzione nel momento stesso in cui si verifica, non alla fine del passaggio. Non eseguire mai un taglio spesso senza supervisione, lascia attiva l'aspirazione e tieni a portata di mano qualcosa con cui spegnere un incendio. La nostra guida alla sicurezza laser illustra il resto.
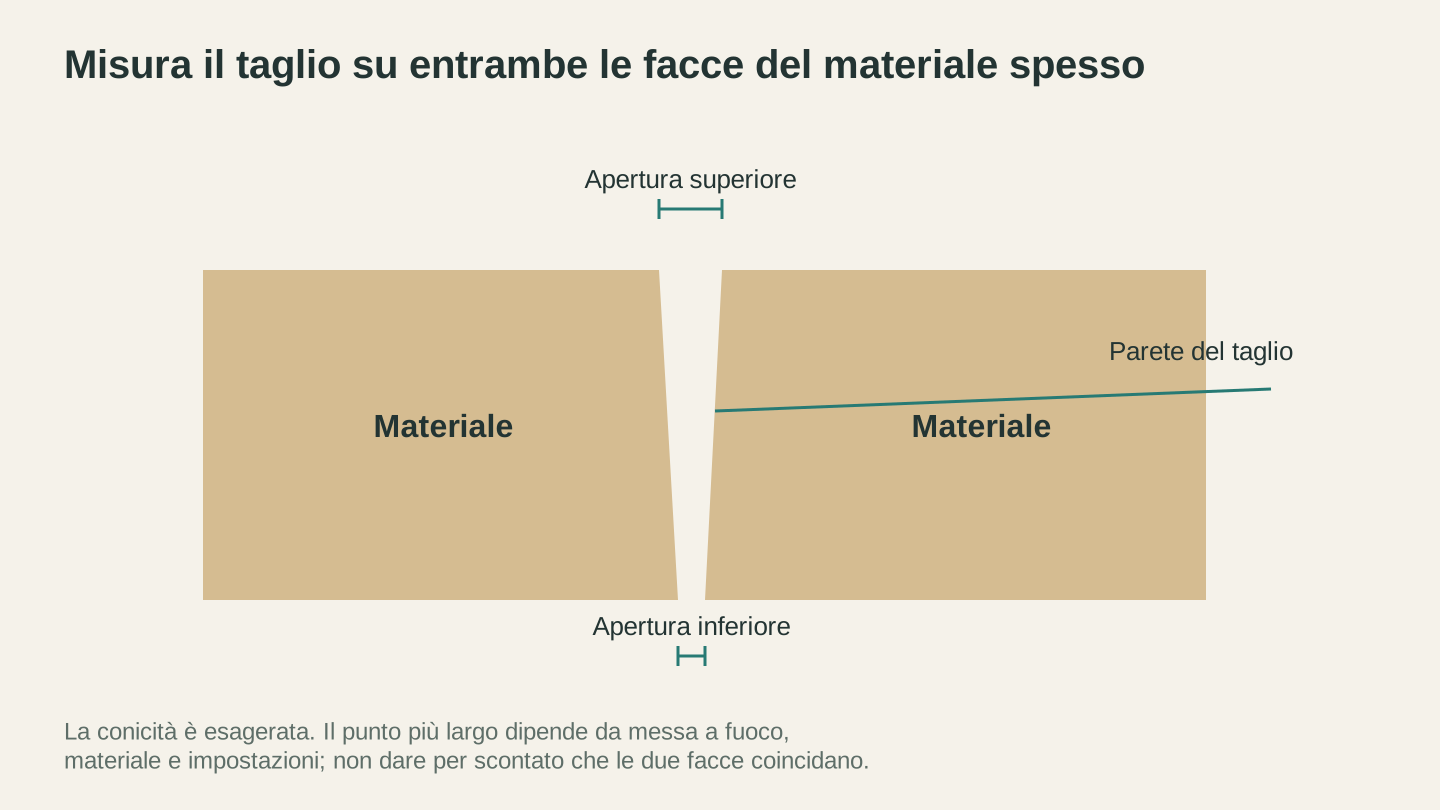
Controlla entrambe le superfici quando misuri un taglio spesso. Qui la rastremazione è accentuata e la forma effettiva dipende dal materiale, dalla messa a fuoco e dal processo di taglio.
Quando fermarsi e usare uno strumento diverso
Oltre i 12mm circa con un diodo di potenza media, la risposta onesta è che il laser è lo strumento sbagliato. Quando un taglio dura mezz'ora, richiede supervisione per tutto il tempo, produce un bordo carbonizzato e rastremato e potrebbe comunque non attraversare il materiale, non è competitivo con un paio di minuti su una sega a nastro o con una CNC.
Il laser dà il meglio di sé con forme che non potresti tagliare in altro modo: aperture interne, curve strette, trafori intricati e decine di pezzi identici. Le linee rette nel materiale spesso non rientrano in questa categoria. Il nostro confronto tra taglio laser e CNC spiega dove conviene ciascuno.
Una buona abitudine ibrida: sgrossa i pezzi spessi con una sega, poi lascia al laser il lavoro di dettaglio sulle superfici.
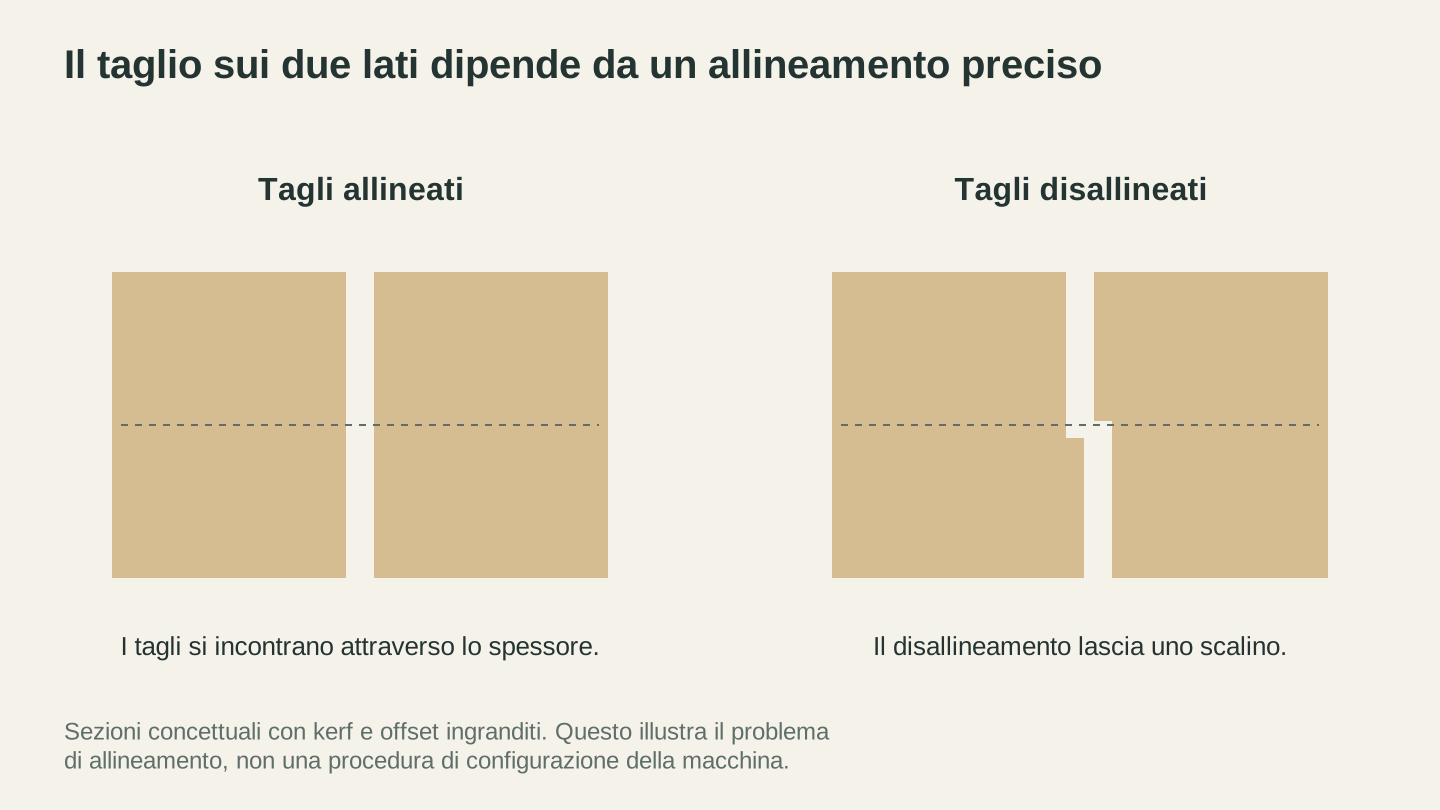
I tagli da lati opposti richiedono un allineamento preciso. Anche quando entrambi i tagli si incontrano, un disallineamento può lasciare un gradino lungo il bordo finito.
Ottenere più pezzi dal pannello
Il materiale spesso è costoso e il taglio spesso è lento, quindi una disposizione inefficiente ti costa il doppio. Prima di tagliare, disponi i pezzi sulle dimensioni effettive del pannello in CutPlan usando la modalità CNC, che annida i pezzi per la fresatura e il taglio laser. La pianificazione e l'annidamento non costano crediti agli utenti che hanno effettuato l'accesso e ti diranno chiaramente quando i pezzi disegnati non entrano nel materiale che possiedi. Il download del pacchetto di esportazione, con un SVG per foglio e, in modalità CNC, un DXF per foglio, richiede un piano a pagamento.
Se la grafica è iniziata come immagine, MonoTrace la trasforma prima in vettori chiusi e puliti senza costi in crediti, mentre File Converter gestisce le conversioni SVG e DXF in entrambe le direzioni, anch'esso senza costi in crediti, anche se per scaricare il file convertito serve un piano a pagamento. Come tutto ciò che si trova su Craftgineer, entrambi richiedono un account con accesso effettuato.
Domande frequenti
Quanto spesso può tagliare un laser a diodo?
In modo confortevole, circa 3mm per un modello da 10W e da 5mm a 6mm per uno da 20W. Con assistenza ad aria, messa a fuoco corretta, passaggi multipli e un materiale facile come il tiglio, le macchine da 10W raggiungono da 6mm a 10mm e quelle da 20W da 10mm a 15mm. Il compensato spesso si taglia in modo meno uniforme del legno massello adatto con le stesse impostazioni, a causa delle linee di colla e degli eventuali vuoti interni.
È meglio fare più passaggi o uno lento?
Più passaggi, nella quasi totalità dei casi. Un singolo passaggio molto lento scarica il calore in un punto e crea un solco largo e carbonizzato che spesso continua a non attraversare il materiale. Diversi passaggi più veloci tagliano in modo più stretto e pulito.
Ho davvero bisogno dell'assistenza ad aria per tagliare legno spesso?
Di fatto sì. Senza un flusso d'aria che pulisca il solco, i passaggi successivi consumano la loro energia per bruciare la fuliggine invece del legno e la carbonizzazione peggiora molto. Anche una pompa per acquario produce una differenza visibile.
Perché il mio taglio è più largo in alto che in basso?
Sotto il punto focale il fascio si allarga e perde intensità, quindi rimuove meno materiale man mano che penetra, lasciando il taglio più largo nel punto d'ingresso. Abbassare la messa a fuoco dentro il materiale uniforma il risultato, mentre tagliare metà profondità da ciascun lato lo uniforma ulteriormente. Il punto esatto in cui il solco è più largo dipende da dove imposti la messa a fuoco: misura quindi un taglio di prova invece di dare per scontato il risultato.
Perché il mio taglio attraversa il materiale ovunque tranne che in un punto?
Esamina prima le cause ordinarie: messa a fuoco, lente sporca o danneggiata, impostazioni già al limite e pannello incurvato che cambia la distanza dalla lente mentre la testa si sposta. Dopo queste verifiche, i sospetti usuali sono una sacca di colla o un vuoto nel compensato e lo spostamento del pezzo tra un passaggio e l'altro.
Un laser a diodo può tagliare legni duri come quercia o noce?
Sì, ma lentamente e con una carbonizzazione più intensa rispetto al legno tenero; il risultato dipende molto dalla potenza ottica e dalla specie. I moduli più potenti in genere attraversano legni duri più spessi con meno passaggi rispetto ai modelli da 10W e 20W. Se la tua macchina è nella fascia dei 10W e vuoi un bordo presentabile, il legno duro oltre circa 6mm è generalmente un lavoro per un laser CO2 o una fresatrice.
Taglia un quadrato di prova
Prima del pezzo reale, taglia un quadrato da 20mm nel materiale effettivo che utilizzerai. Conta i passaggi necessari, poi misura il solco in alto e in basso con un calibro.
Questi due valori valgono più di qualsiasi tabella di impostazioni su Internet, perché provengono dalla tua macchina, dalla tua lente e dall'esatto pannello che si trova ora sul tuo piano.
Poi disponi i pezzi reali sul materiale effettivo in CutPlan, gratuitamente per la pianificazione, così il materiale spesso che impieghi mezz'ora a tagliare è almeno disposto correttamente sul pannello. Se la grafica deve ancora essere ripulita, MonoTrace la trasformerà prima in vettori pronti per il taglio.
Strumenti correlati
CutPlan
Pianifica il taglio di pannelli con pezzi, disposizioni e sequenze di taglio. Esporta report e disegni dei pannelli.
Per scaricare serve un abbonamento
MonoTrace
Trasforma gratuitamente foto e illustrazioni in contorni SVG, con una modalità schizzo facoltativa.
File Converter
Converti le combinazioni supportate di formati vettoriali, documenti, immagini raster e mesh 3D.
Per scaricare serve un abbonamento
Vuoi provare questi strumenti?
Registrati gratuitamente, senza carta di credito. Gli strumenti gratuiti sono subito disponibili.
Inizia gratis