

CNC-oppspenning for nybegynnere: Slik hindrer du at emnet flytter på seg
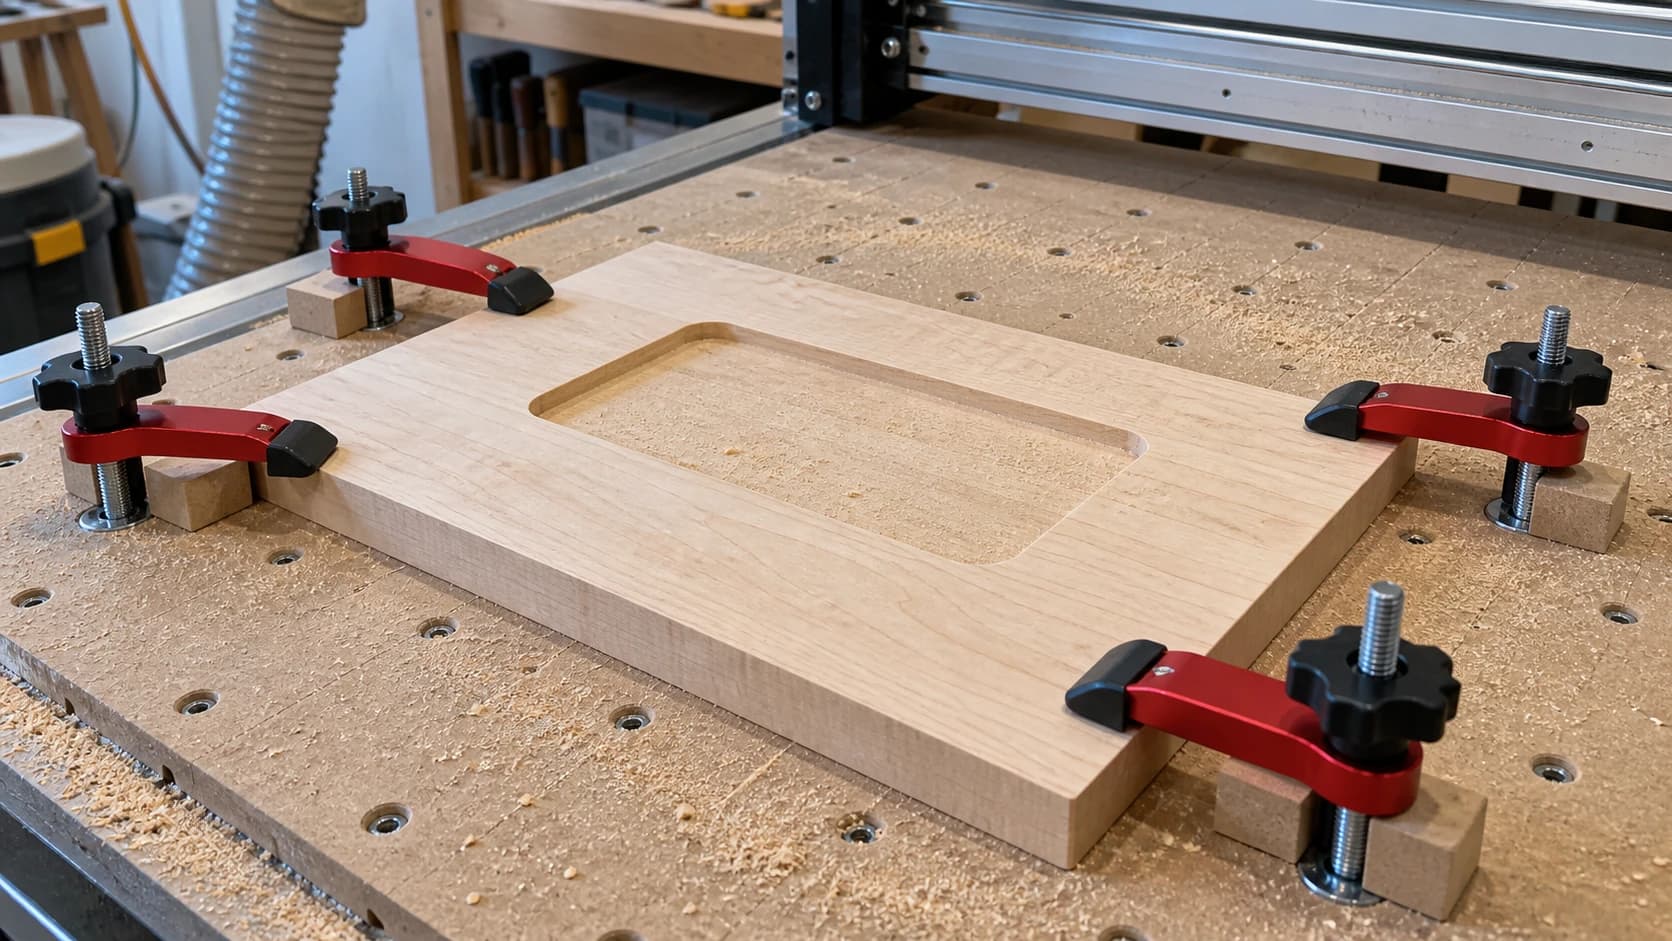
Du brukte en time på designet, nullstilte alt to ganger og trykket på Start. Etter tjue minutter endrer maskinen lyd seg i et halvt sekund, og nå er det et diagonalt hakk over det nesten ferdige skiltet. Emnet flyttet på seg. Det var ikke noe galt med filen, fresen eller matingen. Materialet var bare ikke holdt godt nok fast.
Oppspenning er den minst glamorøse ferdigheten innen CNC-fresing, og den ødelegger stille flere førstegangsprosjekter enn mating og hastighet noen gang vil gjøre. Alle er opptatt av kalkulatorer for sponbelastning. Nesten ingen snakker om de fire teipremsene som faktisk gjør det bærende arbeidet. Dette innlegget forklarer hvorfor emner flytter på seg, hvilke festemetoder det er verdt å lære i en fornuftig rekkefølge, og hvordan hver feil ser ut, slik at du kan diagnostisere din egen skraphaug.
Hvis du fortsatt setter opp din første maskin, kan du begynne med vår nybegynnerguide til CNC-fresing og komme tilbake hit. Dette innlegget forutsetter at du vet hva en spoilboard brukes til, selv om din fortsatt er helt urørt.
Hvorfor emner flytter på seg: skjærekrefter forklart enkelt
En roterende fres løfter ikke materialet høflig bort. Den griper tak i spon og kaster dem, og hver spon den tar, skyver tilbake på emnet i motsatt retning. Disse kreftene kommer i tre varianter, og hver av dem overvinner en annen type oppspenning.
Sideveis skyv. Når fresen beveger seg gjennom kuttet, skyver den emnet sidelengs, bort fra bevegelsesretningen. Dette er kraften som får et dårlig festet bord til å gli over spoilboarden. Den endrer retning hele tiden når verktøybanen endrer retning, så et emne som overlevde de første ti minuttene, kan fortsatt begynne å flytte på seg under en senere passering.
Løft. Oppskjærende spiralstål trekker spon opp og ut av kuttet. Denne geometrien er god for sponfjerning og dårlig for oppspenning, fordi den også trekker emnet opp. Hvis fresen i spindelen din er oppskjærende, må du anta at den aktivt prøver å løfte emnet. Tynne materialer og små emner er mest utsatt. Teip som motstår glidning svært godt, kan fortsatt la et hjørne løsne oppover.
Grep og rykk. Når en fres er sløv, går for dypt eller mates inn i et medløpskutt den ikke er klar for, kan den slutte å skjære og begynne å gripe. I stedet for et jevnt skyv får emnet et plutselig rykk. Dette er kraften bak den skumleste feilmodusen, emnet som slynges ut, og derfor er «det holdt fint på forrige jobb» ingen garanti.
Hovedpoenget er at oppspenningen må motstå glidning i alle horisontale retninger og løft rett opp, samtidig og gjennom hele jobben. Hver metode nedenfor er et forskjellig svar på dette problemet.
SKRIV UT. KUTT. FRES.



- Flere formater (SVG, DXF, PNG)
- Maskintestede design
- Kommersielle lisenser
Sponset av PrintCutCarve.com
Metodene, rangert for nybegynnere
Det finnes ingen enkelt beste metode. Det finnes en beste metode for hver jobb, og en fornuftig rekkefølge å lære dem i.
| Metode | Kostnad | Holder sideveis | Holder løft | Best for | Ulempen |
|---|---|---|---|---|---|
| Klemmer | Billig | Godt | Godt ved klemmen | Tykt materiale, raske jobber | Kollisjon med fresen, ustøttede midtpartier |
| Skruer | Nesten gratis | Svært godt | Svært godt | Platematerialer, produksjon | Hull i emnet eller avfallet |
| Teip + CA-lim | Billig | Svært godt | Svært godt | Nesten alt | Forberedelsestid, overflatebehandlingen er viktig |
| Vippe-/kamklemmer | Middels | Godt | Godt | Gjentatte jobber, fiksturer | Oppsettstid, fortsatt kollisjonsfare |
| Vakuumbord | Dyrt | Svært godt | Svært godt | Produksjon av plater | Overkill for hobby-maskiner |
Klemmer: der alle begynner, og fellen alle går i
Klemmer er det åpenbare første svaret, og de fungerer. Lavprofilerte holdeklemmer som ligger mot kantene av materialet, motstår både glidning og løft, i hvert fall i nærheten av selve klemmene.
Fellen har en lyd, og du trenger bare å høre den én gang: fresen som treffer en klemme i full hastighet. Det er lett å plassere klemmer mens du ser på materialet og glemme hvor verktøybanen faktisk går. Skal du frese en profil rundt utsiden av et emne? Det er nøyaktig der klemmene dine står.
Tre vaner holder klemmene unna fresen:
- Forhåndsvis hele verktøybanen i CAM-programvaren med de faktiske skjæregrensene synlige, og plasser deretter klemmene utenfor alle linjer.
- Kjør et luftkutt over materialet ved et nytt oppsett. Å se maskinen følge jobben med fresen hevet koster noen minutter og oppdager kollisjoner med klemmer gratis.
- Bruk lavprofilerte klemmer slik at selv en feil i Z i mindre grad treffer dem.
Klemmer har en annen, stillere svakhet: De holder bare der de er plassert. Klemmer du fast de fire kantene på et bredt bord, kan midten fortsatt bøye seg og vibrere, eller bue oppover når indre spenninger frigjøres under fresingen. For store lommer midt i en plate er klemmer alene vanligvis ikke nok.
Skruer: stygge, billige og nesten uslåelige
Å skru skruer gjennom materialet og ned i spoilboarden er den minst elegante metoden på denne listen, og en av de sikreste. Godt plasserte skruer motstår både glidning og løft omtrent like solid som alt en nybegynner kan kjøpe, og derfor er de fortsatt et vanlig, nesten gratis alternativ for å holde platematerialer fast.
Den åpenbare kostnaden er hullene. Du setter skruene enten gjennom avfallsområdene på platen, der de ikke koster deg noe, eller gjennom det ferdige emnet, der de koster deg emnet. Planlegg skrueplasseringene i CAM på samme måte som du planlegger klemmer: se hvor delene er, og plasser skruene der delene ikke er.
To ting krever forsiktighet. For det første må du vite hva som ligger under spoilboarden. Skruer som når maskinsengen eller en rammedel, vil treffe den. For det andre bør du merke eller kartlegge skrueplasseringene slik at en senere verktøybane ikke går gjennom en av dem. En fres som treffer en skrue, ødelegger fresen umiddelbart og kan kaste gnister inn i en seng av sagflis.
Maskeringsteip og CA-lim: arbeidshesten
Dette er metoden som høres ut som et triks, men oppfører seg som en profesjonell fikstur. Dekk spoilboard-området med maskeringsteip, dekk undersiden av emnet med maskeringsteip, legg striper med CA-lim (superlim) på den ene teipede flaten, spray aktivator på den andre, og press dem sammen i noen sekunder.
Limet binder teip mot teip med imponerende styrke, og når jobben er ferdig, kan teipen trekkes rent av begge overflater. Ingen hull, ingen klemmer som fresen kan treffe, ingenting som stikker opp over materialet, og festet er sammenhengende over hele undersiden, så det finnes ingen ustøttet midte som kan vibrere.
Det er dette festet over hele flaten som gjør at metoden løser problemer de andre ikke kan løse:
- Utskjærte deler blir liggende. Når en profilpassering skjærer et emne helt løs, blir et oppsett med klemmer eller skruer stående uten å holde emnet. Med teip og lim sitter den frigjorte delen fortsatt fast og kan ikke flytte seg inn i fresen.
- Ingen kollisjonsplanlegging. Det er ingenting over overflaten som kan treffes.
- Tynt materiale holder seg flatt. Det sammenhengende festet motvirker løft overalt, ikke bare langs kantene.
Det er ikke magi. Det som får metoden til å svikte, handler alt sammen om forberedelser:
- Støvete eller oljete overflater. Teip fester dårlig på en støvete spoilboard eller et voksaktig bord. Tørk av begge overflatene først.
- For liten dekning. Et par teipstriper og én limdråpe holder ikke et helt plateemne. Dekningen bør tilpasses størrelsen og hvor kraftig kuttet er.
- Buet materiale. Teip kan ikke trekke et kraftig buet bord flatt. Hvis midten av bordet ikke berører teipen, holdes det ikke fast der. Flat ut materialet, eller hold buen nede med en klemme mens limet herder, og fjern den før fresing hvis verktøybanen krever det.
Tips
Påfør limet på den ene flaten og aktivatoren på den andre, ikke begge på samme side. Festet griper på sekunder når flatene møtes, og det er akkurat det du ønsker, så prøv plasseringen først uten lim. Du får ett forsøk.
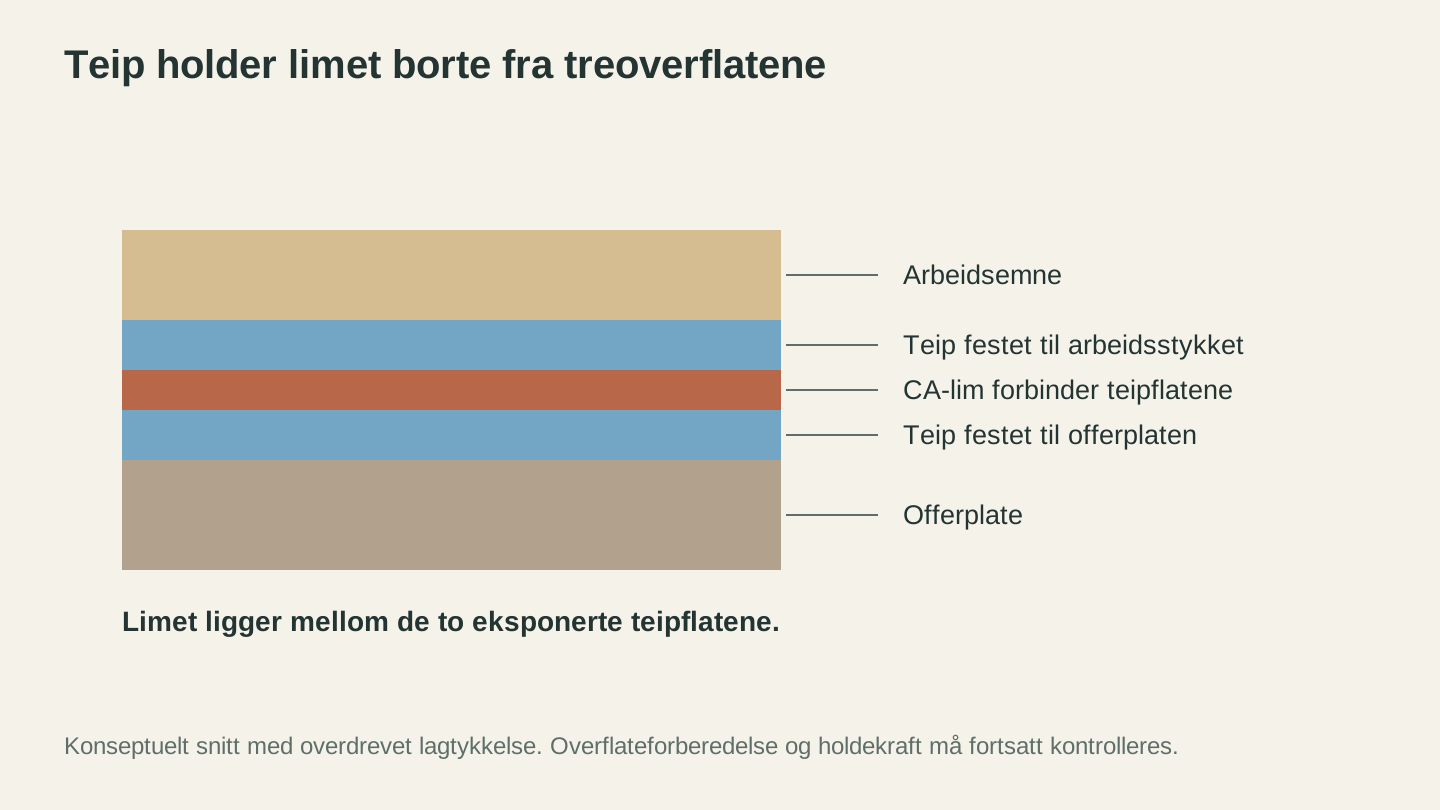
Hvert tapelag fester seg til treoverflaten sin, mens CA-lim forbinder de to eksponerte tapeflatene. Snittet viser lagrekkefølgen, ikke en vurdering av holdekraften.
Vippe- og kamklemmer: for jobben du kjører tjue ganger
Når du har frest det samme emnet mer enn noen få ganger, begynner det å lønne seg å skru vippeklemmer eller kamklemmer fast i en fiksturplate. Legg inn emnet, vipp spakene, fres, vipp, bytt. Registreringsstifter eller en frest lomme i fiksturen plasserer hvert emne nøyaktig samme sted, slik at du slipper å nullstille X og Y på nytt for hver del.
For en første maskin og enkeltstående prosjekter er dette en metode du bør kjenne til, ikke en metode du bør kjøpe. Når du tar deg selv i å frese parti to av noe du selger, kan du komme tilbake til den. Den samme kollisjonsregelen gjelder: vippeklemmer står høyt, så hold dem godt utenfor verktøybanen og kjør et luftkutt første gang.
Vakuumbord: en ærlig vurdering
Et vakuumbord holder hele platen nede med sug gjennom bordet. Det er gullstandarden for produksjonsfresing av plater: øyeblikkelig feste, null klemmer, grep over hele flaten.
For en hobbymaskin er det nesten alltid overkill. Et ekte vakuumoppsett krever en kraftig pumpe, rør, tetninger og et bord som er bygget for formålet, og små deler med liten flate er nettopp der vakuumgrepet er svakest. Teip- og limmetoden gir hobbybrukeren mange av de samme fordelene, feste over hele flaten uten noe over overflaten, til prisen av en rull teip. Hvis du en dag går over til å skjære hele plater hver dag, vil du vite det, og du trenger ikke et blogginnlegg for å fortelle deg det.
Grunnleggende om spoilboard: fundamentet under alt
Alle metodene ovenfor forutsetter én ting: en flat og pålitelig overflate å holde emnet mot. Det er jobben til spoilboarden. Det er en offerplate, vanligvis MDF, som ligger mellom maskinsengen og arbeidet ditt, slik at det er den som skjæres i, aldri maskinsengen.
To vaner betyr noe:
Planfres overflaten. En ny spoilboard er ikke flat i forhold til maskinen før maskinen selv har høvlet den. Kjør en stor planfres over hele platen i en lett passering, så er overflaten som blir igjen, per definisjon parallell med gantryets bevegelse. Gjør dette når platen er ny, og igjen når overflaten er så oppskåret at teipen har flere sår enn glatt MDF å feste seg til. En planfrest spoilboard er også det som gjør jevn gjennomskjæringsdybde mulig: Hvis platen varierer i høyde, vil profilpasseringen din med «skjær 0.2 mm inn i spoilboarden» gå gjennom noen steder og etterlate et tynt lag andre steder.
La den være en offerplate. Nybegynnere prøver å beskytte spoilboarden og legger profilpasseringene nøyaktig på materialtykkelsen. Sikt litt forbi i stedet. Grunne spor i spoilboarden er det den er til for, og det er langt billigere enn de lodne, delvis festede underkantene du får ved å stoppe for tidlig.
Info
MDF-spoilboards tar opp fuktighet og sveller ujevnt med årstidene. Hvis delene dine sluttet å skjæres rent gjennom og ingenting annet har endret seg, kan platen ha flyttet på seg. Planfresing tar noen minutter og utelukker dette.
Tynt og lite materiale: der alt blir vanskeligere
Jo mindre og tynnere emnet er, desto verre blir alle oppspenningsproblemer. Tynt materiale bøyer seg og løfter seg mellom festepunktene. Små deler har nesten ingen overflate å gripe tak i, og en oppskjærende spiral behandler dem som en kork som skal knipses tvers over rommet.
Fremgangsmåten:
- Teip og lim er standardvalget. Festet over hele flaten er akkurat det fleksibelt materiale trenger, og det fungerer på deler som er altfor små til å klemmes fast.
- Vurder et nedskjærende fresestål. Nedskjærende spiraler presser sponene, og emnet, ned i stedet for å trekke opp. Sponfjerningen blir dårligere i dype kutt, men på tynt materiale er kuttene grunne uansett, og kraften nedover virker sammen med oppspenningen i stedet for mot den.
- Lettere passeringer. Mindre kraft per passering betyr mindre som må motstås. Tynt materiale belønner ikke aggressiv fresing. Vår guide til mating og hastighet forklarer hvordan skjæredybde og sponbelastning balanserer mot hverandre.
- Skjær små deler ut av større emner. Ikke prøv å holde fast et emne på størrelse med en dalbrikke. Hold fast et bord, skjær dalbrikken ut av det, og la tapper eller teip holde delen på plass.
Tapper: slik holder du utskjæringer på plass
Den siste passeringen i en profilskjæring er en felle som er bygget inn i selve jobben. Under hele skjæringen er delen festet til materialet rundt. På den siste passeringen forsvinner festet, og hvis ingenting annet holder delen, ligger den nå løs ved siden av en roterende fres.
Tapper løser dette i CAM. De er små broer av uskåret materiale som plasseres rundt profilen, og som holder delen koblet til hovedmaterialet til du skjærer eller brekker dem løs etter jobben. Noen regler for plasseringen:
- Tre eller flere, fordelt rundt profilen. Én tapp lager et dreiepunkt, ikke et feste.
- Plasser dem på rette strekninger, ikke på kurver eller i hjørner, fordi du skal jevne dem ut med en planskjærende fres eller slipekloss etterpå, og rette strekninger er enklest å jevne.
- Tilpass størrelsen til materialet. Hardt, tett treverk holdes med mindre tapper enn myk furu eller skum. Hvis en tapp knekker av vibrasjonene fra selve skjæringen, var den for liten.
Hvis du bruker teip og CA-lim med god dekning, kan du ofte hoppe over tapper helt, siden den frigjorte delen fortsatt sitter limt fast. Belte og bukseseler på et dyrt emne er også et helt rimelig valg: teip under, tapper i verktøybanen.
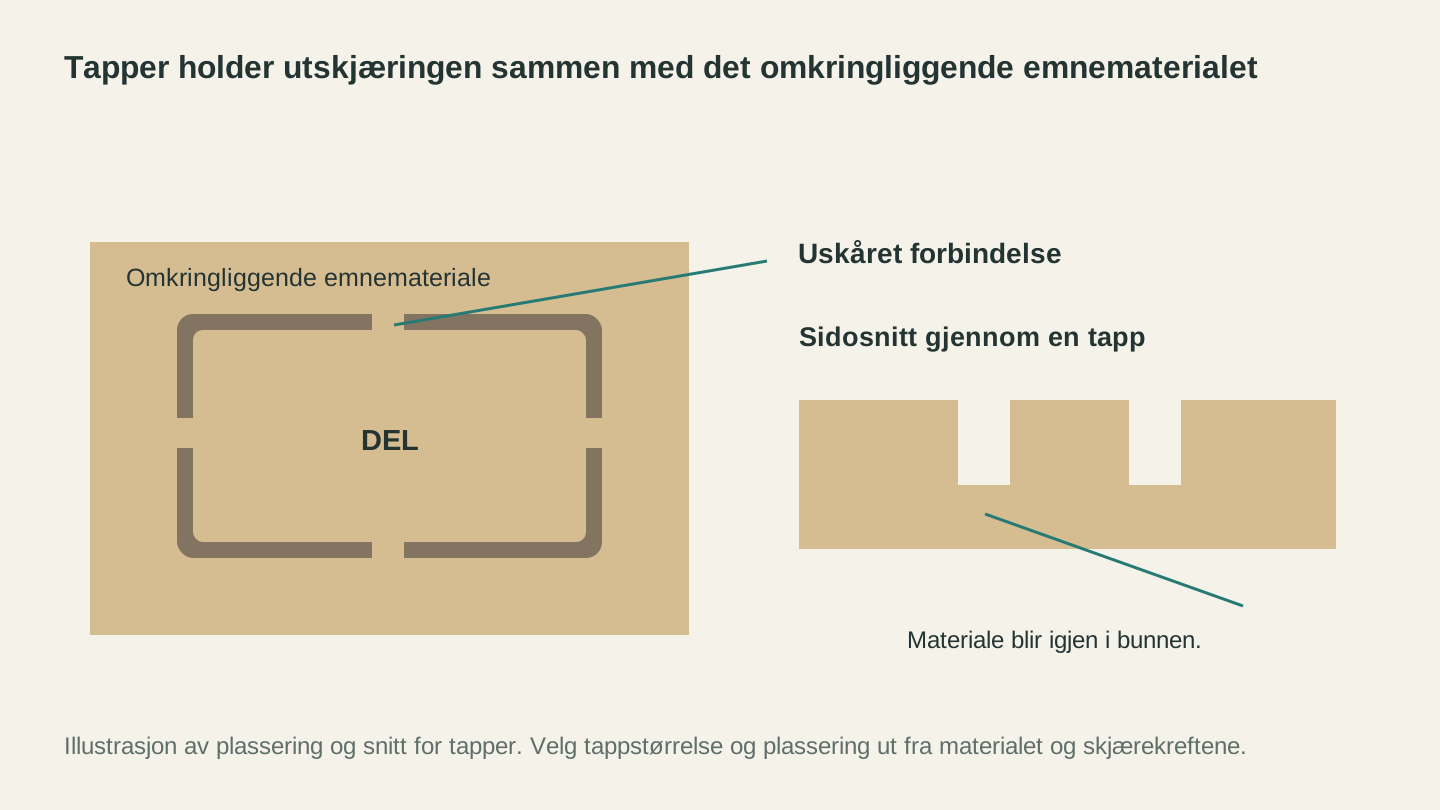
Festetapper lar det stå igjen materiale som forbinder delen med hovedplaten. Sidesnittet viser hvordan en bro med redusert høyde kan bli værende under snittet.
Feilgalleriet: slik leser du skrapet ditt
Hver oppspenningsfeil etterlater et karakteristisk fingeravtrykk. Når du lærer å lese dem, blir et ødelagt emne til en diagnose.
Det forskjøvne emnet. Kuttet er rent og korrekt frem til ett øyeblikk, så er alt etterpå forskjøvet i samme retning med samme avstand. Ofte finnes det ett dypt hakk ved overgangen. Dette er en sideveis glidning: hele emnet flyttet seg og ble stående i den nye posisjonen. Mistenk for liten teipdekning, en støvete spoilboard eller klemmer som var stramme nok til å sitte, men ikke stramme nok.
Det løftede hjørnet. Skjæredybden blir mystisk grunnere mot ett hjørne eller én kant, eller undersiden av delen viser uskåret materiale i ett område, mens det er skåret gjennom et annet sted. Emnet løsnet oppover der og lå høyere enn verktøybanen forventet. Oppskjærende fres pluss tynt materiale pluss oppspenning bare langs kantene er den klassiske oppskriften. Mer dekning under midten, en nedskjærende fres eller lettere passeringer.
Den vibrerende midten. Kantene er rene, men en lomme midt i platen viser bølgende, lodne vegger og en ru bunn. Midten av bordet bøyde seg under fresen selv om emnet faktisk aldri flyttet på seg. Dette er problemet med en ustøttet midte: klemmer langs kantene, ingenting under selve arbeidet.
Den vandrende utskjæringen. Hovedplaten er fin, men en utskåret del har fått et bitt i kanten eller blitt dratt bort og fått merker. Den løsnet på den siste passeringen og traff fresen. Tapper manglet, var for små, eller teipen under akkurat denne delen var for sparsom.
Det utslyngede emnet. Emnet, eller en del av det, forlot maskinen helt. Behandle dette som den sikkerhetshendelsen det er, ikke bare som en skraphendelse. En fres i skjærehastighet kan kaste materiale hardt nok til å skade noen. Len deg aldri over et pågående kutt, hold tilskuere og barn borte fra maskinen mens den kjører, bruk vernebriller i verkstedet, og bruk kabinettet hvis maskinen har et. Finn deretter årsaken før neste jobb: Et utslynget emne betyr nesten alltid at grep-og-rykk-kreftene overskred et marginalt feste, så kontroller skarpheten på fresen, skjæredybden og om oppspenningen faktisk passet til hvor aggressivt kuttet var.
Advarsel
Et emne som løsner, ødelegger ikke bare selve emnet. Et løst emne mot en roterende fres kan knuse fresen, og begge kan bli prosjektiler. Hvis oppspenningen noen gang føles som et myntkast, må du stoppe og utbedre den før du trykker på Start. Denne feilmodusen, sammen med de andre klassikerne, er omtalt i vår oversikt over feil ved CNC-fresing.
Slik bygger du vanen
God oppspenning er en sjekkliste på to minutter, ikke et talent:
- Hvilke retninger vil fresen skyve dette materialet? (Forhåndsvis verktøybanen.)
- Hva motstår det sideveis skyvet? Hva motstår løft, overalt og ikke bare langs kantene?
- Hva skjer under passeringen der delene skjæres løs?
- Er noe over overflaten innenfor verktøybanen? (Kjør et luftkutt hvis du er usikker.)
Gjør dette på hver jobb, så slutter historien om det diagonale hakket fra begynnelsen av innlegget å være din.
Og når et bestemt oppsett får deg til å klø deg i hodet, en underlig formet rådel, et skjevt bord du ikke kan flate ut eller et emne uten avfallsområde for skruer, kan du beskrive det for Craft Chat. Det er gratis med en innlogget konto, kan CNC-oppspenning og passer godt til spørsmål som «hvordan ville du holdt fast dette emnet?». Ta med den merkeligste rådelen din.
Klar til å prøve disse verktøyene?
Registrer deg gratis, uten kredittkort. Gratis verktøy er tilgjengelige med en gang.
Kom i gang gratis