

CNC-werkstukopspanning voor beginners: zo voorkom je dat je werkstuk verschuift
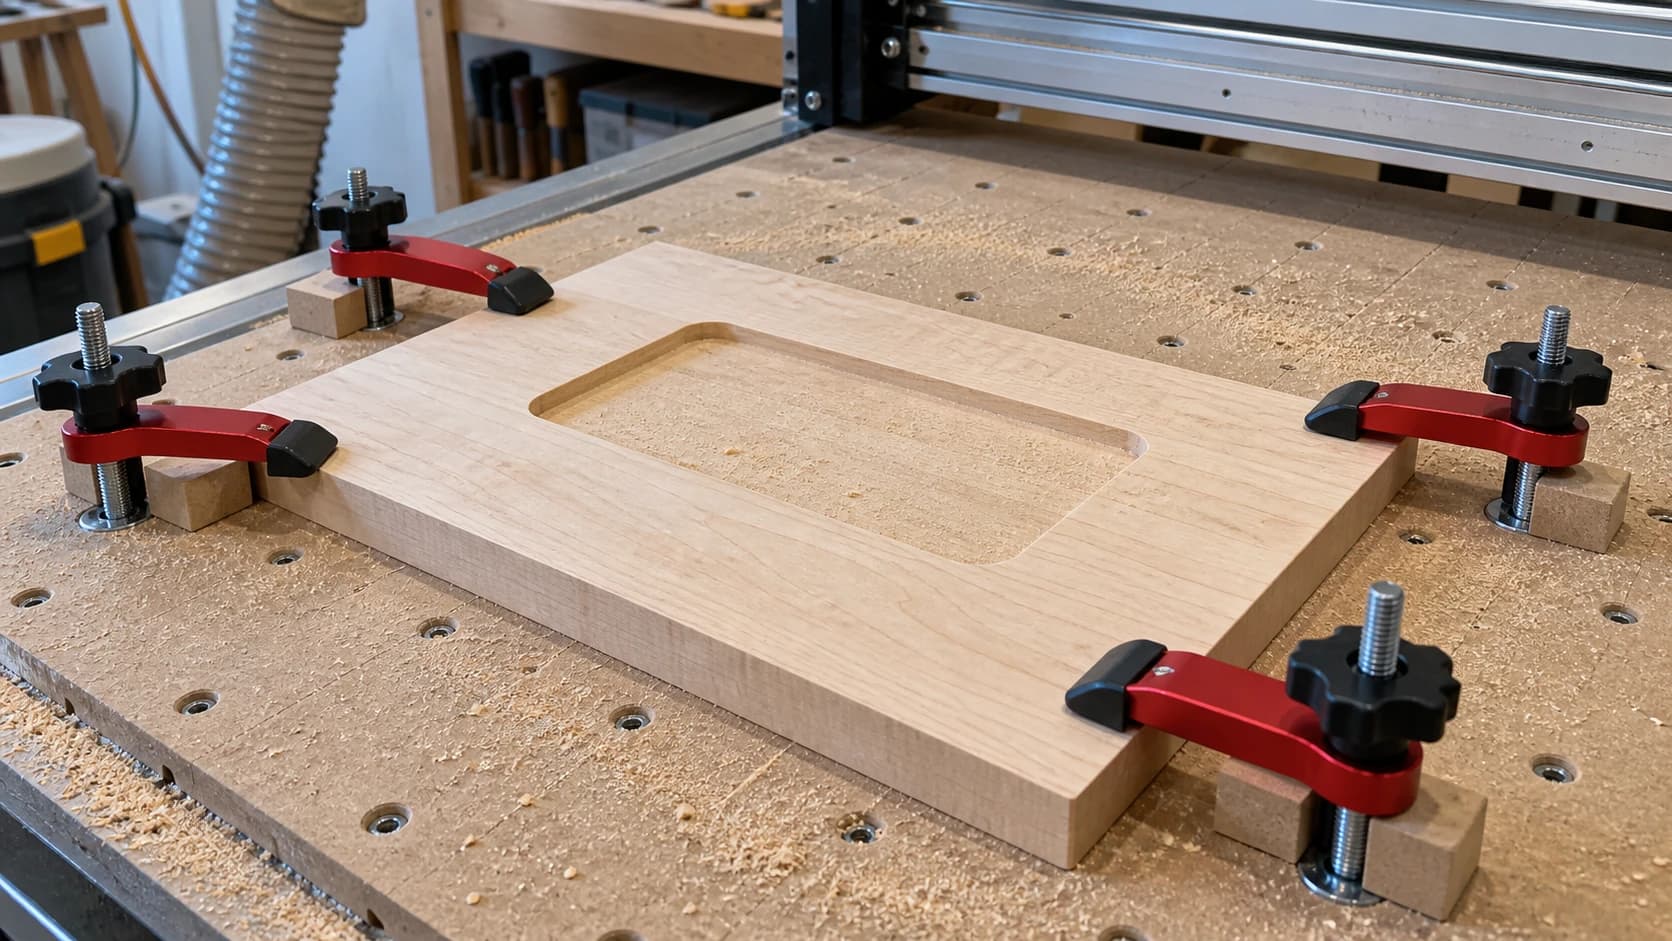
Je hebt een uur aan het ontwerp besteed, alles twee keer genuld en op Start gedrukt. Twintig minuten later klinkt de machine een halve seconde anders, en nu loopt er een diagonale groef over je bijna voltooide bord. Het werkstuk is verschoven. Er was niets mis met je bestand, je frees of je snijsnelheden. Het materiaal was gewoon niet goed genoeg vastgezet.
Werkstukopspanning is de minst glamoureuze vaardigheid bij CNC-frezen, en ze verpest stilletjes meer eerste projecten dan snijsnelheden ooit zullen doen. Iedereen verdiept zich obsessief in spaanbelastingcalculators. Bijna niemand praat over de vier stroken tape die het echte dragende werk doen. In dit artikel lees je waarom werkstukken verschuiven, welke opspanmethoden je in welke volgorde kunt leren en hoe elke storing eruitziet, zodat je je eigen afvalstapel kunt diagnosticeren.
Ben je je eerste machine nog aan het instellen? Begin dan met onze beginnersgids voor CNC-frezen en kom daarna terug. In dit artikel gaan we ervan uit dat je weet waarvoor een spoilboard dient, ook als die van jou nog onberispelijk is.
Waarom werkstukken verschuiven: snijkrachten in gewone taal
Een draaiende frees tilt materiaal niet netjes weg. Hij grijpt spanen vast en werpt ze weg, en elke spaan die hij wegneemt duwt in de tegenovergestelde richting terug tegen het werkstuk. Die krachten zijn er in drie vormen, en elk ervan maakt een ander type werkstukopspanning ongedaan.
Zijdelingse druk. Terwijl de frees door de snede beweegt, duwt hij het werkstuk zijwaarts, weg van de bewegingsrichting. Dit is de kracht die een slecht vastgezet bord over de spoilboard schuift. De richting verandert voortdurend wanneer de gereedschapsbaan van richting verandert, dus een werkstuk dat de eerste tien minuten goed bleef liggen kan tijdens een latere passage alsnog gaan lopen.
Opwaartse kracht. Spiraalfrezen met opwaartse snede trekken spanen omhoog en uit de snede. Die geometrie is geweldig voor het afvoeren van spanen en rampzalig voor de werkstukopspanning, omdat ze het werkstuk ook omhoog trekt. Zit er een upcut-frees in je spindel, ga er dan van uit dat die actief probeert je werkstuk op te tillen. Dun materiaal en kleine werkstukken zijn het kwetsbaarst. Tape die het schuiven uitstekend tegengaat, kan een hoek toch omhoog laten loskomen.
Grijpen en rukken. Wanneer een frees bot is, te diep zit of in een klimfreesbewerking wordt gevoerd die hij niet aankan, kan hij stoppen met snijden en beginnen te grijpen. In plaats van een gelijkmatige duw krijgt het werkstuk een plotselinge ruk. Dit veroorzaakt de engste storing: het weggeslingerde werkstuk. Daarom is “het hield goed bij de vorige klus” geen garantie.
De conclusie: je werkstukopspanning moet tegelijk bestand zijn tegen schuiven in elke horizontale richting en tegen recht omhoog komen, gedurende de hele klus. Elke methode hieronder is een ander antwoord op dat probleem.
PRINT. SNIJD. GRAVEER.



- Meerdere indelingen (SVG, DXF, PNG)
- Door machines geteste ontwerpen
- Commerciële licenties
Gesponsord door PrintCutCarve.com
De methoden, gerangschikt voor beginners
Er bestaat niet één beste methode. Er is een beste methode voor elke klus, plus een verstandige volgorde om ze te leren.
| Methode | Kosten | Houdt zijwaarts vast | Houdt optillen tegen | Beste voor | Nadeel |
|---|---|---|---|---|---|
| Klemmen | Goedkoop | Goed | Goed bij de klem | Dik materiaal, snelle klussen | Botsingen met de frees, middens niet vastgezet |
| Schroeven | Bijna gratis | Uitstekend | Uitstekend | Plaatmateriaal, productie | Gaten in je werkstuk of afval |
| Tape + CA-lijm | Goedkoop | Uitstekend | Uitstekend | Bijna alles | Voorbereidingstijd, oppervlakvoorbereiding is belangrijk |
| Tuimel-/nokspanners | Gemiddeld | Goed | Goed | Herhaalwerk, opspaninrichtingen | Insteltijd, nog steeds risico op botsingen |
| Vacuümtafel | Duur | Uitstekend | Uitstekend | Productie van plaatmateriaal | Overkill voor hobbymachines |
Klemmen: waar iedereen begint en waar iedereen in trapt
Klemmen zijn het voor de hand liggende eerste antwoord, en ze werken. Laagprofiel-klemmen die op de randen van je materiaal drukken, gaan zowel schuiven als optillen tegen, ten minste vlak bij de klemmen zelf.
De valkuil heeft een geluid dat je maar één keer hoeft te horen: de frees die op volle snelheid een klem raakt. Het is eenvoudig om klemmen te plaatsen terwijl je naar het materiaal kijkt en te vergeten waar de gereedschapsbaan werkelijk loopt. Een profiel rond de buitenkant van een werkstuk frezen? Precies daar zitten je klemmen.
Drie gewoonten houden klemmen uit de buurt van de frees:
- Bekijk de volledige gereedschapsbaan in je CAM-software, met de werkelijke snijgrenzen zichtbaar, en plaats de klemmen vervolgens buiten elke lijn.
- Voer een luchtbewerking uit boven het materiaal bij een nieuwe opstelling. De machine het werk laten volgen met de frees omhoog kost enkele minuten en detecteert botsingen met klemmen gratis.
- Gebruik laagprofiel-klemmen, zodat zelfs een fout in Z ze minder snel raakt.
Klemmen hebben nog een stillere zwakte: ze houden alleen vast op de plek waar ze zitten. Klem je de vier randen van een breed bord, dan kan het midden nog steeds buigen en trillen, of omhoog komen wanneer interne spanningen tijdens het frezen vrijkomen. Voor grote pockets in het midden van een paneel zijn klemmen alleen meestal niet genoeg.
Schroeven: lelijk, goedkoop en bijna niet te verslaan
Schroeven door je materiaal in de spoilboard draaien is de minst elegante methode op deze lijst en een van de stevigste. Goed geplaatste schroeven gaan zowel schuiven als optillen ongeveer zo goed tegen als alles wat een beginner kan kopen. Daarom blijven ze een veelgebruikte, bijna gratis optie voor het vasthouden van plaatmateriaal.
Het voor de hand liggende nadeel zijn gaten. Je draait schroeven door de afvalzones van je plaat, waar ze je niets kosten, of door het afgewerkte werkstuk, waar ze je het werkstuk kosten. Plan de schroefposities in CAM op dezelfde manier als de klemmen: kijk waar de onderdelen komen en plaats schroeven waar de onderdelen niet komen.
Twee waarschuwingen. Weet ten eerste wat er onder je spoilboard zit. Schroeven die het machinebed of een framedeel bereiken, raken die onderdelen. Markeer of breng ten tweede je schroefposities in kaart, zodat een latere gereedschapsbaan er niet doorheen loopt. Een schroef frezen vernielt de frees onmiddellijk en kan vonken in een bed van zaagsel werpen.
Schilderstape en CA-lijm: het werkpaard
Dit is de methode die als een trucje klinkt maar zich gedraagt als een professionele opspanning. Bedek het gebied op de spoilboard met schilderstape, bedek de onderkant van het werkstuk met schilderstape, breng strepen CA-lijm (secondelijm) aan op één getapete oppervlak, spuit activator op het andere en druk ze enkele seconden tegen elkaar.
De lijm verbindt tape met tape met opmerkelijke kracht. Wanneer de klus klaar is, trek je de tape van beide oppervlakken schoon los. Geen gaten, geen klemmen die de frees kan raken, niets dat boven het materiaal uitsteekt en een doorlopende hechting over het hele ondervlak, zodat er geen onbevestigd midden kan trillen.
Die hechting over het volledige oppervlak lost problemen op die de andere methoden niet kunnen oplossen:
- Uitgesneden onderdelen blijven liggen. Wanneer een profielpassage een onderdeel volledig losmaakt, blijft er bij een opspanning met klemmen of schroeven niets over dat het onderdeel vasthoudt. Met tape en lijm blijft het losgekomen onderdeel vastzitten en kan het niet in de frees verschuiven.
- Geen botsingsplanning. Er steekt niets boven het oppervlak uit dat geraakt kan worden.
- Dun materiaal blijft vlak. De doorlopende verbinding gaat overal optillen tegen, niet alleen aan de randen.
Het is geen magie. Wat deze methode laat mislukken, heeft allemaal met voorbereiding te maken:
- Stoffige of vettige oppervlakken. Tape hecht slecht aan een stoffige spoilboard of een wasachtig bord. Veeg beide oppervlakken eerst schoon.
- Te weinig dekking. Een paar tape-stroken en één druppel lijm houden geen klus met een volledige plaat vast. De dekking moet meegroeien met de grootte en intensiteit van de snede.
- Kromgetrokken materiaal. Tape kan een sterk gebogen bord niet vlak trekken. Als het midden van het bord de tape niet raakt, wordt het daar niet vastgehouden. Maak het materiaal vlak, of houd de kromming met een klem omlaag terwijl de lijm uithardt; verwijder de klem daarna vóór het frezen als de gereedschapsbaan dat vereist.
Tip
Breng de lijm aan op één oppervlak en de activator op het andere, niet allebei aan dezelfde kant. De verbinding grijpt binnen enkele seconden wanneer de oppervlakken elkaar raken, precies wat je wilt, dus pas de plaatsing eerst droog. Je krijgt één kans.
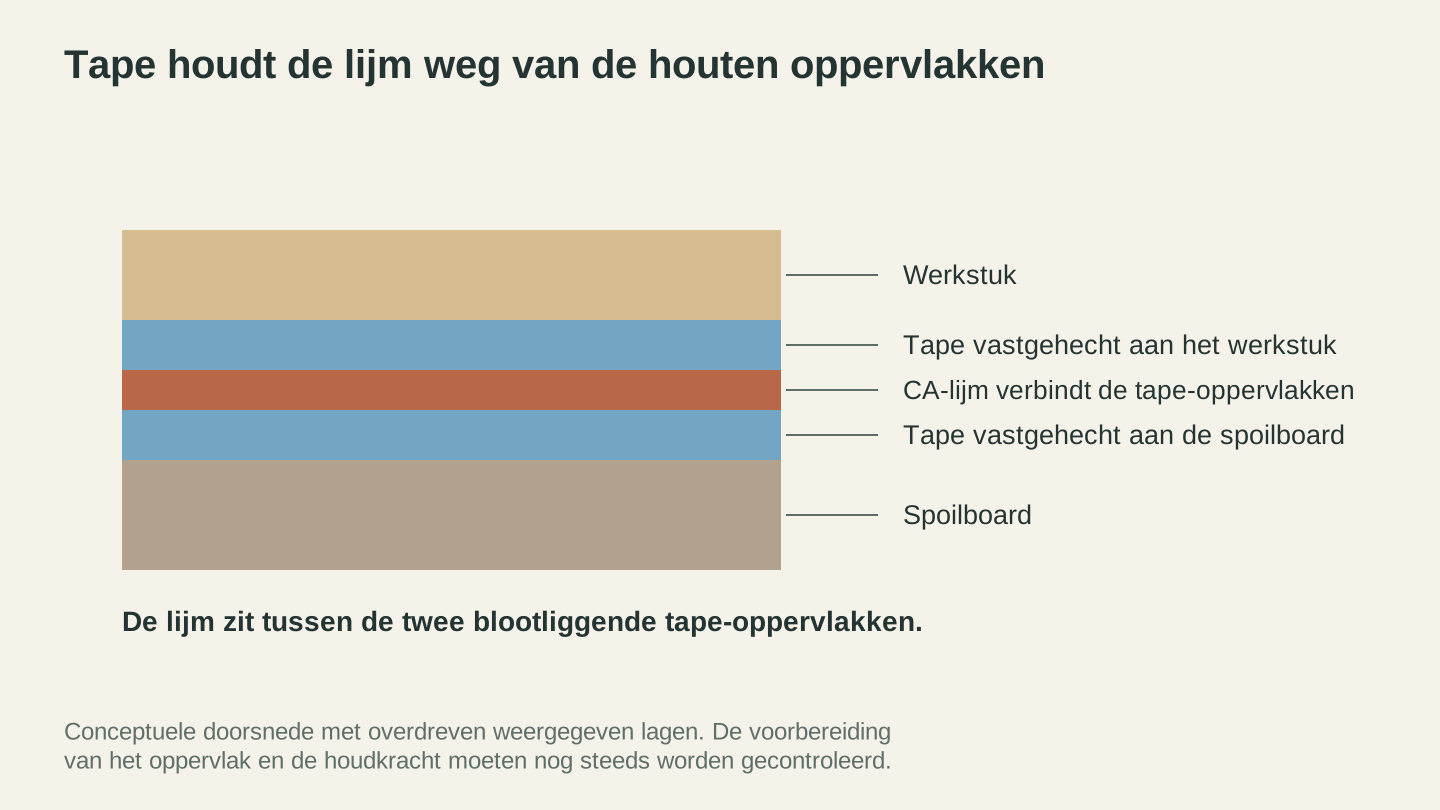
Elke tapelaag hecht aan het houten oppervlak; CA-lijm verbindt de twee blootliggende tapeoppervlakken. De doorsnede toont de volgorde van de lagen, niet de houdkracht.
Tuimel- en nokspanners: voor de klus die je twintig keer uitvoert
Zodra je hetzelfde onderdeel meer dan enkele keren maakt, begint het zichzelf terug te verdienen om tuimelspanners of nokspanners op een opspanplaat te schroeven. Plaatje erin, hendels om, frezen, hendels om, wisselen. Registratiepennen of een gefreesde uitsparing in de opspanplaat plaatsen elk plaatje precies op dezelfde plek, zodat je X en Y niet voor elk onderdeel opnieuw hoeft te nullen.
Voor een eerste machine en unieke projecten is dit vooral een methode om te kennen, niet om meteen te kopen. Zodra je merkt dat je batch twee maakt van iets wat je verkoopt, kom je hierop terug. Dezelfde botsingsregel geldt: tuimelspanners steken hoog uit, dus houd ze ruim buiten de gereedschapsbaan en voer de eerste run als luchtbewerking uit.
Vacuümtafels: een eerlijk verhaal
Een vacuümtafel houdt de volledige plaat met zuigkracht via het bed omlaag. Voor het frezen van platen in productie is dit de gouden standaard: direct vast, nul klemmen en grip over het volledige oppervlak.
Voor een hobbymachine is het bijna altijd overkill. Een echte vacuümopstelling vereist een serieuze pomp, leidingen, afdichtingen en een daarvoor gebouwd bed. Bovendien zijn kleine onderdelen met kleine contactvlakken precies waar vacuümgrip het zwakst is. De methode met tape en lijm geeft een hobbyist voor de prijs van een rol tape vrijwel dezelfde voordelen: hechting over het hele oppervlak en niets boven het oppervlak. Als je ooit dagelijks volledige platen gaat frezen, weet je het en heb je geen blogartikel nodig om het je te vertellen.
Basisprincipes van de spoilboard: de fundering onder alles
Elke methode hierboven gaat uit van één ding: een vlak, betrouwbaar oppervlak waartegen je het werkstuk kunt vasthouden. Dat is de taak van de spoilboard. Het is een opofferingsplaat, meestal MDF, die tussen het machinebed en je werk ligt, zodat de machine zelf niet wordt ingesneden.
Twee gewoonten zijn belangrijk:
Vlakfrezen. Een nieuwe spoilboard is niet vlak ten opzichte van je machine totdat de machine er zelf een laagje vanaf heeft gefreesd. Voer een grote vlakfrees in een lichte passage over de hele plaat en het overblijvende oppervlak is per definitie parallel aan de beweging van de gantry. Doe dit wanneer de plaat nieuw is en opnieuw wanneer het oppervlak zo beschadigd raakt dat tape meer littekens dan glad MDF vindt om aan te hechten. Een vlakgefreesde spoilboard maakt ook een consistente doorfreesdiepte mogelijk: als de plaat in hoogte varieert, zal je profielpassage “0.2 mm in de spoilboard frezen” op sommige plaatsen door de plaat gaan en elders een huidje laten staan.
Laat haar opofferbaar zijn. Beginners proberen de spoilboard te beschermen en plaatsen profielpassages precies op de materiaaldikte. Richt in plaats daarvan iets dieper. Ondiepe lijnen in de spoilboard snijden is precies waarvoor ze dient, en dat is veel goedkoper dan de rafelige, half loszittende onderranden die ontstaan wanneer je te vroeg stopt.
Info
MDF-spoilboards nemen vocht op en zwellen ongelijkmatig met de seizoenen. Als je onderdelen niet meer netjes worden doorgesneden en er verder niets is veranderd, kan de plaat verschoven zijn. Vlakfrezen kost minuten en sluit dat uit.
Dun en klein materiaal: waar alles moeilijker wordt
Hoe kleiner en dunner het werkstuk, hoe erger elk opspanprobleem wordt. Dun materiaal buigt en komt tussen de steunpunten omhoog. Kleine onderdelen hebben vrijwel geen oppervlak om vast te grijpen, en een spiraalfrees met opwaartse snede behandelt ze als een kroonkurk die door de ruimte kan worden weggeschoten.
Het stappenplan:
- Tape en lijm zijn de standaard. Hechting over het volledige oppervlak is precies wat flexibel materiaal nodig heeft en werkt op onderdelen die veel te klein zijn om te klemmen.
- Overweeg een downcut-frees. Spiraalfrezen met neerwaartse snede duwen spanen en het werkstuk omlaag in plaats van ze omhoog te trekken. De spaanafvoer wordt slechter bij diepe sneden, maar bij dun materiaal zijn de sneden toch ondiep en werkt de neerwaartse kracht mee met je werkstukopspanning in plaats van ertegenin.
- Lichtere passages. Minder kracht per passage betekent minder kracht om tegen te houden. Dun materiaal beloont agressiviteit niet. Onze gids voor snijsnelheden en voedingen behandelt hoe snedediepte en spaanbelasting elkaar beïnvloeden.
- Frees kleine onderdelen uit groter materiaal. Probeer geen plaatje ter grootte van een onderzetter vast te zetten. Houd een bord vast, frees de onderzetter eruit en laat tabs of tape het onderdeel op zijn plaats houden.
Tabs: uitgesneden onderdelen gevangen houden
De laatste passage van een profielsnede is een val die in de klus zelf zit ingebouwd. Tijdens de hele snede zit het onderdeel aan het omliggende materiaal vast. Bij de laatste passage verdwijnt die verbinding en als niets anders het onderdeel vasthoudt, ligt het nu los naast een draaiende frees.
Tabs lossen dit op in CAM. Het zijn kleine bruggen van ongesneden materiaal die rond het profiel worden geplaatst en het onderdeel met het basismateriaal verbonden houden totdat je ze na de klus doorsnijdt of losbreekt. Enkele plaatsingsregels:
- Drie of meer, verspreid rond het profiel. Eén tab vormt een draaipunt, geen opspanning.
- Plaats ze op rechte stukken, niet op bochten of hoeken, omdat je ze daarna met een kantenfrees of schuurblok afwerkt en rechte stukken het eenvoudigst vloeiend af te werken zijn.
- Stem ze af op het materiaal. Hard dicht hout blijft met kleinere tabs vastzitten dan zacht grenen of schuim. Als een tab breekt door de trilling van de snede zelf, was hij te klein.
Gebruik je tape en CA-lijm met goede dekking, dan kun je tabs vaak helemaal overslaan, omdat het losgekomen onderdeel vastgelijmd blijft. Extra zekerheid bij een duur werkstuk is ook een volkomen redelijke keuze: tape eronder, tabs in de gereedschapsbaan.
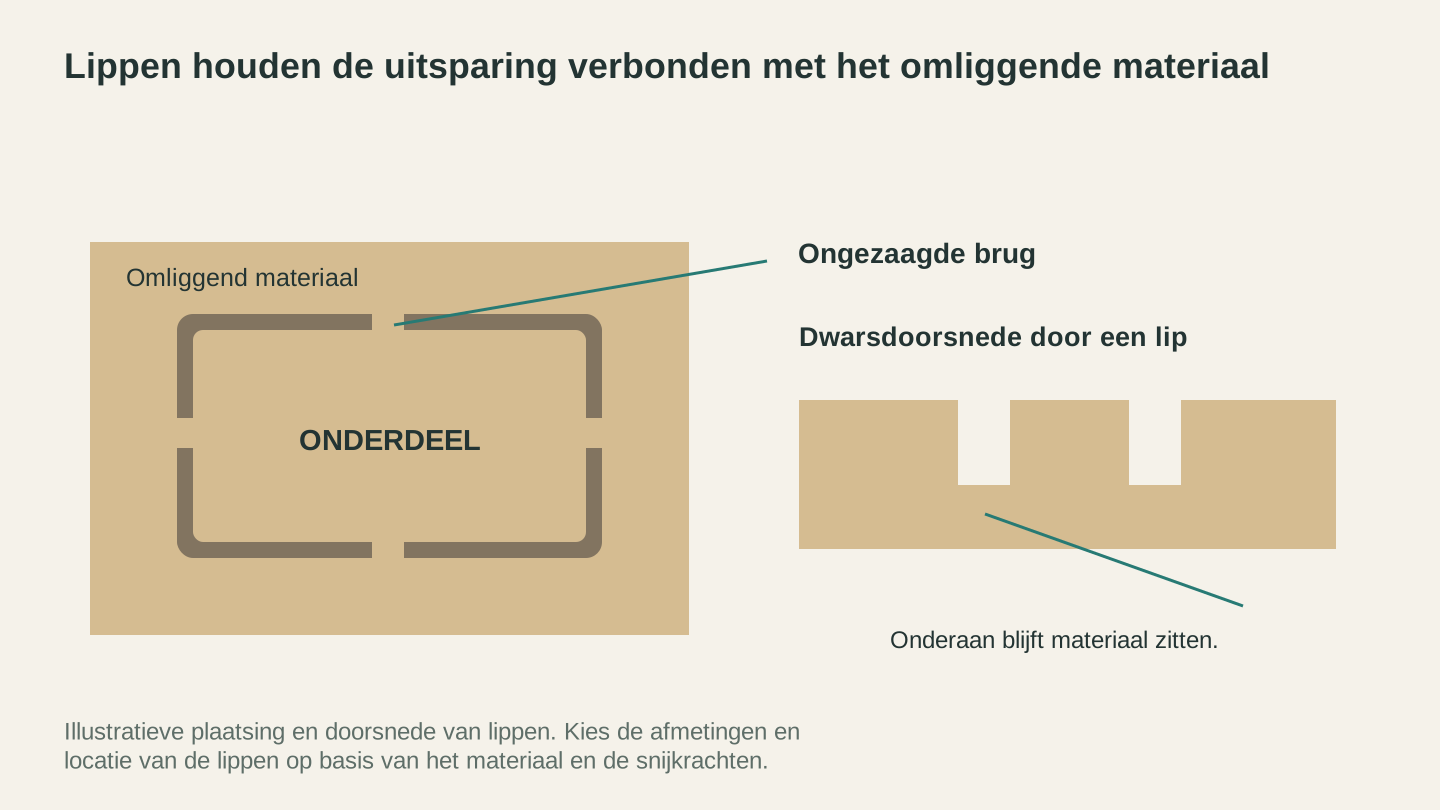
Lippen laten materiaal achter dat het onderdeel met de oorspronkelijke plaat verbindt. De zijdoorsnede toont hoe een brug met verminderde hoogte onder de snede kan blijven.
De storingsgalerij: je afval lezen
Elke fout in de werkstukopspanning laat een herkenbare vingerafdruk achter. Als je die leert lezen, verandert een verpest werkstuk in een diagnose.
Het verschoven werkstuk. De snede is tot één moment schoon en correct, waarna alles in dezelfde richting en met dezelfde afstand verschoven is. Vaak zit er één diepe groef bij de overgang. Dit is zijwaarts schuiven: het hele werkstuk is verplaatst en in zijn nieuwe positie blijven liggen. Denk aan te weinig tape, een stoffige spoilboard of klemmen die wel aangedraaid maar niet stevig genoeg waren.
De opgetilde hoek. De snedediepte wordt richting één hoek of rand op mysterieuze wijze kleiner, of aan de onderkant van het onderdeel zie je op één plek ongesneden huid terwijl het elders wel is doorgesneden. Het werkstuk is daar omhoog losgekomen en liep boven de plek waar de gereedschapsbaan het verwachtte. Een upcut-frees plus dun materiaal plus alleen aan de randen vastzetten is het klassieke recept. Gebruik meer dekking onder het midden, een downcut-frees of lichtere passages.
Het trillende midden. De randen zijn schoon, maar een pocket in het midden van het paneel heeft geribbelde, rafelige wanden en een ruwe bodem. Het midden van het bord boog onder de frees, ook al verschoof het werkstuk nooit echt. Dit is het probleem van het onbevestigde midden: klemmen aan de randen, niets onder het werkgebied.
De zwervende uitsparing. De hoofdplaat is goed, maar een volledig uitgesneden onderdeel heeft een hap uit de rand, of is meegesleept en beschadigd. Het kwam bij de laatste passage los en raakte de frees. De tabs ontbraken, waren te klein of de tape onder dat specifieke onderdeel was te schaars.
Het weggeslingerde werkstuk. Het werkstuk, of een deel ervan, heeft de machine volledig verlaten. Behandel dit als het veiligheidsincident dat het is, niet alleen als een afvalincident. Een frees op snijsnelheid kan materiaal met genoeg kracht wegslingeren om letsel te veroorzaken. Buig nooit over een draaiende snede, houd omstanders en kinderen weg van de machine terwijl die draait, draag een veiligheidsbril in de werkplaats en gebruik een omkasting als je machine die heeft. Zoek daarna de oorzaak voordat je de volgende klus start: een weggeslingerd werkstuk betekent bijna altijd dat de grijpen-en-rukken-krachten een marginale opspanning hebben overwonnen. Controleer dus de scherpte van de frees, de snedediepte en of de werkstukopspanning werkelijk paste bij de intensiteit van de snede.
Waarschuwing
Een werkstuk dat loskomt verpest niet alleen het werkstuk. Een los onderdeel tegen een draaiende frees kan de frees versplinteren, waarna beide projectielen worden. Als de werkstukopspanning ooit als kop-of-munt voelt, stop dan en los het op voordat je op Start drukt. Deze storing en de andere klassiekers worden behandeld in onze samenvatting van CNC-freesfouten.
De gewoonte opbouwen
Goede werkstukopspanning is een checklist van twee minuten, geen talent:
- In welke richtingen duwt de frees dit materiaal? (Bekijk de gereedschapsbaan.)
- Wat gaat de zijdelingse druk tegen? Wat gaat het optillen overal tegen, niet alleen aan de randen?
- Wat gebeurt er tijdens de passage waarin onderdelen worden losgesneden?
- Zit er iets boven het oppervlak binnen de gereedschapsbaan? (Voer bij twijfel een luchtbewerking uit.)
Door dit bij elke klus te doen, is het verhaal over de diagonale groef uit het begin van dit artikel niet langer jouw verhaal.
En als je bij een specifieke opstelling je hoofd breekt over een vreemd gevormd plaatje, een krom bord dat je niet vlak krijgt of een onderdeel zonder afvalzone voor schroeven, beschrijf het dan aan Craft Chat. Het is gratis met een ingelogd account, kent CNC-werkstukopspanning en “hoe zou jij dit onderdeel vasthouden?” is precies het soort vraag waar het goed in is. Neem je vreemdste plaatje mee.
Klaar om deze tools uit te proberen?
Meld je gratis aan, zonder creditcard. Gratis tools zijn direct beschikbaar.
Gratis beginnen