

Mocowanie przedmiotu w CNC dla początkujących: jak zapobiec jego przesuwaniu się
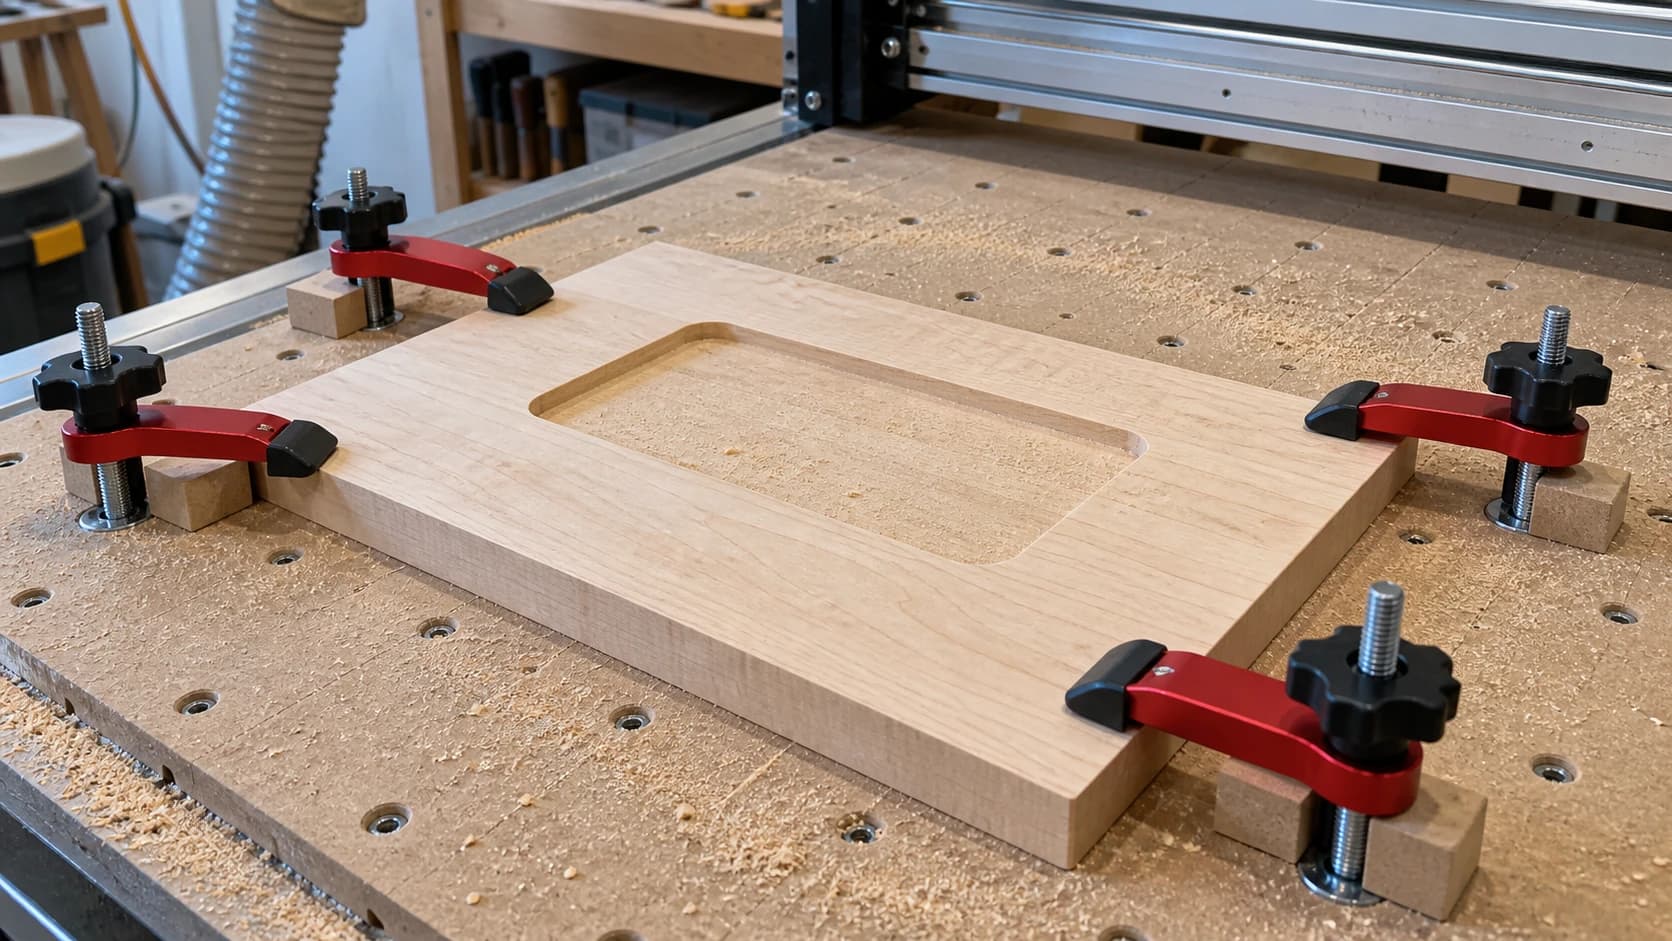
Poświęciłeś godzinę na projekt, dwukrotnie wyzerowałeś maszynę i nacisnąłeś Start. Po dwudziestu minutach maszyna przez pół sekundy brzmi inaczej, a teraz przez niemal gotowy szyld biegnie ukośne żłobienie. Element się przesunął. Z plikiem, frezem ani parametrami posuwu nic nie było nie tak. Materiał po prostu nie został dostatecznie dobrze zamocowany.
Mocowanie przedmiotu jest najmniej efektowną umiejętnością w frezowaniu CNC, a po cichu niszczy więcej pierwszych projektów niż kiedykolwiek zniszczą posuwy i prędkości. Wszyscy skupiają się na kalkulatorach obciążenia wióra. Prawie nikt nie mówi o czterech paskach taśmy, które faktycznie przenoszą obciążenie. W tym artykule wyjaśniamy, dlaczego elementy się przesuwają, jakie metody mocowania warto poznawać i w jakiej kolejności, oraz jak wygląda każda awaria, aby można było zdiagnozować własną stertę odpadów.
Jeśli dopiero konfigurujesz swoją pierwszą maszynę, zacznij od naszego przewodnika po frezowaniu CNC dla początkujących i wróć tutaj. Zakładamy, że wiesz, do czego służy spoilboard, nawet jeśli Twój nadal wygląda jak nowy.
Dlaczego elementy się przesuwają: siły cięcia prostym językiem
Wirujący frez nie odsuwa materiału uprzejmie. Chwyta wióry i wyrzuca je, a każdy zabrany wiór odpycha przedmiot w przeciwnym kierunku. Te siły występują w trzech postaciach, a każda pokonuje inny rodzaj mocowania.
Pchanie na boki. Gdy frez przesuwa się przez cięcie, pcha przedmiot na bok, przeciwnie do kierunku ruchu. To siła, która przesuwa słabo zamocowaną płytę po spoilboardzie. Stale zmienia kierunek wraz ze zmianą kierunku ścieżki narzędzia, więc element, który wytrzymał pierwsze dziesięć minut, nadal może przesunąć się przy kolejnym przejściu.
Podnoszenie. Frezy spiralne w górę wyciągają wióry z cięcia. Taka geometria świetnie usuwa wióry, ale jest fatalna dla mocowania, ponieważ podciąga również przedmiot. Jeśli we wrzecionie znajduje się frez w górę, załóż, że aktywnie próbuje unieść element. Najbardziej narażone są cienkie materiały i małe części. Taśma, która doskonale zapobiega przesuwaniu, nadal może pozwolić narożnikowi oderwać się ku górze.
Chwytanie i szarpnięcie. Gdy frez jest tępy, zagłębia się zbyt głęboko albo wchodzi w cięcie współbieżne, do którego nie jest przygotowany, może przestać ciąć i zacząć chwytać. Zamiast równomiernego pchnięcia przedmiot dostaje nagłe szarpnięcie. To siła stojąca za najgroźniejszym trybem awarii — wyrzuceniem elementu — i dlatego stwierdzenie „w poprzednim zadaniu trzymało dobrze” nie jest gwarancją.
Wniosek: mocowanie musi jednocześnie opierać się przesuwaniu we wszystkich kierunkach poziomych i unoszeniu prosto do góry przez cały czas pracy. Każda z poniższych metod jest inną odpowiedzią na ten problem.
DRUKUJ. WYCINAJ. RZEŹB.



- Wiele formatów (SVG, DXF, PNG)
- Projekty przetestowane na maszynach
- Licencje komercyjne
Sponsorowane przez PrintCutCarve.com
Metody uporządkowane dla początkujących
Nie ma jednej najlepszej metody. Istnieje najlepsza metoda dla każdego zadania oraz rozsądna kolejność ich poznawania.
| Metoda | Koszt | Odpiera przesuwanie | Odpiera unoszenie | Najlepsza do | Wadą jest |
|---|---|---|---|---|---|
| Zaciski | Niski | Dobrze | Dobrze przy zacisku | Gruby materiał, szybkie zadania | Kolizje z frezem, niezamocowany środek |
| Wkręty | Prawie za darmo | Świetnie | Świetnie | Materiały arkuszowe, produkcja | Otwory w elemencie lub odpadzie |
| Taśma + klej CA | Niski | Świetnie | Świetnie | Niemal wszystko | Czas przygotowania, ważne przygotowanie powierzchni |
| Zaciski dźwigniowe/krzywkowe | Umiarkowany | Dobrze | Dobrze | Powtarzalne zadania, przyrządy | Czas konfiguracji, nadal ryzyko kolizji |
| Stół próżniowy | Wysoki | Świetnie | Świetnie | Produkcyjne cięcie arkuszy | Przerost formy nad treścią dla maszyn hobbystycznych |
Zaciski: od nich wszyscy zaczynają i w tę pułapkę wszyscy wpadają
Zaciski są oczywistą pierwszą odpowiedzią i działają. Niskoprofilowe zaciski dociskające, oparte na krawędziach materiału, ograniczają zarówno przesuwanie, jak i unoszenie — przynajmniej w pobliżu samych zacisków.
Pułapka ma dźwięk, który wystarczy usłyszeć tylko raz: frez uderzający w zacisk z pełną prędkością. Łatwo rozmieścić zaciski, patrząc na materiał, i zapomnieć, którędy naprawdę przebiega ścieżka narzędzia. Wycinanie obrysu wokół zewnętrznej krawędzi elementu? To dokładnie miejsce, w którym znajdują się zaciski.
Trzy nawyki trzymają zaciski z dala od frezu:
- Wyświetl pełną ścieżkę narzędzia w oprogramowaniu CAM z widocznymi rzeczywistymi granicami cięcia, a następnie umieść zaciski poza każdą linią.
- Wykonaj przejazd testowy w powietrzu nad materiałem przy nowej konfiguracji. Obserwowanie, jak maszyna odwzorowuje zadanie z uniesionym frezem, kosztuje kilka minut i bez dodatkowych kosztów wykrywa kolizje z zaciskami.
- Używaj niskoprofilowych zacisków, aby nawet błąd osi Z z mniejszym prawdopodobieństwem doprowadził do ich znalezienia przez frez.
Zaciski mają drugą, cichszą słabość: trzymają tylko tam, gdzie się znajdują. Zaciśnij cztery krawędzie szerokiej płyty, a środek nadal może uginać się i drżeć albo wybrzuszyć się ku górze, gdy naprężenia wewnętrzne uwolnią się podczas cięcia. Przy dużych kieszeniach na środku panelu same zaciski zwykle nie wystarczą.
Wkręty: brzydkie, tanie i niemal nie do pokonania
Wkręcanie wkrętów przez materiał do spoilboardu to najmniej elegancka metoda na tej liście, ale jedna z najpewniejszych. Dobrze rozmieszczone wkręty opierają się przesuwaniu i unoszeniu równie skutecznie jak niemal wszystko, co początkujący może kupić, dlatego nadal są popularną, prawie darmową opcją do mocowania materiałów arkuszowych.
Oczywistym kosztem są otwory. Wkręty umieszczasz albo w obszarach odpadowych arkusza, gdzie nic Cię nie kosztują, albo w gotowym elemencie, gdzie kosztują Cię cały element. Planuj położenie wkrętów w CAM tak samo jak zacisków: sprawdź, gdzie znajdują się części, i umieść wkręty tam, gdzie ich nie ma.
Dwie uwagi. Po pierwsze, sprawdź, co znajduje się pod spoilboardem. Wkręty sięgające stołu maszyny lub elementu ramy trafią właśnie w nie. Po drugie, zaznacz albo zmapuj położenie wkrętów, aby późniejsza ścieżka narzędzia nie przebiegła przez jeden z nich. Przecięcie wkręta natychmiast niszczy frez i może wyrzucić iskry w warstwę trocin.
Taśma malarska i klej CA: koń roboczy
To metoda, która brzmi jak prowizorka, ale działa jak profesjonalny przyrząd. Pokryj obszar spoilboardu taśmą malarską, pokryj taśmą malarską spód przedmiotu, nanieś pasma kleju CA (kleju cyjanoakrylowego) na jedną oklejoną powierzchnię, spryskaj aktywatorem drugą i dociśnij je do siebie przez kilka sekund.
Klej łączy taśmę z taśmą z niezwykłą siłą, a po zakończeniu pracy taśma odkleja się czysto od obu powierzchni. Nie ma otworów, zacisków, które mogłyby znaleźć się na drodze frezu, ani niczego wystającego ponad materiał. Docisk jest ciągły na całej dolnej powierzchni, więc nie ma niezamocowanego środka, który mógłby drżeć.
To pełnopowierzchniowe mocowanie pozwala po cichu rozwiązać problemy, z którymi inne metody sobie nie radzą:
- Wycinane elementy pozostają na miejscu. Gdy przejście obrysowe całkowicie odcina element, w mocowaniu zaciskami lub wkrętami nie jest on już niczym przytrzymywany. Na taśmie i kleju odcięty element nadal jest przyklejony i nie może przesunąć się w stronę frezu.
- Nie trzeba planować kolizji. Nad powierzchnią nie ma niczego, w co można uderzyć.
- Cienki materiał pozostaje płaski. Ciągłe połączenie przeciwdziała unoszeniu wszędzie, a nie tylko na krawędziach.
To nie magia. Wszystko, co powoduje awarie, wiąże się z przygotowaniem:
- Zakurzone lub tłuste powierzchnie. Taśma słabo trzyma się zakurzonego spoilboardu albo woskowatej płyty. Najpierw wytrzyj obie powierzchnie.
- Zbyt małe pokrycie. Kilka pasków taśmy i jedna kropla kleju nie utrzymają zadania obejmującego cały arkusz. Pokrycie powinno rosnąć wraz z rozmiarem i agresywnością cięcia.
- Wygięty materiał. Taśma nie dociągnie mocno wygiętej płyty do płaskości. Jeśli środek płyty nie dotyka taśmy, nie jest tam zamocowany. Wyrównaj materiał albo przytrzymaj wygięcie zaciskiem, gdy klej będzie wiązał, a następnie usuń zacisk przed cięciem, jeśli wymaga tego ścieżka.
Wskazówka
Klej nakładaj na jedną powierzchnię, a aktywator na drugą — nie na tę samą stronę. Po zetknięciu powierzchni połączenie chwyta w kilka sekund, dokładnie tego chcesz, więc najpierw wykonaj próbne dopasowanie. Masz jedną próbę.
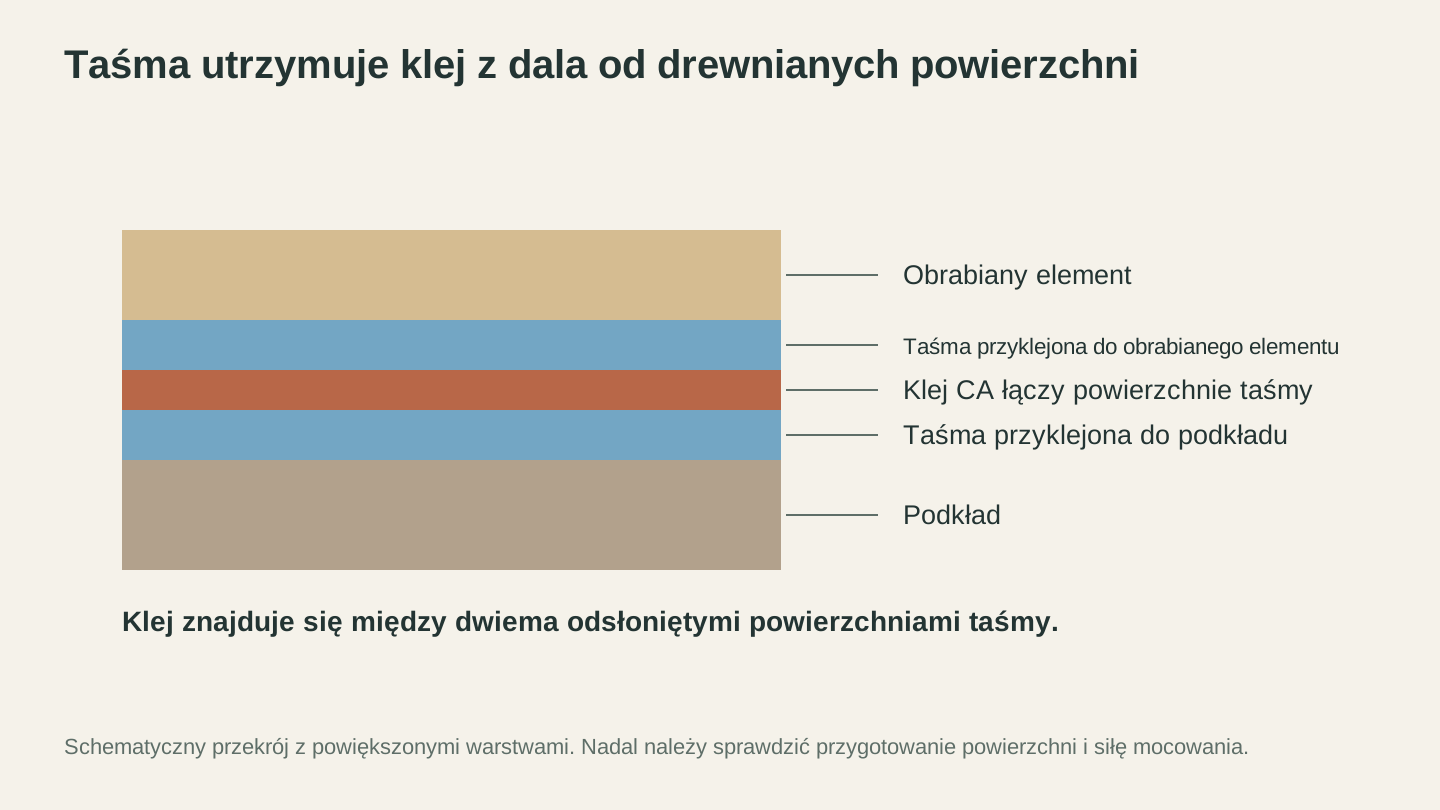
Każda warstwa taśmy przylega do swojej drewnianej powierzchni; klej CA łączy dwie odsłonięte powierzchnie taśmy. Przekrój pokazuje kolejność warstw, a nie wytrzymałość mocowania.
Zaciski dźwigniowe i krzywkowe: do zadania wykonywanego dwadzieścia razy
Gdy wycinasz ten sam element więcej niż kilka razy, przykręcenie zacisków dźwigniowych lub krzywkowych do płyty przyrządu zaczyna się opłacać. Włóż półfabrykat, przełącz dźwignie, wytnij, przełącz, wymień. Kołki ustalające albo kieszeń wyfrezowana w przyrządzie umieszczają każdy półfabrykat dokładnie w tym samym miejscu, więc nie musisz ponownie zerować osi X i Y dla każdego elementu.
W przypadku pierwszej maszyny i jednorazowych projektów jest to metoda, o której warto wiedzieć, a nie metoda, którą trzeba kupić. Gdy tylko zaczniesz wycinać drugą partię czegoś, co sprzedajesz, wróć do niej. Ta sama zasada kolizji nadal obowiązuje: zaciski dźwigniowe są wysokie, więc trzymaj je daleko poza ścieżką narzędzia i wykonaj pierwszy przejazd testowy w powietrzu.
Stoły próżniowe: szczera rozmowa
Stół próżniowy przytrzymuje cały arkusz za pomocą podciśnienia działającego przez stół. To złoty standard produkcyjnego cięcia arkuszy: natychmiastowe mocowanie, zero zacisków, pełnopowierzchniowy chwyt.
W maszynie hobbystycznej niemal zawsze jest to przerost formy nad treścią. Prawdziwy układ próżniowy wymaga poważnej pompy, instalacji rurowej, uszczelnień i stołu zbudowanego specjalnie do tego celu, a małe elementy o niewielkiej powierzchni są dokładnie tam, gdzie chwyt próżniowy jest najsłabszy. Metoda taśmy i kleju zapewnia hobbystom większość tych samych korzyści — pełnopowierzchniowe mocowanie bez niczego ponad powierzchnią — za cenę rolki taśmy. Jeśli kiedyś przejdziesz do codziennego cięcia pełnych arkuszy, będziesz o tym wiedzieć i nie będzie Ci potrzebny wpis na blogu, żeby Ci to powiedzieć.
Podstawy spoilboardu: fundament pod wszystkim
Każda opisana wyżej metoda zakłada jedną rzecz: płaską, godną zaufania powierzchnię, do której można docisnąć materiał. Do tego służy spoilboard. To poświęcana płyta, zwykle z MDF, znajdująca się między stołem maszyny a obrabianym materiałem; ma zostać przecięta, aby stół maszyny nigdy nie został przecięty.
Liczą się dwa nawyki:
Wyrównuj powierzchnię. Nowy spoilboard nie jest płaski względem maszyny, dopóki sama maszyna go nie splanowała. Przeprowadź duży frez do planowania po całej płycie lekkim przejściem. Pozostała powierzchnia jest z definicji równoległa do ruchu bramy. Zrób to, gdy płyta jest nowa, a następnie za każdym razem, gdy zostanie na tyle zniszczona, że taśma ma do przyklejenia więcej blizn niż gładkiego MDF. Wyrównany spoilboard umożliwia także stałą głębokość przebicia: jeśli wysokość płyty się zmienia, przejście profilowe „przetnij 0.2 mm w spoilboard” przebije materiał w niektórych miejscach, a w innych pozostawi nienaruszoną warstwę.
Pozwól mu być poświęcanym elementem. Początkujący próbują chronić spoilboard, ustawiając przejścia profilowe dokładnie na grubość materiału. Celuj odrobinę głębiej. Płytkie nacięcia w spoilboardzie są właśnie jego przeznaczeniem i kosztują znacznie mniej niż postrzępione, częściowo przyczepione dolne krawędzie powstające przy zbyt płytkim cięciu.
Informacja
MDF, z którego wykonuje się spoilboardy, chłonie wilgoć i nierównomiernie pęcznieje wraz ze zmianami pór roku. Jeśli elementy przestały się czysto przebijać, a nic innego się nie zmieniło, płyta mogła się przesunąć. Wyrównanie powierzchni zajmuje kilka minut i pozwala wykluczyć tę przyczynę.
Cienki i mały materiał: tutaj wszystko staje się trudniejsze
Im mniejszy i cieńszy jest obrabiany przedmiot, tym większy staje się każdy problem z mocowaniem. Cienki materiał ugina się i unosi między punktami podparcia. Małe elementy mają niemal żadną powierzchnię chwytu, a frez spiralny w górę traktuje je jak kapsel, który można posłać przez całe pomieszczenie.
Plan działania:
- Taśma i klej to ustawienie domyślne. Pełnopowierzchniowe mocowanie jest dokładnie tym, czego potrzebuje elastyczny materiał, i działa przy elementach zbyt małych, by je zacisnąć.
- Rozważ frez w dół. Spirale w dół pchają wióry (i przedmiot) w dół zamiast je wyciągać. Usuwanie wiórów jest gorsze przy głębokich cięciach, ale przy cienkim materiale cięcia i tak są płytkie, a siła skierowana w dół współpracuje z mocowaniem zamiast z nim walczyć.
- Lżejsze przejścia. Mniejsza siła na przejście oznacza mniej siły, której trzeba się przeciwstawić. Cienki materiał nie wynagradza agresywnego cięcia. Nasz przewodnik po posuwach i prędkościach wyjaśnia zależność między głębokością cięcia a obciążeniem wióra.
- Wycinaj małe elementy z większego materiału. Nie próbuj mocować półfabrykatu wielkości podstawki. Zamocuj płytę, wytnij z niej podstawkę i pozwól, aby mostki lub taśma utrzymały element na miejscu.
Mostki: utrzymywanie wycinanych elementów na miejscu
Ostatnie przejście cięcia obrysowego to pułapka wbudowana w samo zadanie. Przez całe cięcie element jest połączony z otaczającym materiałem. Przy ostatnim przejściu to połączenie znika, a jeśli nic innego nie trzyma elementu, jest on teraz luźny obok wirującego frezu.
Mostki rozwiązują ten problem w CAM. Są to małe nieprzecięte fragmenty materiału rozmieszczone wokół obrysu, które utrzymują element połączony z materiałem macierzystym do czasu odcięcia lub odłamania go po zakończeniu pracy. Kilka zasad rozmieszczania:
- Trzy lub więcej, rozłożone wokół obrysu. Jeden mostek tworzy punkt obrotu, a nie mocowanie.
- Umieszczaj je na prostych odcinkach, nie na krzywych ani narożnikach, ponieważ później wyrównasz je frezem do obcinania lub klockiem ściernym, a proste odcinki najłatwiej wygładzić.
- Dobierz rozmiar do materiału. Twarde drewno utrzymuje się na mniejszych mostkach niż miękka sosna lub pianka. Jeśli mostek pęka od drgań samego cięcia, był zbyt mały.
Jeśli używasz taśmy i kleju CA z dobrym pokryciem, często możesz całkowicie pominąć mostki, ponieważ odcięty element pozostaje przyklejony. Pas i szelki przy drogim przedmiocie to także rozsądny wybór: taśma pod spodem i mostki w ścieżce narzędzia.
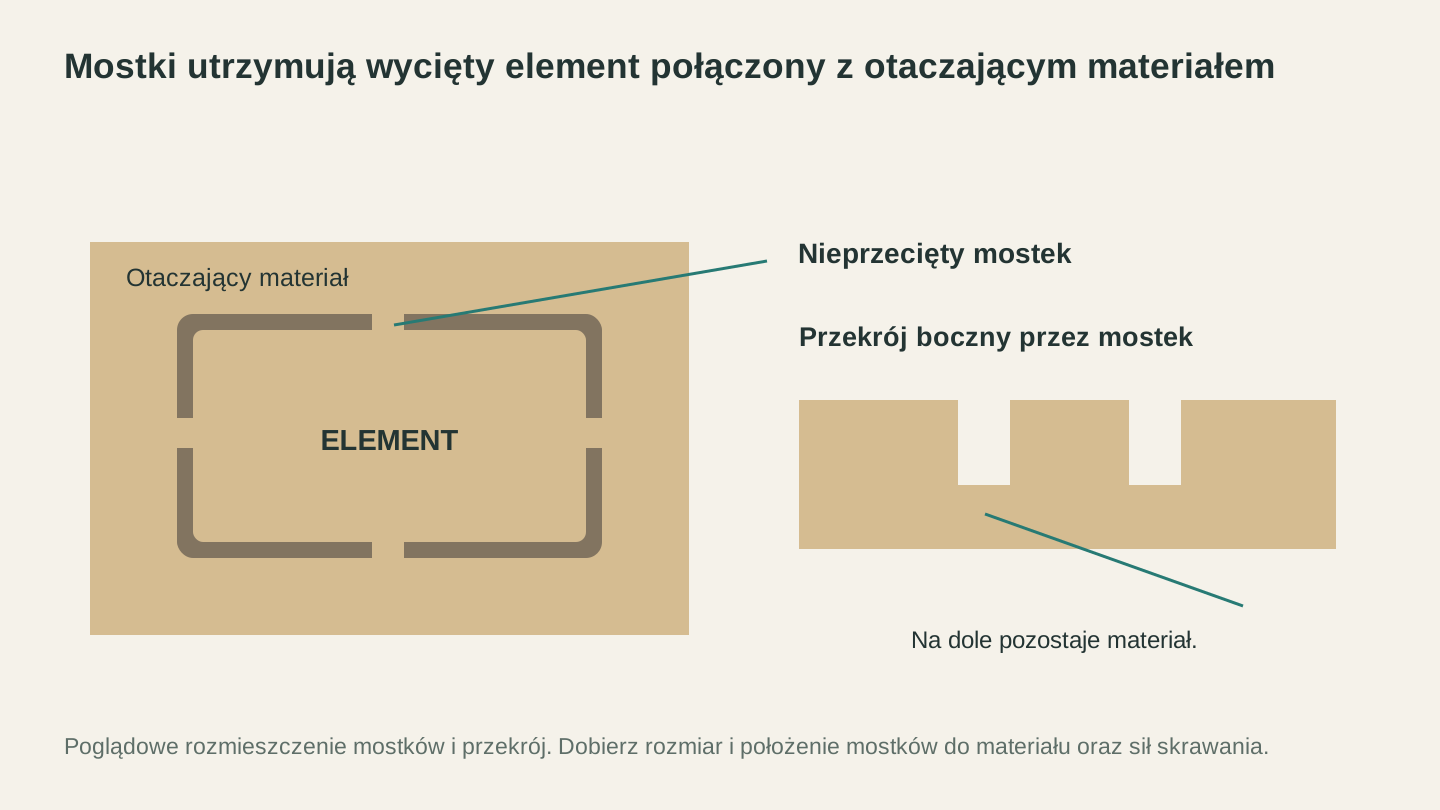
Mostki pozostawiają materiał łączący część z arkuszem bazowym. Przekrój boczny pokazuje, jak mostek o zmniejszonej wysokości może pozostać pod cięciem.
Galeria awarii: odczytywanie odpadów
Każdy błąd mocowania pozostawia charakterystyczny ślad. Umiejętność jego odczytania zmienia zniszczony element w diagnozę.
Przesunięty element. Cięcie jest czyste i prawidłowe aż do jednej chwili, po czym wszystko dalej jest przesunięte o tę samą wartość w tym samym kierunku. Często na przejściu znajduje się jedno głębokie żłobienie. To przesunięcie na bok: cały przedmiot się przesunął i pozostał w nowym położeniu. Podejrzewaj zbyt małe pokrycie taśmą, zakurzony spoilboard albo zaciski dokręcone tylko lekko, a nie mocno.
Uniesiony narożnik. Głębokość cięcia w tajemniczy sposób zmniejsza się w kierunku jednego narożnika lub krawędzi, albo spód elementu w jednym miejscu ma nieprzeciętą warstwę, podczas gdy gdzie indziej nastąpiło przebicie. W tym miejscu przedmiot oderwał się ku górze i znalazł się wyżej, niż zakładała ścieżka narzędzia. Klasyczny przepis to frez w górę, cienki materiał i mocowanie wyłącznie na krawędziach. Więcej pokrycia pod środkiem, frez w dół albo lżejsze przejścia.
Drgający środek. Krawędzie są czyste, ale kieszeń na środku panelu ma pofalowane, włókniste ścianki i chropowate dno. Środek płyty uginał się pod frezem, mimo że element w rzeczywistości się nie przesunął. To problem niezamocowanego środka: zaciski na krawędziach, nic pod miejscem pracy.
Wędrujący wycinany element. Główny arkusz jest w porządku, ale odcięty element ma wygryzioną krawędź albo został przeciągnięty i porysowany. Odłączył się przy ostatnim przejściu i spotkał z frezem. Brakowało mostków, były zbyt małe albo taśmy pod tym konkretnym elementem było za mało.
Wyrzucony element. Przedmiot lub jego część całkowicie opuściły maszynę. Potraktuj to jako zdarzenie związane z bezpieczeństwem, a nie tylko jako powstanie odpadu. Frez routera przy prędkości cięcia może wyrzucić materiał z siłą wystarczającą do spowodowania obrażeń. Nigdy nie pochylaj się nad trwającym cięciem, trzymaj osoby postronne i dzieci z dala od pracującej maszyny, noś okulary ochronne w warsztacie, a jeśli maszyna ma obudowę, używaj jej. Następnie znajdź przyczynę przed kolejnym zadaniem: wyrzucony element niemal zawsze oznacza, że siły chwytania i szarpnięcia przekroczyły granicę słabego mocowania, więc sprawdź ostrość frezu, głębokość cięcia i to, czy mocowanie rzeczywiście odpowiadało agresywności cięcia.
Ostrzeżenie
Element, który się odłącza, nie tylko niszczy obrabiany materiał. Luźny element przy wirującym frezie może roztrzaskać frez, a oba mogą stać się pociskami. Jeśli mocowanie kiedykolwiek wydaje się kwestią rzutu monetą, zatrzymaj się i napraw je przed naciśnięciem Start. Ten tryb awarii, wraz z innymi klasycznymi problemami, opisujemy w naszym zestawieniu błędów podczas frezowania CNC.
Wyrabianie nawyku
Dobre mocowanie to dwuminutowa lista kontrolna, a nie talent:
- W jakich kierunkach frez będzie pchał ten materiał? (Wyświetl ścieżkę narzędzia.)
- Co przeciwdziała pchaniu na boki? Co przeciwdziała unoszeniu — wszędzie, nie tylko na krawędziach?
- Co stanie się przy przejściu, podczas którego elementy odetną się całkowicie?
- Czy coś ponad powierzchnią znajduje się wewnątrz ścieżki narzędzia? (Jeśli nie masz pewności, wykonaj przejazd testowy w powietrzu.)
Stosuj tę listę przy każdym zadaniu, a historia ukośnego żłobienia z początku tego artykułu przestanie być Twoją historią.
A gdy konkretna konfiguracja sprawia, że drapiesz się po głowie — dziwnie ukształtowany półfabrykat, wygięta płyta, której nie możesz wyrównać, albo element bez obszaru odpadowego na wkręty — opisz ją w Craft Chat. Jest bezpłatny dla zalogowanych użytkowników, zna się na mocowaniu CNC, a pytanie „jak zamocowałbyś ten element” jest dokładnie takim pytaniem, w którym dobrze sobie radzi. Przynieś swój najdziwniejszy półfabrykat.
Chcesz wypróbować te narzędzia?
Zarejestruj się bezpłatnie, bez podawania karty kredytowej. Bezpłatne narzędzia są dostępne od razu.
Zacznij bezpłatnie