

CNC-arbetsstyckeshållning för nybörjare: Så håller du arbetsstycket på plats
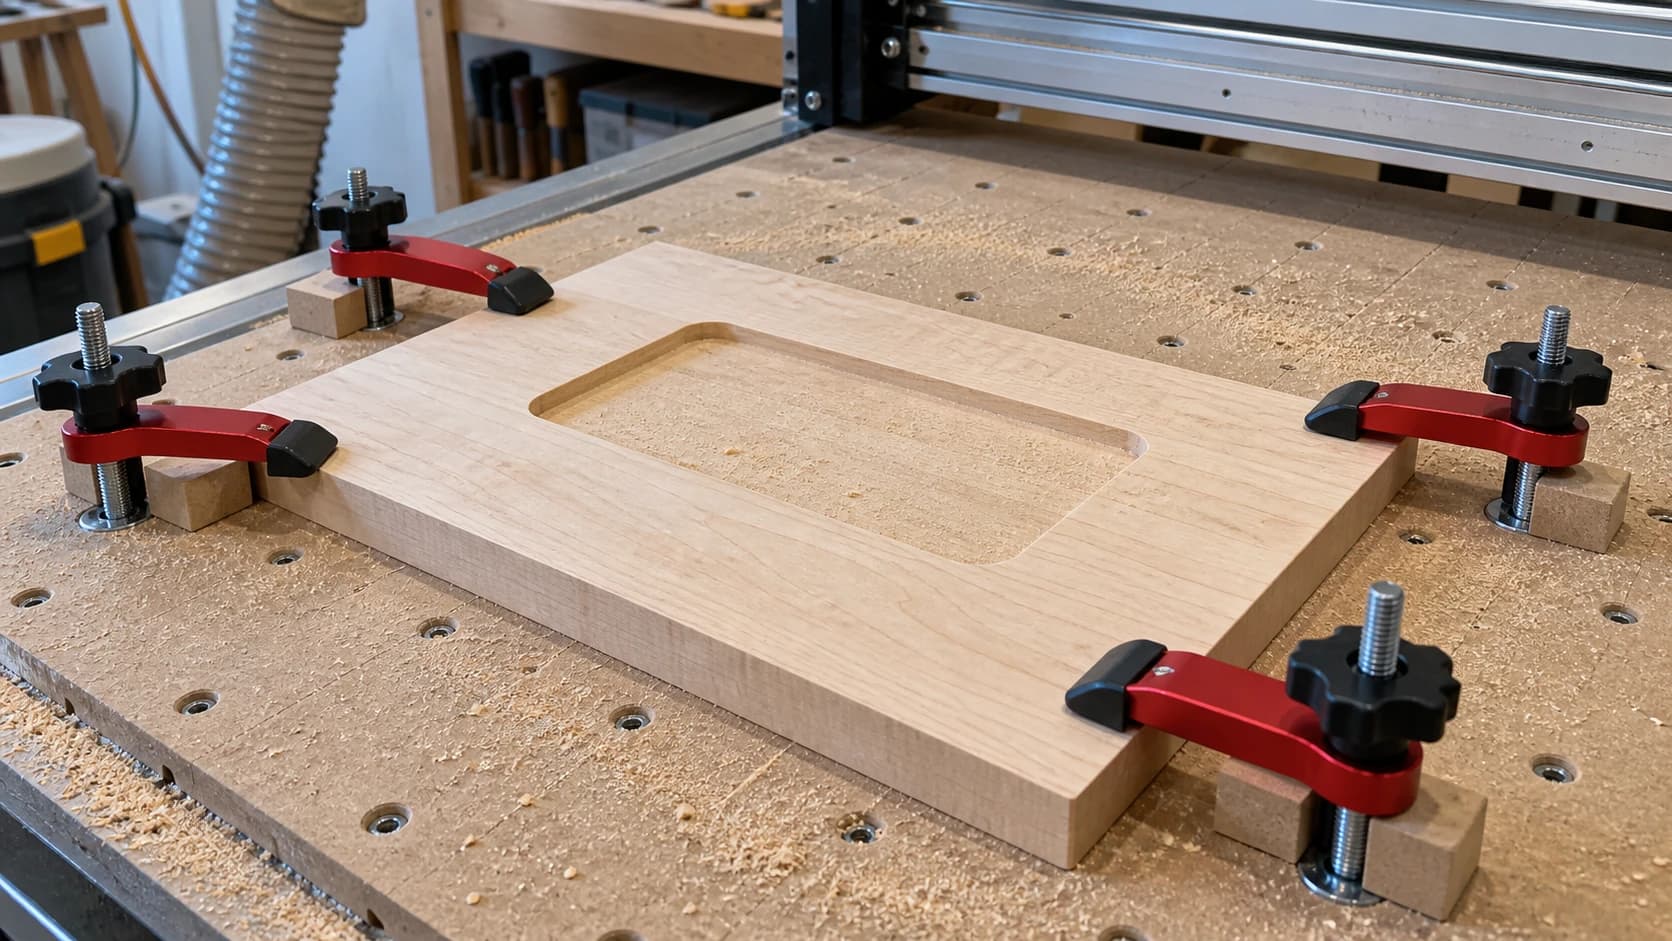
Du lade en timme på designen, nollade allt två gånger och tryckte på Start. Efter tjugo minuter låter maskinen annorlunda i en halv sekund, och nu finns en diagonal skåra över din nästan färdiga skylt. Arbetsstycket flyttade sig. Det var inget fel på filen, frässtålet eller matningen. Materialet var helt enkelt inte tillräckligt väl fastsatt.
Arbetsstyckeshållning är den minst glamorösa färdigheten inom CNC-fräsning, och den förstör i det tysta fler första projekt än matning och skärhastighet någonsin gör. Alla är besatta av beräknare för spånbelastning. Nästan ingen pratar om de fyra tejpremsorna som faktiskt bär lasten. Det här inlägget går igenom varför arbetsstycken flyttar sig, vilka hållmetoder som är värda att lära sig och i vilken ordning, samt hur varje fel ser ut så att du kan diagnostisera din egen hög med kassationer.
Om du fortfarande ställer in din första maskin kan du börja med vår nybörjarguide till CNC-fräsning och sedan komma tillbaka. Det här inlägget förutsätter att du vet vad en offerboard är till för, även om din fortfarande är helt orörd.
Varför arbetsstycken flyttar sig: skärkrafter på vanlig svenska
Ett roterande frässtål lyfter inte artigt bort materialet. Det griper tag i spån och kastar dem, och varje spån som det tar loss trycker tillbaka på arbetsstycket i motsatt riktning. Krafterna kommer i tre varianter, och var och en besegrar en annan typ av arbetsstyckeshållning.
Tryck i sidled. När stålet rör sig genom snittet skjuter det arbetsstycket i sidled, bort från rörelseriktningen. Det är kraften som får en dåligt fastsatt skiva att glida över offerboarden. Den byter riktning hela tiden när verktygsbanan ändrar riktning, så ett arbetsstycke som klarade de första tio minuterna kan ändå börja vandra vid ett senare pass.
Lyft. Uppskärande spiralfräsar drar spån upp och ut ur snittet. Den geometrin är bra för spånavgång men dålig för arbetsstyckeshållning, eftersom den också drar arbetsstycket uppåt. Om stålet i spindeln är uppskärande ska du utgå från att det aktivt försöker lyfta arbetsstycket. Tunt material och små arbetsstycken är mest utsatta. Tejp som motstår glidning utmärkt kan ändå låta ett hörn lossna uppåt.
Grepp och ryck. När ett stål är slött, nedgrävt för djupt eller matas i en medfräsning som det inte är redo för kan det sluta skära och börja gripa tag. I stället för ett jämnt tryck utsätts arbetsstycket för ett plötsligt ryck. Det är kraften bakom det mest skrämmande felet, det utslungade arbetsstycket, och därför är "det höll bra vid förra jobbet" ingen garanti.
Slutsatsen: din arbetsstyckeshållning måste motstå glidning i alla horisontella riktningar och lyft rakt upp, samtidigt och under hela jobbet. Varje metod nedan är ett annat svar på det problemet.
SKRIV UT. SKÄR. FRÄS.



- Flera format (SVG, DXF, PNG)
- Maskintestade motiv
- Kommersiella licenser
Sponsrad av PrintCutCarve.com
Metoderna, rangordnade för nybörjare
Det finns ingen enda bästa metod. Det finns en bästa metod för varje jobb och en klok ordning att lära sig dem i.
| Metod | Kostnad | Håller i sidled | Håller mot lyft | Bäst för | Nackdelen |
|---|---|---|---|---|---|
| Klämmor | Billig | Bra | Bra vid klämman | Tjockt material, snabba jobb | Kollisioner med stålet, ostödda mittpartier |
| Skruvar | Nästan gratis | Utmärkt | Utmärkt | Skivmaterial, produktion | Hål i arbetsstycket eller spillmaterialet |
| Tejp + CA-lim | Billig | Utmärkt | Utmärkt | Nästan allt | Förberedelsetid, ytbehandlingen spelar roll |
| Toggle-/kamklämmor | Måttlig | Bra | Bra | Upprepade jobb, fixturer | Inställningstid, fortfarande kollisionsrisk |
| Vakuumbord | Dyr | Utmärkt | Utmärkt | Produktion med skivmaterial | Överdrivet för hobbymaskiner |
Klämmor: där alla börjar och fällan alla går i
Klämmor är det uppenbara första svaret, och de fungerar. Lågprofilerade nedhållningsklämmor som ligger an mot materialets kanter motstår både glidning och lyft, åtminstone nära själva klämmorna.
Fällan har ett ljud, och du behöver bara höra det en gång: stålet som träffar en klämma i full hastighet. Det är lätt att placera klämmor medan du tittar på materialet och glömma var verktygsbanan faktiskt går. Ska du skära en profil runt utsidan av ett arbetsstycke? Det är precis där klämmorna sitter.
Tre vanor håller klämmorna borta från stålet:
- Förhandsvisa hela verktygsbanan i CAM-programmet med de faktiska skärgränserna synliga och placera sedan klämmorna utanför varje linje.
- Kör en luftkörning ovanför materialet vid en ny uppsättning. Att se maskinen följa jobbet med upplyft stål kostar några minuter och upptäcker klämskollisioner gratis.
- Använd lågprofilerade klämmor så att även ett misstag i Z får mindre chans att träffa dem.
Klämmor har en annan, tystare svaghet: de håller bara där de sitter. Kläm fast de fyra kanterna på en bred skiva och mitten kan fortfarande böjas och vibrera, eller bågna uppåt när inre spänningar frigörs under skärningen. För stora fickor mitt i en panel räcker klämmor ensamma vanligtvis inte.
Skruvar: fula, billiga och nästan oslagbara
Att skruva genom materialet ner i offerboarden är den minst eleganta metoden på listan och en av de säkraste. Välplacerade skruvar motstår både glidning och lyft ungefär lika bestämt som allt en nybörjare kan köpa, vilket är varför de fortfarande är ett vanligt och nästan gratis alternativ för att hålla skivmaterial.
Den uppenbara kostnaden är hålen. Sätt skruvarna antingen genom spillområdena på skivan, där de inte kostar dig något, eller genom den färdiga delen, där de kostar dig delen. Planera skruvplaceringarna i CAM på samma sätt som du planerar klämmorna: titta på var delarna finns och sätt skruvarna där delarna inte finns.
Två saker att tänka på. För det första: ta reda på vad som finns under offerboarden. Skruvar som når maskinbädden eller en ramdel kommer att träffa dem. För det andra: markera eller kartlägg skruvplaceringarna så att en senare verktygsbana inte går genom en skruv. Att skära i en skruv förstör stålet direkt och kan kasta gnistor i en bädd av sågspån.
Maskeringstejp och CA-lim: arbetshästen
Det här är metoden som låter som ett knep men fungerar som en professionell fixtur. Täck offerboardens område med maskeringstejp, täck arbetsstyckets undersida med maskeringstejp, lägg strängar av CA-lim (superlim) på den ena tejpade ytan, spreja aktivator på den andra och tryck ihop dem i några sekunder.
Limet binder tejp mot tejp med imponerande styrka, och när jobbet är klart lossnar tejpen rent från båda ytorna. Inga hål, inga klämmor som stålet kan hitta, inget som sticker upp ovanför materialet och en sammanhängande hållning över hela undersidan, så det finns ingen ostödd mitt som kan vibrera.
Det är denna hållning över hela ytan som gör att metoden löser problem som de andra inte kan:
- Utskurna delar ligger kvar. När ett profilpass skär loss en del helt lämnar en klämd eller skruvad uppsättning delen utan stöd. Med tejp och lim sitter den lossade delen fortfarande fast och kan inte flytta sig in i stålet.
- Ingen kollisionsplanering. Det finns inget ovanför ytan att träffa.
- Tunt material förblir plant. Den sammanhängande bindningen motverkar lyft överallt, inte bara vid kanterna.
Det är inte magi. Det som får metoden att misslyckas handlar allt om förberedelser:
- Dammiga eller oljiga ytor. Tejp fäster dåligt på en dammig offerboard eller en vaxig skiva. Torka av båda ytorna först.
- För gles täckning. Ett par tejpremsor och en enda limklick håller inte för ett jobb med en hel skiva. Täckningen bör anpassas efter skärningens storlek och kraft.
- Kupat material. Tejp kan inte dra en kraftigt böjd skiva plan. Om mitten av skivan inte ligger mot tejpen hålls den inte fast där. Planfräs materialet eller håll ner böjningen med en klämma medan limmet härdar och ta sedan bort den före skärningen om verktygsbanan kräver det.
Tips
Lägg limmet på den ena ytan och aktivatorn på den andra, inte båda på samma sida. Bindningen griper på några sekunder när ytorna möts, vilket är precis vad du vill, så provpassa placeringen först. Du får en chans.
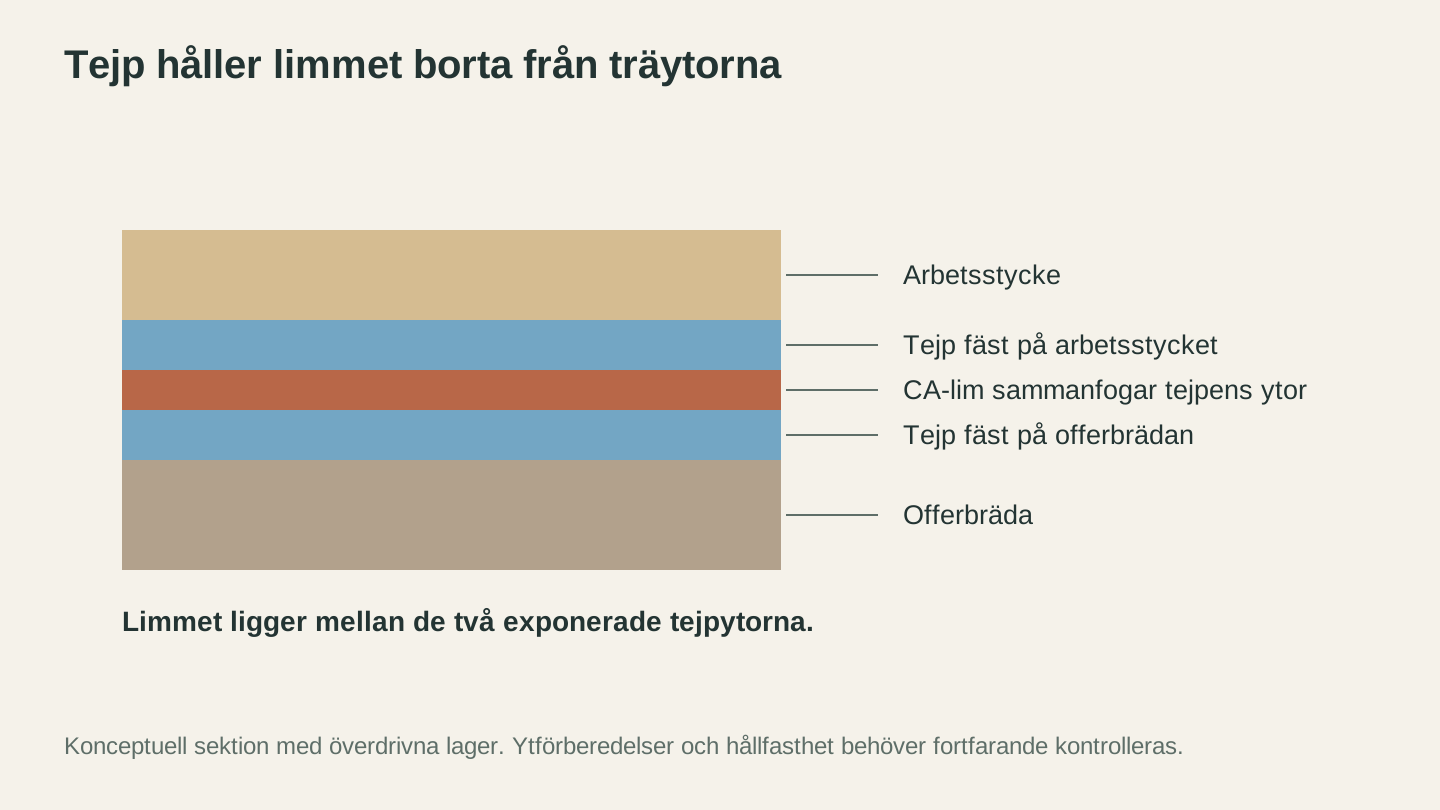
Varje tejplager fäster vid sin träyta; CA-lim sammanfogar tejpens två exponerade ytor. Tvärsnittet visar lagerordningen, inte en klassificering av hållfastheten.
Toggle- och kamklämmor: för jobbet du kör tjugo gånger
När du har skurit samma del mer än några gånger börjar det löna sig att skruva fast toggleklämmor eller kamklämmor på en fixturskiva. Lägg i ämnet, fäll spakarna, skär, fäll upp och byt. Registreringsstift eller en fräst ficka i fixturen placerar varje ämne exakt på samma ställe, så du slipper nollställa X och Y för varje del.
För en första maskin och engångsprojekt är detta en metod att känna till snarare än en metod att köpa. När du märker att du skär batch två av något du säljer kan du återkomma till den. Samma kollisionsregel gäller: toggleklämmor står högt, så håll dem långt utanför verktygsbanan och luftkör den första omgången.
Vakuumbord: ärligt talat
Ett vakuumbord håller ner hela skivan med sugkraft genom bädden. Det är guldstandarden för produktionsskärning av skivmaterial: omedelbar hållning, noll klämmor och grepp över hela ytan.
För en hobbymaskin är det nästan alltid överdrivet. En riktig vakuumuppsättning kräver en kraftig pump, rördragning, tätningar och en bädd byggd för ändamålet, och små delar med liten kontaktyta är precis där vakuumgreppet är svagast. Tejp- och limmetoden ger en hobbyanvändare de flesta av samma fördelar, hållning över hela ytan utan något ovanför ytan, för priset av en tejprulle. Om du någon gång skalar upp till att skära hela skivor dagligen kommer du att veta det, och du behöver inget blogginlägg för att berätta det.
Grunderna i offerboarden: fundamentet under allt
Alla metoder ovan förutsätter en sak: en plan och pålitlig yta att hålla mot. Det är offerboardens uppgift. Det är en offerskiva, vanligtvis MDF, som ligger mellan maskinbädden och arbetsstycket och är till för att skäras i så att maskinbädden aldrig behöver göra det.
Två vanor spelar roll:
Planfräs ytan. En ny offerboard är inte plan i förhållande till maskinen förrän maskinen själv har skummat av den. Kör ett stort planfrässtål över hela skivan i ett lätt pass, så är den återstående ytan per definition parallell med portalens rörelse. Gör detta när skivan är ny och igen när ytan blivit så sliten att tejpen har fler märken än slät MDF att fästa på. En planfräst offerboard är också det som gör ett konsekvent genomskärningsdjup möjligt: om skivan varierar i höjd kommer profilpasset "skär 0.2 mm in i offerboarden" att gå igenom på vissa ställen och lämna en tunn hinna på andra.
Låt den vara offer. Nybörjare försöker skydda offerboarden och kör profilpass exakt vid materialtjockleken. Sikta lite djupare i stället. Det är just därför den ska vara en offerboard att göra grunda märken i, och det är mycket billigare än de luddiga, halvt fastsittande underkanter du får av att stanna för tidigt.
Info
MDF-offerboards drar åt sig fukt och sväller ojämnt med årstiderna. Om dina delar slutade skäras igenom rent och inget annat ändrades kan skivan ha flyttat sig. En ny planfräsning tar minuter och utesluter det.
Tunt och litet material: där allt blir svårare
Ju mindre och tunnare arbetsstycket är, desto värre blir alla hållproblem. Tunt material böjs och lyfts mellan hållpunkterna. Små delar har nästan ingen yta att greppa, och en uppskärande spiral behandlar dem som en kapsyl som ska snärta iväg över rummet.
Handlingsplanen:
- Tejp och lim är standardvalet. Hållning över hela ytan är precis vad flexibelt material behöver, och det fungerar på delar som är alldeles för små för att klämmas.
- Överväg ett nedskärande stål. Nedskärande spiraler trycker spån (och arbetsstycket) nedåt i stället för att dra uppåt. Spånavgången blir sämre vid djupa snitt, men på tunt material är snitten ändå grunda och den nedåtgående kraften arbetar med din arbetsstyckeshållning i stället för mot den.
- Lättare pass. Mindre kraft per pass innebär mindre att motstå. Tunt material belönar inte aggressivitet. Vår guide till matning och skärhastighet går igenom hur skärdjup och spånbelastning vägs mot varandra.
- Skär små delar ur större material. Försök inte hålla fast ett ämne stort som en coaster. Håll fast en skiva, skär ut coastern ur den och låt bryggor eller tejp hålla delen kvar.
Bryggor: så håller du utskärningar på plats
Det sista passet i en profilsågning är en fälla som är inbyggd i själva jobbet. Under hela skärningen sitter delen fast i det omgivande materialet. Vid det sista passet försvinner fästet, och om inget annat håller delen är den nu lös bredvid ett roterande stål.
Bryggor löser detta i CAM. De är små broar av oskuret material, placerade runt profilen, som håller delen ansluten till moderämnet tills du skär eller knäcker loss den efter jobbet. Några placeringsregler:
- Tre eller fler, utspridda runt profilen. En brygga skapar en led, inte ett fäste.
- Placera dem på raka sträckor, inte på kurvor eller hörn, eftersom du sedan rengör dem med en kantfräs eller slipkloss och raka sträckor är lättast att jämna till.
- Anpassa storleken efter materialet. Tätare lövträ hålls med mindre bryggor än mjuk furu eller skum. Om en brygga går av av vibrationerna från själva skärningen var den för liten.
Om du använder tejp och CA-lim med god täckning kan du ofta hoppa över bryggorna helt, eftersom den lossade delen förblir fastlimmad. Både hängslen och livrem på ett dyrt arbetsstycke är också ett helt rimligt val: tejp underifrån och bryggor i verktygsbanan.
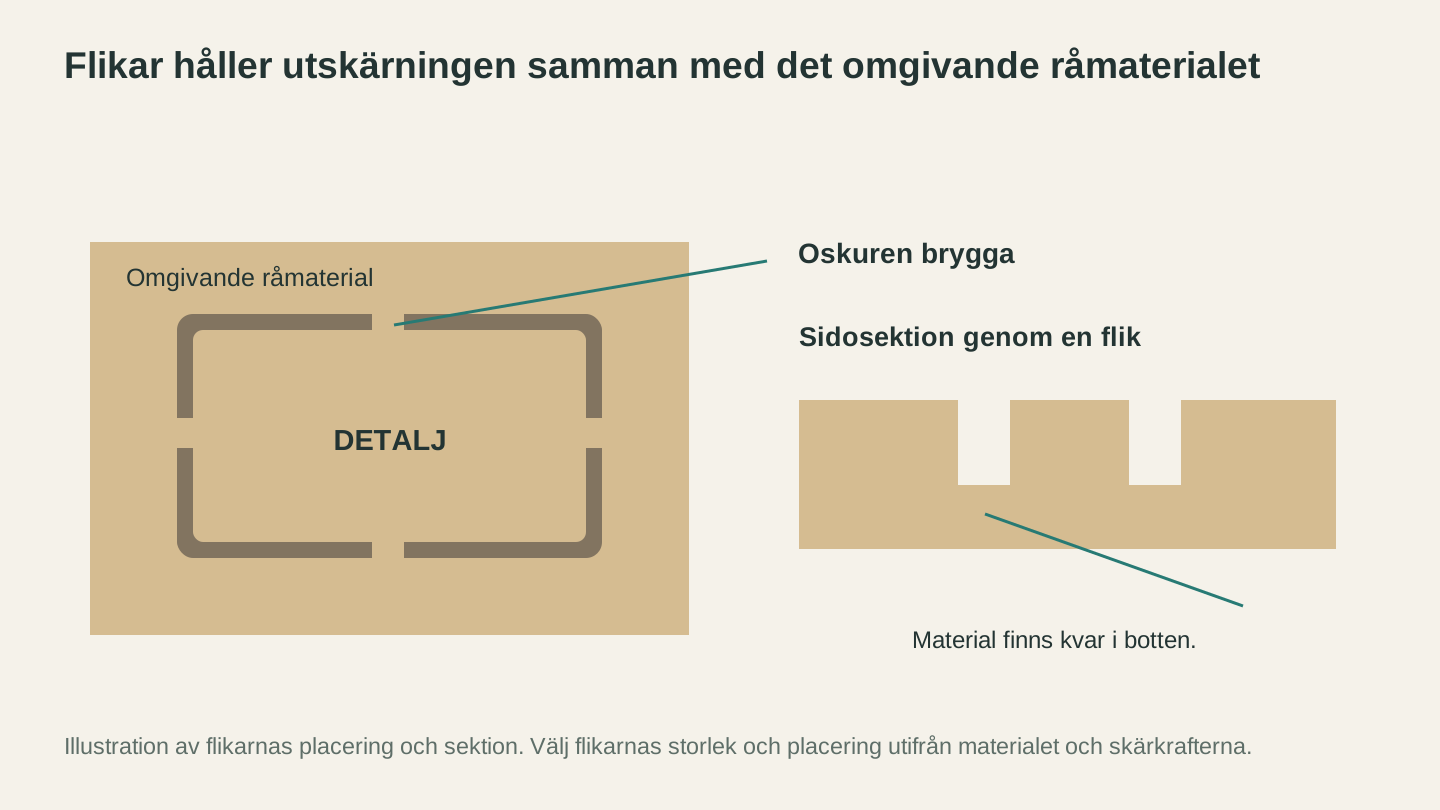
Flikar lämnar material som sammanbinder detaljen med grundskivan. Sidosektionen visar hur en brygga med reducerad höjd kan finnas kvar under snittet.
Felgalleriet: så läser du dina kassationer
Varje misstag i arbetsstyckeshållningen lämnar ett tydligt fingeravtryck. När du lär dig läsa dem blir ett förstört arbetsstycke en diagnos.
Det förskjutna arbetsstycket. Skärningen är ren och korrekt fram till ett ögonblick, sedan är allt efteråt förskjutet i samma riktning med samma mått. Ofta finns en enda djup skåra vid övergången. Det här är en glidning i sidled: hela arbetsstycket flyttade sig och blev kvar i sin nya position. Misstänk för liten tejptäckning, en dammig offerboard eller klämmor som satt åt snarare än var hårt spända.
Det lyfta hörnet. Skärdjupet blir mystiskt grunt mot ett hörn eller en kant, eller så visar delens undersida oskuren hinna i ett område medan den är genomskuren på andra ställen. Arbetsstycket lossnade uppåt där och låg högre än verktygsbanan förväntade sig. Uppskärande stål plus tunt material plus hållning bara vid kanterna är det klassiska receptet. Mer täckning under mitten, ett nedskärande stål eller lättare pass.
Den vibrerande mitten. Kanterna är rena, men en ficka mitt i panelen visar vågiga, luddiga väggar och en grov botten. Mitten av skivan böjde sig under stålet även om arbetsstycket faktiskt aldrig flyttade sig. Det här är problemet med en ostödd mitt: klämmor vid kanterna och inget under själva bearbetningen.
Den vandrande utskärningen. Huvudskivan är fin, men en helt utskuren del har fått ett bett i kanten eller dragits iväg och fått märken. Den lossnade vid det sista passet och träffade stålet. Bryggor saknades, var för små eller så var tejpen under just den delen för glest lagd.
Det utslungade arbetsstycket. Arbetsstycket, eller en del av det, lämnade maskinen helt. Behandla detta som den säkerhetshändelse det är, inte bara som en kassation. Ett frässtål i skärhastighet kan kasta material tillräcklig kraft för att orsaka skador. Luta dig aldrig över en pågående skärning, håll åskådare och barn borta från maskinen medan den kör, använd skyddsglasögon i verkstaden och använd maskinens kapsling om den har en. Hitta sedan grundorsaken innan nästa jobb: ett utslungat arbetsstycke betyder nästan alltid att grepp- och ryckkrafterna överskred en marginal hållning, så kontrollera stålets skärpa, skärdjupet och om arbetsstyckeshållningen faktiskt motsvarade skärningens kraft.
Varning
Ett arbetsstycke som lossnar förstör inte bara arbetsstycket. Ett löst arbetsstycke mot ett roterande stål kan splittra stålet, och båda blir projektiler. Om arbetsstyckeshållningen någon gång känns som ett myntkast, stanna och åtgärda den innan du trycker på Start. Detta fel, tillsammans med de andra klassikerna, behandlas i vår sammanställning om misstag vid CNC-fräsning.
Så bygger du vanan
Bra arbetsstyckeshållning är en checklista på två minuter, inte en talang:
- I vilka riktningar kommer stålet att trycka materialet? (Förhandsvisa verktygsbanan.)
- Vad motstår trycket i sidled? Vad motstår lyft, överallt och inte bara vid kanterna?
- Vad händer under passet där delarna skärs loss?
- Finns något ovanför ytan inne i verktygsbanan? (Luftkör om du är osäker.)
Gör detta vid varje jobb så blir berättelsen om den diagonala skåran i början av inlägget inte längre din.
Och när en viss uppsättning får dig att klia dig i huvudet – ett konstigt format ämne, en skev skiva som du inte kan plana, en del utan spillområde för skruvar – beskriv den för Craft Chat. Det är gratis med ett inloggat konto, kan CNC-arbetsstyckeshållning och "hur skulle du hålla fast den här delen?" är precis den typ av fråga den är bra på. Ta med ditt märkligaste ämne.
Redo att prova de här verktygen?
Registrera dig gratis – inget kreditkort krävs. Gratisverktyg är tillgängliga direkt.
Kom igång gratis