

V-fräsning förklarad: Så fräser ett verktyg hårfina linjer och kraftiga streck
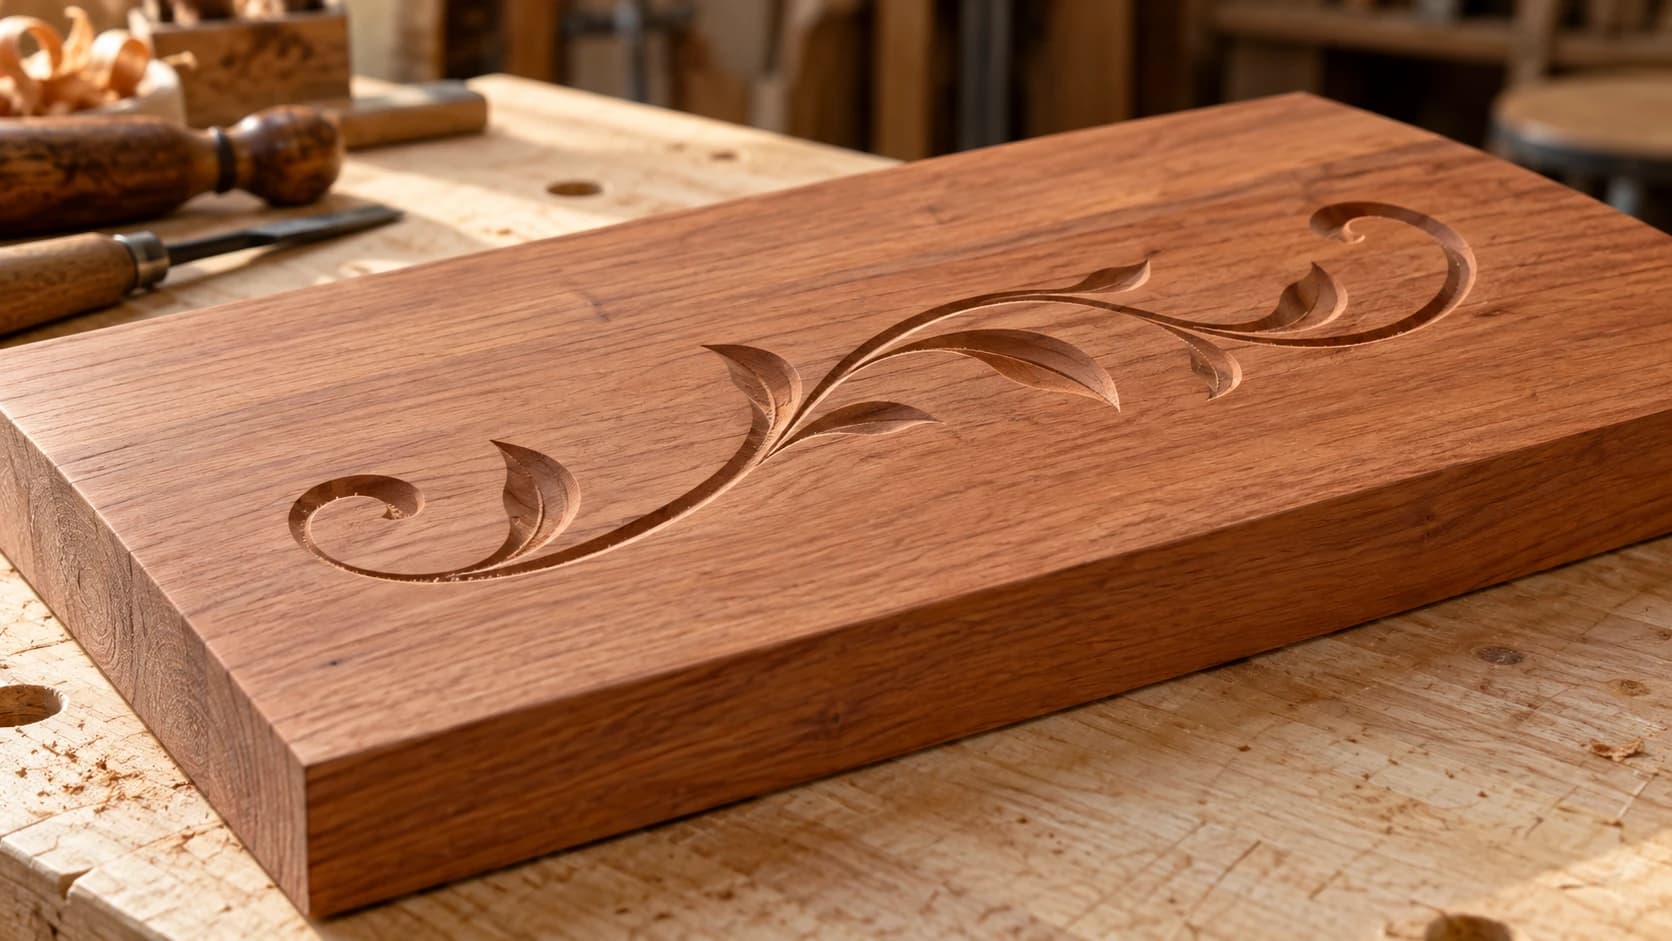
Försök fräsa små bokstäver med en plan pinnfräs, så märker du snabbt varför skyltmakare inte arbetar på det sättet. Serifferna försvinner, de inre hörnen blir rundade och de tunna strecken blir smalare än något verktyg du har. Du kan gå ner till en 1/32" pinnfräs och se hur arbetstiden skenar, men hörnen är fortfarande rundade, eftersom ett runt verktyg rent fysiskt inte kan fräsa ett skarpt inre hörn.
V-fräsning löser allt detta med ett verktyg och en smart idé.
Tips
Kort svar: V-fräsning använder ett V-format verktyg som skär djupare där motivet är brett och grundare där det är smalt. Eftersom verktygets skärbredd ökar med djupet kan ett enda verktyg återge hårfina detaljer och kraftiga streck i samma verktygsbana, och spetsen når hela vägen in i hörnen så att de blir verkligt skarpa. Det är den etablerade CNC-tekniken för bokstäver och linjegrafik.
Tricket: Djupet följer bredden
Ett V-verktyg är en kon. Längst ut på spetsen är skärbredden i princip noll, och ju djupare verktyget går, desto bredare blir spåret. Det enda geometriska faktumet är hela tekniken.
CAM-programmet kör verktyget längs mittlinjen i varje form i motivet, inte längs kanterna. I varje punkt beräknar det hur djupt verktyget måste gå för att konens sluttande sidor exakt ska nudda båda vektorkanterna. Där strecket är hårfint nuddar verktyget knappt ytan. Där strecket blir bredare går verktyget djupare. Djupet förändras hela tiden när formens bredd ändras, vilket är varför en färdig v-fräsning får det handmejslade, ljusfångande utseendet.
Hörnen är där tekniken verkligen glänser. När verktygsbanan närmar sig ett spetsigt hörn smalnar formen av, så verktyget höjs. I själva hörnet är verktyget nästan vid ytan, och den nästan nollbreda spetsen följer punkten exakt. Det är så v-frästa bokstäver får skarpa seriffer och skarpa inre hörn som ingen rund pinnfräs kan skapa, oavsett storlek.
Jämför det med plan fickfräsning av samma bokstäver:
| Plan fickfräsning | V-fräsning | |
|---|---|---|
| Inre hörn | Rundas av verktygets radie | Skarpa, följs av spetsen |
| Minsta detalj | Begränsas av verktygets diameter | Nära noll, hårfina linjer fungerar |
| Verktyg som krävs | Mindre verktyg för mindre detaljer | Ett V-verktyg för allt |
| Körtid för bokstäver | Lång, många rensningspass | Snabb; djupa streck kan trappas ned i Z |
| Utseende | Plan botten, enhetligt | Sluttande väggar, varierande djup, skuggspel |
Fickfräsning har fortfarande sin plats för stora områden med plan botten. För bokstäver och linjegrafik vinner v-fräsning på hastighet, detaljrikedom och utseende samtidigt.
SKRIV UT. SKÄR. FRÄS.



- Flera format (SVG, DXF, PNG)
- Maskintestade motiv
- Kommersiella licenser
Sponsrad av PrintCutCarve.com
60 eller 90 grader?
De två vanligaste vinklarna är 60 och 90 grader, och skillnaden är enkel: för samma streckbredd fräser ett smalare verktyg djupare.
Räkna på ett 6 mm brett streck. Ett 90-gradersverktyg når full bredd vid 3 mm djup, alltså halva streckbredden. Ett 60-gradersverktyg behöver ungefär 5.2 mm djup för att täcka samma streck. Samma motiv, helt olika fräsning.
| Verktygsvinkel | Djup på ett 6 mm streck | Bäst för |
|---|---|---|
| 90° | 3 mm | Större bokstäver, kraftiga motiv, grundare fräsningar |
| 60° | ~5.2 mm | Små texter, fina detaljer, ömtålig linjegrafik |
| 30° | ~11 mm (körs sällan så djupt) | Text i mycket liten gravyrskala |
Verkstadsregeln (ungefärlig, så förhandsgranska verktygsbanan innan du litar på den): 60 grader för små texter och fina ornament, någonstans runt en tum höga eller mindre, eftersom den brantare konen återger smala detaljer med större djup och tydlighet. 90 grader för större skyltar, eftersom det håller fräsdjupet på en rimlig nivå i breda streck och ger kraftiga bokstäver en bredare, mer lättläst fasning. Många som arbetar med detta äger exakt dessa två verktyg och inget annat.
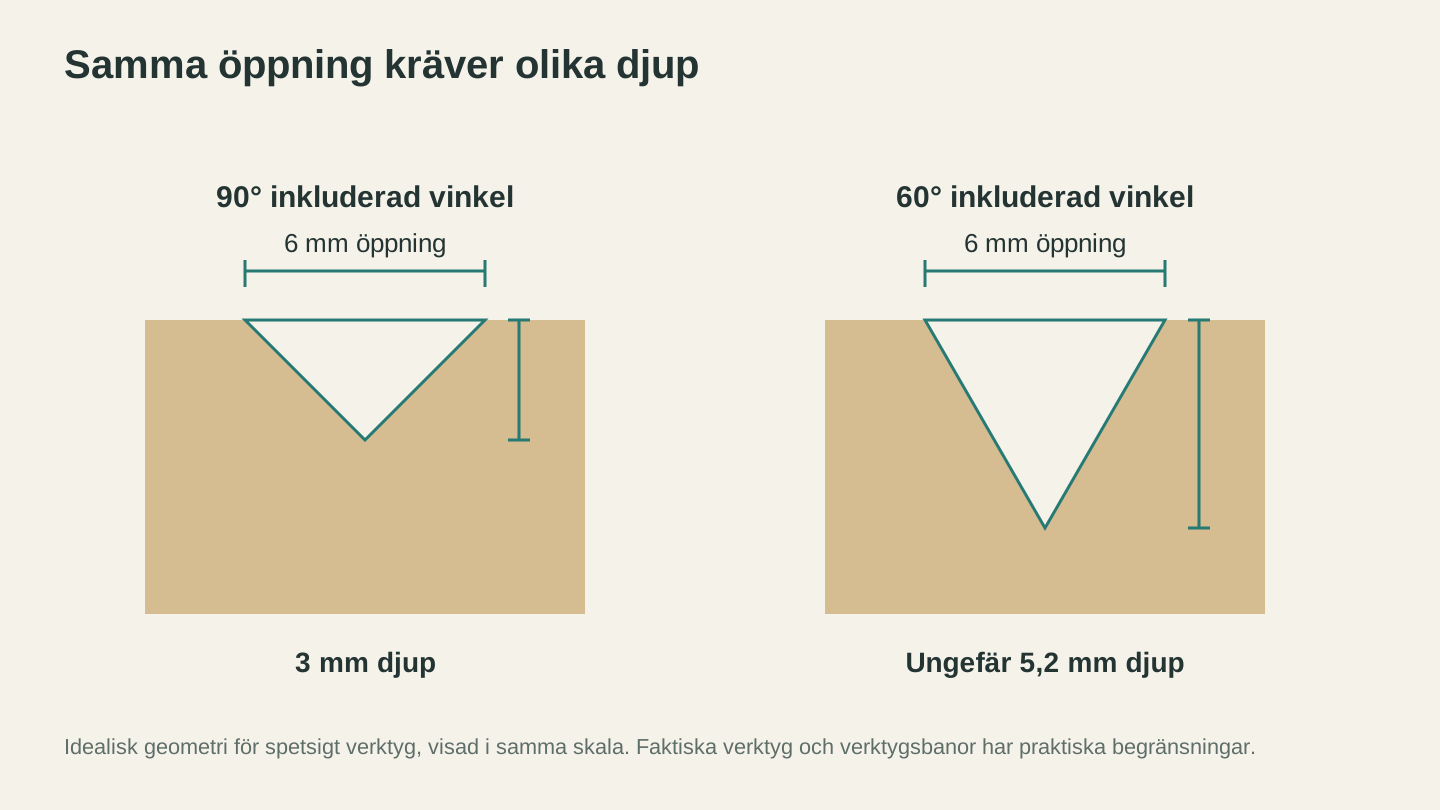
För samma öppning på 6 mm når ett idealiskt V med 90 graders vinkel 3 mm djup; ett V med 60 graders vinkel når cirka 5.2 mm. Båda sektionerna använder samma skala.
Motiv som fungerar bra med v-fräsning
V-fräsning är bara så bra som vektorerna du matar in. Verktygsbanans matematik förutsätter rena, slutna former och blir synligt förvirrad när den inte får det. Det här vill du ha:
- Slutna vektorlinjer. Varje form ska vara en sluten slinga. Teckensnitt är redan det, vilket är varför text v-fräses så tillförlitligt.
- Inga överlappningar eller dubbletter. Två former staplade på samma plats, eller en bana som korsar sig själv, ger dubbelfrästa spår och konstiga djupspikar.
- Verklig streckbredd. Linjegrafik måste ritas som konturerade former med faktisk bredd. En mittlinje med noll bredd ger CAM-programmet inget att mäta, så det gör bara ett spår med konstant djup.
Om du ritar din egen grafik, håll den enkel och kraftfull. Om du vill ha något utsmyckat utan att lägga en hel kväll på vektorrensning genererar Vector Studio maskinredo SVG från en textbeskrivning för 1 kredit, och resultatet består av slutna banor utan överlappningar – precis vad en verktygsbana för v-fräsning behöver. Om ditt CAM-program bara importerar DXF, kör först SVG genom File Converter, som hanterar SVG till DXF utan kostnad i verktygskrediter – inga krediter krävs. För att ladda ner den konverterade filen krävs en aktiv betalplan.
När motivet är klart är resten av skyltarbetsflödet (layout, verktygsbanor, uppspänning, ytbehandling) ett eget ämne. Vår genomgång av hur du bygger en anpassad CNC-skylt täcker hela processen från början till slut.
Info
Samma geometri med varierande djup används för v-frästa inlägg, där en plugg som frästs med samma V-verktyg passar ner i fickan och ger en tät limfog när passningen är rätt inställd. Om v-fräsning känns självklar för dig är CNC-inlägg nästa naturliga steg.
Djupbegränsningar och v-fräsning med plan botten
Här är haken som ingen nämner förrän den drabbar dig: djupet följer bredden, och bredden kan bli orimlig. En stor, kraftig bokstav med ett 40 mm brett streck kräver att ett 90-gradersverktyg går ner 20 mm längs mittlinjen. Det är djupare än många vanliga V-verktyg kan skära (kontrollera verktygets specifikation för skärlängd), möjligen djupare än materialet är tjockt, och resultatet ser ut som en ränna, inte en bokstav.
Lösningen är v-fräsning med plan botten, som de flesta dedikerade CNC-CAM-paket erbjuder under ett eller annat namn. Du anger ett maximalt djup, säg 4 mm. V-verktyget fräser varje forms fasade kant ner till det djupet, och allt som är bredare rensas ut med plan botten vid 4 mm i stället för att gå djupare. I de flesta program kan en större pinnfräs med plan botten göra rensningspasset, så att V-verktyget bara skär fasningarna.
Resultatet är en fickfräst bokstav med skarpa fasade väggar: v-fräsningens skarpa hörn och vinklade kanter, kombinerat med fickans kontrollerade djup. Det är standardmetoden för stora frästa skyltar och ett säkert antagande om hur de skyltar du har beundrat tillverkades.
Varning
Kontrollera alltid verktygsbanans maximala djup i förhandsgranskningen innan du fräser bred grafik utan en gräns för plan botten. Ett bortglömt djupstopp på en enda bred bokstav är ett klassiskt sätt att fräsa genom arbetsstycket och ner i offerbrädan.
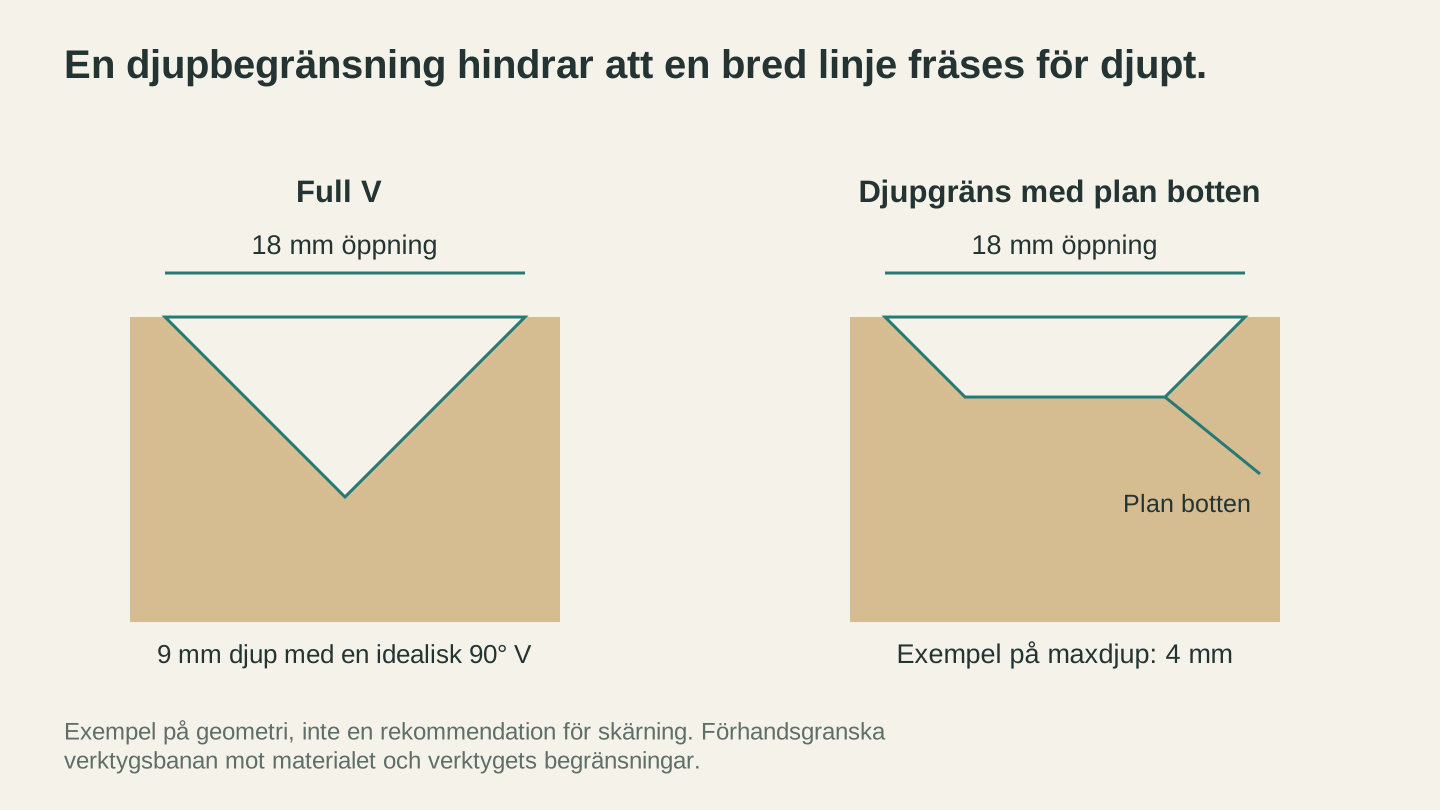
En gräns för det plana djupet bevarar fasningen samtidigt som det djupaste området begränsas. Måtten som visas är ett geometriskt exempel, inte en maskininställning.
Valet av träslag är viktigare än vanligt
V-fräsning placerar fina detaljer och sluttande väggar precis där träets fiberriktning gärna ställer till problem, så träslaget syns tydligare i resultatet än vid vanlig profilfräsning.
Hårda träslag med tät, jämn fiber fräses renast: lönn och körsbär är klassikerna, och båda behåller skarpa hörn och jämna fasväggar. Träslag med öppna porer, som ek och ask, kan flisa ur längs fiberriktningen precis där en fin serif korsar den. Mjuka träslag som furu tenderar att bli luddiga i spåren i stället för att skäras rent. För målade skyltar blir v-fräsning i grundmålad MDF mycket fin, eftersom materialet saknar fiberriktning helt.
Vår guide till val av trä för CNC går djupare in på träslag, men den korta versionen för v-fräsning är: ju finare detaljer motivet har, desto tätare fiber vill du ha under det.
Vanliga fel
När en v-fräsning blir en besvikelse beror det nästan alltid på något av följande:
- Rundade, grötiga hörn. Det typiska tecknet på ett slött V-verktyg. Spetsen gör det känsliga hörnarbetet och är samtidigt verktygets ömtåligaste del. Om hörn som tidigare blev skarpa börjar se mjuka ut är verktyget slut, inte filen.
- Ludd i spåren. Vanligen mjukt trä eller trä med öppna porer, ibland en slö egg eller för aggressiv matning. En lätt handslipning tar bort det mesta; ett lager slipgrund före fräsningen förhindrar mycket av det från början.
- För djupa mittlinjer i bred grafik. Den bortglömda gränsen för plan botten från föregående avsnitt. Förhandsgranska maxdjupet varje gång.
- Bokstäver som fräses för tjocka eller för tunna. Vid v-fräsning styr Z-nolläget streckbredden, inte bara djupet. Nolla lite för lågt och varje spår blir bredare än avsett; för högt och hela fräsningen blir tunn. Nolla mot den faktiska materialytan, noggrant och helst nära fräsområdet på kupade skivor.
- Brännmärken eller vibrationer i fasningarna. Matning och varvtal, precis som vid alla andra skär, med den komplikationen att den effektiva skärdiametern förändras med djupet. Börja med försiktiga inställningar och testa på spillmaterial; vår introduktion till matning och varvtal visar hur du finjusterar därifrån.
Vanliga frågor
Behöver jag särskild programvara för v-fräsning?
Du behöver CAM-programvara med en strategi för v-fräsning, som beräknar det varierande djupet utifrån dina vektorer. De flesta CAM-paket för hobbybruk och professionellt bruk innehåller en sådan. En vanlig graverings- eller profilbana med ett V-verktyg är inte samma sak: den skär med konstant djup och förlorar hela effekten där djupet följer bredden.
Kan jag v-fräsa plywood eller MDF?
MDF, ja, och det är ett favoritmaterial för målade skyltar. Plywood är mer osäkert: fräsningen blottar omväxlande limfogar och fanerlager på fasväggarna, vilket vissa gillar som en randig effekt och andra avskyr. Baltisk björk ger den renaste versionen av det utseendet.
Vilken vinkel bör mitt första V-verktyg ha?
Om du bara köper ett, köp ett 60-gradersverktyg. Det hanterar små och medelstora bokstäver bra, och det är just vid små bokstäver som v-fräsning tydligast slår alla alternativ. Lägg till ett 90-gradersverktyg för större skyltar när projektet kräver det.
Mata det med bra vektorer så misslyckas det sällan
V-fräsning är en av de sällsynta CNC-tekniker där det smarta helt och hållet ligger i geometrin. När du väl förstår att djupet följer bredden överraskar själva tekniken nästan aldrig. Problemen kommer från slöa spetsar, fel träslag och rörig grafik.
Två av dessa kan du kontrollera vid arbetsbänken. Det tredje kan du lösa på ungefär en minut: beskriv designen du vill ha i Vector Studio och få en ren SVG med slutna banor, byggd för fräsning. Konvertera den sedan med File Converter om ditt CAM-program vill ha DXF. Genereringen använder krediter, konverteringen gör det inte. Förbered den resulterande designen i ditt CAM-program innan du börjar fräsa. För att ladda ner den konverterade filen krävs en aktiv betalplan.
Relaterade verktyg
Redo att prova de här verktygen?
Registrera dig gratis – inget kreditkort krävs. Gratisverktyg är tillgängliga direkt.
Kom igång gratis