

CNC-fastspænding for begyndere: Sådan holder du emnet på plads
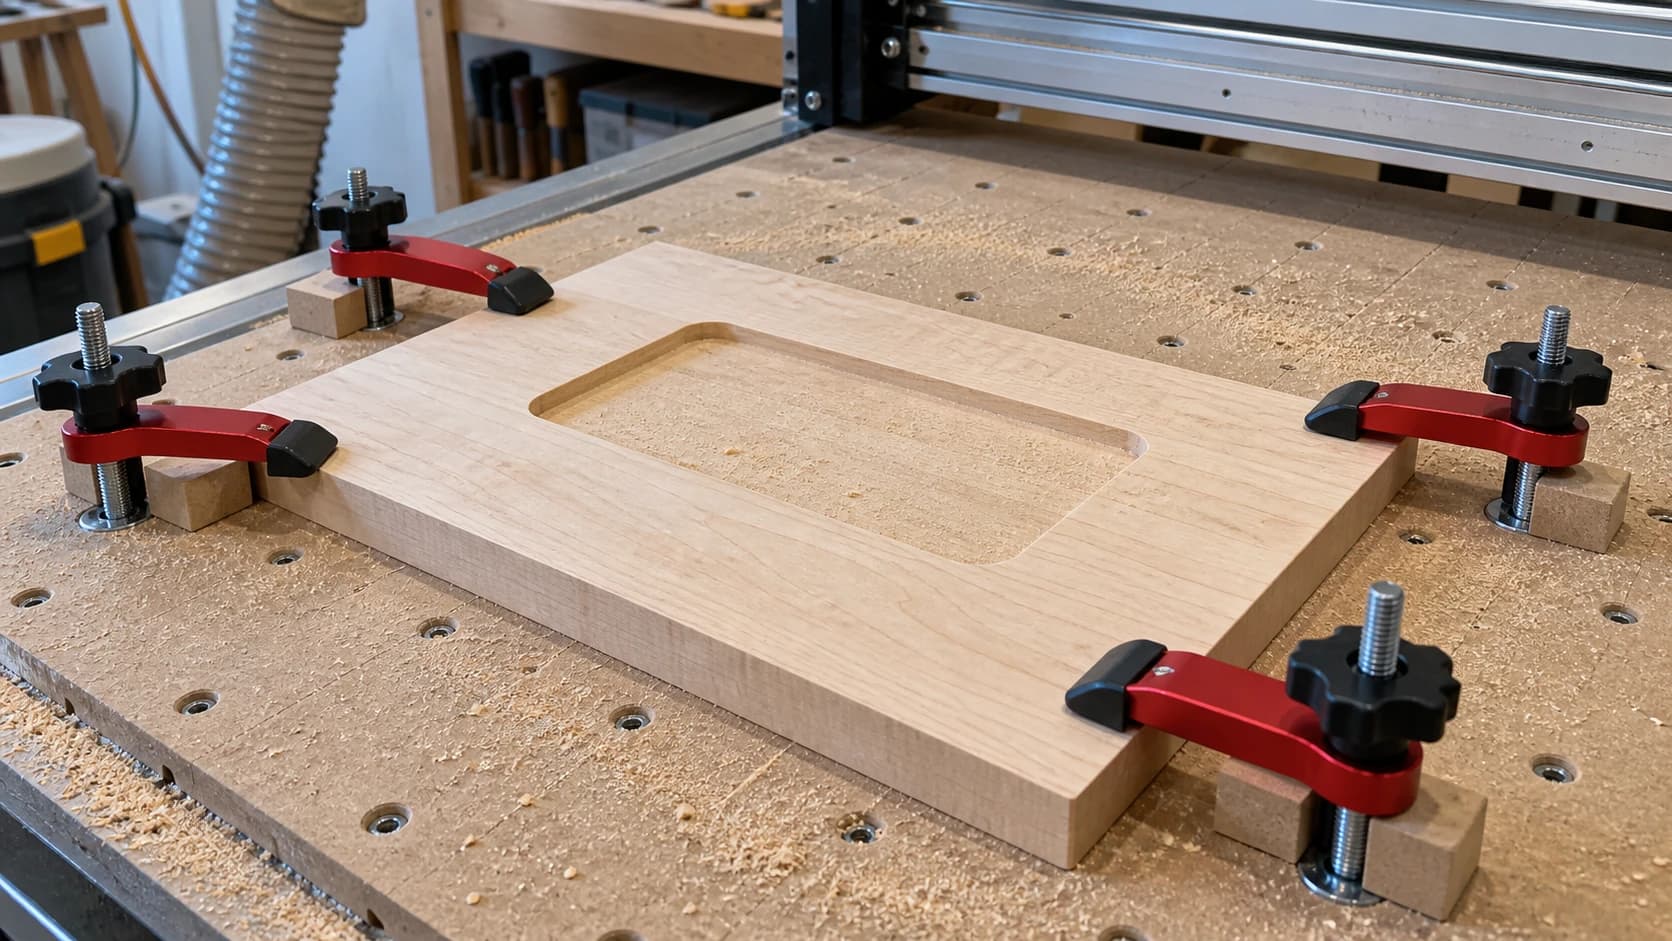
Du brugte en time på designet, nulstillede alt to gange og trykkede på Start. Tyve minutter senere ændrer maskinen lyd i et halvt sekund, og nu er der en diagonal rille tværs over dit næsten færdige skilt. Emnet flyttede sig. Der var ikke noget galt med din fil, dit fræseværktøj eller dine skæredata. Materialet var bare ikke holdt ordentligt fast.
Fastspænding er den mindst glamourøse færdighed inden for CNC-fræsning, og den ødelægger stille og roligt flere førstegangsprojekter end skæredata nogensinde gør. Alle er optaget af beregnere til spånbelastning. Næsten ingen taler om de fire strimler tape, der faktisk bærer belastningen. Dette indlæg gennemgår, hvorfor emner flytter sig, hvilke fastspændingsmetoder det er værd at lære i den rigtige rækkefølge, og hvordan hver fejl ser ud, så du kan diagnosticere din egen bunke af kasserede emner.
Hvis du stadig er ved at sætte din første maskine op, så begynd med vores begynderguide til CNC-fræsning og kom tilbage hertil. Dette indlæg forudsætter, at du ved, hvad en spoilboard bruges til, også selv om din stadig er helt ren.
Hvorfor flytter emner sig? Skærekræfter forklaret enkelt
Et roterende fræseværktøj løfter ikke materialet høfligt væk. Det griber fat i spånerne og slynger dem væk, og hver spån, det tager, skubber tilbage mod emnet i den modsatte retning. Kræfterne kommer i tre varianter, og hver af dem overvinder en bestemt type fastspænding.
Skub til siden. Når fræseværktøjet bevæger sig gennem snittet, skubber det emnet sidelæns væk fra bevægelsesretningen. Det er den kraft, der får en dårligt fastgjort plade til at glide hen over spoilboarden. Den ændrer hele tiden retning, når værktøjsbanen skifter retning, så et emne, der klarede de første ti minutter, stadig kan vandre ved en senere passage.
Løft. Opadskærende spiralværktøjer trækker spånerne op og ud af snittet. Den geometri er god til at fjerne spåner og dårlig til fastspænding, fordi den også trækker emnet op. Hvis værktøjet i din spindel er opadskærende, skal du regne med, at det aktivt forsøger at løfte emnet. Tyndt materiale og små emner er mest udsatte. Tape, der modstår glidning glimrende, kan stadig lade et hjørne løsne sig opad.
Grib og ryk. Når et værktøj er sløvt, går for dybt eller føres ind i en medløbsskæring, det ikke var klar til, kan det holde op med at skære og begynde at gribe fat. I stedet for et jævnt skub får emnet et pludseligt ryk. Det er kraften bag den mest skræmmende fejltilstand, det udslyngede emne, og derfor er »det holdt fint på det sidste job« ingen garanti.
Konklusionen er, at din fastspænding skal modstå glidning i alle vandrette retninger og løft lige opad på samme tid under hele jobbet. Hver metode nedenfor er et forskelligt svar på det problem.
PRINT. SKÆR. FRÆS.



- Flere formater (SVG, DXF, PNG)
- Maskintestede designs
- Kommercielle licenser
Sponsoreret af PrintCutCarve.com
Metoderne, rangeret til begyndere
Der findes ikke én bedste metode. Der findes en bedste metode til hvert job og en fornuftig rækkefølge at lære dem i.
| Metode | Pris | Holder mod sideværts bevægelse | Holder mod løft | Bedst til | Ulempen |
|---|---|---|---|---|---|
| Klemmer | Billig | God | God ved klemmen | Tykt materiale, hurtige jobs | Kollisioner med værktøjet, midten er ikke fastholdt |
| Skruer | Næsten gratis | Fremragende | Fremragende | Pladematerialer, produktion | Huller i emnet eller affaldet |
| Tape + CA-lim | Billig | Fremragende | Fremragende | Næsten alt | Forberedelsestid, overfladen betyder noget |
| Toggle-/knastklemmer | Middel | God | God | Gentagne jobs, fiksturer | Opsætningstid, stadig kollisionsrisiko |
| Vakuumbord | Dyr | Fremragende | Fremragende | Produktion med plademateriale | Overkill til hobby-maskiner |
Klemmer: her begynder alle, og her går alle i fælden
Klemmer er det oplagte første svar, og de virker. Lavprofils hold-down-klemmer, der ligger an mod kanten af materialet, modstår både glidning og løft, i hvert fald tæt på selve klemmerne.
Fælden har en lyd, og du behøver kun høre den én gang: værktøjet, der rammer en klemme med fuld hastighed. Det er let at placere klemmer, mens du ser på materialet, og glemme, hvor værktøjsbanen faktisk går. Skærer du en profil rundt om ydersiden af et emne? Det er præcis dér, dine klemmer sidder.
Tre vaner holder klemmerne væk fra værktøjet:
- Forhåndsvis hele værktøjsbanen i din CAM-software med de faktiske skæregrænser synlige, og placer derefter klemmerne uden for alle linjer.
- Kør et luftsnit over materialet ved en ny opsætning. Det koster et par minutter at se maskinen følge jobbet med værktøjet hævet, og det afslører kollisioner med klemmer gratis.
- Brug lavprofils klemmer, så selv en fejl i Z har mindre risiko for at ramme dem.
Klemmer har en anden, mere stille svaghed: De holder kun dér, hvor de sidder. Klem de fire kanter på en bred plade, kan midten stadig bøje og vibrere eller bue opad, når indre spændinger frigives under skæringen. Til store lommer midt i en plade er klemmer alene som regel ikke nok.
Skruer: grimme, billige og næsten umulige at slå
At skrue gennem materialet og ned i spoilboarden er den mindst elegante metode på denne liste og samtidig en af de mest sikre. Velplacerede skruer modstår både glidning og løft omtrent lige så effektivt som alt, en begynder kan købe, og derfor er de stadig en almindelig, næsten gratis mulighed til pladematerialer.
Den åbenlyse pris er hullerne. Du placerer enten skruerne i affaldsområderne på pladen, hvor de ikke koster dig noget, eller gennem den færdige del, hvor de koster dig emnet. Planlæg skrueplaceringer i CAM på samme måde som klemmer: Se, hvor delene er, og placér skruerne, hvor delene ikke er.
To advarsler. For det første skal du vide, hvad der er under din spoilboard. Skruer, der når ned til maskinens bord eller en rammedel, rammer dem. For det andet skal du markere eller kortlægge dine skrueplaceringer, så en senere værktøjsbane ikke går gennem en af dem. Hvis du skærer i en skrue, ødelægger du straks værktøjet og kan sende gnister ind i en bunke savsmuld.
Malertape og CA-lim: arbejdshesten
Det er metoden, der lyder som et trick, men opfører sig som et professionelt fikstur. Dæk området på spoilboarden med malertape, dæk undersiden af emnet med malertape, læg striber af CA-lim (superlim) på den ene tapede overflade, spray aktivator på den anden, og pres dem sammen i nogle få sekunder.
Limen binder tape til tape med imponerende styrke, og når jobbet er færdigt, kan tapen pilles rent af begge overflader. Ingen huller, ingen klemmer som værktøjet kan ramme, intet der stikker op over materialet, og fastholdelsen er sammenhængende over hele undersiden, så der ikke er en ufikseret midte, der kan vibrere.
Det er derfor, denne metode stille og roligt løser problemer, som de andre ikke kan:
- Udskårne dele bliver på plads. Når en profilpassage skærer en del helt fri, er den del ikke længere fastholdt i en opsætning med klemmer eller skruer. Med tape og lim sidder den frigjorte del stadig fast og kan ikke flytte sig ind i værktøjet.
- Ingen kollisionsplanlægning. Der er intet over overfladen, som værktøjet kan ramme.
- Tyndt materiale forbliver fladt. Den sammenhængende limning modvirker løft overalt, ikke kun ved kanterne.
Det er ikke magi. Det, der får metoden til at svigte, handler alt sammen om forberedelse:
- Støvede eller fedtede overflader. Tape hæfter dårligt på en støvet spoilboard eller en voksagtig plade. Tør begge overflader af først.
- For sparsom dækning. Et par tapestrimler og en enkelt dråbe lim holder ikke til et job med en hel plade. Dækningen skal passe til snittets størrelse og belastning.
- Buet materiale. Tape kan ikke trække en kraftigt buet plade flad. Hvis midten af pladen ikke rører tapen, er den ikke fastholdt dér. Gør materialet plant, eller hold buen nede med en klemme, mens limen hærder, og fjern den derefter før skæringen, hvis værktøjsbanen kræver det.
Tip
Påfør limen på den ene overflade og aktivatoren på den anden, ikke begge på samme side. Bindingen griber på få sekunder, når overfladerne mødes, hvilket er præcis det, du ønsker, så prøv placeringen tørt først. Du får ét forsøg.
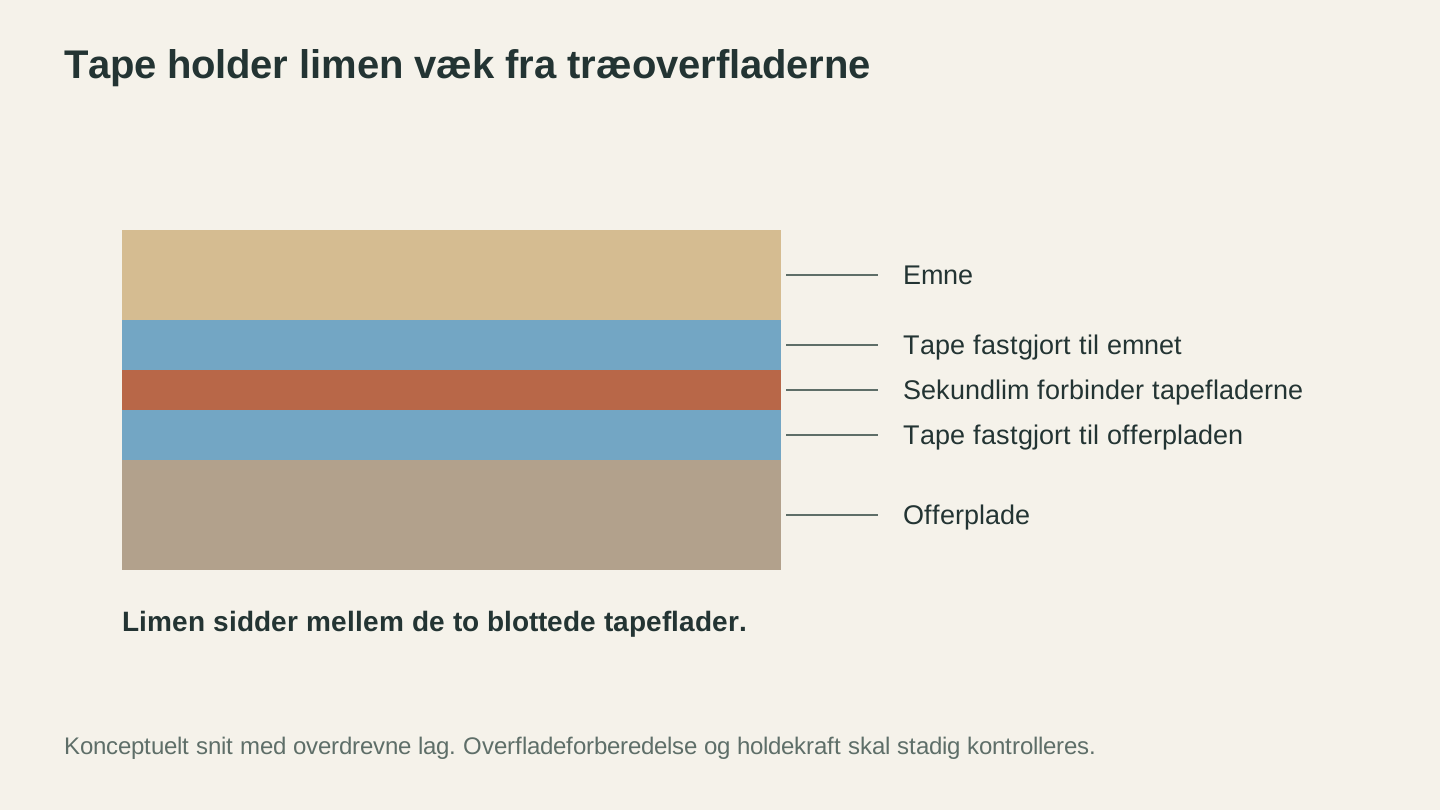
Hvert tapelag klæber til sin træoverflade. CA-lim forbinder de to blotlagte tapeflader. Tværsnittet viser lagrækkefølgen, ikke en vurdering af fastgørelsesstyrken.
Toggle- og knastklemmer: til jobbet, du kører tyve gange
Når du har skåret den samme del mere end et par gange, begynder det at betale sig at skrue toggle-klemmer eller knastklemmer fast på et fiksturbræt. Læg emnet i, vip håndtagene, skær, vip, skift. Registreringsstifter eller en fræset lomme i fiksturet placerer hvert emne præcis samme sted, så du ikke skal nulstille X og Y for hver del.
Til den første maskine og enkeltstående projekter er dette en metode, du bør kende, snarere end en metode, du bør købe. Så snart du opdager, at du skærer anden batch af noget, du sælger, så vend tilbage til den. Den samme kollisionsregel gælder: Toggle-klemmer rager højt op, så hold dem langt uden for værktøjsbanen, og kør et luftsnit første gang.
Vakuumborde: den ærlige snak
Et vakuumbord holder hele pladen nede ved hjælp af sug gennem bordet. Det er guldstandarden til produktion med plader: øjeblikkelig fastholdelse, nul klemmer og greb over hele fladen.
Til en hobby-maskine er det næsten altid overkill. Et rigtigt vakuumsystem kræver en seriøs pumpe, rørføring, tætninger og et bord, der er bygget til formålet, og små dele med et lille areal er netop dér, hvor vakuumgrebet er svagest. Tape- og limmetoden giver en hobbybruger de fleste af de samme fordele, fastholdelse over hele fladen uden noget over overfladen, til prisen for en rulle tape. Hvis du en dag går over til at skære hele plader dagligt, ved du det, og du behøver ikke et blogindlæg til at fortælle dig det.
Grundlæggende om spoilboarden: fundamentet under det hele
Alle metoderne ovenfor forudsætter én ting: en plan og pålidelig overflade at holde materialet mod. Det er spoilboardens opgave. Det er en offerplade, som regel af MDF, der ligger mellem maskinens bord og dit arbejde, så den kan skæres i, uden at maskinens bord bliver det.
To vaner betyder noget:
Planfræs den. En ny spoilboard er ikke plan i forhold til din maskine, før maskinen selv har høvlet den af. Kør et stort planfræseværktøj over hele pladen i en let passage, så den resterende overflade pr. definition er parallel med portalens bevægelse. Gør det, når pladen er ny, og igen når overfladen er så medtaget, at tapen har flere ar end glat MDF at hæfte på. En planfræset spoilboard er også det, der gør en ensartet gennembrydningsdybde mulig: Hvis pladen varierer i højden, vil din profilpassage, der »skærer 0.2 mm ned i spoilboarden«, skære igennem nogle steder og efterlade en hinde andre steder.
Lad den være en offerplade. Begyndere forsøger at beskytte spoilboarden og lader profilpassager ligge præcis ved materialets tykkelse. Sigt i stedet en smule forbi. Det er netop det, spoilboarden er til, at få lave ridser, og det er langt billigere end de flossede, halvt fastgjorte underkanter, du får ved at stoppe for tidligt.
Info
MDF-spoilboards optager fugt og svulmer ujævnt med årstiderne. Hvis dine dele pludselig ikke længere skærer rent igennem, og intet andet har ændret sig, kan pladen have flyttet sig. Planfræsning tager få minutter og udelukker det.
Tyndt og småt materiale: her bliver alt sværere
Jo mindre og tyndere emnet er, desto værre bliver alle problemer med fastholdelse. Tyndt materiale bøjer og løfter sig mellem fastholdelsespunkterne. Små dele har næsten ingen overflade at gribe fat i, og en opadskærende spiral behandler dem som et kapsellåg, der skal kastes hen over rummet.
Fremgangsmåden:
- Tape og lim er standardvalget. Fastholdelse over hele fladen er præcis, hvad fleksibelt materiale har brug for, og det virker på dele, der er alt for små til at blive klemt fast.
- Overvej et nedadskærende værktøj. Nedadskærende spiraler skubber spånerne, og dermed emnet, ned i stedet for at trække op. Spånfjernelsen bliver dårligere ved dybe snit, men på tyndt materiale er snittene alligevel lave, og den nedadrettede kraft arbejder sammen med fastspændingen i stedet for imod den.
- Lettere passager. Mindre kraft pr. passage betyder mindre, der skal modstås. Tyndt materiale belønner ikke aggressivitet. Vores guide til skæredata gennemgår, hvordan skæredybde og spånbelastning afvejes mod hinanden.
- Skær små dele ud af større materiale. Forsøg ikke at fastholde et emne på størrelse med en coaster. Fasthold en plade, skær coastern ud af den, og lad tabs eller tape holde delen på plads.
Tabs: sådan holder du udskæringer på plads
Den sidste passage i et profilcut er en fælde, der er bygget ind i selve jobbet. Under hele skæringen er delen fastgjort til det omgivende materiale. Ved den sidste passage forsvinder forbindelsen, og hvis intet andet holder delen, ligger den nu løs ved siden af et roterende værktøj.
Tabs løser dette i CAM. Det er små broer af uskåret materiale, der placeres rundt om profilen og holder delen forbundet med det oprindelige materiale, indtil du skærer eller knækker dem fri efter jobbet. Nogle regler for placeringen:
- Tre eller flere, fordelt rundt om profilen. Én tab skaber et drejepunkt, ikke en fastholdelse.
- Placér dem på lige strækninger, ikke på kurver eller i hjørner, fordi du bagefter vil efterbehandle dem med en kopifræser eller slibeklods, og lige strækninger er nemmest at udjævne.
- Tilpas størrelsen til materialet. Hårdt, tæt træ holdes med mindre tabs end blødt fyrretræ eller skum. Hvis en tab knækker på grund af vibrationerne fra selve skæringen, var den for lille.
Hvis du bruger tape og CA-lim med god dækning, kan du ofte helt undvære tabs, fordi den frigjorte del bliver ved med at sidde fast. Bælte og seler på et dyrt emne er også et helt rimeligt valg: tape nedenunder, tabs i værktøjsbanen.
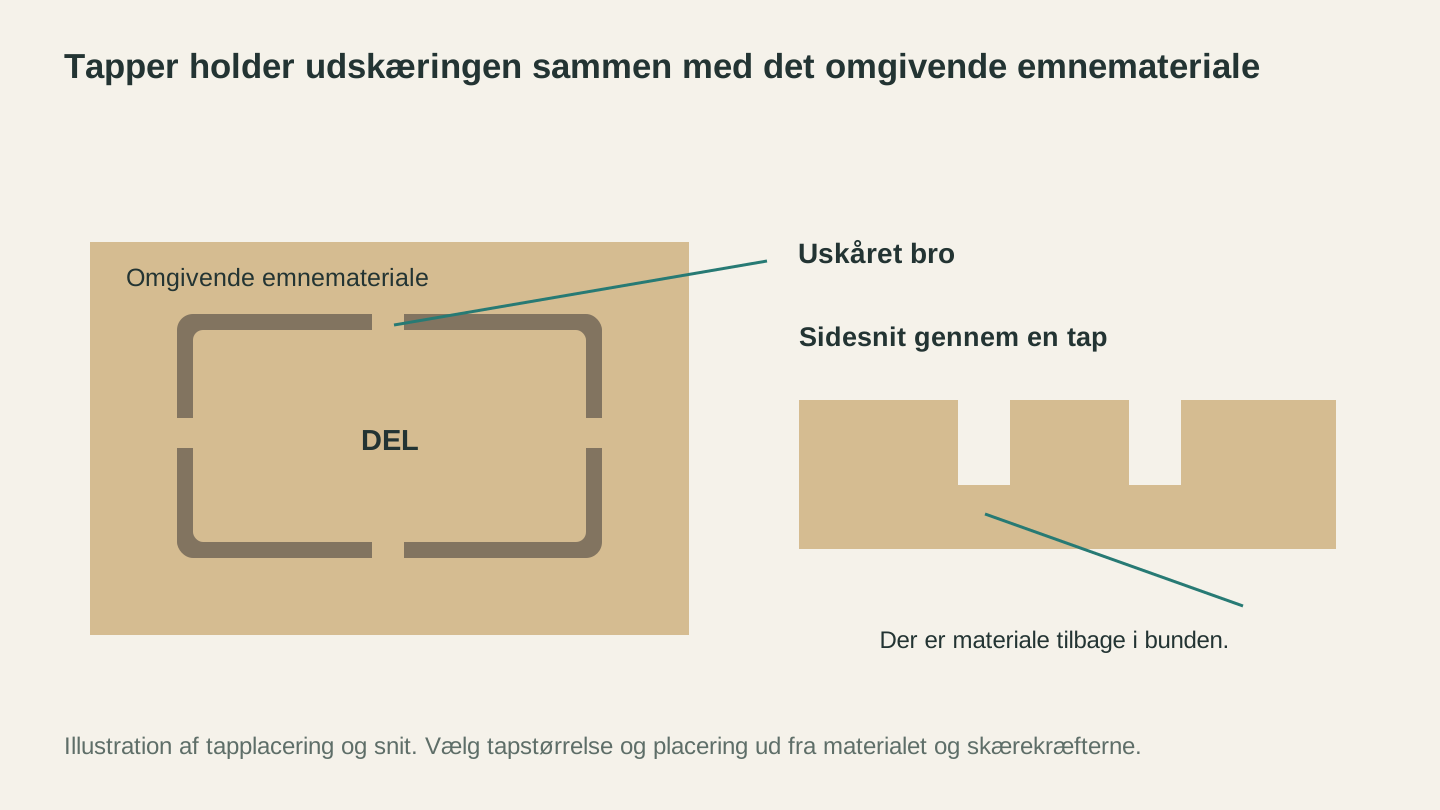
Holdeflige efterlader materiale, der forbinder delen med den oprindelige plade. Sidesnittet viser, hvordan en bro med reduceret højde kan blive stående under snittet.
Fejlgalleriet: sådan læser du dit affald
Hver fejl i fastspændingen efterlader et karakteristisk fingeraftryk. Når du lærer at læse dem, bliver et ødelagt emne til en diagnose.
Det forskudte emne. Snittet er rent og korrekt indtil ét bestemt øjeblik, hvorefter alt er forskudt i samme retning med samme afstand. Ofte er der én dyb rille ved overgangen. Det er et glid til siden: Hele emnet flyttede sig og blev i sin nye position. Mistænk for lidt tape, en støvet spoilboard eller klemmer, der var spændt til, men ikke stramt nok.
Det løftede hjørne. Skæredybden bliver uforklarligt mindre hen mod et hjørne eller en kant, eller undersiden af delen viser en uskåret hinde ét sted, mens der er skåret igennem andre steder. Emnet blev trukket op dér og lå højere end forventet af værktøjsbanen. Opadskærende værktøj plus tyndt materiale plus fastholdelse kun ved kanterne er den klassiske opskrift. Mere dækning under midten, et nedadskærende værktøj eller lettere passager.
Den vibrerende midte. Kanterne er rene, men en lomme midt i pladen viser bølgede, flossede vægge og en ru bund. Midten af pladen bøjede under værktøjet, selv om emnet faktisk aldrig flyttede sig. Det er problemet med en ufikseret midte: Klemmer ved kanterne, intet under selve arbejdet.
Den vandrende udskæring. Hovedpladen er fin, men en del, der er skåret fri, har fået et bid i kanten eller blev trukket hen over overfladen og fik mærker. Den løsnede sig ved den sidste passage og mødte værktøjet. Tabs manglede, var for små, eller tapen under netop den del dækkede for lidt.
Det udslyngede emne. Emnet eller en del af det forlod maskinen helt. Behandl dette som den sikkerhedshændelse, det er, ikke bare som endnu et kasseret emne. Et fræseværktøj ved skærehastighed kan slynge materiale hårdt nok til at forårsage skade. Læn dig aldrig ind over et igangværende snit, hold tilskuere og børn væk fra maskinen, mens den kører, brug sikkerhedsbriller i værkstedet, og brug maskinens afskærmning, hvis den har en. Find derefter den bagvedliggende årsag, før næste job: Et udslyngede emne betyder næsten altid, at gribe-og-ryk-kræfterne oversteg en marginal fastholdelse, så kontrollér værktøjets skarphed, skæredybden og om fastspændingen faktisk passede til snittets belastning.
Advarsel
Et emne, der løsner sig, ødelægger ikke kun emnet. Et løst emne mod et roterende værktøj kan knuse værktøjet, og begge dele kan blive projektiler. Hvis fastspændingen nogensinde føles som et møntkast, så stop og ordn det, før du trykker på Start. Denne fejltilstand og de andre klassikere er dækket i vores oversigt over CNC-fræsefejl.
Gør det til en vane
God fastspænding er en tjekliste på to minutter, ikke et talent:
- I hvilke retninger vil værktøjet skubbe dette materiale? (Forhåndsvis værktøjsbanen.)
- Hvad modstår skubbet til siden? Hvad modstår løft, overalt og ikke kun ved kanterne?
- Hvad sker der ved den passage, hvor delene skæres fri?
- Er der noget over overfladen inde i værktøjsbanen? (Kør et luftsnit, hvis du er i tvivl.)
Kør denne tjekliste ved hvert job, så historien om den diagonale rille fra begyndelsen af dette indlæg ikke længere bliver din.
Og når en bestemt opsætning får dig til at klø dig i hovedet, hvad enten det er et underligt formet emne, en skæv plade, du ikke kan gøre plan, eller en del uden affaldsområde til skruer, så beskriv den for Craft Chat. Det er gratis med en konto, hvor du er logget ind, det kender til CNC-fastspænding, og »hvordan ville du holde dette emne?« er præcis den slags spørgsmål, det er godt til. Kom med dit mærkeligste emne.
Klar til at prøve disse værktøjer?
Tilmeld dig gratis, intet kreditkort kræves. Gratis værktøjer er tilgængelige med det samme.
Kom gratis i gang