

Sådan skærer du tykt træ med en diodelaser
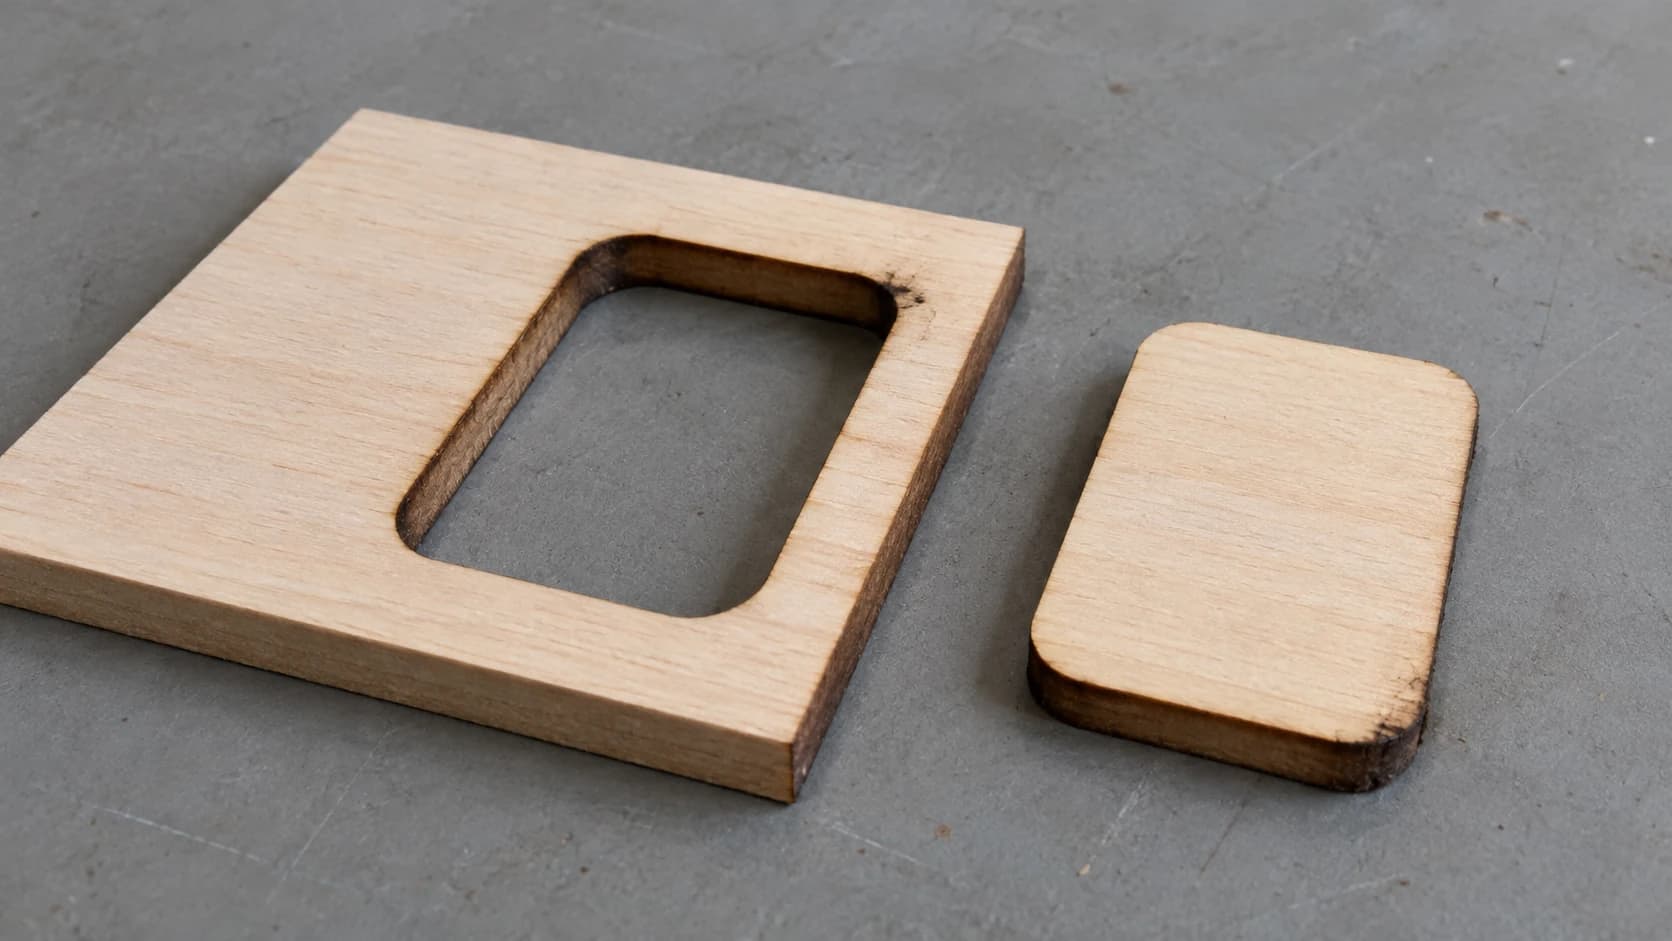
Du sætter effekten til 100 %, hastigheden lavt, gennemløbene til seks og trykker på start. Tyve minutter senere lugter værkstedet af lejrbål, og emnet er skåret helt igennem bortset fra to steder nær midten, hvor det stadig sidder svejset fast til pladen. Du knækker det ud, så overfladen flosser, og den skårne kant ligner et stykke trækul.
Så opdager du, at tapperne alligevel er for tykke til slidserne, fordi snittet blev kileformet.
Diodelasere kan sagtens komme igennem tykt materiale. Det sker bare ikke ved at skrue op for effekten, selv om det er det første, alle prøver.
Tip
Kort svar: Det, der får en diode igennem tykt træ, er lufttilførsel, korrekt fokuseringsdybde, flere mellem-hurtige gennemløb i stedet for ét langsomt, at hæve emnet over arbejdsbordet og at vælge lind eller poppel frem for krydsfiner. Maksimal effekt og minimal hastighed gør for det meste bare materialet til trækul.
Hvad "tykt" realistisk betyder
Vores oversigt over laserindstillinger angiver en behagelig grænse på omkring 3mm for en 10W-diode, og det er det rigtige tal for et snit, der afsluttes efter et rimeligt antal gennemløb og ser godt ud. Dette indlæg handler om at gå ud over det behagelige.
Tallene nedenfor forudsætter tilgivende nåletræ som lind.
| Optisk effekt | Behagelige, rene snit | Opnåeligt med teknik |
|---|---|---|
| 5W | 3mm nåletræ | Omkring 6mm, langsomt |
| 10W | 3mm | 6mm til 10mm |
| 20W | 5mm til 6mm | 10mm til 15mm |
| 40W og derover | 9mm til 10mm | 15mm til 20mm |
Betragt tabellen som redaktionelle tommelfingerregler, ikke som afprøvede specifikationer. Den opsummerer, hvad makers ofte rapporterer, ikke tal, vi har målt på et arbejdsbord. Producenternes tal ligger som regel tæt på kolonnen til højre, fordi en angivet "maksimal skæretykkelse" normalt betyder ét meget langsomt gennemløb gennem blød lind under ideelle forhold, og ikke siger noget om, hvorvidt kanten er præsentabel, eller emnet er vinkelret. Din egen maskine, linse og materialevalg kan flytte alle disse tal i begge retninger.
Bemærk også den enhed, der betyder noget: optiske watt, altså lyset, der faktisk forlader laseren, ikke den effekt fra stikkontakten, som nogle annoncer angiver.
PRINT. SKÆR. FRÆS.



- Flere formater (SVG, DXF, PNG)
- Maskintestede designs
- Kommercielle licenser
Sponsoreret af PrintCutCarve.com
Materialevalg slår watt
Den hurtigste måde at skære tykkere træ på er at skære træ, der gerne vil skæres.
Lind og poppel er de mest medgørlige. Ensartet tæthed, lavt harpiksindhold og ingen overraskelser indeni.
Baltisk birkekrydsfiner er populær, og den er årsagen til, at mange tykke snit mislykkes. Hver limlinje er et lag, laseren skal kæmpe sig igennem, og limen er ikke jævnt fordelt. Når et snit går igennem overalt bortset fra én genstridig plet, er en limlomme en sandsynlig synder, når du først har udelukket de kedelige årsager: fokus, en snavset linse, en skålformet plade og selve indstillingerne. Køb den gode kvalitet med færre hulrum, og forvent, at krydsfiner kræver flere gennemløb end massivt træ med samme tykkelse.
MDF skæres forudsigeligt, fordi der slet ikke er åretegning, men det udvikler meget røg og en kraftig lugt. Udsugning er ikke valgfrit ved MDF.
Fyr og andre harpiksrige nåletræer kan skæres, men knaster og harpikslommer blusser op, forkuller kraftigt og efterlader mørke glorier på overfladen.
Det skal du ikke prøve: noget vinyl- eller PVC-baseret, noget med en ukendt belægning og behandlet materiale, som du ikke kan få skriftlig bekræftelse på er lasersikkert. Det er kemiproblemer, ikke effektproblemer, og ingen mængde watt gør dem sikre.
De fem ting, der faktisk får dig igennem
1. Lufttilførsel, hver gang
Lufttilførsel er ikke bare rart at have ved tyk skæring, det er forskellen på at skære og at brænde. Luftstrømmen fjerner røg og snavs fra snitfugen, så strålen når nyt materiale, og den forhindrer en flammefront i at blive stående i snittet.
Uden lufttilførsel aflejrer hvert gennemløb sod i snittet, og det næste gennemløb skal brænde gennem soden, før det når træet. Det er den egentlige årsag til, at gennemløb nummer fire ser ud til at gøre mindre end gennemløb nummer ét.
En billig akvariepumpe er værd at prøve som første eksperiment, og en rigtig kompressor giver dig langt mere at arbejde med. Hold dig inden for det tryk og den dyse, producenten af din laser angiver, eftersom for meget luft gennem den forkerte dyse blot vifter til flammerne.
2. Fokuser ind i materialet, ikke på det
Ved gravering fokuserer du på overfladen. Ved tyk skæring kan du prøve at placere strålens smalleste punkt et sted inde i materialet i stedet for oven på det, så strålen forbliver tæt samlet gennem en større del af turen gennem træet. En tredjedel nede er et rimeligt sted at begynde at teste, ikke en regel. Hvor langt du kan gå, afhænger af din linse og din maskine, og med en bevægelig Z-akse skal du passe på, at hovedet ikke rammer emnet.
Fokuser på overfladen af en 10mm plade, og den nederste halvdel af snittet udføres af en stråle, der allerede har spredt sig. Det er det, der skaber den kileformede snitfuge, som ødelægger pasningen mellem tapper og slidser.
3. Flere mellem-hurtige gennemløb, ikke ét langsomt
Ét meget langsomt gennemløb ophober varmen ét sted, og i stedet for at skære får du en bred, forkullet kløft, der stadig ikke går igennem.
Flere hurtigere gennemløb lader materialet afgive varme mellem turene, holder snitfugen smallere og giver lufttilførslen mulighed for at fjerne snavset. Start med tre eller fire gennemløb ved en hastighed, der synligt skærer i stedet for at ulme, og tilføj gennemløb i stedet for at sænke hastigheden yderligere.
Advarsel
Flyt ikke emnet mellem gennemløbene, og kør ikke maskinen hjem igen. Alt her afhænger af, at hvert gennemløb rammer præcis den samme snitfuge. Hvis din software tilbyder et Z-trin mellem gennemløb, og din maskine har en bevægelig Z-akse, kan det hjælpe at sænke fokus, efterhånden som snittet bliver dybere. Kontrollér, hvilken retning din controller opfatter som nedad, før du kører det, og hold øje med frihøjden til hovedet, fordi en Z-bevægelse i den forkerte retning driver hovedet ind i emnet.
4. Hæv emnet over arbejdsbordet
Et emne, der ligger fladt på et massivt arbejdsbord, har ingen steder at sende røg og varme hen, og kontakten med overfladen nedenunder viser sig som svidning på emnets bagside. Hvis du placerer materialet på et honeycomb-bord eller på nogle få strimler af restmateriale, der står på kanten, får røg og lys et sted at slippe ud.
Denne ene ændring løser flere spørgsmål om, hvorfor bagsiden af emnet er beskidt, end noget andet.
5. Vend emnet, og skær fra begge sider
Når du reelt er ved grænsen, skal du skære halv dybde fra oversiden, vende emnet og skære den anden halvdel fra undersiden. Du halverer den dybde, hvert snit skal nå, og tilspidsningen fra hver side ophæver delvist hinanden i stedet for at blive lagt sammen.
Ulempen er registreringen. Du skal bruge en jig, et anslag eller justeringsmærker, der gør det muligt at lægge emnet tilbage i præcis den spejlvendte position. Hvis din justering afviger med en halv millimeter, får du et synligt trin midt på kanten.
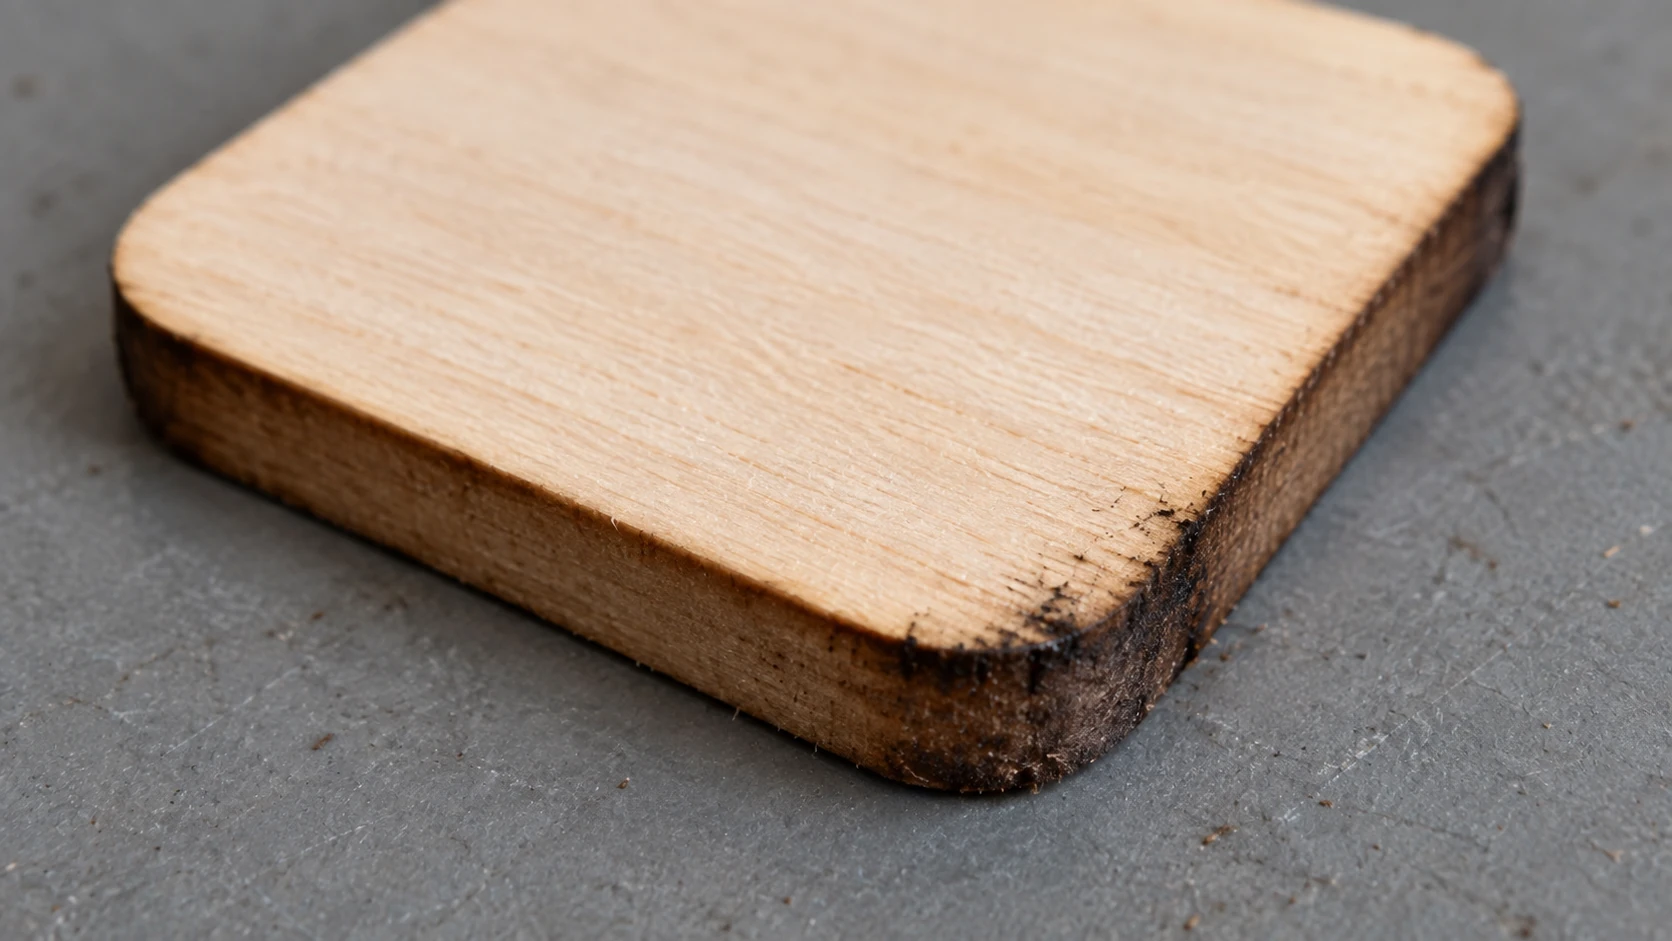
Den samme udskæring tættere på viser, hvorfor kanten fortjener lige så meget opmærksomhed som overfladen. Dette er et illustrativt eksempel, ikke en verificeret test af tykkelse eller wattstyrke.
Arbejdsgangen
- Vælg medgørligt materiale, og sørg for, at det er plant. En skålformet plade ændrer afstanden til linsen på tværs af snittet, og snittet bliver ujævnt på præcis den måde, du ikke kan rette senere.
- Maskér oversiden med malertape, hvis en ren overflade er vigtig. Tapen tager tilbagesvidningen i stedet for træet.
- Hæv emnet over arbejdsbordet.
- Indstil fokus ind i materialet i stedet for på overfladen, og begynd omkring en tredjedel nede.
- Tænd for lufttilførslen før start, ikke efter det første gennemløb ser dårligt ud.
- Skær en 20mm testfirkant i det samme materiale med de samme indstillinger, og tæl, hvor mange gennemløb det faktisk kræver.
- Mål testfirkanten, og notér snitfugen øverst og nederst. Det tal skal du bruge til alle samlinger.
- Kør det rigtige snit uden at røre emnet mellem gennemløbene.
Testfirkanten er ikke valgfri, hvis delene skal passe sammen. Diodesnit i tykt materiale har en reel tilspidsning, og en 10mm del, der kun er målt øverst, fortæller dig ikke, hvad der sker nederst. Vores forklaring af snitfuger gennemgår, hvordan du omsætter den måling til et kompensationstal.
Advarsel
Skæring i tykt træ indebærer en alvorlig brandrisiko. Vektorskæring kan skabe åbne flammer, og en opblussen kræver din opmærksomhed i samme sekund, den opstår, ikke ved slutningen af gennemløbet. Kør aldrig en tyk skæring uden opsyn, lad udsugningen køre, og hav noget inden for rækkevidde, som du kan slukke en brand med. Vores vejledning i lasersikkerhed gennemgår resten.
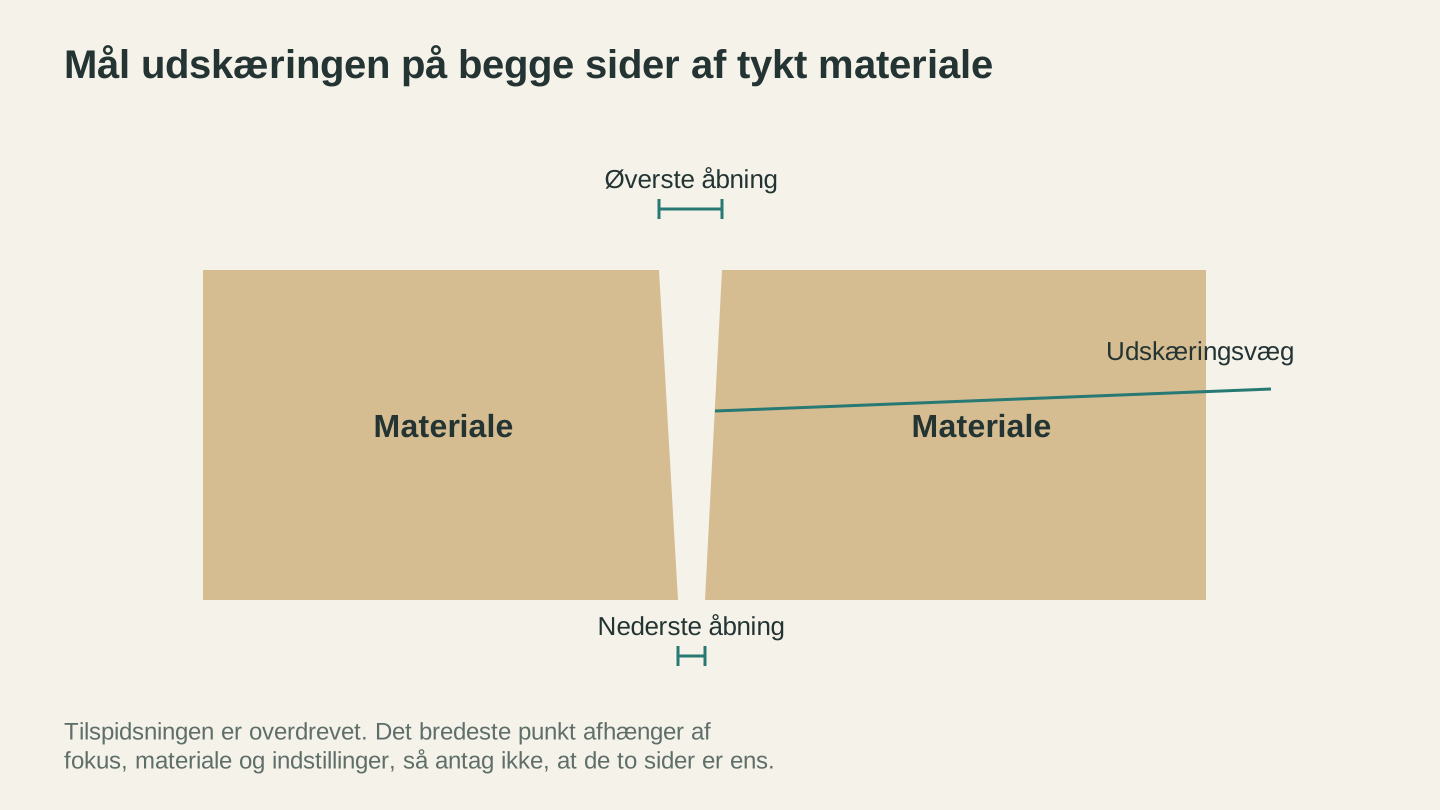
Tjek begge overflader, når du måler en tyk udskæring. Tilspidsningen er overdrevet her, og den faktiske form afhænger af materialet, fokuseringen og skæreprocessen.
Hvornår du skal stoppe og bruge et andet værktøj
Et sted over 12mm med en diode i mellemklassen er det ærlige svar, at laseren er det forkerte værktøj. Når et snit kører i en halv time, kræver opsyn hele tiden, giver en tilspidset, forkullet kant og stadig måske ikke går igennem, klarer det sig ikke bedre end et par minutter på en båndsav eller en CNC-fræser.
Laseren er god til former, du ikke kunne skære på andre måder: indvendige udskæringer, snævre kurver, detaljeret gennembrudt træarbejde og dusinvis af identiske dele. Lige linjer gennem tykt materiale er ikke sådan en opgave. Vores sammenligning af laserskærer og CNC-fræser viser, hvor hver af dem har sine fordele.
En god hybridvane er at grovskære de tykke dele på en sav og derefter lade laseren udføre detaljearbejdet på overfladerne.
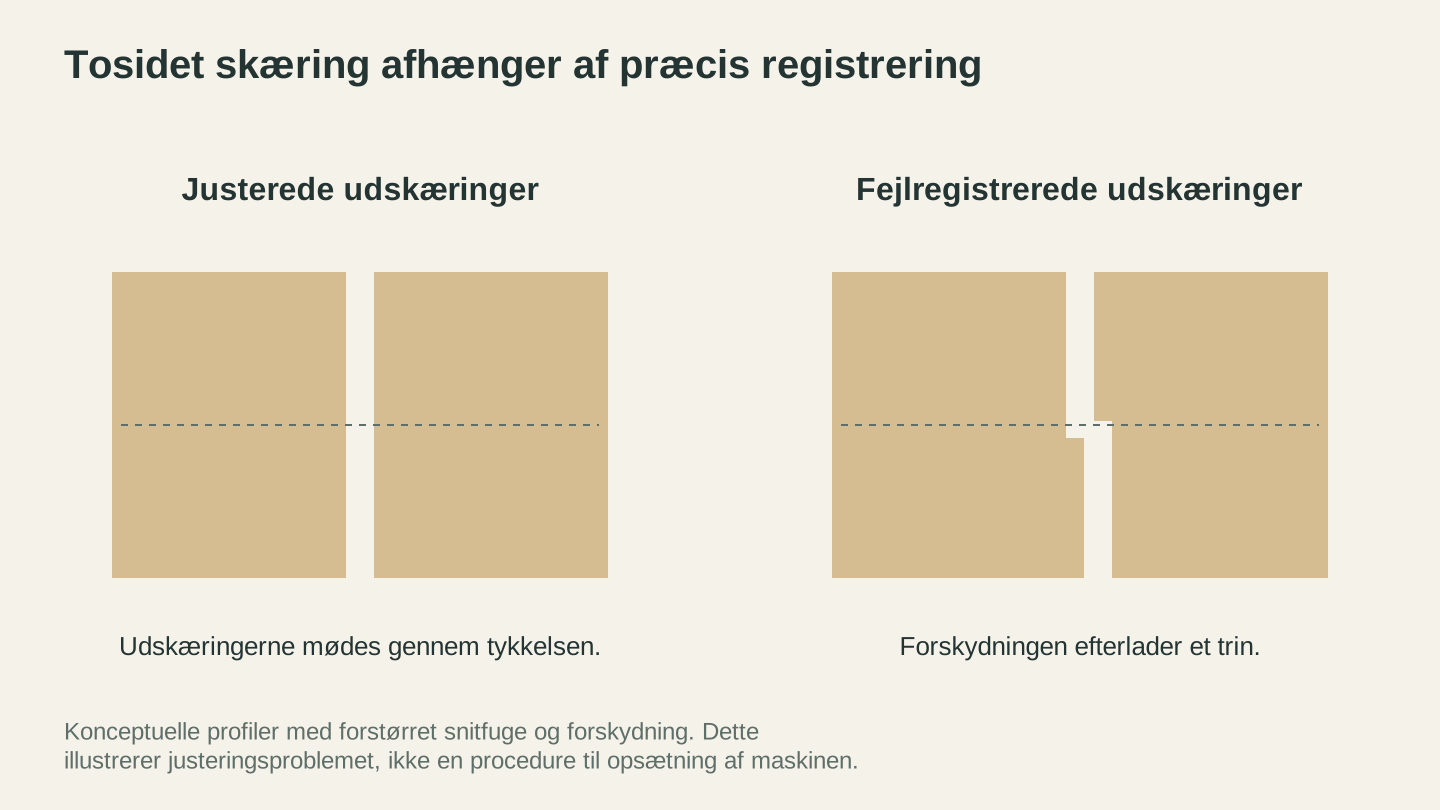
Udskæringer fra modsatte sider kræver nøjagtig registrering. Selv når begge udskæringer mødes, kan en forskydning efterlade et trin langs den færdige kant.
Få flere dele ud af pladen
Tykt materiale er dyrt, og tyk skæring er langsom, så et dårligt layout koster dig dobbelt. Før du skærer, skal du placere delene på den faktiske pladestørrelse i CutPlan med CNC-tilstand, som optimerer placeringen af dele til fræsning og laserskæring. Planlægning og nesting koster ingen kreditter for medlemmer, der er logget ind, og værktøjet fortæller dig tydeligt, når de dele, du har tegnet, ikke passer til det materiale, du ejer. Download af eksportpakken med én SVG pr. ark og, i CNC-tilstand, én DXF pr. ark kræver et betalingsabonnement.
Hvis dit motiv begyndte som et billede, omdanner MonoTrace det først til rene, lukkede vektorer uden kreditomkostning, og File Converter håndterer SVG- og DXF-konverteringer i begge retninger, også uden kreditomkostning, selv om download af den konverterede fil kræver et betalingsabonnement. Som alt andet på Craftgineer kræver begge værktøjer en konto, hvor du er logget ind.
Ofte stillede spørgsmål
Hvor tykt kan en diodelaser skære?
Komfortabelt omkring 3mm for en 10W-model og 5mm til 6mm for en 20W-model. Med lufttilførsel, korrekt fokus, flere gennemløb og medgørligt materiale som lind kan 10W-maskiner nå 6mm til 10mm, og 20W-maskiner kan nå 10mm til 15mm. Krydsfiner skæres ofte mindre ensartet end egnet massivt træ med de samme indstillinger på grund af limlinjerne og eventuelle hulrum.
Er det bedre med flere gennemløb eller ét langsomt gennemløb?
Flere gennemløb, næsten altid. Ét meget langsomt gennemløb hælder varme ind i ét punkt og skaber en bred, forkullet snitfuge, som ofte stadig ikke går igennem. Flere hurtigere gennemløb skærer smallere og renere.
Har jeg virkelig brug for lufttilførsel til at skære tykt træ?
I praksis ja. Uden luftstrøm, der rydder snitfugen, bruger senere gennemløb deres energi på at brænde gennem sod i stedet for træ, og forkulningen bliver meget værre. Selv en akvariepumpe gør en synlig forskel.
Hvorfor er mit snit bredere øverst end nederst?
Under fokuspunktet spreder strålen sig og mister intensitet, så den fjerner mindre materiale, jo dybere den går, og efterlader snittet bredest dér, hvor den kom ind. Hvis du flytter fokus ned i materialet, udjævner det forskellen, og hvis du skærer halv dybde fra hver side, udjævnes den yderligere. Hvor præcis din snitfuge er bredest, afhænger af, hvor du indstillede fokus, så mål et testsnit i stedet for at gætte.
Hvorfor går mit snit igennem overalt bortset fra ét sted?
Gennemgå først de almindelige årsager: fokus, en snavset eller beskadiget linse, indstillinger, der var lige på grænsen fra begyndelsen, og en skålformet plade, der ændrer afstanden til linsen, mens hovedet bevæger sig. Derefter er de sædvanlige mistænkte en limlomme eller et hulrum i krydsfiner samt et emne, der har flyttet sig mellem gennemløbene.
Kan en diodelaser skære hårdt træ som eg eller valnød?
Det kan den, men langsomt og med kraftigere forkulning end i nåletræ, og hvor langt den når, afhænger i høj grad af den optiske effekt og træsorten. Moduler med højere effekt kommer generelt igennem tykkere hårdt træ med færre gennemløb end modeller på 10W og 20W. Hvis din maskine ligger omkring 10W, og du ønsker en præsentabel kant, er hårdt træ over cirka 6mm som regel en opgave for en CO2-laser eller en fræser.
Skær en testfirkant
Før du skærer det rigtige emne, skal du skære én 20mm firkant i det faktiske materiale, du vil bruge. Tæl de gennemløb, den kræver, og mål derefter snitfugen øverst og nederst med en skydelære.
De to tal er mere værd end alle indstillingsskemaer på internettet, fordi de kommer fra din maskine, din linse og den præcise plade, der ligger på dit arbejdsbord lige nu.
Læg derefter de rigtige dele ud på dit faktiske materiale i CutPlan, hvor planlægning er gratis, så det tykke materiale, du bruger en halv time på at skære, i det mindste er placeret ordentligt på pladen. Hvis motivet stadig skal renses op, omdanner MonoTrace det først til skæreklar vektorgrafik.
Relaterede værktøjer
CutPlan
Planlæg tilskæring af pladematerialer med dele, placeringer og skærerækkefølger. Eksportér rapporter og pladetegninger.
Abonnement kræves til downloads
MonoTrace
Lav fotos og illustrationer om til SVG-konturer gratis med en valgfri skitsetilstand.
File Converter
Konvertér mellem understøttede kombinationer af vektor-, dokument-, rasterbilled- og 3D-meshformater.
Abonnement kræves til downloads
Klar til at prøve disse værktøjer?
Tilmeld dig gratis, intet kreditkort kræves. Gratis værktøjer er tilgængelige med det samme.
Kom gratis i gang