

V-Carving erklärt: Wie ein V-Bit feine Linien und kräftige Striche fräst
Wenn du kleine Schriftzüge mit einem Schaftfräser mit flachem Ende fräst, merkst du schnell, warum Schildermacher das nicht so machen. Die Serifen verschwinden, die Innenwinkel werden rund, und die dünnen Striche sind schmaler als jeder Fräser, den du besitzt. Du kannst auf einen 1/32"-Schaftfräser wechseln und zusehen, wie die Bearbeitungszeit explodiert – und die Ecken bleiben trotzdem rund, weil ein rundes Werkzeug physisch keinen scharfen Innenwinkel schneiden kann.
V-Carving löst das alles mit einem einzigen Bit und einer cleveren Idee.
Tipp
Kurz gesagt: V-Carving verwendet ein V-förmiges Bit, das dort tiefer schneidet, wo die Grafik breit ist, und flacher, wo sie schmal ist. Weil die Schnittbreite des Bits mit der Tiefe zunimmt, erzeugt ein einziges Bit feine Details und kräftige Striche im selben Werkzeugpfad. Außerdem reicht die Spitze bis in die Ecken, sodass diese wirklich scharf werden. Das ist die Standardtechnik für Beschriftungen und Strichgrafiken auf CNC-Maschinen.
Der Trick: Die Tiefe folgt der Breite
Ein V-Bit ist ein Kegel. Direkt an der Spitze ist seine Schnittbreite im Wesentlichen null, und je tiefer es eintaucht, desto breiter wird die Rille. Diese eine geometrische Tatsache ist die gesamte Technik.
Deine CAM-Software führt das Bit entlang der Mittellinie jeder Form in der Grafik, nicht an den Kanten entlang. An jedem Punkt berechnet sie, wie tief das Bit eintauchen muss, damit die schrägen Seiten des Kegels genau beide Vektorkanten berühren. Bei einem haarfeinen Strich streift das Bit kaum die Oberfläche. Wo der Strich breiter wird, taucht das Bit tiefer ein. Die Tiefe verändert sich ständig, während sich die Formbreite ändert. Deshalb hat ein fertiges V-Carve diesen handgemeißelten, lichtreflektierenden Look.
An den Ecken wird es besonders interessant. Wenn sich der Werkzeugpfad einer spitzen Ecke nähert, wird die Form schmaler, also steigt das Bit an. Direkt an der Ecke befindet sich das Bit fast an der Oberfläche, und seine nahezu null breite Spitze zeichnet den Punkt exakt nach. So erhalten V-Carve-Buchstaben klare Serifen und scharfe Innenwinkel, die kein runder Schaftfräser in irgendeiner Größe erzeugen kann.
Vergleiche das mit dem Ausräumen derselben Buchstaben als flache Tasche:
| Tasche mit flachem Boden | V-Carving | |
|---|---|---|
| Innenwinkel | Durch den Fräserradius abgerundet | Scharf, von der Spitze nachgezeichnet |
| Kleinste Details | Durch den Fräserdurchmesser begrenzt | Nahezu null, feine Linien funktionieren |
| Benötigte Bits | Kleinere Bits für kleinere Details | Ein V-Bit für alles |
| Laufzeit bei Beschriftungen | Lang, viele Schlichtdurchgänge | Schnell; tiefe Striche können in Z abgestuft werden |
| Erscheinungsbild | Flacher Boden, gleichmäßig | Schräge Wände, wechselnde Tiefe, Schattenspiel |
Taschenfräsen hat weiterhin seinen Platz bei großen Bereichen mit flachem Boden. Bei Beschriftungen und Strichgrafiken überzeugt V-Carving gleichzeitig bei Geschwindigkeit, Detailtreue und Optik.
DRUCKEN. SCHNEIDEN. GRAVIEREN.



- Mehrere Formate (SVG, DXF, PNG)
- Maschinengetestete Designs
- Gewerbliche Lizenzen
Gesponsert von PrintCutCarve.com
60 oder 90 Grad?
Die beiden wichtigsten Winkel sind 60 und 90 Grad. Der Unterschied ist einfach: Bei gleicher Strichbreite schneidet ein schmaleres Bit tiefer.
Rechnen wir es an einem 6 mm breiten Strich durch. Ein 90-Grad-Bit erreicht die volle Breite bei 3 mm Tiefe, also bei der Hälfte der Strichbreite. Ein 60-Grad-Bit benötigt etwa 5.2 mm Tiefe, um dieselbe Strichbreite abzudecken. Gleiche Grafik, völlig anderes Fräsbild.
| Bitwinkel | Tiefe bei einem 6 mm breiten Strich | Am besten geeignet für |
|---|---|---|
| 90° | 3 mm | Größere Beschriftungen, kräftige Grafiken, flachere Fräsungen |
| 60° | ~5.2 mm | Kleine Texte, feine Details, zarte Strichgrafiken |
| 30° | ~11 mm (so tief wird selten gefräst) | Winziger Text im Gravurmaßstab |
Die Faustregel aus der Werkstatt (grob, also schau dir den Werkzeugpfad an, bevor du ihm vertraust): 60 Grad für kleine Texte und feine Verzierungen, ungefähr einen Zoll hoch oder kleiner, weil der steilere Kegel schmale Merkmale mit mehr Tiefe und Definition wiedergibt. 90 Grad für größere Schilder, weil damit die Frästiefe bei breiten Strichen im vernünftigen Rahmen bleibt und kräftige Buchstaben eine breitere, besser lesbare Fase erhalten. Viele Maker besitzen genau diese beiden Bits und sonst nichts.
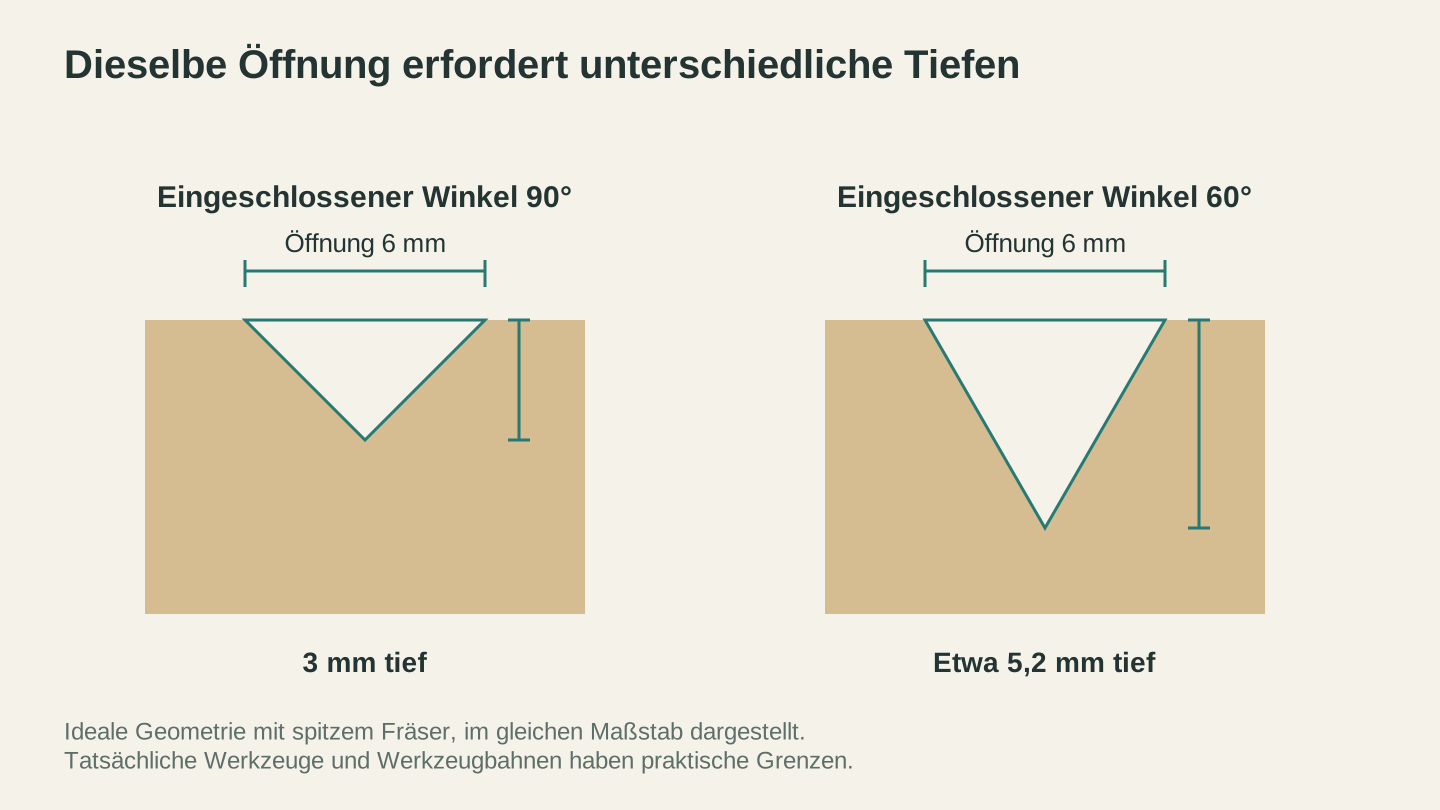
Bei derselben 6 mm großen Öffnung reicht ein ideales V mit 90 Grad 3 mm tief; ein V mit 60 Grad reicht etwa 5.2 mm tief. Beide Ausschnitte verwenden denselben Maßstab.
Grafiken, die sich gut per V-Carving fräsen lassen
V-Carving ist nur so gut wie die Vektoren, die du ihm gibst. Die Mathematik des Werkzeugpfads setzt saubere, geschlossene Formen voraus und kommt sichtbar durcheinander, wenn diese fehlen. Darauf solltest du achten:
- Geschlossene Vektor-Umrisse. Jede Form sollte eine geschlossene Schleife sein. Schriftarten sind das bereits, weshalb sich Text so zuverlässig per V-Carving fräsen lässt.
- Keine Überlagerungen oder Duplikate. Zwei Formen an derselben Stelle oder ein sich selbst kreuzender Pfad erzeugen doppelt geschnittene Rillen und seltsame Tiefenspitzen.
- Tatsächliche Strichbreite. Strichgrafiken müssen als umrandete Formen mit realer Breite gezeichnet sein. Eine Mittellinie mit null Breite gibt der CAM-Software nichts zum Messen, sodass sie einfach eine Rille mit konstanter Tiefe fräst.
Wenn du eigene Grafiken zeichnest, halte sie einfach und kräftig. Wenn du etwas Verschnörkeltes möchtest, ohne einen ganzen Abend mit der Vektorbearbeitung zu verbringen, erzeugt Vector Studio aus einer Textbeschreibung für 1 Credit eine maschinenfertige SVG-Datei. Die Ausgabe besteht aus geschlossenen, nicht überlappenden Pfaden – genau das, was ein V-Carve-Werkzeugpfad braucht. Wenn deine CAM-Software nur DXF importiert, führe die SVG zuerst durch den File Converter. Er verarbeitet SVG zu DXF ohne Belastung deines Credit-Guthabens, ganz ohne benötigte Credits. Zum Herunterladen der konvertierten Datei brauchst du einen aktiven kostenpflichtigen Tarif.
Sobald die Grafik fertig ist, ist der restliche Ablauf beim Schilderbau (Layout, Werkzeugpfade, Fixierung, Finish) ein eigenes Thema. Unser Leitfaden zum Bau eines individuellen CNC-Schilds behandelt die gesamte Pipeline von Anfang bis Ende.
Info
Dieselbe Geometrie mit variabler Tiefe ermöglicht auch V-Carve-Inlays: Ein mit demselben V-Bit gefräster Einsatz passt in die Tasche und ergibt eine schmale Leimfuge, sobald die Passung eingestellt ist. Wenn V-Carving für dich verständlich geworden ist, sind CNC-Inlays der naheliegende nächste Schritt.
Tiefenbegrenzungen und V-Carving mit flacher Tiefe
Hier liegt der Haken, den niemand erwähnt, bevor er zum Problem wird: Die Tiefe folgt der Breite, und die Breite kann übertrieben groß werden. Ein großer, kräftiger Buchstabe mit einem 40 mm breiten Strich verlangt von einem 90-Grad-Bit, an der Mittellinie 20 mm tief einzutauchen. Das ist tiefer, als viele gängige V-Bits schneiden können (prüfe die Schnittlängenspezifikation deines Bits), möglicherweise tiefer als dein Material dick ist, und es sieht wie ein Graben aus, nicht wie ein Buchstabe.
Die Lösung ist das V-Carve mit flacher Tiefe, das die meisten speziellen CNC-CAM-Pakete unter der einen oder anderen Bezeichnung anbieten. Du legst eine maximale Tiefe fest, zum Beispiel 4 mm. Das V-Bit fräst die abgeschrägte Kante jeder Form bis zu dieser Tiefe, und alles, was breiter ist, wird bei 4 mm flach ausgeräumt, statt noch tiefer zu gehen. Die meisten Programme ermöglichen es, für diesen Räumdurchgang einen größeren Schaftfräser mit flachem Ende zu verwenden, sodass das V-Bit nur die Fasen schneidet.
Das Ergebnis ist ein ausgeräumter Buchstabe mit klaren abgeschrägten Wänden: die scharfen Ecken und schrägen Kanten eines V-Carves, kombiniert mit der kontrollierten Tiefe einer Tasche. Das ist der Standardansatz für großformatige Frässchilder und eine sichere Vermutung dafür, wie die Schilder hergestellt wurden, die du bewundert hast.
Warnung
Prüfe immer die maximale Tiefe in der Werkzeugpfadvorschau, bevor du breite Grafiken ohne Begrenzung der flachen Tiefe fräst. Eine vergessene Tiefenbegrenzung bei einem einzigen breiten Buchstaben ist ein klassischer Weg, durch das Werkstück und bis in die Opferplatte zu fräsen.
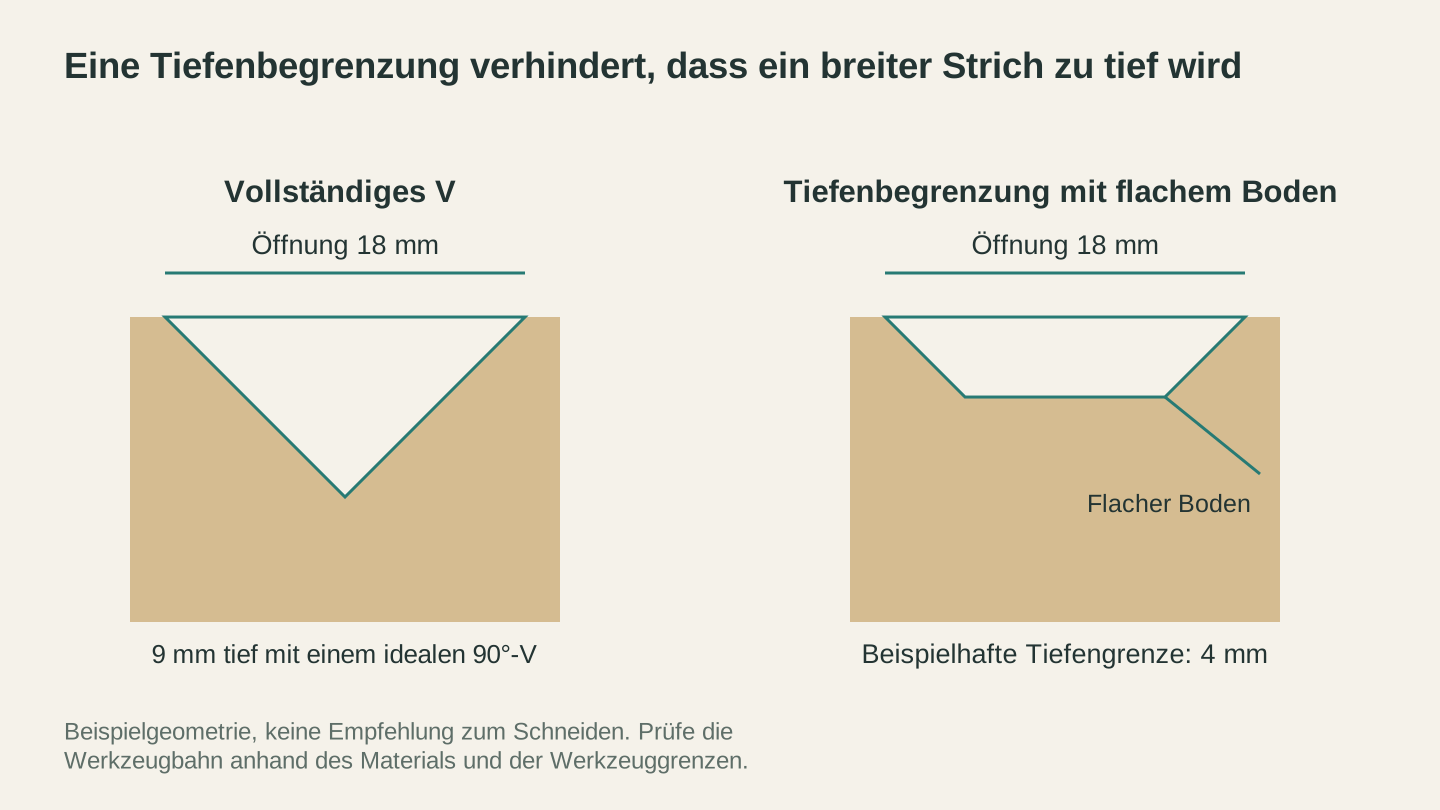
Eine Begrenzung der flachen Tiefe erhält die Schräge und begrenzt zugleich den tiefsten Bereich. Die gezeigten Maße sind ein Geometriebeispiel, keine Maschineneinstellung.
Die Holzauswahl ist wichtiger als sonst
V-Carving bringt feine Details und schräge Wände genau dorthin, wo sich die Holzmaserung gerne problematisch verhält. Deshalb zeigt sich die Holzart im Ergebnis stärker als beim gewöhnlichen Konturfräsen.
Harthölzer mit dichter, gleichmäßiger Maserung lassen sich am saubersten fräsen: Ahorn und Kirsche sind die Klassiker, und beide halten klare Ecken und glatte Fasenwände. Grobporige Hölzer wie Eiche und Esche können entlang der Maserung genau dort ausbrechen, wo eine feine Serife sie kreuzt. Weiche Hölzer wie Kiefer neigen dazu, in den Rillen auszufasern, statt sauber geschnitten zu werden. Bei lackierten Schildern lässt sich grundiertes MDF hervorragend per V-Carving fräsen, weil es überhaupt keine Maserung hat.
Unser Leitfaden zur Holzauswahl für CNC geht ausführlicher auf die Holzarten ein. Die Kurzfassung für V-Carving: Je feiner die Details deiner Grafik, desto dichter sollte die Maserung darunter sein.
Häufige Fehlerbilder
Wenn ein V-Carve enttäuschend ausfällt, liegt es fast immer an einem dieser Punkte:
- Abgerundete, matschige Ecken. Das typische Zeichen eines stumpfen V-Bits. Die Spitze übernimmt die filigrane Arbeit an den Ecken und ist zugleich der empfindlichste Teil des Werkzeugs. Wenn Ecken, die früher scharf wurden, plötzlich weich aussehen, ist das Bit verschlissen – nicht deine Datei.
- Ausfasern in den Rillen. Meist liegt es an weichem oder grobporigem Holz, manchmal an einer stumpfen Schneide oder einem zu aggressiven Vorschub. Leichtes Schleifen von Hand entfernt das meiste davon; eine Schicht Schleifgrundierung vor dem Fräsen verhindert von vornherein vieles.
- Zu tiefe Mittellinien bei breiten Grafiken. Die vergessene Begrenzung der flachen Tiefe aus dem vorherigen Abschnitt. Prüfe jedes Mal die maximale Tiefe.
- Buchstaben werden zu dick oder zu dünn gefräst. Beim V-Carving steuert die Z-Nullposition die Strichbreite, nicht nur die Tiefe. Liegt die Null etwas zu niedrig, wird jede Rille breiter als vorgesehen geschnitten; liegt sie zu hoch, fällt die gesamte Fräsung zu dünn aus. Setze die Null vorsichtig auf der tatsächlichen Materialoberfläche, idealerweise nahe am Fräsbereich bei gewölbten Platten.
- Brandspuren oder Rattern in den Fasen. Vorschub und Drehzahl sind wie bei jedem anderen Schnitt entscheidend – mit der Besonderheit, dass sich der effektive Schneidendurchmesser mit der Tiefe verändert. Beginne mit konservativen Einstellungen und teste an einem Reststück; unser Leitfaden zu Vorschub und Drehzahl erklärt, wie du von dort aus weiter optimierst.
Häufig gestellte Fragen
Brauche ich spezielle Software für V-Carving?
Du brauchst CAM-Software mit einer V-Carve-Werkzeugpfadstrategie, die anhand deiner Vektoren die variable Tiefe berechnet. Die meisten CAM-Pakete für Hobby und Profi enthalten eine solche Funktion. Ein gewöhnlicher Gravur- oder Konturwerkzeugpfad mit einem V-Bit ist nicht dasselbe: Er schneidet mit konstanter Tiefe und verliert den gesamten Effekt, dass die Tiefe der Breite folgt.
Kann ich Sperrholz oder MDF per V-Carving fräsen?
MDF: ja, und für lackierte Schilder ist es sehr beliebt. Sperrholz ist riskanter: Beim Fräsen werden abwechselnde Leimfugen und Furnierschichten an den Fasenwänden sichtbar. Manche mögen diesen Streifeneffekt, andere nicht. Birke-Multiplex liefert die sauberste Version dieses Looks.
Welchen Winkel sollte mein erstes V-Bit haben?
Wenn du nur eines kaufst, nimm ein 60-Grad-Bit. Es eignet sich gut für kleine und mittlere Beschriftungen, und bei kleinen Beschriftungen ist V-Carving den meisten Alternativen am deutlichsten überlegen. Ergänze ein 90-Grad-Bit für größere Schilder, wenn ein Projekt das verlangt.
Gib ihm gute Vektoren, dann versagt es nur selten
V-Carving gehört zu den seltenen CNC-Techniken, bei denen der clevere Teil vollständig in der Geometrie steckt. Sobald du verstanden hast, dass die Tiefe der Breite folgt, überrascht dich die Technik selbst fast nie. Die Fehler entstehen durch stumpfe Spitzen, ungeeignetes Holz und unordentliche Grafiken.
Zwei dieser Faktoren kontrollierst du an der Werkbank. Den dritten kannst du in etwa einer Minute lösen: Beschreibe das gewünschte Design in Vector Studio und erhalte eine saubere SVG-Datei mit geschlossenen Pfaden, die zum Fräsen geeignet ist. Wenn deine CAM-Software DXF benötigt, konvertierst du sie anschließend mit dem File Converter. Die Erstellung verwendet Credits, die Konvertierung nicht. Bereite das resultierende Design vor dem Fräsen in deiner CAM-Software vor. Zum Herunterladen der konvertierten Datei brauchst du einen aktiven kostenpflichtigen Tarif.
Passende Tools
Bereit, diese Tools auszuprobieren?
Kostenlos registrieren – keine Kreditkarte erforderlich. Kostenlose Tools sind sofort verfügbar.
Kostenlos starten