

Fresas CNC explicadas: qué fresa usar para cada trabajo
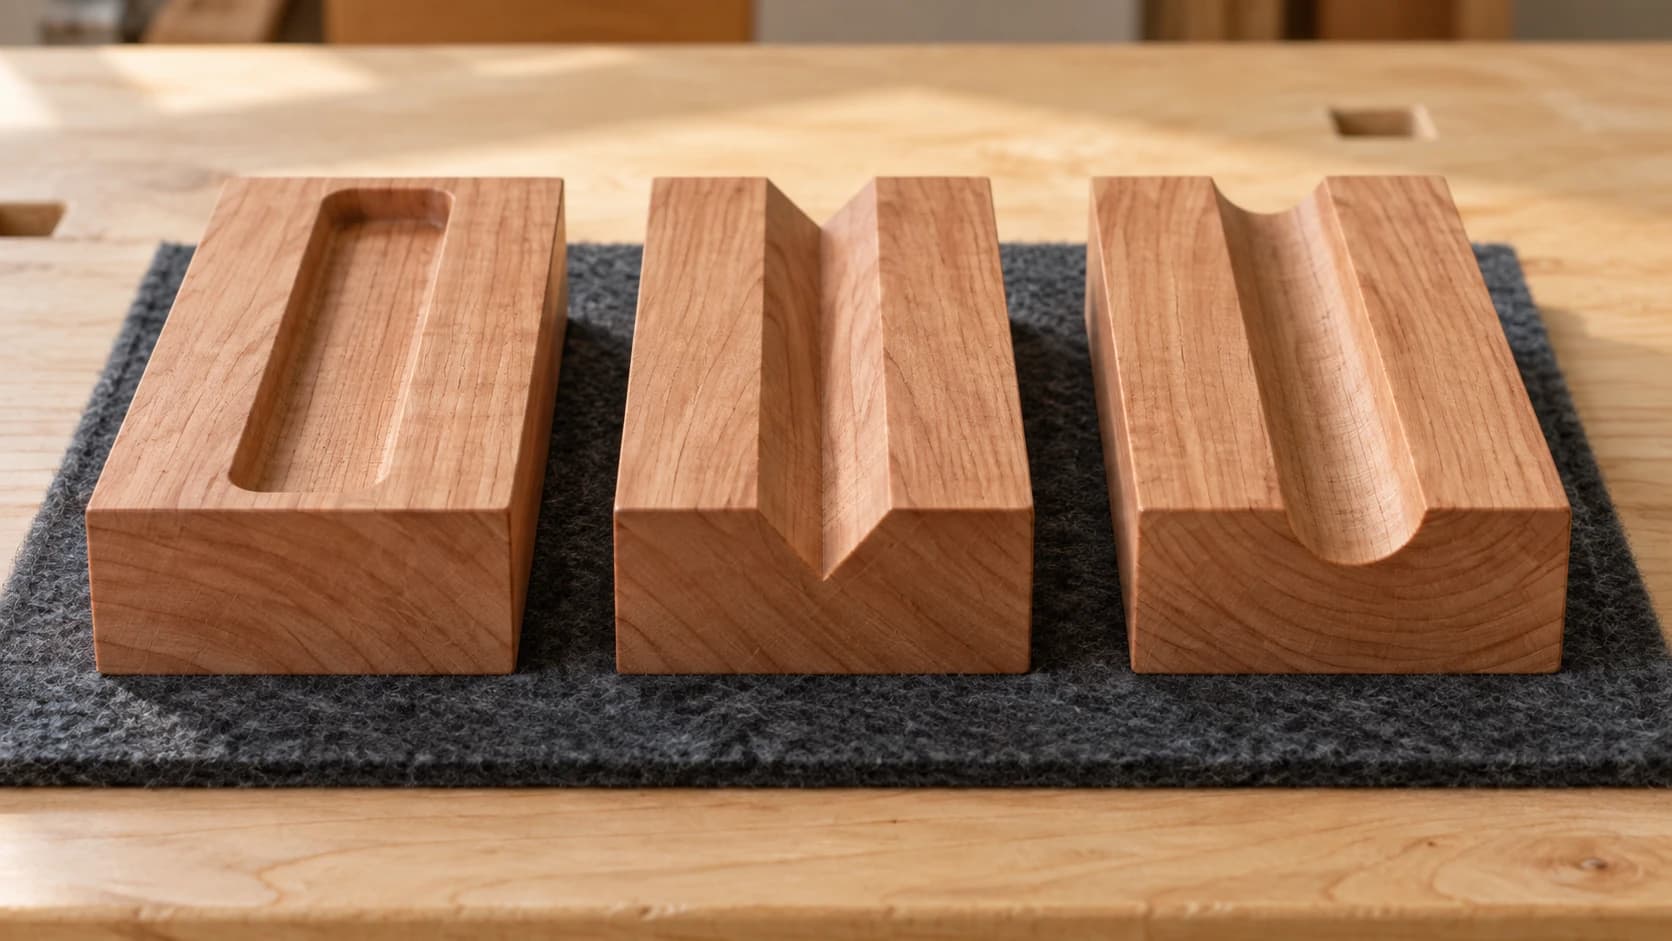
La máquina venía con dos fresas. Una de ellas lleva en la pinza desde el día que la configuraste y ha cortado todos los proyectos desde entonces, porque funciona.
Entonces tallas un letrero detallado y las partes finas salen emborronadas. O cortas una pieza de contrachapado y la cara superior se astilla por todos los bordes. O pruebas con aluminio y la fresa se suelda a la pieza de trabajo.
La fresa nunca fue la equivocada. Simplemente estaba respondiendo a una pregunta que nadie le había hecho.
Consejo
Respuesta breve: la fresa ascendente evacua las virutas y deja un borde inferior limpio; la descendente mantiene el material presionado y deja un borde superior limpio; la de compresión hace ambas caras del contrachapado. Usa una V-bit para letras talladas y decoración, una punta esférica para contornos 3D y adapta el diámetro de la fresa al detalle más pequeño de tu diseño.
El vocabulario
Cinco números describen cualquier fresa, y las fichas de producto dan por hecho que conoces los cinco.
Diámetro del vástago es la parte que entra en la pinza, normalmente 1/4 de pulgada o 1/8 de pulgada en máquinas CNC para aficionados. La pinza determina qué puedes usar; existen adaptadores, pero reducen la rigidez.
Diámetro de corte es la anchura del propio corte. A menudo coincide con el vástago, pero muchas veces no.
Número de filos indica cuántos bordes de corte giran en espiral alrededor de la fresa.
Longitud de los filos indica a qué profundidad puede cortar. Una fresa cuyos filos sean más cortos que el material no puede atravesarlo en una sola pasada, independientemente de cómo ajustes la profundidad.
Longitud total importa para la rigidez. Las fresas largas se desvían, y esa desviación se manifiesta en paredes cónicas y piezas imprecisas.
El número de filos lo cambia todo
Más filos significa más bordes de corte en contacto con la pieza, lo que suena mejor, pero no lo es automáticamente.
| Filos | Ideal para | Por qué |
|---|---|---|
| 1 | Plásticos, aluminio y materiales blandos | Máximo espacio para que las virutas escapen antes de fundirse o acumularse |
| 2 | Madera, MDF, contrachapado y trabajos generales | La opción predeterminada sensata para casi cualquier CNC para aficionados |
| 3 a 4 | Materiales más duros y pasadas de acabado | Acabado más fino, menos espacio para las virutas |
La contrapartida es la evacuación de virutas. Cada filo también es un canal por el que salen los residuos del corte. Menos filos significa canales más grandes, exactamente lo que necesitan los materiales blandos y gomosos para evitar que se acumulen y se fundan. Más filos significa un acabado más suave, siempre que el material produzca virutas pequeñas.
Los plásticos, en particular, prefieren un solo filo. Trabajar acrílico con una fresa de cuatro filos es una forma segura de producir un desastre soldado.
IMPRIME. CORTA. TALLA.



- Varios formatos (SVG, DXF, PNG)
- Diseños probados en máquinas
- Licencias comerciales
Patrocinado por PrintCutCarve.com
Ascendente, descendente y de compresión
Esta es la distinción que resuelve el problema de los bordes astillados, y tiene que ver con la dirección en la que la espiral expulsa las virutas.
Ascendente hace girar los residuos hacia arriba, fuera del corte. Ofrece una evacuación de virutas excelente, lo que implica menos calor y menos quemaduras, y deja un borde inferior limpio. El inconveniente es que eleva el material mientras corta: la superficie superior puede quedar con pelusilla o astillarse, y las piezas finas o mal sujetas pueden levantarse de la cama.
Descendente hace girar los residuos hacia abajo. Presiona el material contra la cama, mantiene en su sitio las piezas pequeñas y deja un borde superior muy limpio. El inconveniente es que las virutas no tienen adónde ir salvo al propio corte, donde se acumulan y generan calor, lo que provoca quemaduras en cortes profundos.
De compresión hace ambas cosas: geometría ascendente en la punta y descendente por encima. Ambas caras salen limpias, justo lo que necesita el contrachapado chapado. El inconveniente es que solo funciona correctamente cuando el corte tiene suficiente profundidad para que ambas secciones entren en contacto, por lo que es una herramienta para cortes a toda profundidad, no para pasadas superficiales.
| Fresa | Parte superior limpia | Parte inferior limpia | Mantiene la pieza sujeta | Evacuación de virutas |
|---|---|---|---|---|
| Ascendente | No | Sí | No, levanta la pieza | Excelente |
| Descendente | Sí | No | Sí | Deficiente |
| De compresión | Sí | Sí | En gran medida | Buena |
Para la mayoría de los trabajos de aficionados en madera maciza y MDF, una fresa ascendente de dos filos es la opción predeterminada adecuada. Cambia a una descendente cuando la cara superior sea la que quede visible y la pieza esté bien sujeta. Elige una de compresión cuando cortes contrachapado con una chapa frontal que quieras conservar.
Fresas con formas para trabajos con formas
Las V-bits terminan en una punta con un ángulo determinado, normalmente de 60 o 90 grados. A medida que la máquina profundiza, el corte se ensancha, lo que permite que un tallado en V produzca líneas de anchura variable. Un ángulo más estrecho ofrece detalles más finos a la misma profundidad; uno más abierto cubre más anchura con una menor penetración. Nuestro explicador del tallado en V explica cómo funciona realmente la trayectoria de la herramienta.
Las fresas de punta esférica tienen una punta redondeada, justo lo que necesitas para contornos 3D y tallado de relieves. Dejan una superficie escalonada, y la visibilidad de esos escalones depende del paso lateral: las pasadas más próximas dan un resultado más suave y tardan mucho más. Esta es la fresa que convierte un mapa de profundidad en un relieve tallado, que es lo que genera ReliefMaker.
Las fresas de punta esférica cónica ofrecen una punta pequeña para detalles finos sobre un cuerpo más grueso y rígido. Son la opción habitual para trabajos 3D detallados en los que una fresa recta de diámetro pequeño se desviaría o rompería.
Las fresas de estría recta no forman ninguna espiral. Son menos agresivas que cualquiera de las dos direcciones en espiral y quedan en un punto intermedio tanto en la calidad del borde como en la evacuación de virutas.
Las fresas de planeado son anchas y planas, diseñadas para aplanar una mesa de sacrificio o un tablón, no para cortar piezas.
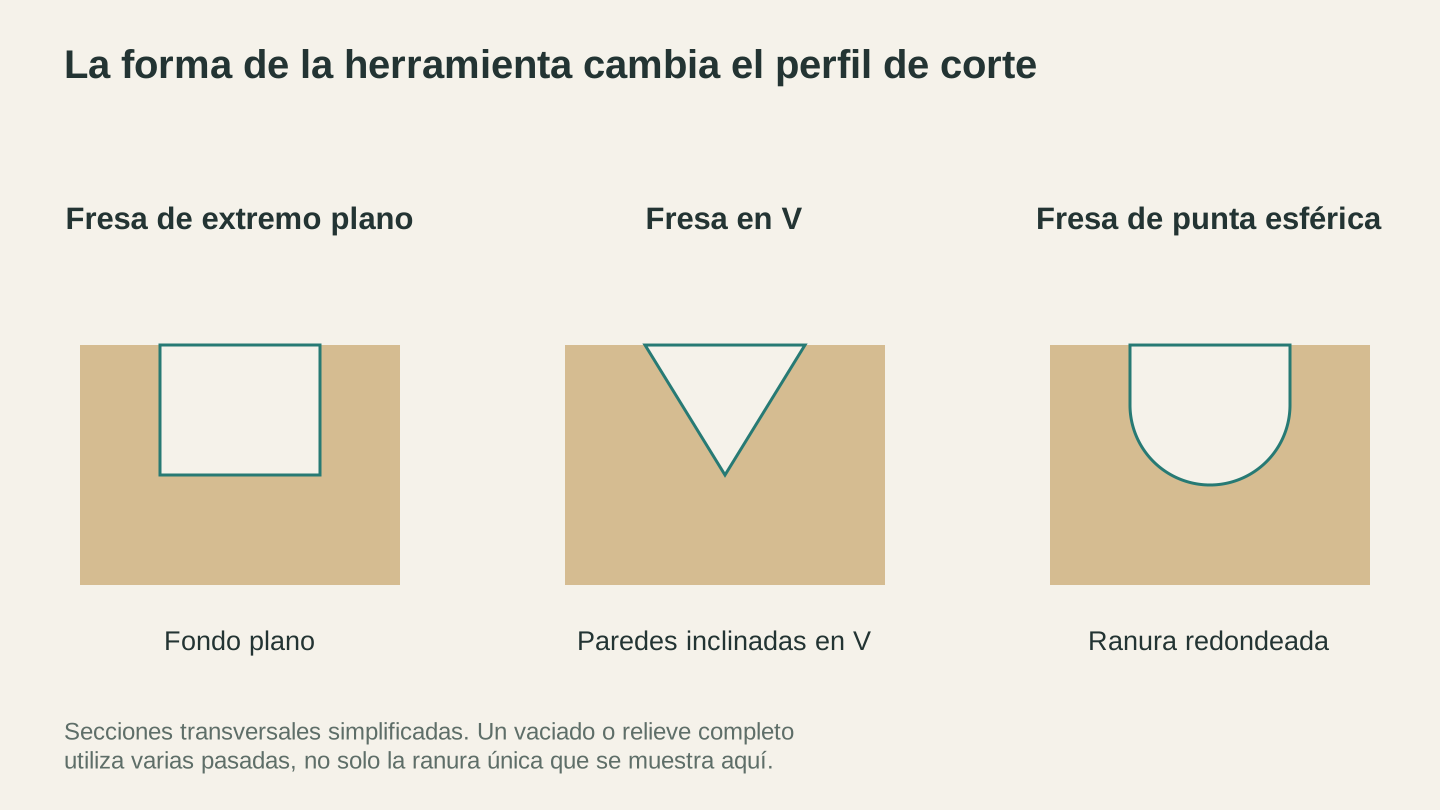
La punta de la herramienta afecta al perfil de corte. Varias pasadas pueden combinar esos perfiles en un vaciado, un letrero o una superficie esculpida.
El diámetro de la fresa limita el diseño
Este es el aspecto que sorprende a quienes diseñan primero y cortan después.
Una fresa redonda no puede cortar una esquina interior afilada. La esquina interior más cerrada que puedes producir tiene un radio igual a la mitad del diámetro de la fresa. Diseña una ranura con esquinas interiores cuadradas y una fresa de 1/4 de pulgada, y obtendrás esquinas con un radio de 1/8 de pulgada, tanto si lo querías como si no.
Conviene conocer dos consecuencias:
La ensambladura necesita alivio. Si una lengüeta tiene que encajar por completo en una ranura, esta necesita cortes de alivio en las esquinas, normalmente con forma de dogbone o T-bone, para que el radio sobrante no bloquee la lengüeta. Los cortes con láser no tienen este problema, por lo que un archivo que corta perfectamente con láser puede fallar en un router.
Los detalles finos necesitan una fresa pequeña, y las fresas pequeñas son frágiles. Una fresa de 1/16 de pulgada alcanzará detalles a los que una de 1/4 de pulgada no puede llegar, pero también se romperá si la haces avanzar como a la grande. Es una cuestión de avances y velocidades, y nuestra guía de avances y velocidades la explica.
Advertencia
El diámetro de corte también significa que las piezas saldrán más pequeñas si ignoras la compensación. Cortar directamente sobre la línea elimina la mitad del diámetro de la fresa de cada lado de un perfil exterior. El software CAM lo gestiona con un desplazamiento interior o exterior, y elegir el lado equivocado es una forma clásica de acabar con una plancha entera de piezas ligeramente incorrectas.
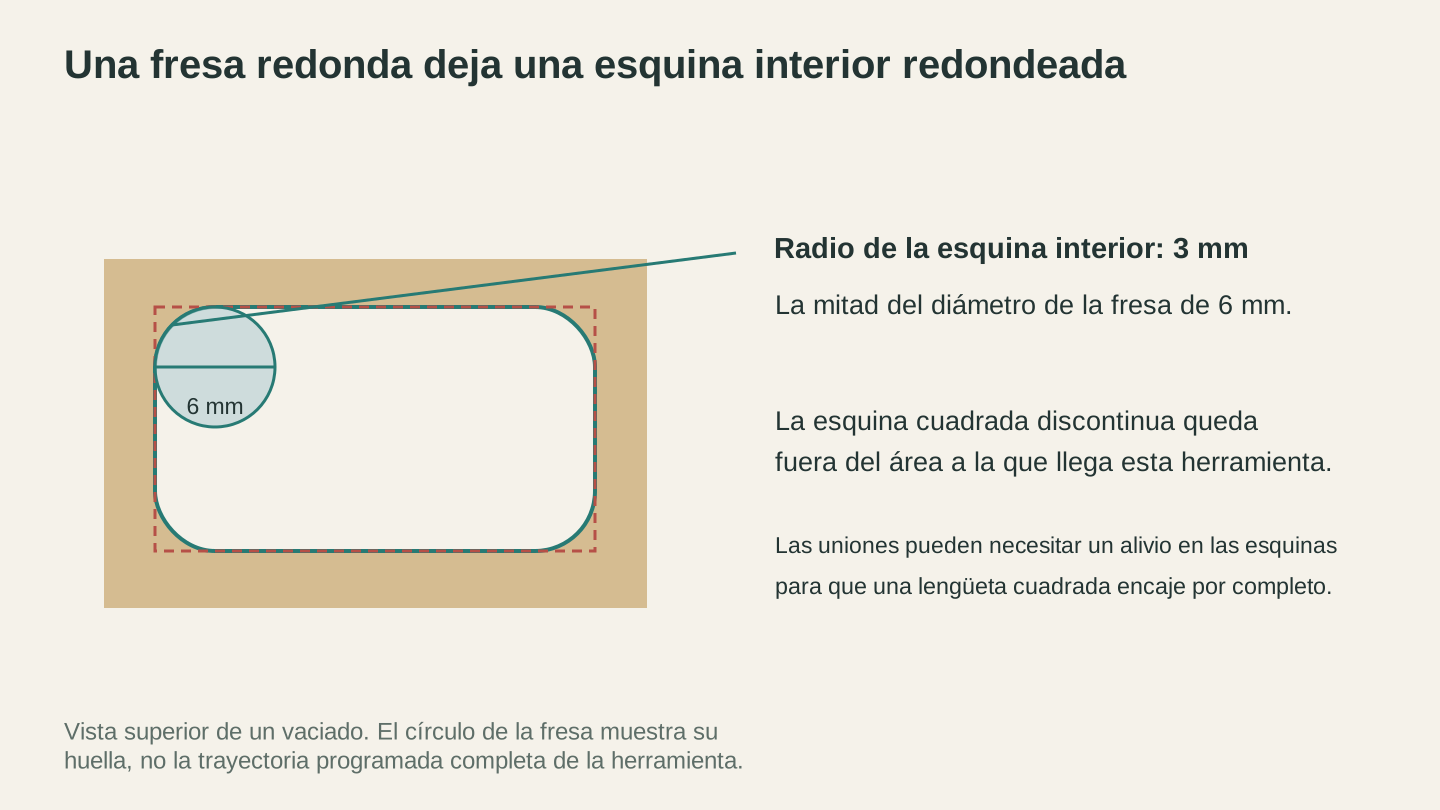
Una fresa redonda deja un radio en una esquina interior. Ten en cuenta esa geometría al diseñar una ranura para una lengüeta de extremo cuadrado.
Elegir según el trabajo
| Trabajo | Elige | Nota |
|---|---|---|
| Cortar piezas de madera maciza o MDF | Fresa ascendente de 2 filos | La opción predeterminada para el día a día |
| Cortar contrachapado chapado | De compresión | Ambas caras quedan limpias a toda profundidad |
| Cortar piezas pequeñas que podrían levantarse | Descendente | Las mantiene contra la cama |
| Letras talladas y decoración | V-bit de 60 o 90 grados | El ángulo determina la relación entre detalle y anchura |
| Tallado de relieves 3D | Punta esférica, cónica para detalles | El paso lateral determina el acabado |
| Bolsillos de fondo plano | Fresa de extremo plana | Una punta esférica deja un fondo redondeado |
| Acrílico y plásticos | Ascendente de 1 filo | La evacuación de virutas evita que se funda |
| Aplanar un tablón o una mesa de sacrificio | Fresa de planeado | Ancha y superficial |
Cómo hacer que duren
Las fresas son consumibles y la mayoría muere pronto por motivos evitables.
Una fresa desafilada quema en lugar de cortar. Si los cortes que antes eran limpios ahora son marrones y huelen a quemado, sospecha de la fresa antes que de los ajustes.
La acumulación de resina actúa como el desgaste. La resina y los restos de pegamento cubren los filos e impiden que corten. Limpiarlos recupera una fresa que parecía terminada.
No dejes nunca que las fresas se toquen entre sí. Sueltas en un cajón, los bordes de carburo chocan y se astillan. Guárdalas en sus tubos o en un bloque.
Los cortes a toda profundidad destruyen las fresas. Varias pasadas más superficiales tardan más y cuestan menos en herramientas, además de producir mejores bordes.
Asienta bien el vástago en la pinza, pero no tan profundamente que los filos queden enterrados. Una fresa mal asentada puede salirse a mitad del corte, lo que estropea la pieza y a menudo también la fresa.
Nuestra publicación sobre errores comunes de CNC cubre el resto de las primeras lecciones, y sujeción de piezas para principiantes explica cómo mantener el material donde debe estar mientras sucede todo esto.
Preguntas frecuentes
¿Cuál es la diferencia entre una fresa ascendente y una descendente?
La ascendente lleva las virutas hacia arriba y fuera, ofrece una buena evacuación y deja un borde inferior limpio, pero puede levantar la pieza y dejar pelusilla en la parte superior. La descendente empuja las virutas hacia abajo, mantiene sujeto el material y deja un borde superior limpio, a costa de acumular virutas en el corte.
¿Cuándo debería usar una fresa de compresión?
En contrachapado y otros materiales laminados en los que ambas caras deban quedar limpias. Necesita suficiente profundidad de corte para que entren en contacto las secciones ascendente y descendente, por lo que es adecuada para cortes a toda profundidad y no para pasadas superficiales.
¿Cuántos filos necesito para madera?
Dos es la respuesta general para madera, MDF y contrachapado. Usa un solo filo para plásticos y aluminio, donde la evacuación de virutas es lo más importante.
¿Qué fresa uso para tallar letras?
Una V-bit, normalmente de 60 o 90 grados. El ángulo más estrecho ofrece detalles más finos; el más abierto cubre más anchura a la misma profundidad.
¿Por qué las esquinas interiores me salen redondeadas?
Porque una fresa redonda no puede cortar una esquina interior afilada. El radio más pequeño que puedes obtener es la mitad del diámetro de la fresa, por lo que las ensambladuras necesitan cortes de alivio en las esquinas.
¿Por qué se rompió la fresa?
Normalmente porque avanzaba demasiado rápido para su diámetro, porque cortaba demasiado profundamente en una sola pasada o porque una fresa pequeña funcionaba con ajustes pensados para una más grande. La desviación y el calor destruyen las fresas mucho antes que el desgaste.
Compra tres, no doce
Si estás empezando, no necesitas un juego de treinta. Una fresa ascendente de dos filos de 1/4 de pulgada, una V-bit de 60 o 90 grados y una punta esférica pequeña cubrirán entre las tres el corte de piezas, las letras y los trabajos 3D.
Añade una fresa de compresión cuando empieces a cortar contrachapado de calidad, y una de un solo filo cuando cortes acrílico por primera vez. Todo lo demás puede esperar hasta que un trabajo concreto lo requiera.
Cuando estés listo para crear algo que esas fresas puedan cortar, Vector Studio genera diseños SVG listos para la máquina, y ReliefMaker convierte una foto o una indicación en el mapa de profundidad 3D que talla una punta esférica. Si no tienes claro qué fresa necesita un trabajo concreto, Craft Chat es gratis con tu cuenta y estará encantado de responder.
Herramientas relacionadas
¿Quieres probar estas herramientas?
Regístrate gratis, sin necesidad de tarjeta. Las herramientas gratuitas están disponibles de inmediato.
Empezar gratis