

¿Qué es el kerf? Por qué tus uniones cortadas con láser no encajan
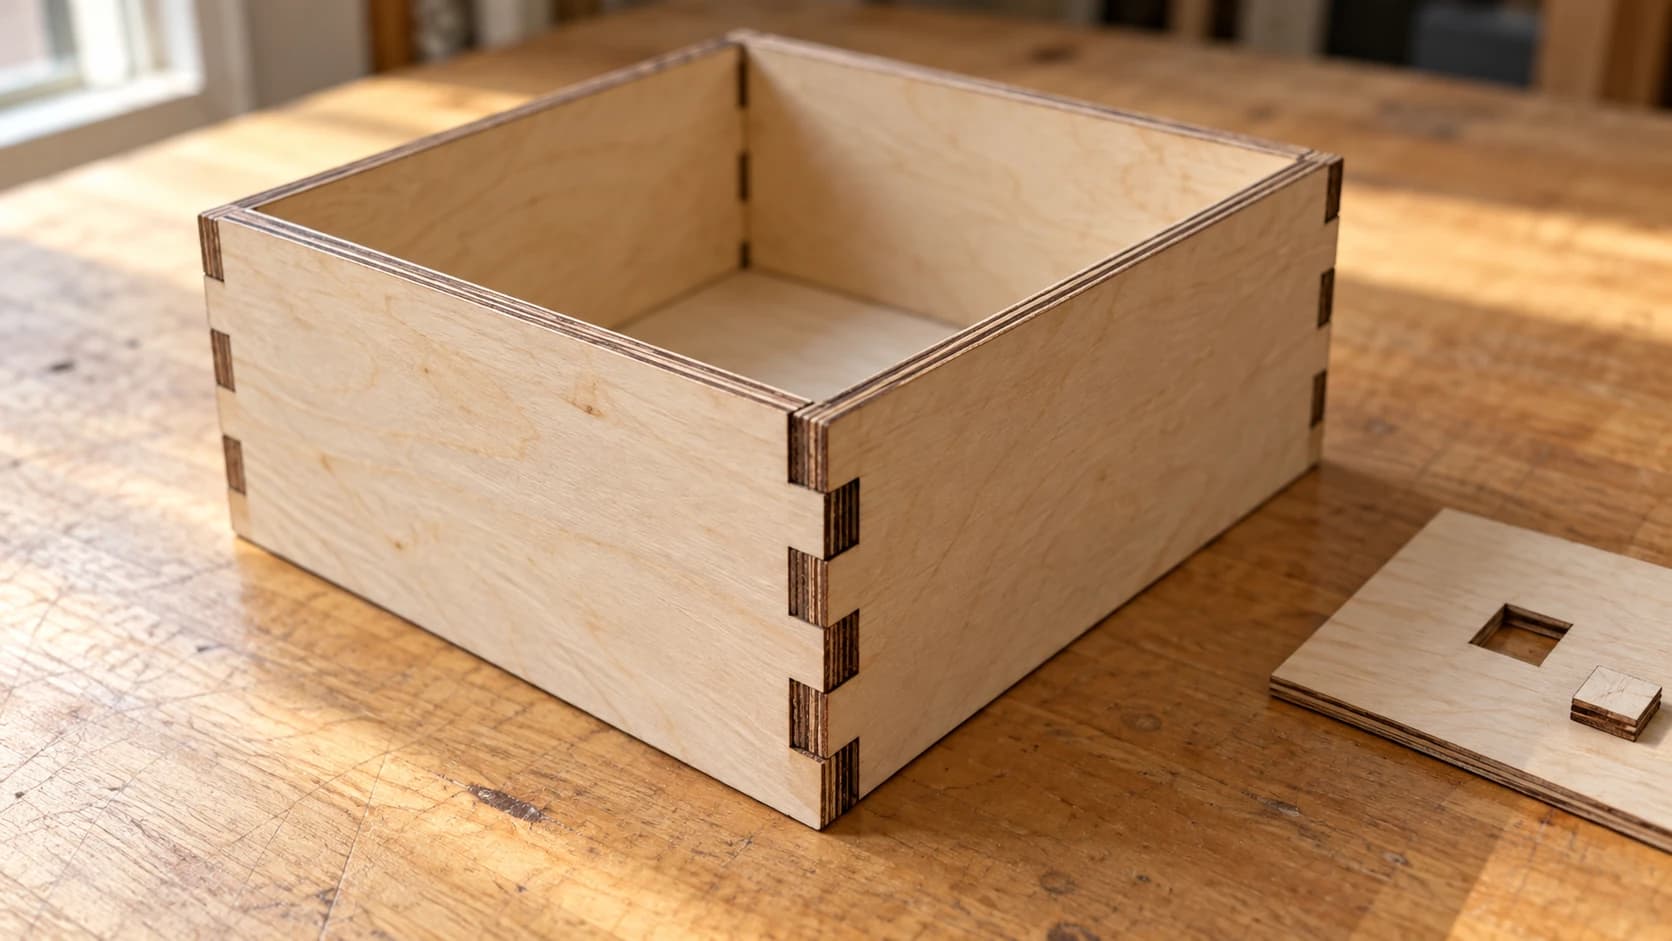
Lo has medido todo. El generador de cajas pedía contrachapado de 3 mm, le diste contrachapado de 3 mm y, aun así, las uniones de dedos siguen traqueteando en sus ranuras como dientes sueltos. O cortaste un agujero para una clavija de 6 mm y la clavija cayó directamente sin tocar los laterales.
No hay nada malo en tu archivo. Acabas de conocer el kerf.
Consejo
Respuesta breve: el kerf es el ancho de material que tu máquina elimina a lo largo de la línea de corte. El haz o la broca tienen un ancho real, así que cada corte elimina un canal fino, no una línea perfectamente sin anchura. Por eso las piezas salen ligeramente más pequeñas de lo dibujado, los agujeros algo más grandes y las uniones quedan sueltas.
La palabra es más antigua que cualquiera de nuestras máquinas. Kerf originalmente significaba la ranura que deja una hoja de sierra en una tabla, y los carpinteros llevan siglos teniéndolo en cuenta. Tu láser ha heredado el problema, solo que a una escala mucho menor.
El problema de la línea de rotulador
Aquí tienes todo el concepto en una sola imagen mental.
Tu software de diseño dibuja con un lápiz infinitamente afilado. Una línea en un SVG tiene posición, pero no anchura. Tu máquina, en cambio, corta con un rotulador. El haz o la broca eliminan un canal de anchura real, centrado sobre la línea de tu lápiz.
Esa parte central importa. La mitad del canal cae a un lado de la línea y la otra mitad, al otro. Por tanto, cada borde cortado de la pieza terminada queda aproximadamente a medio kerf de donde lo dibujaste, a ambos lados, en cada corte y en todo el diseño.
Dibuja un cuadrado de 20 mm y córtalo alrededor. El canal se come medio kerf hacia dentro en todo el perímetro, así que el cuadrado que recoges de la cama es un kerf completo más estrecho que 20 mm. Mientras tanto, el agujero cuadrado que queda en la plancha es un kerf completo más ancho que 20 mm. La misma línea produce dos resultados distintos, según qué lado del corte conserves.
Ese es todo el misterio. Todo lo demás de esta publicación consiste en medir el canal y decidir qué hacer con él.
IMPRIME. CORTA. TALLA.



- Varios formatos (SVG, DXF, PNG)
- Diseños probados en máquinas
- Licencias comerciales
Patrocinado por PrintCutCarve.com
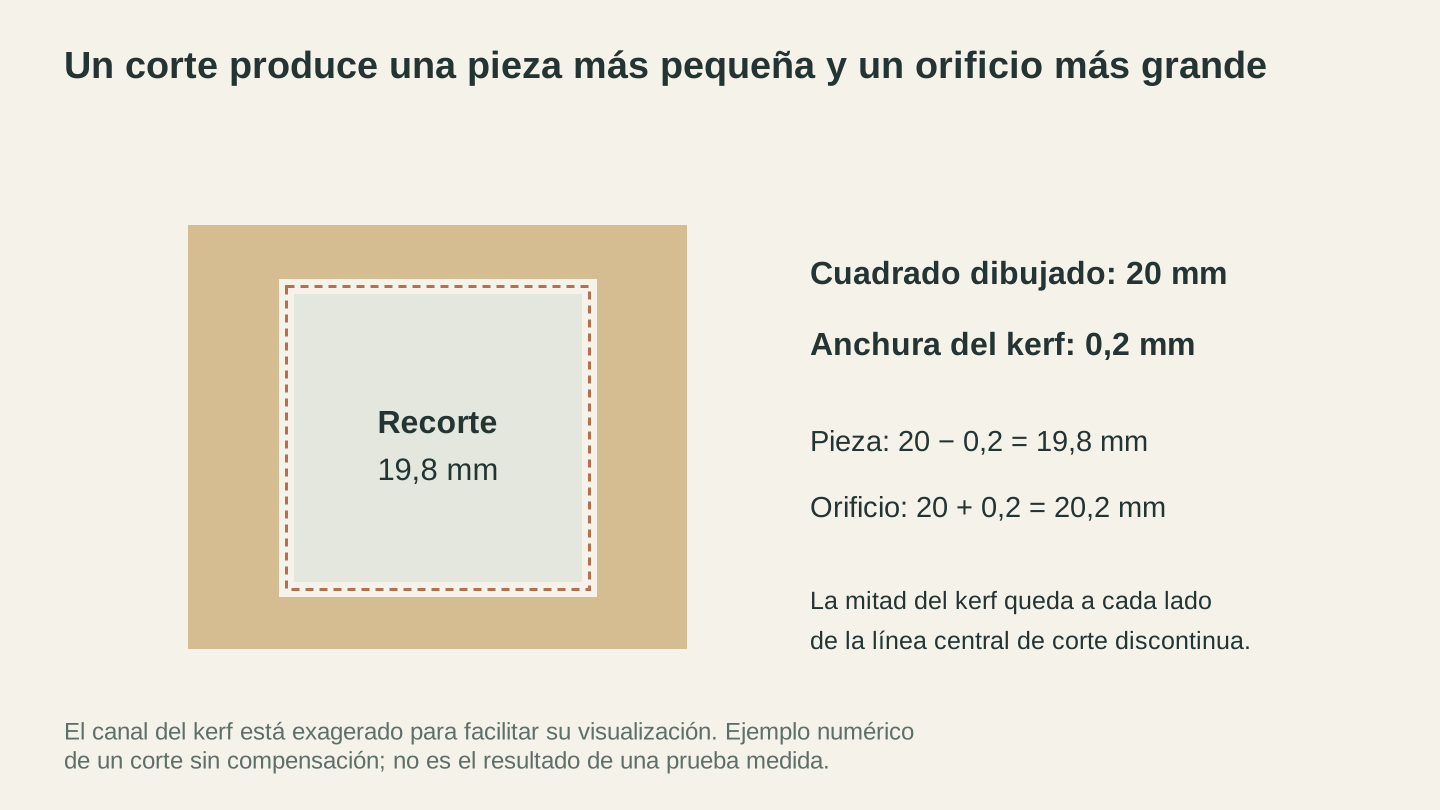
Con un kerf de 0.2 mm centrado en una trayectoria cuadrada de 20 mm, la pieza mide 19.8 mm de lado y la abertura mide 20.2 mm. El diagrama amplía el kerf para que se vea mejor.
¿Qué tamaño tiene el kerf en cada máquina?
El kerf no es un único número. Depende de la máquina y, dentro de una misma máquina, cambia según el material, el grosor, el enfoque, la potencia y la velocidad. Pero conviene conocer el orden de magnitud de cada proceso, porque te indica cuándo debes tenerlo en cuenta.
| Proceso | Comportamiento habitual del kerf | Qué lo produce |
|---|---|---|
| Láser de CO2 o diodo | Fino, normalmente alrededor de 0.1 a 0.3 mm | El haz enfocado quema o funde un canal estrecho |
| Fresadora CNC | El diámetro completo de la broca, a menudo 3.175 mm (1/8 pulgada) o más | La broca giratoria elimina físicamente su propio ancho |
| Cuchilla de arrastre (cortadora de vinilo) | Efectivamente cero en vinilo fino | La cuchilla separa el material en lugar de eliminar un canal |
| Sierra de mesa | Normalmente unos pocos milímetros, según la hoja | El ancho y el triscado de los dientes de la hoja, el significado original de kerf |
Hay dos cosas destacables en esa tabla.
Primero, el kerf CNC es enorme comparado con el kerf láser, pero los flujos de trabajo CNC llevan tanto tiempo lidiando con él que la solución ya está integrada. Tu software CAM pregunta si debe cortar por dentro, por fuera o sobre la línea. Esa pregunta es la compensación del kerf con otro nombre, y responderla correctamente hace que el ancho de la broca desaparezca en gran medida de las dimensiones finales. El software láser, en cambio, normalmente corta sobre la línea de forma predeterminada y te deja el problema sin avisar. Si estás comparando ambas máquinas, nuestra comparativa entre cortadora láser y fresadora CNC profundiza en diferencias como esta.
Segundo, una cortadora de vinilo tiene un kerf prácticamente insignificante en material fino. La cuchilla separa el vinilo como una cremallera en lugar de vaporizar un canal (su software aún tiene un ajuste de desplazamiento de cuchilla, pero corrige cómo gira la cuchilla, no el material eliminado). Si vienes del mundo de las máquinas de corte, por eso el ensamblaje con láser te ha sorprendido.
Por qué las piezas salen pequeñas y los agujeros grandes
Una vez sabes que el canal está centrado sobre la línea, los síntomas clásicos se explican por sí solos:
- Los perfiles exteriores salen más pequeños de lo previsto. El borde se desplaza hacia dentro medio kerf en cada lado, así que cualquier dimensión exterior se reduce un kerf completo.
- Los agujeros y recortes salen más grandes de lo previsto. El borde se desplaza hacia fuera medio kerf en todo el perímetro, así que el agujero crece un kerf completo.
- Las uniones reciben el efecto dos veces. Una unión de dedos es un dedo estrecho que entra en una ranura. El dedo pierde un kerf y la ranura gana un kerf, así que la holgura total entre ambos es aproximadamente de dos anchos de kerf. En un láser puede ser de 0.3 a 0.4 mm de juego, justo la separación que hace que una unión de caja traquetee en vez de quedar ensamblada a presión.
Por eso la compensación va en esa dirección. Para alcanzar las dimensiones deseadas, el agujero dibujado debe hacerse más pequeño y la pieza dibujada más grande, cada uno en un kerf, de modo que el material que se come la máquina los devuelva a su tamaño real.
Antes de tocar nada, necesitas conocer tu número real.
Cómo medir tu kerf
No tomes prestado un valor de kerf de una publicación de un foro ni de la máquina de un amigo. El kerf cambia según la lente, la altura de enfoque, el material, su grosor y los ajustes de potencia y velocidad. El único número que sirve es el que has medido en tu máquina, sobre el material del proyecto y con los ajustes del proyecto.
La prueba lleva unos minutos y requiere un par de calibres. Unos calibres digitales baratos sirven perfectamente.
- Dibuja un cuadrado sencillo de tamaño conocido, por ejemplo, 20 mm, en tu software de diseño.
- Córtalo de la misma plancha que usarás para el proyecto real, con los ajustes exactos que emplearás en los cortes reales.
- Mide el cuadrado que has cortado, en ambos ejes. Dará menos de 20 mm.
- Mide el agujero que ha dejado en la plancha. Dará más de 20 mm.
- Tu kerf es el déficit de la pieza (tamaño dibujado menos pieza medida), y puedes comprobarlo comparándolo con el exceso del agujero (agujero medido menos tamaño dibujado). Ambos deberían coincidir aproximadamente.
Por ejemplo, si tu cuadrado dibujado de 20 mm mide 19.8 mm, tu kerf es de 0.2 mm, lo que significa 0.1 mm por lado. Ese valor por lado, la mitad del kerf, es el que suelen pedir las herramientas de desplazamiento.
Consejo
¿Quieres más precisión? Corta diez tiras separadas de 10 mm sin aplicar compensación, júntalas y mide la fila comparándola con los 100 mm que debería tener. Cada tira es un kerf más corta, así que el déficit dividido entre diez es tu kerf, con el temblor del calibre promediado.
Anota el resultado. El kerf por material y grosor es uno de esos números que conviene mantener en una nota adhesiva cerca de la máquina, porque apenas cambia hasta que cambias la lente, el material o los ajustes.
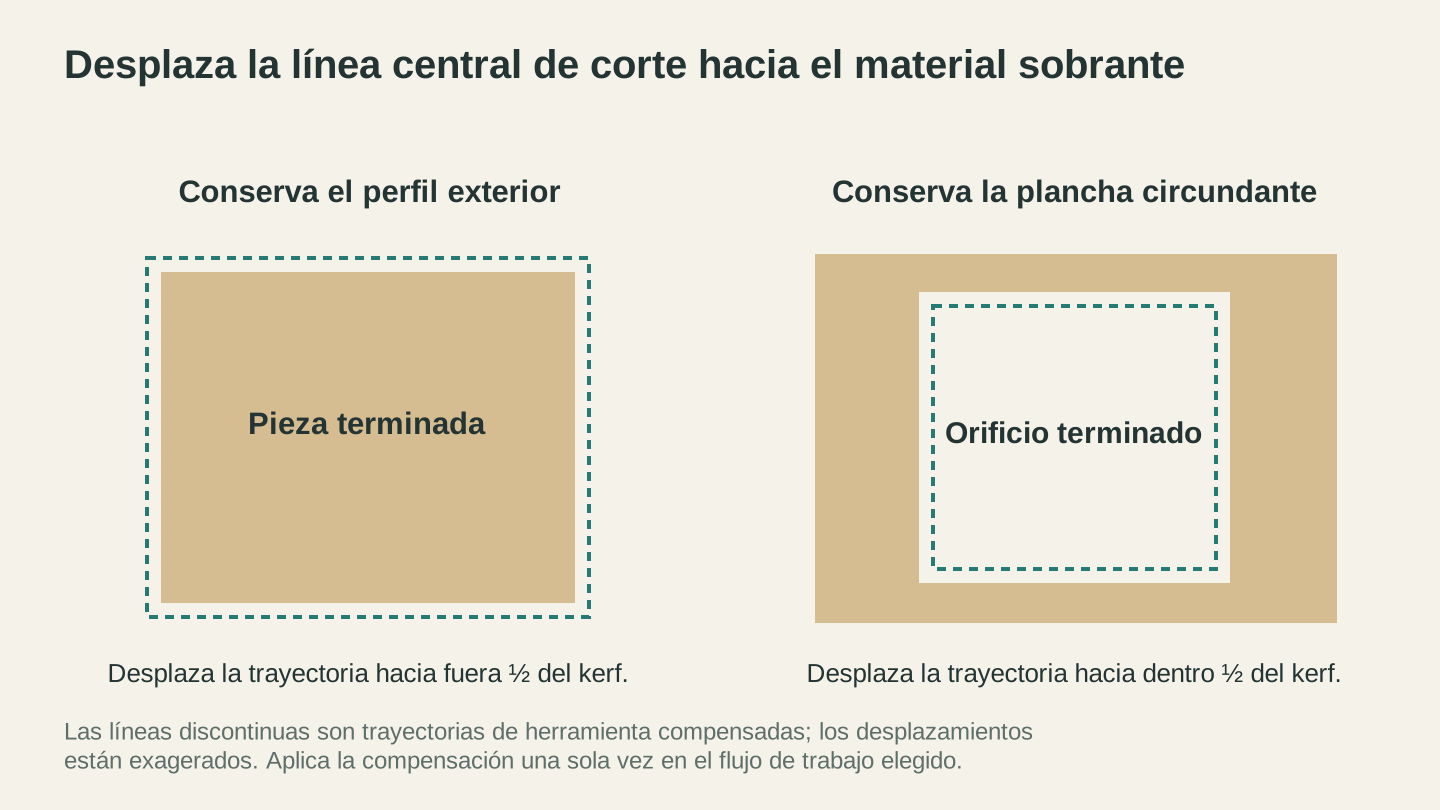
Desplaza la línea central del corte hacia el lado de desperdicio en la mitad del kerf medido. Aplica esa compensación una sola vez en el flujo de trabajo de diseño o del software de la máquina que hayas elegido.
Compensación del kerf: cuatro formas de ajustar el encaje
Ya tienes un número. Ahora aplícalo una sola vez y exactamente en un lugar.
- Deja que lo haga el generador. Los generadores de cajas y uniones casi siempre tienen un campo para el kerf. Introduce el kerf medido y el generador ajustará todos los dedos y ranuras por ti. Para ensamblajes, es la opción más sencilla con diferencia.
- Desplaza los trazados en tu software de diseño. La mayoría de los editores vectoriales tienen una función de desplazamiento o expansión. Aumenta los perfiles exteriores medio kerf y reduce los agujeros medio kerf. Es tedioso en diseños complejos, pero funciona en todas partes.
- Usa el ajuste de desplazamiento del kerf del software láser. Muchos programas de corte pueden aplicar el desplazamiento al enviar el trabajo, lo que mantiene limpio tu archivo de diseño y conserva las dimensiones reales.
- En la CNC, responde con sinceridad a la pregunta sobre la trayectoria de herramienta. Interior para agujeros, exterior para perfiles, y el software CAM se ocupa del diámetro de la broca. Cortar sobre la línea solo tiene sentido cuando la geometría ya se ha compensado en otro lugar.
Advertencia
Aplica la compensación en un solo lugar. Si el generador de cajas añade kerf y el software láser lo añade de nuevo, las uniones salen dos kerfs demasiado ajustadas y acabarás lijando los dedos en lugar de pegar holguras. Un ajuste excesivo se puede arreglar, pero resulta molesto. La compensación duplicada es la forma más habitual de pasarse.
Una vez compensado el diseño, se aplican las operaciones habituales con los archivos. Si el software de tu máquina quiere DXF en lugar de SVG, File Converter realiza la conversión sin cobrar créditos de herramienta, sin créditos, y conserva intacta tu geometría. Si no tienes claro desde el principio en qué formato deberías basar tu flujo de trabajo, nuestra explicación de DXF frente a SVG lo aclara. Para descargar el archivo convertido necesitas un plan de pago activo.
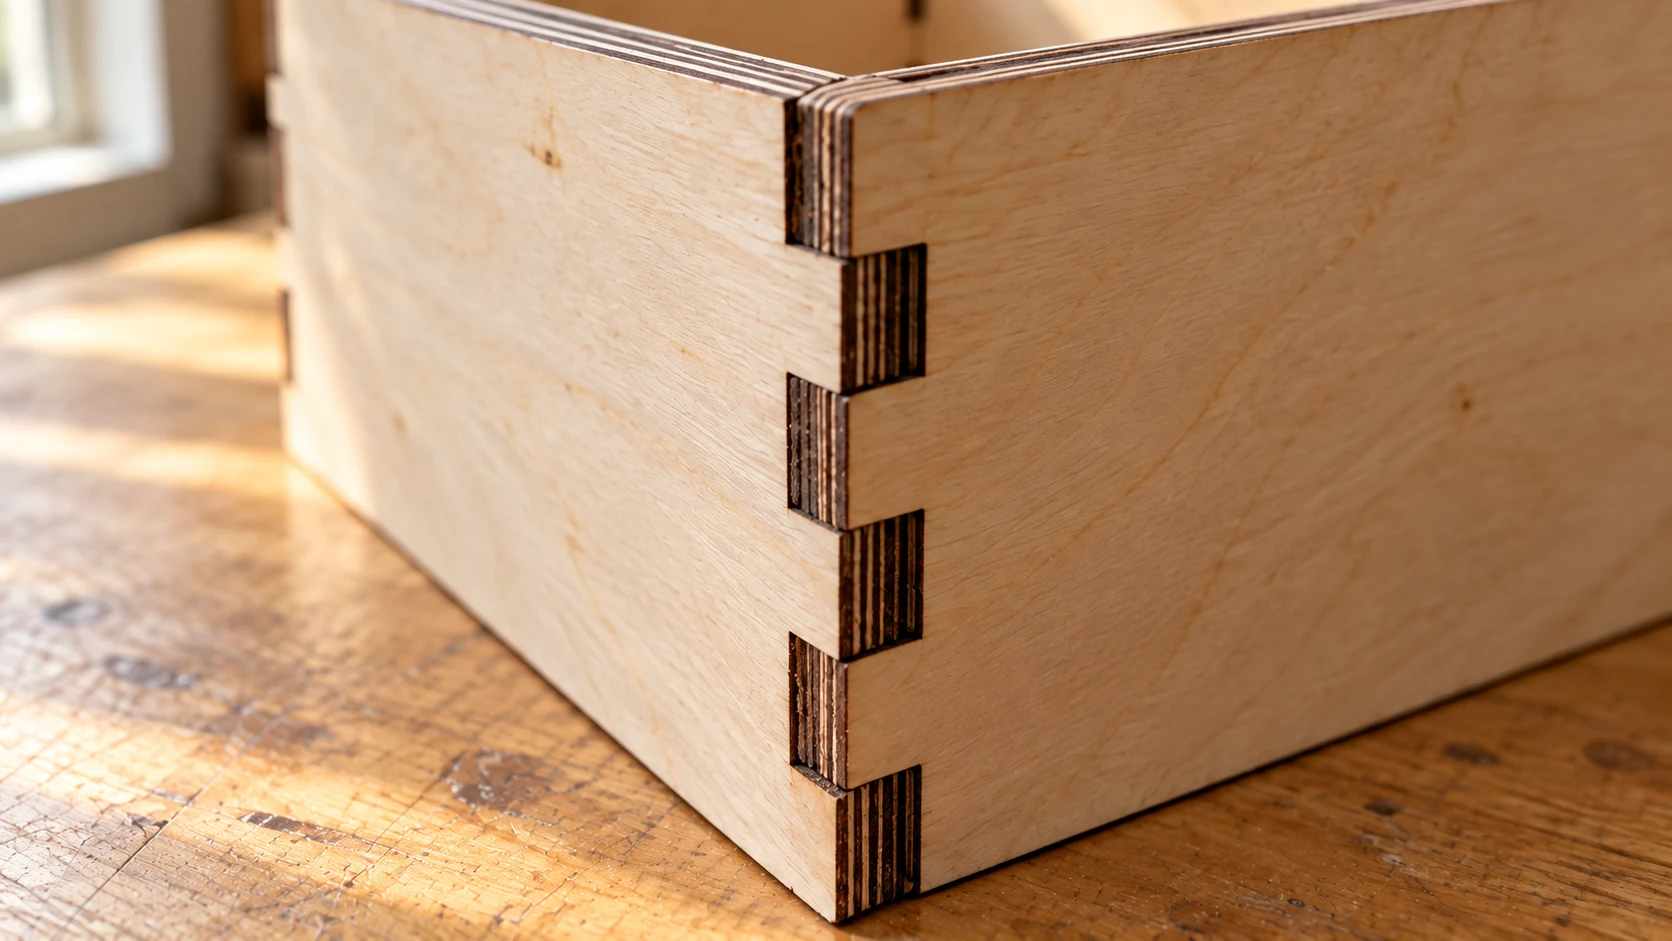
Una vista más cercana de la misma caja muestra dónde encajan las dimensiones de las pestañas y las ranuras. El ajuste depende del material y del corte reales, así que usa una pequeña muestra de unión antes de cortar cada panel.
Cuándo importa el kerf y cuándo ignorarlo
Esta es la parte que te evita darle demasiadas vueltas: la mayoría de los cortes no necesitan compensación del kerf.
Compensa cuando las piezas tienen que encajar:
- Uniones de dedos y uniones de caja
- Pestañas y ranuras
- Piezas a presión, agujeros para clavijas y alojamientos de rodamientos
- Incrustaciones, donde la pieza y el hueco se desplazan en direcciones opuestas y los errores se acumulan
- Engranajes, bisagras y cualquier elemento mecánico
Ignóralo cuando nada toca el borde:
- Grabado, que nunca atraviesa el material y no tiene ningún borde de unión
- Siluetas decorativas, adornos y arte mural
- Posavasos, adornos para tartas y letreros
- Plantillas, salvo que se utilicen para algo en lo que las dimensiones sean críticas
La regla general: si la pieza nunca tiene que encajar con otra, una décima de milímetro no cambia nada que nadie vaya a notar, y es mejor dedicar tu tiempo a otra cosa. Traza una foto o un logotipo en un SVG limpio con MonoTrace, gratis y sin créditos, córtalo como arte mural y el kerf no entrará nunca en la conversación. Solo se vuelve real el día en que dos piezas tienen que sujetarse entre sí.
En cualquier caso, el kerf es solo un elemento de la lista de comprobaciones previas. Nuestra guía para preparar archivos para el corte láser cubre el resto de lo que debes revisar antes de pulsar iniciar.
Preguntas frecuentes
¿Es el kerf igual para todos los materiales en el mismo láser?
No. Los distintos materiales se queman de forma diferente con los mismos ajustes, y el grosor también importa. Mide cada material y grosor, y reutiliza el número hasta que cambie algo en la configuración.
¿Por qué los bordes cortados con láser están ligeramente inclinados?
El haz se enfoca en una cintura estrecha y se dispersa por encima y por debajo, por lo que las paredes del corte pueden salir ligeramente inclinadas en lugar de perfectamente verticales. Cuánto se inclinen y en qué dirección depende de la altura de enfoque y del grosor del material. En material fino apenas se nota. En material grueso puede afectar a cómo encajan las uniones, otra razón para hacer una prueba de encaje sobre el material real.
¿Puedo usar sin más el número de kerf que alguien publicó para el modelo de mi máquina?
Úsalo como una estimación inicial, no como respuesta definitiva. El estado de la lente, el enfoque, el lote de material y los ajustes modifican el valor real. La prueba rápida del cuadrado te dice la verdad sobre tu máquina hoy.
Mide una vez, encaja para siempre
El kerf no es un defecto y tu máquina no está rota. Es simplemente el ancho del corte, y todos los procesos de corte inventados hasta ahora han tenido uno. Los fabricantes cuyas cajas encajan a presión no utilizan láseres mejores. Midieron un cuadrado una vez, anotaron un número y lo introdujeron en el campo del kerf.
Así que la próxima vez que traqueteen los dedos: corta el cuadrado de prueba, haz la resta y vuelve a cortar. Y cuando tu archivo compensado tenga que convertirse en un DXF para la máquina, File Converter se encarga sin cobrar créditos de herramienta. Para todo lo decorativo, MonoTrace convierte imágenes en SVG listos para cortar, también sin cobrar créditos de herramienta y sin necesidad de hacer cálculos de kerf. Para descargar el archivo convertido necesitas un plan de pago activo.
Herramientas relacionadas
¿Quieres probar estas herramientas?
Regístrate gratis, sin necesidad de tarjeta. Las herramientas gratuitas están disponibles de inmediato.
Empezar gratis