

Frese CNC spiegate: quale end mill per ogni lavoro
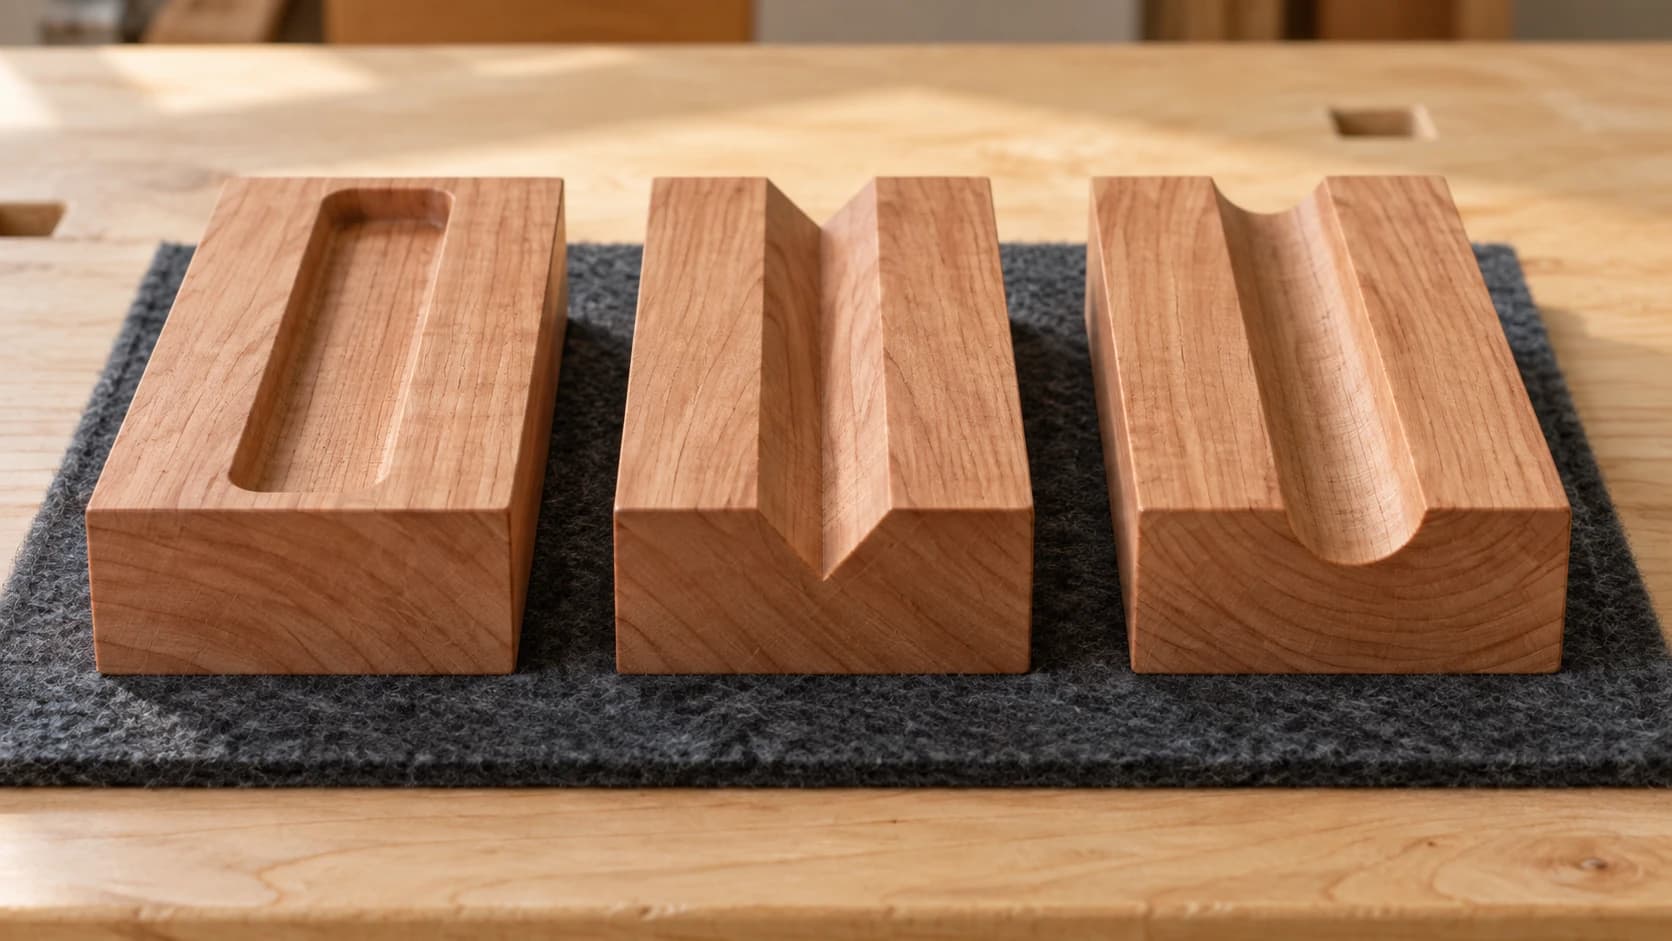
La macchina è arrivata con due frese. Una è rimasta nel portapinza dal giorno in cui l'hai configurata e da allora ha tagliato ogni progetto, perché funziona.
Poi incidi un'insegna dettagliata e le parti fini risultano impastate. Oppure tagli un pezzo di compensato e la faccia superiore si scheggia lungo ogni bordo. Oppure provi l'alluminio e la fresa si salda al pezzo.
La fresa non era sbagliata. Stava semplicemente rispondendo a una domanda che nessuno le aveva posto.
Suggerimento
Risposta breve: l'upcut evacua i trucioli e lascia un bordo inferiore pulito, il downcut tiene il materiale premuto verso il basso e lascia un bordo superiore pulito, mentre la compressione lavora entrambe le facce del compensato. Usa un V-bit per lettere incise e decorazioni, una punta sferica per i contorni 3D e scegli il diametro della fresa in base al dettaglio più piccolo contenuto nel progetto.
Il vocabolario
Cinque numeri descrivono qualsiasi fresa, e le schede dei prodotti danno per scontato che tu li conosca tutti.
Il diametro del gambo è la parte che entra nel portapinza, di solito 1/4 inch o 1/8 inch sulle macchine hobbistiche. Il portapinza determina cosa puoi usare; gli adattatori esistono, ma riducono la rigidità.
Il diametro di taglio è la larghezza del taglio vero e proprio. Spesso coincide con il gambo, ma non sempre.
Il numero di taglienti indica quanti bordi di taglio elicoidali girano intorno alla fresa.
La lunghezza dei taglienti indica quanto in profondità può tagliare. Una fresa i cui taglienti sono più corti del materiale non può attraversarlo in un'unica passata, indipendentemente da come imposti la profondità.
La lunghezza complessiva è importante per la rigidità. Le frese lunghe flettono e la flessione si manifesta con pareti rastremate e pezzi imprecisi.
Il numero di taglienti cambia tutto
Più taglienti significano più bordi a contatto con il materiale: sembra meglio, ma non lo è automaticamente.
| Taglienti | Ideale per | Perché |
|---|---|---|
| 1 | Plastica, alluminio, materiali morbidi | Massimo spazio per far uscire i trucioli prima che fondano o si accumulino |
| 2 | Legno, MDF, compensato, lavori generici | La scelta predefinita più sensata per quasi tutte le CNC hobbistiche |
| 3 a 4 | Materiali più duri, passate di finitura | Finitura più fine, meno spazio per i trucioli |
Il compromesso è l'evacuazione dei trucioli. Ogni tagliente è anche un canale che permette agli scarti di uscire dal taglio. Meno taglienti significano canali più grandi, esattamente ciò di cui hanno bisogno i materiali morbidi e gommosi per evitare accumuli e fusione. Più taglienti significano una finitura più liscia, purché il materiale produca trucioli piccoli.
In particolare, la plastica preferisce un solo tagliente. Lavorare l'acrilico con una fresa a quattro taglienti è un modo sicuro per ottenere un groviglio saldato.
STAMPA. TAGLIA. INCIDI.



- Più formati (SVG, DXF, PNG)
- Design testati sulle macchine
- Licenze commerciali
Sponsorizzato da PrintCutCarve.com
Upcut, downcut, compressione
Questa è la distinzione che risolve il problema dei bordi scheggiati e riguarda la direzione in cui la spirale lancia i trucioli.
L'upcut spinge gli scarti verso l'alto, fuori dal taglio. Offre un'evacuazione eccellente dei trucioli, quindi meno calore e meno bruciature, e lascia un bordo inferiore pulito. Il prezzo da pagare è che solleva il materiale durante il taglio: la superficie superiore può diventare pelosa o scheggiarsi, e i pezzi sottili o fissati male possono essere sollevati dal piano.
Il downcut spinge gli scarti verso il basso. Preme il materiale contro il piano, tiene in posizione i pezzi piccoli e lascia un bordo superiore molto pulito. Il problema è che i trucioli non hanno altra destinazione se non il taglio: si accumulano e sviluppano calore, causando bruciature nei tagli profondi.
La compressione fa entrambe le cose: geometria upcut sulla punta e downcut sopra di essa. Entrambe le facce risultano pulite, proprio ciò che serve al compensato impiallacciato. Il limite è che funziona correttamente solo quando il taglio è abbastanza profondo da coinvolgere entrambe le sezioni, quindi è uno strumento per tagli a tutta profondità, non per passate superficiali.
| Fresa | Parte superiore pulita | Parte inferiore pulita | Tiene fermo il materiale | Evacuazione trucioli |
|---|---|---|---|---|
| Upcut | No | Sì | No, solleva | Eccellente |
| Downcut | Sì | No | Sì | Scarsa |
| Compressione | Sì | Sì | Per lo più | Buona |
Per la maggior parte dei lavori hobbistici su legno massello e MDF, un upcut a due taglienti è la scelta predefinita giusta. Passa al downcut quando è la faccia superiore a essere visibile e il pezzo è ben fissato. Scegli la compressione quando tagli compensato con un'impiallacciatura superficiale a cui tieni.
Frese sagomate per lavori sagomati
I V-bit terminano con una punta a un angolo prestabilito, di solito 60 o 90 gradi. Quando la macchina affonda più in profondità, il taglio si allarga: è questo che permette a un'incisione a V di produrre linee di larghezza variabile. Un angolo più stretto offre dettagli più fini alla stessa profondità; un angolo più ampio copre una larghezza maggiore con un affondo minore. Il nostro approfondimento sull'incisione a V spiega come funziona effettivamente il percorso utensile.
Le frese a punta sferica hanno una punta arrotondata, ideale per contorni 3D e incisioni a rilievo. Lasciano una superficie ondulata, e la visibilità di queste ondulazioni dipende dal passo laterale: passate più ravvicinate producono un risultato più liscio, ma richiedono molto più tempo. Questa è la fresa per trasformare una mappa di profondità in un rilievo intagliato, proprio ciò che genera ReliefMaker.
Le frese a punta sferica conica offrono una punta piccola per i dettagli fini su un corpo più spesso e rigido. Sono la scelta standard per i lavori 3D dettagliati in cui una fresa diritta di piccolo diametro potrebbe flettersi o spezzarsi.
Le frese a tagliente diritto non hanno alcuna spirale. Meno aggressive di entrambe le direzioni a spirale, si collocano a metà sia per la qualità del bordo sia per l'evacuazione dei trucioli.
Le frese di spianatura sono larghe e piatte, pensate per spianare uno spoilboard o una tavola, non per tagliare pezzi.
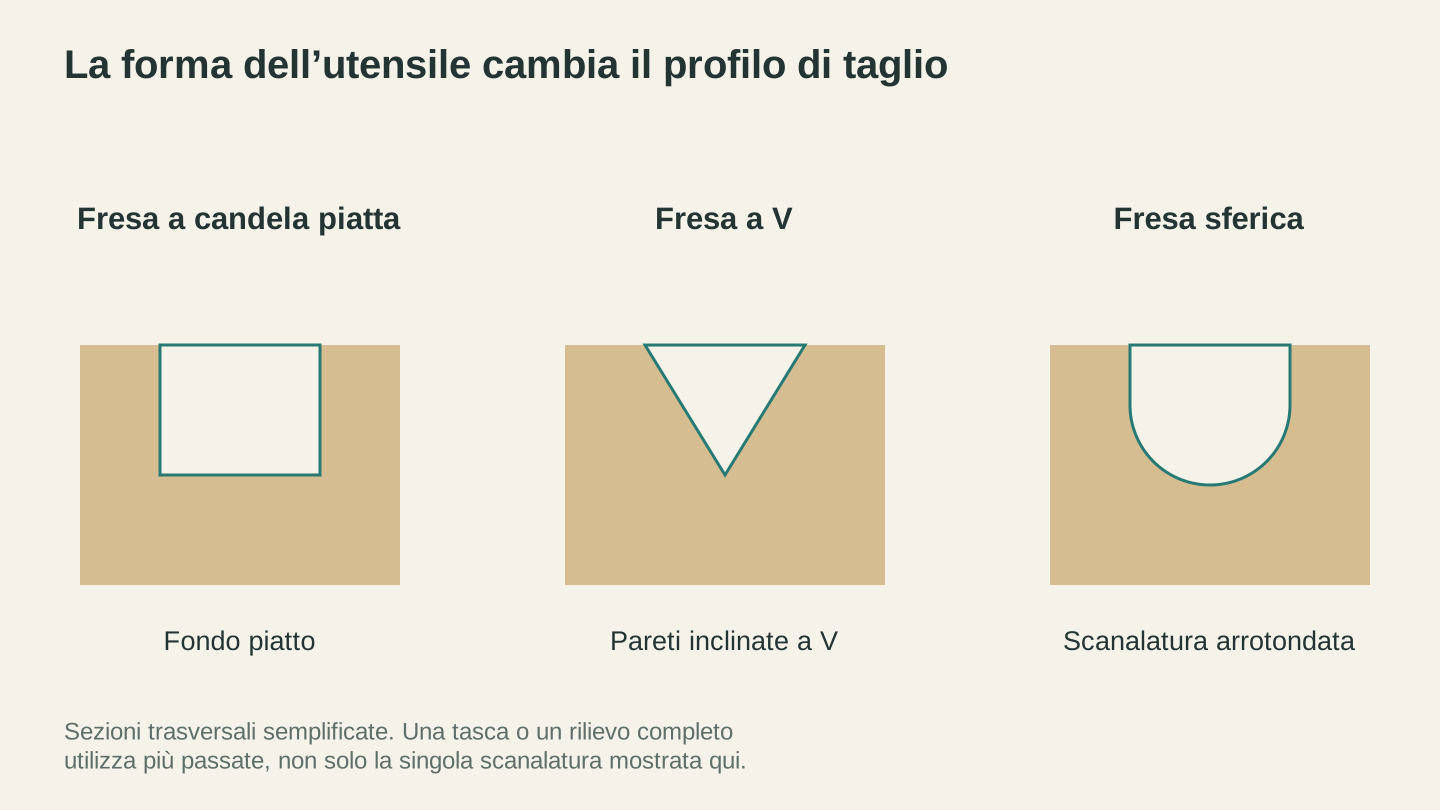
La punta dell’utensile influisce sul profilo di taglio. Più passate possono combinare questi profili in una tasca, un’insegna o una superficie scolpita.
Il diametro della fresa è un vincolo di progettazione
È questo l'aspetto che sorprende chi progetta prima e taglia dopo.
Una fresa tonda non può realizzare un angolo interno vivo. Il raggio dell'angolo interno più stretto che puoi ottenere equivale alla metà del diametro della fresa. Progetta una scanalatura con angoli interni squadrati e una fresa da 1/4 inch, e otterrai angoli con un raggio di 1/8 inch, che tu lo voglia o no.
Ecco due conseguenze importanti:
La giunzione richiede scarichi. Se una linguetta deve inserirsi completamente in una scanalatura, quest'ultima ha bisogno di tagli di scarico negli angoli, in genere a forma di dogbone o T-bone, così il raggio residuo non blocca la linguetta. Il taglio laser non presenta questo problema, motivo per cui un file che taglia perfettamente con un laser può fallire su una fresatrice.
I dettagli fini richiedono una fresa piccola, e le frese piccole sono fragili. Una fresa da 1/16 inch raggiunge dettagli che una fresa da 1/4 inch non può raggiungere, ma si spezzerà se la fai avanzare come quella più grande. È una questione di velocità di avanzamento e parametri di taglio, trattata nella nostra guida a velocità di avanzamento e parametri di taglio.
Attenzione
Anche il diametro di taglio conta: se ignori la compensazione, i pezzi risulteranno sottodimensionati. Tagliare esattamente lungo la linea rimuove metà del diametro della fresa da ciascun lato di un profilo esterno. Il software CAM gestisce questo aspetto con un offset interno o esterno, e scegliere il lato sbagliato è un modo classico per produrre un intero foglio di pezzi leggermente errati.
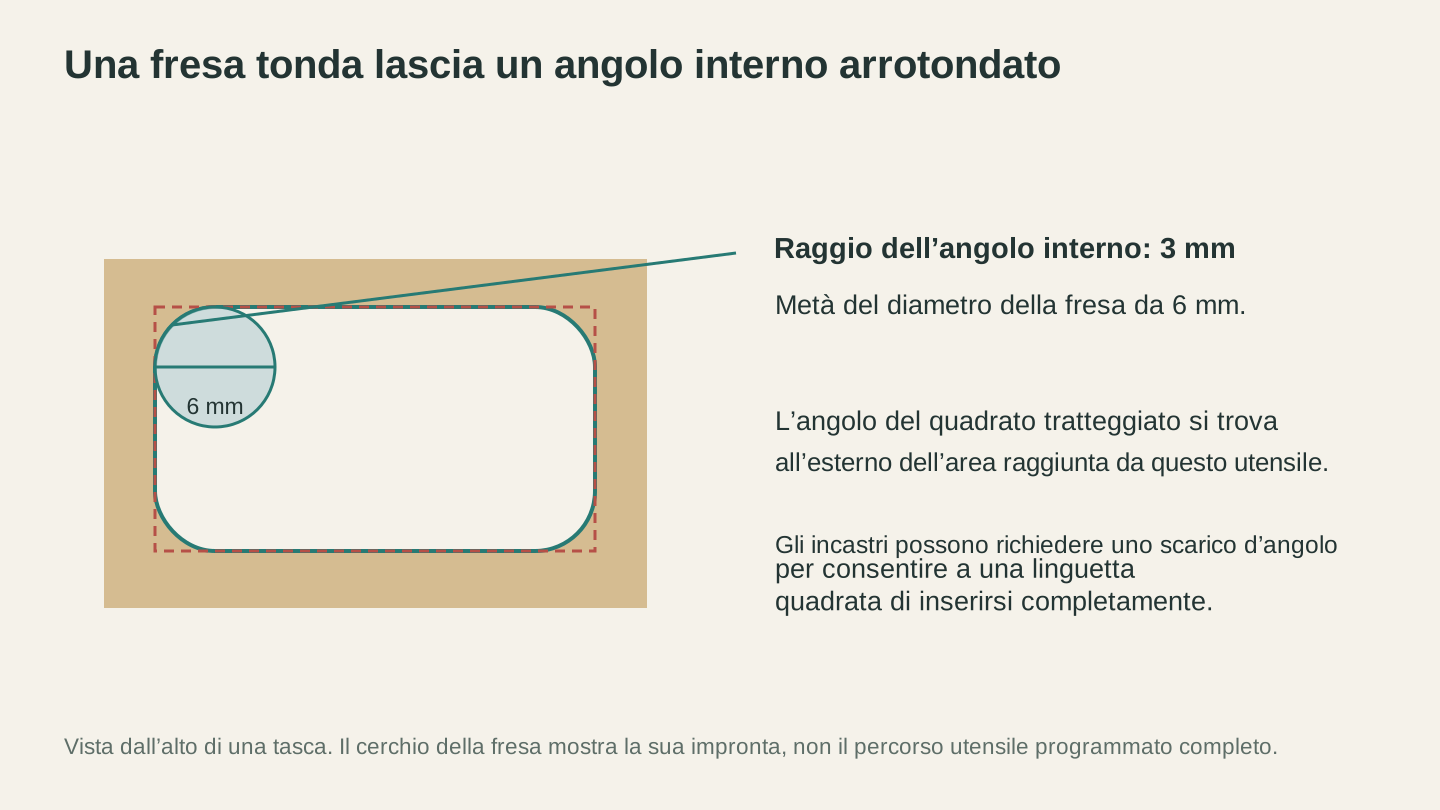
Una fresa tonda lascia un raggio in un angolo interno. Tieni conto di questa geometria quando progetti una scanalatura per una linguetta a estremità quadrata.
Scegliere in base al lavoro
| Lavoro | Scegli | Nota |
|---|---|---|
| Tagliare pezzi da legno massello o MDF | Upcut a 2 taglienti | La scelta predefinita di tutti i giorni |
| Tagliare compensato impiallacciato | Compressione | Entrambe le facce restano pulite a tutta profondità |
| Tagliare pezzi piccoli che potrebbero sollevarsi | Downcut | Li tiene contro il piano |
| Lettere e decorazioni incise | V-bit, 60 o 90 gradi | L'angolo determina il compromesso tra dettaglio e larghezza |
| Incisione di rilievi 3D | Punta sferica, conica per i dettagli | Il passo laterale determina la finitura |
| Tasche a fondo piatto | Fresa cilindrica | Una punta sferica lascia un fondo arrotondato |
| Acrilico e plastica | Upcut a 1 tagliente | L'evacuazione dei trucioli impedisce la fusione |
| Spianare una tavola o uno spoilboard | Fresa di spianatura | Larga e poco profonda |
Farle durare
Le frese sono materiali di consumo e la maggior parte si rovina presto per motivi evitabili.
Una fresa smussata brucia invece di tagliare. Se i tagli che prima erano puliti ora sono marroni e odorano di bruciato, sospetta la fresa prima dei parametri.
L'accumulo di resina si comporta come l'usura. Resina e residui di colla ricoprono i taglienti e impediscono il taglio. Rimuoverli riporta in vita una fresa che sembrava inutilizzabile.
Non lasciare mai che le frese si tocchino. Se sono sfuse in un cassetto, i bordi in metallo duro si scheggiano l'uno contro l'altro. Conservale nei tubi o in un blocco.
I tagli a tutta profondità rovinano le frese. Più passate superficiali richiedono più tempo ma costano meno in utensili e producono bordi migliori.
Inserisci correttamente il gambo nel portapinza, senza spingerlo così in profondità da seppellire i taglienti. Una fresa inserita male può sfilarsi durante il taglio, rovinando il pezzo e spesso anche la fresa.
Il nostro articolo sugli errori CNC più comuni copre il resto delle prime lezioni, mentre fissare il materiale per principianti spiega come tenerlo dove deve stare durante tutto il processo.
Domande frequenti
Qual è la differenza tra una fresa upcut e una downcut?
L'upcut spinge i trucioli verso l'alto e fuori, offrendo una buona evacuazione e un bordo inferiore pulito, ma può sollevare il pezzo e rendere pelosa la parte superiore. Il downcut spinge i trucioli verso il basso, tiene fermo il materiale e lascia un bordo superiore pulito, ma tende ad accumulare i trucioli nel taglio.
Quando devo usare una fresa a compressione?
Su compensato e altri pannelli impiallacciati quando entrambe le facce devono essere pulite. Richiede una profondità sufficiente perché entrino in funzione sia la sezione upcut sia quella downcut, quindi è adatta ai tagli a tutta profondità più che alle passate superficiali.
Quanti taglienti mi servono per il legno?
Due sono la risposta generica per legno, MDF e compensato. Usa un solo tagliente per plastica e alluminio, dove l'evacuazione dei trucioli è la priorità.
Quale fresa uso per incidere le lettere?
Un V-bit, in genere da 60 o 90 gradi. L'angolo più stretto offre dettagli più fini, mentre quello più ampio copre una larghezza maggiore alla stessa profondità.
Perché gli angoli interni mi vengono arrotondati?
Perché una fresa tonda non può realizzare un angolo interno vivo. Il raggio minimo ottenibile è metà del diametro della fresa: ecco perché le giunzioni richiedono tagli di scarico negli angoli.
Perché si è spezzata la fresa?
Di solito perché l'avanzamento è troppo rapido per il suo diametro, il taglio è troppo profondo in una sola passata oppure una fresa piccola viene usata con parametri pensati per una più grande. Flessione e calore distruggono le frese molto prima dell'usura.
Comprane tre, non dodici
Se stai iniziando, non ti serve un set da trenta frese. Un upcut a due taglienti da 1/4 inch, un V-bit da 60 o 90 degree e una piccola punta sferica copriranno insieme pezzi, lettere e lavorazioni 3D.
Aggiungi una fresa a compressione quando inizi a tagliare compensato di qualità e un solo tagliente quando tagli l'acrilico per la prima volta. Tutto il resto può aspettare finché un lavoro specifico non lo richiede.
Quando sei pronto a creare qualcosa da far tagliare a queste frese, Vector Studio genera progetti SVG pronti per la macchina, mentre ReliefMaker trasforma una foto o un prompt nella mappa di profondità che una punta sferica può incidere. Se non sai quale fresa serva per un determinato lavoro, Craft Chat è gratuito con il tuo account e sarà felice di aiutarti.
Strumenti correlati
Vuoi provare questi strumenti?
Registrati gratuitamente, senza carta di credito. Gli strumenti gratuiti sono subito disponibili.
Inizia gratis