

Scatole con giunzioni a pettine tagliate al laser che si chiudono davvero
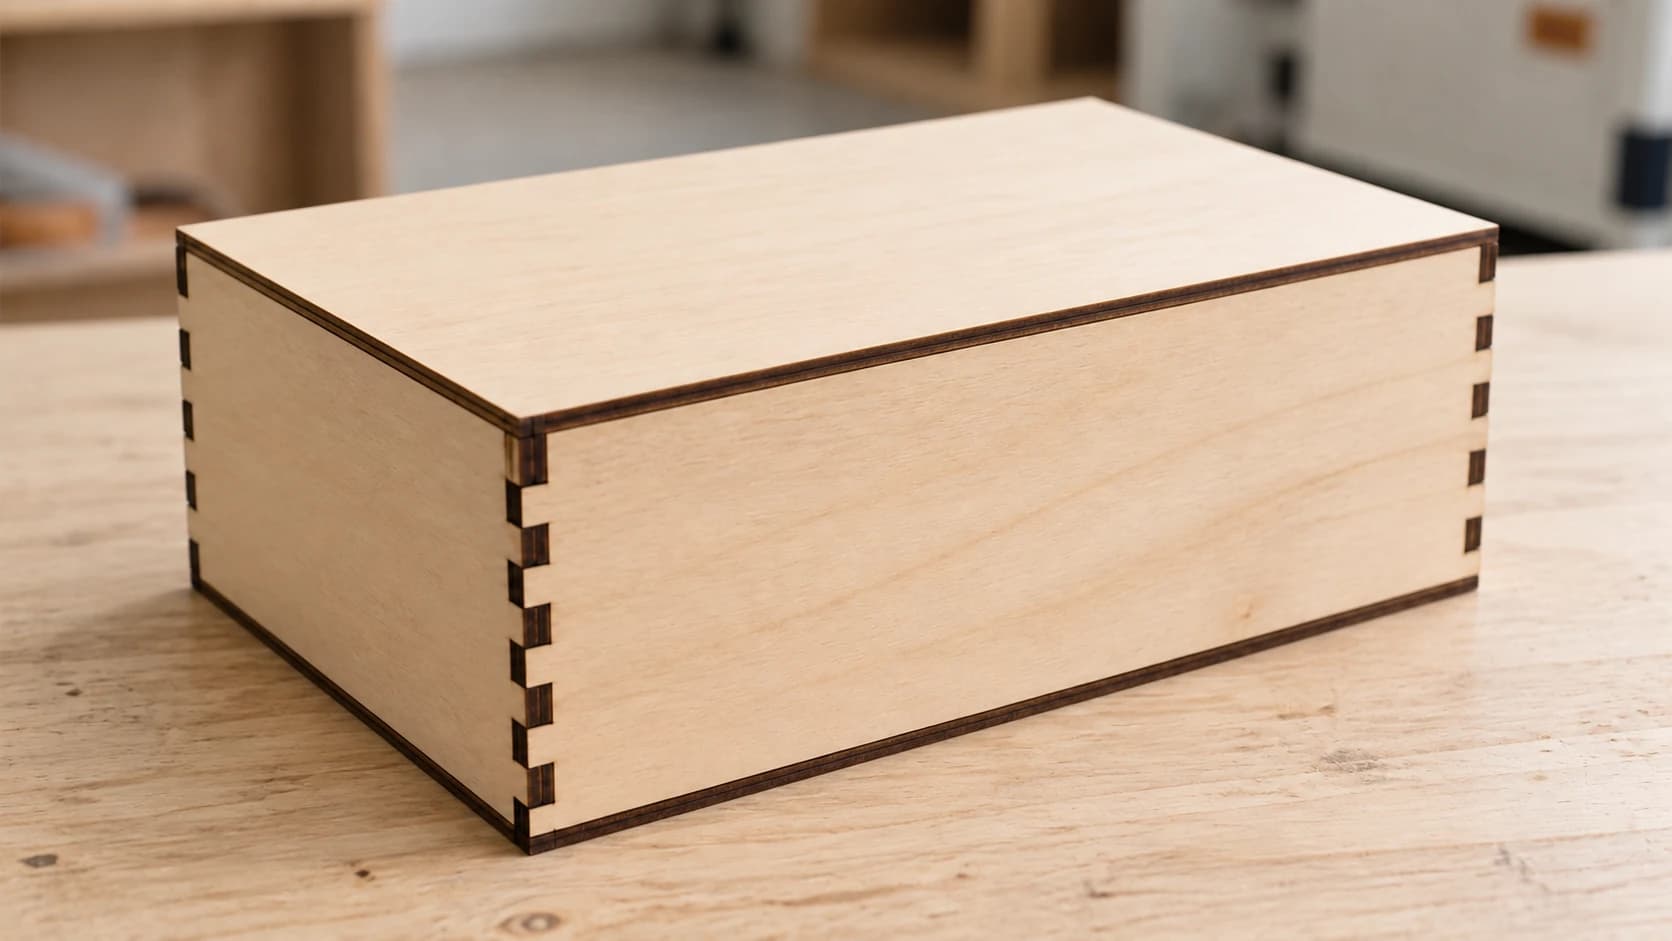
Hai scaricato il file, tagliato i sei pannelli e preso due di essi per verificare l’incastro.
Si incastrano cadendo. Non scattano, non richiedono pressione: cadono semplicemente, lasciando uno spazio visibile attorno a ogni dente. Torni quindi indietro, tagli un secondo set con la tolleranza spostata nella direzione opposta e ora i pezzi non si uniscono più. Il terzo set si spacca su un dente quando lo batti per farlo entrare.
La scatola non ha fatto nulla di sbagliato, e nemmeno tu. Il file descriveva una geometria, mentre il laser ha tagliato qualcosa di leggermente più piccolo di quella geometria, perché è ciò che fanno i laser.
Suggerimento
Risposta breve: una giunzione a pettine tagliata senza compensazione del kerf risulta allentata di circa il doppio del kerf, perché la scanalatura si allarga di un kerf mentre il dente si restringe di un kerf. Misura il kerf una volta, inserisci quel valore nel campo kerf del generatore di scatole e le giunzioni diventeranno più strette.
Perché è sempre troppo larga
Il laser rimuove una striscia di materiale durante il taglio. Quella striscia è il kerf e di solito misura una frazione di millimetro, cosa che sembra troppo piccola per fare la differenza.
Ecco perché invece conta. Quando tagli una scanalatura, il fascio asporta materiale da entrambi i lati della linea, quindi la scanalatura risulta più larga di quanto disegnato di circa un kerf. Quando tagli un dente, il fascio asporta materiale attorno al suo perimetro esterno, quindi il dente risulta più stretto di quanto disegnato di circa un kerf.
Inserisci il dente più stretto nella scanalatura più larga e il gioco si somma:
| Disegnato | Tagliato | Variazione | |
|---|---|---|---|
| Larghezza scanalatura | 6.00mm | 6.00 + kerf | Più larga |
| Larghezza dente | 6.00mm | 6.00 meno kerf | Più stretta |
| Gioco totale | 0 | Circa 2 x kerf | Allentata |
Con un kerf di 0.2mm, si ottengono circa 0.4mm di gioco in una giunzione che doveva essere a pressione. Moltiplicalo per quattro angoli e la scatola si inclina, non rimane perpendicolare e dipende interamente dalla colla.
STAMPA. TAGLIA. INCIDI.



- Più formati (SVG, DXF, PNG)
- Design testati sulle macchine
- Licenze commerciali
Sponsorizzato da PrintCutCarve.com
Misura il kerf una volta
Ogni tabella di impostazioni su Internet fa supposizioni sulla tua macchina. Il kerf cambia in base al laser, alla lente, alla messa a fuoco, alla velocità e al materiale che stai utilizzando, quindi l’unico valore utile è quello che hai misurato tu.
Il metodo più rapido:
- Disegna un rettangolo lungo circa 100mm nel materiale scelto.
- Taglialo in dieci strisce uguali con nove tagli lungo la sua lunghezza, usando le impostazioni che utilizzi davvero.
- Riunisci tutte e dieci le strisce, ben accostate, e misura la lunghezza totale.
- Sottrai questo valore da 100mm e dividi per 9. Questo è il tuo kerf per taglio.
Eseguire la misura su nove tagli invece che su uno è ciò che la rende accurata. Un singolo kerf è troppo piccolo per essere misurato in modo affidabile con un calibro manuale, ma nove kerf sommati non lo sono. Il nostro approfondimento sul kerf spiega il concetto più dettagliatamente, se vuoi conoscere il contesto.
Scrivi il valore sullo sfrido, insieme al materiale e allo spessore, e conservalo. Lo userai per ogni scatola che taglierai con quel materiale.
Attenzione
Il kerf non è un unico valore per la tua macchina: è un valore per ogni combinazione di materiale e impostazioni. Acrilico, compensato di betulla da 3mm e MDF da 6mm daranno risposte diverse, e anche tagliare lo stesso materiale più velocemente o più lentamente cambia di nuovo il risultato. Conserva alcuni sfridi etichettati invece di uno solo.
Lo spessore conta più di quanto pensi
La lunghezza dei denti deve corrispondere allo spessore del materiale. Se i denti sono più lunghi dello spessore del pannello, sporgono dalla superficie. Se sono più corti, restano incassati e lasciano una fossetta in ogni giunzione.
Il problema è che i materiali in lastra spesso mentono sul loro spessore. Il materiale venduto come 3mm misura frequentemente qualcosa di diverso, e il compensato in particolare varia tra i pannelli e talvolta anche all’interno dello stesso pannello.
Quindi misura il pannello reale con un calibro e inserisci quel valore misurato nel campo dello spessore del generatore. Non il valore sull’etichetta e nemmeno quello dell’ultimo pannello acquistato.
Già che ci sei, controlla che il pannello sia piatto. Un pannello imbarcato cambia la distanza dalla lente mentre la testa si sposta, modificando il kerf nel corso del taglio: è così che si ottengono due angoli stretti e due larghi sulla stessa scatola.
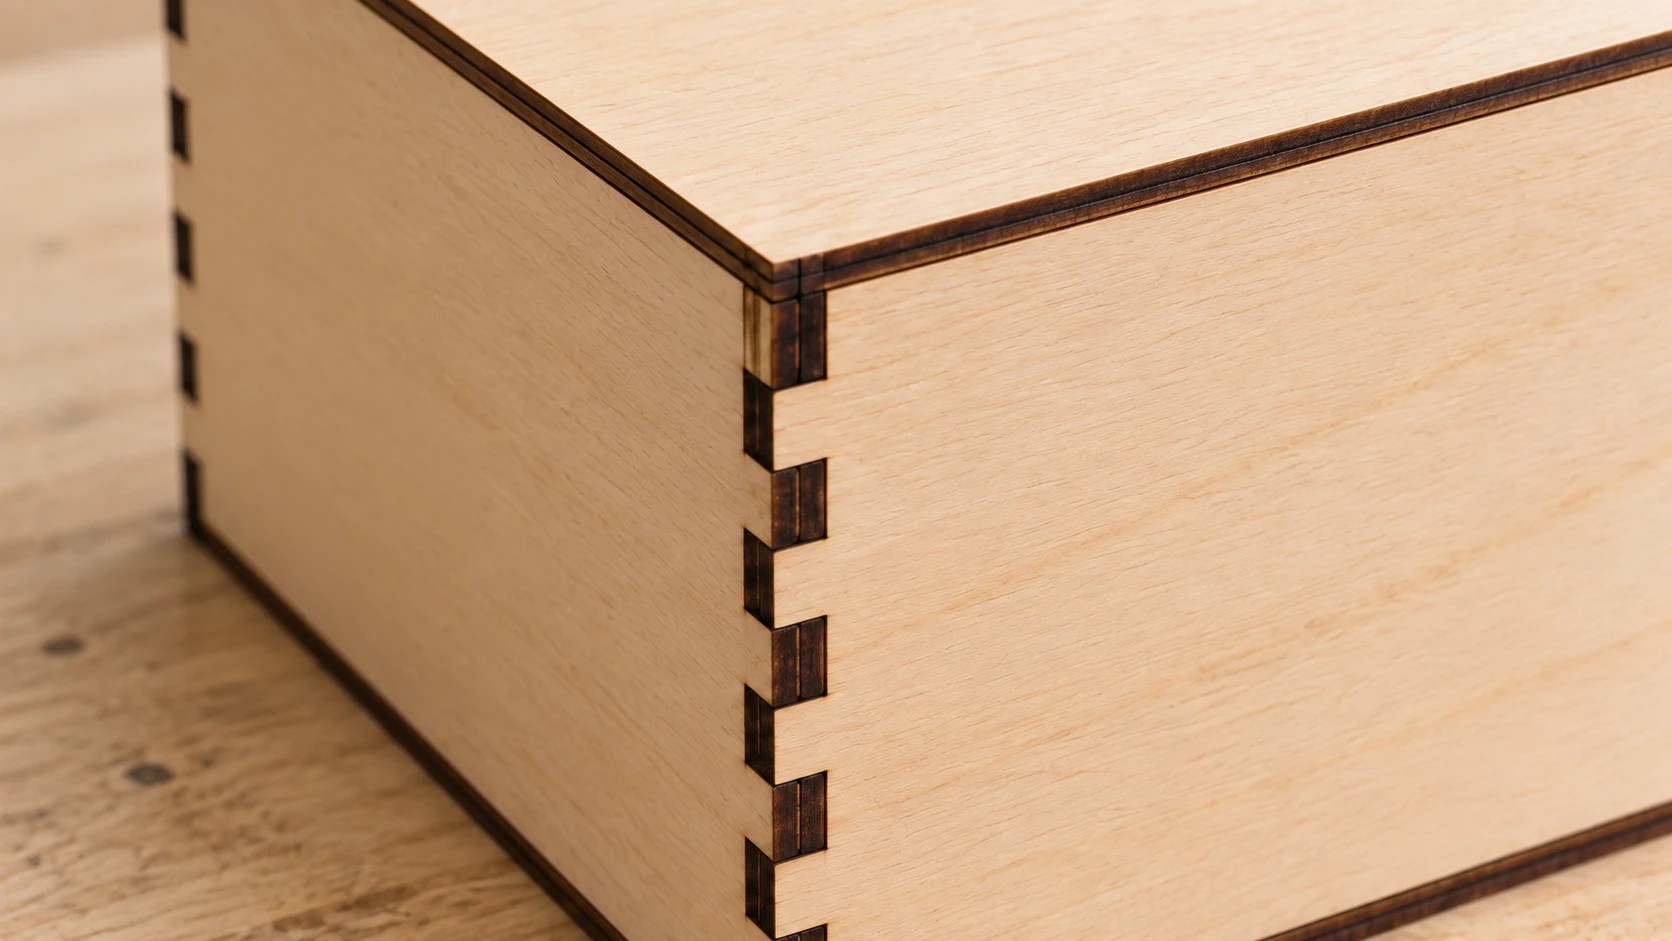
Osserva lungo l'angolo: le estremità delle dita sono a filo con la faccia adiacente. Una vista ravvicinata facilita l'individuazione delle estremità sporgenti, rientranti e degli spazi aperti.
Scelte progettuali che semplificano le scatole
Larghezza dei denti. Per le scatole tagliate al laser, un valore compreso tra due e tre volte lo spessore del materiale è un buon punto di partenza: nei compensati sottili, denti più stretti diventano fragili e difficili da assemblare, mentre quelli più larghi smettono di sembrare una giunzione. È una linea guida pratica, non una regola di falegnameria, e le giunzioni a pettine tradizionali sono spesso molto più strette. Taglia una giunzione di prova e scegli ciò che ti sembra giusto.
Numero di denti. Un numero dispari per bordo fa sì che il motivo si rispecchi correttamente agli angoli, con un dente a entrambe le estremità di un pannello e una scanalatura a entrambe le estremità del pannello vicino.
Dogbone e scarichi. I tagli laser lasciano angoli interni affilati, quindi questo aspetto riguarda soprattutto una fresatrice, non un laser. Se tagli lo stesso progetto con una CNC, la fresa non può realizzare un angolo interno perfettamente vivo e avrai bisogno di tagli di scarico.
Incisione prima dell’assemblaggio. Qualsiasi decorazione sui pannelli è molto più facile da realizzare quando sono piatti. Se devi ricalcare un disegno per un coperchio, MonoTrace trasforma gratuitamente un’immagine in vettori puliti.
Punta a un incastro scorrevole, non a pressione
L’incastro ideale è quello che puoi chiudere a mano, magari con un leggero colpo di mazzuolo in gomma. Non un incastro che richiede una forza significativa.
Una giunzione troppo stretta è peggiore di una leggermente larga. Il legno non si comprime molto, quindi un incastro a pressione può non entrare, spaccare un dente oppure unirsi una volta sola e distruggersi quando lo smonti per incollare.
C’è anche un motivo pratico per lasciare un minimo di spazio: la colla deve avere dove distribuirsi. Una giunzione stretta come il metallo raschia via tutto l’adesivo dalle superfici durante l’inserimento.
Se hai compensato il kerf e l’incastro è ancora leggermente stretto, carteggia delicatamente le facce dei denti invece di ritagliare. Se è ancora leggermente largo, è proprio questo il motivo per cui esiste la colla, e nessuno lo vedrà mai.
Suggerimento
Taglia una prova di un solo angolo prima di impegnare un intero pannello. Due piccoli pannelli con tre denti ciascuno ti dicono tutto ciò che direbbe una scatola completa, costano quasi nulla e richiedono un paio di minuti. Questa abitudine fa risparmiare più materiale di qualsiasi altra cosa descritta in questa pagina.
Assemblaggio, nell’ordine giusto
- Prova a secco l’intera scatola senza colla. Verifica che si assembli e che sia perpendicolare prima di applicare l’adesivo.
- Carteggia via la carbonizzazione dalle facce delle giunzioni. Le superfici carbonizzate possono indebolire l’adesione, perché la colla incontra carbonio friabile invece di legno pulito. Una passata leggera sui denti è un buon punto di partenza, anche se la preparazione necessaria varia in base alla specie del legno e a quanto intensamente è stato tagliato.
- Applica la colla in modo uniforme su tutte le facce combacianti e lavora entro il tempo aperto indicato sull’etichetta dell’adesivo, invece di assemblare un angolo alla volta e tornare più tardi.
- Nastrare gli angoli esterni man mano che procedi. Il nastro da imbianchino funziona sorprendentemente bene come morsetto per le scatole piccole.
- Controlla la squadra con una squadra, non a occhio, mentre la colla è ancora lavorabile.
- Rimuovi subito la colla in eccesso. La colla secca sigilla il legno e appare come una macchia chiara sotto qualsiasi finitura.
Tagliare più di una scatola
Una scatola usa pochi pannelli. Dieci scatole per una fiera artigianale sono un problema diverso, e disporle senza criterio può costarti un pannello che non avevi bisogno di acquistare.
Disponi i pannelli per l’intera serie sulle dimensioni reali del tuo pannello in CutPlan, usando la modalità CNC, che annida i pezzi singolarmente invece di supporre tagli da bordo a bordo. La pianificazione è gratuita e ti dice chiaramente quando i pezzi non entrano nel materiale che possiedi. L’esportazione dei file per singolo pannello richiede un piano a pagamento.
Se il file della scatola è arrivato in DXF e il software del laser richiede SVG, o viceversa, File Converter gestisce entrambe le direzioni senza costi in crediti; per scaricare il file convertito serve un piano a pagamento.
Domande frequenti
Perché le mie giunzioni a pettine tagliate al laser sono larghe?
Il kerf. Il fascio allarga ogni scanalatura e restringe ogni dente, quindi una giunzione non compensata risulta larga di circa il doppio del kerf. Inserisci nel generatore di scatole il kerf che hai misurato e ritaglia.
Come si misura il kerf di un laser cutter?
Taglia una striscia in dieci pezzi con nove tagli, riunisci i pezzi, misura la lunghezza totale e dividi la lunghezza mancante per 9. Misurare su più tagli è molto più preciso che cercare di misurarne uno solo.
Quale valore di kerf devo usare per il compensato da 3mm?
Usa la tua misurazione. Il kerf varia in base a macchina, lente, messa a fuoco, velocità e materiale, quindi il valore di un’altra configurazione è al massimo una stima iniziale.
Le giunzioni a pettine devono avere un incastro a pressione stretto?
No. Punta a un incastro che puoi chiudere a mano o sistemare con un leggero colpo di mazzuolo. Un incastro a pressione spacca i denti e raschia via la colla durante l’inserimento.
Perché un angolo entra e un altro no?
Di solito a causa di un pannello imbarcato, che modifica la distanza di messa a fuoco su tutta la lastra, oppure di variazioni nello spessore del compensato. Controlla che il pannello sia piatto e misura lo spessore in più punti.
Devo carteggiare la carbonizzazione del laser prima di incollare?
Sì, sulle facce delle giunzioni. La carbonizzazione è carbonio friabile e la colla aderisce a esso invece che al legno: è una causa comune delle giunzioni che cedono in seguito.
Taglia prima un angolo
Prima della scatola, taglia due piccoli pannelli con tre denti ciascuno nel materiale esatto che intendi usare, con le impostazioni che intendi usare.
Uniscili. Se si separano cadendo, il valore del kerf è troppo piccolo. Se non entrano, è troppo grande. Regolalo una volta, ritaglia la coppia e solo allora usa l’intero pannello.
Dieci minuti dedicati a questa prova fanno la differenza tra una scatola che scatta insieme come previsto e una pila di pannelli che continui a riprometterti di carteggiare.
Quando l’incastro è regolato e sei pronto a tagliarne una serie, disponi i pannelli sul tuo pannello reale in CutPlan e lascia che File Converter risolva il formato se il file della scatola e il software del laser non sono d’accordo.
Strumenti correlati
File Converter
Converti le combinazioni supportate di formati vettoriali, documenti, immagini raster e mesh 3D.
Per scaricare serve un abbonamento
MonoTrace
Trasforma gratuitamente foto e illustrazioni in contorni SVG, con una modalità schizzo facoltativa.
CutPlan
Pianifica il taglio di pannelli con pezzi, disposizioni e sequenze di taglio. Esporta report e disegni dei pannelli.
Per scaricare serve un abbonamento
Vuoi provare questi strumenti?
Registrati gratuitamente, senza carta di credito. Gli strumenti gratuiti sono subito disponibili.
Inizia gratis