

Slik skjærer du tykt tre med en diodelaser
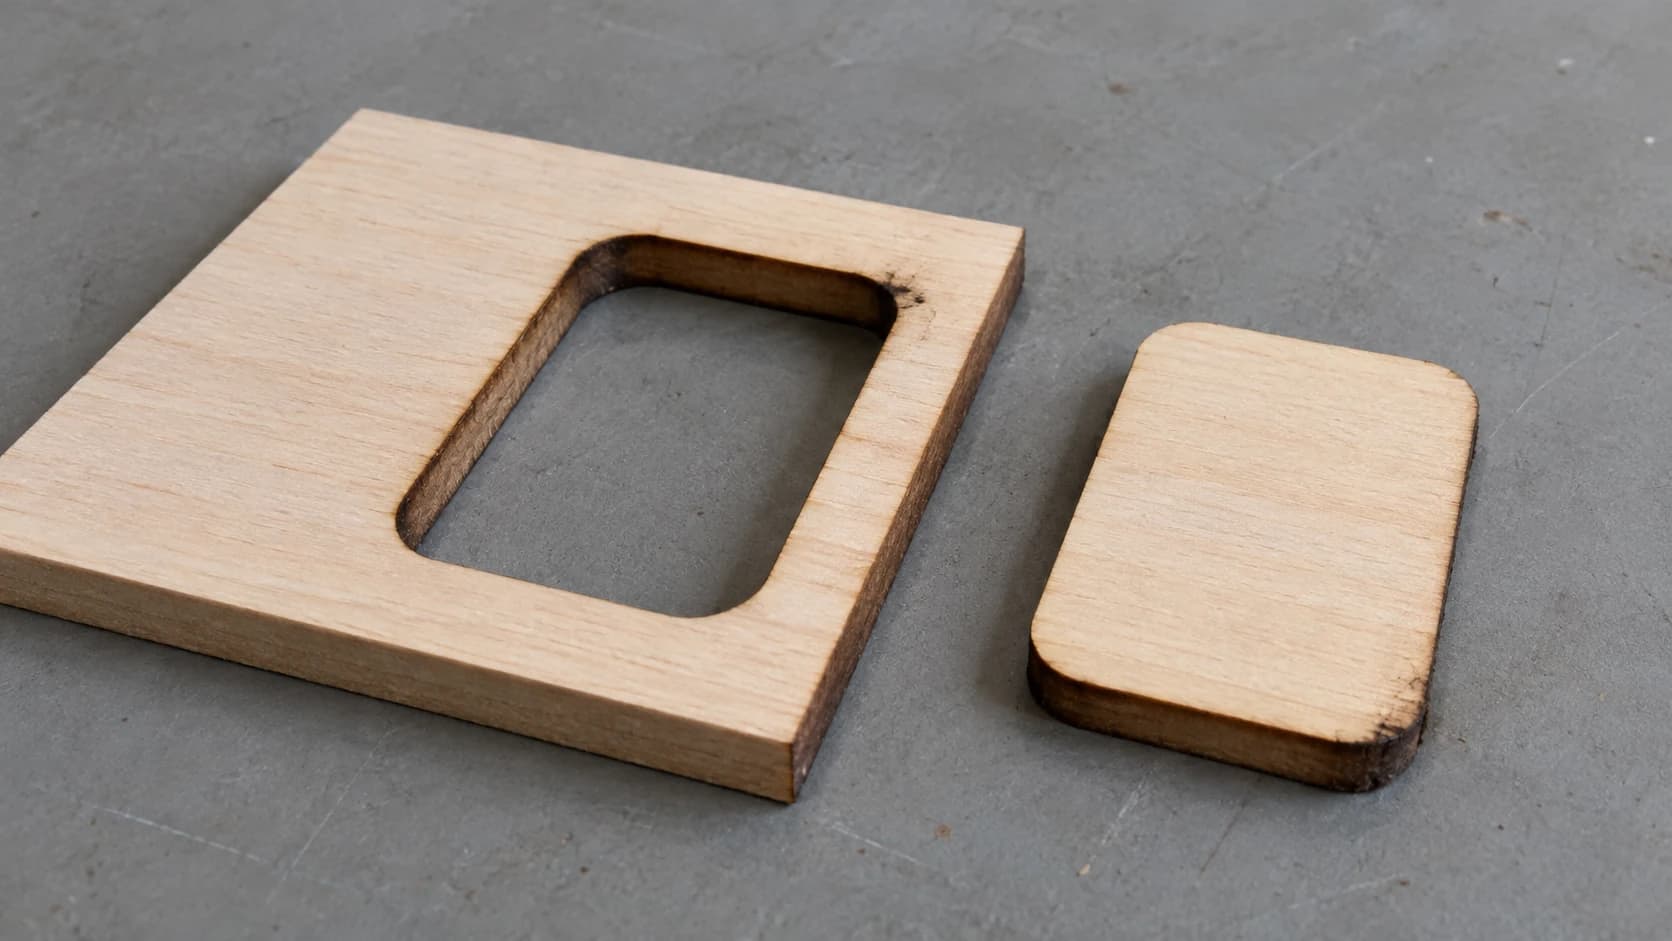
Du setter effekten til 100%, hastigheten lavt, antall passeringer til seks og trykker på start. Etter tjueseks minutter lukter verkstedet som et leirbål, og delen er skåret helt gjennom bortsett fra to steder nær midten, der den fortsatt sitter sveiset fast i platen. Du knekker den løs, overflaten revner, og kanten som faktisk ble skåret ser ut som en kullbit.
Så oppdager du at tappene uansett er for tykke for sporene, fordi snittet ble kileformet.
Diodelasere kan absolutt komme gjennom tykke emner. Men løsningen er ikke å skru opp effekten, selv om det er det alle prøver først.
Tips
Kort svar: Det som får en diode gjennom tykt tre, er luftassistanse, riktig fokuseringsdybde, flere middels raske passeringer i stedet for én langsom, å heve emnet over arbeidsflaten og å velge lind eller poppel fremfor kryssfiner. Maksimal effekt og minimal hastighet lager stort sett bare kull.
Hva «tykt» faktisk betyr
Vårt jukseark for laserinnstillinger angir omtrent 3mm som en behagelig øvre grense for en 10W-diode, og det er riktig tall for et snitt som blir ferdig med et fornuftig antall passeringer og ser bra ut. Dette innlegget handler om å gå forbi det behagelige.
Tallene nedenfor forutsetter tilgivende bartre, for eksempel lind.
| Optisk effekt | Behagelige, rene snitt | Oppnåelig med teknikk |
|---|---|---|
| 5W | 3mm bartre | Omtrent 6mm, langsomt |
| 10W | 3mm | 6mm til 10mm |
| 20W | 5mm til 6mm | 10mm til 15mm |
| 40W og mer | 9mm til 10mm | 15mm til 20mm |
Se på tabellen som redaksjonelle omtrentlige intervaller, ikke som testede spesifikasjoner. Den oppsummerer det produsenter ofte rapporterer, ikke tall vi har målt på en arbeidsbenk. Produsentens tall havner som regel nær kolonnen til høyre, fordi en oppgitt «maksimal skjæretykkelse» vanligvis betyr én svært langsom passering gjennom myk lind under ideelle forhold. Den sier ingenting om kanten ser presentabel ut eller om delen er rettvinklet. Din egen maskin, linse og materialtype vil flytte alle disse tallene i begge retninger.
Legg også merke til enheten som betyr noe: optiske watt, altså lyset som faktisk kommer ut av laseren, ikke effekten fra stikkontakten som enkelte annonser oppgir.
SKRIV UT. KUTT. FRES.



- Flere formater (SVG, DXF, PNG)
- Maskintestede design
- Kommersielle lisenser
Sponset av PrintCutCarve.com
Materialvalg slår wattstyrke
Den raskeste måten å skjære tykkere tre på er å skjære tre som lar seg skjære.
Lind og poppel er de enkleste treslagene å jobbe med. Jevn tetthet, lite harpiks og ingen overraskelser skjult inni.
Baltisk bjørkefiner er populært, og det er grunnen til at mange tykke snitt mislykkes. Hver limlinje er et lag laseren må kjempe seg gjennom, og limet er ikke jevnt fordelt. Når et snitt går gjennom overalt bortsett fra én sta flekk, er en limlomme en sannsynlig årsak, etter at du har utelukket de kjedelige årsakene: fokus, en skitten linse, en kuvet plate og selve innstillingene. Kjøp god kvalitet med færre hulrom, og forvent at kryssfiner trenger flere passeringer enn massivt tre med samme tykkelse.
MDF skjæres forutsigbart fordi det ikke har årringstruktur, men det produserer mye røyk og sterk lukt. Punktavsug er ikke valgfritt med MDF.
Furu og andre harpiksrike bartrær lar seg skjære, men kvister og harpikslommer flammer opp, forkulles kraftig og etterlater mørke glorier på overflaten.
Dette bør du ikke prøve: noe som er vinyl- eller PVC-basert, noe med ukjent overflatebehandling og behandlet materiale du ikke har skriftlig bekreftelse på er lasersikkert. Dette er kjemiske problemer, ikke effektproblemer, og ingen wattstyrke gjør slike materialer trygge.
De fem tingene som faktisk får deg gjennom
1. Luftassistanse, hver gang
Luftassistanse er ikke bare kjekt å ha ved skjæring av tykt materiale, det er forskjellen mellom skjæring og brenning. Luftstrømmen fjerner røyk og avfall fra snittsporet slik at strålen når nytt materiale, og hindrer at en flammefront blir stående i snittet.
Uten luftassistanse legger hver passering sot i snittet, og neste passering må brenne gjennom soten før den når treverket. Det er den egentlige grunnen til at passering nummer fire ser ut til å gjøre mindre enn passering nummer én.
En billig akvariepumpe er verdt å prøve som et første eksperiment, og en ordentlig kompressor gir deg langt mer å arbeide med. Hold deg innenfor trykket og dysen laserprodusenten oppgir, siden for mye luft gjennom feil dyse bare vifter opp flammen.
2. Fokuser inn i materialet, ikke på det
Ved gravering fokuserer du på overflaten. Ved skjæring av tykt materiale kan du prøve å plassere den smaleste delen av strålen et sted inne i emnet i stedet for oppå det, slik at strålen holder seg konsentrert gjennom mer av veien gjennom treverket. En tredjedel ned i materialet er et fornuftig sted å begynne å teste, ikke en regel. Hvor langt du kan gå, avhenger av linsen og maskinen din, og med en bevegelig Z-akse må du passe på at hodet ikke kjører inn i emnet.
Fokuser på overflaten av en 10mm plate, og den nederste halvdelen av snittet gjøres av en stråle som allerede har spredd seg. Det er dette som lager det kileformede snittet som ødelegger passformen mellom tapp og spor.
3. Flere middels raske passeringer, ikke én langsom
Én svært langsom passering samler varmen på ett sted. I stedet for å skjære får du en bred, forkullet kløft som fortsatt ikke går gjennom.
Flere raskere passeringer lar materialet kvitte seg med varme mellom hver tur, holder snittet smalere og gir luftassistanse mulighet til å fjerne avfallet. Begynn med tre eller fire passeringer i en hastighet som tydelig skjærer i stedet for å ulme, og legg til passeringer i stedet for å senke hastigheten ytterligere.
Advarsel
Ikke flytt emnet mellom passeringene, og ikke kjør maskinen tilbake til utgangsposisjonen. Alt her avhenger av at hver passering treffer nøyaktig det samme snittet. Hvis programvaren tilbyr et Z-trinn mellom passeringene og maskinen har en bevegelig Z-akse, kan det hjelpe å senke fokuset etter hvert som snittet blir dypere. Sjekk hvilken retning styringen regner som ned før du kjører, og følg med på klaringen til hodet, fordi en Z-bevegelse i feil retning driver hodet inn i emnet.
4. Hev emnet over arbeidsflaten
En del som ligger flatt på en massiv arbeidsflate har ingen steder å sende røyk og varme, og kontakten med underlaget viser seg som sviding på baksiden. Hvis du legger emnet på en bikakeplate eller på noen strimler av kapp som står på høykant, får røyk og lys et sted å slippe ut.
Denne ene endringen løser flere spørsmål om hvorfor baksiden av delen er skitten enn noe annet.
5. Vend og skjær fra begge sider
Når du virkelig er ved grensen, skjærer du halv dybde fra toppen, vender stykket og skjærer den andre halvdelen fra undersiden. Du halverer dybden hvert snitt må nå, og avsmalningen fra hver side opphever delvis hverandre i stedet for å bygge seg opp.
Ulempen er registreringen. Du trenger en jigg, et anlegg eller justeringsmerker som lar deg legge stykket tilbake i nøyaktig speilvendt posisjon. Hvis justeringen er feil med en halv millimeter, får du et synlig trinn midt på kanten.
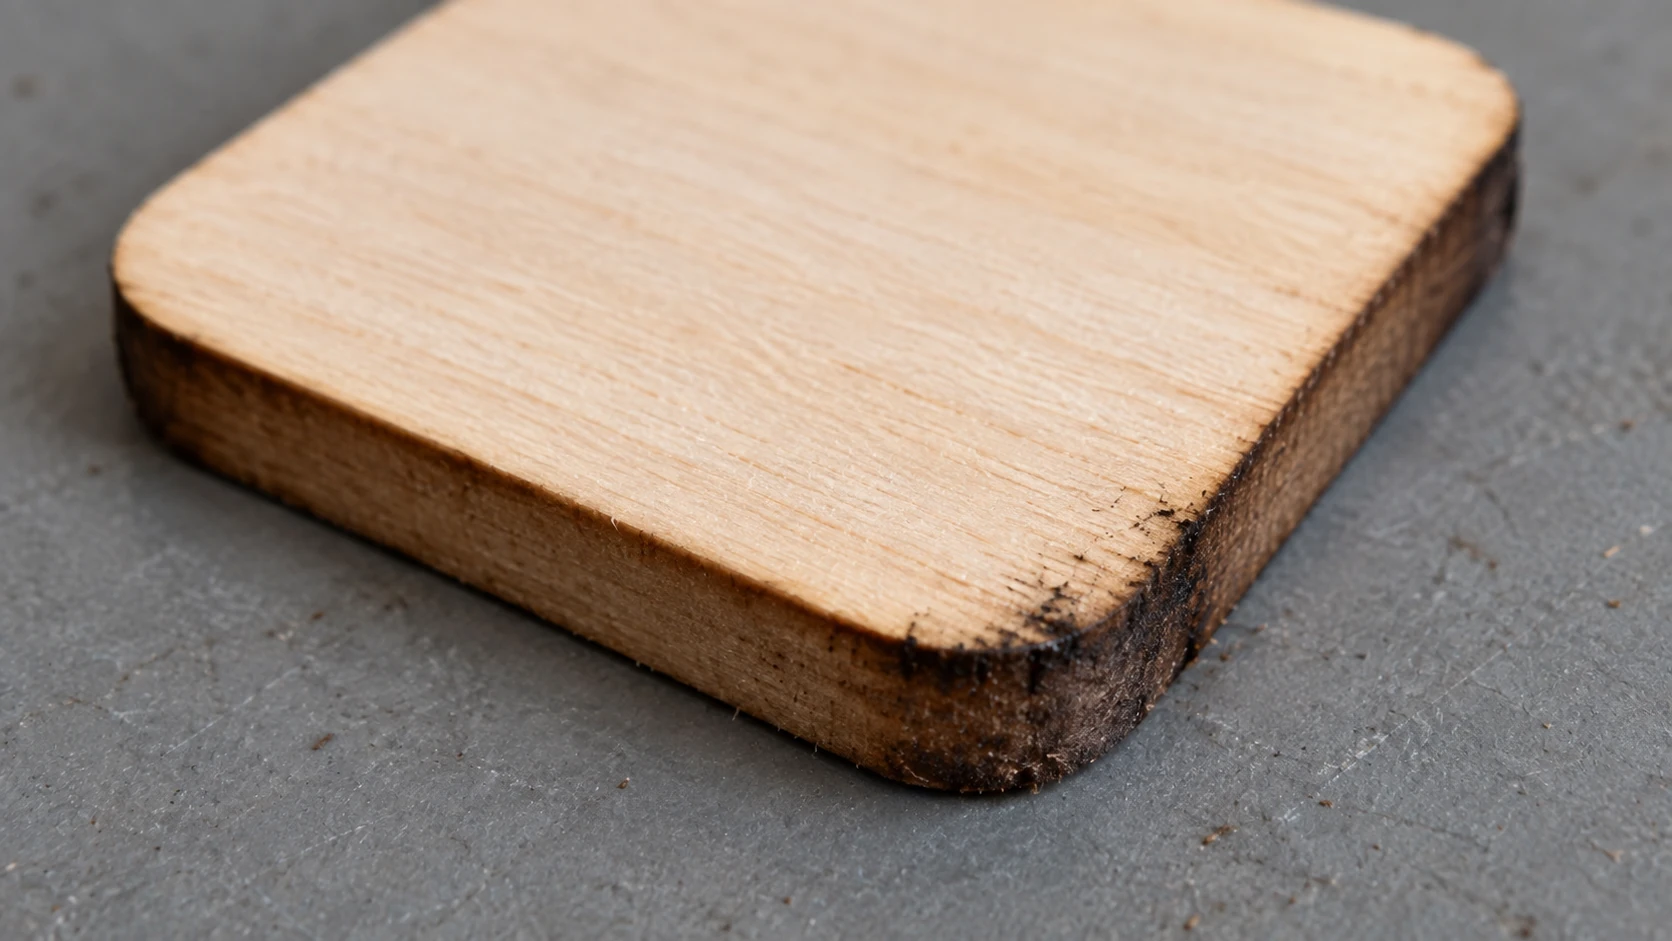
Den samme utskjæringen på nært hold viser hvorfor kanten bør inspiseres like grundig som overflaten. Dette er et illustrerende eksempel, ikke en verifisert test av tykkelse eller wattstyrke.
Rekkefølgen på arbeidet
- Velg et tilgivende materiale og sørg for at det er flatt. En kuvet plate endrer avstanden til linsen gjennom snittet, og snittet blir ujevnt på akkurat den måten du ikke kan rette senere.
- Masker oversiden med malertape hvis en ren overflate er viktig. Tapen tar imot svidingen fra oppflamming i stedet for treverket.
- Hev emnet over arbeidsflaten.
- Still inn fokuset inn i materialet i stedet for på overflaten, og begynn omtrent en tredjedel ned.
- Slå på luftassistanse før du starter, ikke etter at første passering ser dårlig ut.
- Skjær en 20mm testfirkant i samme materiale, med de samme innstillingene, og tell hvor mange passeringer det faktisk tar.
- Mål testfirkanten og noter snittbredden øverst og nederst. Det tallet trenger du for all sammenføyning.
- Kjør det faktiske snittet uten å berøre emnet mellom passeringene.
Testfirkanten er ikke valgfri hvis delene må passe sammen. Diodesnitt i tykke emner har tydelig avsmalning, og en 10mm del som bare måles på toppen forteller deg ikke hva som skjer nederst. Vår forklaring av snittbredde viser hvordan du gjør målingen om til et kompensasjonstall.
Advarsel
Skjæring i tykt tre innebærer alvorlig brannfare. Vektorskjæring kan gi åpne flammer, og en oppblussing krever oppmerksomhet i samme sekund som den oppstår, ikke på slutten av passeringen. Kjør aldri et tykt snitt uten tilsyn, la avtrekket gå, og ha noe å slokke brann med innen rekkevidde. Vår veiledning i lasersikkerhet går gjennom resten.
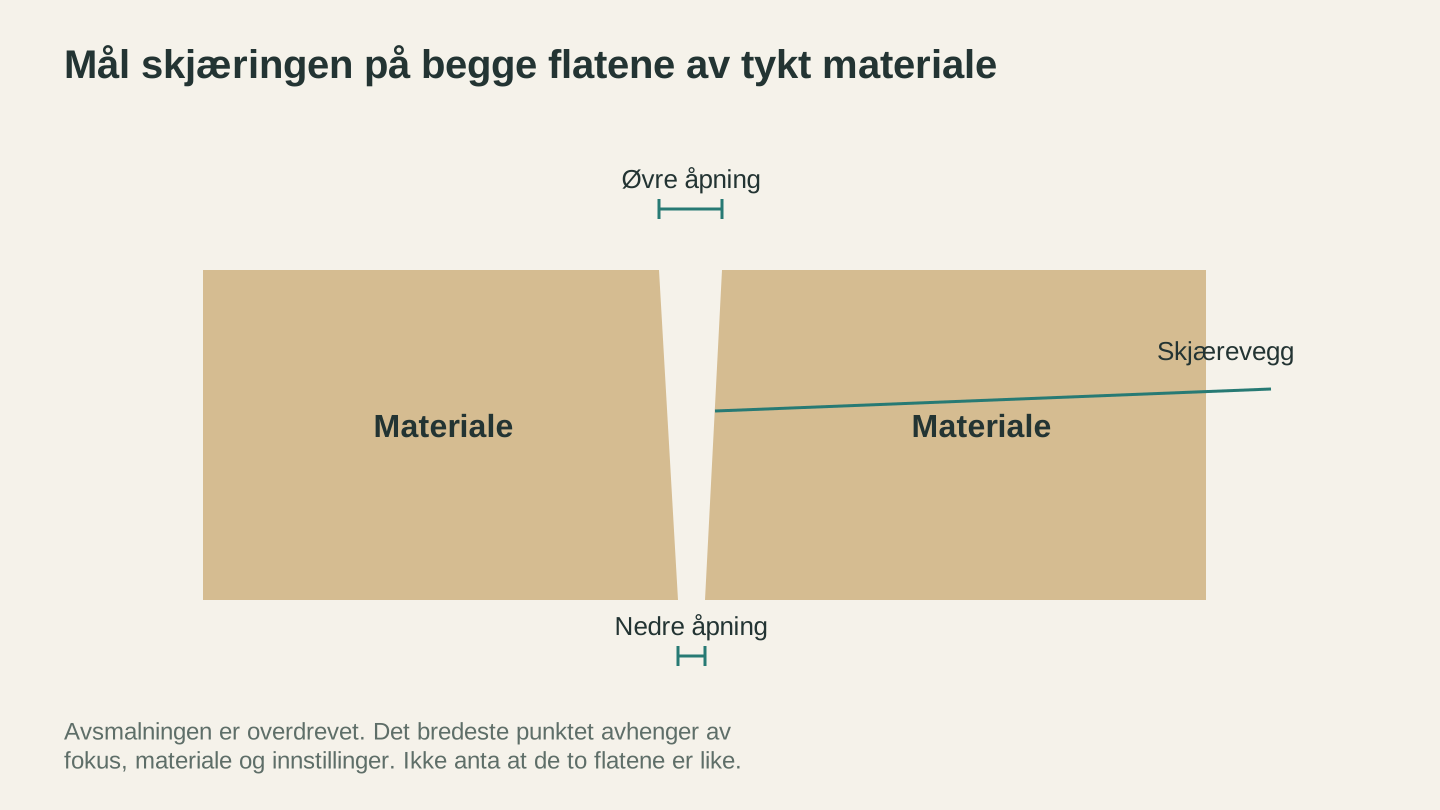
Kontroller begge overflatene når du måler et tykt kutt. Avsmalningen er overdrevet her, og den faktiske formen avhenger av materialet, fokuset og skjæreprosessen.
Når du bør stoppe og bruke et annet verktøy
Et sted over 12mm med en diode i mellomklassen er det ærlige svaret at laseren er feil verktøy. Når et snitt varer i en halvtime, krever tilsyn hele tiden, lager en avsmalnet, forkullet kant og fortsatt kanskje ikke går gjennom, konkurrerer det ikke med et par minutter på en båndsag eller en CNC-fres.
Laseren lønner seg på former du ikke kunne skjært på noen annen måte: innvendige utskjæringer, trange kurver, detaljert utskjæringsarbeid og dusinvis av identiske deler. Rette linjer gjennom tykke emner er ikke det. Vår sammenligning av laserskjærer og CNC-fres viser hvor hver av dem gjør det best.
En god hybridvaner er å grovskjære de tykke delene på en sag og deretter la laseren gjøre detaljarbeidet på overflatene.
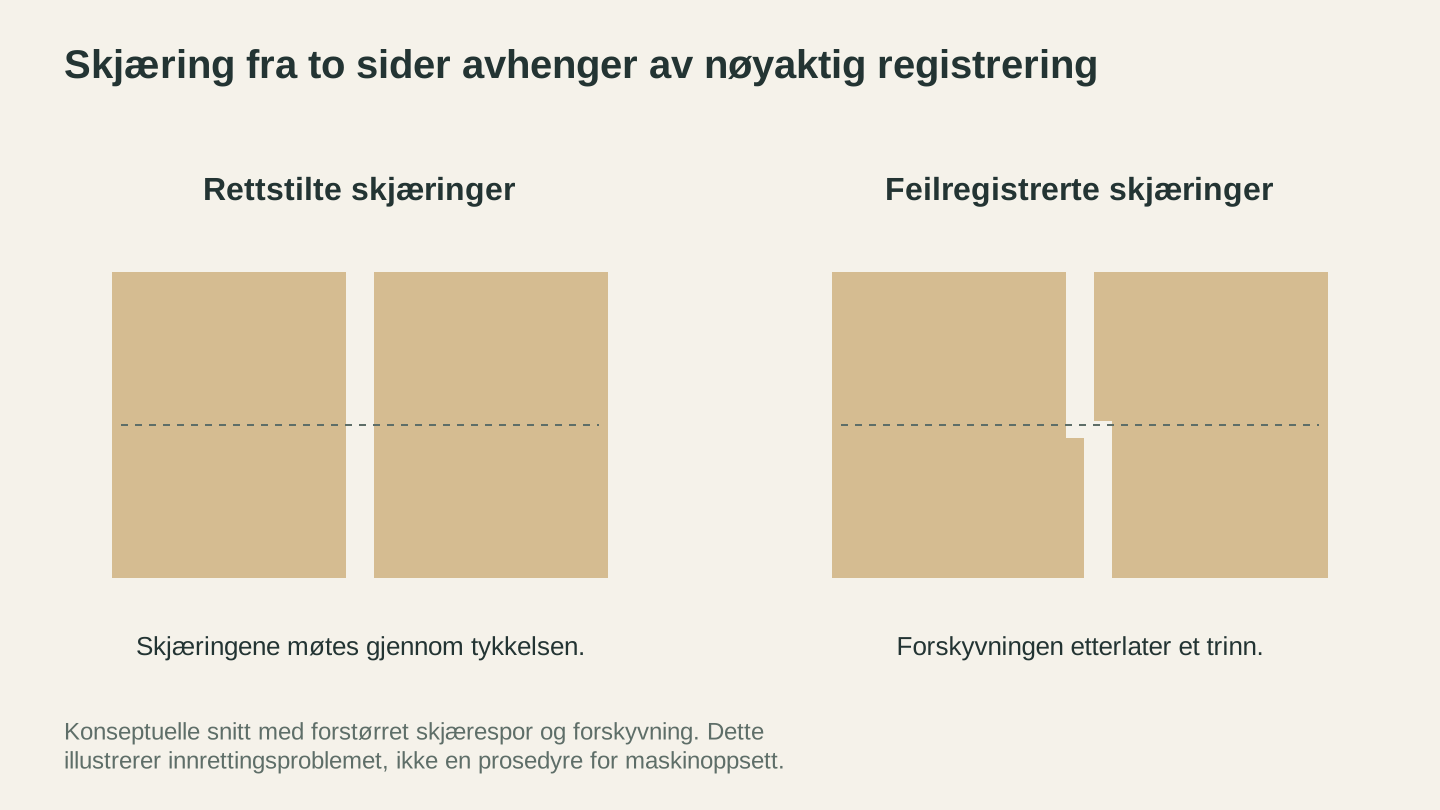
Kutt fra motsatte sider krever nøyaktig justering. Selv når begge kuttene møtes, kan en forskyvning etterlate et trinn langs den ferdige kanten.
Få flere deler ut av platen
Tykt materiale er dyrt, og skjæring av tykt materiale går sakte, så dårlig plassering koster deg dobbelt. Før du skjærer, legger du delene ut på den faktiske platestørrelsen i CutPlan med CNC-modus, som legger delene tettest mulig for fresing og laserskjæring. Planlegging og plassering krever ingen kreditter for innloggede medlemmer, og verktøyet sier tydelig fra når delene du har tegnet ikke får plass i materialet du eier. Nedlasting av eksportpakken, med én SVG per ark og, i CNC-modus, én DXF per ark, krever et betalt abonnement.
Hvis grafikken startet som et bilde, gjør MonoTrace den først om til rene, lukkede vektorer uten kredittkostnad, og File Converter håndterer SVG- og DXF-konverteringer i begge retninger, også uten kredittkostnad, selv om nedlasting av den konverterte filen krever et betalt abonnement. Som alt på Craftgineer krever begge en innlogget konto.
Vanlige spørsmål
Hvor tykt kan en diodelaser skjære?
Komfortabelt omtrent 3mm for en 10W og 5mm til 6mm for en 20W. Med luftassistanse, riktig fokus, flere passeringer og tilgivende materiale som lind når 10W-maskiner 6mm til 10mm, og 20W-maskiner når 10mm til 15mm. Kryssfiner skjæres ofte mindre jevnt enn egnet massivt tre med de samme innstillingene på grunn av limlinjene og eventuelle hulrom inni.
Er det bedre med flere passeringer eller én langsom passering?
Flere passeringer, i nesten alle tilfeller. Én svært langsom passering dumper varme på ett sted og lager et bredt, forkullet snitt som ofte fortsatt ikke går gjennom. Flere raskere passeringer skjærer smalere og renere.
Trenger jeg virkelig luftassistanse for å skjære tykt tre?
I praksis ja. Uten luftstrøm som rydder snittet, bruker senere passeringer energien på å brenne gjennom sot i stedet for tre, og forkullingen blir mye verre. Selv en akvariepumpe gjør en synlig forskjell.
Hvorfor er snittet bredere øverst enn nederst?
Under fokuspunktet sprer strålen seg og mister intensitet, så den fjerner mindre materiale jo dypere den går. Dermed blir snittet bredest der strålen kom inn. Hvis du flytter fokuset ned i materialet, jevner det ut forskjellen, og hvis du skjærer halv dybde fra hver side, jevnes den ytterligere ut. Hvor snittet ditt faktisk er bredest, avhenger av hvor du satte fokuset, så mål et testsnitt i stedet for å anta.
Hvorfor går snittet gjennom overalt bortsett fra ett sted?
Gå gjennom de vanlige årsakene først: fokus, en skitten eller skadet linse, innstillinger som var marginale fra begynnelsen, og en kuvet plate som endrer avstanden til linsen mens hodet beveger seg. Etter dette er de vanligste mistenkte en limlomme eller et hulrom i kryssfineren, samt at emnet har flyttet seg mellom passeringene.
Kan en diodelaser skjære hardtre som eik eller valnøtt?
Det kan den, men sakte og med kraftigere forkulling enn i bartre, og hvor langt den kommer avhenger sterkt av optisk effekt og treslag. Moduler med høyere effekt kommer vanligvis gjennom tykkere hardtre med færre passeringer enn 10W- og 20W-moduler. Hvis maskinen din ligger i 10W-området og du vil ha en presentabel kant, er hardtre over omtrent 6mm vanligvis en jobb for en CO2-laser eller en fres.
Skjær en testfirkant
Før du lager den faktiske delen, skjærer du én 20mm firkant i materialet du faktisk skal bruke. Tell passeringene den trenger, og mål deretter snittbredden øverst og nederst med skyvelære.
De to tallene er mer verdifulle enn alle innstillingsskjemaer på internett, fordi de kommer fra maskinen din, linsen din og den nøyaktige platen som ligger på arbeidsflaten din akkurat nå.
Legg deretter de faktiske delene ut på det faktiske materialet i CutPlan, gratis for planlegging, slik at det tykke materialet du bruker en halvtime på å skjære i det minste er plassert riktig på platen. Hvis grafikken fortsatt må ryddes opp, gjør MonoTrace den først om til skjæreklare vektorer.
Relaterte verktøy
CutPlan
Planlegg kapping av platematerialer med deler, oppsett og kapperekkefølger. Eksporter rapporter og platetegninger.
Abonnement kreves for nedlastinger
MonoTrace
Gjør bilder og illustrasjoner om til SVG-konturer gratis, med valgfri skissemodus.
File Converter
Konverter mellom støttede kombinasjoner av vektor-, dokument-, rasterbilde- og 3D-meshformater.
Abonnement kreves for nedlastinger
Klar til å prøve disse verktøyene?
Registrer deg gratis, uten kredittkort. Gratis verktøy er tilgjengelige med en gang.
Kom i gang gratis