

CNC-freesbits uitgelegd: welke vingerfrees voor welke klus
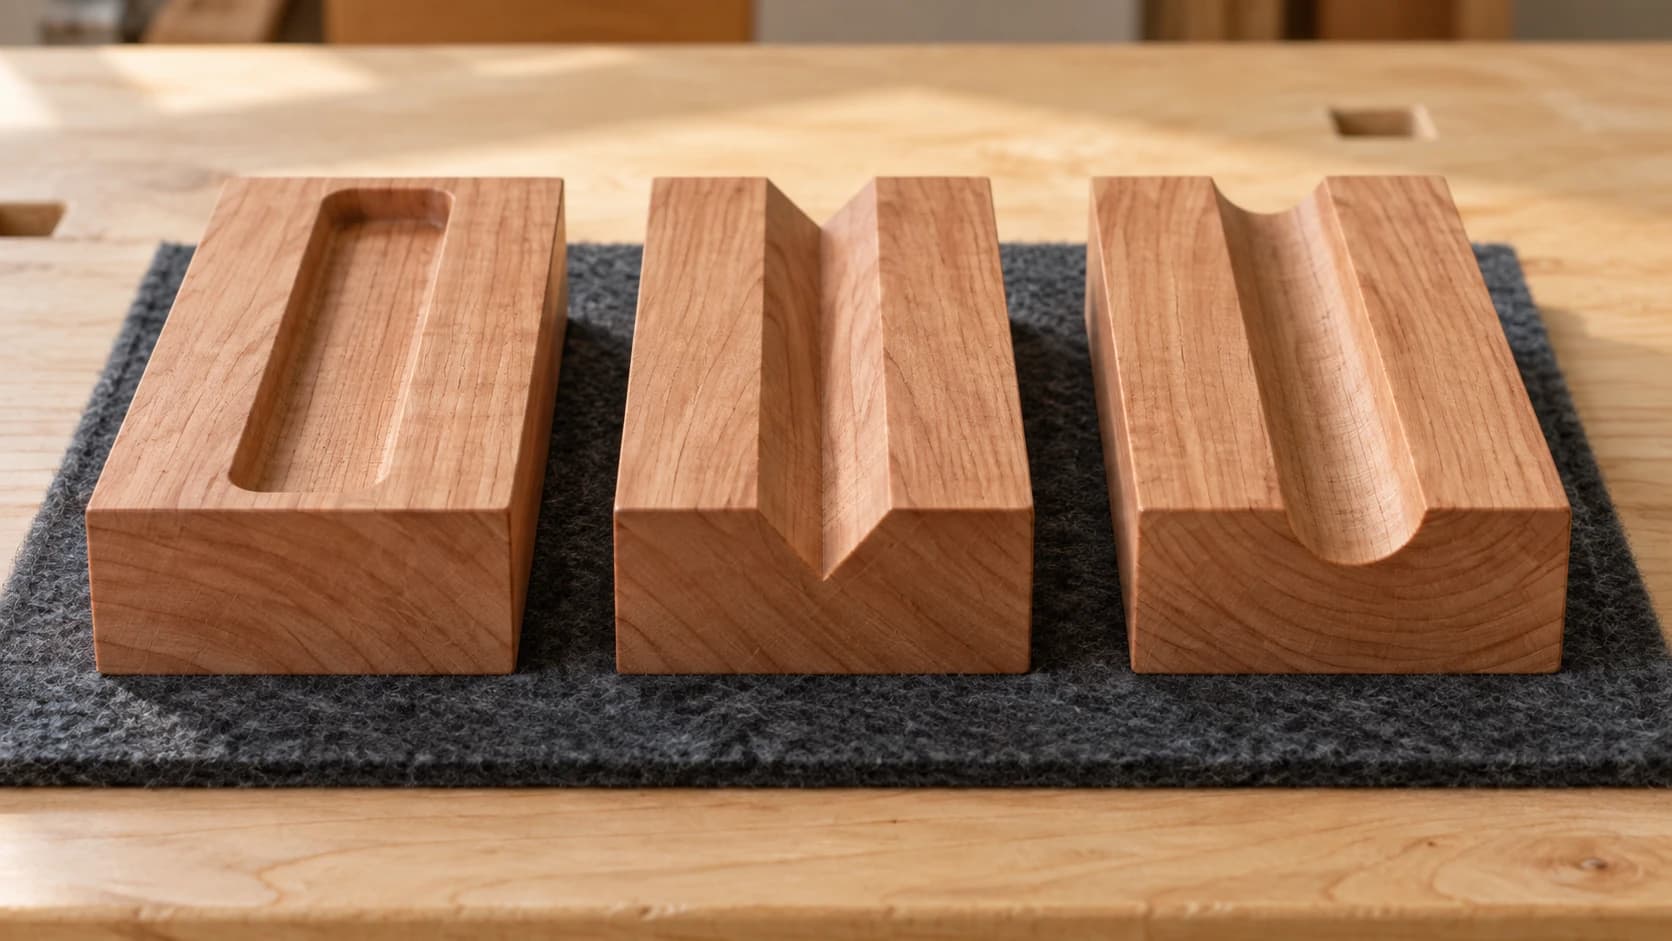
De machine werd geleverd met twee bits. Een daarvan zit al sinds de dag waarop je de machine instelde in de spantang en heeft sindsdien elk project gesneden, omdat hij werkt.
Dan graveer je een gedetailleerd bord en komen de fijne delen er papperig uit. Of je snijdt een onderdeel uit multiplex en de bovenkant splintert langs elke rand. Of je probeert aluminium en de bit last zichzelf aan het werkstuk vast.
De bit was nooit verkeerd. Hij beantwoordde gewoon een vraag die niemand had gesteld.
Tip
Kort antwoord: een opwaartse frees voert spanen af en laat een schone onderrand achter, een neerwaartse frees houdt het materiaal naar beneden en laat een schone bovenrand achter, en een compressiefrees doet beide vlakken van multiplex. Gebruik een V-bit voor gegraveerde letters en decoratie, een kogelfrees voor 3D-contouren en stem de bitdiameter af op het kleinste detail in je ontwerp.
De terminologie
Vijf getallen beschrijven elke bit, en in productvermeldingen wordt ervan uitgegaan dat je ze alle vijf kent.
Schachtdiameter is het deel dat in de spantang gaat, meestal 1/4 inch of 1/8 inch bij hobby-machines. Je spantang bepaalt wat je kunt gebruiken; adapters bestaan, maar verminderen de stijfheid.
Snijdiameter is de breedte van de snede zelf. Die is vaak gelijk aan de schacht, maar dat hoeft zeker niet.
Aantal snijkanten is het aantal snijkanten dat spiraalsgewijs rond de bit loopt.
Snijkantlengte bepaalt hoe diep de bit kan snijden. Een bit waarvan de snijkanten korter zijn dan je materiaal kan er niet in één doorgang doorheen snijden, hoe je de diepte ook instelt.
Totale lengte is belangrijk voor de stijfheid. Lange bits buigen door, en die doorbuiging zie je terug in taps toelopende wanden en onnauwkeurige onderdelen.
Het aantal snijkanten verandert alles
Meer snijkanten betekent dat er meer snijkanten het werk raken. Dat klinkt beter, maar dat is het niet automatisch.
| Snijkanten | Beste voor | Waarom |
|---|---|---|
| 1 | Kunststoffen, aluminium, zachte materialen | Maximale ruimte voor spanen om te ontsnappen voordat ze smelten of zich ophopen |
| 2 | Hout, MDF, multiplex, algemeen werk | De verstandige standaard voor bijna elke hobby-CNC |
| 3 tot 4 | Hardere materialen, nabewerkingsgangen | Fijnere afwerking, minder ruimte voor spanen |
De afweging is spanenafvoer. Elke snijkant vormt ook een kanaal waarlangs afval uit de snede kan komen. Minder snijkanten betekent grotere kanalen, precies wat zachte, kleverige materialen nodig hebben om ophoping en smelten te voorkomen. Meer snijkanten geven een gladder oppervlak, zolang het materiaal kleine spanen maakt.
Vooral kunststoffen willen een enkele snijkant. Acryl frezen met een bit met vier snijkanten is een betrouwbare manier om een vastgelaste rommel te produceren.
PRINT. SNIJD. GRAVEER.



- Meerdere indelingen (SVG, DXF, PNG)
- Door machines geteste ontwerpen
- Commerciële licenties
Gesponsord door PrintCutCarve.com
Opwaarts, neerwaarts en compressie
Dit is het onderscheid dat het probleem met splinterende randen oplost. Het gaat om de richting waarin de spiraal de spanen werpt.
Opwaarts frezen voert afval omhoog en uit de snede. De spanenafvoer is uitstekend, waardoor er minder hitte en minder verbranding ontstaat, en het laat een schone onderrand achter. Het nadeel is dat de bit het materiaal tijdens het snijden omhoog trekt: het bovenoppervlak kan rafelen of splinteren, en dunne of slecht vastgezette onderdelen kunnen van het bed worden getrokken.
Neerwaarts frezen voert afval omlaag. Het drukt het materiaal tegen het bed, houdt kleine onderdelen op hun plaats en laat een prachtig schone bovenrand achter. Het nadeel is dat spanen nergens heen kunnen behalve de snede in. Ze hopen zich op en bouwen hitte op, wat bij diepe sneden tot verbranding leidt.
Compressie doet beide: opwaartse geometrie aan de punt en neerwaartse geometrie daarboven. Beide vlakken komen schoon uit de machine, precies wat gefineerd multiplex nodig heeft. Het aandachtspunt is dat dit alleen goed werkt wanneer de snede diep genoeg is om beide delen te gebruiken. Het is dus gereedschap voor sneden over de volledige diepte, niet voor ondiepe gangen.
| Bit | Schone bovenkant | Schone onderkant | Houdt werkstuk naar beneden | Spanenafvoer |
|---|---|---|---|---|
| Opwaarts | Nee | Ja | Nee, trekt omhoog | Uitstekend |
| Neerwaarts | Ja | Nee | Ja | Slecht |
| Compressie | Ja | Ja | Meestal | Goed |
Voor het meeste hobbywerk in massief hout en MDF is een opwaartse bit met twee snijkanten de juiste standaard. Schakel over op neerwaarts frezen wanneer de bovenkant zichtbaar blijft en het onderdeel goed is vastgezet. Kies compressie wanneer je multiplex snijdt met een fineerlaag die je mooi wilt houden.
Bits met een vorm voor klussen met een vorm
V-bits lopen toe naar een punt met een vaste hoek, meestal 60 of 90 graden. Naarmate de machine dieper insteekt, wordt de snede breder. Daardoor kan een V-gravure lijnen met verschillende breedtes maken. Een kleinere hoek geeft bij dezelfde diepte fijnere details; een grotere hoek bestrijkt meer breedte bij een geringere insteek. Onze uitleg over V-graveren laat zien hoe het gereedschapspad werkelijk werkt.
Kogelfrezen hebben een afgeronde punt, precies wat je nodig hebt voor 3D-contouren en reliëfgraveren. Ze laten een geschulpt oppervlak achter. Hoe zichtbaar die schulpjes zijn, hangt af van je zijwaartse overlap: dichter bij elkaar liggende gangen geven een gladder resultaat, maar duren veel langer. Dit is de bit waarmee je een dieptekaart omzet in een gesneden reliëf, wat ReliefMaker genereert.
Tapse kogelfrezen geven je een kleine punt voor fijne details op een dikker, stijver lichaam. Ze zijn de standaardkeuze voor gedetailleerd 3D-werk waarbij een rechte bit met kleine diameter zou doorbuigen of breken.
Bits met rechte snijkanten spiralen helemaal niet. Ze zijn minder agressief dan beide spiraalrichtingen en zitten zowel qua randkwaliteit als spanenafvoer in het midden.
Vlakfrezen zijn breed en plat en bedoeld om een spoilboard of plaat vlak te maken, niet om onderdelen te snijden.
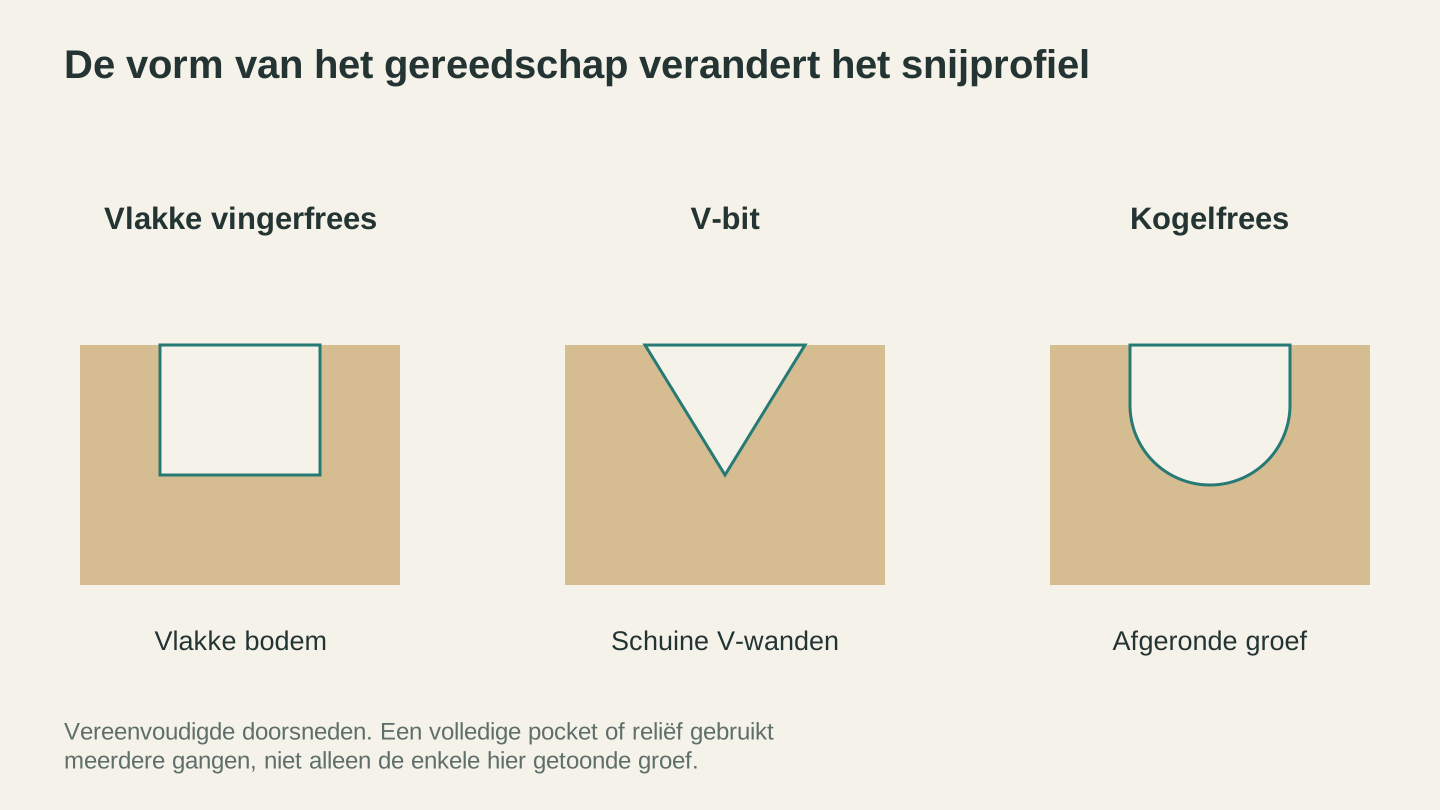
De punt van het gereedschap beïnvloedt het snijprofiel. Met meerdere gangen kunnen die profielen worden gecombineerd tot een pocket, een bord of een gebeeldhouwd oppervlak.
De bitdiameter beperkt je ontwerp
Dit is het punt waarop mensen die eerst ontwerpen en daarna snijden vaak worden verrast.
Een ronde bit kan geen scherpe inwendige hoek snijden. De kleinste inwendige hoek die je kunt maken heeft een radius gelijk aan de helft van je bitdiameter. Ontwerp een sleuf met vierkante inwendige hoeken en een bit van 1/4 inch, en je krijgt hoeken met een radius van 1/8 inch, of je dat nu wilde of niet.
Twee gevolgen zijn goed om te kennen:
Verbindingen hebben uitloop nodig. Als een lip volledig in een sleuf moet passen, heeft de sleuf uitloopssneden in de hoeken nodig, meestal in de vorm van een dogbone of T-bone, zodat de overgebleven radius de lip niet blokkeert. Bij lasersneden speelt dit probleem niet, en daarom kan een bestand dat perfect op een laser snijdt op een freesmachine mislukken.
Fijne details hebben een kleine bit nodig, en kleine bits zijn kwetsbaar. Een bit van 1/16 inch bereikt details waar een bit van 1/4 inch niet bij kan, maar breekt ook als je hem voert alsof het de grotere bit is. Dat is een gesprek over voedingssnelheden en toerentallen; onze gids voor voedingssnelheden en toerentallen behandelt dit.
Waarschuwing
De snijdiameter betekent ook dat je onderdelen te klein uitvallen als je geen rekening houdt met compensatie. Recht langs de lijn naar beneden snijden verwijdert aan elke kant van een buitenprofiel een halve bitdiameter. Je CAM-software regelt dit met een binnen- of buitenoffset. De verkeerde kant kiezen is een klassieke manier om een hele plaat met net verkeerde onderdelen te produceren.
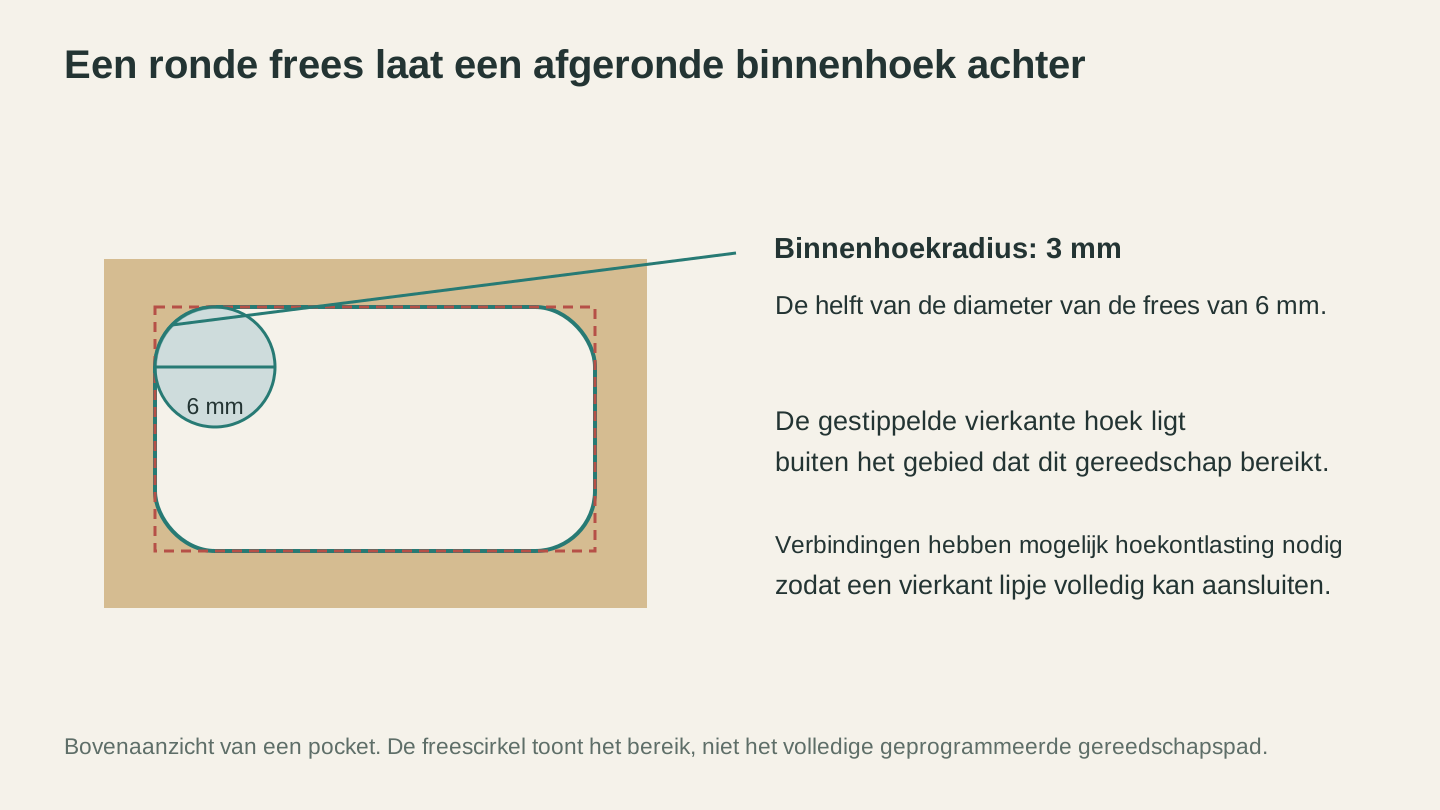
Een ronde frees laat een radius achter in een binnenhoek. Houd rekening met die geometrie wanneer je een sleuf ontwerpt voor een lip met vierkante uiteinden.
Kiezen per klus
| Klus | Kies | Opmerking |
|---|---|---|
| Onderdelen uit massief hout of MDF snijden | 2-snijkanten-bit, opwaarts | De standaard voor dagelijks gebruik |
| Gefineerd multiplex snijden | Compressie | Beide vlakken blijven schoon bij volledige diepte |
| Kleine onderdelen snijden die kunnen oplichten | Neerwaarts | Houdt ze tegen het bed |
| Letters en decoratie graveren | V-bit, 60 of 90 graden | De hoek bepaalt de afweging tussen detail en breedte |
| 3D-reliëf graveren | Kogelfrees, taps voor detail | De zijwaartse overlap bepaalt de afwerking |
| Vlakke pockets | Vlakke vingerfrees | Een kogelfrees laat een afgeronde bodem achter |
| Acryl en kunststoffen | 1-snijkant-bit, opwaarts | Spanenafvoer voorkomt smelten |
| Een plaat of spoilboard vlak maken | Vlakfrees | Breed en ondiep |
Zo gaan ze langer mee
Bits zijn verbruiksmaterialen en de meeste gaan vroegtijdig stuk om vermijdbare redenen.
Een botte bit verbrandt in plaats van te snijden. Als sneden die vroeger schoon waren nu bruin zijn en verbrand ruiken, verdenk dan eerst de bit en pas daarna de instellingen.
Ophoping van hars werkt als botheid. Hars en lijmresten bedekken de snijkanten en verhinderen dat ze snijden. Door ze schoon te maken, herstel je een bit die versleten leek.
Laat bits elkaar nooit raken. Los in een lade slaan hardmetalen snijkanten tegen elkaar. Bewaar ze in de kokers of in een blok.
Sneden over de volledige diepte maken bits kapot. Meerdere ondiepere gangen duren langer en kosten minder aan gereedschap, en ze leveren betere randen op.
Plaats de schacht goed in de spantang, maar niet zo diep dat de snijkanten worden begraven. Een slecht geplaatste bit kan tijdens het frezen losschieten, waardoor het onderdeel en vaak ook de bit worden vernield.
Ons artikel over veelgemaakte CNC-fouten behandelt de rest van de eerste lessen, en werkstukfixatie voor beginners gaat over het materiaal op zijn plaats houden terwijl dit allemaal gebeurt.
Veelgestelde vragen
Wat is het verschil tussen een opwaartse en een neerwaartse bit?
Een opwaartse bit voert spanen omhoog en naar buiten, met goede spanenafvoer en een schone onderrand, maar kan het werkstuk optillen en de bovenkant laten rafelen. Een neerwaartse bit duwt spanen omlaag, houdt het materiaal vast en laat een schone bovenrand achter, maar duwt de spanen in de snede.
Wanneer moet ik een compressiefrees gebruiken?
Voor multiplex en ander gefineerd plaatmateriaal waarvan beide vlakken schoon moeten blijven. De snede moet diep genoeg zijn om zowel het opwaartse als het neerwaartse deel te gebruiken, dus de bit is geschikt voor sneden over de volledige diepte en niet voor ondiepe gangen.
Hoeveel snijkanten heb ik nodig voor hout?
Twee is het algemene antwoord voor hout, MDF en multiplex. Gebruik één snijkant voor kunststoffen en aluminium, waar spanenafvoer het belangrijkst is.
Welke bit gebruik ik voor letters graveren?
Een V-bit, meestal 60 of 90 graden. De kleinere hoek geeft fijnere details; de grotere hoek bestrijkt bij dezelfde diepte meer breedte.
Waarom worden mijn inwendige hoeken afgerond?
Omdat een ronde bit geen scherpe inwendige hoek kan snijden. De kleinste radius die je kunt krijgen is de helft van je bitdiameter. Daarom hebben verbindingen uitloopssneden in de hoeken nodig.
Waarom is mijn bit gebroken?
Meestal omdat de voedingssnelheid te hoog is voor de diameter, omdat er in één gang te diep wordt gesneden, of omdat een kleine bit is gebruikt met instellingen voor een grotere bit. Doorbuiging en hitte maken bits al lang vóór slijtage kapot.
Koop er drie, geen twaalf
Als je net begint, heb je geen set van dertig nodig. Een 1/4 inch opwaartse bit met twee snijkanten, een V-bit van 60 of 90 graden en een kleine kogelfrees dekken samen onderdelen, letters en 3D-werk.
Voeg een compressiefrees toe wanneer je mooi multiplex gaat snijden, en een bit met één snijkant wanneer je voor het eerst acryl snijdt. Al het andere kan wachten tot een specifieke klus erom vraagt.
Als je klaar bent om iets te maken dat deze bits kunnen snijden, genereert Vector Studio machineklare SVG-ontwerpen en zet ReliefMaker een foto of prompt om in de dieptekaart die een kogelfrees uitsnijdt. Als je niet zeker weet welke bit een bepaalde klus nodig heeft, kun je Craft Chat gratis gebruiken met je account en ernaar vragen.
Gerelateerde tools
Klaar om deze tools uit te proberen?
Meld je gratis aan, zonder creditcard. Gratis tools zijn direct beschikbaar.
Gratis beginnen