

Wat is kerf? Waarom je lasergesneden verbindingen niet passen
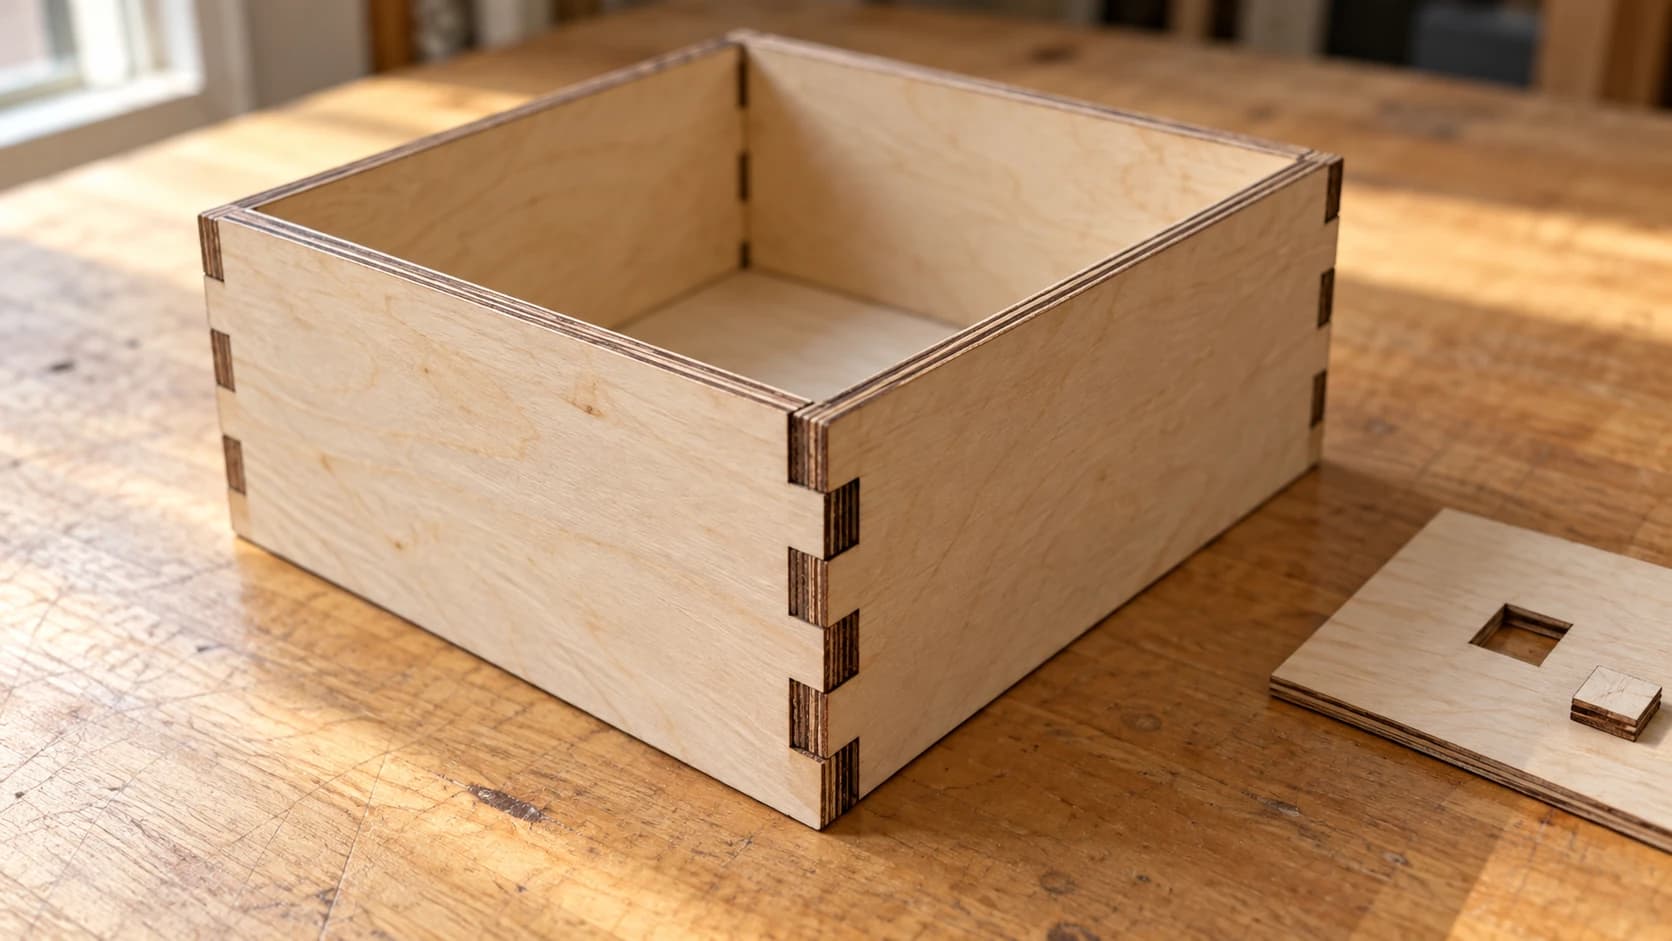
Je hebt alles gemeten. De doosgenerator vroeg om 3 mm multiplex, je gaf hem 3 mm multiplex en toch rammelen de vingerverbindingen in hun sleuven als losse tanden. Of je sneed een gat voor een deuvel van 6 mm en de deuvel viel er recht doorheen zonder de zijkanten te raken.
Er is niets mis met je bestand. Je hebt gewoon kennisgemaakt met kerf.
Tip
Kort antwoord: Kerf is de breedte van het materiaal dat je machine langs de snijlijn verwijdert. De straal of frees heeft een echte breedte, dus elke snede maakt een dun kanaal, geen perfect lijnvormig kanaal van nul breedte. Daardoor zijn onderdelen na het snijden iets kleiner dan getekend, gaten iets groter en passende verbindingen losser.
Het woord is ouder dan al onze machines. Kerf betekende oorspronkelijk de sleuf die een zaagblad in een plank achterlaat, en timmerlieden houden er al eeuwen rekening mee. Je laser heeft het probleem geërfd, alleen op veel kleinere schaal.
Het probleem met de markeerlijn
Hier is het hele concept in één beeld dat je in gedachten kunt houden.
Je ontwerpsoftware tekent met een oneindig scherp potlood. Een lijn in een SVG heeft een positie, maar geen breedte. Je machine snijdt echter met een markeerstift. De straal of frees verwijdert een kanaal met een echte breedte, gecentreerd op je potloodlijn.
Dat middelpunt is belangrijk. De helft van het kanaal valt aan de ene kant van je lijn en de helft aan de andere kant. Daarom ligt elke snijrand in je afgewerkte onderdeel aan beide kanten, bij elke snede en overal in het ontwerp, ongeveer een halve kerf verwijderd van waar je hem hebt getekend.
Teken een vierkant van 20 mm en snijd eromheen. Het kanaal eet rondom een halve kerf naar binnen, dus het vierkant dat je van het bed pakt is in totaal een volledige kerf smaller dan 20 mm. Ondertussen is het vierkante gat dat in de plaat achterblijft een volledige kerf breder dan 20 mm. Dezelfde lijn, twee verschillende resultaten, afhankelijk van welke kant van de snede je bewaart.
Dat is het hele mysterie. De rest van dit artikel gaat alleen over het meten van het kanaal en beslissen wat je ermee doet.
PRINT. SNIJD. GRAVEER.



- Meerdere indelingen (SVG, DXF, PNG)
- Door machines geteste ontwerpen
- Commerciële licenties
Gesponsord door PrintCutCarve.com
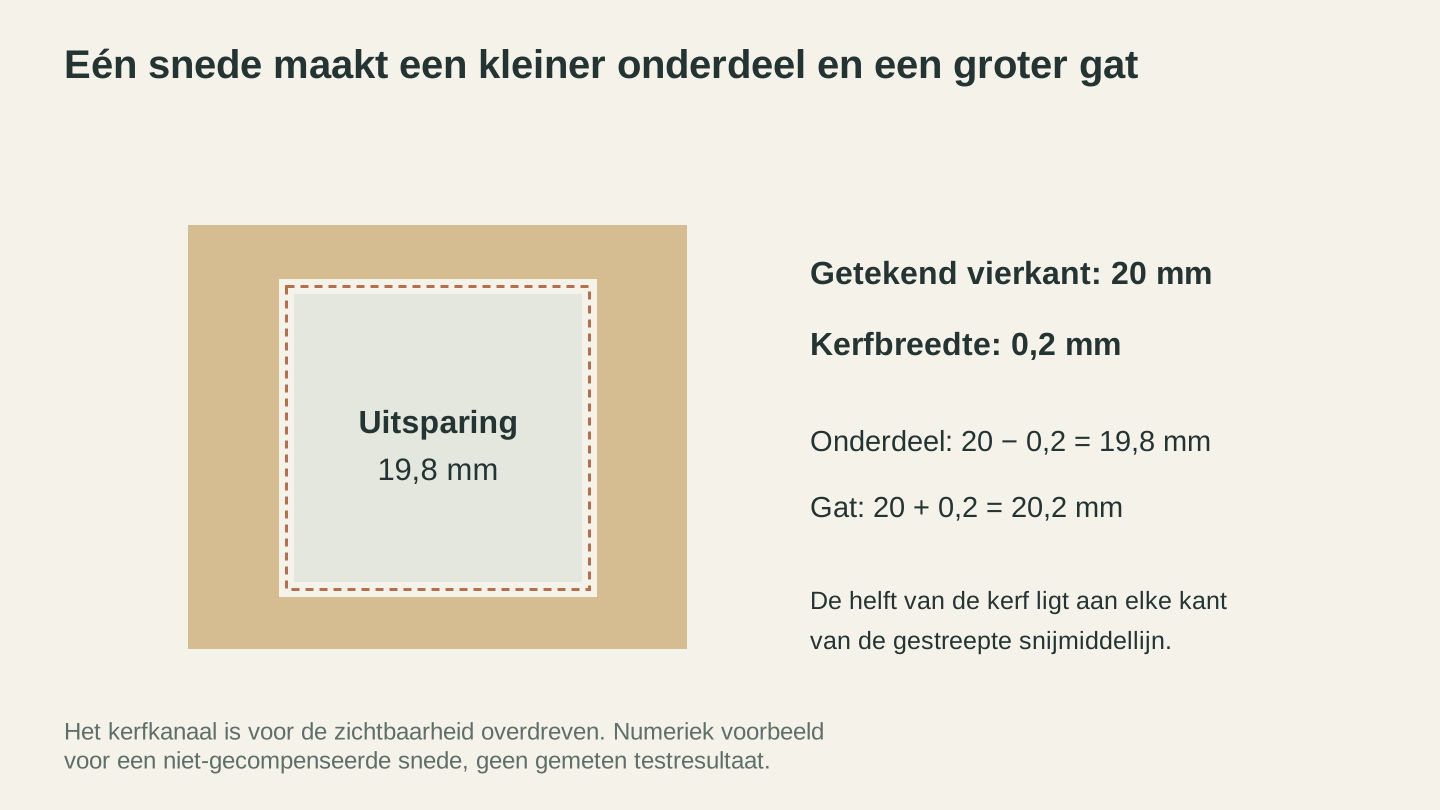
Met een zaagsnede van 0.2 mm gecentreerd op een vierkant pad van 20 mm is het onderdeel 19.8 mm breed en de opening 20.2 mm. In het diagram is de zaagsnede voor de zichtbaarheid vergroot.
Hoe groot is kerf bij elke machine?
Kerf is niet één getal. Het hangt af van de machine, en binnen één machine verschuift het door materiaal, dikte, focus, vermogen en snelheid. Toch is de orde van grootte per proces nuttig om te kennen, omdat die je vertelt wanneer je erop moet letten.
| Proces | Typisch kerfgedrag | Waardoor ontstaat het |
|---|---|---|
| CO2- of diodelaser | Dun, meestal rond 0.1 tot 0.3 mm | De gefocuste straal brandt of smelt een smal kanaal |
| CNC-frees | De volledige freesdiameter, vaak 3.175 mm (1/8 inch) of meer | De draaiende frees verwijdert fysiek zijn eigen breedte |
| Sleepmes (vinylsnijder) | Effectief nul bij dun vinyl | Het mes duwt het materiaal uiteen in plaats van een kanaal te verwijderen |
| Tafelzaag | Meestal enkele millimeters, afhankelijk van het zaagblad | De breedte en tandzetting van het blad, de oorspronkelijke betekenis van kerf |
Twee dingen vallen meteen op in die tabel.
Ten eerste is CNC-kerf enorm vergeleken met laserkerf, maar CNC-workflows houden er al zo lang rekening mee dat de oplossing is ingebouwd. Je CAM-software vraagt of je binnen, buiten of op de lijn wilt snijden. Die vraag is kerfcompensatie onder een andere naam, en door hem correct te beantwoorden verdwijnt de freesbreedte grotendeels uit je uiteindelijke afmetingen. Lasersoftware snijdt daarentegen meestal standaard op de lijn en schuift het probleem stilletjes naar jou door. Als je de twee machines tegen elkaar afweegt, gaat onze vergelijking van lasersnijder en CNC-frees dieper in op dit soort verschillen.
Ten tweede heeft een vinylsnijder bij dun materiaal vrijwel geen kerf waar je rekening mee hoeft te houden. Het mes scheidt het vinyl als een rits in plaats van een kanaal te verdampen (de software heeft nog steeds een mes-offsetinstelling, maar die corrigeert hoe het mes draait, niet verwijderd materiaal). Als je uit de wereld van snijmachines komt, verklaart dit waarom laserverbindingen je verrasten.
Waarom onderdelen klein en gaten groot worden
Zodra je weet dat het kanaal gecentreerd is op de lijn, verklaren de klassieke symptomen zichzelf:
- Buitenprofielen komen te klein uit. De rand beweegt aan elke kant een halve kerf naar binnen, dus elke buitenmaat krimpt met één volledige kerf.
- Gaten en uitsparingen komen te groot uit. De rand beweegt rondom een halve kerf naar buiten, dus het gat groeit met één volledige kerf.
- Verbindingen krijgen het twee keer voor hun kiezen. Een vingerverbinding is een smalle vinger die in een sleuf gaat. De vinger verliest een kerf, de sleuf krijgt er een kerf bij, dus de totale speling ertussen is ongeveer twee kerfbreedtes. Bij een laser kan dat 0.3 tot 0.4 mm speling zijn, precies de opening waardoor een doosverbinding rammelt in plaats van stevig samen te klemmen.
Dit is ook waarom compensatie de richting op gaat die hij opgaat. Om je beoogde afmetingen te bereiken, moet het getekende gat kleiner worden en het getekende onderdeel groter, elk met één kerf, zodat het materiaal dat de machine opeet ze weer op ware grootte brengt.
Voordat je iets aanpast, heb je echter je werkelijke getal nodig.
Je kerf meten
Neem geen kerfwaarde over uit een forumbericht of van de machine van een vriend. Kerf verandert door de lens, de focushoogte, het materiaal, de materiaaldikte en je instellingen voor vermogen en snelheid. Het enige getal dat betekenis heeft, is een getal dat je op jouw machine, in het projectmateriaal en met de projectinstellingen hebt gemeten.
De test duurt enkele minuten en je hebt een schuifmaat nodig. Goedkope digitale schuifmaten zijn prima.
- Teken in je ontwerpsoftware een eenvoudig vierkant met een bekende afmeting, bijvoorbeeld 20 mm.
- Snijd het uit dezelfde plaat die je voor het echte project gebruikt, met exact de instellingen die je voor de echte sneden gebruikt.
- Meet het uitgesneden vierkant op beide assen. Het zal minder dan 20 mm aangeven.
- Meet het gat dat het in de plaat heeft achtergelaten. Het zal meer dan 20 mm aangeven.
- Je kerf is het tekort van het onderdeel (getekende maat min gemeten onderdeel), en je kunt dit controleren aan de hand van het overschot van het gat (gemeten gat min getekende maat). De twee zouden ongeveer overeen moeten komen.
Als je getekende vierkant van 20 mm bijvoorbeeld 19.8 mm meet, is je kerf 0.2 mm, oftewel 0.1 mm per kant. Dat getal per kant, de helft van de kerf, is wat de meeste offsettools nodig hebben.
Tip
Wil je meer precisie? Snijd tien afzonderlijke stroken van 10 mm zonder compensatie toe te passen, duw ze tegen elkaar en meet de rij tegen de 100 mm die hij zou moeten zijn. Elke strook is één kerf te kort, dus het tekort gedeeld door tien is je kerf, waarbij de wiebeling van je schuifmaat wordt gemiddeld.
Schrijf het resultaat op. Kerf per materiaal en dikte is zo'n getal dat je op een plakbriefje bij de machine wilt bewaren, omdat het nauwelijks verandert totdat je de lens, het materiaal of de instellingen wijzigt.
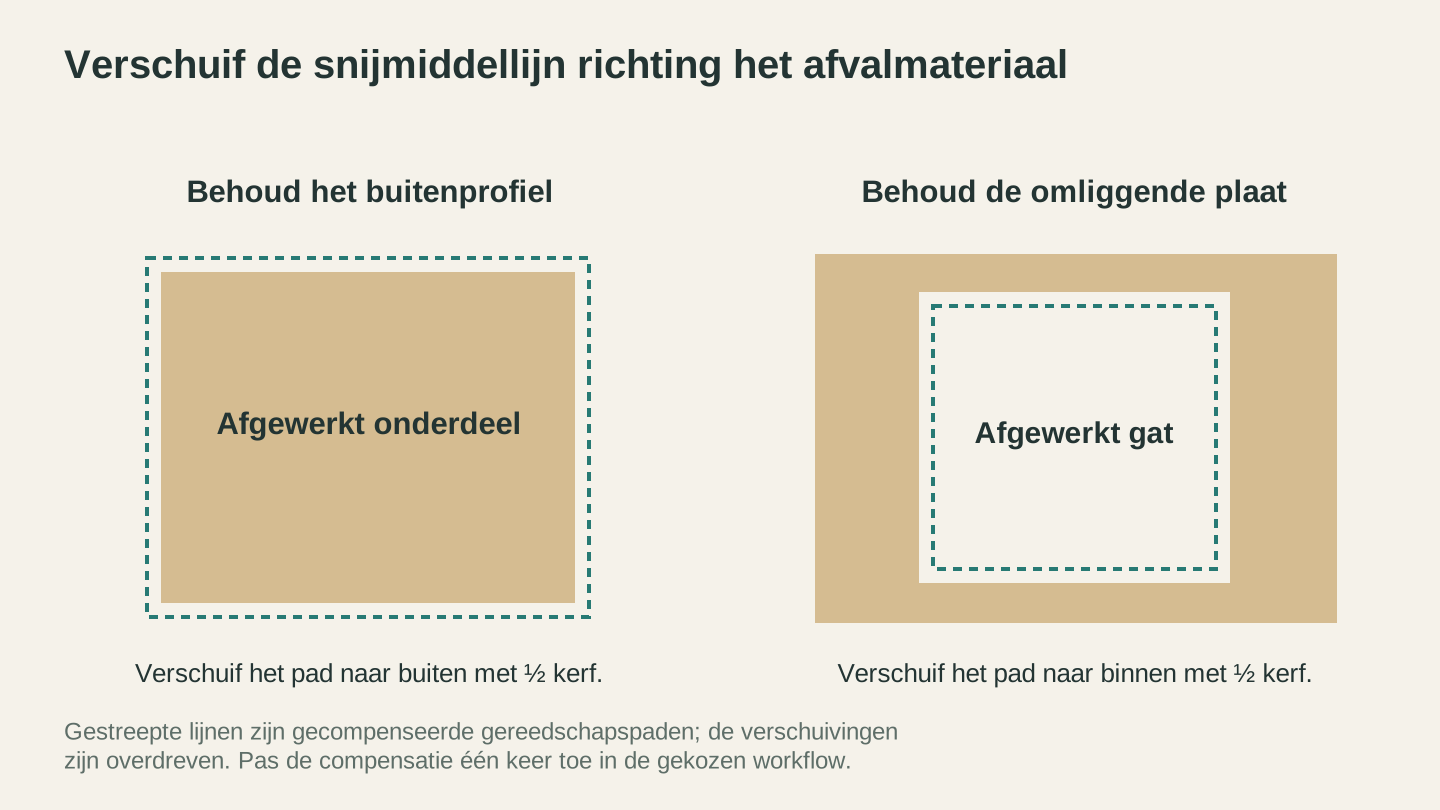
Plaats de snijmiddellijn met de helft van de gemeten zaagsnede richting de afvalzijde. Pas die compensatie één keer toe in de gekozen ontwerp- of machinesoftwareworkflow.
Kerfcompensatie: vier manieren om de passing te verbeteren
Je hebt een getal. Nu pas je het één keer toe, op precies één plek.
- Laat de generator het doen. Doos- en verbindingsgeneratoren hebben bijna altijd een kerfveld. Voer je gemeten kerf in en de generator past elke vinger en sleuf voor je aan. Voor houtverbindingen is dit veruit de eenvoudigste manier.
- Offset paden in je ontwerpsoftware. De meeste vectorbewerkers hebben een functie voor offset of uitvergroten. Maak buitenprofielen een halve kerf groter en gaten een halve kerf kleiner. Omslachtig bij complexe ontwerpen, maar het werkt overal.
- Gebruik de kerf-offsetinstelling van je lasersoftware. Veel snijprogramma's kunnen de offset toepassen wanneer je het bestand verstuurt, zodat je ontwerpbestand schoon blijft en ware afmetingen behoudt.
- Beantwoord op de CNC-vraag over de gereedschapsbaan eerlijk. Binnen voor gaten, buiten voor profielen, en de CAM-software verwerkt de freesdiameter. Op de lijn snijden is alleen logisch als de geometrie al ergens anders is gecompenseerd.
Waarschuwing
Pas compensatie slechts op één plek toe. Als de doosgenerator kerf toevoegt en je lasersoftware dat nogmaals doet, worden de verbindingen twee kerfs te strak en ben je vingers aan het afschuren in plaats van kieren te lijmen. Te strak is oplosbaar, maar vervelend. Dubbele compensatie is de meest voorkomende manier waarop mensen te ver doorschieten.
Zodra het ontwerp is gecompenseerd, gelden de gebruikelijke bestandslogistiek en -stappen. Als de software van je machine DXF in plaats van SVG nodig heeft, voert File Converter de conversie uit zonder kosten voor toolcredits en blijft je geometrie intact. Als je niet zeker weet rond welk formaat je workflow in eerste instantie moet worden opgebouwd, maakt onze uitleg over DXF versus SVG het duidelijk. Voor het downloaden van het geconverteerde bestand is een actief betaald abonnement vereist.
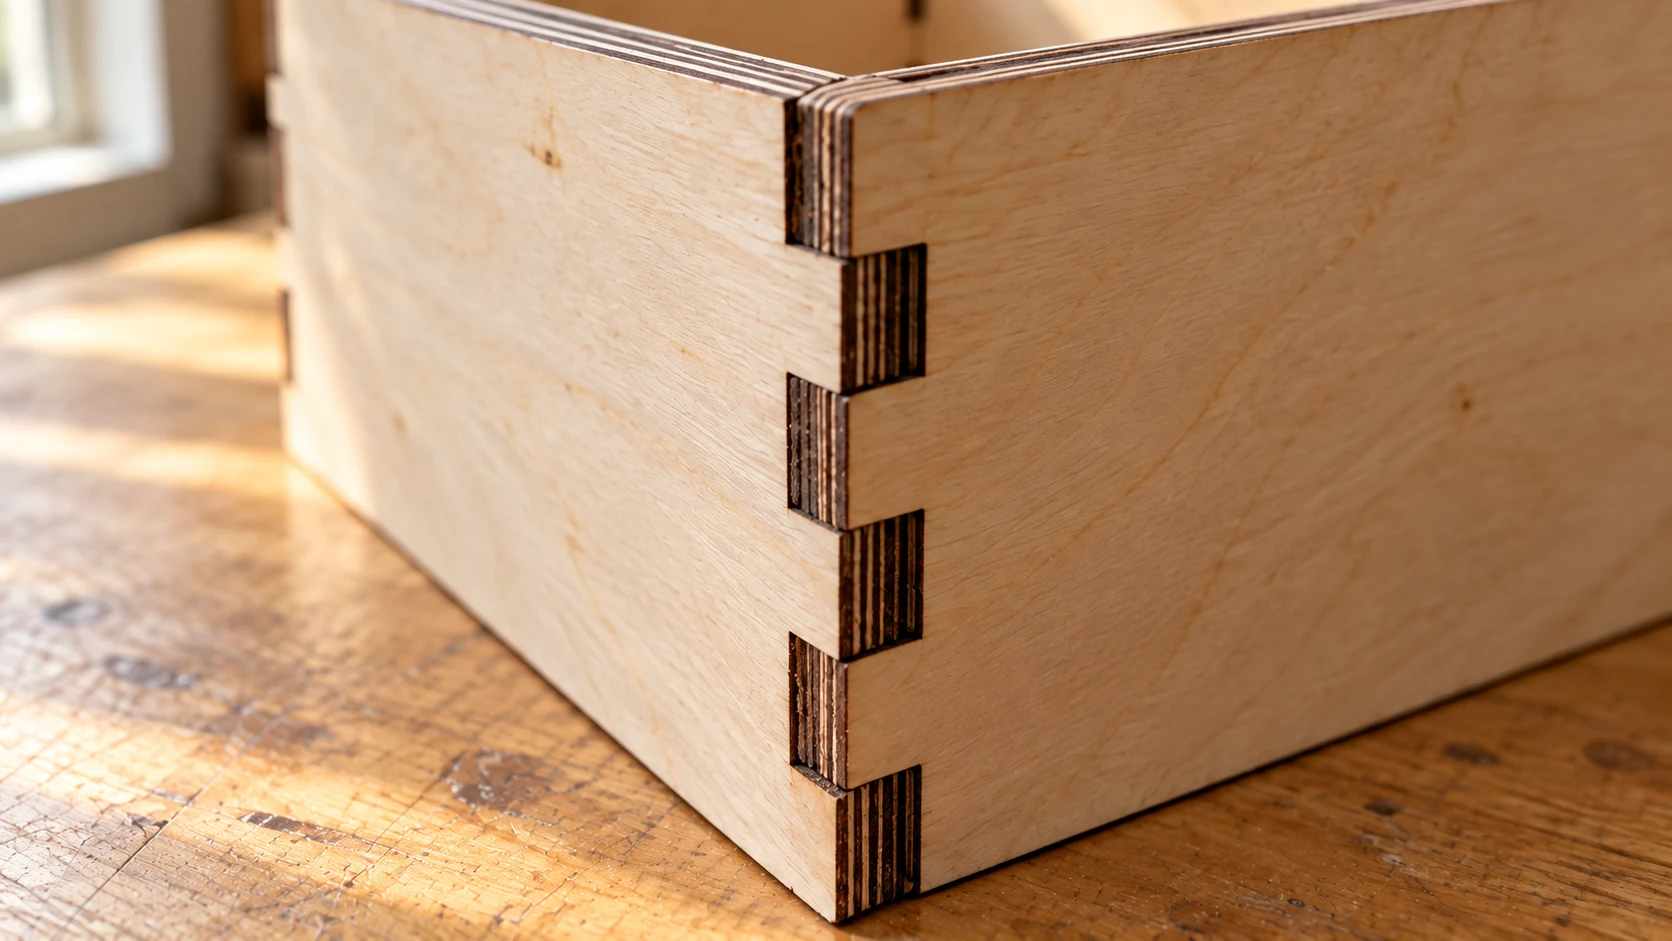
Een dichterbij genomen beeld van dezelfde doos laat zien waar de afmetingen van lip en sleuf samenkomen. De passing hangt af van het werkelijke plaatmateriaal en de snede, dus gebruik een klein verbindingsmonster voordat je elk paneel snijdt.
Wanneer kerf belangrijk is en wanneer je hem kunt negeren
Hier is het deel dat voorkomt dat je er te veel over nadenkt: voor de meeste sneden is helemaal geen kerfcompensatie nodig.
Compenseer wanneer onderdelen op elkaar moeten passen:
- Vingerverbindingen en doosverbindingen
- Lipverbindingen en sleuven
- Perspassende onderdelen, deuvelgaten en lagerzittingen
- Inlays, waarbij het onderdeel en de uitsparing in tegengestelde richtingen verschuiven en de fouten zich opstapelen
- Tandwielen, scharnieren en alles wat mechanisch is
Negeer het wanneer niets de rand raakt:
- Graveren, waarbij je nooit door het materiaal heen snijdt en er helemaal geen passende rand is
- Decoratieve silhouetten, ornamenten en wandkunst
- Onderzetters, taarttoppers en borden
- Sjablonen, tenzij het sjabloon bedoeld is voor iets waarbij de afmetingen kritisch zijn
De vuistregel: als het onderdeel nooit op een ander onderdeel hoeft te passen, verandert een tiende millimeter niets wat iemand zal opmerken en kun je je tijd beter ergens anders aan besteden. Trek een foto of logo over naar een schone SVG met MonoTrace, gratis en zonder credits, snijd het uit als wandkunst en kerf komt nooit ter sprake. Kerf wordt pas echt belangrijk op de dag dat twee onderdelen elkaar moeten vasthouden.
Hoe dan ook is kerf slechts één item op de controlelijst vóór het starten. Onze handleiding voor het voorbereiden van bestanden voor lasersnijden behandelt de rest van wat je moet controleren voordat je op start drukt.
Veelgestelde vragen
Is kerf voor elk materiaal hetzelfde op dezelfde laser?
Nee. Verschillende materialen branden bij dezelfde instellingen anders weg, en ook de dikte is van belang. Meet per materiaal en dikte en hergebruik het getal totdat er iets in de opstelling verandert.
Waarom zijn mijn lasergesneden randen iets schuin?
De straal wordt op een smalle taille gefocust en spreidt zich erboven en eronder, waardoor de snijwanden iets taps kunnen uitkomen in plaats van perfect verticaal. Hoeveel en in welke richting hangt af van je focushoogte en materiaaldikte. Bij dun materiaal is het nauwelijks merkbaar. Bij dik materiaal kan het beïnvloeden hoe verbindingen passen, nog een reden om een proefpassing te doen op het werkelijke materiaal.
Kan ik gewoon de kerfwaarde gebruiken die iemand voor mijn machinemodel heeft geplaatst?
Gebruik die als een eerste schatting, niet als definitief antwoord. De toestand van de lens, focus, materiaalbatch en instellingen verschuiven allemaal de werkelijke waarde. De snelle vierkanttest vertelt je wat de waarheid is voor jouw machine vandaag.
Eén keer meten, altijd goed passend
Kerf is geen defect en je machine is niet kapot. Het is gewoon de breedte van de snede, en elk snijproces dat ooit is uitgevonden heeft er één gehad. Makers van dozen die netjes in elkaar klikken gebruiken geen betere lasers. Ze hebben één keer een vierkant gemeten, een getal opgeschreven en dat in het kerfveld ingevoerd.
Dus als de vingers de volgende keer rammelen: snijd het testvierkant, trek af en snijd opnieuw. En wanneer je gecompenseerde bestand voor de machine een DXF moet worden, regelt File Converter dat zonder kosten voor toolcredits. Voor alles wat daartussen decoratief is, zet MonoTrace afbeeldingen om in snijklare SVG's, ook zonder kosten voor toolcredits en zonder kerfwiskunde. Voor het downloaden van het geconverteerde bestand is een actief betaald abonnement vereist.
Gerelateerde tools
Klaar om deze tools uit te proberen?
Meld je gratis aan, zonder creditcard. Gratis tools zijn direct beschikbaar.
Gratis beginnen