

Wyjaśnienie podpór w druku 3D (i jak uniknąć ich używania)
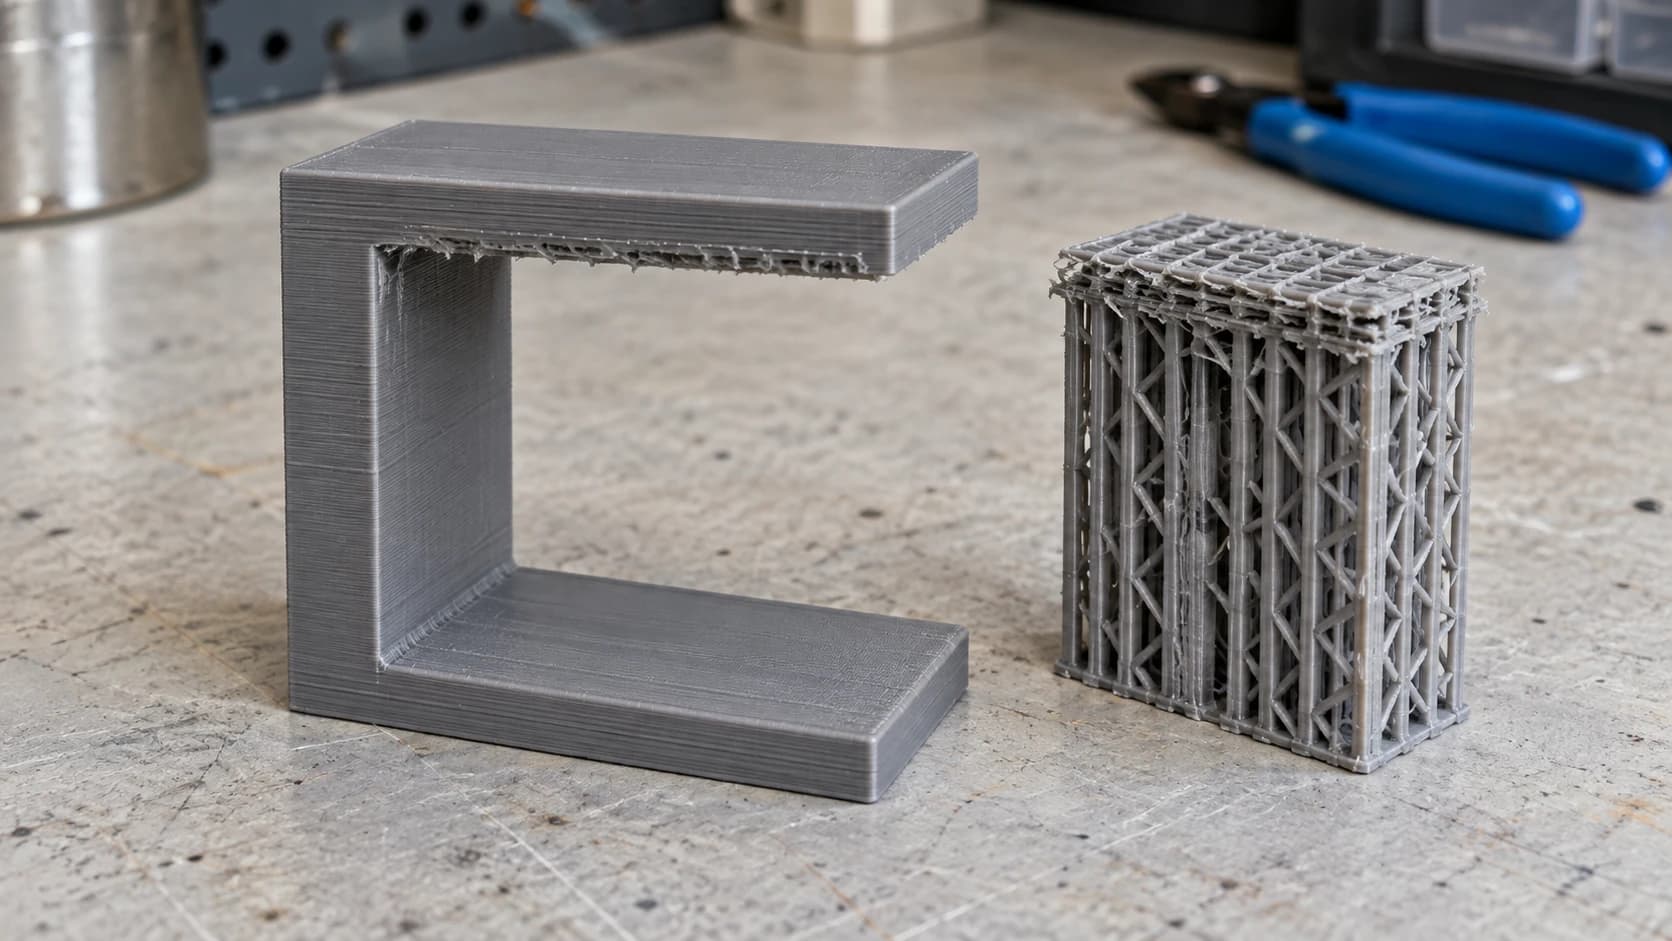
Są dwa sposoby, na które podpory mogą zepsuć dzień.
Pierwszy to ich nieużycie i obserwowanie, jak drukarka wyciska piękny łuk w powietrze, a tworzywo zwisa w coś, co społeczność łaskawie nazywa spaghetti.
Drugi to ich użycie i spędzenie czterdziestu minut na odrywaniu obcęgami plastikowego lasu od części, a następnie odkrycie, że powierzchnia pod spodem wygląda, jakby ktoś ją zaatakował.
Oba wynikają z traktowania podpór jak przełącznika, który po prostu się włącza. W rzeczywistości są one ostatecznością, a przez większość czasu lepsze rozwiązanie pojawia się, zanim w ogóle otworzy się ustawienia podpór.
Wskazówka
Krótka odpowiedź: drukarka FDM może budować wyłącznie na czymś istniejącym. Nawisy mniejsze niż około 45 stopni od pionu zwykle drukują się bez podpór, przerwy między dwoma zakotwiczonymi punktami zwykle dobrze się mostkują, a cała reszta wymaga podpory. Przed dodaniem podpór spróbuj obrócić model, ponieważ orientacja eliminuje więcej podpór niż jakiekolwiek ustawienia.
Dlaczego nawisy w ogóle zawodzą
Drukarka FDM układa gorące tworzywo warstwami, a każda warstwa musi opierać się na warstwie pod spodem. Tam, gdzie niczego nie ma, wytłoczone tworzywo ugina się, zanim ostygnie.
Nie dzieje się to od razu, dlatego zasada jest nieostra. Każda warstwa jest nieco szersza niż poprzednia, więc łagodny skos ma większość szerokości podpartą przez wcześniejszą warstwę i pozostaje na miejscu. Przy bardziej stromym skosie pod spodem jest coraz mniej materiału, aż krawędź nawisu zaczyna się zawijać, potem opadać, a na końcu zahacza.
Zasada 45 stopni i dlaczego jest tylko praktyczną wskazówką
Przyjmuje się, że nawisy do około 45 stopni od pionu drukują się bez podpory, a powyżej tej wartości wymagają pomocy.
To naprawdę przydatny punkt wyjścia, ale nie jest to prawo. Rzeczywista granica zależy od:
- Chłodzenia. Lepsze chłodzenie części szybciej utrwala tworzywo, a dobrze chłodzona drukarka często radzi sobie z bardziej stromymi kątami.
- Wysokości warstwy. Cieńsze warstwy oznaczają, że każda z nich wystaje poza poprzednią o mniejszą odległość, więc cienkie warstwy lepiej radzą sobie ze stromszymi ściankami.
- Prędkości. Wolniejsze drukowanie nawisu daje każdej warstwie więcej czasu na zestalenie.
- Materiału. PLA jest tu wyrozumiałe. Inne materiały chłodzą się i zachowują inaczej.
Dlatego uczciwa rada brzmi: wydrukuj test zamiast ufać jednej liczbie. Model testowy nawisu drukuje serię coraz większych kątów w jednej małej części i pokazuje, co faktycznie potrafi Twoja drukarka z używanym chłodzeniem i filamentem.
DRUKUJ. WYCINAJ. RZEŹB.



- Wiele formatów (SVG, DXF, PNG)
- Projekty przetestowane na maszynach
- Licencje komercyjne
Sponsorowane przez PrintCutCarve.com
Mostkowanie to nie nawis
Most to tworzywo rozpięte między dwoma punktami, które są już podparte, na przykład górna część drzwi albo otwór w pionowej ściance.
Mostkowanie często działa zaskakująco dobrze, ponieważ drukarka może rozciągnąć nitkę między dwiema kotwicami i pozwolić jej ostygnąć w naprężeniu. Nie potrzebuje podpory od spodu, a dodanie podpory pod mostem często sprawia, że czysty element staje się niechlujny.
Nawis natomiast jest zakotwiczony z jednej strony, a z drugiej zwisa w przestrzeń. To przypadek, który wymaga pomocy.
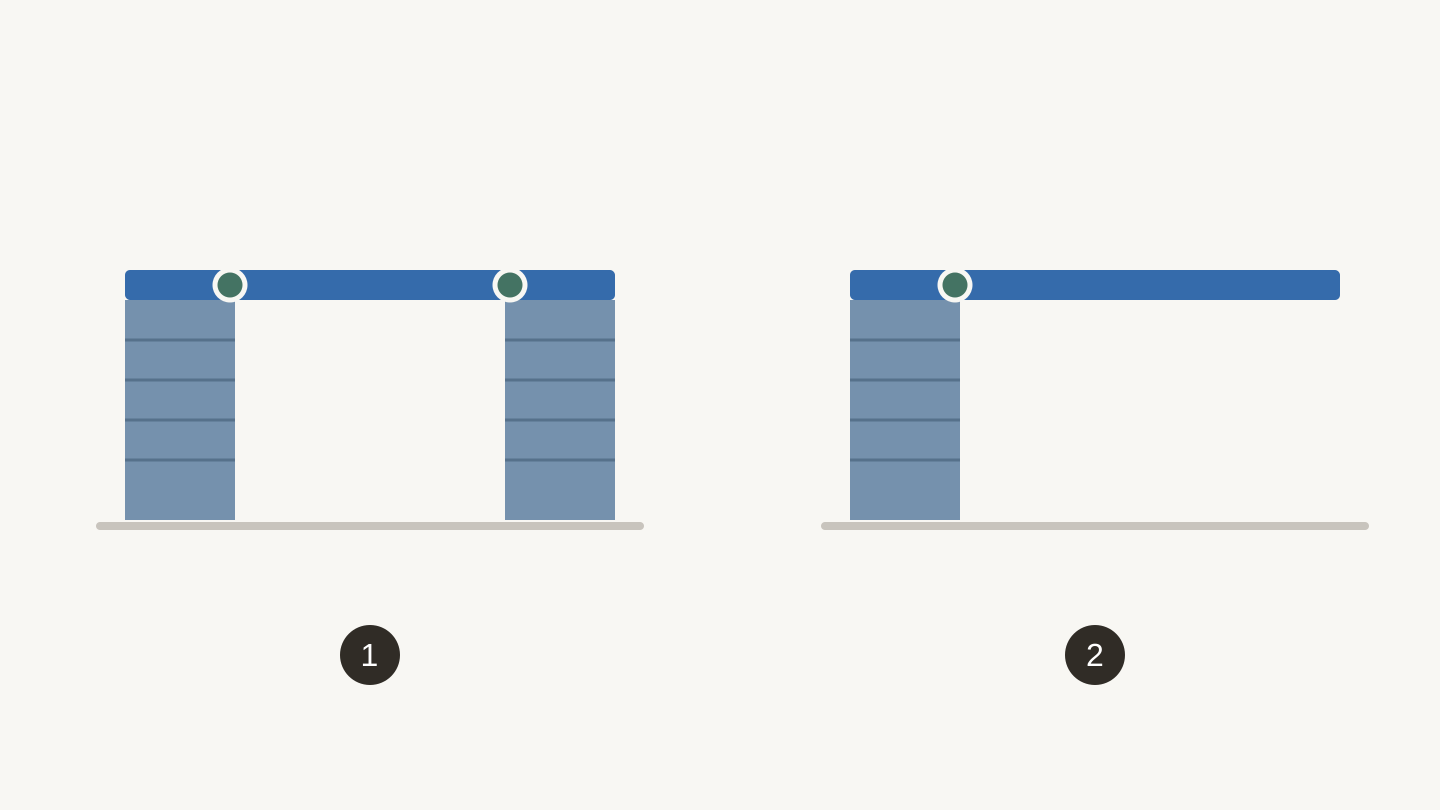
Dwa różne rozpięcia: 1, most między dwoma punktami podparcia; 2, nawis wysunięty z jednego punktu podparcia. Zielone kropki oznaczają podparte końce.
Orientacja jest ważniejsza niż podpory
To warto zapamiętać, bo dzięki temu wszystko inne staje się łatwiejsze.
Zanim cokolwiek włączysz, obróć model. Ustaw go pionowo, połóż na boku, przechyl o 45 stopni. Wiele modeli, które w oczywistej orientacji wymagają dużej liczby podpór, w innej potrzebuje ich niemal wcale.
Podczas obracania weź pod uwagę trzy rzeczy:
Gdzie znajdą się ślady po podporach? Podpory zostawiają ślady. Jeśli część musi być gdzieś podparta, umieść ślady na powierzchni, której nikt nie zobaczy.
W którym kierunku działa obciążenie? Adhezja między warstwami jest słabą osią. Część, która będzie obciążana, powinna mieć warstwy ułożone w poprzek obciążenia, a nie wzdłuż niego.
Czy orientacja tworzy większy problem? Obrót usuwający podpory, ale pozostawiający niewielką powierzchnię styku ze stołem, zamienia jeden rodzaj awarii na inny.
Podzielenie modelu na dwie części i sklejenie ich później jest również całkowicie uzasadnione i często usuwa wszystkie podpory jednym ruchem.
Zaprojektuj model tak, by uniknąć nawisu
Jeśli tworzysz model samodzielnie, kilka nawyków eliminuje podpory, zanim w ogóle powstaną:
Zamiast nawisu użyj fazy. Faza 45 stopni pod wystającym elementem drukuje się bez podpory, podczas gdy kwadratowa półka już nie.
Nadaj poziomym otworom kształt kropli. Okrągły otwór w pionowej ściance ma niepodpartą górę. Zwężenie górnej części do punktu pozwala jej podpierać się samodzielnie.
Utrzymuj mosty krótkie i zakotwiczone na obu końcach.
Kładź płaską powierzchnię na stole zawsze, gdy pozwala na to projekt.
Ustawienia decydujące o łatwym odrywaniu podpór
Jeśli podpory są nieuniknione, kilka ustawień decyduje o tym, czy „odskoczą w jednym kawałku”, czy zamienią się w wykopalisko archeologiczne.
| Ustawienie | Działanie | Praktyczny efekt |
|---|---|---|
| Odległość Z (odległość górna) | Szczelina między podporą a częścią znajdującą się nad nią | Najważniejsze ustawienie. Zbyt mała zgrzewa elementy, a zbyt duża pozwala nawisu opaść |
| Odległość XY | Pozioma szczelina między podporą a ściankami części | Zapobiega zrastaniu podpór z pionowymi powierzchniami |
| Warstwy interfejsu | Gęsta tratwa bezpośrednio pod częścią | Lepsze wykończenie powierzchni, trudniejsze usuwanie |
| Gęstość | Ilość materiału w korpusie podpory | Większa zapewnia większą stabilność, ale daje więcej materiału do usunięcia |
| Wzór | Wewnętrzna geometria | Wpływa zarówno na stabilność, jak i sposób odłamywania |
Odległość Z to ustawienie, od którego warto zacząć, a jej działanie zależy od wysokości warstwy. Dlatego wartość skopiowana z profilu innej osoby często zachowuje się inaczej na Twojej drukarce. Ustaw ją jako wielokrotność wysokości warstwy, a nie jako wartość bezwzględną — dzięki temu lepiej sprawdza się między profilami.
Zwykłe podpory czy podpory drzewiaste
Większość slicerów oferuje oba rodzaje.
Zwykłe podpory budują się prosto w górę od stołu lub od części, tworząc solidny blok pod tym, co wymaga podtrzymania. Są przewidywalne i stabilne, ale zużywają więcej materiału i dotykają większej powierzchni.
Podpory drzewiaste rozrastają się jak gałęzie, które docierają tylko do konkretnych punktów wymagających podparcia. Zużywają mniej materiału, zostawiają znacznie mniej śladów i świetnie sprawdzają się przy kształtach organicznych oraz figurkach. Są mniej niezawodne pod dużymi płaskimi nawisami, gdzie solidny blok po prostu działa lepiej.
Można też wybrać podpieranie wszędzie albo tylko od stołu. Opcja tylko od stołu nie tworzy podpór na samej górze modelu, dzięki czemu nie trafiają one do wewnętrznych detali, ale pozostawia niektóre nawisy bez podparcia.
Wskazówka
Przy pierwszej próbie z nową klasą kształtu wydrukuj ten sam model dwa razy: raz ze podporami drzewiastymi i raz ze zwykłymi. Dziesięć minut porównania uczy, po który rodzaj sięgać, lepiej niż jakikolwiek poradnik — i jest to wiedza zależna od kształtu, a nie uniwersalna.
Jak usunąć podpory bez zniszczenia części
Pracuj, gdy wydruk jest ciepły, jeśli możesz. Podpory łatwiej odchodzą tuż po zakończeniu wydruku.
Używaj obcinaków czołowych, nie palców, przy elementach z małym punktem styku. Odrywanie podpór napręża powierzchnię pod spodem.
Pracuj od zewnątrz do środka. Najpierw usuń większą część, a potem drobne fragmenty przy powierzchni, używając pęsety lub nożyka hobbystycznego.
Spodziewaj się śladów. Nawet idealne ustawienia pozostawiają nieco bardziej chropowatą fakturę w miejscu styku podpór. Delikatne szlifowanie usuwa większość śladów, a odpowiednia orientacja pozwala uniknąć ich na istotnych powierzchniach.
Istnieją podpory rozpuszczalne do drukarek wielomateriałowych, w których drugi materiał rozpuszcza się w wodzie. Dają najczystszy dostępny rezultat, ale wymagają drugiego ekstrudera i dodatkowego czasu drukowania.
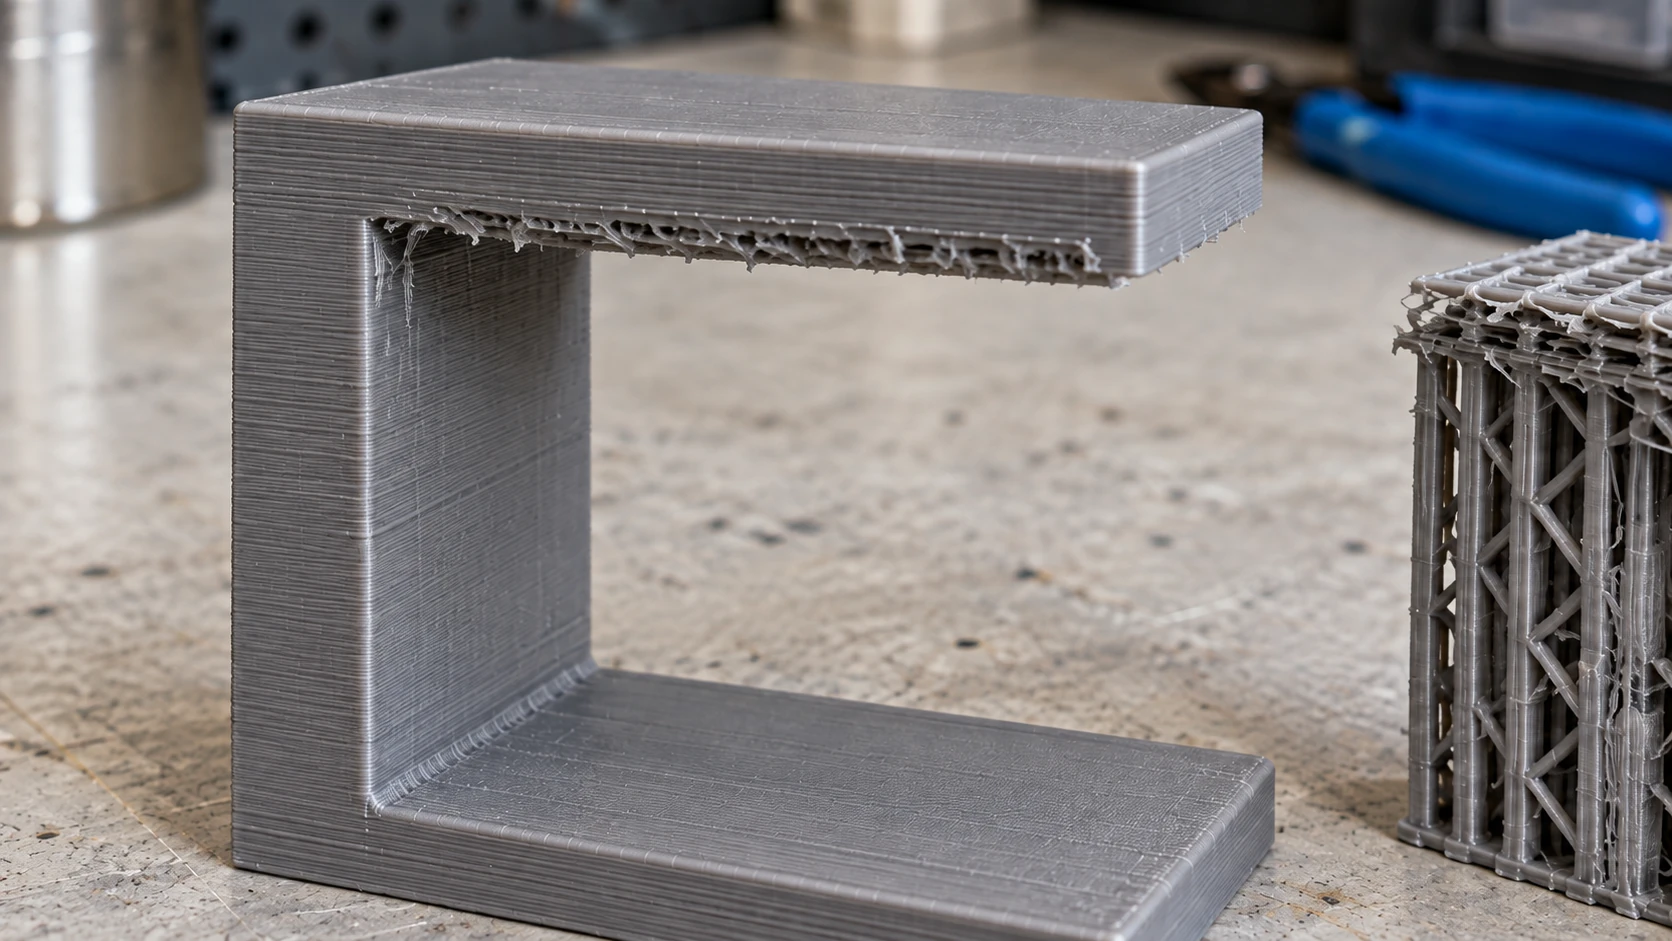
Podparta dolna powierzchnia ma inną fakturę niż górne i boczne ścianki. Jeśli ta powierzchnia będzie widoczna, należy zostawić miejsce na oczyszczenie.
Gdy nadal coś idzie nie tak
| Objaw | Prawdopodobna przyczyna | Rozwiązanie |
|---|---|---|
| Podpory są zgrzane z częścią | Zbyt mała odległość Z | Zwiększ odległość Z w wielokrotnościach wysokości warstwy |
| Nawis nadal opada na podpory | Zbyt duża odległość Z | Zmniejsz ją i sprawdź chłodzenie |
| Podpory przewracają się w trakcie druku | Zbyt mała gęstość albo bardzo wysoka, cienka wieża | Zwiększ gęstość albo zmień orientację, aby skrócić podporę |
| Chropowata, poryta powierzchnia pod nawisem | Zwykłe podpory z gęstym interfejsem | Wypróbuj podpory drzewiaste albo zaakceptuj efekt i przeszlifuj powierzchnię |
| Podpory wewnątrz niedostępnego otworu | Podpieranie wszędzie | Przełącz na tylko od stołu albo przeprojektuj otwór |
Nasz poradnik rozwiązywania problemów z drukiem 3D omawia awarie niezwiązane z podporami, a poradnik dla początkujących wyjaśnia podstawy, na których opiera się cała reszta.
Najczęściej zadawane pytania
Kiedy potrzebne są podpory w druku 3D?
Gdy element wystaje o więcej niż około 45 stopni od pionu i nic go nie podpiera. Mosty między dwoma zakotwiczonymi punktami zwykle nie wymagają podpór, a płytsze nawisy zwykle drukują się bez problemów.
Czy podpory drzewiaste są lepsze od zwykłych?
Zużywają mniej materiału i zostawiają mniej śladów, dlatego pasują do kształtów organicznych i figurek. Zwykłe podpory są bardziej niezawodne pod dużymi płaskimi nawisami. Żaden rodzaj nie wygrywa w każdej sytuacji.
Dlaczego podpory zrastają się z wydrukiem?
Odległość Z podpory jest zbyt mała. Zwiększ ją, najlepiej wyrażając jako wielokrotność wysokości warstwy, a nie stałą liczbę skopiowaną z innego profilu.
Czy można całkowicie uniknąć podpór?
Często tak. Obracanie modelu, dzielenie go na części, fazowanie pod nawisami i nadawanie poziomym otworom kształtu kropli razem pozwalają usunąć podpory z bardzo wielu części.
Czy podpory zostawiają ślady?
Tak, zawsze w pewnym stopniu. Celem jest umieszczenie tych śladów na powierzchni, której nikt nie zobaczy — to decyzja dotycząca orientacji, a nie ustawień.
Na czym polega zasada 45 stopni?
To praktyczna wskazówka, zgodnie z którą nawisy do około 45 stopni od pionu drukują się bez podpory. Rzeczywista granica zależy od chłodzenia, wysokości warstwy, prędkości i materiału, więc wydrukuj test nawisu, aby znaleźć własną.
Wydrukuj test jednego nawisu
Przed kolejnym modelem, który budzi obawy, wydrukuj mały test nawisu: część z serią coraz większych kątów.
Otrzymasz fizyczny przedmiot pokazujący, w którym miejscu Twoja drukarka faktycznie przestaje sobie radzić. Od tej pory pytanie „czy to wymaga podpór?” rozstrzygniesz, oglądając model i porównując go z testem, zamiast zgadywać i przekonać się dopiero po dziewięćdziesięciu minutach.
Jeśli model jest w formacie, którego slicer nie otworzy, File Converter obsługuje konwersję plików STL, OBJ i 3MF bez kosztu kredytów; do pobrania wyniku potrzebny jest płatny plan. Jeśli natomiast patrzysz na część i nie wiesz, jak ją ustawić, Craft Chat omówi to z Tobą — bezpłatnie w ramach konta.
Powiązane narzędzia
Chcesz wypróbować te narzędzia?
Zarejestruj się bezpłatnie, bez podawania karty kredytowej. Bezpłatne narzędzia są dostępne od razu.
Zacznij bezpłatnie