

Vad är sågsnitt? Därför passar dina laserskurna fogar inte
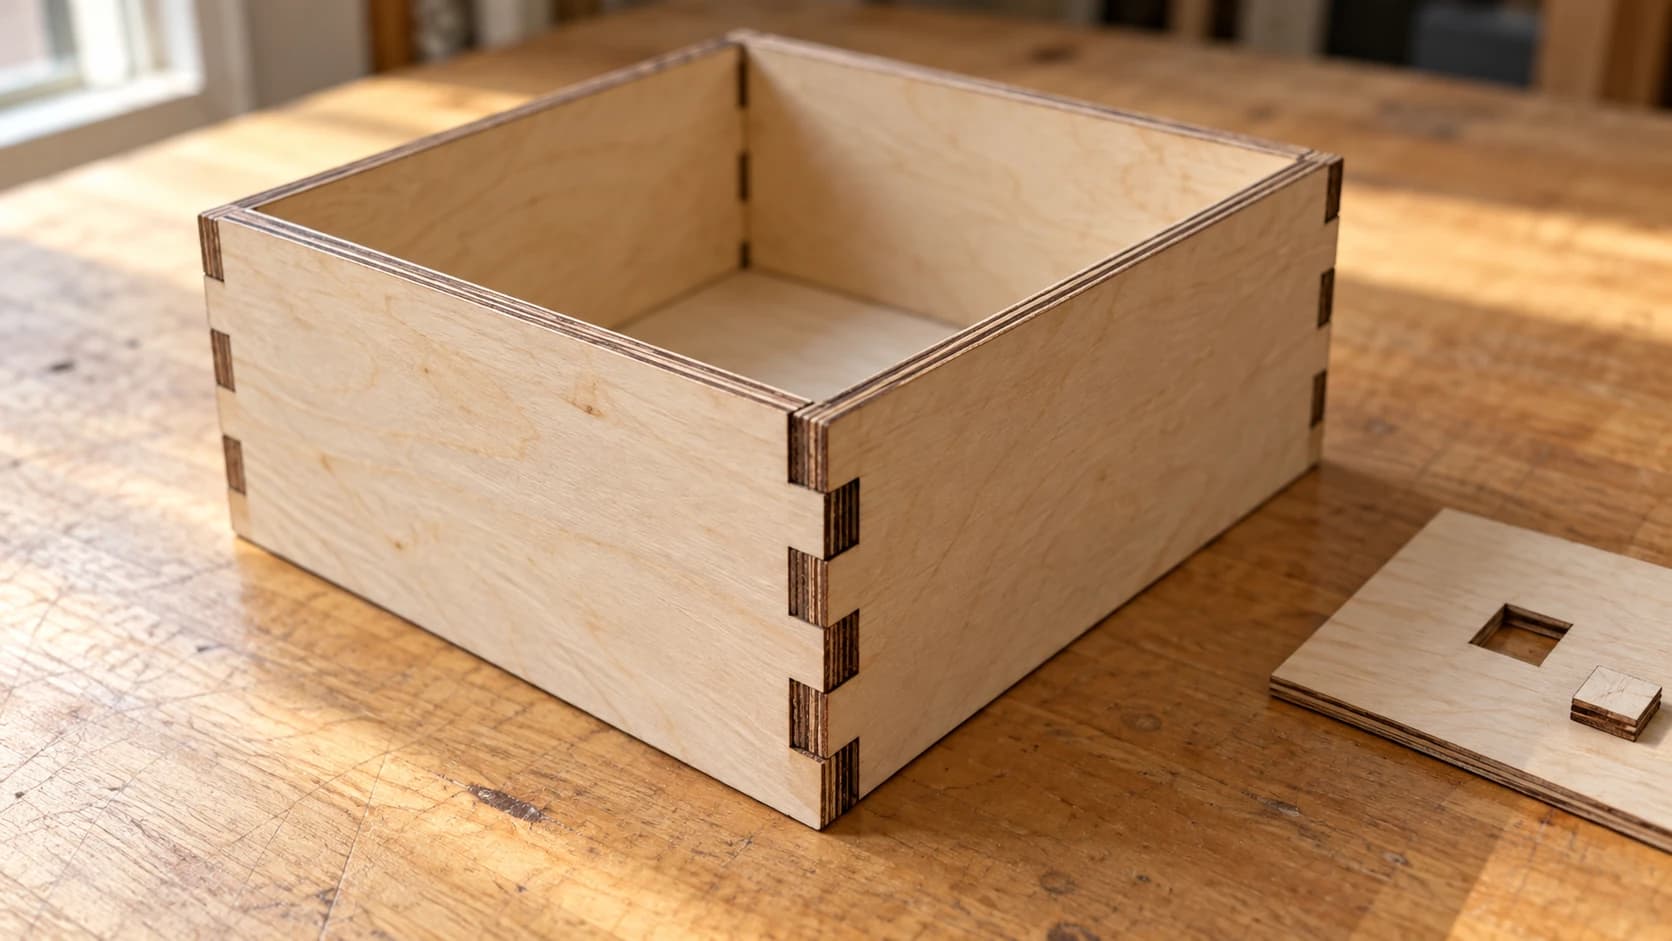
Du mätte allt. Boxgeneratorn bad om 3 mm plywood, du matade in 3 mm plywood, och fingertapparna skramlar ändå i sina spår som lösa tänder. Eller så skar du ett hål för en 6 mm plugg och pluggen föll rakt igenom utan att vidröra sidorna.
Det är inget fel på din fil. Du har bara stött på sågsnitt.
Tips
Kort svar: Sågsnitt är bredden på det material som din maskin tar bort längs skärlinjen. Strålen eller frässtålet har en faktisk bredd, så varje skärning tar bort en tunn kanal, inte en perfekt linje med noll bredd. Därför blir delarna något mindre än de ritats, hålen något större och fogarna lösa.
Ordet är äldre än alla våra maskiner. Sågsnitt betydde ursprungligen spåret som ett sågblad lämnar i en bräda, och snickare har tagit hänsyn till det i århundraden. Din laser har ärvt problemet, fast i mycket mindre skala.
Problemet med markeringslinjen
Här är hela konceptet i en enda bild som du kan hålla i huvudet.
Ditt designprogram ritar med en oändligt vass penna. En linje i en SVG har en position men ingen bredd. Din maskin skär däremot med en märkpenna. Strålen eller frässtålet tar bort en kanal med faktisk bredd, centrerad över din pennlinje.
Den centreringen spelar roll. Hälften av kanalen hamnar på ena sidan av linjen och hälften på den andra. Därför ligger varje skärkant i den färdiga delen ungefär ett halvt sågsnitt från där du ritade den, på båda sidor, vid varje skärning, överallt i designen.
Rita en kvadrat på 20 mm och skär runt den. Kanalen äter upp ett halvt sågsnitt inåt hela vägen runt, så kvadraten du plockar upp från bädden är ett helt sågsnitt smalare än 20 mm. Samtidigt är det kvadratiska hålet som blir kvar i skivan ett helt sågsnitt bredare än 20 mm. Samma linje, två olika resultat, beroende på vilken sida av skärningen du behåller.
Det är hela mysteriet. Allt annat i det här inlägget handlar bara om att mäta kanalen och bestämma vad du ska göra åt den.
SKRIV UT. SKÄR. FRÄS.



- Flera format (SVG, DXF, PNG)
- Maskintestade motiv
- Kommersiella licenser
Sponsrad av PrintCutCarve.com
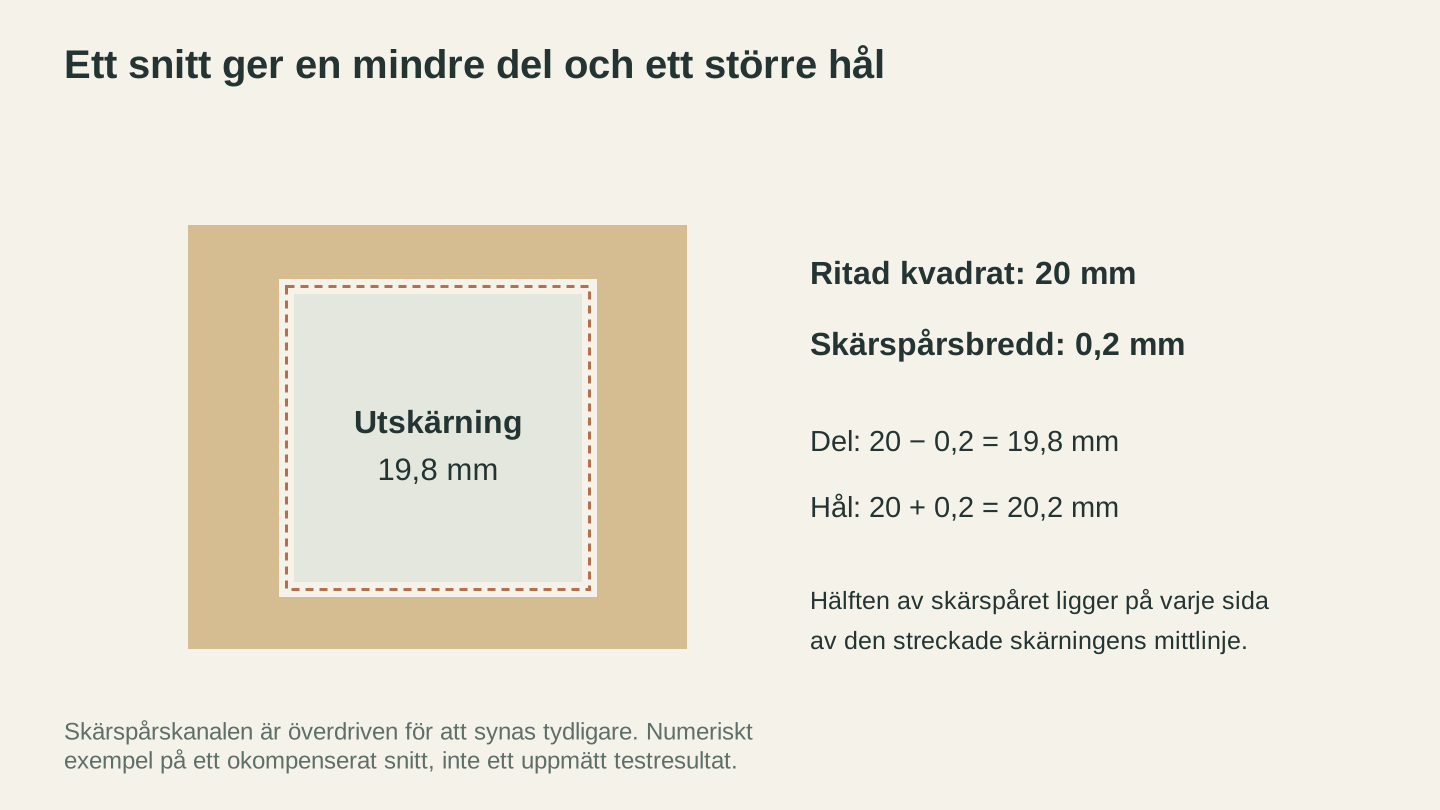
Med en sågspalt på 0.2 mm centrerad på en kvadratisk bana på 20 mm är detaljen 19.8 mm bred och öppningen 20.2 mm. Diagrammet förstorar sågspalten för att den ska synas.
Hur stort är sågsnittet på varje maskin?
Sågsnitt är inte ett enda tal. Det beror på maskinen, och inom samma maskin varierar det med material, tjocklek, fokus, effekt och hastighet. Men det är bra att känna till storleksordningen för varje process, eftersom den visar när du behöver bry dig.
| Process | Typiskt sågsnitt | Vad som skapar det |
|---|---|---|
| CO2- eller diodlaser | Tunt, vanligtvis omkring 0.1 till 0.3 mm | Den fokuserade strålen bränner eller smälter en smal kanal |
| CNC-fräs | Hela frässtålets diameter, ofta 3.175 mm (1/8 tum) eller mer | Det roterande frässtålet tar fysiskt bort sin egen bredd |
| Kniv med släpfunktion (vinylskärare) | I praktiken noll på tunn vinyl | Bladet kilar isär materialet i stället för att ta bort en kanal |
| Bordssåg | Vanligtvis några millimeter, beroende på klingan | Klingans bredd och tandställning, sågsnittets ursprungliga betydelse |
Två saker framgår tydligt av tabellen.
För det första är CNC-sågsnitt enormt jämfört med lasersågsnitt, men CNC-arbetsflöden har hanterat det så länge att lösningen är inbyggd. CAM-programmet frågar om du vill skära innanför, utanför eller på linjen. Den frågan är sågsnittskompensation under ett annat namn, och rätt svar gör att frässtålets bredd till stor del försvinner från de färdiga måtten. Laserprogram skär däremot vanligtvis på linjen som standard och lämnar diskret över problemet till dig. Om du jämför de två maskinerna går vår jämförelse av laserskärare och CNC-fräs djupare in på sådana skillnader.
För det andra har en vinylskärare nästan inget sågsnitt att tänka på i tunt material. Bladet delar vinylen som en dragkedja i stället för att förånga en kanal (programmet har fortfarande en inställning för bladoffset, men den korrigerar hur bladet svänger, inte borttaget material). Om du kommer från en bakgrund med skärmaskiner är det därför laserskärningens fogar kan överraska dig.
Därför blir delar små och hål stora
När du vet att kanalen är centrerad över linjen blir de klassiska symptomen självklara:
- Yttre konturer blir för små. Kanten flyttas inåt med ett halvt sågsnitt på varje sida, så alla yttermått krymper med ett helt sågsnitt.
- Hål och utskärningar blir för stora. Kanten flyttas utåt med ett halvt sågsnitt runtom, så hålet växer med ett helt sågsnitt.
- Fogar påverkas två gånger. En fingertapp är en smal tapp som går in i ett spår. Tappen förlorar ett sågsnitt och spåret vinner ett sågsnitt, så det totala glappet mellan dem är ungefär två sågsnitts bredder. På en laser kan det vara 0.3 till 0.4 mm spel, vilket är precis det glapp som får en fingerfog att skramla i stället för att pressas ihop.
Det är också därför kompensationen går åt det håll den gör. För att nå dina avsedda mått måste det ritade hålet göras mindre och den ritade delen större, båda med ett sågsnitt, så att materialet som maskinen äter upp dem till rätt storlek igen.
Innan du ändrar något behöver du dock ditt faktiska värde.
Så mäter du ditt sågsnitt
Låna inte ett sågsnittsvärde från ett foruminlägg eller en väns maskin. Sågsnittet förändras med linsen, fokushöjden, materialet, materialets tjocklek samt dina effekt- och hastighetsinställningar. Det enda värdet som betyder något är ett som du har mätt på din maskin, i projektets material och med projektets inställningar.
Testet tar några minuter och kräver ett skjutmått. Billiga digitala skjutmått fungerar bra.
- Rita en enkel kvadrat med en känd storlek, säg 20 mm, i designprogrammet.
- Skär ut den ur samma skiva som du ska använda till det riktiga projektet, med exakt de inställningar du ska använda för de riktiga skärningarna.
- Mät den utskurna kvadraten längs båda axlarna. Den kommer att visa under 20 mm.
- Mät hålet som blev kvar i skivan. Det kommer att visa över 20 mm.
- Ditt sågsnitt är delens underskott (ritad storlek minus uppmätt del), och du kan rimlighetskontrollera det mot hålets överskott (uppmätt hål minus ritad storlek). De två bör stämma ungefär överens.
Om din ritade kvadrat på 20 mm till exempel mäter 19.8 mm är ditt sågsnitt 0.2 mm, vilket innebär 0.1 mm per sida. Det värdet per sida, halva sågsnittet, är vad de flesta offsetverktyg vill ha.
Tips
Vill du ha högre precision? Skär ut tio separata remsor på 10 mm utan någon kompensation, skjut ihop dem och mät raden mot de 100 mm den ska vara. Varje remsa är kortare med ett sågsnitt, så underskottet delat med tio är ditt sågsnitt, medan skjutmåttets variation jämnas ut.
Skriv ner resultatet. Sågsnitt per material och tjocklek är ett av de värden som är värda att ha på en klisterlapp nära maskinen, eftersom det knappt ändras förrän du byter lins, material eller inställningar.
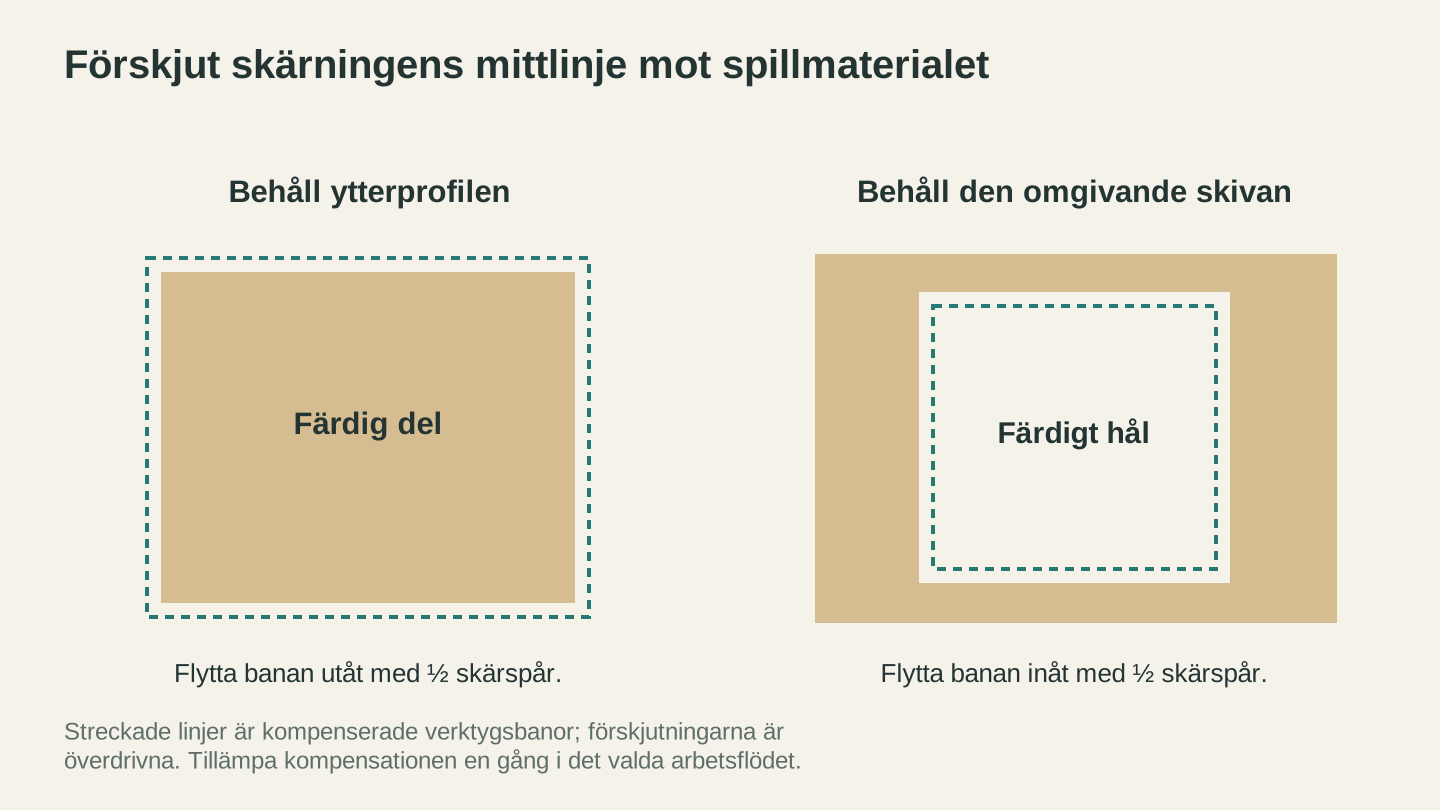
Placera snittets centrumlinje mot spillmaterialet med halva den uppmätta sågspalten. Tillämpa den kompensationen en gång i det valda design- eller maskinprogramflödet.
Sågsnittskompensation: fyra sätt att få passformen rätt
Du har ett värde. Nu använder du det en gång, på exakt ett ställe.
- Låt generatorn göra det. Box- och foggeneratorer har nästan alltid ett sågsnittsfält. Ange ditt uppmätta sågsnitt så justerar generatorn alla tappar och spår åt dig. För fogar är det här den klart enklaste vägen.
- Förskjut banor i designprogrammet. De flesta vektorredigerare har en funktion för offset eller utvidgning. Öka yttre konturer med ett halvt sågsnitt och minska hål med ett halvt sågsnitt. Omständligt i komplexa designer, men det fungerar överallt.
- Använd inställningen för sågsnitts-offset i laserprogrammet. Många skärprogram kan tillämpa förskjutningen när filen skickas, vilket håller designfilen ren och i verkliga mått.
- Svara ärligt på frågan om verktygsbanan för CNC. Innanför för hål, utanför för konturer, så hanterar CAM-programmet frässtålets diameter. Att skära på linjen är bara meningsfullt när geometrin redan har kompenserats någon annanstans.
Varning
Tillämpa kompensationen på ett enda ställe. Om boxgeneratorn lägger till sågsnitt och laserprogrammet lägger till det igen blir fogarna två sågsnitt för trånga, och nu slipar du ner tappar i stället för att limma glapp. För trångt går att åtgärda men är irriterande. Dubblerad kompensation är det vanligaste sättet att överkompensera.
När designen är kompenserad gäller den vanliga filhanteringen. Om maskinens program vill ha DXF i stället för SVG konverterar File Converter filen utan kostnad för verktygskrediter, utan krediter, och behåller geometrin intakt. Om du är osäker på vilket format arbetsflödet bör byggas kring från början reder vår genomgång av DXF och SVG ut det. För att ladda ner den konverterade filen krävs en aktiv betalplan.
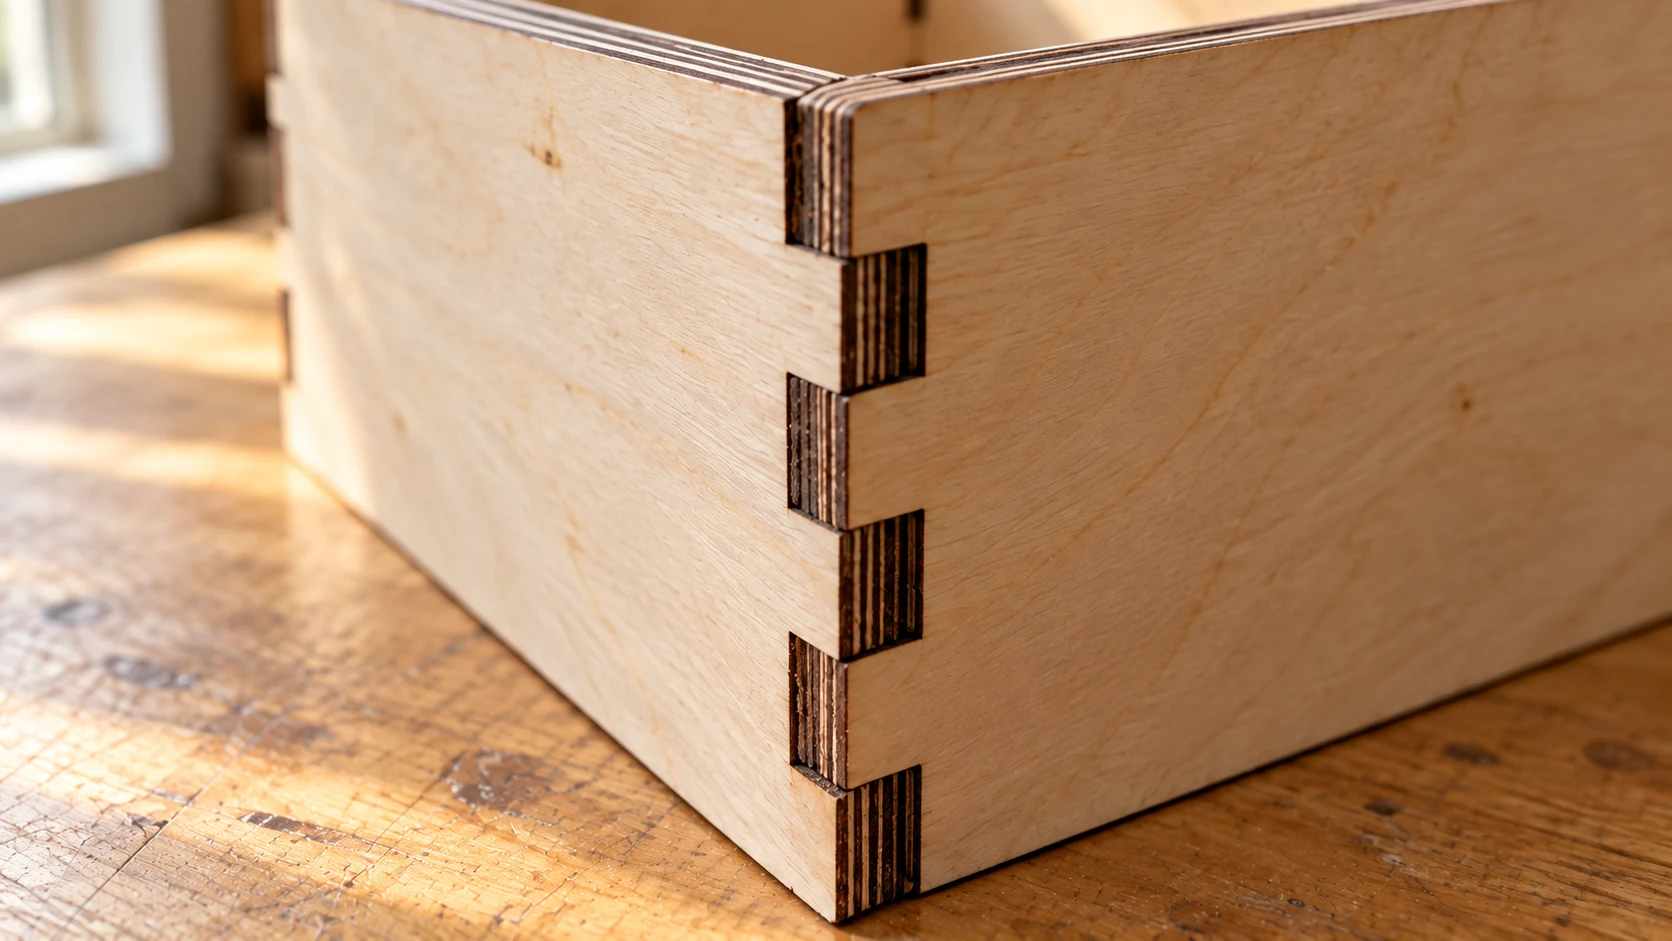
En närmare vy av samma låda visar var måtten för tappar och slitsar möts. Passningen beror på det faktiska materialet och snittet, så använd ett litet fogprov innan du skär alla paneler.
När sågsnitt spelar roll och när du kan ignorera det
Här är delen som hjälper dig att slippa övertänka: de flesta skärningar behöver inte sågsnittskompensation alls.
Kompensera när delar måste passa ihop:
- Fingertappar och fingerfogar
- Tappar och spår
- Presspassade delar, plugghål och lagerlägen
- Inlägg, där delen och fickan rör sig åt motsatta håll och felen staplas
- Kugghjul, gångjärn och allt mekaniskt
Ignorera det när inget vidrör kanten:
- Gravyr, som aldrig skär igenom och inte har någon passande kant alls
- Dekorativa silhuetter, prydnader och väggkonst
- Underlägg, tårtdekorationer och skyltar
- Schabloner, såvida schablonen inte ska användas till något där måtten är avgörande
Tumregeln är: om delen aldrig behöver passa med en annan del förändrar en tiondels millimeter ingenting som någon kommer att märka, och din tid används bättre någon annanstans. Omvandla ett foto eller en logotyp till en ren SVG med MonoTrace, gratis utan krediter, skär ut den som väggkonst och sågsnittet behöver aldrig komma på tal. Det blir relevant först den dag två delar måste hålla fast i varandra.
Oavsett vilket är sågsnitt bara en punkt på checklistan före körning. Vår guide till förberedelse av filer för laserskärning täcker resten av det du bör kontrollera innan du trycker på start.
Vanliga frågor
Är sågsnittet samma för alla material på samma laser?
Nej. Olika material bränns bort på olika sätt med samma inställningar, och tjockleken spelar också roll. Mät per material och tjocklek och återanvänd värdet tills något i uppsättningen ändras.
Varför är mina laserskurna kanter något sneda?
Strålen fokuseras till en smal midja och breder ut sig ovanför och under den, så skärväggarna kan bli något avsmalnande i stället för helt lodräta. Hur mycket, och åt vilket håll, beror på fokushöjden och materialtjockleken. I tunt material märks det knappt. I tjockt material kan det påverka hur fogarna passar, vilket är ännu en anledning att provpassa på det faktiska materialet.
Kan jag bara använda sågsnittsvärdet som någon publicerat för min maskinmodell?
Använd det som en första gissning, inte som ett slutgiltigt svar. Linsens skick, fokus, materialbatch och inställningar påverkar alla det verkliga värdet. Det snabba kvadrattestet visar sanningen om din maskin i dag.
Mät en gång, få rätt passform för alltid
Sågsnitt är inget fel och din maskin är inte trasig. Det är bara skärningens bredd, och varje skärprocess som någonsin uppfunnits har haft ett sådant. De tillverkare vars lådor knäpps ihop kör inte bättre lasrar. De mätte en kvadrat en gång, skrev ner ett värde och skrev in det i sågsnittsfältet.
Så nästa gång tapparna skramlar: skär ut testkvadraten, gör subtraktionen och skär om. Och när din kompenserade fil behöver bli en DXF för maskinen hanterar File Converter det utan kostnad för verktygskrediter. För allt dekorativt däremellan omvandlar MonoTrace bilder till skärklara SVG-filer, också utan kostnad för verktygskrediter och utan att någon sågsnittsberäkning behövs. För att ladda ner den konverterade filen krävs en aktiv betalplan.
Relaterade verktyg
Redo att prova de här verktygen?
Registrera dig gratis – inget kreditkort krävs. Gratisverktyg är tillgängliga direkt.
Kom igång gratis