

CNC-fræsere forklaret: Hvilken fræser til hvilken opgave
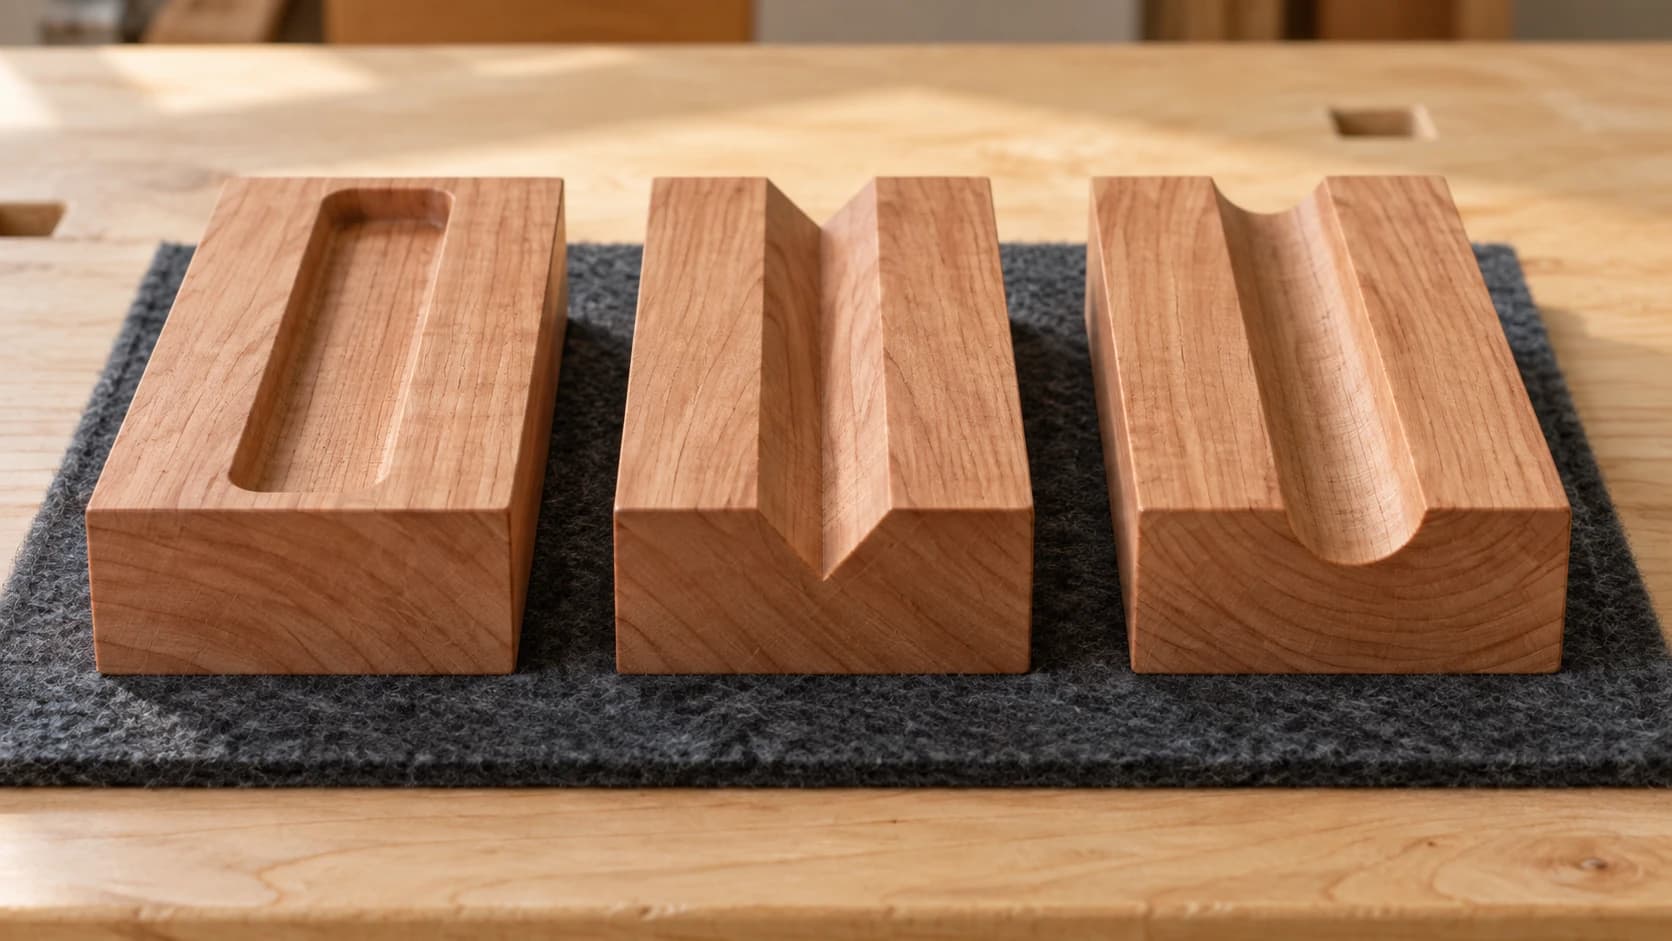
Maskinen fulgte med to fræsere. Den ene har siddet i spændetangen, siden du satte maskinen op, og den har fræset alle projekter siden, fordi den virker.
Så graverer du et detaljeret skilt, og de fine dele bliver mudrede. Eller du skærer en del i krydsfiner, og oversiden splintrer langs alle kanter. Eller du prøver aluminium, og fræseren svejser sig fast til emnet.
Fræseren var aldrig forkert. Den besvarede bare et spørgsmål, som ingen havde stillet.
Tip
Kort svar: En opfræser leder spånerne væk og giver en ren underkant, en nedfræser holder materialet nede og giver en ren overkant, og en kompressionsfræser gør begge flader rene på krydsfiner. Brug en V-bit til graverede bogstaver og dekoration, en kuglefræser til 3D-konturer, og tilpas fræserens diameter til den mindste detalje i dit design.
Ordforrådet
Fem mål beskriver enhver fræser, og produktlisterne forudsætter, at du kender dem alle.
Skaftdiameter er den del, der går i spændetangen, normalt 1/4 tomme eller 1/8 tomme på hobby-maskiner. Din spændetang afgør, hvad du kan bruge, og der findes adaptere, men de reducerer stivheden.
Skærediameter er selve skærets bredde. Den er ofte den samme som skaftet, men det er den langt fra altid.
Antal skær er antallet af skærekanter, der snor sig rundt om fræseren.
Skærlængde er, hvor dybt den kan skære. En fræser, hvis skær er kortere end dit materiale, kan ikke skære igennem det i én arbejdsgang, uanset hvordan du indstiller dybden.
Samlet længde er vigtig for stivheden. Lange fræsere bøjer af, og afbøjningen viser sig som tilspidsede vægge og unøjagtige dele.
Antallet af skær ændrer alt
Flere skær betyder flere skærekanter, der rører emnet, hvilket lyder bedre, men ikke automatisk er det.
| Skær | Bedst til | Hvorfor |
|---|---|---|
| 1 | Plast, aluminium, bløde materialer | Maksimal plads til, at spåner kan slippe væk, før de smelter eller pakker sig |
| 2 | Træ, MDF, krydsfiner, almindeligt arbejde | Det fornuftige standardvalg til næsten al hobby-CNC |
| 3 til 4 | Hårdere materialer, efterbearbejdning | Finere overflade, mindre plads til spåner |
Kompromiset er spånafledningen. Hvert skær er også en kanal, som affaldet kan komme ud gennem. Færre skær betyder større kanaler, og det er præcis, hvad bløde, seje materialer har brug for for at undgå, at spåner pakker sig og materialet smelter. Flere skær giver en glattere overflade, så længe materialet danner små spåner.
Plast vil især gerne fræses med ét skær. At fræse akryl med en fræser med fire skær er en sikker måde at skabe en sammenkogt masse på.
PRINT. SKÆR. FRÆS.



- Flere formater (SVG, DXF, PNG)
- Maskintestede designs
- Kommercielle licenser
Sponsoreret af PrintCutCarve.com
Opfræsning, nedfræsning og kompression
Det er denne forskel, der løser problemet med splintrede kanter, og det handler om, hvilken vej spiralen kaster spånerne.
Opfræsning fører affaldet opad og ud af snittet. Det giver fremragende spånafledning, hvilket betyder mindre varme og mindre svidning, og det giver en ren underkant. Ulempen er, at fræseren løfter, mens den skærer: Oversiden kan blive trevlet eller splintre, og tynde eller dårligt fastgjorte dele kan blive trukket op fra arbejdsbordet.
Nedfræsning fører affaldet nedad. Det presser materialet mod arbejdsbordet, holder små dele på plads og giver en smukt ren overkant. Ulempen er, at spånerne ikke har andre steder at komme hen end ned i snittet, hvor de pakker sig og opbygger varme, hvilket kan give svidning ved dybe snit.
Kompression gør begge dele: Opfræsningsgeometri ved spidsen og nedfræsningsgeometri ovenfor. Begge flader bliver rene, hvilket er præcis det, finerbelagt krydsfiner har brug for. Ulempen er, at det kun fungerer korrekt, når snittet er dybt nok til, at begge sektioner arbejder, så det er et værktøj til snit i fuld dybde og ikke til lave gennemløb.
| Fræser | Ren overkant | Ren underkant | Holder emnet nede | Spånafledning |
|---|---|---|---|---|
| Opfræser | Nej | Ja | Nej, løfter | Fremragende |
| Nedfræser | Ja | Nej | Ja | Dårlig |
| Kompression | Ja | Ja | For det meste | God |
Til det meste hobbyarbejde i massivt træ og MDF er en opfræser med to skær det rigtige standardvalg. Skift til nedfræsning, når oversiden er den synlige flade, og delen er godt fastgjort. Vælg kompression, når du skærer krydsfiner med en finer, du gerne vil passe på.
Formede fræsere til formede opgaver
V-bits ender i en spids med en bestemt vinkel, normalt 60 eller 90 grader. Når maskinen bevæger sig dybere ned, bliver snittet bredere, og det er det, der gør det muligt for en V-gravering at lave linjer med varierende bredde. En smallere vinkel giver finere detaljer ved samme dybde; en bredere vinkel dækker mere bredde ved mindre nedsænkning. Vores forklaring af V-gravering gennemgår, hvordan værktøjsbanen faktisk fungerer.
Kuglefræsere har en afrundet spids, hvilket er det, du ønsker til 3D-konturer og reliefgravering. De efterlader en muslingeskalsmønstret overflade, og hvor synlige mønstrene er, afhænger af dit sideværts trin: Tættere gennemløb giver et glattere resultat og tager meget længere tid. Det er fræseren til at omdanne et dybdekort til et udskåret relief, hvilket er det, ReliefMaker genererer.
Koniske kuglefræsere giver dig en lille spids til fine detaljer på en tykkere og mere stiv krop. De er standardvalget til detaljeret 3D-arbejde, hvor en lige fræser med lille diameter ville bøje af eller knække.
Lige skær snor sig slet ikke. De er mindre aggressive end begge spiralretninger og ligger midt imellem, både hvad angår kantkvalitet og spånafledning.
Planfræsere er brede og flade og lavet til at plane et offerbræt eller en plade, ikke til at skære dele.
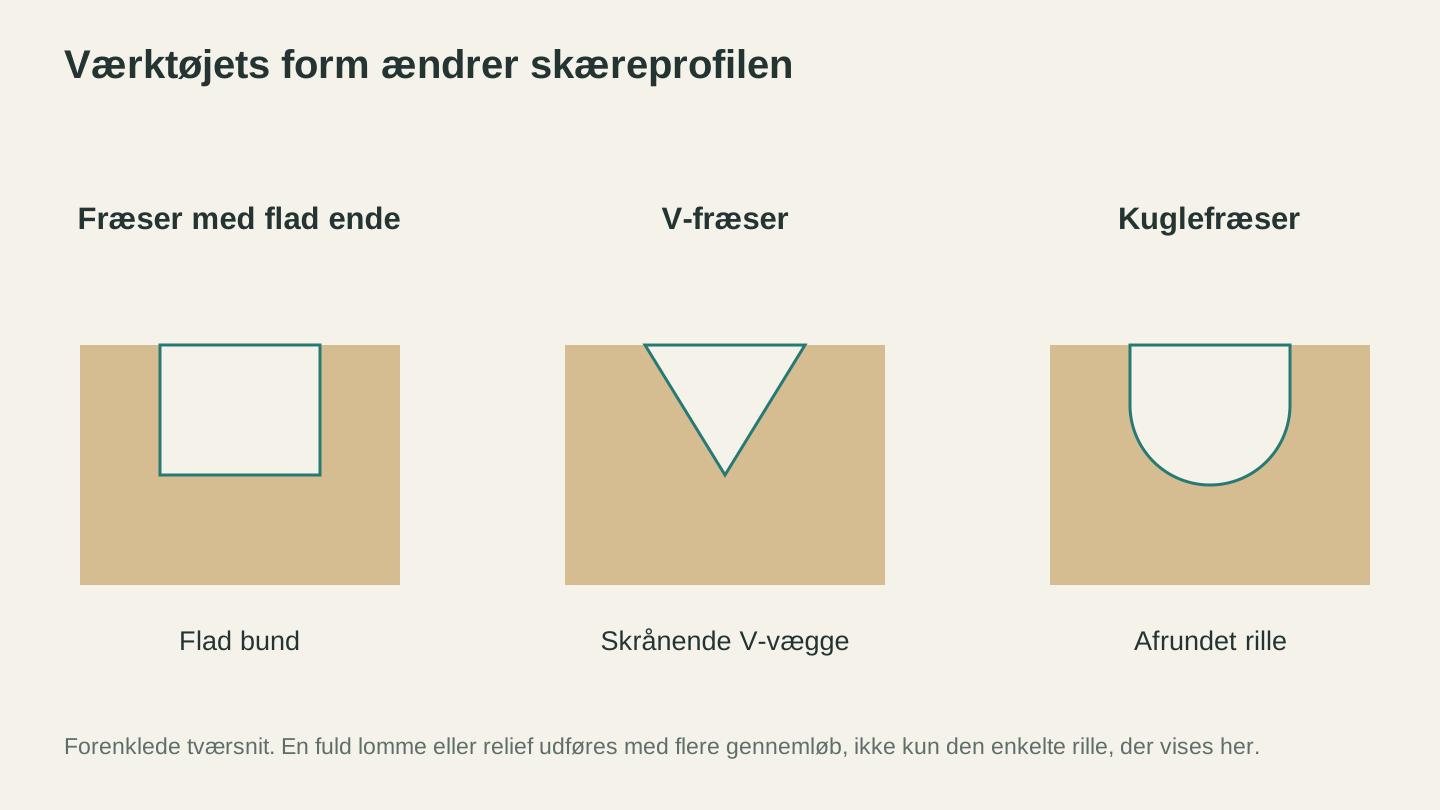
Værktøjsspidsen påvirker skæreprofilen. Flere gennemløb kan kombinere disse profiler til en lomme, et skilt eller en skulptureret overflade.
Fræserens diameter er en designbegrænsning
Det er denne begrænsning, der rammer folk, som designer først og skærer bagefter.
En rund fræser kan ikke skære et skarpt indvendigt hjørne. Det strammeste indvendige hjørne, du kan fremstille, har en radius svarende til halvdelen af fræserens diameter. Designer du en slids med vinkelrette indvendige hjørner og en 1/4 tomme fræser, får du hjørner med en radius på 1/8 tomme, uanset om du ønskede det eller ej.
To konsekvenser er værd at kende:
Samlinger kræver aflastning. Hvis en tap skal kunne gå helt ind i en slids, skal slidsen have aflastningssnit i hjørnerne, normalt formet som dogbone eller T-bone, så den resterende radius ikke blokerer tappen. Lasersnit har ikke dette problem, og derfor kan en fil, der skærer perfekt på en laser, mislykkes på en fræser.
Fine detaljer kræver en lille fræser, og små fræsere er skrøbelige. En fræser på 1/16 tomme kan nå detaljer, som en fræser på 1/4 tomme ikke kan, men den knækker også, hvis du fremfører den som den større fræser. Det er en samtale om fremføring og omdrejningstal, og vores guide til fremføring og omdrejningstal gennemgår det.
Advarsel
Skærediameteren betyder også, at dine dele bliver for små, hvis du ignorerer kompensation. Hvis du skærer lige ned langs linjen, fjerner du halvdelen af fræserens diameter fra hver side af en udvendig profil. Din CAM-software håndterer dette med en indvendig eller udvendig forskydning, og at vælge den forkerte side er en klassisk måde at fremstille et helt ark med dele, der alle er en smule forkerte.
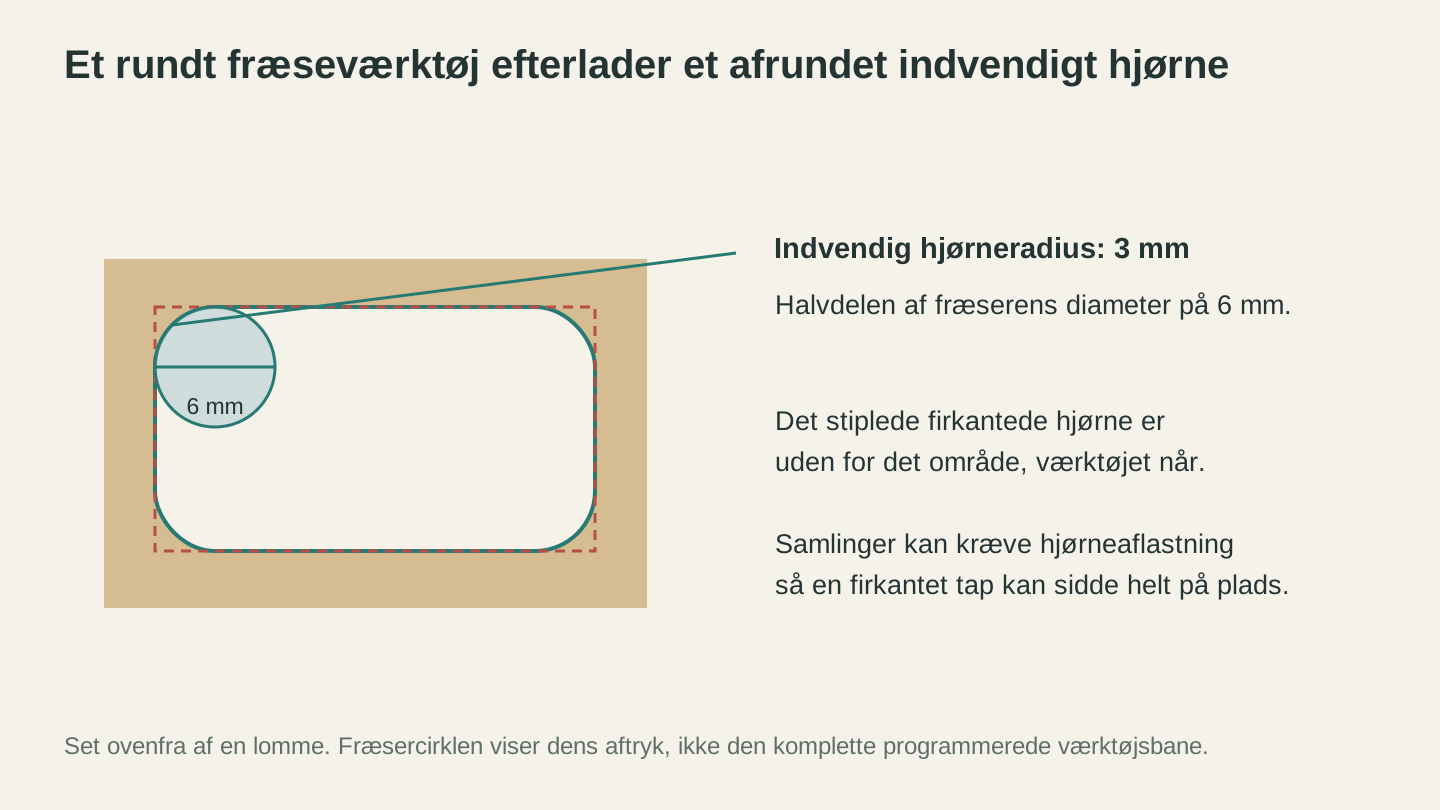
En rund fræser efterlader en radius i et indvendigt hjørne. Tag højde for denne geometri, når du designer en slids til en tap med firkantet ende.
Vælg efter opgaven
| Opgave | Vælg | Bemærkning |
|---|---|---|
| Skære dele i massivt træ eller MDF | 2-skærs opfræser | Standardvalget til hverdagsbrug |
| Skære finerbelagt krydsfiner | Kompression | Begge flader forbliver rene ved fuld dybde |
| Skære små dele, der kan løfte sig | Nedfræser | Holder dem mod arbejdsbordet |
| Graverede bogstaver og dekoration | V-bit, 60 eller 90 grader | Vinklen bestemmer forholdet mellem detalje og bredde |
| 3D-reliefgravering | Kuglefræser, konisk til detaljer | Det sideværts trin bestemmer overfladen |
| Lommer med flad bund | Flad endefræser | En kuglefræser efterlader en afrundet bund |
| Akryl og plast | 1-skærs opfræser | Spånafledning forhindrer smeltning |
| Plane en plade eller et offerbræt | Planfræser | Bred og lav |
Sådan får de længere levetid
Fræsere er forbrugsvarer, og de fleste går tidligt i stykker af årsager, der kan undgås.
En sløv fræser svider i stedet for at skære. Hvis snit, der før var rene, nu er brune og lugter svedent, så mistænk fræseren før indstillingerne.
Ophobning af harpiks virker som sløvhed. Beg og limrester belægger skærene og forhindrer dem i at skære. Når du renser det af, kan en fræser, der virkede udtjent, fungere igen.
Lad aldrig fræsere røre hinanden. Når de ligger løst i en skuffe, får hårdmetalskærene hakker mod hinanden. Opbevar dem i rørene eller i en blok.
Snit i fuld dybde ødelægger fræsere. Flere lavere gennemløb tager længere tid og koster mindre i værktøj, samtidig med at de giver bedre kanter.
Sæt skaftet korrekt i spændetangen, men ikke så dybt, at skærene begraves. En dårligt monteret fræser kan trække sig ud midt i et snit, hvilket ødelægger delen og ofte også fræseren.
Vores indlæg om almindelige CNC-fejl gennemgår resten af de tidlige lektioner, og fastgørelse af emner for begyndere handler om at holde materialet, hvor det skal være, mens alt dette foregår.
Ofte stillede spørgsmål
Hvad er forskellen på en opfræser og en nedfræser?
En opfræser sender spånerne op og ud, hvilket giver god spånafledning og en ren underkant, men den kan løfte emnet og gøre oversiden trevlet. En nedfræser presser spånerne ned, holder materialet på plads og giver en ren overkant, men spånerne pakker sig i snittet.
Hvornår skal jeg bruge en kompressionsfræser?
Til krydsfiner og andre finerbelagte pladematerialer, hvor begge flader skal være rene. Den kræver tilstrækkelig snitdybde til, at både opfræsnings- og nedfræsningssektionerne arbejder, så den egner sig til snit i fuld dybde frem for lave gennemløb.
Hvor mange skær skal jeg bruge til træ?
To er det generelle svar til træ, MDF og krydsfiner. Brug ét skær til plast og aluminium, hvor spånafledning er vigtigst.
Hvilken fræser skal jeg bruge til at gravere bogstaver?
En V-bit, typisk 60 eller 90 grader. Den smallere vinkel giver finere detaljer, mens den bredere vinkel dækker mere bredde ved samme dybde.
Hvorfor bliver mine indvendige hjørner afrundede?
Fordi en rund fræser ikke kan skære et skarpt indvendigt hjørne. Den mindste radius, du kan få, er halvdelen af fræserens diameter, og derfor kræver samlinger aflastningssnit i hjørnerne.
Hvorfor knækkede min fræser?
Som regel fordi fremføringen er for hurtig i forhold til diameteren, snittet er for dybt i én arbejdsgang, eller en lille fræser kører med indstillinger beregnet til en større fræser. Afbøjning og varme ødelægger fræsere længe før slitage gør.
Køb tre, ikke tolv
Hvis du er ny, behøver du ikke et sæt med tredive fræsere. En 1/4 tomme opfræser med to skær, en V-bit på 60 eller 90 grader og en lille kuglefræser dækker tilsammen dele, bogstaver og 3D-arbejde.
Tilføj en kompressionsfræser, når du begynder at skære pæn krydsfiner, og en fræser med ét skær, når du skærer akryl første gang. Alt andet kan vente, til en bestemt opgave kræver det.
Når du er klar til at lave noget, som fræserne kan skære, genererer Vector Studio maskinklare SVG-designs, og ReliefMaker omdanner et foto eller en prompt til det dybdekort, som en kuglefræser kan udskære. Hvis du er i tvivl om, hvilken fræser en bestemt opgave kræver, er Craft Chat gratis med din konto og svarer gerne på spørgsmålet.
Relaterede værktøjer
Klar til at prøve disse værktøjer?
Tilmeld dig gratis, intet kreditkort kræves. Gratis værktøjer er tilgængelige med det samme.
Kom gratis i gang