

V-carving forklaret: Sådan skærer ét V-bit fine linjer og kraftige streger
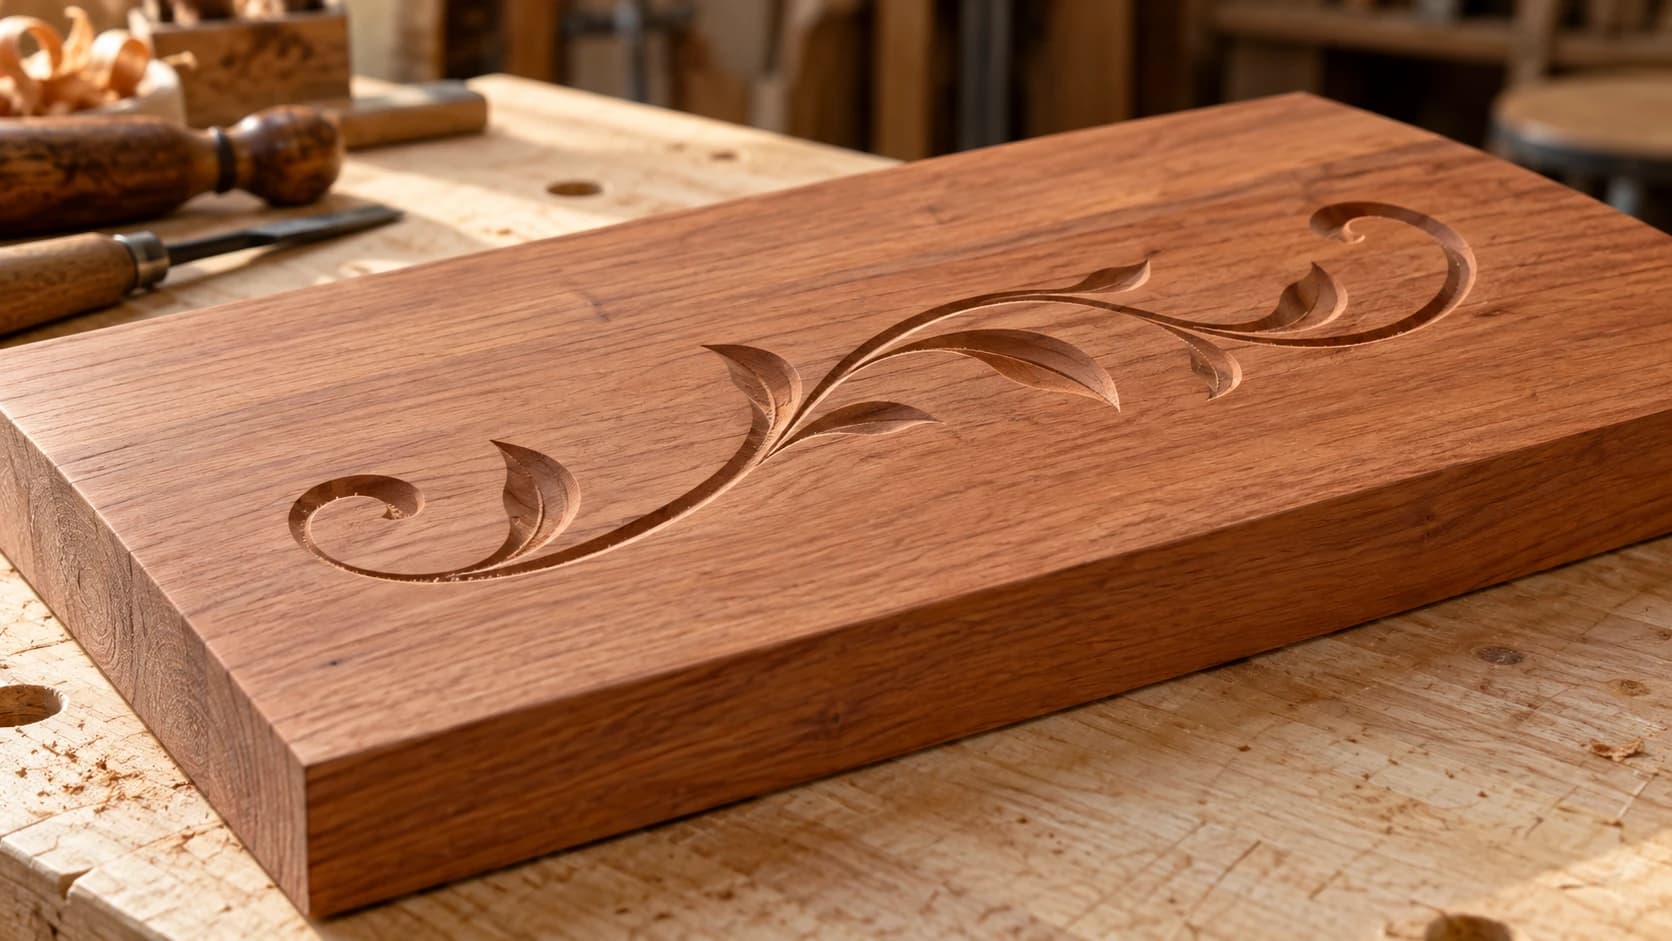
Prøv at fræse små bogstaver med et fladt endefræserværktøj, så opdager du hurtigt, hvorfor skiltemagere ikke gør det på den måde. Serifferne forsvinder, de indvendige hjørner bliver afrundede, og de tynde streger bliver smallere end noget værktøj, du ejer. Du kan gå ned til et 1/32 tomme endefræserværktøj og se arbejdstiden eksplodere, men hjørnerne er stadig runde, fordi et rundt værktøj fysisk ikke kan skære et skarpt indvendigt hjørne.
V-carving løser det hele med ét bit og én smart idé.
Tip
Kort svar: V-carving bruger et V-formet bit, der skærer dybere, hvor grafikken er bred, og mindre dybt, hvor den er smal. Fordi bitsets skærebredde vokser med dybden, laver ét bit både fine detaljer og kraftige streger i den samme værktøjsbane, og spidsen når helt ind i hjørnerne, så de bliver virkelig skarpe. Det er den almindelige CNC-teknik til bogstaver og streggrafik.
Tricket: Dybden følger bredden
Et V-bit er en kegle. Helt ude ved spidsen er skærebredden stort set nul, og jo dybere det går ned, desto bredere bliver noten, det efterlader. Den ene geometriske kendsgerning er hele teknikken.
Din CAM-software fører bitset ned langs midterlinjen i hver form i grafikken, ikke langs kanterne. Ved hvert punkt beregner den, hvor dybt bitset skal gå, så keglens skrå sider præcis rører begge vektorkanter. Hvor stregen er en fin linje, kysser bitset knap nok overfladen. Hvor stregen bliver bred, går bitset dybt ned. Dybden ændrer sig konstant, efterhånden som formen ændrer bredde, og det er derfor, en færdig v-carve får det håndmejslede udseende, der fanger lyset.
Hjørnerne er dér, hvor det bliver rigtig godt. Når værktøjsbanen nærmer sig et spidst hjørne, bliver formen smallere, så bitset hæves. Selve hjørnet ligger bitset næsten ved overfladen, og den næsten nul brede spids følger punktet præcist. Sådan får v-carvede bogstaver skarpe seriffer og skarpe indvendige hjørner, som intet rundt endefræserværktøj kan fremstille, uanset størrelse.
Sammenlign det med at lommefræse de samme bogstaver fladt:
| Flad lommefræsning | V-carving | |
|---|---|---|
| Indvendige hjørner | Afrundet af bitsets radius | Skarpe, fulgt af spidsen |
| Mindste detalje | Begrænset af bitdiameteren | Næsten nul, fine linjer fungerer |
| Påkrævede bits | Mindre bits til mindre detaljer | Ét V-bit til det hele |
| Køretid for bogstaver | Lang, mange oprensningspassager | Hurtig; dybe streger kan trappes ned i Z |
| Udseende | Flad bund, ensartet | Skrå sider, varierende dybde, skyggespil |
Lommefræsning har stadig sin plads til store områder med flad bund. Til bogstaver og streggrafik vinder v-carving på hastighed, detaljer og udseende på én gang.
PRINT. SKÆR. FRÆS.



- Flere formater (SVG, DXF, PNG)
- Maskintestede designs
- Kommercielle licenser
Sponsoreret af PrintCutCarve.com
60 eller 90 grader?
De to arbejdsheste er vinkler på 60 og 90 grader, og forskellen er enkel: Ved samme stregbredde skærer et smallere bit dybere.
Lad os regne på en streg, der er 6 mm bred. Et bit på 90 grader når fuld bredde ved 3 mm dybde, halvdelen af stregbredden. Et bit på 60 grader skal ned i en dybde på omtrent 5.2 mm for at spænde over den samme streg. Samme grafik, helt forskellig udskæring.
| Bitvinkel | Dybde ved en 6 mm streg | Bedst til |
|---|---|---|
| 90° | 3 mm | Større bogstaver, kraftig grafik, mindre dybe udskæringer |
| 60° | ~5.2 mm | Lille tekst, fine detaljer, delikat streggrafik |
| 30° | ~11 mm (køres sjældent så dybt) | Tekst i meget lille graveringsskala |
Værkstedsreglen er grov, så forhåndsvis værktøjsbanen, før du stoler på den: 60 grader til lille tekst og fine slyngninger, omtrent en tomme i højden eller mindre, fordi den stejlere kegle gengiver smalle elementer med større dybde og definition. 90 grader til større skilte, fordi det holder udskæringsdybden på et fornuftigt niveau ved brede streger og giver kraftige bogstaver en bredere, mere læselig facet. Mange makers ejer præcis de to bits og ikke andet.
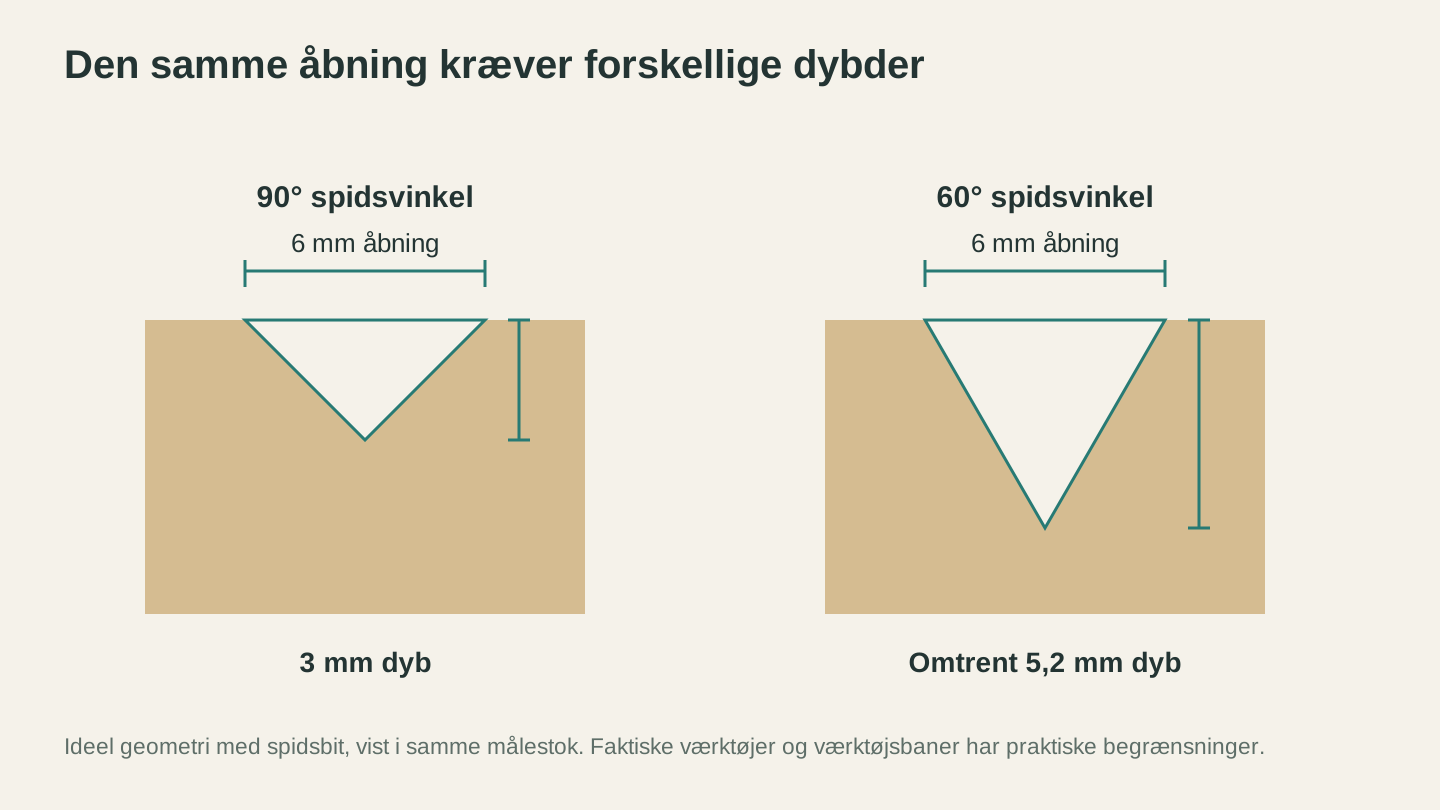
For den samme åbning på 6 mm når en ideel V på 90 grader 3 mm ned, mens en V på 60 grader når omtrent 5.2 mm. Begge udsnit bruger samme målestok.
Grafik, der egner sig godt til V-carving
V-carving er kun så god som de vektorer, du giver den. Matematikken bag værktøjsbanen forudsætter rene, lukkede former, og den bliver synligt forvirret, når de ikke er der. Det skal du bruge:
- Lukkede vektoromrids. Hver form skal være en lukket løkke. Skrifttyper er allerede sådan, og det er derfor, tekst v-carves så pålideligt.
- Ingen overlap eller dubletter. To former oven på samme sted eller en bane, der krydser sig selv, giver dobbeltfræsede noter og mærkelige dybdespidser.
- Reel stregbredde. Streggrafik skal tegnes som omridsformer med en faktisk bredde. En midterlinje med nul bredde giver CAM-softwaren intet at måle, så den laver blot en not med konstant dybde.
Hvis du tegner din egen grafik, så hold den enkel og kraftig. Hvis du vil have noget ornamenteret uden at bruge en hel aften på oprydning af vektorer, genererer Vector Studio maskinklar SVG ud fra en tekstbeskrivelse for 1 credit, og resultatet består af lukkede, ikke-overlappende baner, præcis det en v-carve-værktøjsbane har brug for. Hvis din CAM-software kun importerer DXF, så kør først SVG gennem File Converter, som håndterer SVG til DXF uden beregning af tool credits, og der kræves ingen credits. Download af den konverterede fil kræver et aktivt betalt abonnement.
Når grafikken er på plads, er resten af skiltearbejdsgangen (layout, værktøjsbaner, fastgørelse og efterbehandling) et emne for sig. Vores gennemgang af et specialtilpasset CNC-skilt dækker hele processen fra start til slut.
Info
Den samme geometri med variabel dybde driver v-carve-indlæg, hvor et emne, der er fræset med det samme V-bit, sænkes ned i lommen og giver en tæt limfuge, når pasningen er justeret. Hvis v-carving giver mening for dig, er CNC-indlæg det naturlige næste skridt.
Dybdebegrænsninger og v-carve med flad dybde
Her er hagen, som ingen nævner, før den giver problemer: Dybden følger bredden, og bredden kan blive voldsom. Et stort, kraftigt bogstav med en 40 mm bred streg kræver, at et bit på 90 grader går 20 mm ned langs midterlinjen. Det er dybere, end mange almindelige V-bits kan skære (tjek dit bits specifikation for skærelængde), muligvis dybere end dit materiale er tykt, og resultatet ligner en rende, ikke et bogstav.
Løsningen er v-carve med flad dybde, som de fleste dedikerede CNC-CAM-pakker tilbyder under et eller andet navn. Du indstiller en maksimal dybde, for eksempel 4 mm. V-bitset fræser den facetskårne kant på hver form ned til den dybde, og alt, der er bredere, ryddes ud med flad bund ved 4 mm i stedet for at gå dybere. De fleste programmer lader et større fladt endefræserværktøj udføre denne oprydningspassage, så V-bitset kun skærer facetterne.
Resultatet er et bogstav med lomme og skarpe facetskårne sider: v-carvingens skarpe hjørner og skrå kanter kombineret med lommens kontrollerede dybde. Det er standardmetoden til store udskårne skilte og et sikkert bud på, hvordan de skilte, du har beundret, blev lavet.
Advarsel
Tjek altid værktøjsbane-previewets maksimale dybde, før du skærer bred grafik uden en begrænsning for den flade dybde. Et glemt dybdeloft på ét bredt bogstav er en klassisk måde at skære gennem emnet og ned i offerpladen på.
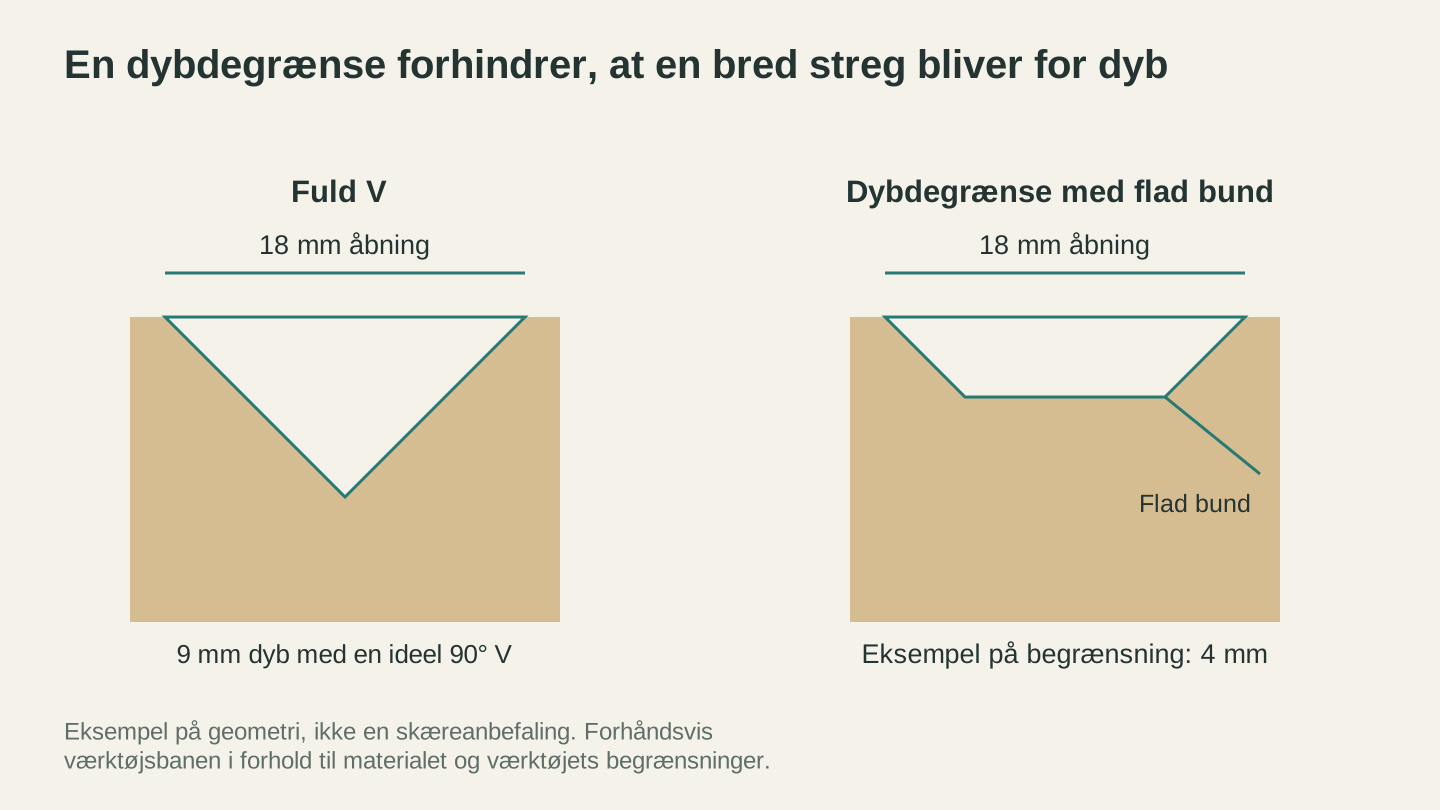
En grænse for den flade dybde bevarer den skrå kant, samtidig med at det dybeste område begrænses. De viste mål er et geometrieksempel, ikke en maskinindstilling.
Trævalget betyder mere end normalt
V-carving placerer fine detaljer og skrå sider lige dér, hvor træets årer gerne opfører sig uforudsigeligt, så træsorten ses tydeligere i resultatet end ved almindelig profilfræsning.
Hårdttræ med tæt og ensartet årestruktur skærer renest: Ahorn og kirsebær er klassikerne, og begge holder skarpe hjørner og glatte facetsider. Træ med åben årestruktur som eg og ask kan flosse langs årerne, præcis dér hvor en fin serif krydser dem. Bløde træsorter som fyr har en tendens til at fnugge i noterne i stedet for at skære rent. Til malede skilte bliver v-carving i grundet MDF særdeles flot, fordi materialet slet ikke har årestruktur.
Vores guide til valg af træ til CNC går mere i dybden med træsorter, men den korte version til v-carving er: Jo finere detaljer, der er i din grafik, desto tættere årestruktur skal du have under den.
Almindelige fejl
Når en v-carve bliver skuffende, skyldes det næsten altid én af disse ting:
- Afrundede, udflydende hjørner. Det karakteristiske tegn på et sløvt V-bit. Spidsen står for det fine hjørnearbejde, og den er samtidig den mest skrøbelige del af værktøjet. Hvis hjørner, der før blev skarpe, begynder at se bløde ud, er bitset slidt op, ikke din fil.
- Fnug i noterne. Som regel blødt træ eller træ med åben årestruktur, nogle gange en sløv skærekant eller en for aggressiv fremføring. Let håndslibning fjerner det meste; et lag slibeforsegler før fræsningen forhindrer meget af det fra begyndelsen.
- For dybe midterlinjer i bred grafik. Den glemte begrænsning for flad dybde fra forrige afsnit. Forhåndsvis den maksimale dybde hver gang.
- Bogstaver, der bliver for tykke eller tynde. Ved v-carving styrer Z-nulpositionen stregbredden, ikke kun dybden. Nulpunktet en smule for lavt, og hver not bliver bredere end planlagt; for højt, og hele udskæringen bliver tynd. Sæt nulpunktet på den faktiske materialeoverflade, omhyggeligt og helst tæt på udskæringsområdet på skålede plader.
- Brændemærker eller vibrationer i facetterne. Fremføring og hastighed, som ved enhver anden udskæring, men med den krølle, at den effektive skærediameter ændrer sig med dybden. Start med konservative indstillinger, og test på et stykke restmateriale; vores introduktion til fremføring og hastighed gennemgår, hvordan du finjusterer derfra.
Ofte stillede spørgsmål
Skal jeg bruge særlig software til v-carving?
Du skal bruge CAM-software med en v-carve-værktøjsbanestrategi, som beregner den variable dybde ud fra dine vektorer. De fleste CAM-pakker til hobbybrug og professionelle brugere har en sådan. En almindelig graverings- eller profilværktøjsbane med et V-bit er ikke det samme: Den skærer i konstant dybde og mister hele effekten, hvor dybden følger bredden.
Kan jeg v-carve krydsfiner eller MDF?
MDF, ja, og det er et populært valg til malede skilte. Krydsfiner er mere risikabelt: Udskæringen blotlægger skiftende limlinjer og finerlag på facetsiderne, hvilket nogle kan lide som en stribet effekt, mens andre hader det. Baltisk birk giver den reneste version af det udtryk.
Hvilken vinkel skal mit første V-bit have?
Hvis du kun køber ét, så køb et bit på 60 grader. Det håndterer små og mellemstore bogstaver godt, og små bogstaver er dér, hvor v-carving tydeligst overgår alle alternativer. Tilføj et på 90 grader til større skilte, når et projekt kræver det.
Giv det gode vektorer, så fejler det sjældent
V-carving er en af de sjældne CNC-teknikker, hvor det smarte udelukkende ligger i geometrien, så når du først forstår, at dybden følger bredden, overrasker selve teknikken dig næsten aldrig. Fejlene skyldes sløve spidser, forkert træ og rodet grafik.
To af de ting styrer du ved arbejdsbordet. Den tredje kan du løse på cirka ét minut: Beskriv det design, du ønsker, i Vector Studio, og få en ren SVG med lukkede baner, bygget til fræsning. Konvertér den derefter med File Converter, hvis din CAM-software vil have DXF. Genereringen bruger credits, konverteringen gør ikke. Klargør det resulterende design i din CAM-software, før du skærer. Download af den konverterede fil kræver et aktivt betalt abonnement.
Relaterede værktøjer
Klar til at prøve disse værktøjer?
Tilmeld dig gratis, intet kreditkort kræves. Gratis værktøjer er tilgængelige med det samme.
Kom gratis i gang