

Dicke Holzplatten mit einem Diodenlaser schneiden
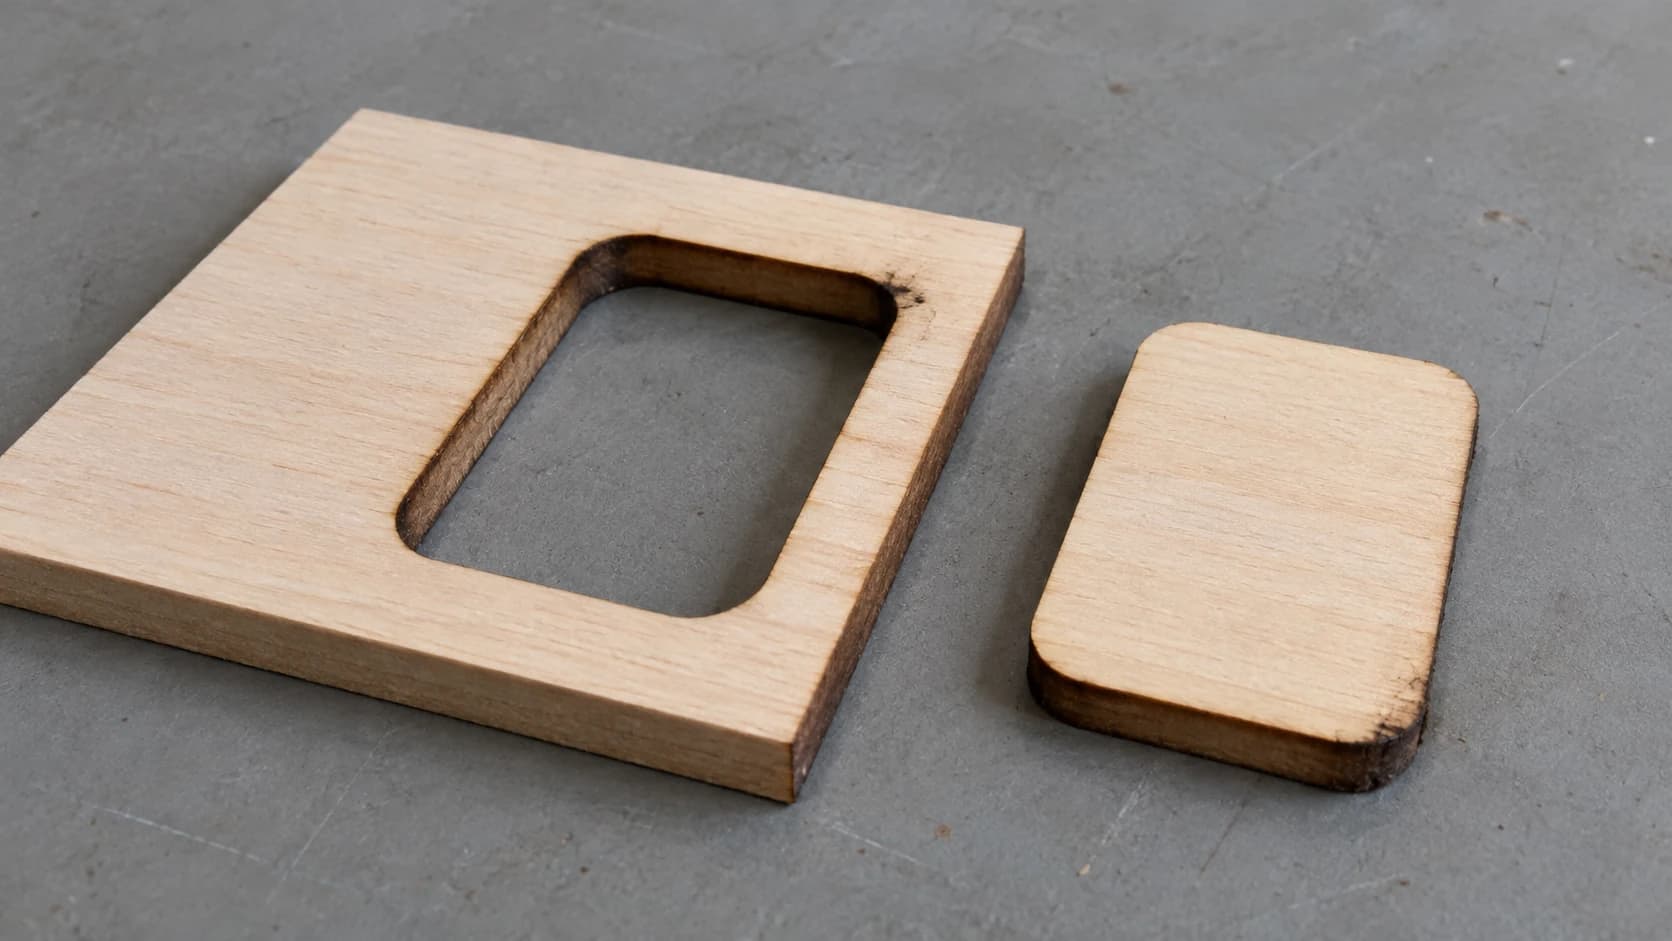
Du stellst die Leistung auf 100 %, die Geschwindigkeit niedrig und die Anzahl der Durchläufe auf sechs und startest den Vorgang. Sechsundzwanzig Minuten später riecht die Werkstatt wie ein Lagerfeuer, und das Teil ist überall durchgeschnitten – außer an zwei Stellen nahe der Mitte, an denen es noch mit der Platte verschweißt ist. Du brichst es heraus, dabei reißt die Oberfläche ein, und die geschnittene Kante sieht aus wie ein Stück Holzkohle.
Dann stellst du fest, dass die Stege ohnehin zu dick für die Schlitze sind, weil der Schnitt keilförmig geworden ist.
Diodenlaser können dickes Material durchaus durchschneiden. Das gelingt aber nicht einfach dadurch, dass du die Leistung hochdrehst – genau das versucht fast jeder zuerst.
Tipp
Kurz gesagt: Die Stellschrauben, mit denen du dickes Holz mit einem Diodenlaser durchschneidest, sind Luftunterstützung, die richtige Fokustiefe, mehrere mittlere Durchläufe statt eines langsamen Durchlaufs, ein Abstand des Werkstücks vom Bett sowie die Wahl von Lindenholz oder Pappel statt Sperrholz. Maximale Leistung und minimale Geschwindigkeit machen größtenteils nur Holzkohle.
Was „dick“ realistisch bedeutet
Unser Spickzettel für Lasereinstellungen setzt die komfortable Obergrenze für einen 10W-Diodenlaser bei etwa 3mm. Das ist der richtige Wert für einen Schnitt, der in einer vernünftigen Anzahl von Durchläufen fertig wird und gut aussieht. In diesem Beitrag geht es darum, über den komfortablen Bereich hinauszugehen.
Die folgenden Werte setzen nachgiebiges Weichholz wie Lindenholz voraus.
| Optische Leistung | Komfortable, saubere Schnitte | Mit Technik erreichbar |
|---|---|---|
| 5W | 3mm Weichholz | Etwa 6mm, langsam |
| 10W | 3mm | 6mm bis 10mm |
| 20W | 5mm bis 6mm | 10mm bis 15mm |
| 40W und mehr | 9mm bis 10mm | 15mm bis 20mm |
Betrachte diese Tabelle als redaktionelle Richtwerte, nicht als geprüfte Spezifikationen. Sie fasst zusammen, was Maker häufig berichten, und nicht Werte, die wir selbst auf einer Werkbank gemessen haben. Herstellerangaben liegen im Allgemeinen nahe an der rechten Spalte, weil eine beworbene „maximale Schnittstärke“ meist einen sehr langsamen Durchlauf durch weiches Lindenholz unter Idealbedingungen beschreibt. Sie sagt nichts darüber aus, ob die Kante ansehnlich oder das Teil rechtwinklig ist. Deine eigene Maschine, Linse und dein Material können alle diese Werte in beide Richtungen verändern.
Beachte außerdem die entscheidende Einheit: optische Watt, also das Licht, das den Laser tatsächlich verlässt, und nicht die Leistungsaufnahme an der Steckdose, mit der manche Angebote werben.
DRUCKEN. SCHNEIDEN. GRAVIEREN.



- Mehrere Formate (SVG, DXF, PNG)
- Maschinengetestete Designs
- Gewerbliche Lizenzen
Gesponsert von PrintCutCarve.com
Die Materialwahl ist wichtiger als die Wattzahl
Der schnellste Weg, dickeres Holz zu schneiden, besteht darin, Holz zu wählen, das sich gut schneiden lässt.
Lindenholz und Pappel sind am unkompliziertesten. Gleichmäßige Dichte, wenig Harz, keine versteckten Überraschungen.
Baltisches Birkensperrholz ist beliebt und der Grund, warum viele dicke Schnitte scheitern. Jede Leimfuge ist eine Schicht, durch die sich der Laser arbeiten muss, und der Leim ist nicht gleichmäßig verteilt. Wenn ein Schnitt überall außer an einem hartnäckigen Bereich durchgeht, ist eine Leimtasche ein wahrscheinlicher Verursacher – vorausgesetzt, du hast die langweiligen Ursachen ausgeschlossen: Fokus, eine verschmutzte Linse, eine gewölbte Platte und die Einstellungen selbst. Kaufe hochwertiges Material mit weniger Fehlstellen und rechne damit, dass Sperrholz mehr Durchläufe benötigt als Massivholz derselben Stärke.
MDF lässt sich vorhersehbar schneiden, weil es überhaupt keine Maserung hat, erzeugt aber viel Rauch und einen starken Geruch. Eine Absaugung ist bei MDF unverzichtbar.
Kiefer und andere harzhaltige Weichhölzer lassen sich schneiden, aber Astlöcher und Harztaschen können aufflammen, stark verkohlen und dunkle Höfe auf der Oberfläche hinterlassen.
Was du nicht ausprobieren solltest: vinyl- oder PVC-haltige Materialien, alles mit unbekannter Beschichtung sowie behandeltes Material, für das du keine schriftliche Bestätigung seiner Lasersicherheit bekommen kannst. Das sind chemische Probleme, keine Leistungsprobleme, und keine Wattzahl macht solche Materialien sicher.
Die fünf Dinge, die dich tatsächlich ans Ziel bringen
1. Luftunterstützung – jedes Mal
Luftunterstützung ist beim Schneiden dicker Materialien kein nettes Extra, sondern der Unterschied zwischen Schneiden und Verbrennen. Der Luftstrom entfernt Rauch und Rückstände aus der Schnittfuge, damit der Strahl frisches Material erreicht, und verhindert, dass eine Flammenfront im Schnitt stehen bleibt.
Ohne Luftunterstützung lagert jeder Durchlauf Ruß im Schnitt ab, und der nächste Durchlauf muss diesen Ruß verbrennen, bevor er das Holz erreicht. Deshalb scheint der vierte Durchlauf weniger zu bewirken als der erste.
Eine günstige Aquarienpumpe ist einen ersten Versuch wert, und ein richtiger Kompressor bietet dir deutlich mehr Möglichkeiten. Halte dich an den vom Hersteller deines Lasers angegebenen Druck und die empfohlene Düse, denn zu viel Luft an der falschen Düse facht die Flamme nur an.
2. In das Material fokussieren, nicht auf die Oberfläche
Beim Gravieren fokussierst du auf die Oberfläche. Beim Schneiden dicker Materialien solltest du versuchen, den schmalsten Teil des Strahls irgendwo innerhalb des Materials zu platzieren statt oben darauf, damit der Strahl auf einem größeren Teil seines Weges durch das Holz gebündelt bleibt. Ein Drittel der Materialtiefe ist ein vernünftiger Ausgangspunkt für Tests, aber keine feste Regel. Wie weit du gehen kannst, hängt von deiner Linse und deiner Maschine ab. Bei einer verstellbaren Z-Achse musst du außerdem darauf achten, dass der Kopf nicht gegen das Werkstück fährt.
Wenn du auf die Oberfläche einer 10mm-Platte fokussierst, wird die untere Hälfte deines Schnitts von einem Strahl ausgeführt, der sich bereits aufgeweitet hat. Dadurch entsteht die keilförmige Schnittfuge, die die Passung von Steg und Schlitz ruiniert.
3. Mehrere mittlere Durchläufe statt eines langsamen
Ein sehr langsamer Durchlauf hält die Wärme an einer Stelle fest. Statt eines Schnitts bekommst du dann einen breiten, verkohlten Canyon, der trotzdem nicht durchgeht.
Mehrere schnellere Durchläufe lassen das Material zwischen den Durchläufen Wärme abgeben, halten die Schnittfuge schmaler und geben der Luftunterstützung Gelegenheit, Rückstände zu entfernen. Beginne mit drei oder vier Durchläufen bei einer Geschwindigkeit, die sichtbar schneidet statt zu schwelen, und füge weitere Durchläufe hinzu, statt noch langsamer zu werden.
Warnung
Bewege das Werkstück zwischen den Durchläufen nicht und führe kein erneutes Referenzieren der Maschine durch. Alles hängt davon ab, dass jeder Durchlauf exakt in derselben Schnittfuge landet. Wenn deine Software einen Z-Schritt zwischen den Durchläufen anbietet und deine Maschine eine verstellbare Z-Achse hat, kann es helfen, den Fokus mit zunehmender Schnitttiefe abzusenken. Prüfe vor dem Start, in welche Richtung dein Controller „unten“ behandelt, und behalte den Abstand zum Kopf im Blick, denn eine Z-Bewegung in die falsche Richtung fährt den Kopf in das Werkstück.
4. Hebe das Werkstück vom Bett ab
Ein flach auf einem festen Bett liegendes Teil kann Rauch und Wärme nirgendwohin abgeben. Außerdem zeigt sich der Kontakt mit der darunterliegenden Oberfläche als Brandspur auf der Rückseite des Teils. Wenn du das Material auf ein Wabenbett oder auf einige hochkant stehende Restholzstreifen legst, können Rauch und Licht entweichen.
Diese eine Änderung behebt mehr Beschwerden nach dem Muster „Warum ist die Rückseite meines Teils so schmutzig?“ als alles andere.
5. Wenden und von beiden Seiten schneiden
Wenn du tatsächlich an der Grenze angekommen bist, schneide von oben bis zur halben Tiefe, wende das Stück und schneide die andere Hälfte von unten. Dadurch muss jeder Schnitt nur die halbe Tiefe erreichen, und die Verjüngung der beiden Seiten hebt sich teilweise auf, statt sich zu addieren.
Der Haken ist die Ausrichtung. Du brauchst eine Vorrichtung, einen Anschlag oder Ausrichtungsmarkierungen, mit denen du das Stück exakt an der gespiegelten Position wieder ablegen kannst. Wenn deine Ausrichtung um einen halben Millimeter abweicht, entsteht eine sichtbare Stufe in der Mitte der Kante.
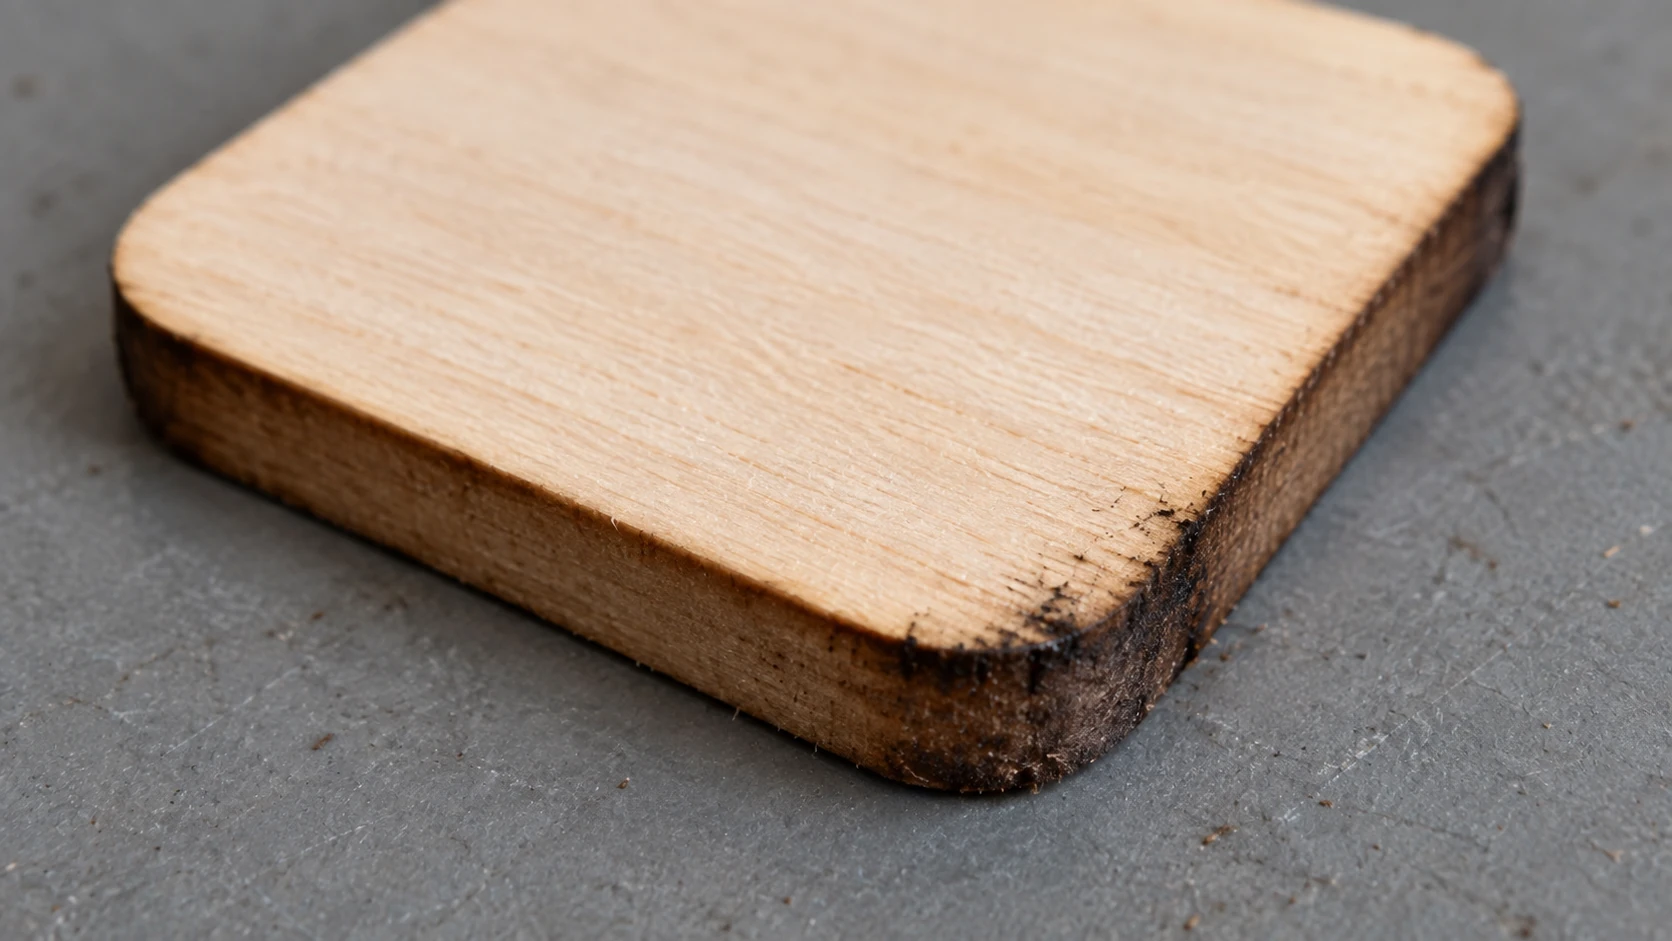
Der gleiche Ausschnitt aus der Nähe zeigt, warum auch die Kante und nicht nur die Vorderseite geprüft werden sollte. Dies ist ein anschauliches Beispiel, kein verifizierter Test von Materialstärke oder Leistung.
Die richtige Reihenfolge
- Wähle gutmütiges Material und stelle sicher, dass es flach liegt. Eine gewölbte Platte verändert während des Schnitts ihren Abstand zur Linse, wodurch der Schnitt genau auf die Weise ungleichmäßig wird, die du später nicht mehr korrigieren kannst.
- Klebe die Oberseite ab mit Malerkrepp, wenn eine saubere Oberfläche wichtig ist. Das Klebeband nimmt die zurückschlagenden Brandspuren auf, nicht dein Holz.
- Hebe das Werkstück vom Bett ab.
- Stelle den Fokus in das Material statt auf seine Oberfläche, zunächst etwa ein Drittel der Tiefe weiter unten.
- Schalte die Luftunterstützung ein, bevor du startest, nicht erst, nachdem der erste Durchlauf schlecht aussieht.
- Schneide ein 20mm-Testquadrat aus demselben Material und mit denselben Einstellungen und zähle, wie viele Durchläufe tatsächlich nötig sind.
- Miss das Testquadrat und notiere die Schnittfuge oben und unten. Diese Zahl brauchst du für jede Verbindung.
- Führe den echten Schnitt aus, ohne das Werkstück zwischen den Durchläufen zu berühren.
Dieses Testquadrat ist nicht optional, wenn die Teile zusammenpassen müssen. Diodenschnitte in dickem Material haben eine deutliche Verjüngung, und ein 10mm-Teil, das nur oben gemessen wurde, verrät dir nicht, was unten passiert. Unser Erklärartikel zur Schnittfuge zeigt, wie du diese Messung in einen Korrekturwert umwandelst.
Warnung
Das Schneiden dicker Hölzer birgt ein ernstes Brandrisiko. Beim Vektorschneiden können offene Flammen entstehen, und ein Aufflammen braucht sofort deine Aufmerksamkeit, nicht erst am Ende des Durchlaufs. Lass einen dicken Schnitt niemals unbeaufsichtigt laufen, halte die Absaugung eingeschaltet und habe etwas zum Löschen in Reichweite. Unser Leitfaden zur Lasersicherheit behandelt die übrigen Punkte.
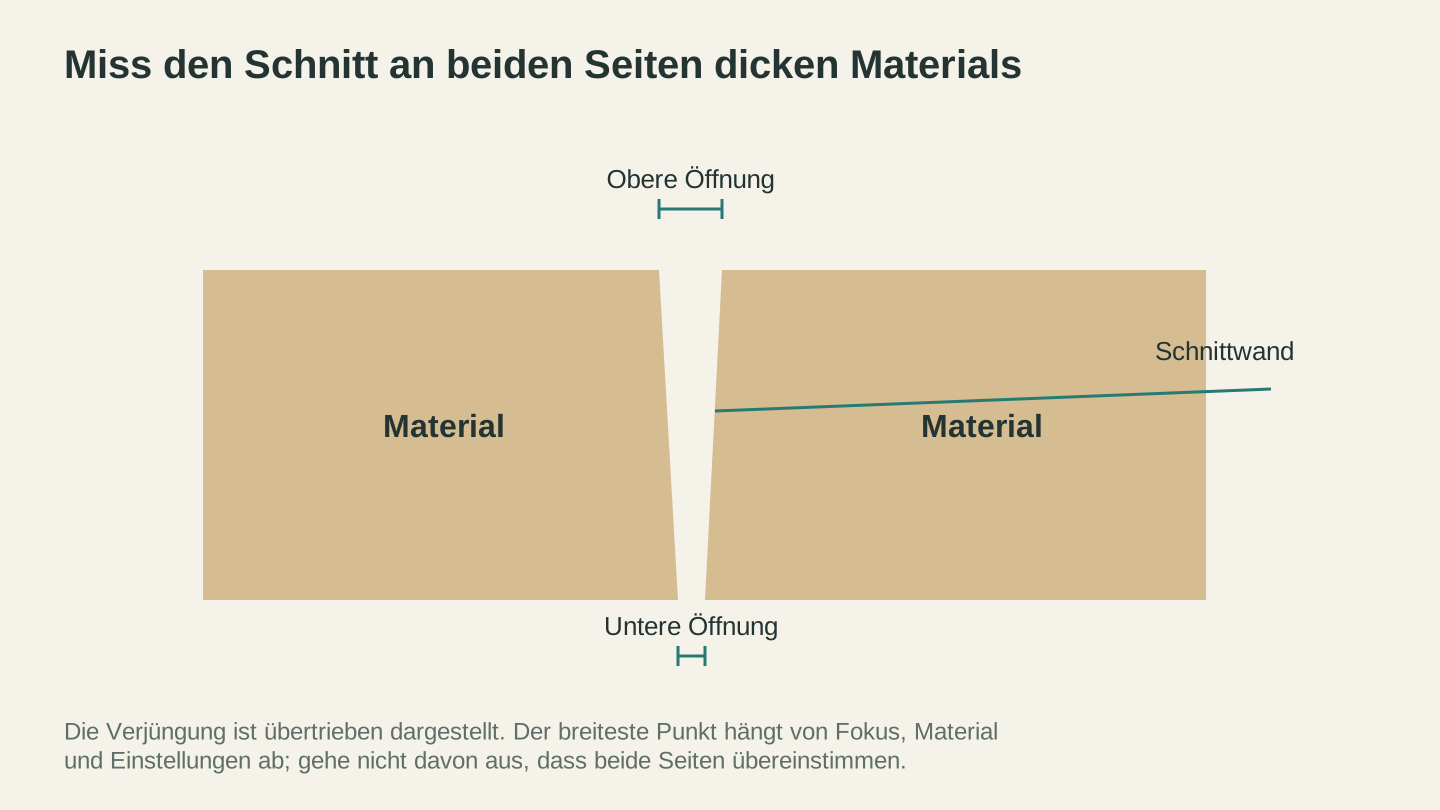
Prüfe beim Messen eines dicken Schnitts beide Seiten. Die Verjüngung ist hier übertrieben dargestellt; die tatsächliche Form hängt von Material, Fokus und Schneidprozess ab.
Wann du auf ein anderes Werkzeug wechseln solltest
Irgendwo jenseits von 12mm ist bei einer Diode mittlerer Leistung die ehrliche Antwort, dass der Laser das falsche Werkzeug ist. Wenn ein Schnitt eine halbe Stunde läuft, die ganze Zeit überwacht werden muss, eine verjüngte, verkohlte Kante erzeugt und möglicherweise trotzdem nicht durchgeht, kann er nicht mit ein paar Minuten auf einer Bandsäge oder einem CNC-Fräser konkurrieren.
Der Laser spielt seine Stärken bei Formen aus, die du auf keine andere Weise schneiden könntest: innere Ausschnitte, enge Kurven, filigrane Sägearbeiten und Dutzende identischer Teile. Gerade Linien durch dickes Material gehören nicht dazu. Unser Vergleich zwischen Lasercutter und CNC-Fräser zeigt, wo welches Werkzeug gewinnt.
Eine gute Kombination: Bearbeite die dicken Teile grob mit einer Säge und überlasse dem Laser anschließend die Detailarbeit an den Oberflächen.
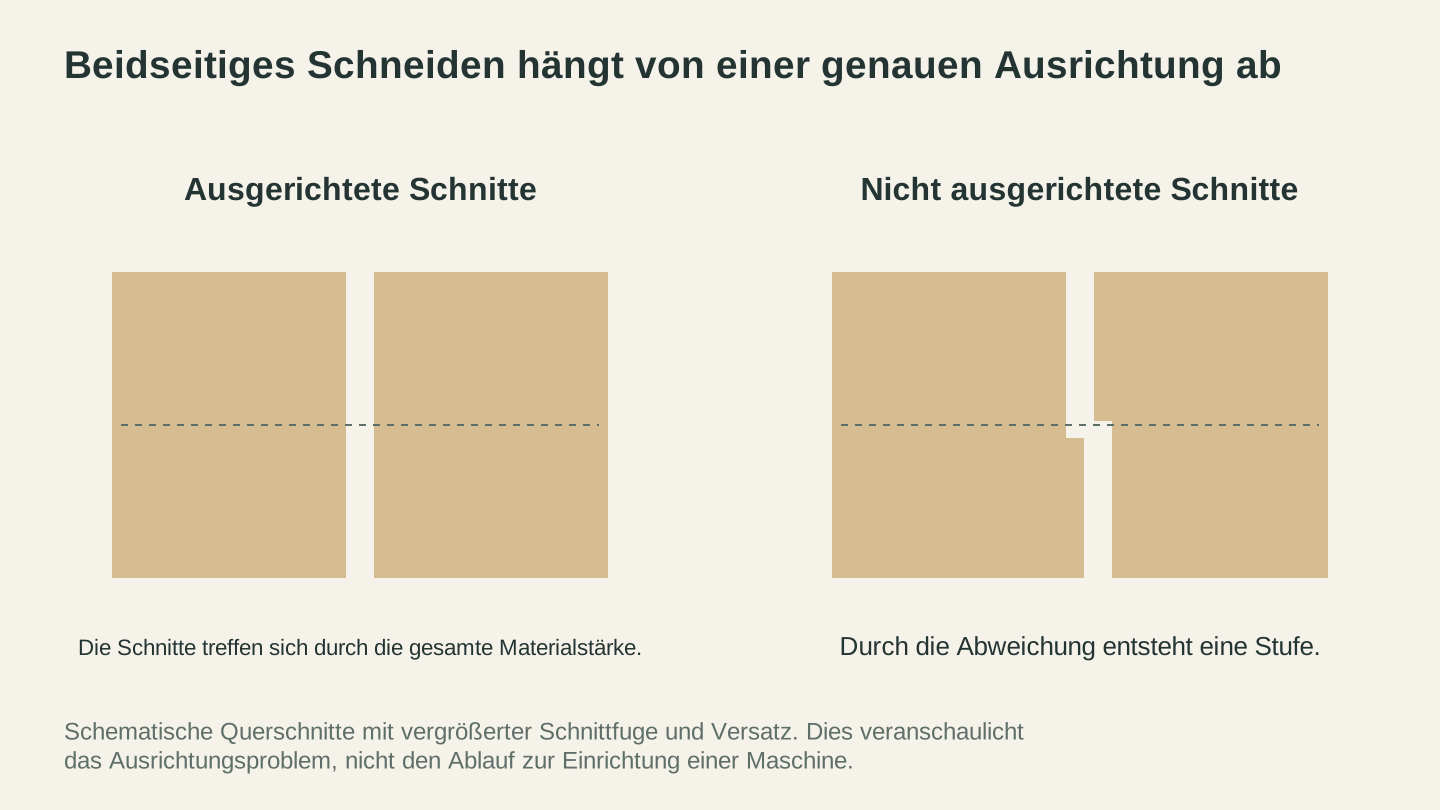
Schnitte von gegenüberliegenden Seiten erfordern eine genaue Ausrichtung. Selbst wenn beide Schnitte zusammentreffen, kann ein Versatz eine Stufe entlang der fertigen Kante hinterlassen.
Mehr Teile aus der Platte herausholen
Dickes Material ist teuer und das Schneiden dicker Materialien langsam. Ein schlechtes Layout kostet dich daher doppelt. Lege die Teile vor dem Schneiden auf der tatsächlichen Plattengröße in CutPlan aus und verwende den CNC-Modus, der Teile für Fräsen und Laserschneiden verschachtelt. Planung und Verschachtelung kosten für jedes angemeldete Mitglied keine Credits. Außerdem weist dich das Tool klar darauf hin, wenn die von dir gezeichneten Teile nicht auf das Material passen, das du besitzt. Für den Download des Exportpakets mit einer SVG-Datei pro Platte und im CNC-Modus einer DXF-Datei pro Platte ist ein kostenpflichtiger Tarif erforderlich.
Wenn dein Motiv als Bild begonnen hat, wandelt MonoTrace es zunächst kostenlos in saubere, geschlossene Vektoren um. Der File Converter übernimmt SVG- und DXF-Konvertierungen in beide Richtungen ebenfalls kostenlos; für den Download der konvertierten Datei ist jedoch ein kostenpflichtiger Tarif erforderlich. Wie alles auf Craftgineer benötigen beide Tools ein angemeldetes Konto.
Häufig gestellte Fragen
Wie dick kann ein Diodenlaser schneiden?
Bequem etwa 3mm mit 10W und 5mm bis 6mm mit 20W. Mit Luftunterstützung, richtigem Fokus, mehreren Durchläufen und gutmütigem Material wie Lindenholz erreichen 10W-Maschinen 6mm bis 10mm und 20W-Maschinen 10mm bis 15mm. Sperrholz lässt sich bei denselben Einstellungen oft weniger gleichmäßig schneiden als geeignetes Massivholz, weil es Leimfugen und mögliche Fehlstellen enthält.
Sind mehrere Durchläufe besser als ein langsamer Durchlauf?
In fast jedem Fall: mehrere Durchläufe. Ein sehr langsamer Durchlauf bringt die Wärme an einer Stelle ein und erzeugt eine breite, verkohlte Schnittfuge, die oft trotzdem nicht durchgeht. Mehrere schnellere Durchläufe schneiden schmaler und sauberer.
Brauche ich zum Schneiden dicker Hölzer wirklich Luftunterstützung?
Im Grunde ja. Ohne Luftstrom, der die Schnittfuge freihält, verbrennen spätere Durchläufe ihre Energie an Ruß statt an Holz, und die Verkohlung wird deutlich schlimmer. Schon eine Aquarienpumpe macht einen sichtbaren Unterschied.
Warum ist mein Schnitt oben breiter als unten?
Unterhalb des Fokuspunktes weitet sich der Strahl auf und verliert Intensität. Dadurch entfernt er mit zunehmender Tiefe weniger Material, sodass der Schnitt dort am breitesten ist, wo er eingedrungen ist. Wenn du den Fokus in das Material absenkst, wird das gleichmäßiger. Wenn du zusätzlich von beiden Seiten bis zur halben Tiefe schneidest, wird es noch gleichmäßiger. Wo genau deine Schnittfuge am breitesten ist, hängt von deiner Fokuseinstellung ab – miss deshalb einen Testschnitt, statt etwas anzunehmen.
Warum geht mein Schnitt überall außer an einer Stelle durch?
Arbeite zunächst die gewöhnlichen Ursachen ab: Fokus, eine verschmutzte oder beschädigte Linse, von Anfang an zu knappe Einstellungen und eine gewölbte Platte, die während der Bewegung des Kopfes ihren Abstand zur Linse verändert. Danach sind meist eine Leimtasche oder Fehlstelle im Sperrholz sowie ein Verrutschen des Werkstücks zwischen den Durchläufen die Verdächtigen.
Kann ein Diodenlaser Hartholz wie Eiche oder Walnuss schneiden?
Ja, aber langsam und mit stärkerer Verkohlung als bei Weichholz. Wie weit er kommt, hängt stark von der optischen Leistung und der Holzart ab. Leistungsstärkere Module schneiden dickeres Hartholz in der Regel mit weniger Durchläufen als 10W- und 20W-Modelle. Wenn deine Maschine im Bereich von 10W liegt und du eine ansehnliche Kante möchtest, ist Hartholz über etwa 6mm normalerweise eine Aufgabe für einen CO2-Laser oder eine Fräse.
Schneide ein Testquadrat
Schneide vor dem eigentlichen Teil ein 20mm-Quadrat aus dem konkreten Material, das du verwenden wirst. Zähle die erforderlichen Durchläufe und miss anschließend die Schnittfuge oben und unten mit einer Schieblehre.
Diese beiden Zahlen sind mehr wert als jede Einstellungstabelle im Internet, weil sie von deiner Maschine, deiner Linse und genau der Platte stammen, die gerade auf deinem Bett liegt.
Lege die echten Teile anschließend auf deinem tatsächlichen Material in CutPlan aus – die Planung ist kostenlos –, damit das dicke Material, für dessen Schnitt du eine halbe Stunde brauchst, wenigstens sinnvoll auf der Platte angeordnet ist. Wenn das Motiv noch bereinigt werden muss, wandelt MonoTrace es zunächst in schnittfertige Vektoren um.
Passende Tools
CutPlan
Plane Zuschnitte für Plattenmaterial mit Teilen, Anordnungen und Schnittfolgen. Exportiere Berichte und Plattenzeichnungen.
Für Downloads ist ein Abo erforderlich
MonoTrace
Wandle Fotos und Grafiken kostenlos in SVG-Konturen um, auf Wunsch im Skizzenmodus.
File Converter
Konvertiere unterstützte Kombinationen von Vektor-, Dokument-, Rasterbild- und 3D-Mesh-Formaten.
Für Downloads ist ein Abo erforderlich
Bereit, diese Tools auszuprobieren?
Kostenlos registrieren – keine Kreditkarte erforderlich. Kostenlose Tools sind sofort verfügbar.
Kostenlos starten