

Les supports d’impression 3D expliqués (et comment éviter d’en avoir besoin)
Il y a deux façons pour que les supports vous gâchent la journée.
La première consiste à ne pas les utiliser et à regarder l’imprimante extruder une magnifique arche dans le vide, là où le plastique s’affaisse en ce que la communauté appelle généreusement du spaghetti.
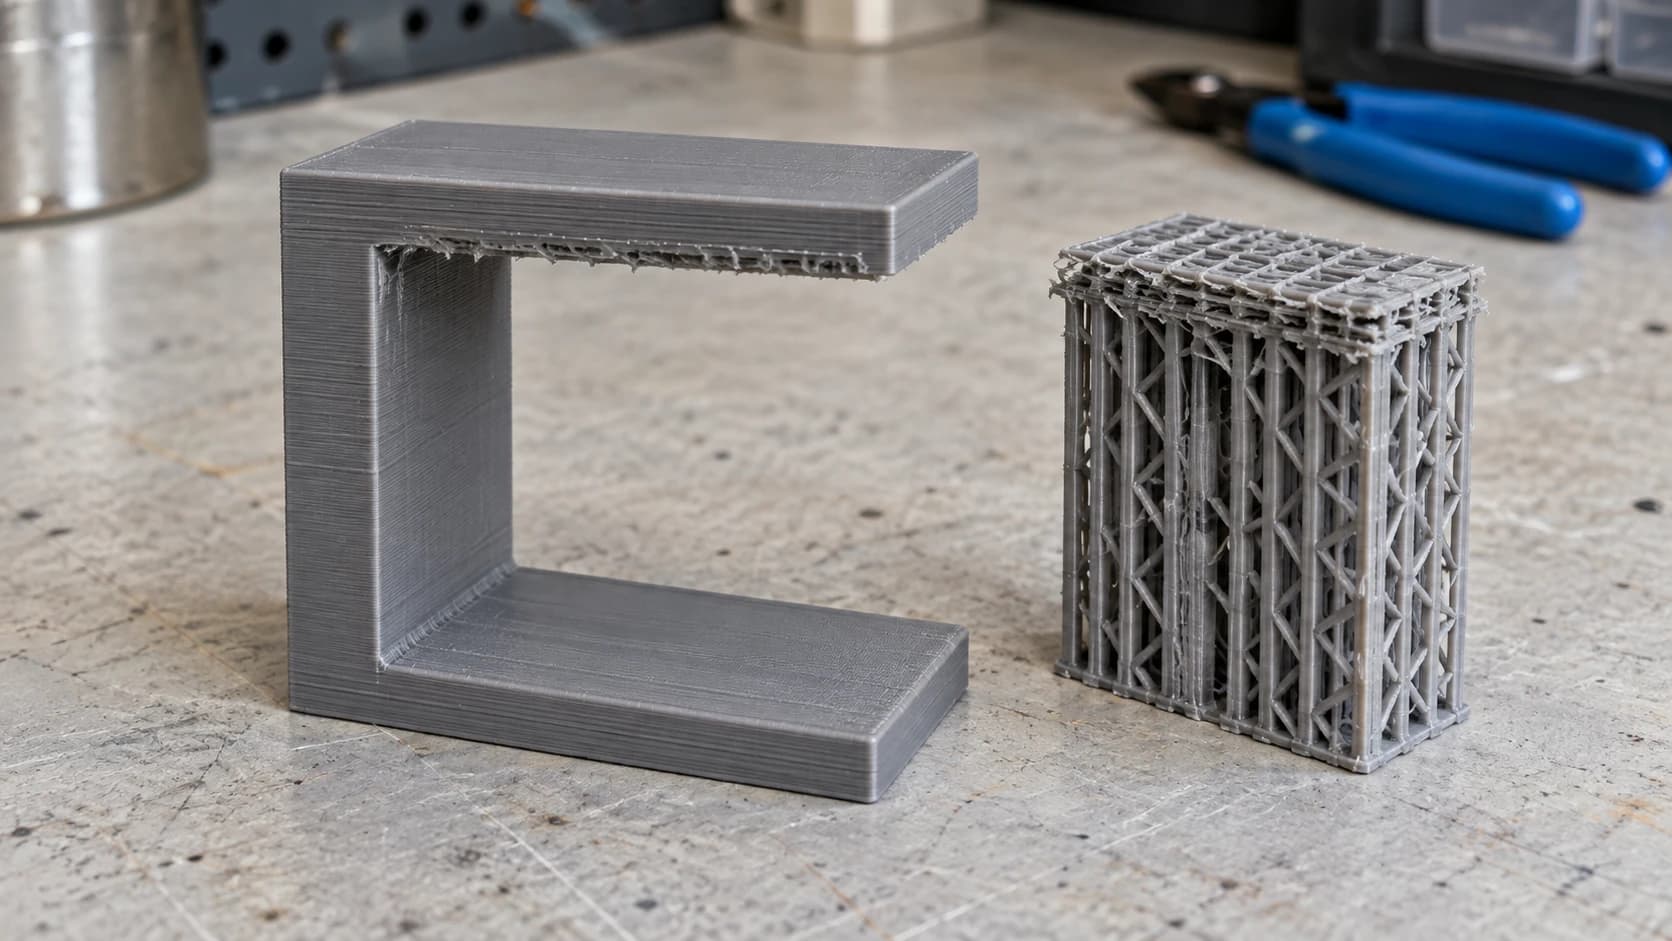
La seconde consiste à les utiliser et à passer quarante minutes à retirer à la pince une forêt de plastique d’une pièce, avant de découvrir que la surface en dessous semble avoir été attaquée.
Dans les deux cas, le problème vient du fait de traiter les supports comme un interrupteur. En réalité, ils constituent le dernier recours, et la meilleure solution intervient la plupart du temps avant même d’ouvrir leurs réglages.
Conseil
Réponse courte : une imprimante FDM ne peut construire que sur quelque chose. Les surplombs de moins d’environ 45 degrés par rapport à la verticale s’impriment généralement sans support, les espaces entre deux points ancrés se pontent généralement bien, et tout le reste a besoin de support. Avant d’en ajouter, essayez de faire pivoter le modèle, car l’orientation permet de supprimer davantage de supports que les réglages ne le pourront jamais.
Pourquoi les surplombs échouent-ils ?
Une imprimante FDM dépose du plastique chaud en couches, et chaque couche doit reposer sur celle qui se trouve dessous. Lorsqu’il n’y a rien en dessous, le plastique extrudé s’affaisse avant de refroidir.
L’échec ne survient pas d’un seul coup, ce qui rend la règle imprécise. Chaque couche est légèrement plus large que celle du dessous : une pente douce est donc soutenue sur la majeure partie de sa largeur par la couche précédente et reste en place. Une pente plus raide repose sur une surface de plus en plus réduite, jusqu’à ce que son bord en surplomb se recourbe, puis s’affaisse, puis accroche.
La règle des 45 degrés, et pourquoi ce n’est qu’une règle empirique
La convention veut que les surplombs allant jusqu’à environ 45 degrés par rapport à la verticale s’impriment correctement sans support, et qu’au-delà, ils aient besoin d’aide.
C’est un point de départ réellement utile, mais ce n’est pas une loi. La réponse réelle varie selon :
- Le refroidissement. Un meilleur refroidissement de la pièce fige plus rapidement le plastique, et une imprimante bien refroidie gère souvent des angles plus raides.
- La hauteur de couche. Des couches plus fines dépassent moins de la précédente, ce qui permet aux couches peu épaisses de gérer des parois plus raides.
- La vitesse. Une impression plus lente sur un surplomb laisse à chaque couche davantage de temps pour se solidifier.
- Le matériau. Le PLA est conciliant dans ce domaine. Les autres matériaux refroidissent différemment et se comportent différemment.
C’est pourquoi le conseil honnête consiste à imprimer un test plutôt qu’à faire confiance à un chiffre. Un modèle de test de surplomb imprime une série d’angles croissants sur une petite pièce et vous indique ce que votre imprimante, avec votre refroidissement et votre filament, parvient réellement à gérer.
IMPRIMEZ. DÉCOUPEZ. GRAVEZ.



- Plusieurs formats (SVG, DXF, PNG)
- Créations testées sur machine
- Licences commerciales
Sponsorisé par PrintCutCarve.com
Le pontage n’est pas un surplomb
Un pont est du plastique qui franchit un espace entre deux points déjà tous deux soutenus, comme le haut d’une porte ou un trou dans une paroi verticale.
Le pontage fonctionne, souvent de manière étonnamment efficace, car l’imprimante peut étirer un filament entre deux ancrages et le laisser refroidir sous tension. Il n’a pas besoin de support en dessous, et ajouter un support sous un pont est une façon courante de rendre un détail propre plus brouillon.
À l’inverse, un surplomb est ancré à une extrémité et suspendu dans le vide à l’autre. C’est le cas qui a besoin d’aide.
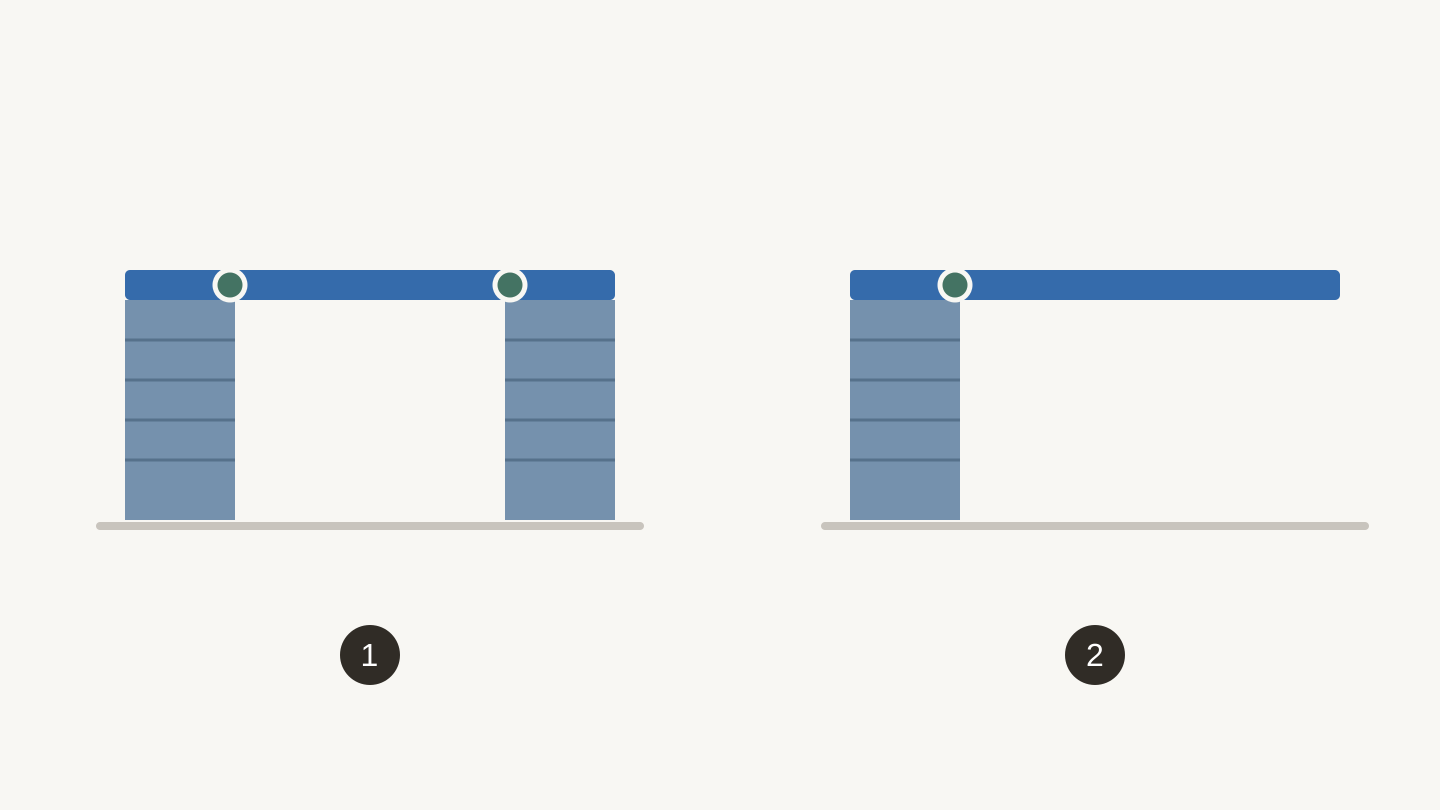
Deux portées différentes : 1, un pont entre deux ancrages ; 2, un porte-à-faux partant d'un seul ancrage. Les points verts indiquent les extrémités soutenues.
L’orientation est plus importante que les supports
C’est le point à retenir, car il simplifie tout le reste.
Avant d’activer quoi que ce soit, faites pivoter le modèle. Mettez-le debout, posez-le sur sa face, inclinez-le à 45 degrés. De nombreux modèles qui nécessitent beaucoup de supports dans l’orientation évidente n’en demandent presque aucun dans une autre.
Trois éléments à évaluer pendant que vous le faites tourner :
Où les marques de support apparaissent-elles ? Les supports laissent des marques. Si la pièce doit être soutenue quelque part, placez ces marques sur une face que personne ne verra.
Dans quelle direction la charge s’exerce-t-elle ? L’adhérence entre les couches est l’axe faible. Une pièce soumise à des contraintes doit avoir ses couches orientées en travers de la charge, et non dans sa direction.
L’orientation crée-t-elle un problème plus important ? Une rotation qui supprime les supports mais laisse une minuscule surface de contact avec le plateau échange un échec contre un autre.
Diviser un modèle en deux pièces et les coller ensuite est également parfaitement légitime, et cela supprime souvent tous les supports en une seule opération.
Concevez pour éviter les surplombs
Si vous créez vous-même le modèle, quelques habitudes permettent d’éliminer les supports avant même qu’ils n’existent :
Préférez un chanfrein au surplomb. Un chanfrein à 45 degrés sous un élément saillant s’imprime sans support là où une tablette carrée n’y parvient pas.
Donnez une forme en goutte à vos trous horizontaux. Un trou rond dans une paroi verticale possède un sommet non soutenu. Remodeler le sommet en pointe lui permet de s’auto-soutenir.
Gardez les ponts courts et ancrés aux deux extrémités.
Placez la face plane vers le bas lorsque la conception le permet.
Les réglages qui déterminent s’ils se détachent
Si les supports sont inévitables, quelques réglages font la différence entre « se détache d’un seul morceau » et « projet archéologique ».
| Réglage | Fonction | Effet pratique |
|---|---|---|
| Distance Z (distance supérieure) | Espace entre le support et la pièce située au-dessus | Le réglage principal. Trop faible, les éléments se soudent ; trop grande, le surplomb s’affaisse |
| Distance XY | Espace horizontal entre le support et les parois de la pièce | Empêche les supports de fusionner avec les surfaces verticales |
| Couches d’interface | Raft dense directement sous la pièce | Meilleure finition de surface, retrait plus difficile |
| Densité | Quantité de matériau dans le corps du support | Plus élevée, elle offre davantage de stabilité et laisse davantage de matériau à retirer |
| Motif | Géométrie interne | Influence à la fois la stabilité et la façon dont le support se détache |
La distance Z est le premier réglage à ajuster, et elle interagit avec la hauteur de couche. C’est pourquoi une valeur copiée du profil de quelqu’un d’autre se comporte souvent différemment sur votre imprimante. Définissez-la comme un multiple de votre hauteur de couche plutôt que comme un nombre absolu : elle se transfère ainsi mieux d’un profil à l’autre.
Supports normaux ou supports arborescents
La plupart des slicers proposent les deux.
Les supports normaux se construisent verticalement depuis le plateau ou depuis la pièce, sous la forme d’un bloc plein sous ce qui doit être maintenu. Ils sont prévisibles et stables, mais utilisent davantage de matériau et touchent une plus grande surface.
Les supports arborescents poussent comme des branches qui viennent toucher uniquement les points précis qui en ont besoin. Ils utilisent moins de matériau, laissent beaucoup moins de marques et sont excellents sur les formes organiques et les figurines. Ils sont moins fiables sous les grands surplombs plats, pour lesquels un bloc plein fait tout simplement mieux le travail.
Vous pouvez également choisir de soutenir partout ou uniquement depuis le plateau d’impression. L’option limitée au plateau refuse de construire des supports sur le modèle lui-même, ce qui les éloigne des détails intérieurs, mais laisse certains surplombs sans support.
Conseil
Imprimez le même modèle deux fois, avec des supports arborescents puis normaux, la première fois que vous essayez une nouvelle catégorie de formes. Dix minutes de comparaison vous apprendront davantage sur le choix à faire que n’importe quel guide, et le résultat dépend de la forme plutôt que d’une règle universelle.
Les retirer sans abîmer la pièce
Travaillez pendant que la pièce est chaude si possible. Les supports se détachent plus facilement juste après la fin de l’impression.
Utilisez une pince coupante affleurante, pas vos doigts, pour tout ce qui possède un petit point de contact. Arracher les supports tire sur la surface située dessous.
Allez de l’extérieur vers l’intérieur. Retirez d’abord la majeure partie du support, puis les petits morceaux proches de la surface avec une pince brucelles ou un couteau de précision.
Attendez-vous à des marques résiduelles. Même des réglages parfaits laissent une texture légèrement plus rugueuse là où les supports ont touché la pièce. Un léger ponçage en élimine la majeure partie, et l’orientation permet de les éloigner des faces importantes.
Les supports solubles existent sur les imprimantes multimatériaux : un second matériau se dissout dans l’eau. C’est le résultat le plus propre disponible, mais il nécessite un second extrudeur et du temps d’impression.
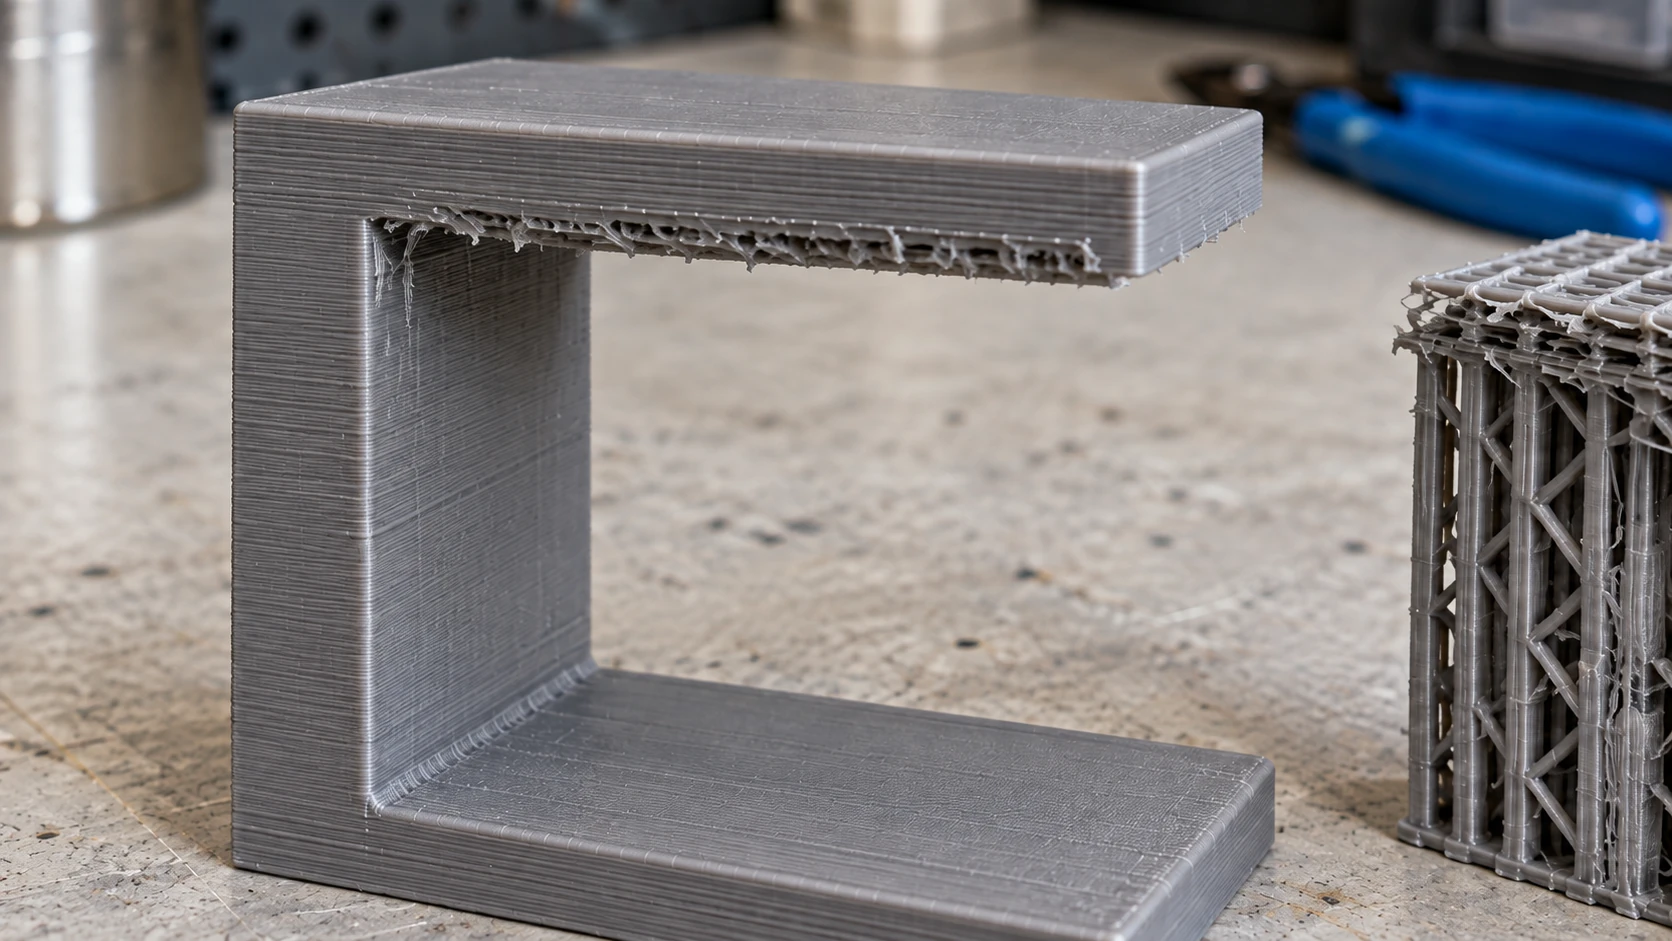
La face inférieure soutenue a une texture différente de celle du dessus et des parois latérales. Prévoyez de la marge pour le nettoyage si cette face sera visible.
Quand cela ne fonctionne toujours pas
| Symptôme | Cause probable | Correction |
|---|---|---|
| Supports soudés à la pièce | Distance Z trop faible | Augmentez la distance Z, par multiples de la hauteur de couche |
| Le surplomb s’affaisse encore sur les supports | Distance Z trop grande | Réduisez-la et vérifiez le refroidissement |
| Les supports basculent en cours d’impression | Densité trop faible ou tour très haute et fine | Augmentez la densité ou réorientez la pièce pour raccourcir le support |
| Surface rugueuse et piquée sous le surplomb | Supports normaux avec interface dense | Essayez les supports arborescents, ou acceptez le résultat et poncez |
| Supports à l’intérieur d’un trou inaccessible | Supports partout | Passez à l’option limitée au plateau ou repensez le trou |
Notre guide de dépannage de l’impression 3D couvre les problèmes qui ne sont pas liés aux supports, et le guide pour débutants présente les bases sur lesquelles tout cela repose.
Foire aux questions
Quand avez-vous besoin de supports en impression 3D ?
Lorsqu’un élément présente un surplomb de plus d’environ 45 degrés par rapport à la verticale, sans rien en dessous. Les ponts entre deux points ancrés n’ont généralement pas besoin de support, et les surplombs moins prononcés s’impriment généralement correctement.
Les supports arborescents sont-ils meilleurs que les supports normaux ?
Ils utilisent moins de matériau et laissent moins de marques, ce qui convient aux formes organiques et aux figurines. Les supports normaux sont plus fiables sous les grands surplombs plats. Aucun ne gagne dans tous les cas.
Pourquoi mes supports sont-ils fusionnés avec l’impression ?
La distance Z du support est trop faible. Augmentez-la, idéalement en l’exprimant comme un multiple de votre hauteur de couche plutôt qu’en reprenant un nombre fixe d’un autre profil.
Puis-je éviter complètement les supports ?
Souvent, oui. Faire pivoter le modèle, le diviser en pièces, chanfreiner sous les surplombs et donner une forme en goutte aux trous horizontaux permettent ensemble de supprimer les supports sur un grand nombre de pièces.
Les supports laissent-ils des marques ?
Oui, toujours dans une certaine mesure. L’objectif est de placer ces marques sur une surface que personne ne verra, ce qui relève de l’orientation plutôt que des réglages.
Quelle est la règle des 45 degrés ?
Il s’agit de la règle empirique selon laquelle les surplombs allant jusqu’à environ 45 degrés par rapport à la verticale s’impriment sans support. Votre limite réelle dépend du refroidissement, de la hauteur de couche, de la vitesse et du matériau : imprimez donc un test de surplomb pour trouver la vôtre.
Imprimez un test de surplomb
Avant le prochain modèle qui vous inquiète, imprimez un petit test de surplomb : une pièce comportant une série d’angles croissants.
Vous obtiendrez un objet physique qui vous indiquera à quel moment votre imprimante cesse réellement de s’en sortir. À partir de là, « ce modèle a-t-il besoin de supports ? » devient une question à laquelle vous répondez en observant le modèle et en comparant, au lieu de deviner et de le découvrir au bout de quatre-vingt-dix minutes.
Si un modèle arrive dans un format que votre slicer ne peut pas ouvrir, File Converter prend en charge les conversions STL, OBJ et 3MF sans coût en crédits, avec un forfait payant nécessaire pour télécharger le résultat. Et si vous regardez une pièce sans savoir comment l’orienter, Craft Chat vous aidera à y réfléchir, gratuitement avec votre compte.
Outils associés
Prêt à essayer ces outils ?
Inscrivez-vous gratuitement, sans carte bancaire. Les outils gratuits sont disponibles immédiatement.
Commencer gratuitement