

CNC-bits forklart: Hvilken endefres til hvilken jobb
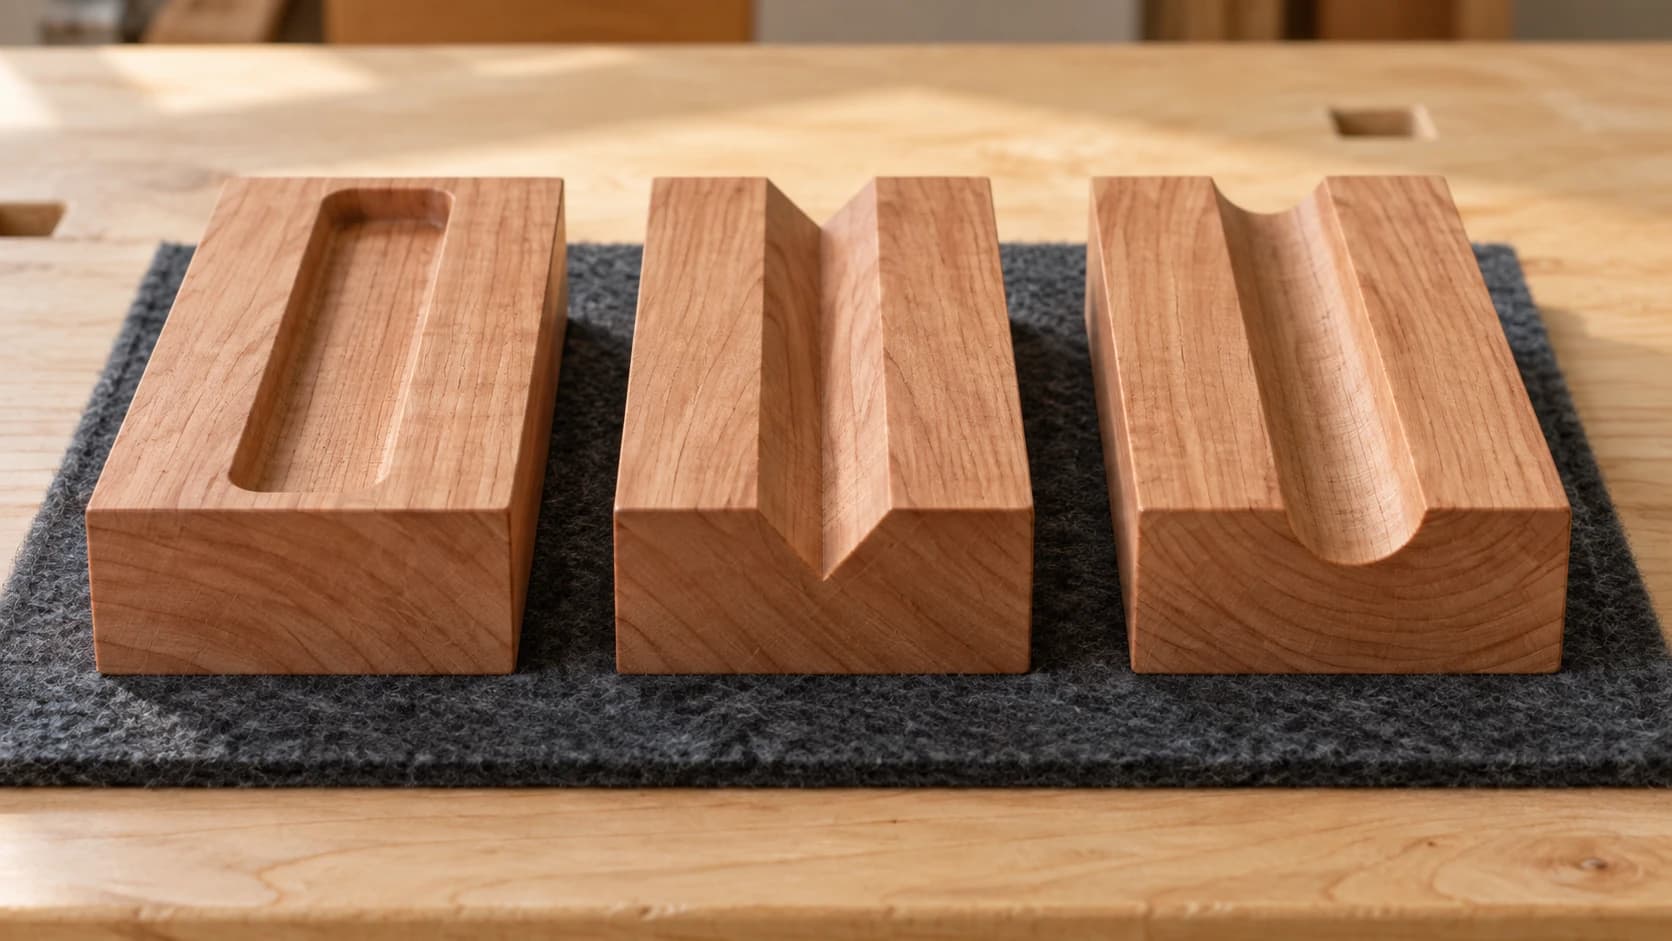
Maskinen fulgte med to freser. Den ene har sittet i spennhylsen siden dagen du satte den opp, og den har kuttet alle prosjektene siden, fordi den fungerer.
Så graverer du et detaljert skilt, og de fine delene blir grøtete. Eller du kutter en del i kryssfiner, og toppflaten fliser seg langs hver kant. Eller du prøver aluminium, og fresen sveiser seg fast i emnet.
Fresen var aldri feil. Den svarte bare på et spørsmål ingen hadde stilt.
Tips
Kort svar: Oppfresing fjerner spon og gir en ren underkant, nedfresing holder materialet nede og gir en ren overkant, mens kompresjonsfres gjør begge flater rene på kryssfiner. Bruk en V-bit til graverte bokstaver og dekor, en kulefres til 3D-konturer, og tilpass bitdiameteren til den minste detaljen i designet.
Terminologien
Fem tall beskriver enhver fres, og produktoppføringene forutsetter at du kjenner alle fem.
Skaftdiameter er delen som går inn i spennhylsen, vanligvis 1/4 tomme eller 1/8 tomme på hobbymaskiner. Spennhylsen avgjør hva du kan bruke, og adaptere finnes, men de reduserer stivheten.
Skjærediameter er bredden på selve kuttet. Den er ofte lik skaftet, men det er langt fra alltid tilfelle.
Antall skjær er hvor mange skjæregger som spiraler rundt fresen.
Skjærlengde er hvor dypt den kan kutte. En fres med skjær som er kortere enn materialet ditt, kan ikke kutte gjennom det i én omgang, uansett hvordan du stiller inn dybden.
Total lengde er viktig for stivheten. Lange freser bøyer seg, og dette vises som skrå vegger og unøyaktige deler.
Antall skjær endrer alt
Flere skjær betyr flere skjæregger som berører emnet, noe som høres bedre ut, men ikke automatisk er det.
| Skjær | Best til | Hvorfor |
|---|---|---|
| 1 | Plast, aluminium, myke materialer | Maksimal plass for spon som skal slippe ut før de smelter eller pakker seg |
| 2 | Tre, MDF, kryssfiner, generell bruk | Det fornuftige standardvalget for nesten all hobby-CNC |
| 3 til 4 | Hardere materialer, finbearbeiding | Finere overflate, mindre plass til spon |
Avveiningen gjelder sponavgangen. Hvert skjær er også en kanal som avfallet skal ut gjennom. Færre skjær betyr større kanaler, og det er nettopp det myke, klebrige materialer trenger for å unngå pakking og smelting. Flere skjær gir en jevnere overflate, så lenge materialet lager små spon.
Plast vil særlig ha ett skjær. Å kjøre akryl med en fres med fire skjær er en sikker måte å lage en sammenklistret masse på.
SKRIV UT. KUTT. FRES.



- Flere formater (SVG, DXF, PNG)
- Maskintestede design
- Kommersielle lisenser
Sponset av PrintCutCarve.com
Oppfresing, nedfresing, kompresjon
Dette er forskjellen som løser problemet med flisete kanter, og det handler om hvilken vei spiralen kaster sponene.
Oppfresing fører avfallet oppover og ut av kuttet. Den gir utmerket sponavgang, som betyr mindre varme og mindre sviding, og den gir en ren underkant. Ulempen er at den løfter materialet mens den kutter: toppflaten kan bli lodden eller flise seg, og tynne eller dårlig festede deler kan trekkes opp fra arbeidsflaten.
Nedfresing fører avfallet nedover. Den presser materialet mot arbeidsflaten, holder små deler på plass og gir en svært ren overkant. Ulempen er at sponene ikke har noe annet sted å gå enn inn i kuttet. De pakker seg og bygger opp varme, noe som kan føre til sviding ved dype kutt.
Kompresjon gjør begge deler: oppfresingsgeometri på spissen og nedfresingsgeometri over den. Begge flater blir rene, akkurat det finert kryssfiner trenger. Ulempen er at den bare fungerer riktig når kuttet er dypt nok til at begge delene griper inn, så den er laget for kutt i full dybde, ikke grunne passeringer.
| Fres | Ren overkant | Ren underkant | Holder emnet nede | Sponavgang |
|---|---|---|---|---|
| Oppfresing | Nei | Ja | Nei, løfter | Utmerket |
| Nedfresing | Ja | Nei | Ja | Dårlig |
| Kompresjon | Ja | Ja | For det meste | God |
For det meste hobbyarbeid i heltre og MDF er en oppfres med to skjær det riktige standardvalget. Bytt til nedfresing når toppflaten er den som skal synes, og delen er godt festet. Velg kompresjon når du kutter kryssfiner med et finerlag du vil ta vare på.
Formede freser til formede oppgaver
V-bits ender i en spiss med en bestemt vinkel, vanligvis 60 eller 90 grader. Når maskinen går dypere, blir kuttet bredere, og det er dette som gjør at en V-gravering kan lage linjer med varierende bredde. En smalere vinkel gir finere detaljer ved samme dybde, mens en bredere vinkel dekker mer bredde med mindre nedsenking. Vår forklaring av V-gravering viser hvordan verktøybanen faktisk fungerer.
Kulefreser har en avrundet spiss, som er det du trenger til 3D-konturer og relieffgravering. De etterlater en kamskjellete overflate, og hvor synlige disse sporene blir, avhenger av stepover: tettere passeringer gir et jevnere resultat og tar mye lengre tid. Dette er fresen for å gjøre et dybdekart om til et utskåret relieff, slik ReliefMaker genererer.
Koniske kulefreser gir deg en liten spiss for fine detaljer på en tykkere og stivere kropp. De er standardvalget for detaljert 3D-arbeid der en rett fres med liten diameter ville bøyd seg eller brukket.
Rette freser spiraler ikke i det hele tatt. De er mindre aggressive enn noen av spiralretningene og ligger midt mellom dem når det gjelder både kantkvalitet og sponavgang.
Planfreser er brede og flate, laget for å rette av en offerplate eller en planke, ikke for å kutte deler.
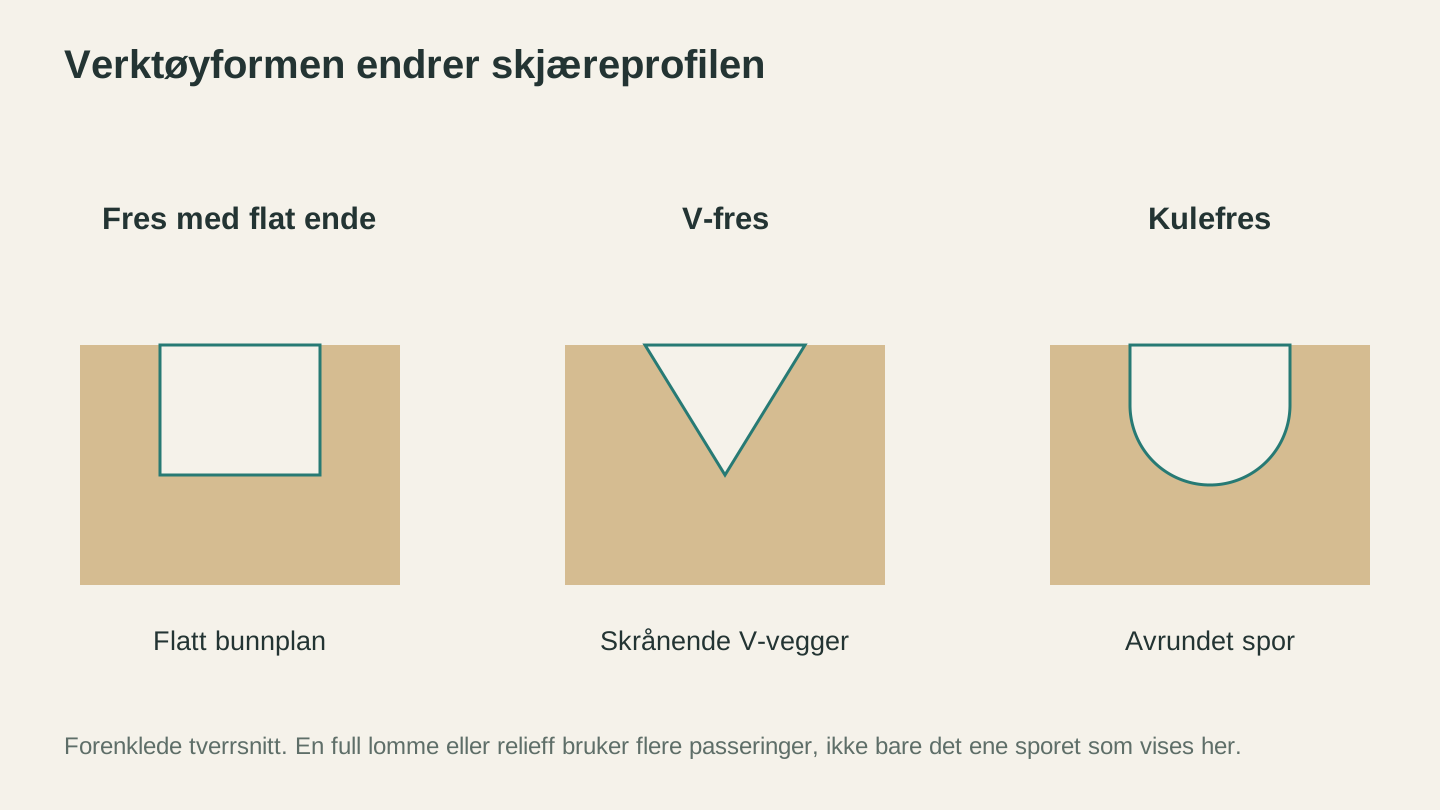
Verktøyspissen påvirker skjæreprofilen. Flere passeringer kan kombinere disse profilene til en lomme, et skilt eller en skulpturert overflate.
Bitdiameteren er en designbegrensning
Dette er det som overrasker dem som designer først og kutter etterpå.
En rund fres kan ikke kutte et skarpt innvendig hjørne. Det trangeste innvendige hjørnet du kan lage, har en radius som tilsvarer halvparten av bitdiameteren. Design et spor med firkantede innvendige hjørner og en 1/4 tomme fres, så får hjørnene en radius på 1/8 tomme, enten du ønsker det eller ikke.
To konsekvenser det er verdt å kjenne til:
Sammenføyninger trenger avlastning. Hvis en tapp skal sitte helt inn i et spor, trenger sporet avlastningskutt i hjørnene, vanligvis formet som hundebein eller T-bein, slik at den gjenværende radiusen ikke blokkerer tappen. Laserkutt har ikke dette problemet, og derfor kan en fil som kutter perfekt med laser, mislykkes på en overfres.
Fine detaljer trenger en liten fres, og små freser er skjøre. En fres på 1/16 tomme når detaljer en fres på 1/4 tomme ikke kan nå, men den knekker også hvis du mater den som den større fresen. Dette er et spørsmål om matehastighet og turtall, og vår guide til matehastighet og turtall dekker det.
Advarsel
Skjærediameteren betyr også at delene blir for små hvis du ignorerer kompensering. Et rett kutt langs linjen fjerner halvparten av bitdiameteren fra hver side av en utvendig profil. CAM-programvaren håndterer dette med en innvendig eller utvendig forskyvning, og å velge feil side er en klassisk måte å ende opp med et helt ark med deler som er litt feil.
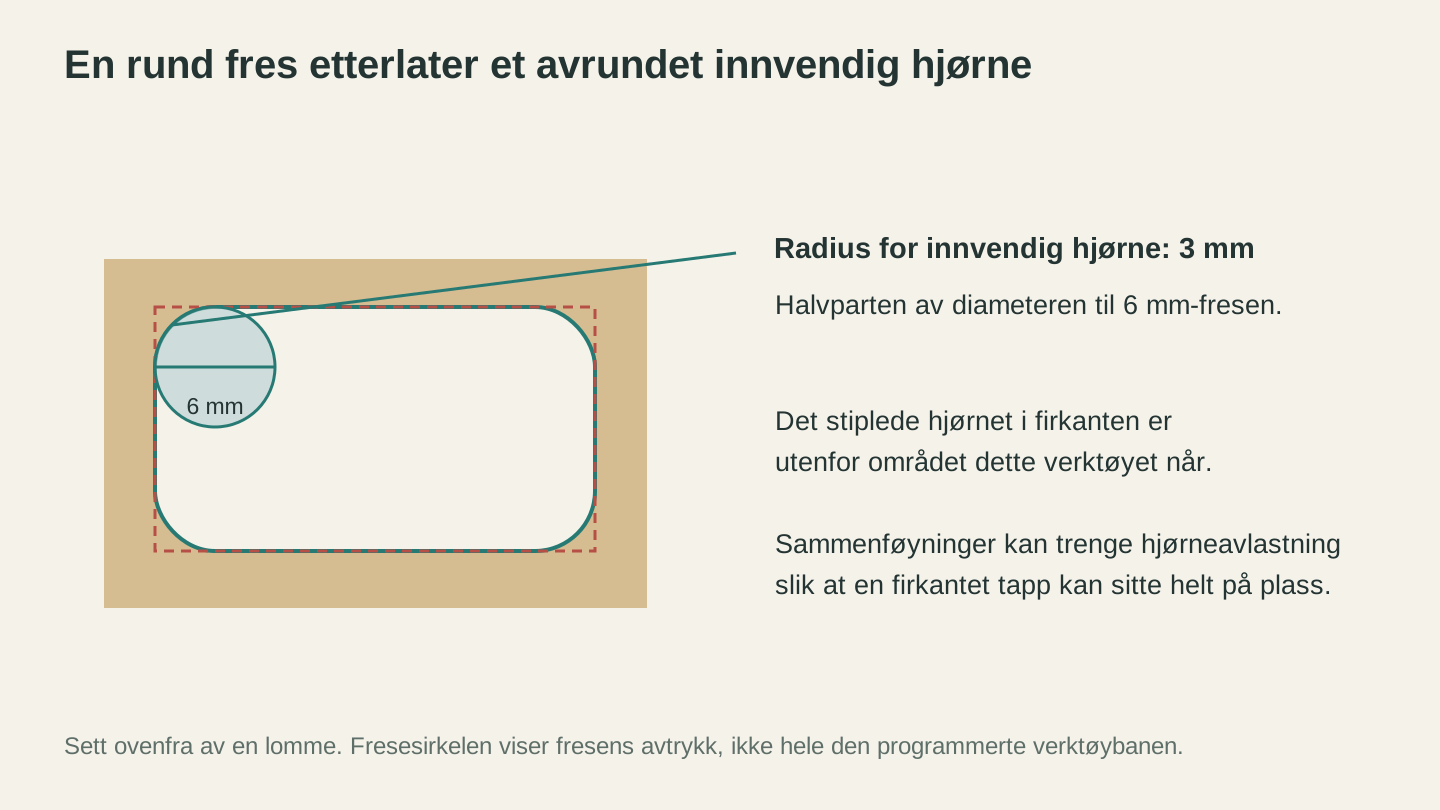
En rund fres etterlater en radius i et innvendig hjørne. Ta høyde for denne geometrien når du designer et spor for en tapp med firkantet ende.
Velg etter oppgave
| Oppgave | Velg | Merknad |
|---|---|---|
| Kutte deler i heltre eller MDF | 2-skjærs oppfres | Standardvalget i hverdagen |
| Kutte finert kryssfiner | Kompresjon | Begge flater holder seg rene ved full dybde |
| Kutte små deler som kan løfte seg | Nedfres | Holder dem mot arbeidsflaten |
| Graverte bokstaver og dekor | V-bit, 60 eller 90 grader | Vinkelen avgjør avveiningen mellom detalj og bredde |
| 3D-relieffgravering | Kulefres, konisk for detaljer | Stepover avgjør overflaten |
| Lommekutt med flat bunn | Flat endefres | En kulefres etterlater en avrundet bunn |
| Akryl og plast | 1-skjærs oppfres | Sponavgang hindrer smelting |
| Avrette en planke eller offerplate | Planfres | Bred og grunn |
Slik varer de lenger
Freser er forbruksvarer, og de fleste blir utslitt tidlig av grunner som kan unngås.
En sløv fres svir i stedet for å kutte. Hvis kutt som tidligere var rene, nå er brune og lukter svidd, bør du mistenke fresen før innstillingene.
Harpiksavleiringer virker som sløvhet. Kvae og limrester legger seg på skjærene og hindrer dem i å kutte. Når du rengjør dem, kan du få en fres som virket utslitt, til å fungere igjen.
La aldri freser berøre hverandre. Når hardmetallskjærene ligger løst i en skuff, slår de mot hverandre og får hakk. Oppbevar dem i rørene eller i en blokk.
Kutt i full dybde ødelegger freser. Flere grunnere passeringer tar lengre tid og koster mindre i verktøy, samtidig som de gir bedre kanter.
Sett skaftet riktig i spennhylsen, men ikke så dypt at skjærene blir begravd. En dårlig festet fres kan trekkes ut midt i kuttet, noe som ødelegger delen og ofte også fresen.
Innlegget vårt om vanlige CNC-feil dekker resten av de første leksjonene, og arbeidsfeste for nybegynnere viser hvordan du holder materialet der det skal være mens alt dette pågår.
Ofte stilte spørsmål
Hva er forskjellen på en oppfres og en nedfres?
Oppfresen spiraler sponene opp og ut, noe som gir god sponavgang og en ren underkant, men den kan løfte emnet og gjøre toppen lodden. Nedfresen presser sponene ned, holder materialet på plass og gir en ren overkant, men pakker sponene inn i kuttet.
Når bør jeg bruke en kompresjonsfres?
På kryssfiner og andre finerte plater der begge flatene må være rene. Den trenger tilstrekkelig skjæredybde til at både oppfresings- og nedfresingsdelen griper inn, så den passer til kutt i full dybde, ikke grunne passeringer.
Hvor mange skjær trenger jeg til tre?
To er standardsvaret for tre, MDF og kryssfiner. Bruk ett skjær til plast og aluminium, der sponavgang er viktigst.
Hvilken fres bruker jeg til å gravere bokstaver?
En V-bit, vanligvis 60 eller 90 grader. Den smalere vinkelen gir finere detaljer, mens den bredere vinkelen dekker mer bredde ved samme dybde.
Hvorfor blir de innvendige hjørnene avrundede?
Fordi en rund fres ikke kan kutte et skarpt innvendig hjørne. Den minste radiusen du kan få, er halvparten av bitdiameteren, og derfor trenger sammenføyninger avlastningskutt i hjørnene.
Hvorfor knakk fresen min?
Vanligvis fordi du mater for raskt for diameteren, kutter for dypt i én omgang, eller kjører en liten fres med innstillinger beregnet for en større. Bøying og varme ødelegger freser lenge før slitasje gjør det.
Kjøp tre, ikke tolv
Hvis du er nybegynner, trenger du ikke et sett med tretti. En 1/4 tomme oppfres med to skjær, en V-bit på 60 eller 90 grader og en liten kulefres dekker til sammen deler, bokstaver og 3D-arbeid.
Legg til en kompresjonsfres når du begynner å kutte fin kryssfiner, og en fres med ett skjær når du kutter akryl for første gang. Alt annet kan vente til en bestemt oppgave krever det.
Når du er klar til å lage noe som disse fresene kan kutte, genererer Vector Studio maskinklare SVG-design, og ReliefMaker gjør et bilde eller en ledetekst om til dybdekartet en kulefres skjærer ut. Hvis du er usikker på hvilken fres en bestemt oppgave krever, er Craft Chat gratis med kontoen din, og du kan gjerne spørre.
Relaterte verktøy
Klar til å prøve disse verktøyene?
Registrer deg gratis, uten kredittkort. Gratis verktøy er tilgjengelige med en gang.
Kom i gang gratis