

V-carving forklart: Slik freser ett V-bit hårfine linjer og kraftige streker
Prøv å frese små bokstaver med en flat endefres, så skjønner du raskt hvorfor skiltmakere ikke gjør det slik. Seriffene forsvinner, de indre hjørnene blir avrundede, og de tynne strekene blir smalere enn noe bit du eier. Du kan gå ned til en 1/32" endefres og se at arbeidstiden eksploderer, men hjørnene er fortsatt runde, fordi et rundt verktøy fysisk ikke kan frese et skarpt indre hjørne.
V-carving løser alt dette med ett bit og én smart idé.
Tips
Kort svar: V-carving bruker et V-formet bit som freser dypere der motivet er bredt, og grunnere der det er smalt. Fordi skjærebredden til bitet øker med dybden, lager ett enkelt bit både hårfine detaljer og kraftige streker i samme verktøybane, og spissen når helt inn i hjørnene, slik at de faktisk blir skarpe. Dette er standard CNC-teknikk for bokstaver og strektegninger.
Trikset: Dybden følger bredden
Et V-bit er en kjegle. Helt ytterst på spissen er skjærebredden i praksis null, og jo dypere det går, desto bredere blir sporet det etterlater. Dette ene geometriske faktumet er hele teknikken.
CAM-programvaren din fører bitet ned langs senterlinjen til hver form i motivet, ikke langs kantene. På hvert punkt beregner den hvor dypt bitet må gå for at de skrå sidene på kjeglen akkurat skal berøre begge vektorkantene. Der streken er hårfin, kysser bitet så vidt overflaten. Der streken blir bredere, går bitet dypere. Dybden endres hele tiden når formen endrer bredde, og derfor får en ferdig v-carve det håndmeislede, lysfangende uttrykket.
Hjørnene er der det virkelig fungerer. Når verktøybanen nærmer seg et spisst hjørne, blir formen smalere, så bitet heves. I selve hjørnet er bitet nesten ved overflaten, og spissen med tilnærmet null bredde følger punktet nøyaktig. Slik får v-carvede bokstaver skarpe seriffer og skarpe indre hjørner som ingen rund endefres kan lage, uansett størrelse.
Sammenlign dette med å lommefrese de samme bokstavene flatt:
| Flat lommefresing | V-carving | |
|---|---|---|
| Indre hjørner | Avrundes av bitradiusen | Skarpe, fulgt av spissen |
| Minste detalj | Begrenset av bitdiameteren | Nær null, hårfine linjer fungerer |
| Nødvendige bits | Mindre bits for mindre detaljer | Ett V-bit til alt |
| Kjøretid for bokstaver | Lang, mange rensesteg | Rask; dype streker kan trappes ned i Z |
| Utseende | Flat bunn, jevnt | Skrå vegger, varierende dybde, skyggespill |
Lommefresing har fortsatt sin plass for store områder med flat bunn. For bokstaver og strektegninger vinner v-carving på hastighet, detaljer og utseende samtidig.
SKRIV UT. KUTT. FRES.



- Flere formater (SVG, DXF, PNG)
- Maskintestede design
- Kommersielle lisenser
Sponset av PrintCutCarve.com
60 eller 90 grader?
De to vanligste vinklene er 60 og 90 grader, og forskjellen er enkel: For samme strekbredde freser et smalere bit dypere.
Regn på en strek som er 6 mm bred. Et bit på 90 grader når full bredde ved 3 mm dybde, altså halvparten av strekbredden. Et bit på 60 grader trenger omtrent 5.2 mm dybde for å dekke samme strek. Samme motiv, svært ulik fresing.
| Bitvinkel | Dybde på en 6 mm strek | Best for |
|---|---|---|
| 90° | 3 mm | Større bokstaver, kraftige motiver, grunnere fresing |
| 60° | ~5.2 mm | Liten tekst, fine detaljer, delikate strektegninger |
| 30° | ~11 mm (freses sjelden så dypt) | Svært liten tekst i graveringsstørrelse |
En grov tommelfingerregel fra verkstedet, så forhåndsvis verktøybanen før du stoler på den: 60 grader for liten tekst og fine ornamenter, omtrent en tomme høye eller mindre, fordi den brattere kjeglen gjengir smale detaljer med større dybde og tydelighet. 90 grader for større skilt, fordi den holder fresedybden på et fornuftig nivå i brede streker og gir kraftige bokstaver en bredere, mer lesbar fas. Mange hobbyhåndverkere eier nettopp disse to fresene og ikke noe annet.
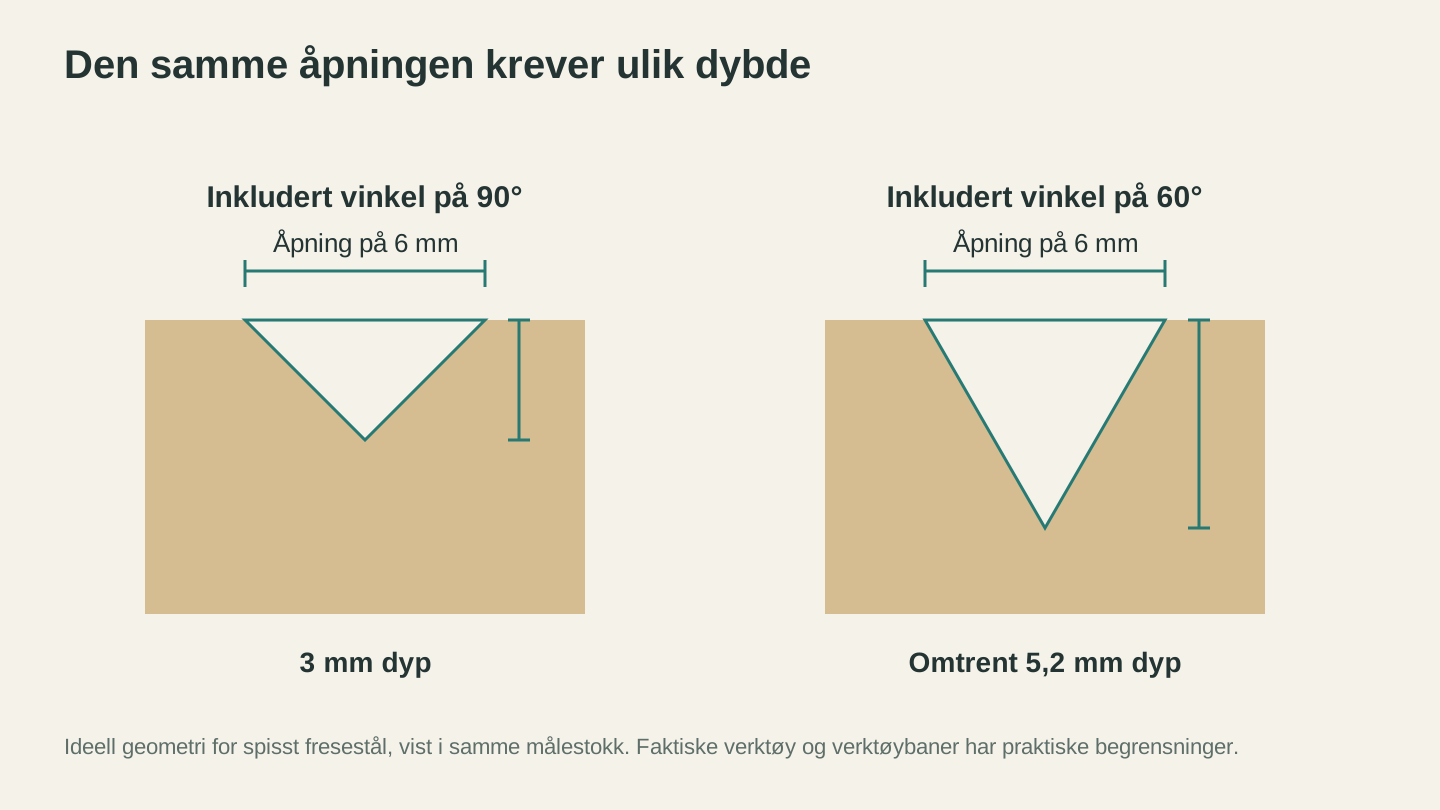
For den samme åpningen på 6 mm når en ideell V på 90 grader 3 mm dypt, mens en V på 60 grader når omtrent 5.2 mm. Begge utsnittene bruker samme målestokk.
Motiver som fungerer godt med V-carving
V-carving er bare så god som vektorene du mater den med. Matematikken i verktøybanen forutsetter rene, lukkede former, og den blir synlig forvirret når de mangler. Dette trenger du:
- Lukkede vektorkonturer. Hver form bør være en lukket sløyfe. Skrifttyper er allerede det, og derfor fungerer v-carving av tekst så pålitelig.
- Ingen overlapp eller duplikater. To former oppå hverandre, eller en bane som krysser seg selv, lager doble fresespor og merkelige dybdesprang.
- Faktisk strekbredde. Strektegninger må være laget som konturerte former med reell bredde. En senterlinje uten bredde gir CAM-programvaren ingenting å måle, så den lager bare et spor med konstant dybde.
Hvis du tegner ditt eget motiv, bør du holde det enkelt og kraftig. Hvis du vil ha noe ornamentert uten å bruke en hel kveld på rydding av vektorer, genererer Vector Studio maskinklare SVG-filer fra en tekstbeskrivelse for 1 credit, og resultatet består av lukkede baner uten overlapping, akkurat det en v-carve-verktøybane trenger. Hvis CAM-programvaren din bare importerer DXF, kjører du SVG-filen gjennom File Converter først. Den håndterer SVG til DXF uten kostnad i tool credits, og ingen credits kreves. Nedlasting av den konverterte filen krever et aktivt betalt abonnement.
Når motivet er klart, er resten av skiltarbeidsflyten, med layout, verktøybaner, oppspenning og etterbehandling, et eget tema. Vår gjennomgang av hvordan du lager et egendefinert CNC-skilt dekker hele prosessen fra start til slutt.
Info
Den samme geometrien med variabel dybde driver v-carve-innlegg, der en plugg som er frest med det samme V-bitet, legges i lommen for en tett limfuge når passformen er justert. Hvis v-carving gir mening for deg, er CNC-innlegg det naturlige neste steget.
Dybdegrenser og v-carving med flat dybde
Her er problemet ingen nevner før det rammer deg: Dybden følger bredden, og bredden kan bli voldsom. En stor, kraftig bokstav med en 40 mm bred strek ber et bit på 90 grader om å gå 20 mm dypt langs senterlinjen. Det er dypere enn mange vanlige V-bits kan frese, sjekk bitets spesifikasjon for skjærelengde, muligvis dypere enn materialet er tykt, og resultatet ser ut som en grøft, ikke en bokstav.
Løsningen er v-carving med flat dybde, som de fleste dedikerte CNC CAM-pakker tilbyr under ett eller annet navn. Du angir en maksimal dybde, for eksempel 4 mm. V-bitet freser den avfasede kanten på hver form ned til denne dybden, og alt som er bredere, ryddes ut flatt ved 4 mm i stedet for å gå dypere. De fleste programmer lar en større flat endefres gjøre dette ryddesteget, slik at V-bitet bare freser fasene.
Resultatet er en bokstav med lomme og skarpe, avfasede vegger: de skarpe hjørnene og skrå kantene fra v-carving, med den kontrollerte dybden til en lomme. Dette er standardmetoden for store utskårne skilt, og et trygt utgangspunkt for hvordan skiltene du har beundret, sannsynligvis ble laget.
Advarsel
Sjekk alltid verktøybanens maksimale dybde i forhåndsvisningen før du freser et bredt motiv uten grense for flat dybde. En glemt dybdebegrensning på én bred bokstav er en klassisk måte å frese gjennom emnet og ned i offerplaten på.
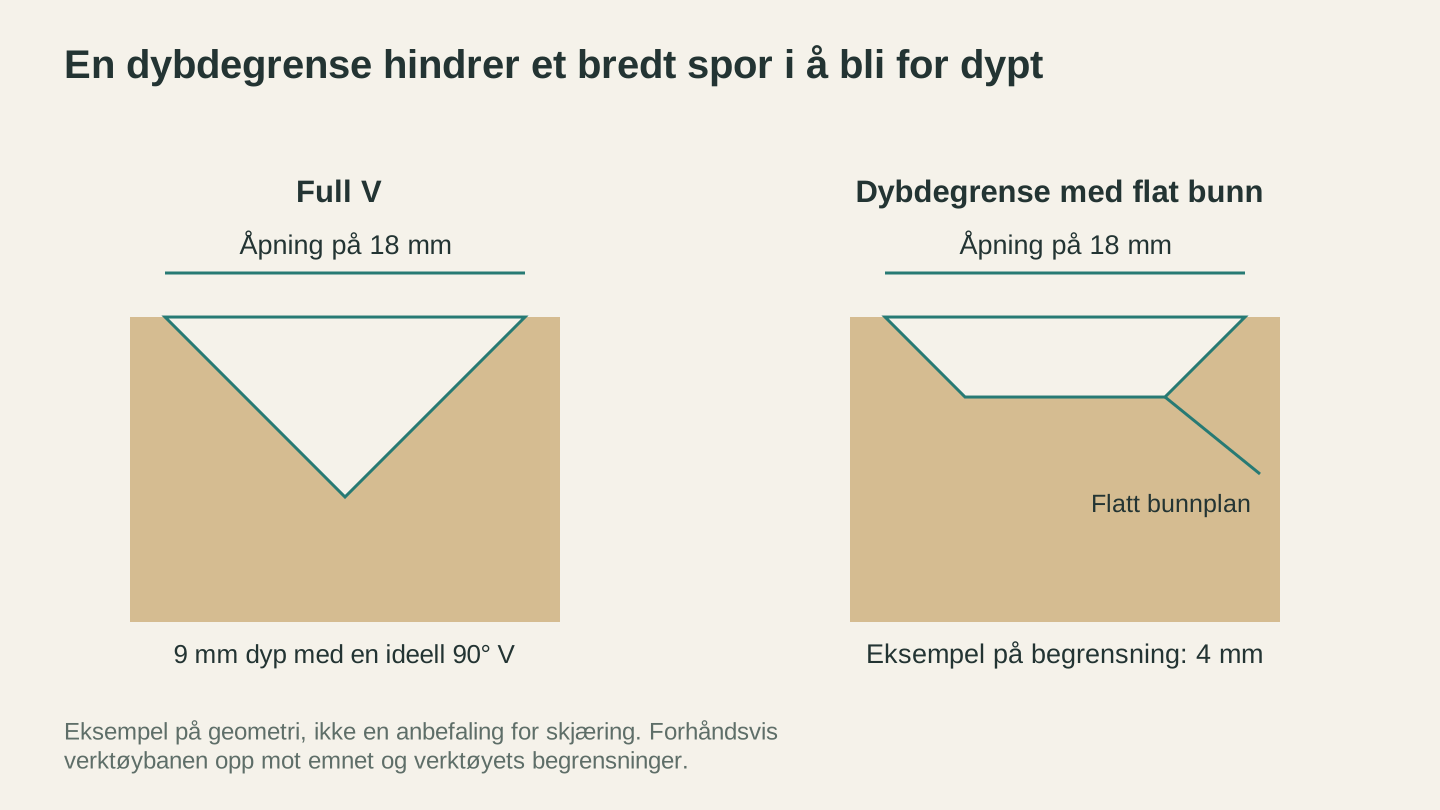
En grense for flat dybde bevarer skråkanten samtidig som den begrenser det dypeste området. Målene som vises, er et geometrisk eksempel, ikke en maskininnstilling.
Valg av tre betyr mer enn vanlig
V-carving plasserer fine detaljer og skrå vegger akkurat der treets fiberretning liker å oppføre seg uforutsigbart, så treslaget synes tydeligere i resultatet enn ved vanlig profilfresing.
Hardt tre med tett og jevn fiber freser renest: lønn og kirsebær er klassikerne, og begge holder skarpe hjørner og jevne fasvegger. Treslag med åpen fiber, som eik og ask, kan flise ut langs fiberlinjene akkurat der en fin serif krysser dem. Mykt tre, som furu, har en tendens til å frynse seg i sporene i stedet for å skjæres rent. For malte skilt blir V-carving i grunnet MDF svært pent, fordi materialet ikke har fiberretning i det hele tatt.
Vår guide til valg av tre for CNC går mer i dybden på treslag, men kortversjonen for v-carving er: Jo finere detaljene i motivet er, desto tettere fiberstruktur vil du ha under dem.
Vanlige feil
Når en v-carve blir skuffende, skyldes det nesten alltid én av disse tingene:
- Avrundede, grøtete hjørner. Kjennetegnet på et sløvt V-bit. Spissen gjør det delikate hjørnearbeidet, og den er også den mest sårbare delen av verktøyet. Hvis hjørner som tidligere ble skarpe, begynner å se myke ut, er bitet utslitt, ikke filen din.
- Frynser i sporene. Vanligvis mykt tre eller tre med åpen fiber, noen ganger en sløv egg eller for høy mating. Lett håndsliping fjerner det meste; et lag slipforsegler før fresing hindrer mye av det fra starten.
- For dype senterlinjer i brede motiver. Den glemte grensen for flat dybde fra forrige del. Forhåndsvis maksimal dybde hver gang.
- Bokstaver som blir for tykke eller for smale. I v-carving styrer Z-nullpunktet strekbredden, ikke bare dybden. Nullpunktet litt for lavt gjør at hvert spor freses bredere enn planlagt, mens et for høyt nullpunkt gjør hele fresingen for tynn. Sett Z-nullpunktet på den faktiske materialoverflaten, nøye, helst nær freseområdet på kupede plater.
- Brente merker eller vibrasjoner i fasene. Mating og hastighet, som ved all annen fresing, med den ekstra utfordringen at den effektive skjærediameteren endres med dybden. Start med konservative innstillinger og test på en restbit; vår innføring i mating og hastighet viser hvordan du finjusterer derfra.
Vanlige spørsmål
Trenger jeg spesiell programvare for v-carving?
Du trenger CAM-programvare med en strategi for v-carve-verktøybaner, som beregner den variable dybden ut fra vektorene dine. De fleste CAM-pakker for hobbybruk og profesjonell bruk har en slik funksjon. En vanlig graverings- eller profilverktøybane med et V-bit er ikke det samme: Den freser med konstant dybde og mister hele effekten der dybden følger bredden.
Kan jeg v-carve kryssfiner eller MDF?
MDF, ja, og det er en favoritt til malte skilt. Kryssfiner er mer risikabelt: Fresingen avdekker vekslende limlinjer og finerlag i fasveggene. Noen liker dette som en stripete effekt, andre hater det. Baltisk bjørk gir den reneste versjonen av dette uttrykket.
Hvilken vinkel bør mitt første V-bit ha?
Hvis du bare kjøper ett, bør du kjøpe et bit på 60 grader. Det håndterer små og mellomstore bokstaver godt, og det er på små bokstaver v-carving slår alle alternativer tydeligst. Legg til et på 90 grader for større skilt når prosjektet krever det.
Gi det gode vektorer, så svikter det sjelden
V-carving er en av de sjeldne CNC-teknikkene der det smarte ligger helt i geometrien. Når du først forstår at dybden følger bredden, vil selve teknikken nesten aldri overraske deg. Feilene skyldes sløve spisser, feil treslag og rotete motiver.
To av disse faktorene styrer du ved arbeidsbenken. Den tredje kan du løse på omtrent ett minutt: Beskriv designet du vil ha i Vector Studio og få en ren SVG med lukkede baner, laget for fresing. Konverter den deretter med File Converter hvis CAM-programvaren din vil ha DXF. Generering bruker credits, konvertering gjør ikke det. Klargjør det ferdige designet i CAM-programvaren før fresing. Nedlasting av den konverterte filen krever et aktivt betalt abonnement.
Relaterte verktøy
Klar til å prøve disse verktøyene?
Registrer deg gratis, uten kredittkort. Gratis verktøy er tilgjengelige med en gang.
Kom i gang gratis