

Lasergesneden vingerverbindingen die echt sluiten
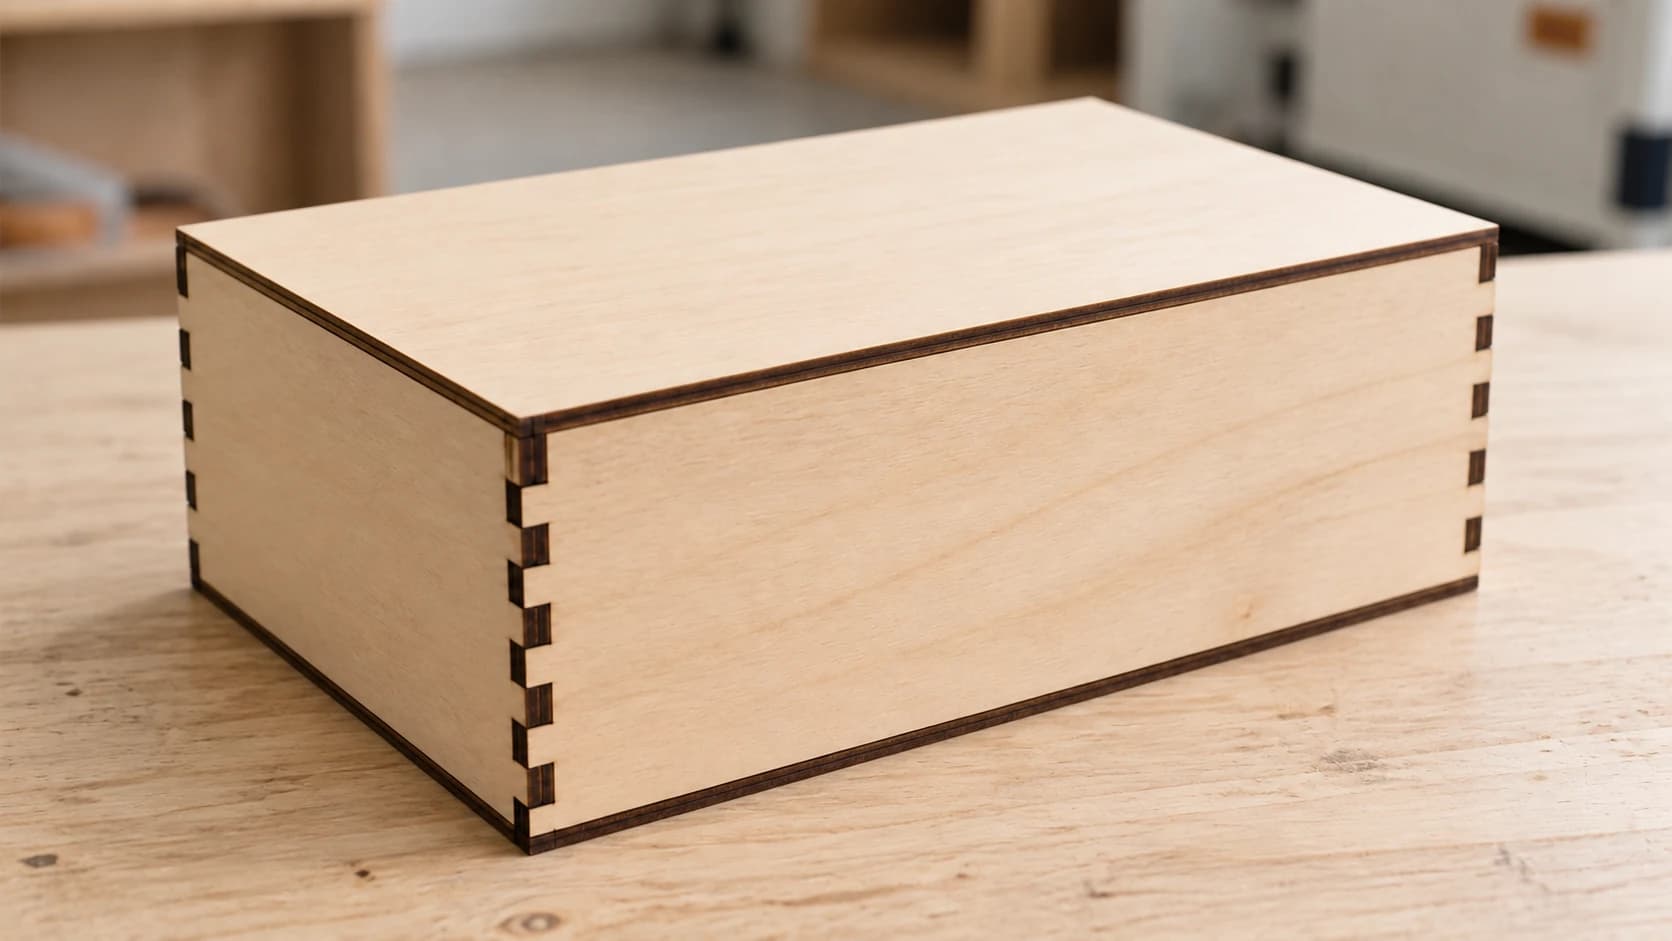
Je hebt het bestand gedownload, de zes panelen gesneden en twee ervan opgepakt om de passing te testen.
Ze vallen in elkaar. Niet klikken, niet duwen, maar vallen, met een zichtbare spleet bij elke vinger. Dus ga je terug, snijd je een tweede set met de tolerantie de andere kant op, en nu willen ze helemaal niet meer in elkaar. De derde set barst wanneer je een vinger op zijn plaats tikt.
De doos deed niets verkeerd en jij ook niet. Het bestand beschreef geometrie, en je laser sneed iets kleiner dan die geometrie, omdat lasers dat nu eenmaal doen.
Tip
Kort antwoord: een vingerverbinding zonder kerfcompensatie wordt ongeveer twee keer je kerf te los, omdat de sleuf één kerf breder wordt terwijl de vinger één kerf smaller wordt. Meet je kerf één keer, vul dat getal in het kerfveld van je dozenontwerper in en de verbindingen worden strakker.
Waarom het altijd te los zit
Je laser verwijdert een strook materiaal tijdens het snijden. Die strook is de kerf, en die is meestal ergens een fractie van een millimeter breed, wat veel te klein klinkt om belangrijk te zijn.
Toch is dit waarom het ertoe doet. Wanneer je een sleuf snijdt, haalt de bundel materiaal weg aan beide kanten van de lijn, waardoor de sleuf ongeveer één kerf breder wordt dan getekend. Wanneer je een vinger snijdt, haalt de bundel materiaal rond de buitenkant weg, waardoor de vinger ongeveer één kerf smaller wordt dan getekend.
Plaats de smallere vinger in de bredere sleuf en de speling telt op:
| Getekend | Gesneden | Verandering | |
|---|---|---|---|
| Sleufbreedte | 6.00mm | 6.00 + kerf | Breder |
| Vingerbreedte | 6.00mm | 6.00 min kerf | Smaller |
| Totale speling | 0 | Ongeveer 2 x kerf | Te los |
Met een kerf van 0.2mm betekent dat ongeveer 0.4mm speling in een verbinding die een perspassing had moeten zijn. Vermenigvuldig dat over vier hoeken en de doos wringt, staat niet haaks en is volledig afhankelijk van lijm.
PRINT. SNIJD. GRAVEER.



- Meerdere indelingen (SVG, DXF, PNG)
- Door machines geteste ontwerpen
- Commerciële licenties
Gesponsord door PrintCutCarve.com
Meet je kerf één keer
Elke instellingenkaart op internet gokt naar je machine. De kerf verandert door je laser, lens, focus, snelheid en het materiaal vóór je, dus het enige getal dat de moeite waard is, is een getal dat je zelf hebt gemeten.
De snelste methode:
- Teken een rechthoek van ongeveer 100mm lang in het materiaal van je keuze.
- Snijd die in tien gelijke stroken met negen sneden over de lengte, allemaal met de instellingen die je echt gebruikt.
- Duw alle tien stroken weer strak tegen elkaar en meet de totale lengte.
- Trek die lengte af van 100mm en deel door 9. Dat is je kerf per snede.
Door dit over negen sneden te doen in plaats van één wordt het nauwkeurig. Eén kerf is te klein om betrouwbaar te meten met handmatige schuifmaten, maar negen bij elkaar zijn dat niet. Onze uitleg over kerf behandelt het concept uitgebreider als je de achtergrond wilt kennen.
Schrijf het getal samen met het materiaal en de dikte op het reststuk en bewaar het. Je gebruikt het voor elke doos die je ooit uit die voorraad snijdt.
Waarschuwing
Kerf is niet één getal voor je machine, maar één getal per combinatie van materiaal en instellingen. Acryl, 3mm berkenmultiplex en 6mm MDF geven elk een ander antwoord, en hetzelfde materiaal sneller of langzamer snijden verandert het opnieuw. Bewaar liever een paar gelabelde reststukken dan één.
Dikte bepaalt meer dan je denkt
De vingerlengte moet overeenkomen met de materiaaldikte. Als de vingers langer zijn dan het paneel dik is, steken ze voorbij het oppervlak uit. Als ze korter zijn, liggen ze verzonken en blijft er bij elke verbinding een kuiltje achter.
Het probleem is dat plaatmateriaal liegt over zijn dikte. Materiaal dat als 3mm wordt verkocht, meet vaak anders, en multiplex varieert in het bijzonder tussen platen en soms zelfs binnen één plaat.
Dus: meet het werkelijke paneel met schuifmaten en vul dat gemeten getal in het dikteveld van de generator in. Niet het getal op het label en niet het getal van de vorige plaat die je hebt gekocht.
Controleer meteen of de plaat vlak is. Een komvormig paneel verandert de afstand tot de lens terwijl de kop beweegt. Daardoor verandert je kerf halverwege de snede, en zo eindig je met twee strakke en twee losse hoeken op dezelfde doos.
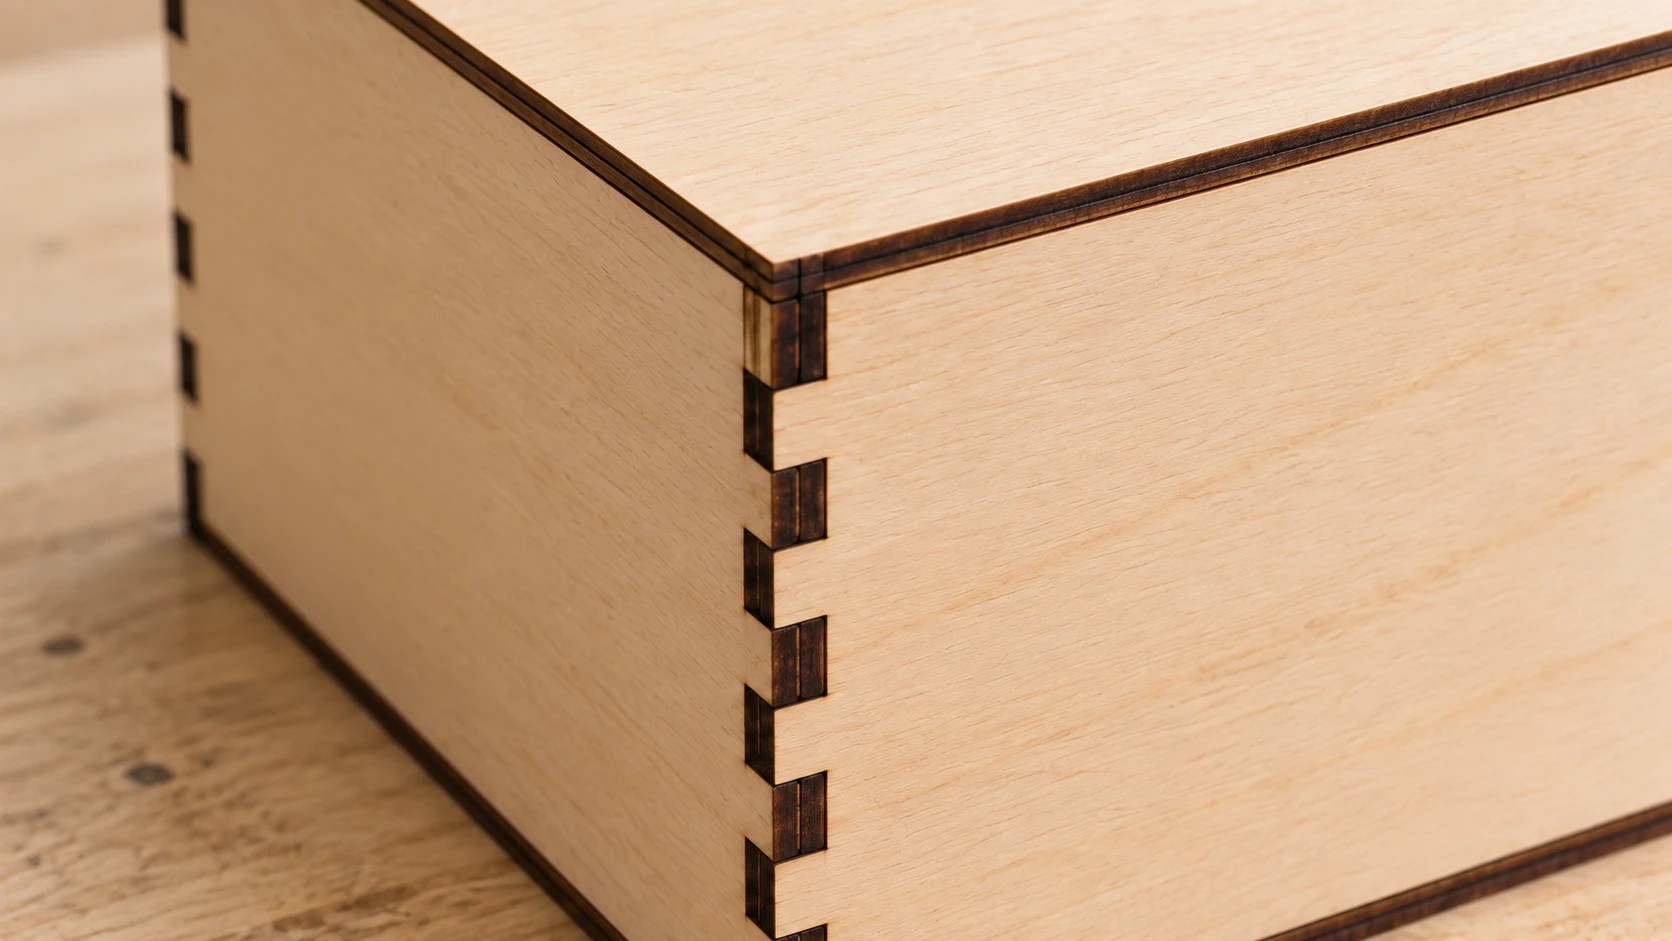
Kijk langs de hoek: de uiteinden van de vingers liggen vlak met het aangrenzende oppervlak. Van dichtbij zijn uitstekende uiteinden, verzonken uiteinden en open kieren gemakkelijker te zien.
Ontwerpkeuzes die dozen eenvoudiger maken
Vingerbreedte. Voor lasergesneden dozen is ongeveer twee tot drie keer de materiaaldikte een handig uitgangsbereik: smallere vingers worden kwetsbaar en lastig te monteren in dun multiplex, terwijl bredere vingers niet meer als een verbinding ogen. Dit is een richtlijn voor gemak, geen houtbewerkingsregel, en traditionele doosverbindingen worden vaak aanzienlijk smaller gesneden. Snijd een testverbinding en kies wat er voor jou goed uitziet.
Aantal vingers. Een oneven aantal per rand zorgt ervoor dat het patroon bij de hoeken goed spiegelt, met een vinger aan beide uiteinden van één paneel en een sleuf aan beide uiteinden van het aangrenzende paneel.
Dogbones en ontlasting. Lasersnedes laten scherpe binnenhoeken achter, dus dit is vooral relevant voor een frees en niet voor een laser. Als je hetzelfde ontwerp op een CNC snijdt, kan de frees geen scherpe binnenhoek maken en heb je ontlastingssneden nodig.
Graveren vóór montage. Decoratie op de panelen is veel eenvoudiger zolang ze vlak liggen. Als je illustraties voor een deksel overtrekt, zet MonoTrace gratis een afbeelding om in strakke vectoren.
Ga voor een schuifpassing, niet voor een perspassing
De gewenste passing is er een die je met de hand in elkaar kunt duwen, eventueel met een lichte tik van een rubberen hamer. Geen passing waarvoor echte kracht nodig is.
Een verbinding die te strak zit, is erger dan een verbinding die iets te los zit. Hout comprimeert nauwelijks, dus een perspassing weigert op zijn plaats te komen, splijt een vinger of gaat één keer in elkaar om zichzelf te vernielen wanneer je hem weer uit elkaar haalt voor het lijmen.
Er is ook een praktische reden om een haar speling over te laten: lijm heeft ruimte nodig. Een verbinding die metaalstrak zit, schraapt alle lijm van de oppervlakken tijdens het in elkaar schuiven.
Als je voor de kerf hebt gecompenseerd en de passing nog steeds iets krap is, schuur dan de vingeroppervlakken licht in plaats van opnieuw te snijden. Als de passing nog steeds iets te los is, is dat waar lijm voor dient, en niemand zal het ooit zien.
Tip
Snijd één hoektest voordat je een hele plaat gebruikt. Twee kleine panelen met elk drie vingers vertellen je alles wat een volledige doos zou vertellen, kosten bijna niets en nemen een paar minuten in beslag. Deze ene gewoonte bespaart meer materiaal dan wat dan ook op deze pagina.
Montage, in de juiste volgorde
- Pas de hele doos droog in elkaar zonder lijm. Controleer of alles in elkaar gaat en haaks staat voordat er lijm aan te pas komt.
- Schuur de aanslag van de verbindingsvlakken. Aangekoekte oppervlakken kunnen de hechting verzwakken, omdat de lijm los koolstof in plaats van schoon hout raakt. Een lichte schuurbeurt op de vingers is een goed uitgangspunt, al verschilt de benodigde voorbereiding per houtsoort en de mate waarin het is gesneden.
- Breng gelijkmatig lijm aan op alle passende vlakken en werk binnen de open tijd op het etiket van je lijm, in plaats van één hoek tegelijk te monteren en later terug te komen.
- Plak de buitenhoeken af terwijl je werkt. Schilderstape werkt verrassend goed als klem voor kleine dozen.
- Controleer de haaksheid met een winkelhaak, niet op het oog, zolang de lijm nog open is.
- Veeg uitgetreden lijm meteen weg. Opgedroogde lijm sluit het hout af en verschijnt als een bleke plek onder elke afwerking.
Meer dan één exemplaar snijden
Eén doos gebruikt een paar panelen. Tien dozen voor een ambachtsmarkt vormen een ander probleem, en ze achteloos indelen kost je een plaat die je niet had hoeven kopen.
Plaats de panelen voor de hele oplage op het echte plaatformaat in CutPlan met de CNC-modus. Die nestelt onderdelen afzonderlijk in plaats van sneden te veronderstellen die van rand tot rand lopen. Plannen is gratis en laat direct zien wanneer de onderdelen niet op je voorraad passen. Het exporteren van bestanden per plaat vereist een betaald abonnement.
Als het doosbestand als DXF is binnengekomen en je lasersoftware SVG nodig heeft, of andersom, verwerkt File Converter beide richtingen zonder kosten voor credits. Voor het downloaden van het geconverteerde bestand is een betaald abonnement nodig.
Veelgestelde vragen
Waarom zitten mijn lasergesneden vingerverbindingen los?
Kerf. De bundel maakt elke sleuf breder en elke vinger smaller, waardoor een niet-gecompenseerde verbinding ongeveer twee keer je kerf te los wordt. Vul je gemeten kerf in je dozenontwerper in en snijd opnieuw.
Hoe meet ik de kerf van een lasersnijder?
Snijd een strook met negen sneden in tien stukken, duw de stukken weer tegen elkaar, meet het totaal en deel de ontbrekende lengte door 9. Meten over meerdere sneden is veel nauwkeuriger dan proberen één snede te meten.
Welke kerfwaarde moet ik gebruiken voor 3mm multiplex?
Gebruik je eigen meting. De kerf varieert met de machine, lens, focus, snelheid en het materiaal, dus een getal van iemand anders is hooguit een eerste gok.
Moeten vingerverbindingen een strakke perspassing hebben?
Nee. Ga voor een passing die je met de hand in elkaar kunt duwen of met een lichte tik van een hamer op zijn plaats kunt krijgen. Een perspassing splijt vingers en schraapt de lijm er tijdens het in elkaar schuiven af.
Waarom past de ene hoek wel en de andere niet?
Meestal door een komvormig paneel, waardoor de focusafstand over de plaat verandert, of door dikteverschillen in het multiplex. Controleer of de plaat vlak is en meet de dikte op meer dan één plek.
Moet ik laseraanslag wegschuren voordat ik lijm?
Ja, op de verbindingsvlakken. Aanslag is los koolstof en de lijm hecht daaraan in plaats van aan het hout, wat vaak de oorzaak is van verbindingen die later bezwijken.
Snijd eerst één hoek
Snijd vóór de doos twee kleine panelen met elk drie vingers in precies het materiaal dat je wilt gebruiken, met de instellingen die je wilt gebruiken.
Duw ze in elkaar. Als ze uit elkaar vallen, is je kerfgetal te klein. Als ze niet op hun plaats komen, is het te groot. Stel één keer bij, snijd het paar opnieuw en gebruik pas daarna de hele plaat.
Tien minuten daar maken het verschil tussen een doos die in elkaar klikt alsof hij daarvoor bedoeld is en een stapel panelen die je steeds nog wilt schuren.
Wanneer de passing goed is afgesteld en je klaar bent om een oplage te snijden, leg je de panelen op je echte plaat in CutPlan en laat je File Converter het bestandsformaat oplossen als je doosbestand en je lasersoftware het niet eens zijn.
Gerelateerde tools
File Converter
Converteer ondersteunde combinaties van vector-, document-, rasterafbeeldings- en 3D-meshformaten.
Abonnement vereist voor downloads
MonoTrace
Zet foto’s en illustraties gratis om in SVG-contouren, met een optionele schetsmodus.
CutPlan
Plan het zagen van plaatmateriaal met onderdelen, indelingen en zaagvolgordes. Exporteer rapporten en plaattekeningen.
Abonnement vereist voor downloads
Klaar om deze tools uit te proberen?
Meld je gratis aan, zonder creditcard. Gratis tools zijn direct beschikbaar.
Gratis beginnen