

Hoe je dik hout snijdt met een diodelaser
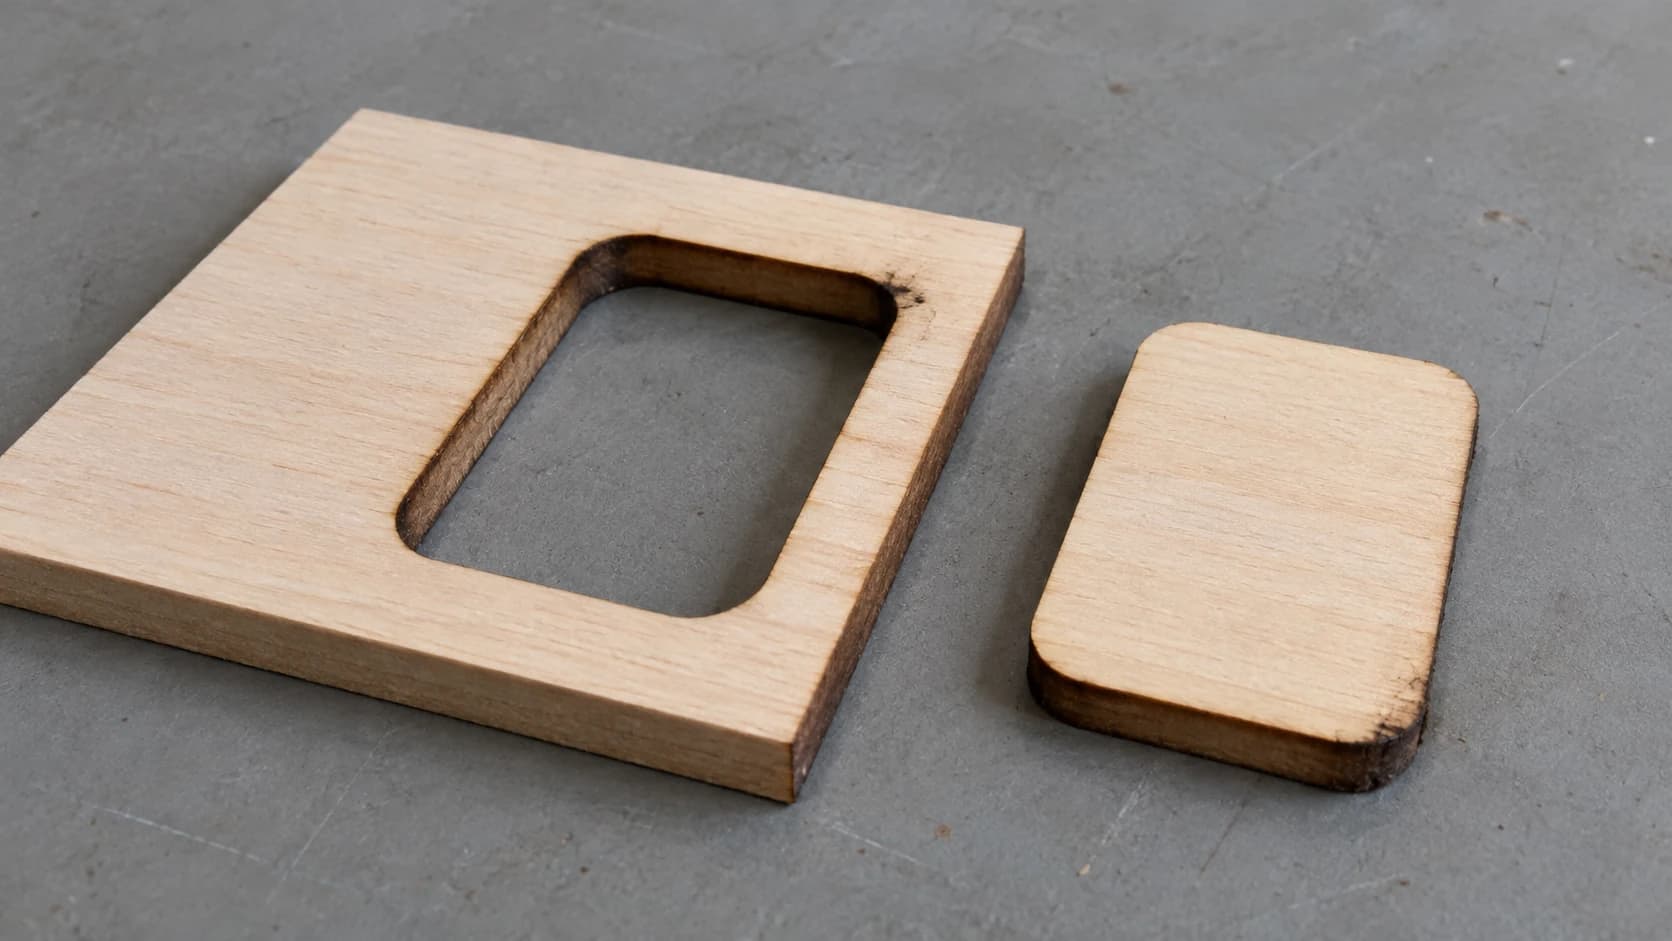
Je stelt het vermogen in op 100%, zet de snelheid laag, kiest zes passages en drukt op starten. Zesentwintig minuten later ruikt de werkplaats naar een kampvuur en is het onderdeel overal doorgesneden, behalve op twee plekken bij het midden waar het nog aan de plaat vastgelast zit. Je breekt het eruit, waardoor het oppervlak uitscheurt, en de snijkant die wel gelukt is ziet eruit als houtskool.
Dan ontdek je dat de lipjes toch te dik zijn voor de sleuven, omdat de snede wigvormig is geworden.
Diodelasers kunnen absoluut door dik materiaal heen komen. Dat lukt alleen niet door het vermogen hoger te zetten, wat iedereen als eerste probeert.
Tip
Kort antwoord: de knoppen waarmee je met een diode door dik hout komt zijn luchtassistentie, de juiste focusdiepte, meerdere passages met gemiddelde snelheid in plaats van één langzame passage, het werkstuk boven het bed plaatsen en linde of populier kiezen in plaats van multiplex. Het vermogen maximaal zetten en de snelheid minimaal maken levert vooral houtskool op.
Wat betekent "dik" in de praktijk?
Onze spiekbrief voor laserinstellingen noemt ongeveer 3mm als comfortabele bovengrens voor een diode van 10W, en dat is het juiste getal voor een snede die in een redelijk aantal passages klaar is en er goed uitziet. Dit artikel gaat over verder gaan dan comfortabel.
De onderstaande cijfers gaan uit van vergevingsgezind naaldhout, zoals linde.
| Optisch vermogen | Comfortabele, nette sneden | Haalbaar met techniek |
|---|---|---|
| 5W | 3mm naaldhout | Ongeveer 6mm, langzaam |
| 10W | 3mm | 6mm tot 10mm |
| 20W | 5mm tot 6mm | 10mm tot 15mm |
| 40W en hoger | 9mm tot 10mm | 15mm tot 20mm |
Beschouw deze tabel als redactionele richtwaarden, niet als geteste specificaties. Het is een samenvatting van wat makers vaak melden, niet van metingen die we op een werkbank hebben uitgevoerd. Fabriekscijfers komen meestal in de buurt van de rechterkolom, omdat een geclaimde "maximale snijdikte" meestal één zeer langzame passage door zacht lindenhout onder ideale omstandigheden betekent. Er staat niets over de vraag of de rand er netjes uitziet of het onderdeel haaks is. Je eigen machine, lens en materiaal kunnen al deze waarden beide kanten op verschuiven.
Let ook op de eenheid die ertoe doet: optische watt, het licht dat de laser daadwerkelijk verlaat, niet het wattage van de netstekker dat sommige aanbiedingen vermelden.
PRINT. SNIJD. GRAVEER.



- Meerdere indelingen (SVG, DXF, PNG)
- Door machines geteste ontwerpen
- Commerciële licenties
Gesponsord door PrintCutCarve.com
Materiaalkeuze is belangrijker dan wattage
De snelste manier om dikker hout te snijden is hout kiezen dat graag gesneden wil worden.
Linde en populier zijn het vriendelijkst. Een gelijkmatige dichtheid, weinig hars en geen verrassingen vanbinnen.
Baltisch berkenmultiplex is populair, maar het is ook de reden dat veel dikke sneden mislukken. Elke lijmlaag is een laag waar de laser doorheen moet, en de lijm is niet gelijkmatig verdeeld. Wanneer een snede overal doorgaat behalve door één hardnekkig stukje, is een lijmholte een waarschijnlijke boosdoener, nadat je de saaie oorzaken hebt uitgesloten: focus, een vuile lens, een kromgetrokken plaat en de instellingen zelf. Koop goed materiaal met minder holtes en verwacht dat multiplex meer passages nodig heeft dan massief hout met dezelfde dikte.
MDF snijdt voorspelbaar omdat het helemaal geen nerf heeft, maar het produceert veel rook en een sterke geur. Afzuiging is bij MDF niet optioneel.
Dennenhout en ander harsrijk naaldhout kun je snijden, maar noesten en harszakken laaien op, verkolen zwaar en laten donkere kringen op het oppervlak achter.
Wat je niet moet proberen: alles op vinyl- of PVC-basis, alles met een onbekende coating en behandeld materiaal waarvoor je geen schriftelijke bevestiging kunt krijgen dat het laserveilig is. Dat zijn chemische problemen, geen vermogensproblemen, en geen enkele hoeveelheid wattage maakt ze veilig.
De vijf dingen waarmee je er echt doorheen komt
1. Elke keer luchtassistentie
Luchtassistentie is bij dik snijden geen luxe, maar het verschil tussen snijden en verbranden. De luchtstroom voert rook en vuil uit de snede, zodat de straal vers materiaal bereikt, en voorkomt dat een vlamfront in de snede blijft zitten.
Zonder luchtassistentie zet elke passage roet in de snede en moet de volgende passage eerst door dat roet heen branden voordat het hout wordt bereikt. Dat is de echte reden waarom passage vier minder lijkt te doen dan passage één.
Een goedkope aquariumpomp is het proberen waard als eerste experiment, en met een goede compressor heb je veel meer mogelijkheden. Blijf binnen de druk- en mondstukspecificaties van de fabrikant van je laser, want te veel lucht bij het verkeerde mondstuk wakkert de vlam alleen maar aan.
2. Focus in het materiaal, niet erop
Bij graveren focus je op het oppervlak. Bij dik snijden kun je proberen het smalste deel van de straal ergens ín het materiaal te plaatsen in plaats van erbovenop, zodat de straal tijdens een groter deel van zijn weg door het hout smal blijft. Een derde van de diepte is een redelijke plek om te beginnen met testen, geen vaste regel. Hoe ver je kunt gaan hangt af van je lens en machine, en bij een verstelbare Z-as moet je opletten dat de kop niet tegen het werkstuk botst.
Focus op het oppervlak van een plaat van 10mm en de onderste helft van je snede wordt gemaakt door een straal die al is uitgewaaierd. Daardoor ontstaat de wigvormige snede die ervoor zorgt dat je lip-en-sleufverbinding niet past.
3. Meerdere passages met gemiddelde snelheid, geen enkele langzame passage
Eén zeer langzame passage houdt de warmte op één plek vast. In plaats van een snede krijg je een brede verkoolde kloof die nog steeds niet helemaal door de plaat gaat.
Door meerdere snellere passages kan het materiaal tussen de doorgangen warmte afvoeren, blijft de snede smaller en krijgt de luchtassistentie de kans om het vuil te verwijderen. Begin met drie of vier passages op een snelheid waarbij het materiaal zichtbaar snijdt in plaats van smeult, en voeg passages toe in plaats van nog langzamer te gaan.
Waarschuwing
Verplaats het werkstuk niet tussen passages en stel de machine niet opnieuw in op het nulpunt. Alles hier hangt ervan af dat elke passage precies in dezelfde snede terechtkomt. Als je software tussen passages een Z-stap aanbiedt en je machine een verstelbare Z-as heeft, kan het helpen om de focus omlaag te verplaatsen naarmate de snede dieper wordt. Controleer voordat je begint in welke richting je controller omlaag behandelt en houd de vrije ruimte boven de kop in de gaten, want een Z-beweging in de verkeerde richting duwt de kop het werk in.
4. Zet het werkstuk boven het bed
Een onderdeel dat plat op een massief bed ligt kan zijn rook en warmte nergens kwijt, en het contact met het oppervlak eronder zie je terug als schroeiplekken aan de achterkant van het onderdeel. Door het materiaal op een honingraatbed of op enkele stroken afvalmateriaal op hun kant te leggen, geef je rook en licht ruimte om te ontsnappen.
Deze ene verandering lost meer klachten op over een vieze achterkant dan al het andere.
5. Draai het werkstuk om en snijd vanaf beide kanten
Wanneer je echt de limiet bereikt, snijd je vanaf de bovenkant tot halve diepte, draai je het stuk om en snijd je de andere helft vanaf de onderkant. Elke snede hoeft maar de helft van de diepte te bereiken en de tapsheid van beide kanten heft elkaar gedeeltelijk op in plaats van op te tellen.
De keerzijde is uitlijning. Je hebt een mal, aanslag of uitlijnmarkeringen nodig waarmee je het stuk exact gespiegeld terug kunt leggen. Als je uitlijning een halve millimeter afwijkt, krijg je een zichtbare stap in het midden van de rand.
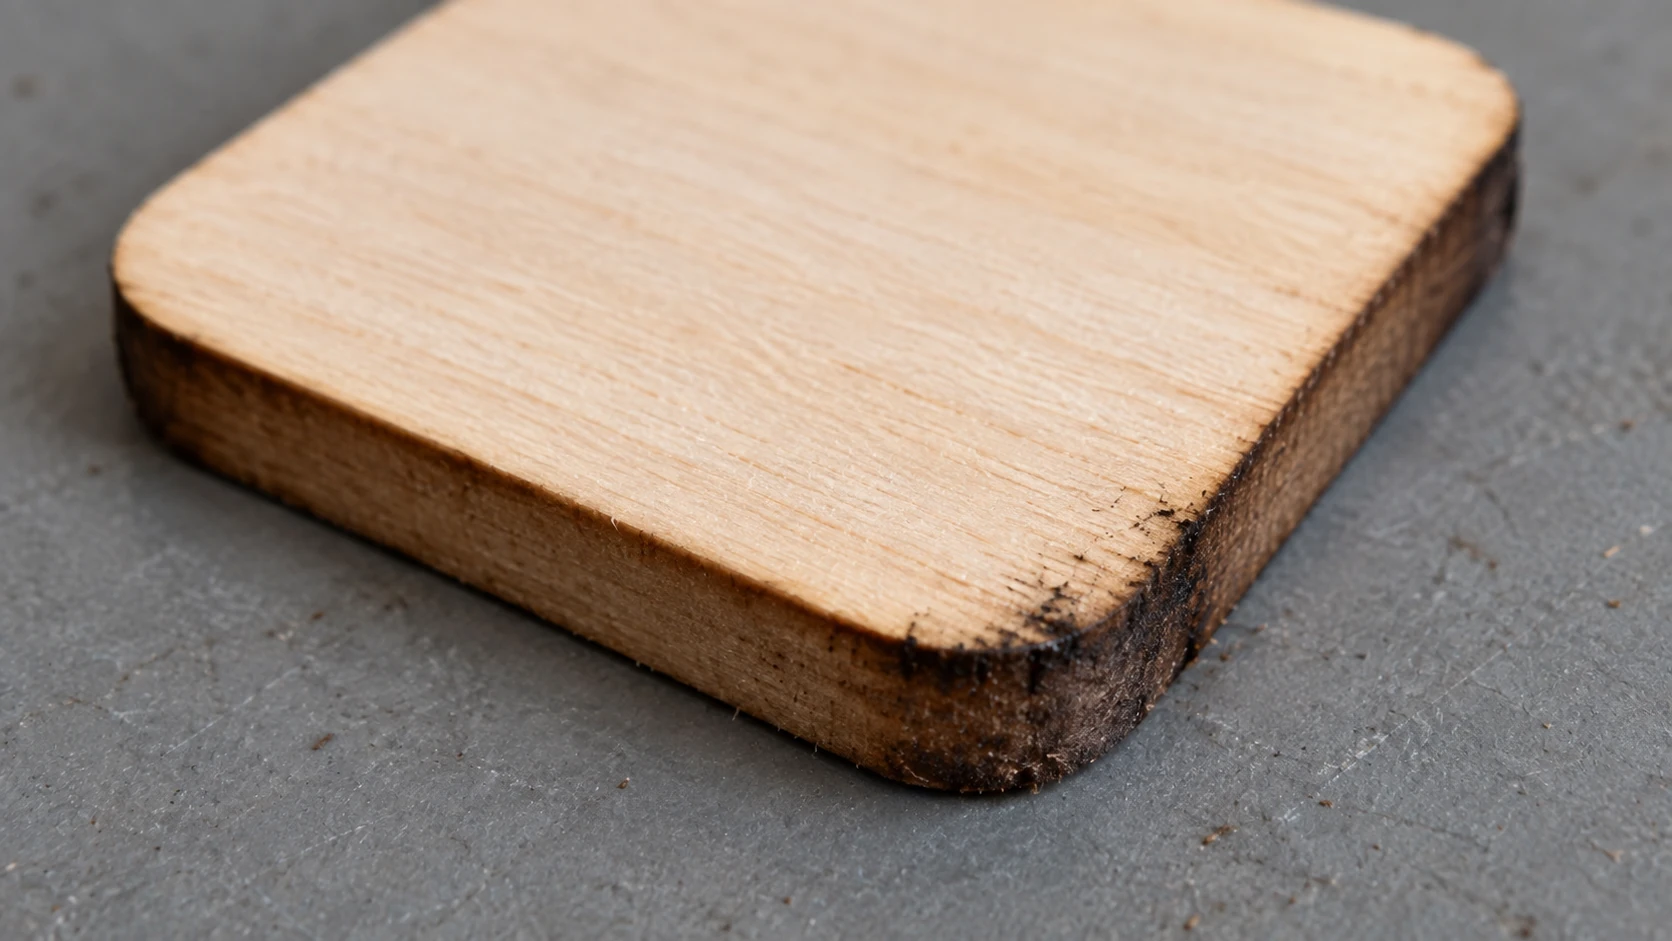
Dezelfde uitsnede van dichterbij laat zien waarom ook de rand, naast het oppervlak, inspectie verdient. Dit is een illustratief voorbeeld, geen geverifieerde test van dikte of wattage.
De volgorde van handelingen
- Kies vergevingsgezind materiaal en controleer of het vlak is. Een kromgetrokken plaat verandert tijdens het snijden de afstand tot de lens, waardoor de snede inconsistent wordt op precies de manier die je later niet meer kunt herstellen.
- Plak de bovenkant af met schilderstape als een schoon oppervlak belangrijk is. De tape vangt de terugwaartse schroeiplek op, niet je hout.
- Breng het werkstuk omhoog van het bed.
- Stel de focus in het materiaal in plaats van op het oppervlak, aanvankelijk ongeveer een derde van de diepte.
- Zet de luchtassistentie aan voordat je begint, niet nadat de eerste passage er slecht uitziet.
- Snijd een testvierkant van 20mm in hetzelfde materiaal, met dezelfde instellingen, en tel hoeveel passages er werkelijk nodig zijn.
- Meet het testvierkant en noteer de snede boven en onder. Dat getal heb je nodig voor elke verbinding.
- Voer de echte snede uit zonder het werkstuk tussen passages aan te raken.
Dat testvierkant is niet optioneel als de onderdelen in elkaar moeten passen. Diodesneden in dik materiaal zijn echt taps, en een onderdeel van 10mm dat alleen aan de bovenkant is gemeten vertelt je niet wat er onderaan gebeurt. Onze uitleg over snedebreedte laat zien hoe je die meting omzet in een compensatiewaarde.
Waarschuwing
Dik hout snijden brengt een serieus brandrisico met zich mee. Bij vectorsnijden kunnen open vlammen ontstaan en een opvlamming vraagt om je aandacht zodra die gebeurt, niet aan het einde van de passage. Laat een dikke snede nooit onbeheerd draaien, laat de afzuiging aanstaan en zorg dat je binnen handbereik iets hebt om een brand mee te blussen. Onze laserveiligheidsgids behandelt de rest.
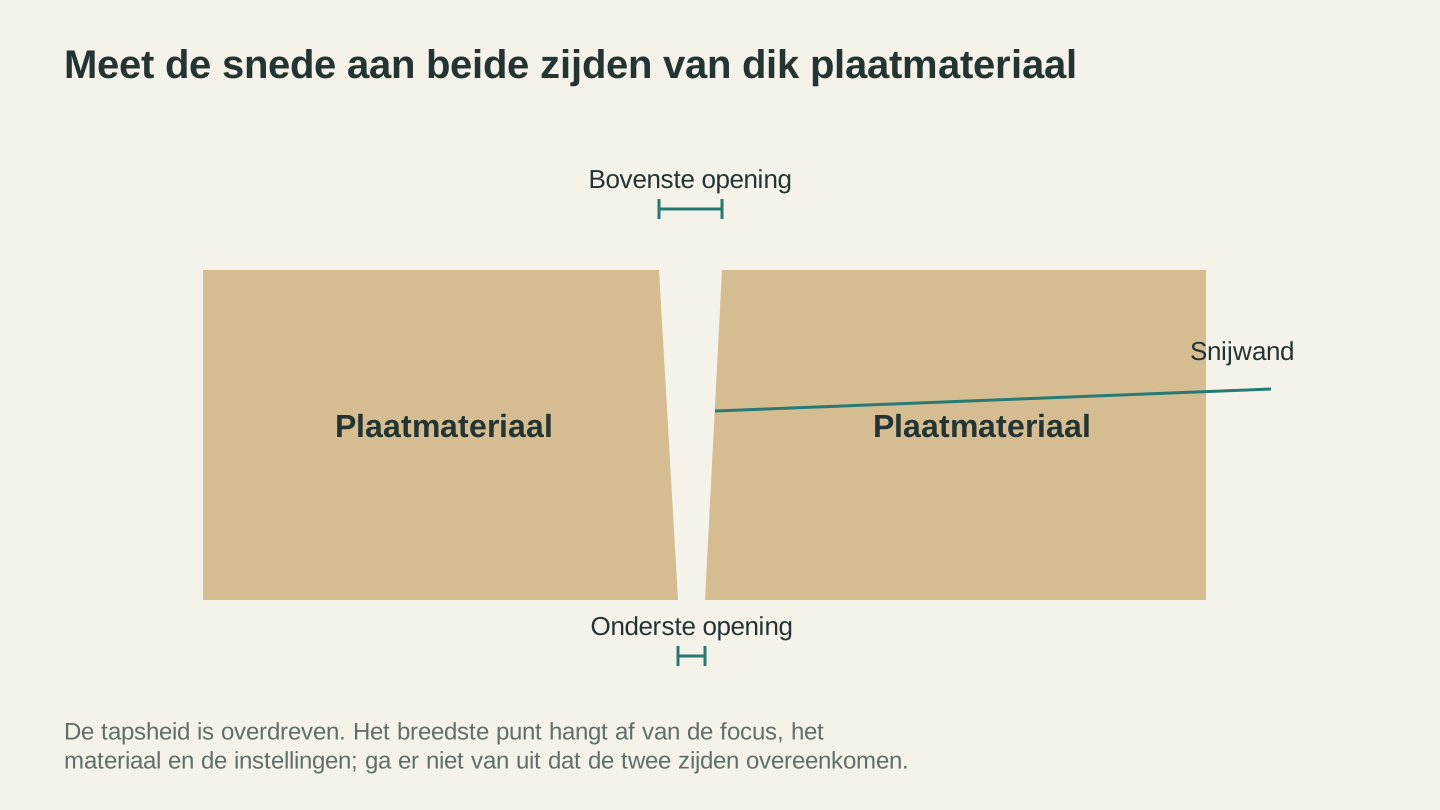
Controleer beide vlakken bij het meten van een dikke uitsnede. De tapsheid is hier overdreven en de werkelijke vorm hangt af van het materiaal, de focus en het snijproces.
Wanneer je moet stoppen en een ander gereedschap moet gebruiken
Ergens voorbij 12mm bij een diode met gemiddeld vermogen is het eerlijke antwoord dat de laser het verkeerde gereedschap is. Wanneer een snede een halfuur duurt, je er de hele tijd bij moet blijven, een taps toelopende verkoolde rand oplevert en misschien nog steeds niet helemaal doorgaat, kan die niet op tegen een paar minuten met een lintzaag of CNC-frees.
De laser bewijst zijn waarde bij vormen die je op geen enkele andere manier kunt snijden: uitsparingen binnenin, krappe bochten, ingewikkeld rasterwerk en tientallen identieke onderdelen. Rechte lijnen door dik materiaal horen daar niet bij. Onze vergelijking tussen lasersnijder en CNC-frees laat zien waar elk gereedschap wint.
Een goede hybride werkwijze: zaag de dikke onderdelen grof uit en laat de laser daarna het detailwerk op de oppervlakken doen.
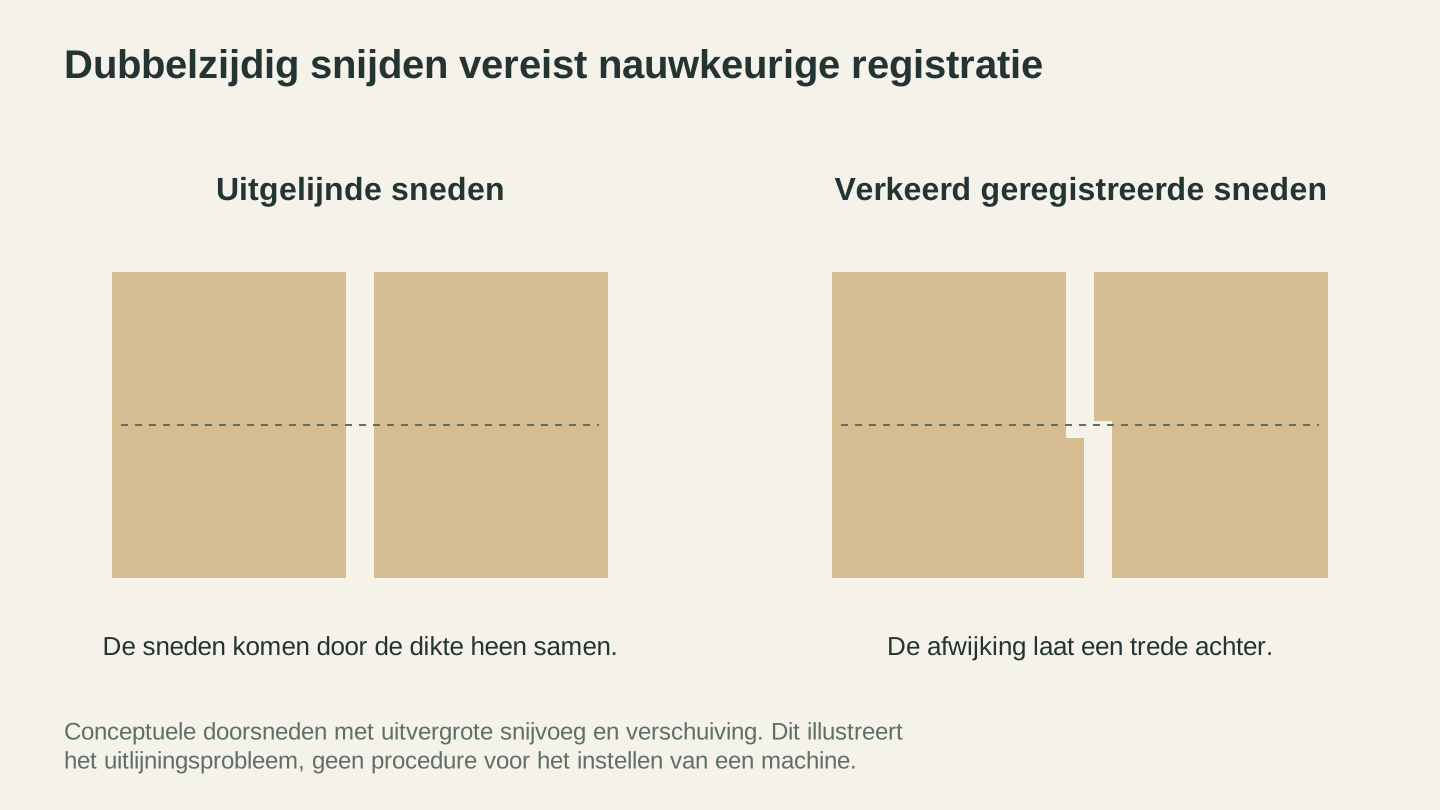
Uitsneden vanaf tegenoverliggende zijden vereisen nauwkeurige registratie. Zelfs wanneer beide uitsneden elkaar raken, kan een verschuiving een trede langs de afgewerkte rand achterlaten.
Meer onderdelen uit de plaat halen
Dik materiaal is duur en dik snijden is langzaam, dus een slechte indeling kost je dubbel. Leg de onderdelen voordat je gaat snijden op het werkelijke plaatformaat in CutPlan met CNC-modus, die onderdelen nesten voor frezen en lasersnijden. Plannen en nesten kosten geen credits voor ingelogde leden, en de tool laat duidelijk zien wanneer de onderdelen die je hebt getekend niet op het materiaal passen dat je bezit. Het downloaden van het exportpakket, met één SVG per vel en in CNC-modus één DXF per vel, vereist een betaald abonnement.
Als je ontwerp als afbeelding begon, zet MonoTrace het eerst gratis om in schone gesloten vectoren, en verwerkt File Converter SVG- en DXF-conversies in beide richtingen, eveneens zonder creditkosten. Voor het downloaden van het geconverteerde bestand is wel een betaald abonnement nodig. Net als alles op Craftgineer hebben beide een ingelogd account nodig.
Veelgestelde vragen
Hoe dik kan een diodelaser snijden?
Comfortabel ongeveer 3mm voor een model van 10W en 5mm tot 6mm voor een model van 20W. Met luchtassistentie, de juiste focus, meerdere passages en vergevingsgezind materiaal zoals linde bereiken machines van 10W 6mm tot 10mm en machines van 20W 10mm tot 15mm. Multiplex snijdt vaak minder consistent dan geschikt massief hout met dezelfde instellingen, vanwege de lijmlagen en eventuele holtes erin.
Is het beter om meerdere passages te maken of één langzame passage?
Bijna altijd meerdere passages. Eén zeer langzame passage dumpt warmte op één plek en maakt een brede verkoolde snede die vaak nog steeds niet helemaal doorgaat. Meerdere snellere passages snijden smaller en schoner.
Heb ik echt luchtassistentie nodig om dik hout te snijden?
In de praktijk wel. Zonder luchtstroom die de snede schoonmaakt, besteden latere passages hun energie aan het verbranden van roet in plaats van hout, waardoor de verkoling veel erger wordt. Zelfs een aquariumpomp maakt zichtbaar verschil.
Waarom is mijn snede bovenaan breder dan onderaan?
Onder het brandpunt waaiert de straal uit en verliest hij intensiteit. Daardoor verwijdert hij dieper in het materiaal minder materiaal en blijft de snede het breedst waar de straal binnenkwam. Door de focus in het materiaal omlaag te verplaatsen wordt dat gelijkmatiger, en door vanaf beide kanten tot halve diepte te snijden nog meer. Waar je snede precies het breedst is hangt af van waar je de focus hebt ingesteld, dus meet een testsnede in plaats van te gokken.
Waarom gaat mijn snede overal doorheen behalve op één plek?
Werk eerst de gewone oorzaken af: focus, een vuile of beschadigde lens, instellingen die vanaf het begin al krap waren en een kromgetrokken plaat die de afstand tot de lens verandert terwijl de kop beweegt. Daarna zijn een lijmholte of leegte in multiplex en een werkstuk dat tussen passages is verschoven de gebruikelijke verdachten.
Kan een diodelaser hardhout zoals eik of walnoot snijden?
Dat kan, maar langzaam en met meer verkoling dan bij naaldhout. Hoe ver je komt hangt sterk af van het optische vermogen en de houtsoort. Modules met een hoger vermogen komen doorgaans in minder passages door dikker hardhout dan modellen van 10W en 20W. Als je machine rond 10W zit en je een nette rand wilt, is hardhout dikker dan ongeveer 6mm meestal werk voor een CO2-laser of een frees.
Snijd een testvierkant
Snijd vóór het echte onderdeel één vierkant van 20mm in het materiaal dat je daadwerkelijk gaat gebruiken. Tel de benodigde passages en meet daarna met een schuifmaat de snedebreedte boven en onder.
Die twee getallen zijn meer waard dan elke instellingentabel op internet, omdat ze van jouw machine, jouw lens en precies de plaat komen die nu op je bed ligt.
Leg daarna de echte onderdelen op je werkelijke materiaal in CutPlan, gratis te plannen, zodat het dikke materiaal waar je een halfuur aan besteedt ten minste goed over de plaat is verdeeld. Als het ontwerp nog moet worden opgeschoond, zet MonoTrace het eerst om in snijklare vectoren.
Gerelateerde tools
CutPlan
Plan het zagen van plaatmateriaal met onderdelen, indelingen en zaagvolgordes. Exporteer rapporten en plaattekeningen.
Abonnement vereist voor downloads
MonoTrace
Zet foto’s en illustraties gratis om in SVG-contouren, met een optionele schetsmodus.
File Converter
Converteer ondersteunde combinaties van vector-, document-, rasterafbeeldings- en 3D-meshformaten.
Abonnement vereist voor downloads
Klaar om deze tools uit te proberen?
Meld je gratis aan, zonder creditcard. Gratis tools zijn direct beschikbaar.
Gratis beginnen