

Jak ciąć grube drewno laserem diodowym
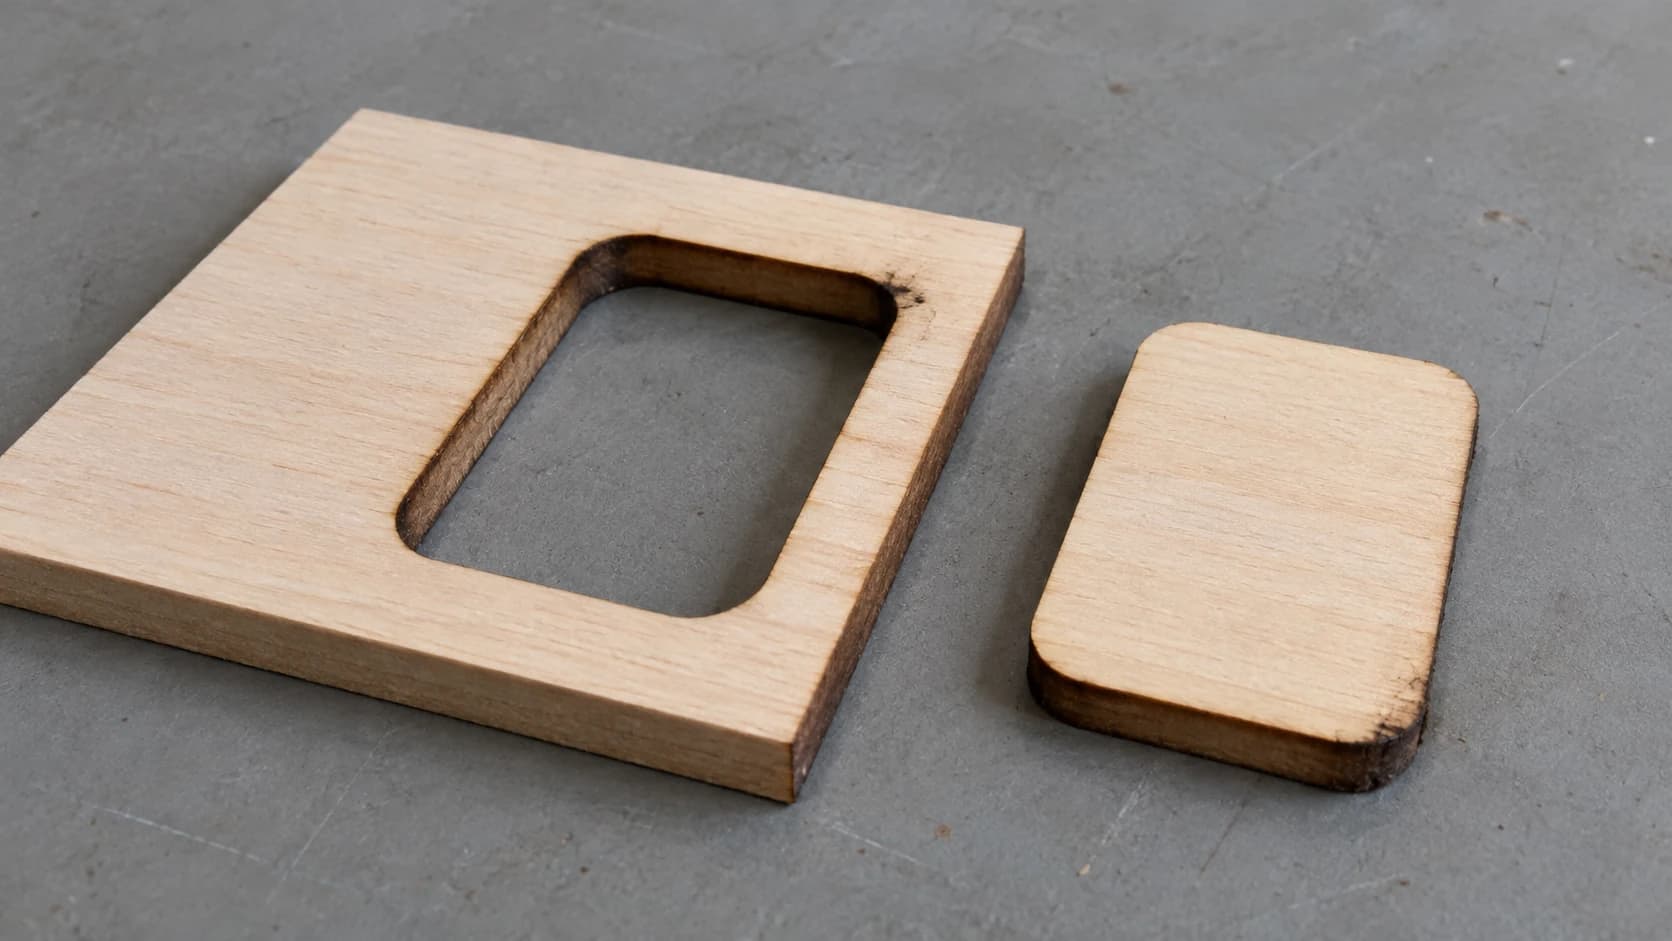
Ustawiasz moc na 100%, niską prędkość, sześć przejść i naciskasz przycisk rozpoczęcia. Po dwudziestu sześciu minutach warsztat pachnie ogniskiem, a element jest przecięty na wylot z wyjątkiem dwóch miejsc w pobliżu środka, gdzie nadal jest zespawany z arkuszem. Wyłamujesz go, rozrywa powierzchnię, a krawędź, która została przecięta, wygląda jak kawałek węgla drzewnego.
Potem okazuje się, że wypustki i tak są zbyt grube dla szczelin, ponieważ cięcie wyszło w kształcie klina.
Lasery diodowe zdecydowanie mogą przeciąć gruby materiał. Nie osiąga się tego jednak przez zwiększenie mocy — to pierwsza rzecz, którą każdy próbuje.
Wskazówka
Krótka odpowiedź: dźwignie, które pozwalają laserowi diodowemu przeciąć grube drewno, to nadmuch powietrza, prawidłowa głębokość ogniskowania, kilka przejść ze średnią prędkością zamiast jednego powolnego, uniesienie materiału nad stołem oraz wybór lipy lub topoli zamiast sklejki. Ustawienie maksymalnej mocy i minimalnej prędkości przeważnie tylko zamienia drewno w węgiel.
Co realistycznie oznacza „grube”
Nasz ściągawkowy arkusz ustawień lasera określa komfortowy limit dla lasera diodowego 10W na około 3mm — to właściwa wartość dla cięcia, które kończy się po rozsądnej liczbie przejść i dobrze wygląda. Ten artykuł dotyczy wyjścia poza komfortowy zakres.
Poniższe wartości zakładają wyrozumiałe, miękkie drewno, takie jak lipa.
| Moc optyczna | Komfortowe, czyste cięcia | Osiągalne przy zastosowaniu odpowiedniej techniki |
|---|---|---|
| 5W | 3mm miękkiego drewna | Około 6mm, powoli |
| 10W | 3mm | od 6mm do 10mm |
| 20W | od 5mm do 6mm | od 10mm do 15mm |
| 40W i więcej | od 9mm do 10mm | od 15mm do 20mm |
Traktuj tę tabelę jako redakcyjne przybliżenia, a nie sprawdzone specyfikacje. To podsumowanie wartości często podawanych przez twórców, a nie liczb zmierzonych przez nas na stanowisku. Dane producentów zazwyczaj zbliżają się do prawej kolumny, ponieważ nagłówkowa „maksymalna grubość cięcia” zwykle oznacza jedno bardzo powolne przejście przez miękką lipę w idealnych warunkach i nie mówi nic o tym, czy krawędź będzie reprezentacyjna ani czy element zachowa kąty proste. Twoja maszyna, soczewka i materiał mogą przesunąć wszystkie te wartości w obu kierunkach.
Zwróć też uwagę na jednostkę, która ma znaczenie: waty optyczne, czyli światło faktycznie opuszczające laser, a nie moc pobieraną z gniazdka, którą reklamują niektóre oferty.
DRUKUJ. WYCINAJ. RZEŹB.



- Wiele formatów (SVG, DXF, PNG)
- Projekty przetestowane na maszynach
- Licencje komercyjne
Sponsorowane przez PrintCutCarve.com
Wybór materiału jest ważniejszy niż moc
Najszybszy sposób na cięcie grubszego drewna to wybranie drewna, które łatwo się tnie.
Lipa i topola są najłatwiejsze w obróbce. Mają równomierną gęstość, mało żywicy i nie kryją niespodzianek.
Sklejka brzozowa bałtycka jest popularna i to właśnie ona często odpowiada za nieudane cięcia grubego materiału. Każda warstwa kleju to warstwa, przez którą laser musi się przebić, a klej nie jest rozprowadzony równomiernie. Gdy cięcie przechodzi wszędzie poza jednym opornym fragmentem, prawdopodobnym winowajcą jest kieszeń klejowa — pod warunkiem że wcześniej wykluczysz nudne przyczyny: ogniskowanie, zabrudzoną soczewkę, wygiętą deskę i same ustawienia. Kupuj lepszą sklejkę z mniejszą liczbą pustych przestrzeni i zakładaj, że będzie wymagała większej liczby przejść niż lite drewno o tej samej grubości.
MDF tnie się przewidywalnie, ponieważ w ogóle nie ma słojów, ale wytwarza dużo dymu i intensywny zapach. Przy MDF odciąg jest konieczny.
Sosna i inne żywiczne gatunki miękkiego drewna dają się ciąć, ale sęki i kieszenie żywicy powodują płomienie, silne przypalenia i ciemne aureole na powierzchni.
Czego nie próbować: materiałów na bazie winylu lub PVC, materiałów z nieznaną powłoką oraz impregnowanego materiału, dla którego nie możesz uzyskać pisemnego potwierdzenia bezpieczeństwa podczas cięcia laserem. To problemy chemiczne, a nie problemy z mocą — żadna moc nie sprawi, że takie materiały staną się bezpieczne.
Pięć rzeczy, które naprawdę pozwalają przeciąć materiał
1. Nadmuch powietrza za każdym razem
Nadmuch powietrza nie jest dodatkiem przydatnym tylko czasami podczas cięcia grubego materiału — decyduje o tym, czy tniesz, czy palisz. Strumień powietrza usuwa dym i odpady ze szczeliny cięcia, dzięki czemu wiązka dociera do świeżego materiału, a także powstrzymuje front płomienia przed utrzymywaniem się w szczelinie.
Bez niego każde przejście odkłada sadzę w szczelinie, a kolejne przejście musi najpierw przepalić tę sadzę, zanim dotrze do drewna. To prawdziwy powód, dla którego czwarte przejście wydaje się dawać mniej niż pierwsze.
Tania pompka akwariowa jest warta wypróbowania jako pierwszy eksperyment, a odpowiedni kompresor daje znacznie większe możliwości. Trzymaj się ciśnienia i dyszy określonych przez producenta lasera, ponieważ zbyt silny nadmuch przez niewłaściwą dyszę tylko rozdmuchuje płomień.
2. Ogniskuj wewnątrz materiału, a nie na jego powierzchni
Przy grawerowaniu ogniskujesz na powierzchni. Przy cięciu grubego materiału spróbuj umieścić najwęższą część wiązki wewnątrz materiału, a nie na jego wierzchu, aby wiązka pozostawała skupiona na większej części drogi przez drewno. Jedna trzecia głębokości to rozsądne miejsce na początek testów, a nie sztywna zasada. To, jak głęboko możesz sięgnąć, zależy od soczewki i maszyny, a przy ruchomej osi Z musisz pilnować, aby głowica nie uderzyła w obrabiany element.
Jeśli ogniskujesz na powierzchni deski 10mm, dolna połowa cięcia jest wykonywana przez wiązkę, która zdążyła się już rozproszyć. To właśnie tworzy klinową szczelinę cięcia, która psuje dopasowanie wypustek i szczelin.
3. Kilka przejść ze średnią prędkością zamiast jednego powolnego
Jedno bardzo powolne przejście gromadzi ciepło w jednym miejscu i zamiast cięcia tworzy szeroki, zwęglony kanion, który nadal nie przechodzi na wylot.
Kilka szybszych przejść pozwala materiałowi oddać ciepło między kolejnymi przejściami, utrzymuje węższą szczelinę i daje nadmuchowi powietrza szansę na usunięcie odpadów. Zacznij od trzech lub czterech przejść z prędkością, przy której materiał wyraźnie się tnie, a nie tli, i dodawaj przejścia zamiast jeszcze bardziej zwalniać.
Ostrzeżenie
Nie przesuwaj obrabianego elementu między przejściami i nie wykonuj ponownego bazowania maszyny. Wszystko zależy od tego, aby każde przejście trafiło dokładnie w tę samą szczelinę. Jeśli oprogramowanie oferuje zmianę osi Z między przejściami, a maszyna ma ruchomą oś Z, obniżanie ogniska wraz z pogłębianiem się cięcia może pomóc. Przed uruchomieniem sprawdź, w którym kierunku sterownik traktuje ruch jako dół, i kontroluj prześwit nad głowicą, ponieważ ruch Z w niewłaściwym kierunku wbije głowicę w obrabiany element.
4. Unieś materiał nad stołem
Element leżący płasko na pełnym stole nie ma gdzie odprowadzać dymu i ciepła, a kontakt z powierzchnią pod spodem powoduje przypalenia na tylnej stronie elementu. Umieszczenie materiału na stole o strukturze plastra miodu albo na kilku paskach odpadowego materiału ustawionych na krawędzi daje dymowi i światłu miejsce na ujście.
Ta jedna zmiana rozwiązuje więcej problemów typu „dlaczego tył mojego elementu jest cały brudny” niż cokolwiek innego.
5. Odwróć materiał i tnij z obu stron
Gdy naprawdę osiągasz limit, wytnij połowę głębokości od góry, odwróć element i wytnij drugą połowę od dołu. Każde cięcie musi sięgnąć tylko połowę głębokości, a zwężenie z obu stron częściowo się kompensuje zamiast sumować.
Problemem jest pozycjonowanie. Potrzebujesz przyrządu, ogranicznika albo znaczników wyrównania, które pozwolą odłożyć element dokładnie w lustrzanej pozycji. Jeśli wyrównanie będzie przesunięte o pół milimetra, na środku krawędzi powstanie widoczny uskok.
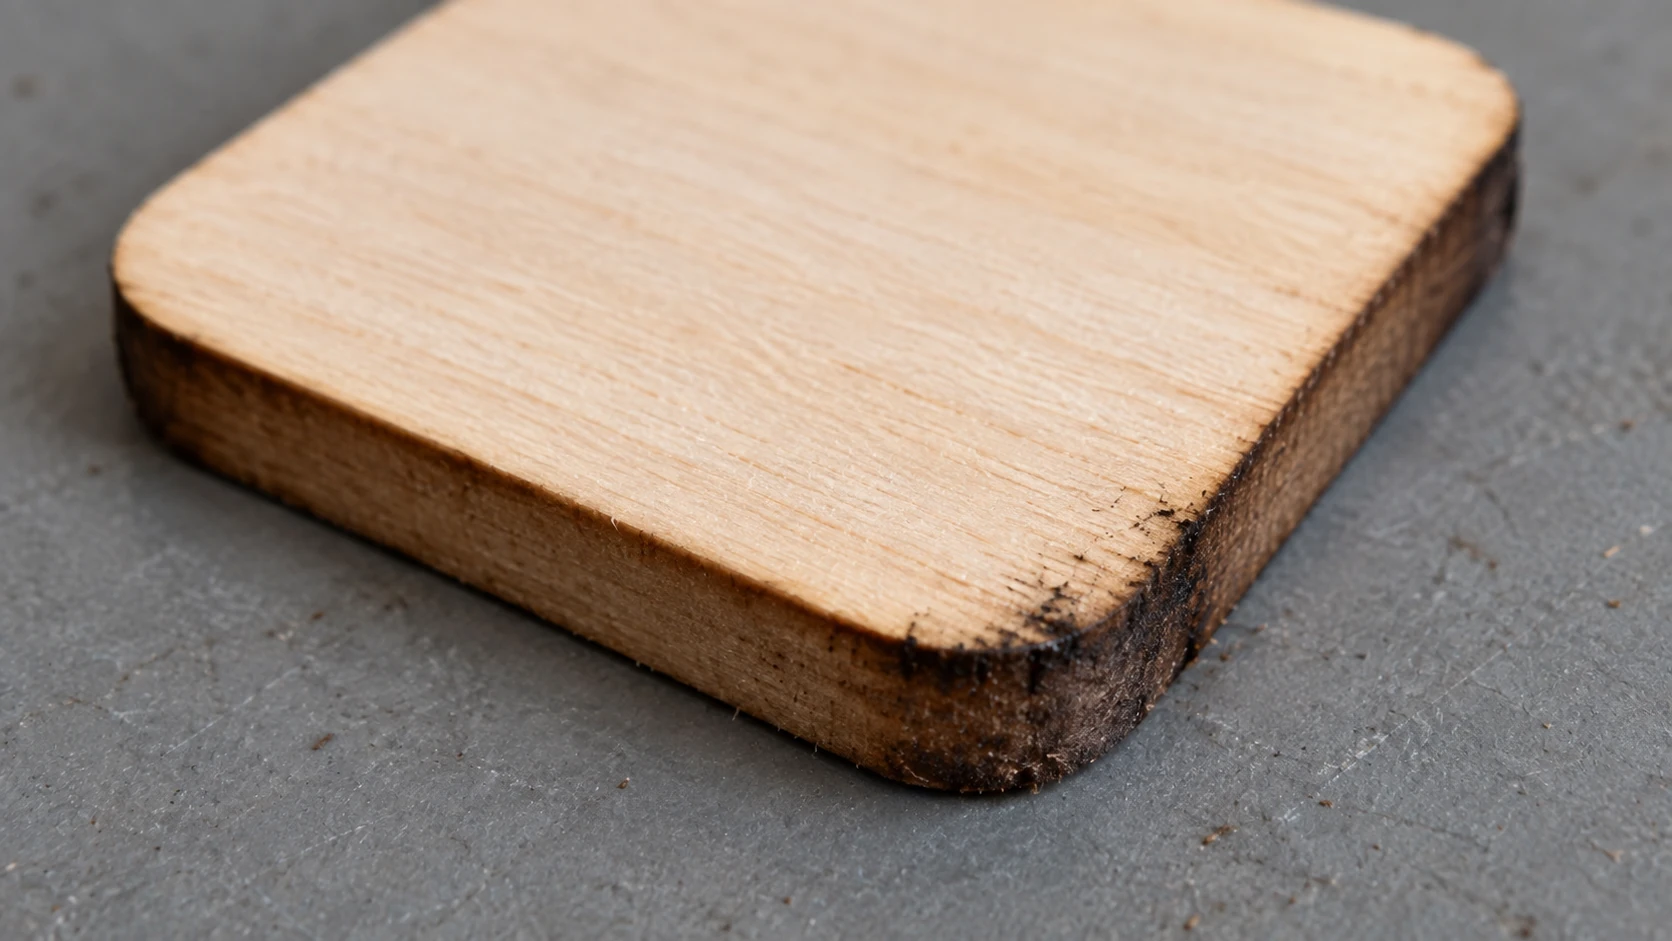
Zbliżenie tego samego wyciętego elementu pokazuje, dlaczego warto sprawdzić zarówno krawędź, jak i powierzchnię. To przykład ilustracyjny, a nie zweryfikowany test grubości ani mocy.
Kolejność działań
- Wybierz wyrozumiały materiał i upewnij się, że jest płaski. Wygięta deska zmienia odległość od soczewki w poprzek cięcia, przez co cięcie będzie niespójne dokładnie w sposób, którego później nie da się naprawić.
- Oklej górną powierzchnię taśmą malarską, jeśli zależy Ci na czystej powierzchni. To taśma przyjmie przypalenie od płomienia, a nie drewno.
- Unieś materiał nad stołem.
- Ustaw ognisko wewnątrz materiału, a nie na jego powierzchni, zaczynając mniej więcej na jednej trzeciej głębokości.
- Włącz nadmuch powietrza przed rozpoczęciem, a nie dopiero wtedy, gdy pierwsze przejście wypadnie źle.
- Wytnij kwadrat testowy 20mm z tego samego materiału, przy tych samych ustawieniach, i policz, ile przejść rzeczywiście wymaga.
- Zmierz kwadrat testowy i zanotuj szczelinę cięcia u góry i u dołu. Ta wartość jest potrzebna przy każdym połączeniu.
- Wykonaj właściwe cięcie bez dotykania obrabianego elementu między przejściami.
Ten kwadrat testowy nie jest opcjonalny, jeśli elementy muszą do siebie pasować. Cięcia diodowe w grubym materiale mają rzeczywiste zwężenie, a element 10mm zmierzony tylko u góry nie powie Ci, co dzieje się na dole. Nasz wyjaśniacz szczeliny cięcia pokazuje, jak zamienić ten pomiar na wartość kompensacji.
Ostrzeżenie
Cięcie grubego drewna wiąże się z poważnym ryzykiem pożaru. Cięcie wektorowe może powodować otwarte płomienie, a rozbłysk wymaga Twojej uwagi natychmiast po wystąpieniu, a nie dopiero po zakończeniu przejścia. Nigdy nie uruchamiaj cięcia grubego materiału bez nadzoru, utrzymuj włączony odciąg i miej w zasięgu ręki coś, czym można ugasić ogień. Nasz przewodnik bezpieczeństwa laserowego omawia resztę.
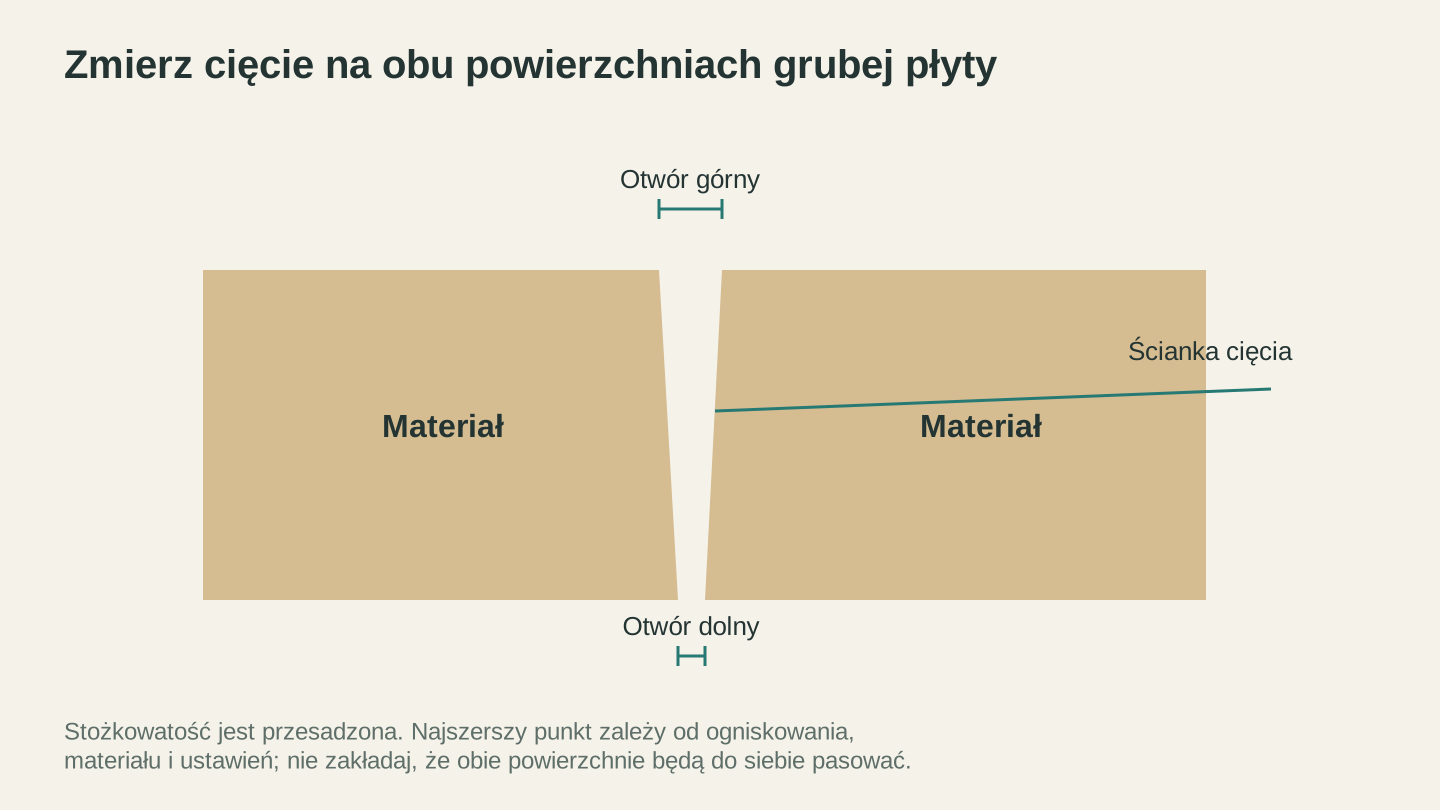
Podczas pomiaru grubego wycięcia sprawdź obie powierzchnie. Zwężenie pokazano tu w przesadny sposób, a rzeczywisty kształt zależy od materiału, ogniskowania i procesu cięcia.
Kiedy przerwać i użyć innego narzędzia
Gdzieś powyżej 12mm przy laserze diodowym o średniej mocy uczciwa odpowiedź brzmi: laser jest niewłaściwym narzędziem. Gdy cięcie trwa pół godziny, przez cały czas wymaga nadzoru, tworzy zwężoną, zwęgloną krawędź i nadal może nie przejść na wylot, przegrywa z kilkoma minutami pracy piłą taśmową lub frezarką CNC.
Laser jest niezastąpiony przy kształtach, których nie dałoby się wyciąć w żaden inny sposób: wycięciach wewnętrznych, ciasnych krzywiznach, skomplikowanych ażurach i dziesiątkach identycznych elementów. Proste linie w grubym materiale do nich nie należą. Nasze porównanie wycinarki laserowej i frezarki CNC pokazuje, w czym każde z tych narzędzi wygrywa.
Dobry nawyk hybrydowy: zgrubnie obrobić grube elementy piłą, a następnie pozwolić laserowi wykonać szczegółową pracę na powierzchniach.
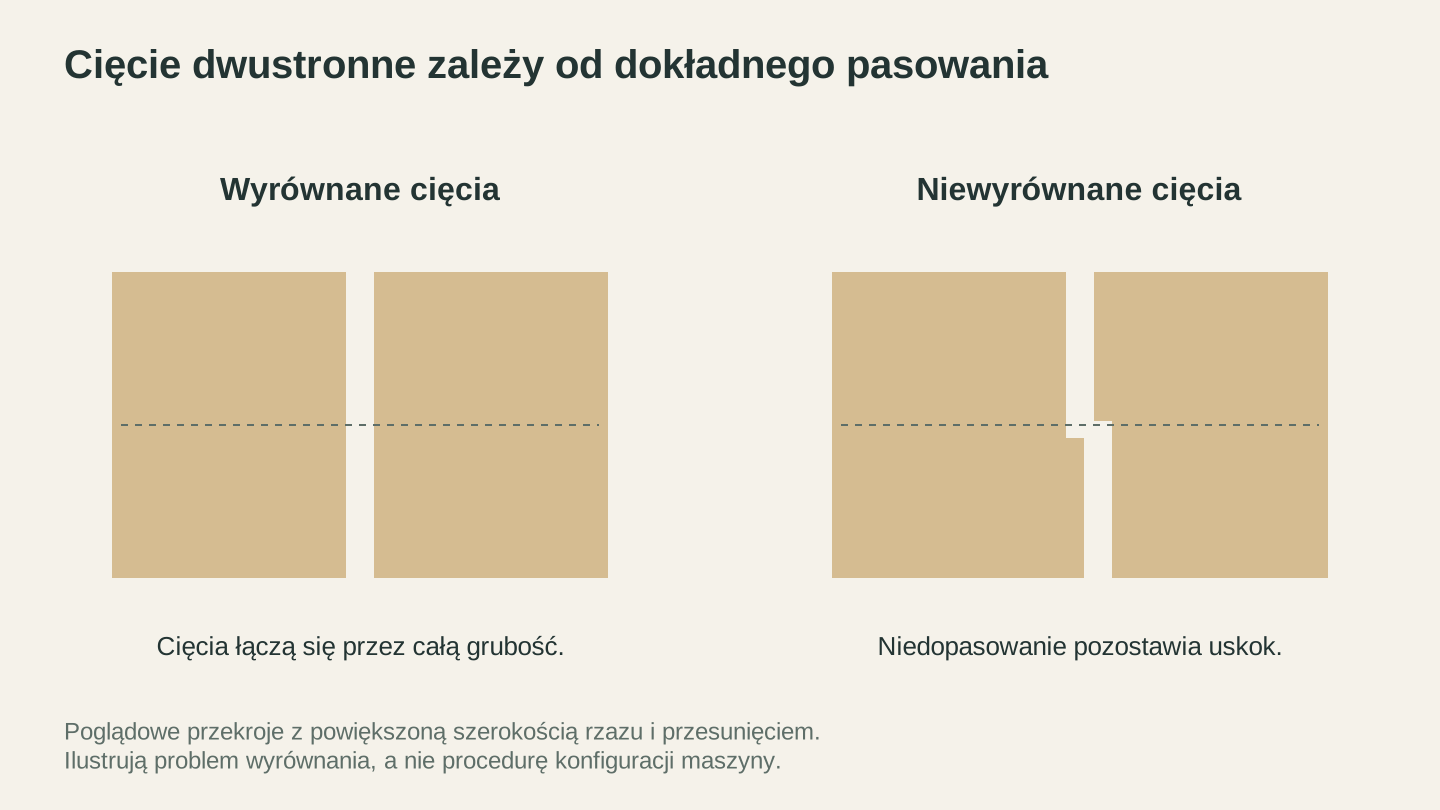
Cięcia z przeciwnych stron wymagają dokładnego pozycjonowania. Nawet gdy oba cięcia się spotkają, przesunięcie może pozostawić uskok wzdłuż gotowej krawędzi.
Jak uzyskać więcej elementów z jednej deski
Gruby materiał jest drogi, a cięcie grubego materiału trwa długo, więc zły układ kosztuje podwójnie. Przed cięciem rozmieść elementy na rzeczywistym rozmiarze deski w narzędziu CutPlan, używając trybu CNC, który układa elementy do frezowania i cięcia laserem. Planowanie i układanie nie kosztuje żadnych kredytów zalogowanego użytkownika, a narzędzie jasno poinformuje, gdy narysowane elementy nie mieszczą się w posiadanym materiale. Pobranie pakietu eksportowego — z jednym SVG na arkusz oraz, w trybie CNC, jednym DXF na arkusz — wymaga płatnego planu.
Jeśli grafika zaczęła się jako obraz, MonoTrace najpierw zamieni ją w czyste, zamknięte wektory bez kosztu kredytów, a File Converter obsłuży konwersję SVG i DXF w obu kierunkach, również bez kosztu kredytów, choć pobranie przekonwertowanego pliku wymaga płatnego planu. Podobnie jak wszystko w Craftgineer, oba narzędzia wymagają zalogowanego konta.
Najczęściej zadawane pytania
Jak grubą deskę może przeciąć laser diodowy?
Komfortowo około 3mm w przypadku urządzenia 10W oraz od 5mm do 6mm w przypadku urządzenia 20W. Przy nadmuchu powietrza, prawidłowym ogniskowaniu, wielu przejściach i wyrozumiałym materiale, takim jak lipa, maszyny 10W osiągają od 6mm do 10mm, a maszyny 20W od 10mm do 15mm. Sklejka często tnie się mniej równomiernie niż odpowiednie lite drewno przy tych samych ustawieniach, ze względu na warstwy kleju i ewentualne puste przestrzenie.
Czy lepiej wykonać wiele przejść, czy jedno powolne?
W niemal każdym przypadku wiele przejść. Jedno bardzo powolne przejście gromadzi ciepło w jednym miejscu i tworzy szeroką, zwęgloną szczelinę, która często nadal nie przechodzi na wylot. Kilka szybszych przejść tnie węziej i czyściej.
Czy naprawdę potrzebuję nadmuchu powietrza do cięcia grubego drewna?
W praktyce tak. Bez przepływu powietrza usuwającego odpady ze szczeliny kolejne przejścia zużywają energię na przepalanie sadzy zamiast drewna, a zwęglenie staje się znacznie większe. Nawet pompka akwariowa robi widoczną różnicę.
Dlaczego cięcie jest szersze u góry niż u dołu?
Poniżej punktu ogniskowania wiązka się rozszerza i traci intensywność, więc im głębiej sięga, tym mniej materiału usuwa, pozostawiając najszersze cięcie w miejscu wejścia wiązki. Przesunięcie ogniska w dół, do wnętrza materiału, wyrównuje ten efekt, a cięcie połowy głębokości z każdej strony wyrównuje go jeszcze bardziej. To, gdzie dokładnie szczelina będzie najszersza, zależy od ustawienia ogniska, więc zmierz cięcie testowe zamiast zgadywać.
Dlaczego cięcie przechodzi wszędzie poza jednym miejscem?
Najpierw sprawdź zwykłe przyczyny: ogniskowanie, zabrudzoną lub uszkodzoną soczewkę, ustawienia, które od początku były na granicy możliwości, oraz wygiętą deskę zmieniającą odległość od soczewki podczas przesuwania głowicy. Potem najczęstszymi podejrzanymi są kieszeń klejowa lub pustka w sklejce oraz przesunięcie obrabianego elementu między przejściami.
Czy laser diodowy może ciąć twarde drewno, takie jak dąb lub orzech?
Może, ale powoli i z większym zwęgleniem niż w przypadku miękkiego drewna, a osiągana głębokość zależy w dużej mierze od mocy optycznej i gatunku. Moduły o większej mocy zazwyczaj przecinają grubsze twarde drewno mniejszą liczbą przejść niż urządzenia 10W i 20W. Jeśli Twoja maszyna ma moc w zakresie 10W i zależy Ci na reprezentacyjnej krawędzi, twarde drewno grubsze niż około 6mm jest zwykle zadaniem dla lasera CO2 albo frezarki.
Wytnij kwadrat testowy
Przed wykonaniem właściwego elementu wytnij jeden kwadrat 20mm z materiału, którego rzeczywiście zamierzasz użyć. Policz potrzebne przejścia, a następnie zmierz szczelinę cięcia u góry i u dołu suwmiarką.
Te dwie liczby są warte więcej niż każda tabela ustawień w internecie, ponieważ pochodzą z Twojej maszyny, Twojej soczewki i dokładnie tej deski, która właśnie leży na stole.
Następnie rozmieść właściwe elementy na rzeczywistym materiale w narzędziu CutPlan, bezpłatnie planując układ, aby gruby materiał, którego cięcie zajmuje pół godziny, był przynajmniej prawidłowo rozplanowany na desce. Jeśli grafika nadal wymaga oczyszczenia, MonoTrace najpierw zamieni ją w wektory gotowe do cięcia.
Powiązane narzędzia
CutPlan
Planuj rozkrój płyt z listą części, układami i kolejnością cięcia. Eksportuj raporty i rysunki płyt.
Pobieranie wymaga abonamentu
MonoTrace
Zamieniaj zdjęcia i grafiki w kontury SVG za darmo, z opcjonalnym trybem szkicu.
File Converter
Konwertuj obsługiwane kombinacje formatów wektorowych, dokumentów, obrazów rastrowych i siatek 3D.
Pobieranie wymaga abonamentu
Chcesz wypróbować te narzędzia?
Zarejestruj się bezpłatnie, bez podawania karty kredytowej. Bezpłatne narzędzia są dostępne od razu.
Zacznij bezpłatnie