

Czym jest rzaz? Dlaczego połączenia wycinane laserem nie pasują
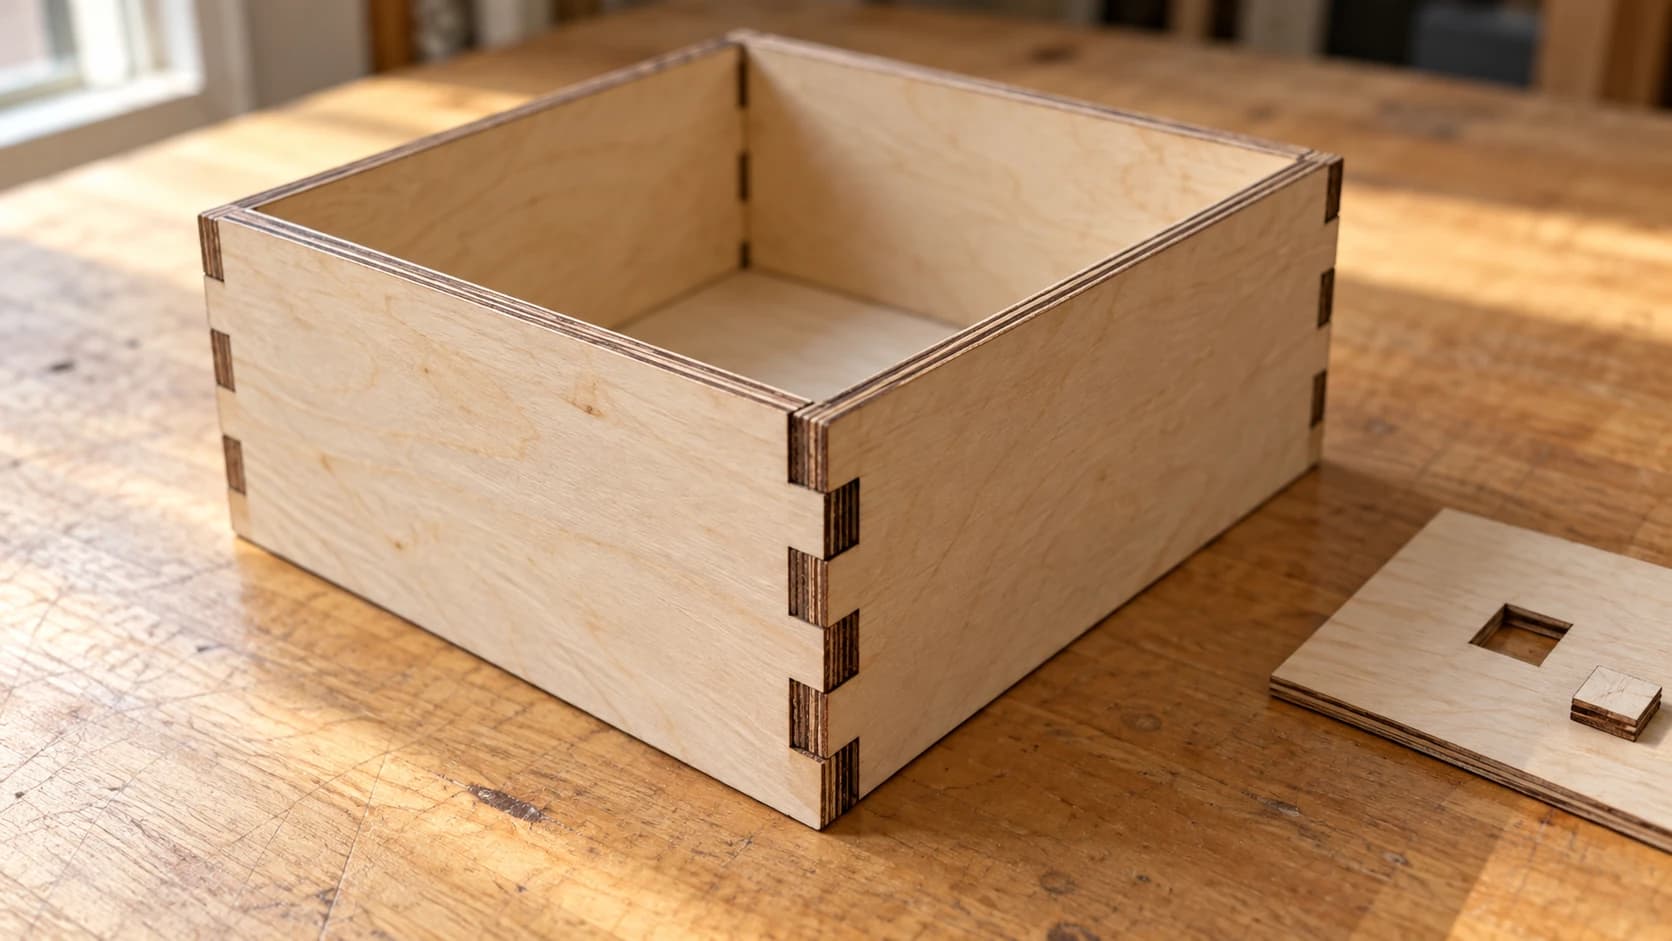
Wszystko zostało zmierzone. Generator pudełka poprosił o sklejkę 3 mm, użyto sklejki 3 mm, a połączenia palcowe nadal grzechoczą w swoich gniazdach jak luźne zęby. Albo wycięto otwór pod kołek 6 mm, a kołek wpadł prosto do środka, nie dotykając boków.
Z plikiem wszystko jest w porządku. Po prostu zetknięto się z rzazem.
Wskazówka
Krótka odpowiedź: Rzaz to szerokość materiału usuwanego przez maszynę wzdłuż linii cięcia. Wiązka lub frez mają rzeczywistą szerokość, więc każde cięcie tworzy wąski kanał, a nie idealną linię o zerowej szerokości. Dlatego elementy wychodzą nieco mniejsze niż na rysunku, otwory są nieco większe, a łączone części są luźne.
To słowo jest starsze niż wszystkie nasze maszyny. Pierwotnie rzaz oznaczał szczelinę pozostawianą w desce przez brzeszczot, a stolarze uwzględniają go od stuleci. Twój laser odziedziczył ten problem, tylko w znacznie mniejszej skali.
Problem linii markera
Oto cała koncepcja przedstawiona na jednym obrazie, który można sobie wyobrazić.
Oprogramowanie projektowe rysuje nieskończenie ostrym ołówkiem. Linia w pliku SVG ma położenie, ale nie ma szerokości. Maszyna natomiast tnie markerem. Wiązka lub frez usuwa kanał o rzeczywistej szerokości, wyśrodkowany na linii ołówka.
To wyśrodkowanie ma znaczenie. Połowa kanału przypada na jedną stronę linii, a połowa na drugą. Dlatego każda krawędź cięcia w gotowym elemencie znajduje się mniej więcej w odległości połowy rzazu od miejsca, w którym została narysowana — po obu stronach, przy każdym cięciu, w całym projekcie.
Narysuj kwadrat 20 mm i wytnij go dookoła. Kanał zabiera połowę rzazu do wewnątrz na całym obwodzie, więc podniesiony ze stołu kwadrat jest o pełny rzaz węższy niż 20 mm. Tymczasem kwadratowy otwór pozostały w arkuszu jest o pełny rzaz szerszy niż 20 mm. Ta sama linia daje dwa różne rezultaty, zależnie od tego, którą stronę cięcia zachowasz.
To cała zagadka. Wszystko, co znajduje się dalej w tym wpisie, sprowadza się do zmierzenia kanału i zdecydowania, co z nim zrobić.
DRUKUJ. WYCINAJ. RZEŹB.



- Wiele formatów (SVG, DXF, PNG)
- Projekty przetestowane na maszynach
- Licencje komercyjne
Sponsorowane przez PrintCutCarve.com
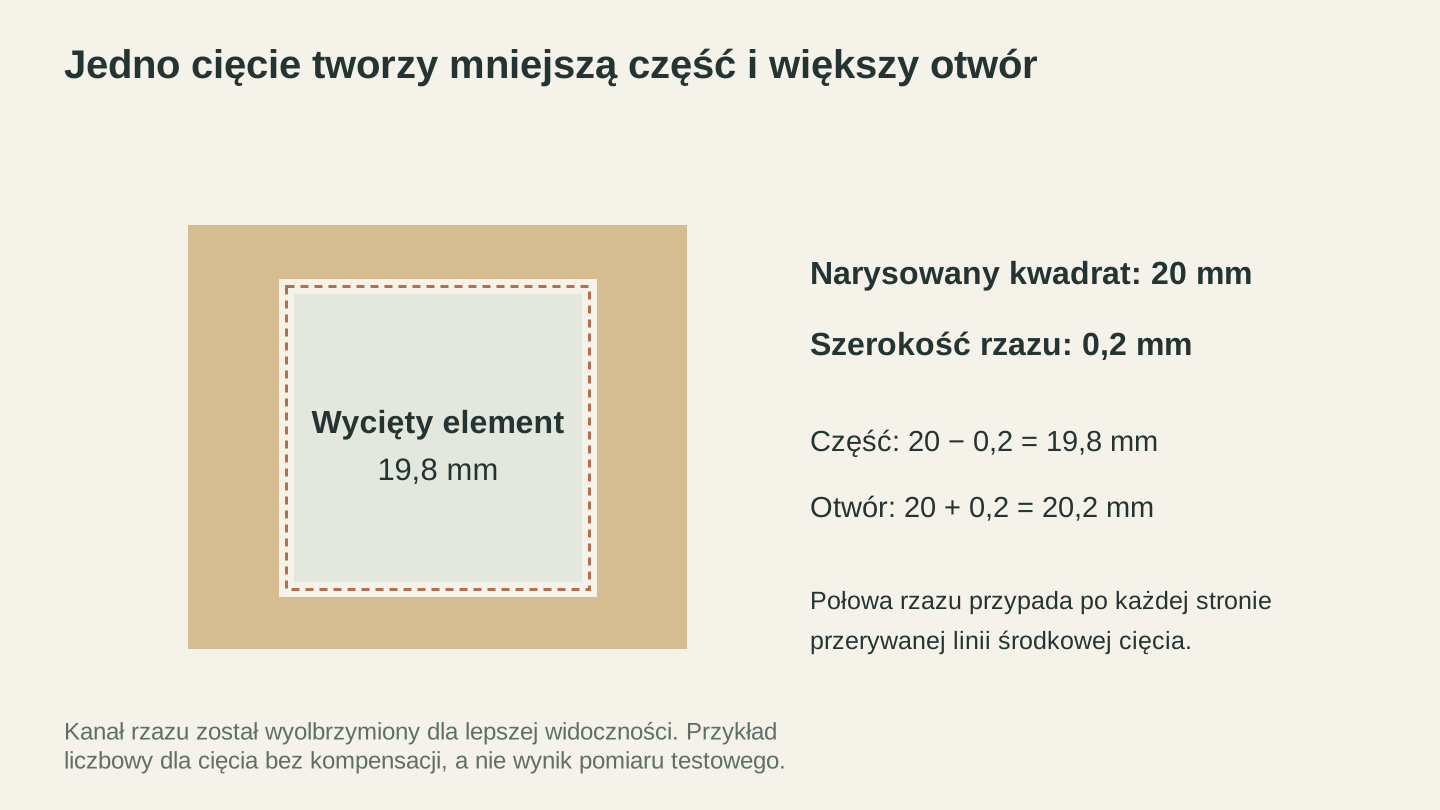
Przy rzazie 0.2 mm wyśrodkowanym na ścieżce kwadratu 20 mm element ma 19.8 mm szerokości, a otwór 20.2 mm. Na diagramie rzaz powiększono dla lepszej widoczności.
Jaki rzaz powstaje w poszczególnych maszynach?
Rzaz nie ma jednej wartości. Zależy od maszyny, a w obrębie jednej maszyny zmienia się wraz z materiałem, jego grubością, ogniskowaniem, mocą i prędkością. Warto jednak znać rząd wielkości dla poszczególnych procesów, bo podpowiada on, kiedy trzeba się tym przejmować.
| Proces | Typowe zachowanie rzazu | Co go powoduje |
|---|---|---|
| Laser CO2 lub diodowy | Wąski, zwykle około 0.1–0.3 mm | Skupiona wiązka wypala lub topi wąski kanał |
| Frezarka CNC | Pełna średnica frezu, często 3.175 mm (1/8 cala) lub więcej | Obracający się frez fizycznie usuwa materiał na całą swoją szerokość |
| Nóż wleczony (ploter winylu) | Praktycznie zerowy w przypadku cienkiego winylu | Ostrze rozsuwa materiał zamiast usuwać kanał |
| Piła stołowa | Zwykle kilka milimetrów, zależnie od ostrza | Szerokość ostrza i rozwiedzenie zębów — pierwotne znaczenie rzazu |
Z tej tabeli wynikają dwie rzeczy.
Po pierwsze, rzaz CNC jest ogromny w porównaniu z rzazem lasera, ale przepływy pracy CNC uwzględniają go od tak dawna, że poprawka jest wbudowana. Oprogramowanie CAM pyta, czy ciąć wewnątrz, na zewnątrz czy po linii. To pytanie jest kompensacją rzazu pod inną nazwą, a prawidłowa odpowiedź sprawia, że szerokość frezu w dużej mierze znika z końcowych wymiarów. Oprogramowanie laserowe zazwyczaj natomiast domyślnie tnie po linii i po cichu pozostawia ten problem użytkownikowi. Jeśli porównujesz obie maszyny, nasze porównanie wycinarki laserowej i frezarki CNC dokładniej omawia takie różnice.
Po drugie, ploter winylu ma przy cienkim materiale niemal zerowy rzaz, którym warto się przejmować. Ostrze rozdziela winyl jak zamek błyskawiczny, zamiast odparowywać kanał (jego oprogramowanie nadal ma ustawienie odsunięcia ostrza, ale koryguje ono sposób obracania ostrza, a nie usuwany materiał). Jeśli masz doświadczenie z maszynami tnącymi, dlatego właśnie łączenie elementów wycinanych laserem mogło Cię zaskoczyć.
Dlaczego elementy są za małe, a otwory za duże
Gdy wiesz już, że kanał jest wyśrodkowany na linii, wszystkie typowe objawy stają się jasne:
- Zewnętrzne profile wychodzą za małe. Krawędź przesuwa się do wewnątrz o połowę rzazu z każdej strony, więc każdy wymiar zewnętrzny zmniejsza się o pełny rzaz.
- Otwory i wycięcia wychodzą za duże. Krawędź przesuwa się na zewnątrz o połowę rzazu na całym obwodzie, więc otwór powiększa się o pełny rzaz.
- Połączenia uwzględniają rzaz dwukrotnie. Połączenie palcowe składa się z wąskiego palca wchodzącego w gniazdo. Palec traci jeden rzaz, a gniazdo zyskuje jeden rzaz, więc łączny luz między nimi wynosi w przybliżeniu dwie szerokości rzazu. W przypadku lasera może to być 0.3–0.4 mm luzu — dokładnie tyle, by połączenie pudełkowe grzechotało zamiast się zacisnąć.
Dlatego kompensację stosuje się właśnie w tym kierunku. Aby uzyskać zamierzone wymiary, rysowany otwór trzeba zmniejszyć, a rysowany element powiększyć, każdy o jeden rzaz, tak aby materiał zjedzony przez maszynę przywrócił im właściwy rozmiar.
Zanim cokolwiek zmienisz, potrzebujesz jednak rzeczywistej wartości.
Jak zmierzyć rzaz
Nie korzystaj z wartości rzazu znalezionej na forum ani z wartości z maszyny znajomego. Rzaz zmienia się wraz z soczewką, wysokością ogniskowania, materiałem, jego grubością oraz ustawieniami mocy i prędkości. Jedyna miarodajna wartość to ta zmierzona na Twojej maszynie, na materiale używanym w projekcie i przy ustawieniach projektu.
Test zajmuje kilka minut i wymaga suwmiarki. Tania suwmiarka cyfrowa wystarczy.
- Narysuj w oprogramowaniu projektowym prosty kwadrat o znanym rozmiarze, na przykład 20 mm.
- Wytnij go z tego samego arkusza, którego użyjesz w rzeczywistym projekcie, stosując dokładnie te same ustawienia co przy właściwym cięciu.
- Zmierz wycięty kwadrat w obu osiach. Wynik będzie mniejszy niż 20 mm.
- Zmierz otwór pozostały w arkuszu. Wynik będzie większy niż 20 mm.
- Rzaz to ubytek elementu (rozmiar narysowany minus rozmiar zmierzonego elementu). Możesz sprawdzić wynik, porównując go z nadmiarem otworu (zmierzony otwór minus rozmiar narysowany). Obie wartości powinny być zbliżone.
Na przykład jeśli narysowany kwadrat 20 mm ma po zmierzeniu 19.8 mm, rzaz wynosi 0.2 mm, czyli 0.1 mm na stronę. To właśnie wartość na stronę — połowa rzazu — jest potrzebna większości narzędzi do odsunięcia.
Wskazówka
Chcesz większej precyzji? Wytnij dziesięć oddzielnych pasków 10 mm bez zastosowanej kompensacji, zsuń je razem i zmierz rząd względem 100 mm, które powinien mieć. Każdy pasek jest krótszy o jeden rzaz, więc ubytek podzielony przez dziesięć daje rzaz, a niedokładności suwmiarki uśredniają się.
Zapisz wynik. Rzaz dla danego materiału i grubości to jedna z tych wartości, które warto zanotować na karteczce przy maszynie, bo prawie się nie zmienia, dopóki nie zmienisz soczewki, materiału lub ustawień.
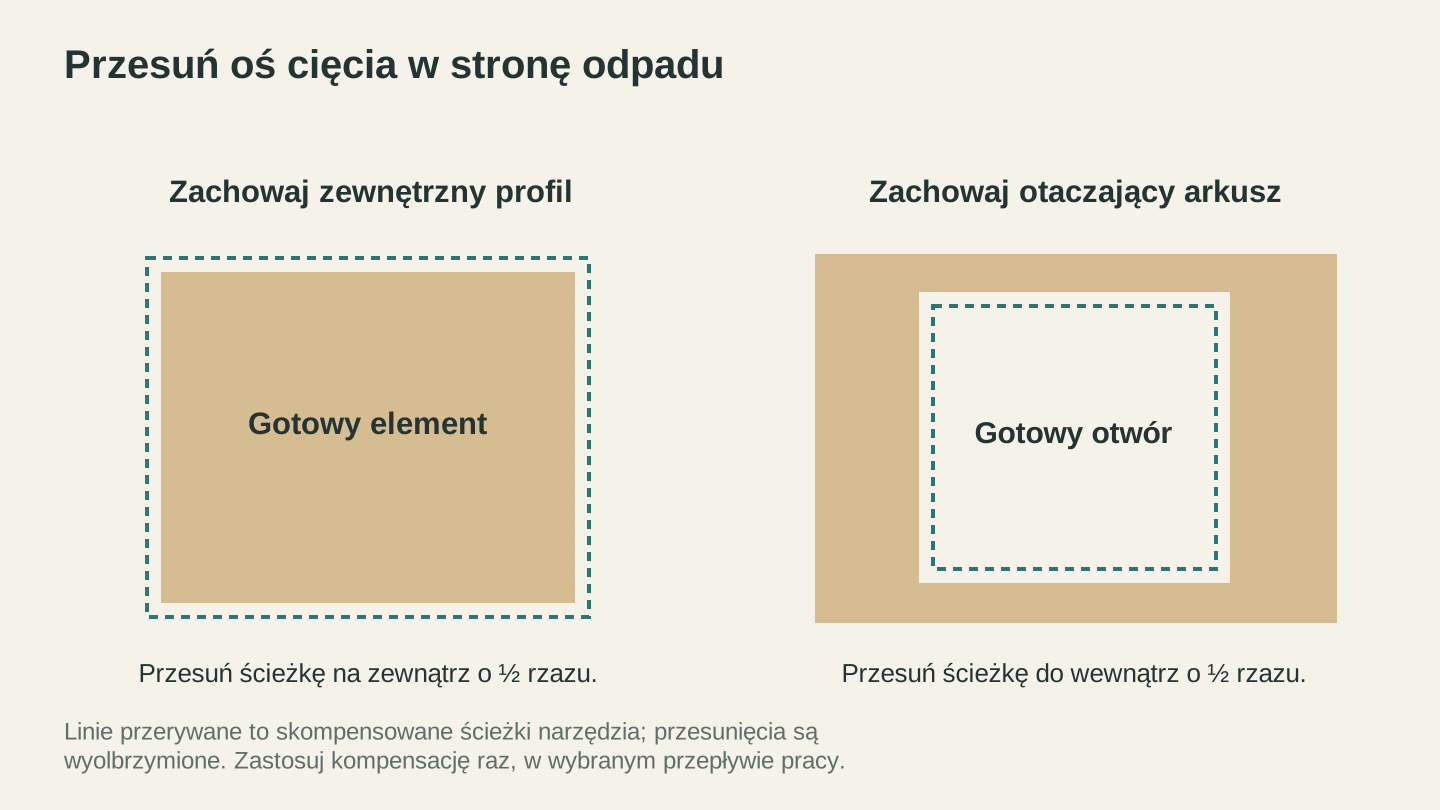
Przesuń linię środkową cięcia w stronę odpadu o połowę zmierzonego rzazu. Zastosuj tę kompensację jednokrotnie w wybranym przepływie pracy z oprogramowaniem projektowym lub maszynowym.
Kompensacja rzazu: cztery sposoby na poprawne dopasowanie
Masz już wartość. Teraz zastosuj ją raz, dokładnie w jednym miejscu.
- Pozwól, aby zrobił to generator. Generatory pudełek i połączeń niemal zawsze mają pole rzazu. Wpisz zmierzony rzaz, a generator dopasuje za Ciebie każdy palec i każde gniazdo. W przypadku połączeń to zdecydowanie najprostsza metoda.
- Przesuń ścieżki w oprogramowaniu projektowym. Większość edytorów wektorowych ma funkcję odsunięcia lub rozszerzenia. Powiększ zewnętrzne profile o połowę rzazu, a otwory zmniejsz o połowę rzazu. Przy złożonych projektach jest to żmudne, ale działa wszędzie.
- Użyj ustawienia odsunięcia rzazu w oprogramowaniu lasera. Wiele programów do cięcia może zastosować odsunięcie podczas wysyłania pliku, dzięki czemu plik projektowy pozostaje czysty i zachowuje rzeczywiste wymiary.
- W CNC odpowiedz uczciwie na pytanie o ścieżkę narzędzia. Wewnątrz dla otworów, na zewnątrz dla profili — oprogramowanie CAM uwzględni średnicę frezu. Cięcie po linii ma sens tylko wtedy, gdy geometria została już skompensowana w innym miejscu.
Ostrzeżenie
Kompensację stosuj tylko w jednym miejscu. Jeśli generator pudełka doda rzaz, a oprogramowanie lasera doda go ponownie, połączenia wyjdą za ciasne o dwa rzazy i zamiast kleić szczeliny zaczniesz szlifować palce. Zbyt ciasne połączenie da się naprawić, ale jest to uciążliwe. Podwójna kompensacja to najczęstszy sposób na przesadzenie z poprawką.
Po skompensowaniu projektu obowiązują zwykłe zasady obsługi plików. Jeśli oprogramowanie maszyny wymaga formatu DXF zamiast SVG, File Converter wykona konwersję bez opłaty za użycie narzędzia, bez kredytów i zachowa geometrię bez zmian. Jeśli nie masz pewności, na którym formacie od początku oprzeć swój przepływ pracy, nasze omówienie DXF i SVG rozstrzyga tę kwestię. Pobranie przekonwertowanego pliku wymaga aktywnego płatnego planu.
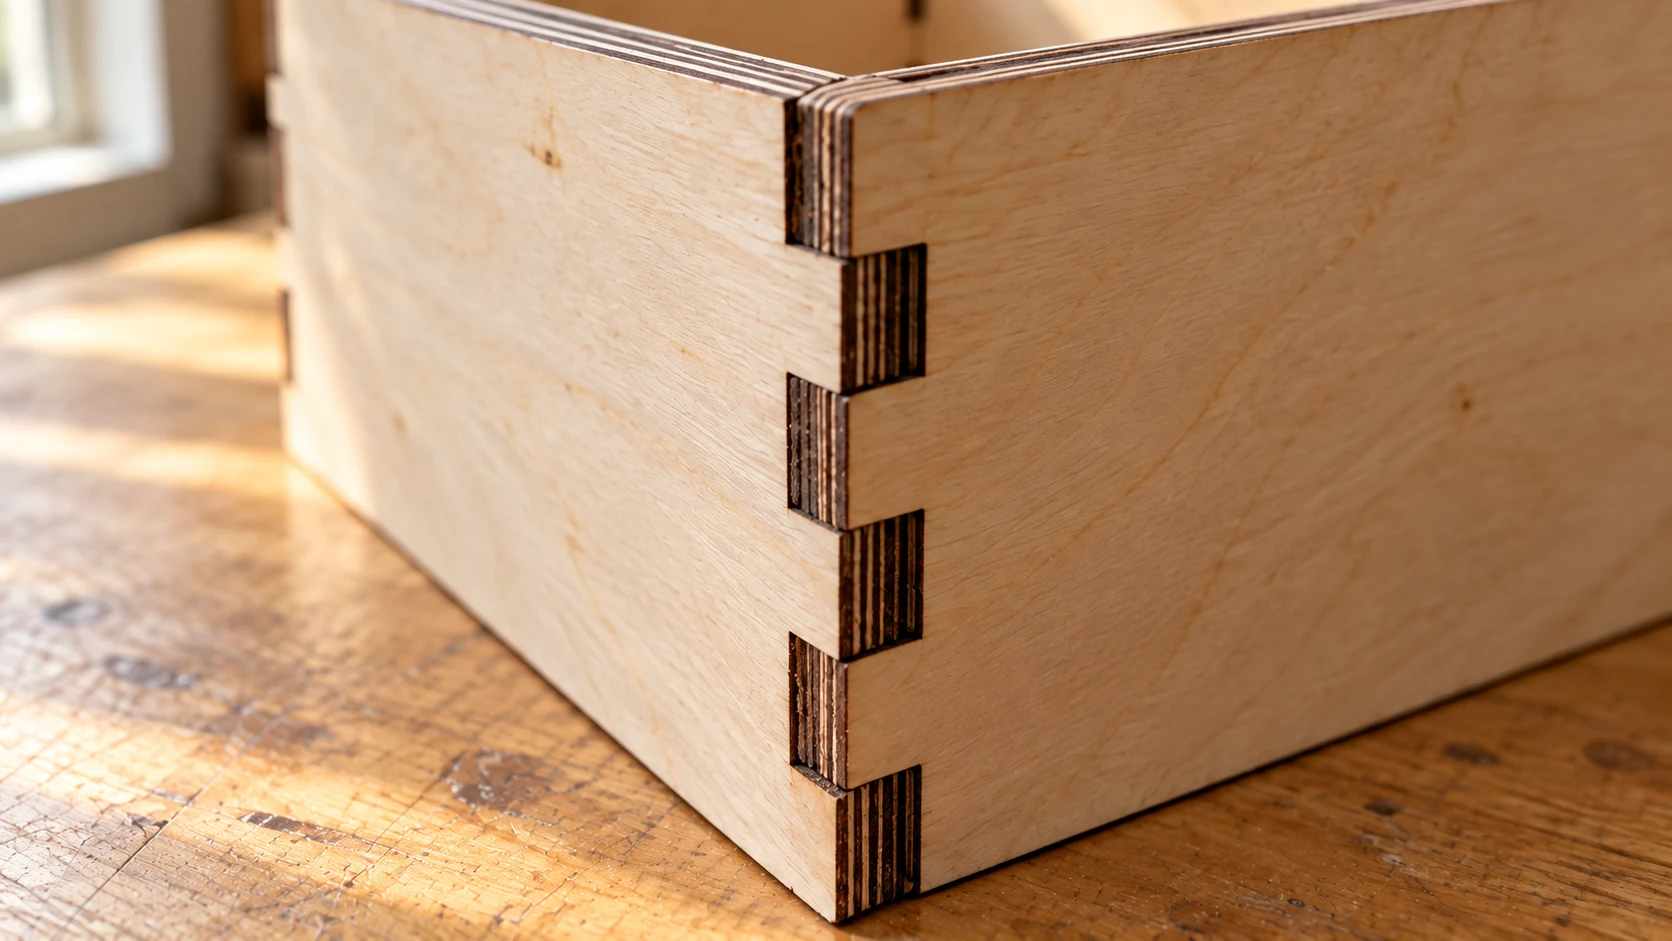
Bliższy widok tego samego pudełka pokazuje miejsce, w którym stykają się wymiary wypustów i gniazd. Dopasowanie zależy od rzeczywistego materiału i cięcia, dlatego przed wycięciem wszystkich paneli użyj małej próbki połączenia.
Kiedy rzaz ma znaczenie, a kiedy można go pominąć
Oto część, która pozwala uniknąć nadmiernego analizowania: większość cięć w ogóle nie wymaga kompensacji rzazu.
Kompensuj, gdy elementy muszą się łączyć:
- Połączenia palcowe i pudełkowe
- Wypusty i gniazda
- Elementy wciskane, otwory pod kołki, gniazda łożysk
- Intarsje, w których element i kieszeń przesuwają się w przeciwnych kierunkach, a błędy się sumują
- Koła zębate, zawiasy i wszystko, co jest mechaniczne
Pomiń, gdy nic nie styka się z krawędzią:
- Grawerowanie, które nigdy nie przecina materiału na wylot i w ogóle nie ma krawędzi dopasowania
- Dekoracyjne sylwetki, ozdoby i dekoracje ścienne
- Podkładki, dekoracje na tort, tabliczki
- Szablony, chyba że szablon ma zastosowanie wymagające dokładnych wymiarów
Praktyczna zasada: jeśli element nigdy nie musi pasować do innego elementu, dziesiąta część milimetra niczego nie zmienia w sposób zauważalny, a czas lepiej poświęcić na coś innego. Odtwórz zdjęcie lub logo do czystego pliku SVG za pomocą MonoTrace, bezpłatnie i bez kredytów, wytnij je jako dekorację ścienną, a rzaz nigdy nie stanie się tematem rozmowy. Nabiera znaczenia dopiero wtedy, gdy dwa elementy muszą się wzajemnie utrzymywać.
Tak czy inaczej, rzaz to tylko jeden z punktów listy kontrolnej przed uruchomieniem. Nasz poradnik przygotowywania plików do cięcia laserem omawia pozostałe rzeczy, które trzeba sprawdzić przed naciśnięciem przycisku start.
Najczęściej zadawane pytania
Czy rzaz jest taki sam dla każdego materiału na tym samym laserze?
Nie. Różne materiały wypalają się inaczej przy tych samych ustawieniach, a znaczenie ma także grubość. Mierz rzaz dla każdego materiału i każdej grubości, a następnie korzystaj z tej wartości, dopóki coś w konfiguracji się nie zmieni.
Dlaczego krawędzie wycinane laserem są lekko skośne?
Wiązka jest skupiona w wąskiej talii i rozszerza się powyżej oraz poniżej niej, dlatego ścianki cięcia mogą być lekko zwężone zamiast idealnie pionowych. To, jak duże jest zwężenie i w którym kierunku występuje, zależy od wysokości ogniskowania i grubości materiału. W przypadku cienkiego materiału jest prawie niezauważalne. Przy grubym materiale może wpływać na osadzanie się połączeń, co jest kolejnym powodem, aby wykonać próbne dopasowanie na rzeczywistym materiale.
Czy mogę po prostu użyć wartości rzazu opublikowanej dla mojego modelu maszyny?
Potraktuj ją jako wartość początkową, nie ostateczną. Stan soczewki, ogniskowanie, partia materiału i ustawienia wpływają na rzeczywistą wartość. Szybki test z kwadratem pokaże, jaki rzaz ma dziś Twoja maszyna.
Zmierz raz, dopasowuj zawsze
Rzaz nie jest wadą, a Twoja maszyna nie jest zepsuta. To po prostu szerokość cięcia, którą ma każdy wynaleziony dotąd proces cięcia. Twórcy, których pudełka zatrzaskują się bez problemu, nie używają lepszych laserów. Raz zmierzyli kwadrat, zapisali wartość i wpisali ją w pole rzazu.
Następnym razem, gdy palce będą grzechotać: wytnij kwadrat testowy, wykonaj odejmowanie i wytnij ponownie. A gdy skompensowany plik trzeba przekształcić na DXF dla maszyny, File Converter zajmie się tym bez opłaty za użycie narzędzia. Do wszystkich dekoracyjnych projektów pomiędzy tymi zadaniami MonoTrace zamienia obrazy w gotowe do cięcia pliki SVG, również bez opłaty za użycie narzędzia i bez konieczności wykonywania obliczeń rzazu. Pobranie przekonwertowanego pliku wymaga aktywnego płatnego planu.
Powiązane narzędzia
Chcesz wypróbować te narzędzia?
Zarejestruj się bezpłatnie, bez podawania karty kredytowej. Bezpłatne narzędzia są dostępne od razu.
Zacznij bezpłatnie