

V-carving wyjaśniony: jak jedno frezowe ostrze wycina cienkie linie i szerokie pociągnięcia
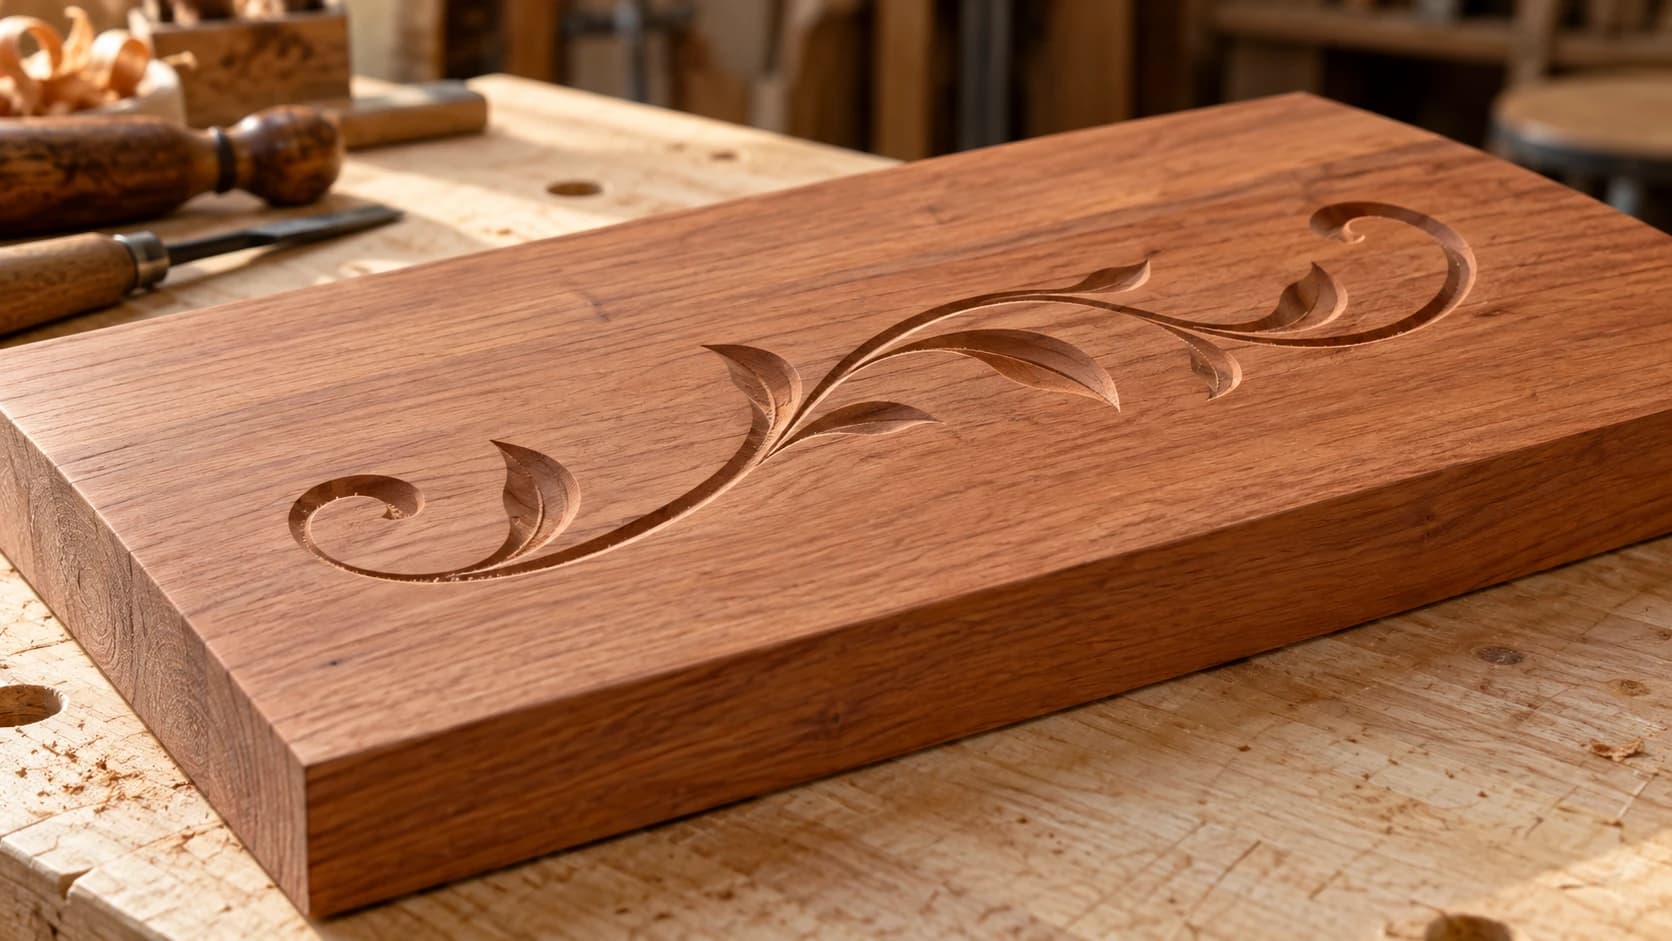
Spróbuj frezować drobne litery frezem palcowym z płaskim czołem, a szybko przekonasz się, dlaczego twórcy szyldów tego nie robią. Szeryfy znikają, wewnętrzne narożniki wychodzą zaokrąglone, a cienkie kreski są węższe niż jakikolwiek posiadany frez. Możesz zejść do freza palcowego 1/32" i patrzeć, jak czas pracy rośnie, a narożniki nadal będą zaokrąglone, ponieważ okrągłe narzędzie fizycznie nie jest w stanie wyciąć ostrego wewnętrznego narożnika.
V-carving rozwiązuje to wszystko za pomocą jednego freza i jednego sprytnego pomysłu.
Wskazówka
Krótka odpowiedź: V-carving wykorzystuje frez w kształcie litery V, który tnie głębiej tam, gdzie grafika jest szeroka, i płycej tam, gdzie jest wąska. Ponieważ szerokość cięcia freza rośnie wraz z głębokością, jeden frez tworzy cienkie detale i szerokie pociągnięcia w tej samej ścieżce narzędzia, a jego czubek sięga aż do narożników, dzięki czemu są naprawdę ostre. To standardowa technika CNC do liternictwa i grafiki liniowej.
Sztuczka: głębokość podąża za szerokością
Frez V jest stożkiem. Na samym czubku jego szerokość cięcia jest praktycznie zerowa, a im głębiej się zagłębia, tym szerszy pozostawiony rowek. Ten jeden fakt geometryczny stanowi całą technikę.
Oprogramowanie CAM prowadzi frez wzdłuż linii środkowej każdego kształtu na grafice, a nie po krawędziach. W każdym punkcie oblicza, jak głęboko musi wejść frez, aby pochyłe boki stożka dokładnie dotknęły obu krawędzi wektorowych. Gdy kreska jest bardzo cienka, frez ledwie dotyka powierzchni. Gdy kreska rozszerza się, frez zagłębia się mocno. Głębokość stale zmienia się wraz ze zmianą szerokości kształtu, dlatego gotowy v-carve ma wygląd ręcznie wyżłobiony i efektownie odbija światło.
Narożniki to moment, w którym technika pokazuje swoją przewagę. Gdy ścieżka narzędzia zbliża się do ostrego narożnika, kształt się zwęża, więc frez się unosi. W samym narożniku frez jest niemal na powierzchni, a jego czubek o niemal zerowej szerokości dokładnie odwzorowuje punkt. W ten sposób litery v-carve zyskują wyraźne szeryfy i ostre wewnętrzne narożniki, których żaden okrągły frez palcowy nie wykona w dowolnym rozmiarze.
Porównaj to z kieszeniowym frezowaniem tych samych liter:
| Frezowanie kieszeniowe | V-carving | |
|---|---|---|
| Wewnętrzne narożniki | Zaokrąglone przez promień freza | Ostre, odwzorowane przez czubek |
| Najmniejszy detal | Ograniczony średnicą freza | Niemal zerowy, cienkie linie są możliwe |
| Wymagane frezy | Mniejsze frezy do mniejszych detali | Jeden frez V do wszystkiego |
| Czas pracy przy liternictwie | Długi, wiele przejść czyszczących | Szybki; głębokie kreski mogą wymagać schodzenia w dół osi Z |
| Wygląd | Płaskie dno, jednolity | Pochyłe ściany, zmienna głębokość, gra cieni |
Frezowanie kieszeniowe nadal ma zastosowanie przy dużych obszarach z płaskim dnem. W liternictwie i grafice liniowej v-carving wygrywa jednocześnie szybkością, szczegółowością i wyglądem.
DRUKUJ. WYCINAJ. RZEŹB.



- Wiele formatów (SVG, DXF, PNG)
- Projekty przetestowane na maszynach
- Licencje komercyjne
Sponsorowane przez PrintCutCarve.com
60 czy 90 stopni?
Dwa podstawowe kąty to 60 i 90 stopni, a różnica jest prosta: przy tej samej szerokości kreski węższy frez tnie głębiej.
Policzmy to dla kreski o szerokości 6 mm. Frez 90 stopni osiąga pełną szerokość przy głębokości 3 mm, czyli połowie szerokości kreski. Frez 60 stopni potrzebuje około 5.2 mm głębokości, aby objąć tę samą kreskę. Ta sama grafika, zupełnie inne frezowanie.
| Kąt freza | Głębokość przy kresce 6 mm | Najlepsze zastosowanie |
|---|---|---|
| 90° | 3 mm | Większe litery, wyrazista grafika, płytsze frezowanie |
| 60° | ~5.2 mm | Mały tekst, drobne detale, delikatna grafika liniowa |
| 30° | ~11 mm (rzadko frezowane tak głęboko) | Tekst w skali mikrograwerowania |
Praktyczna reguła warsztatowa (orientacyjna, dlatego przed zaufaniem wynikowi wyświetl podgląd ścieżki narzędzia): 60 stopni do małego tekstu i drobnych ozdobników, o wysokości mniej więcej jednego cala lub mniejszej, ponieważ bardziej stromy stożek odwzorowuje wąskie elementy z większą głębokością i wyrazistością. 90 stopni do większych szyldów, ponieważ utrzymuje rozsądną głębokość frezowania przy szerokich kreskach i nadaje grubym literom szerszy, czytelniejszy skos. Wielu twórców ma dokładnie te dwa frezy i nic więcej.
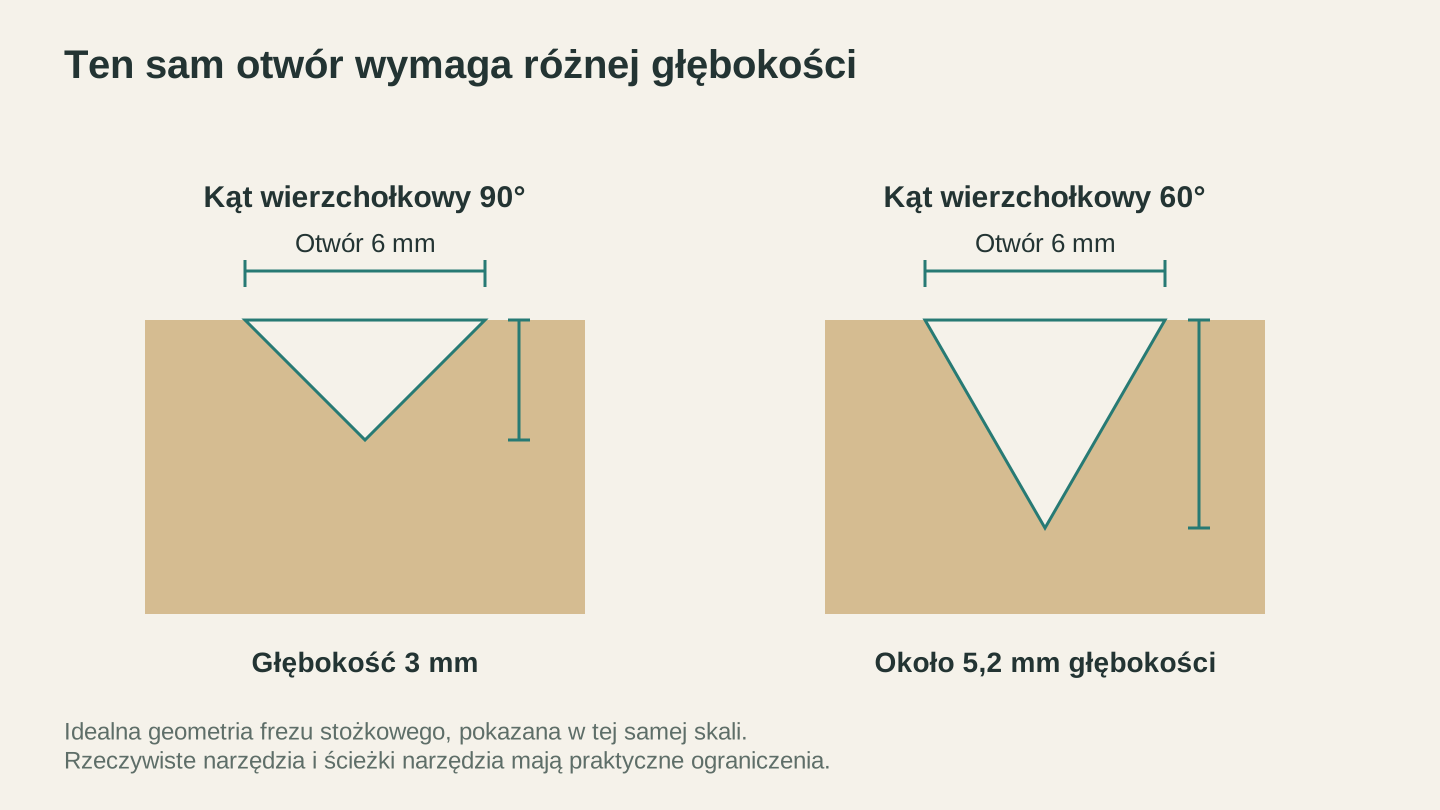
Przy tym samym otworze o szerokości 6 mm idealny rowek V o kącie 90 stopni sięga na głębokość 3 mm; rowek V o kącie 60 stopni sięga na głębokość około 5.2 mm. Oba przekroje używają tej samej skali.
Grafika, która dobrze nadaje się do V-carvingu
V-carving jest tak dobry, jak wektory, które mu dostarczysz. Obliczenia ścieżki zakładają czyste, zamknięte kształty i wyraźnie się gubią, gdy ich nie ma. Potrzebujesz:
- Zamkniętych obrysów wektorowych. Każdy kształt powinien być zamkniętą pętlą. Czcionki już takie są, dlatego tekst tak niezawodnie nadaje się do v-carvingu.
- Braku nakładek i duplikatów. Dwa kształty nałożone w tym samym miejscu albo ścieżka przecinająca samą siebie powodują podwójnie wycięte rowki i dziwne skoki głębokości.
- Rzeczywistej szerokości kreski. Grafikę liniową trzeba rysować jako obrysowane kształty o rzeczywistej szerokości. Linia środkowa o zerowej szerokości nie daje CAM-owi niczego do zmierzenia, więc wycina on po prostu rowek o stałej głębokości.
Jeśli tworzysz własną grafikę, zachowaj prostotę i wyrazistość. Jeśli chcesz czegoś ozdobnego bez spędzania wieczoru na czyszczeniu wektorów, Vector Studio generuje gotowy do użycia w maszynie plik SVG z opisu tekstowego za 1 kredyt, a wynik składa się z zamkniętych, niepokrywających się ścieżek — dokładnie tego, czego potrzebuje ścieżka v-carve. Jeśli oprogramowanie CAM importuje tylko DXF, najpierw przepuść SVG przez File Converter, który obsługuje konwersję SVG do DXF bez pobierania kredytów narzędzia. Pobranie przekonwertowanego pliku wymaga aktywnego płatnego planu.
Gdy grafika jest gotowa, reszta procesu tworzenia szyldu (układ, ścieżki narzędzi, mocowanie, wykończenie) to osobny temat. Nasz poradnik tworzenia niestandardowego szyldu CNC opisuje cały proces od początku do końca.
Informacja
Ta sama geometria o zmiennej głębokości zasila intarsje v-carve, w których element wycięty tym samym frezem V wpasowuje się w kieszeń, tworząc wąską linię kleju po dokładnym dopasowaniu. Jeśli v-carving zaczyna być dla Ciebie jasny, intarsje CNC są naturalnym kolejnym krokiem.
Ograniczenia głębokości i v-carve o płaskiej głębokości
Oto haczyk, o którym nikt nie wspomina, dopóki nie da o sobie znać: głębokość podąża za szerokością, a szerokość może stać się absurdalna. Duża, gruba litera z kreską o szerokości 40 mm wymaga od freza 90 stopni zagłębienia na 20 mm w linii środkowej. To głębiej, niż może ciąć wiele popularnych frezów V (sprawdź specyfikację długości części tnącej freza), być może głębiej, niż wynosi grubość materiału, i wygląda jak rów, a nie litera.
Rozwiązaniem jest v-carve o płaskiej głębokości, oferowany przez większość dedykowanych pakietów CAM dla CNC pod tą lub inną nazwą. Ustawiasz maksymalną głębokość, na przykład 4 mm. Frez V wycina skośną krawędź każdego kształtu do tej głębokości, a wszystko, co szersze, zostaje usunięte płasko na poziomie 4 mm zamiast schodzić głębiej. Większość programów pozwala użyć większego freza palcowego z płaskim czołem do tego przejścia czyszczącego, dzięki czemu frez V wycina tylko skosy.
Rezultatem jest litera wycięta jak kieszeń, z ostrymi skośnymi ścianami: ma ostre narożniki i krawędzie pod kątem typowe dla v-carve, a także kontrolowaną głębokość kieszeni. To standardowe podejście przy szyldach wielkoformatowych i bezpieczny zakład, jeśli zastanawiasz się, jak wykonano te podziwiane przez Ciebie szyldy.
Ostrzeżenie
Zawsze sprawdzaj maksymalną głębokość w podglądzie ścieżki narzędzia przed frezowaniem szerokiej grafiki bez ograniczenia płaskiej głębokości. Zapomniane ograniczenie głębokości przy jednej szerokiej literze to klasyczny sposób na przebicie materiału i wejście w płytę podkładową.
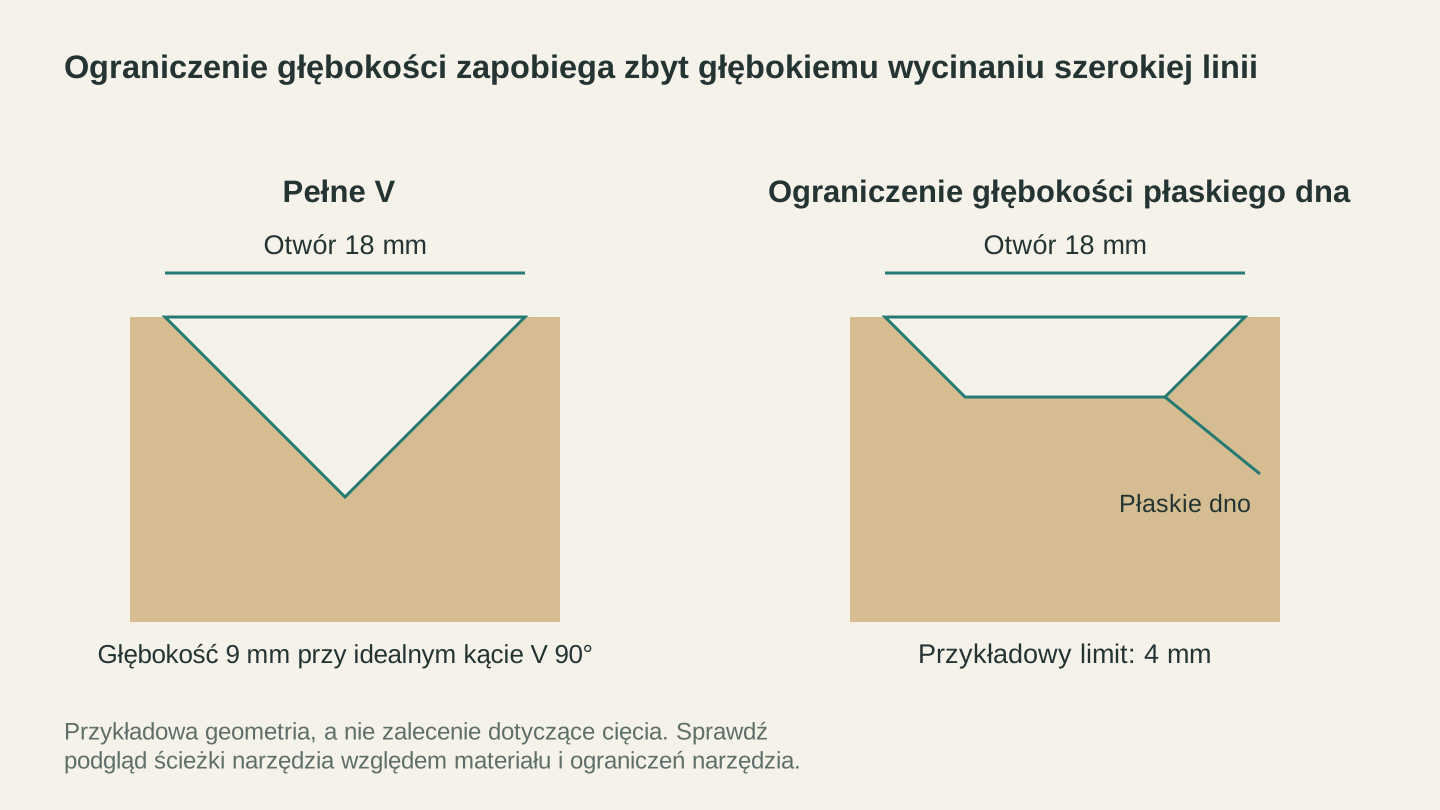
Ograniczenie płaskiej głębokości zachowuje skos, jednocześnie ograniczając najgłębszy obszar. Pokazane wymiary są przykładem geometrii, a nie ustawieniem maszyny.
Wybór drewna ma większe znaczenie niż zwykle
V-carving umieszcza drobne detale i skośne ściany dokładnie tam, gdzie słoje drewna lubią sprawiać problemy, dlatego wybór gatunku jest bardziej widoczny w rezultacie niż przy zwykłym frezowaniu profilowym.
Najczyściej frezuje się twarde drewno o zwartym, równym usłojeniu: klon i wiśnia to klasyka, a oba gatunki zachowują ostre narożniki i gładkie skośne ściany. Drewno o otwartym usłojeniu, takie jak dąb i jesion, może wyrywać się wzdłuż linii słojów dokładnie tam, gdzie przecina je drobny szeryf. Miękkie drewno, takie jak sosna, ma tendencję do puszenia się w rowkach zamiast czystego cięcia. W przypadku malowanych szyldów MDF z podkładem sprawdza się znakomicie, ponieważ w ogóle nie ma usłojenia.
Nasz poradnik wyboru drewna do CNC szerzej omawia gatunki, ale krótkie podsumowanie dla v-carvingu brzmi: im drobniejsze detale grafiki, tym bardziej zwartego usłojenia potrzebujesz pod spodem.
Typowe tryby niepowodzeń
Gdy v-carve wychodzi rozczarowująco, niemal zawsze przyczyną jest jeden z tych problemów:
- Zaokrąglone, rozmyte narożniki. Charakterystyczny objaw tępego freza V. Czubek wykonuje delikatną pracę przy narożniku i jest też najbardziej kruchą częścią narzędzia. Jeśli narożniki, które wcześniej wychodziły ostro, zaczynają wyglądać miękko, frez jest zużyty, a nie plik.
- Puszenie w rowkach. Zwykle winne jest miękkie lub otwarte usłojenie, czasem tępa krawędź albo zbyt agresywny posuw. Delikatne przeszlifowanie ręczne usuwa większość problemu; warstwa preparatu uszczelniającego przed frezowaniem zapobiega dużej jego części.
- Zbyt głębokie linie środkowe w szerokiej grafice. Zapomniane ograniczenie płaskiej głębokości z poprzedniej sekcji. Za każdym razem sprawdzaj maksymalną głębokość.
- Litery wychodzące zbyt grube lub zbyt cienkie. W v-carvingu pozycja zera osi Z kontroluje szerokość kreski, a nie tylko głębokość. Ustaw zero odrobinę za nisko, a każdy rowek będzie szerszy niż zaprojektowano; za wysoko i całe frezowanie wyjdzie zbyt cienkie. Ustawiaj zero na rzeczywistej powierzchni materiału, starannie, najlepiej w pobliżu obszaru frezowania na wygiętych deskach.
- Ślady przypalenia lub drgania na skosach. Posuwy i prędkości, tak jak przy każdym innym cięciu, z tą różnicą, że efektywna średnica cięcia zmienia się wraz z głębokością. Zacznij od zachowawczych ustawień i przetestuj je na odpadzie; nasz wstęp do posuwów i prędkości pokazuje, jak dalej je dostroić.
Najczęściej zadawane pytania
Czy potrzebuję specjalnego oprogramowania do v-carvingu?
Potrzebujesz oprogramowania CAM ze strategią ścieżki narzędzia v-carve, która oblicza zmienną głębokość na podstawie wektorów. Większość pakietów CAM dla hobbystów i profesjonalistów ją zawiera. Zwykła ścieżka grawerowania lub profilowa z frezem V to nie to samo: tnie na stałej głębokości i traci cały efekt podążania za szerokością.
Czy mogę wykonywać v-carving w sklejce lub MDF?
MDF — tak, i jest ulubionym materiałem do malowanych szyldów. Sklejka jest bardziej ryzykowna: frezowanie odsłania naprzemienne linie kleju i warstwy forniru na skośnych ścianach, co jedni lubią jako efekt pasków, a inni nie znoszą. Sklejka brzozowa daje najczystszy wariant tego wyglądu.
Jaki kąt powinien mieć mój pierwszy frez V?
Jeśli kupujesz tylko jeden, wybierz frez 60 stopni. Dobrze radzi sobie z małym i średnim liternictwem, a przy małym liternictwie v-carving zdecydowanie przewyższa każdą alternatywę. Dodaj frez 90 do większych szyldów, gdy wymaga tego projekt.
Dostarcz dobre wektory, a technika rzadko zawodzi
V-carving należy do tych rzadkich technik CNC, w których spryt tkwi całkowicie w geometrii, więc gdy zrozumiesz, że głębokość podąża za szerokością, sama technika niemal nigdy Cię nie zaskoczy. Problemy wynikają z tępych czubków, niewłaściwego drewna i nieuporządkowanej grafiki.
Dwa z tych problemów kontrolujesz przy stole warsztatowym. Trzeci możesz rozwiązać w około minutę: opisz projekt, którego potrzebujesz, w Vector Studio i otrzymaj czysty plik SVG z zamkniętymi ścieżkami, przygotowany do frezowania, a następnie przekonwertuj go za pomocą File Converter, jeśli CAM wymaga DXF. Generowanie wykorzystuje kredyty; konwersja nie. Przygotuj wynikowy projekt w oprogramowaniu CAM przed frezowaniem. Pobranie przekonwertowanego pliku wymaga aktywnego płatnego planu.
Powiązane narzędzia
Chcesz wypróbować te narzędzia?
Zarejestruj się bezpłatnie, bez podawania karty kredytowej. Bezpłatne narzędzia są dostępne od razu.
Zacznij bezpłatnie