

Como cortar madeira espessa com um laser de diodo
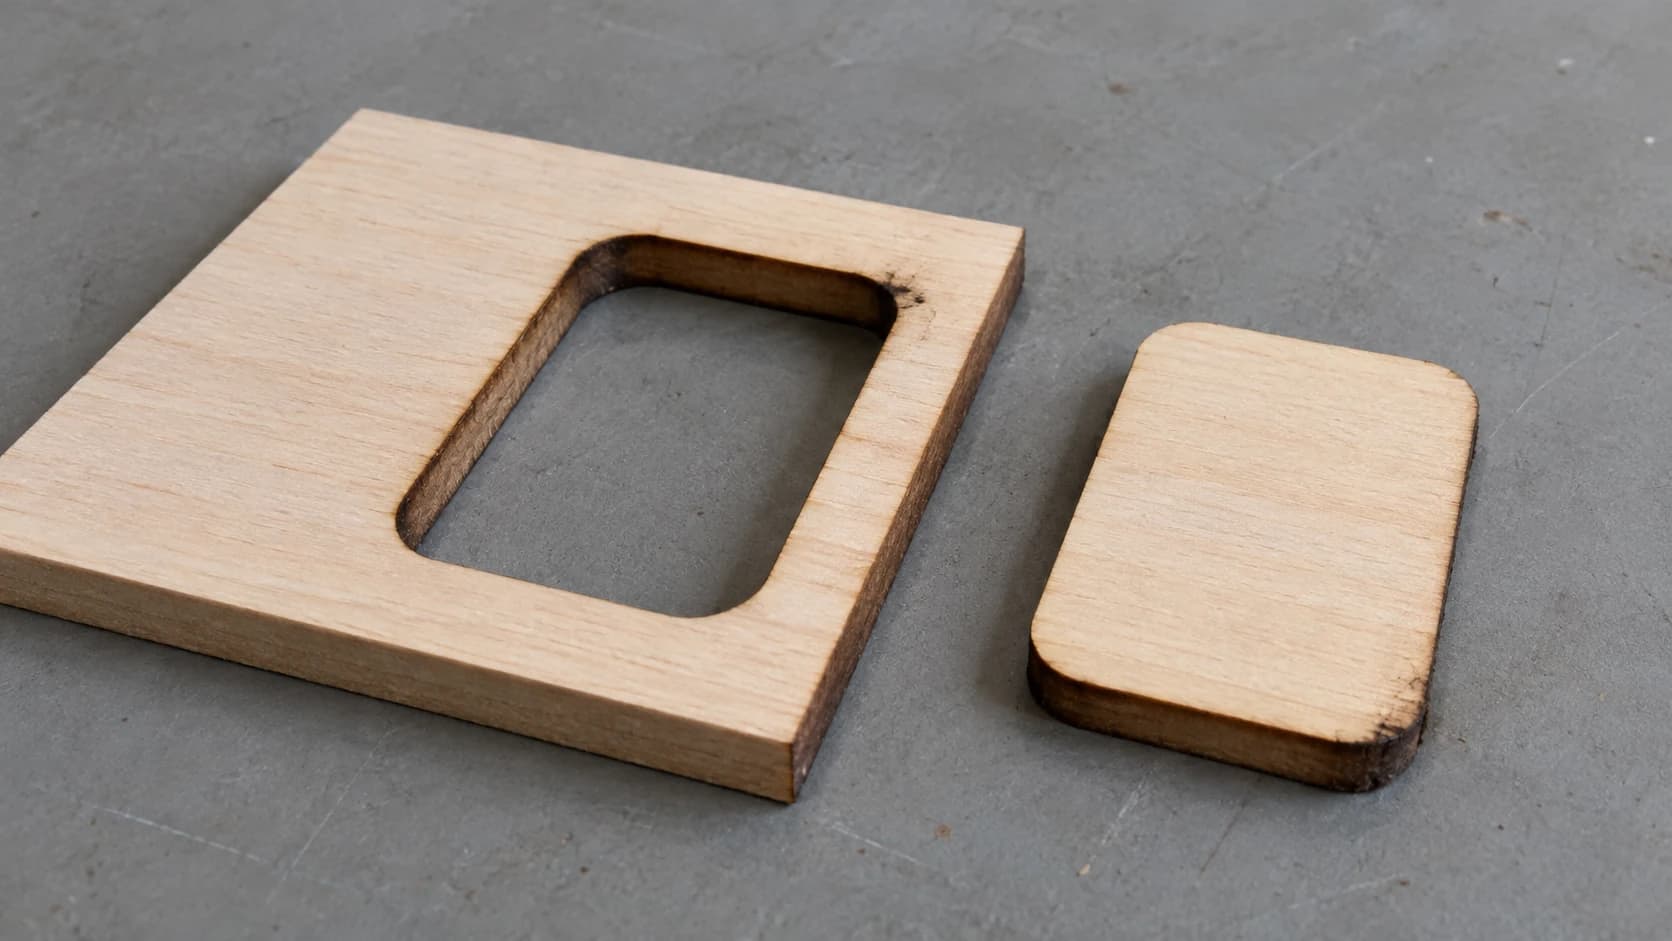
Você ajusta a potência para 100%, reduz a velocidade, define seis passadas e inicia o trabalho. Vinte e seis minutos depois, a oficina cheira a fogueira, e a peça foi cortada por completo, exceto por dois pontos perto do meio, onde ainda está soldada à chapa. Você a solta, mas isso rasga a face, e a borda que foi cortada parece um pedaço de carvão.
Então você descobre que as linguetas são grossas demais para os encaixes, porque o corte ficou em formato de cunha.
Lasers de diodo conseguem, sim, atravessar materiais espessos. Mas isso não acontece simplesmente aumentando a potência, que é a primeira coisa que todo mundo tenta.
Dica
Resposta curta: as medidas que permitem a um diodo atravessar madeira espessa são assistência de ar, profundidade de foco correta, várias passadas médias em vez de uma lenta, elevar o material acima da mesa e escolher tília ou álamo em vez de compensado. Colocar a potência no máximo e a velocidade no mínimo geralmente só produz carvão.
O que “espesso” significa na prática
Nossa tabela rápida de configurações para gravação a laser coloca o limite confortável para um diodo de 10W em cerca de 3mm, e esse é o número adequado para um corte que termina em uma quantidade razoável de passadas e tem boa aparência. Este artigo trata de ultrapassar o limite confortável.
Os valores abaixo pressupõem uma madeira macia tolerante, como a tília.
| Potência óptica | Cortes confortáveis e limpos | Alcançável com técnica |
|---|---|---|
| 5W | Madeira macia de 3mm | Cerca de 6mm, lentamente |
| 10W | 3mm | 6mm a 10mm |
| 20W | 5mm a 6mm | 10mm a 15mm |
| 40W ou mais | 9mm a 10mm | 15mm a 20mm |
Considere essa tabela como estimativas editoriais, não como especificações testadas. Ela resume o que os makers costumam relatar, não números que medimos em bancada. Os valores dos fabricantes geralmente ficam próximos da coluna da direita, porque uma “espessura máxima de corte” anunciada costuma significar uma passada muito lenta através de tília macia em condições ideais, sem dizer nada sobre a apresentação da borda ou se a peça fica no esquadro. Sua própria máquina, lente e material podem deslocar todos esses valores em ambas as direções.
Observe também a unidade que importa: watts ópticos, a luz que realmente sai do laser, e não a potência da tomada anunciada em algumas listagens.
IMPRIMA. CORTE. ENTALHE.



- Vários formatos (SVG, DXF, PNG)
- Designs testados em máquinas
- Licenças comerciais
Patrocinado por PrintCutCarve.com
A escolha do material supera a potência
A maneira mais rápida de cortar madeira mais espessa é escolher uma madeira que aceite ser cortada.
Tília e álamo são as opções mais fáceis. Densidade consistente, pouca resina e nenhuma surpresa escondida no interior.
Compensado de bétula báltica é popular e é o motivo pelo qual muitos cortes espessos falham. Cada linha de cola é uma camada que o laser precisa atravessar, e a cola não é distribuída uniformemente. Quando um corte atravessa tudo, exceto uma área persistente, um bolsão de cola é um provável culpado, depois que você elimina as causas mais comuns: foco, lente suja, tábua empenada e as próprias configurações. Compre material de boa qualidade, com menos vazios, e espere que o compensado precise de mais passadas que uma madeira maciça da mesma espessura.
MDF corta de forma previsível porque não tem fibras, mas produz muita fumaça e um cheiro forte. A exaustão é indispensável ao cortar MDF.
Pinus e outras madeiras macias resinosas cortam, mas nós e bolsões de resina inflamam, carbonizam bastante e deixam halos escuros na face.
O que não tentar: qualquer material à base de vinil ou PVC, qualquer material com revestimento desconhecido e qualquer material tratado sem confirmação por escrito de que é seguro para laser. Esses são problemas químicos, não de potência, e nenhuma quantidade de watts os torna seguros.
As cinco coisas que realmente permitem atravessar o material
1. Assistência de ar, sempre
A assistência de ar não é um extra opcional para cortes espessos; é a diferença entre cortar e queimar. O fluxo de ar remove fumaça e resíduos da fenda de corte para que o feixe alcance material novo e impede que uma frente de chama permaneça no corte.
Sem ela, cada passada deposita fuligem no corte, e a próxima precisa queimar essa fuligem antes de alcançar a madeira. Essa é a verdadeira razão pela qual a passada número quatro parece fazer menos que a número um.
Uma bomba de aquário barata vale como primeiro experimento, e um compressor adequado oferece muito mais possibilidades. Respeite a pressão e o bico especificados pelo fabricante do laser, pois ar demais no bico errado apenas alimenta a chama.
2. Foque dentro do material, não sobre ele
Para gravar, você foca na superfície. Para cortar material espesso, tente posicionar a parte mais estreita do feixe em algum ponto dentro do material, em vez de sobre ele, para que o feixe permaneça concentrado durante uma parte maior do percurso pela madeira. Um terço da profundidade é um ponto razoável para começar os testes, não uma regra. Até onde você pode avançar depende da lente e da máquina; em um eixo Z móvel, você também precisa garantir que o cabeçote não atinja a peça.
Foque na superfície de uma tábua de 10mm e a metade inferior do corte será feita por um feixe que já se espalhou. É isso que cria a fenda em formato de cunha que estraga o encaixe entre lingueta e abertura.
3. Várias passadas médias, não uma lenta
Uma passada muito lenta concentra o calor em um único ponto e, em vez de cortar, cria um cânion largo e carbonizado que ainda não atravessa o material.
Várias passadas mais rápidas permitem que o material dissipe calor entre uma passagem e outra, mantêm a fenda mais estreita e dão à assistência de ar a oportunidade de remover os resíduos. Comece com três ou quatro passadas em uma velocidade que corte visivelmente, em vez de apenas queimar, e adicione passadas em vez de reduzir ainda mais a velocidade.
Aviso
Não mova a peça entre as passadas e não faça o retorno à origem da máquina. Tudo aqui depende de cada passada atingir exatamente a mesma fenda. Se o seu software oferecer um avanço de Z entre as passadas e sua máquina tiver um eixo Z móvel, reduzir o foco à medida que o corte se aprofunda pode ajudar. Verifique qual direção o controlador considera para baixo antes de executar, e fique atento ao espaço para o cabeçote, pois um movimento de Z na direção errada fará o cabeçote colidir com a peça.
4. Eleve o material acima da mesa
Uma peça apoiada sobre uma mesa sólida não tem para onde enviar fumaça e calor, e o contato com a superfície inferior aparece como queimadura na parte de trás. Apoiar o material sobre uma mesa colmeia ou sobre algumas tiras de retalho posicionadas de lado cria um espaço para a fumaça e a luz escaparem.
Essa única mudança resolve mais reclamações do tipo “por que a parte de trás da minha peça está imunda?” do que qualquer outra coisa.
5. Inverta e corte pelos dois lados
Quando você realmente chegar ao limite, corte metade da profundidade pela parte superior, vire a peça e corte a outra metade pela parte inferior. Você reduz pela metade a profundidade que cada corte precisa alcançar, e a conicidade de cada lado se compensa parcialmente em vez de se somar.
O problema é o registro. Você precisa de um gabarito, uma guia ou marcas de alinhamento que permitam recolocar a peça exatamente na posição espelhada. Se o alinhamento estiver deslocado meio milímetro, você terá um degrau visível no meio da borda.
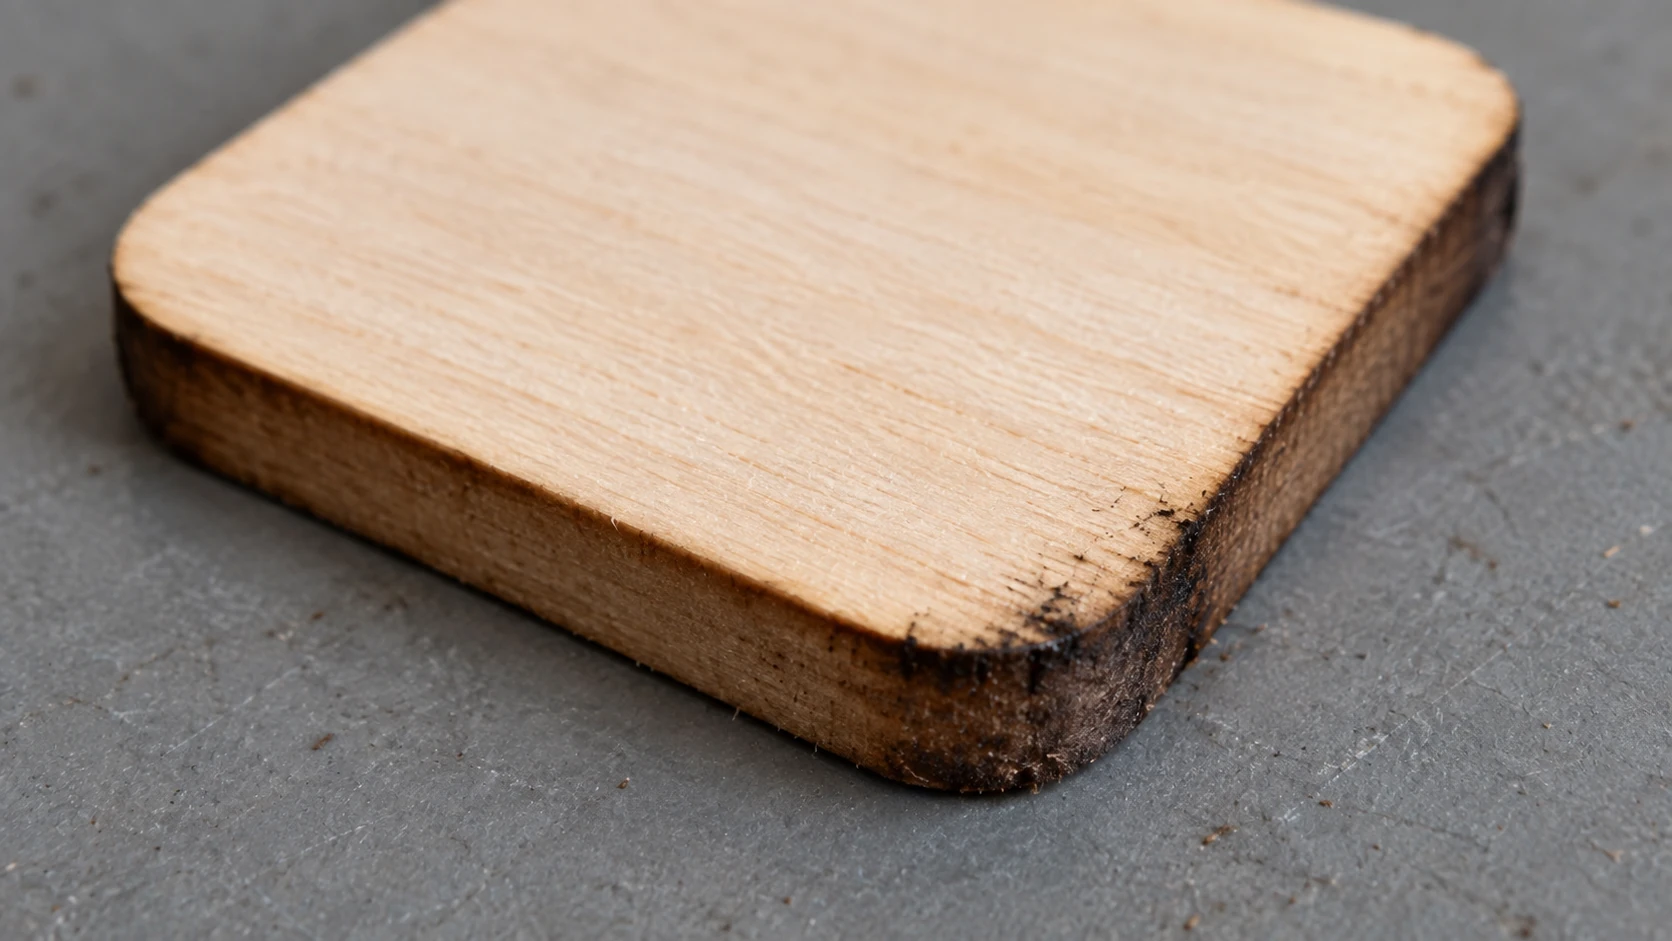
O mesmo recorte visto de perto mostra por que a borda merece inspeção tanto quanto a face. Esta é uma amostra ilustrativa, não um teste verificado de espessura ou potência.
Ordem das operações
- Escolha um material tolerante e verifique se está plano. Uma tábua empenada altera a distância até a lente ao longo do corte, e o corte ficará inconsistente justamente de uma maneira que você não poderá corrigir depois.
- Cubra a face superior com fita crepe se uma face limpa for importante. A fita absorve as marcas de queimadura do retorno da chama, em vez da madeira.
- Eleve o material acima da mesa.
- Ajuste o foco dentro do material, e não na superfície, começando por volta de um terço da profundidade.
- Ligue a assistência de ar antes de começar, não depois que a primeira passada ficar ruim.
- Corte um quadrado de teste de 20mm no mesmo material, com as mesmas configurações, e conte quantas passadas ele realmente exige.
- Meça o quadrado de teste e anote a fenda, na parte superior e inferior. Esse é o número necessário para qualquer encaixe.
- Execute o corte real sem tocar na peça entre as passadas.
Esse quadrado de teste não é opcional se as peças precisarem se encaixar. Cortes de diodo em materiais espessos têm uma conicidade real, e uma peça de 10mm medida apenas na parte superior não dirá o que acontece na parte inferior. Nosso explicador sobre fenda de corte mostra como transformar essa medida em um valor de compensação.
Aviso
Cortar madeira espessa envolve um risco sério de incêndio. O corte vetorial pode produzir chamas abertas, e um foco de incêndio exige sua atenção no segundo em que acontece, não ao final da passada. Nunca execute um corte espesso sem supervisão, mantenha a exaustão ligada e tenha algo para apagar um incêndio ao alcance da mão. Nosso guia de segurança para laser aborda o restante.
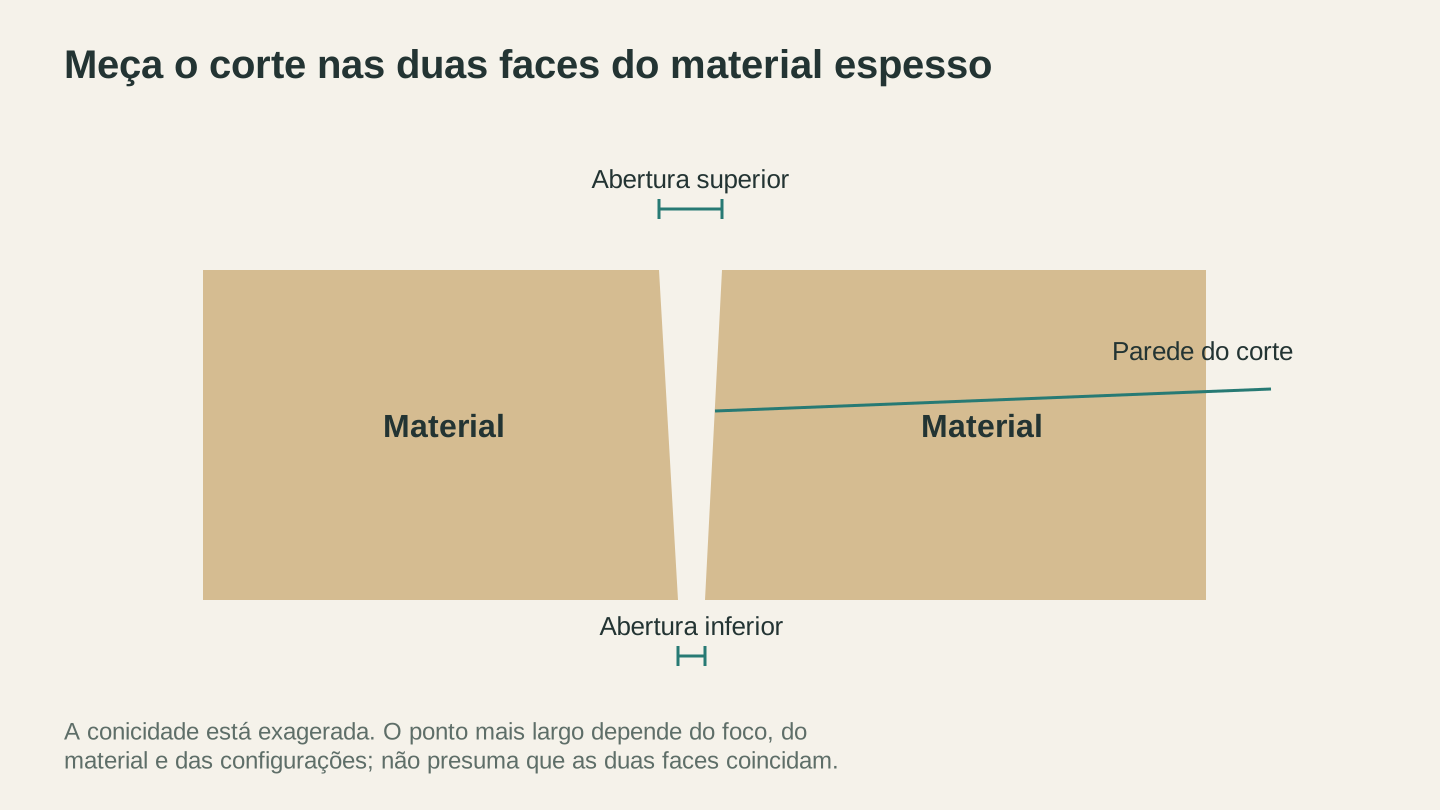
Verifique as duas faces ao medir um corte espesso. A conicidade está exagerada aqui, e o formato real depende do material, do foco e do processo de corte.
Quando parar e usar outra ferramenta
Em algum ponto além de 12mm em um diodo de potência média, a resposta honesta é que o laser é a ferramenta errada. Quando um corte dura meia hora, exige supervisão constante, produz uma borda carbonizada e cônica e ainda pode não atravessar o material, ele não compete com alguns minutos em uma serra de fita ou em uma router CNC.
O laser vale a pena para formas que você não conseguiria cortar de outra maneira: recortes internos, curvas fechadas, trabalhos vazados detalhados e dezenas de peças idênticas. Linhas retas em material espesso não são esse caso. Nossa comparação entre cortadora a laser e router CNC mostra onde cada uma se destaca.
Um bom hábito híbrido: faça o desbaste das peças espessas em uma serra e deixe o laser cuidar dos detalhes nas faces.
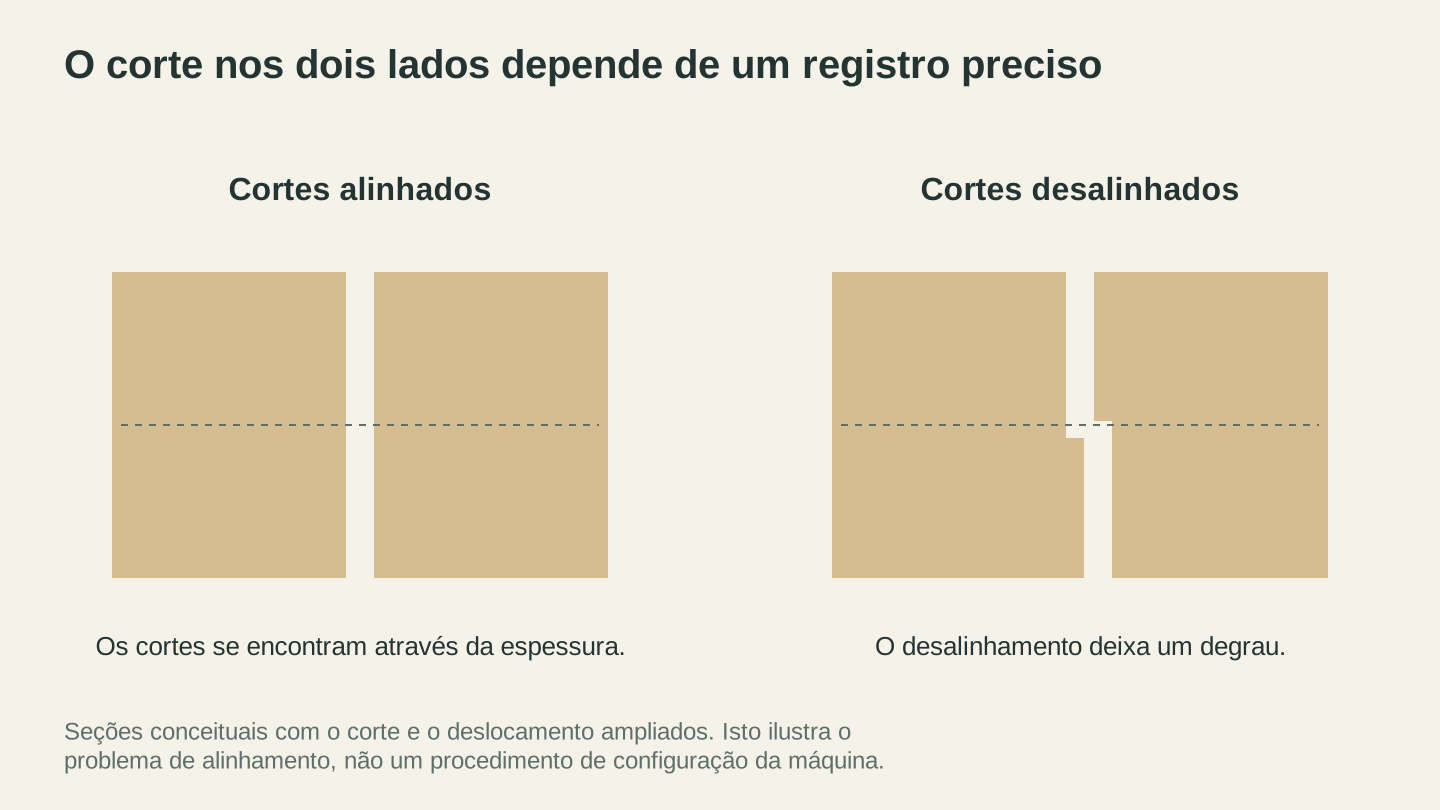
Os cortes de lados opostos precisam de um registro preciso. Mesmo quando os dois cortes se encontram, um deslocamento pode deixar um degrau ao longo da borda acabada.
Extraindo mais peças da tábua
Material espesso é caro e seu corte é lento, então um layout ruim custa duas vezes. Antes de cortar, disponha as peças no tamanho real da tábua no CutPlan, usando o modo CNC, que organiza as peças para usinagem e corte a laser. O planejamento e a organização não consomem créditos para nenhum membro conectado, e o sistema informará claramente quando as peças desenhadas não couberem no material que você possui. O download do pacote de exportação, com um SVG por chapa e, no modo CNC, um DXF por chapa, exige um plano pago.
Se o seu trabalho começou como uma imagem, o MonoTrace primeiro o transforma em vetores fechados e limpos sem custo de créditos, e o File Converter converte SVG e DXF em qualquer direção, também sem custo de créditos, embora o download do arquivo convertido exija um plano pago. Como tudo no Craftgineer, ambos exigem uma conta conectada.
Perguntas frequentes
Qual espessura um laser de diodo pode cortar?
Confortavelmente, cerca de 3mm para um modelo de 10W e 5mm a 6mm para um de 20W. Com assistência de ar, foco correto, várias passadas e material tolerante como tília, máquinas de 10W alcançam 6mm a 10mm e máquinas de 20W alcançam 10mm a 15mm. O compensado costuma cortar de modo menos consistente que uma madeira maciça adequada nas mesmas configurações, por causa das linhas de cola e dos possíveis vazios internos.
É melhor fazer várias passadas ou uma passada lenta?
Várias passadas, em quase todos os casos. Uma passada muito lenta despeja calor em um único ponto e cria uma fenda larga e carbonizada que muitas vezes ainda não atravessa o material. Várias passadas mais rápidas cortam de forma mais estreita e limpa.
Eu realmente preciso de assistência de ar para cortar madeira espessa?
Na prática, sim. Sem o fluxo de ar removendo resíduos da fenda, as passadas posteriores gastam energia queimando fuligem em vez de madeira, e a carbonização piora muito. Até uma bomba de aquário faz uma diferença visível.
Por que meu corte é mais largo na parte superior que na inferior?
Abaixo do ponto focal, o feixe se espalha e perde intensidade, removendo menos material à medida que se aprofunda e deixando o corte mais largo no ponto de entrada. Mover o foco para dentro do material uniformiza isso, e cortar metade da profundidade de cada lado uniformiza ainda mais. O ponto exato em que sua fenda fica mais larga depende de onde você ajustou o foco; por isso, meça um corte de teste em vez de presumir.
Por que meu corte atravessa tudo, exceto um ponto?
Verifique primeiro as causas comuns: foco, lente suja ou danificada, configurações que já eram insuficientes e uma tábua empenada alterando a distância até a lente enquanto o cabeçote se desloca. Depois disso, os suspeitos habituais são um bolsão de cola ou vazio no compensado e o deslocamento da peça entre as passadas.
Um laser de diodo pode cortar madeira dura, como carvalho ou nogueira?
Pode, mas lentamente e com mais carbonização que uma madeira macia; até onde chega depende muito da potência óptica e da espécie. Módulos de maior potência geralmente atravessam madeiras duras mais espessas com menos passadas que os de 10W e 20W. Se sua máquina estiver na faixa de 10W e você quiser uma borda apresentável, madeira dura acima de cerca de 6mm normalmente é trabalho para um laser de CO2 ou uma router.
Corte um quadrado de teste
Antes da peça real, corte um quadrado de 20mm no material que você realmente usará. Conte as passadas necessárias e depois meça a fenda na parte superior e inferior com paquímetros.
Esses dois números valem mais que qualquer tabela de configurações na internet, porque vieram da sua máquina, da sua lente e da tábua exata que está sobre a sua mesa agora.
Depois, disponha as peças reais no material que você realmente possui usando o CutPlan, gratuitamente para planejar, para que o material espesso que você passa meia hora cortando esteja ao menos organizado corretamente na tábua. Se o trabalho ainda precisar ser limpo, o MonoTrace o transformará primeiro em vetores prontos para corte.
Ferramentas relacionadas
CutPlan
Planeje cortes em chapas com peças, disposições e sequências de corte. Exporte relatórios e desenhos das chapas.
É necessário um plano para baixar
MonoTrace
Transforme fotos e ilustrações em contornos SVG gratuitamente, com um modo de esboço opcional.
File Converter
Converta as combinações compatíveis de formatos vetoriais, documentos, imagens raster e malhas 3D.
É necessário um plano para baixar
Pronto para experimentar estas ferramentas?
Cadastre-se grátis, sem precisar de cartão de crédito. Ferramentas gratuitas disponíveis imediatamente.
Começar grátis