

CNC-fräsverktyg förklarade: vilket pinnfräsverktyg för vilket jobb
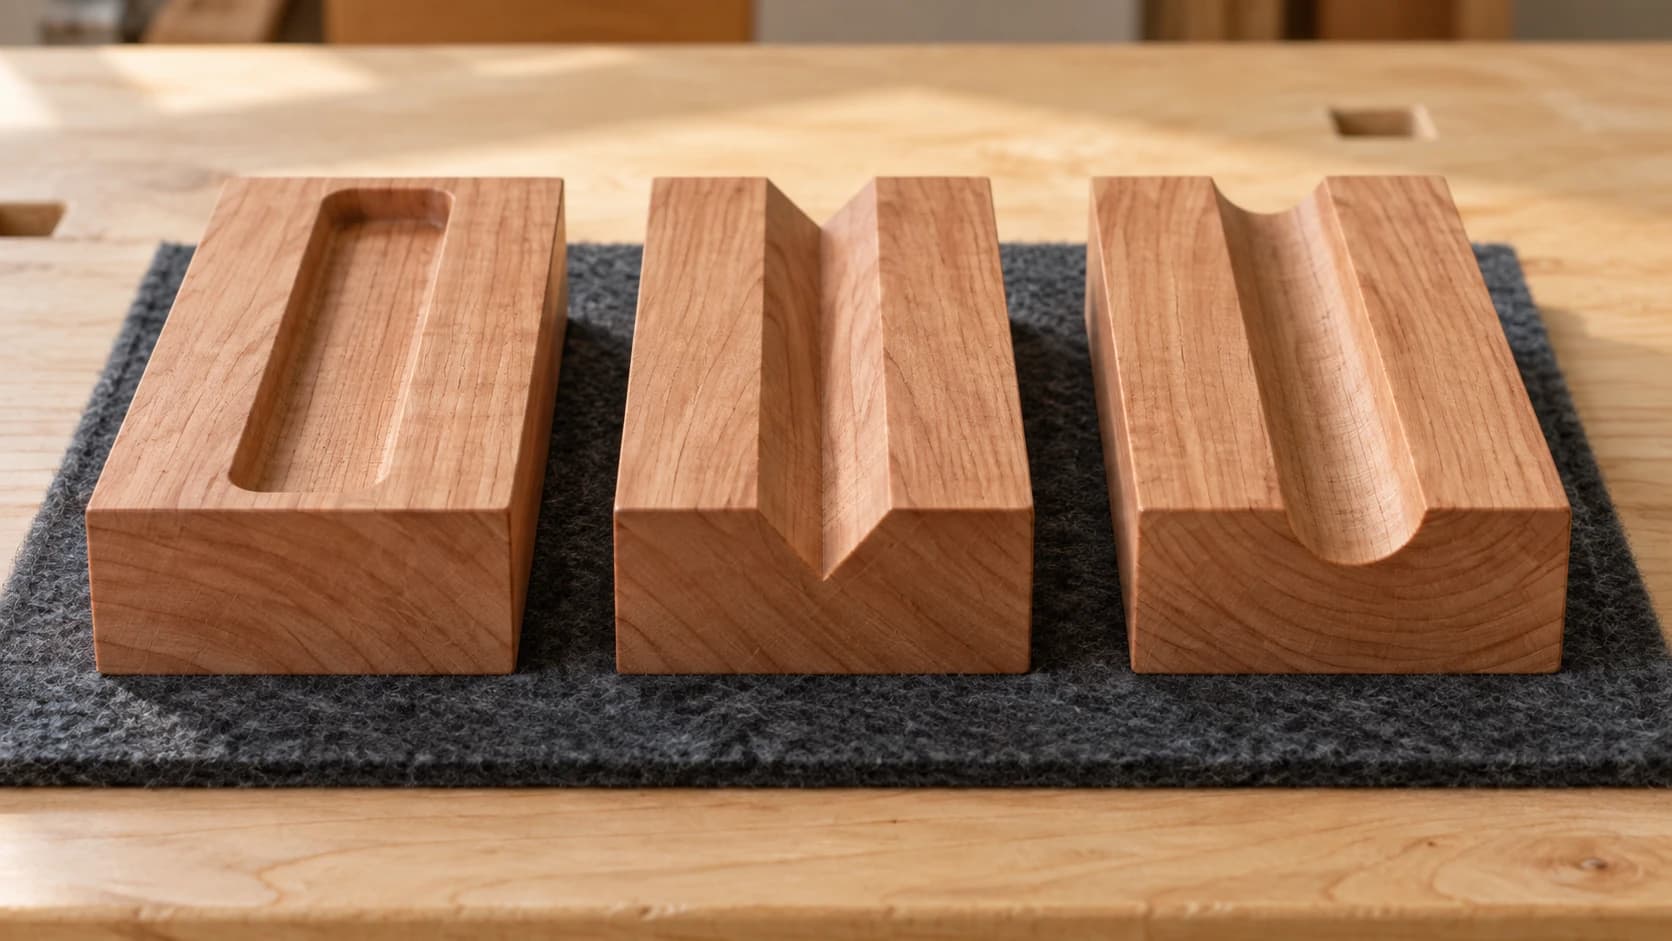
Maskinen levererades med två verktyg. Ett av dem har suttit i spännhylsan sedan dagen du satte upp maskinen, och det har fräst alla projekt sedan dess, eftersom det fungerar.
Sedan fräser du en detaljerad skylt och de fina delarna blir grötiga. Eller så skär du ut en del i plywood och ovansidan flisar sig längs varje kant. Eller så försöker du med aluminium och verktyget svetsar fast sig i arbetsstycket.
Verktyget var aldrig fel. Det besvarade bara en fråga som ingen hade ställt.
Tips
Kort svar: medfräsning för bort spån och ger en ren underkant, motfräsning håller materialet nedåt och ger en ren överkant, och kompressionsfräsning gör båda ytorna rena på plywood. Använd en V-bit för graverad text och dekoration, en kulfräs för 3D-konturer och anpassa verktygsdiametern efter den minsta detaljen i designen.
Ordlistan
Fem mått beskriver alla verktyg, och produktlistningarna förutsätter att du känner till alla fem.
Skaftdiameter är delen som går in i spännhylsan, vanligtvis 1/4 tum eller 1/8 tum på hobby maskiner. Spännhylsan avgör vad du kan använda, och adaptrar finns, men de minskar styvheten.
Skärdiameter är bredden på själva snittet. Den är ofta samma som skaftdiametern och ofta inte.
Antal skär är hur många skäreggar som löper i spiral runt verktyget.
Skärlängd anger hur djupt verktyget kan skära. Ett verktyg vars skär är kortare än materialet kan inte skära igenom det i ett enda pass, oavsett hur du ställer in djupet.
Total längd påverkar styvheten. Långa verktyg böjer sig, och böjningen syns som koniska väggar och delar med felaktiga mått.
Antalet skär förändrar allt
Fler skär innebär fler skäreggar som kommer i kontakt med arbetsstycket, vilket låter bättre men inte automatiskt är det.
| Skär | Bäst för | Varför |
|---|---|---|
| 1 | Plast, aluminium, mjuka material | Maximalt utrymme för spån att ta sig ut innan de smälter eller packas |
| 2 | Trä, MDF, plywood, allmänt arbete | Det rimliga standardvalet för nästan all hobby-CNC |
| 3 till 4 | Hårdare material, finbearbetningspass | Finare yta, mindre utrymme för spån |
Kompromissen är spåntransporten. Varje skär bildar också en kanal där avfallet kan ta sig ut ur snittet. Färre skär ger större kanaler, vilket är precis vad mjuka, sega material behöver för att inte packas och smälta. Fler skär ger en jämnare yta, så länge materialet bildar små spån.
Plast vill särskilt gärna ha ett enda skär. Att köra akryl med ett verktyg med fyra skär är ett säkert sätt att skapa en sammanväxt röra.
SKRIV UT. SKÄR. FRÄS.



- Flera format (SVG, DXF, PNG)
- Maskintestade motiv
- Kommersiella licenser
Sponsrad av PrintCutCarve.com
Medfräsning, motfräsning och kompressionsfräsning
Det här är skillnaden som löser problemet med flisiga kanter, och den handlar om åt vilket håll spiralen kastar spånen.
Medfräsning leder spånen uppåt, ut ur snittet. Spåntransporten är utmärkt, vilket innebär mindre värme och mindre bränning, och det ger en ren underkant. Nackdelen är att verktyget lyfter materialet när det skär: ovansidan kan bli luddig eller flisa sig, och tunna eller dåligt fixerade delar kan dras upp från bädden.
Motfräsning leder spånen nedåt. Det pressar materialet mot bädden, håller små delar på plats och ger en mycket ren överkant. Nackdelen är att spånen inte har någon annanstans att ta vägen än in i snittet, där de packas och bygger upp värme, vilket innebär bränning vid djupa snitt.
Kompressionsfräsning gör båda delarna: medfräsningsgeometri längst ut, motfräsningsgeometri ovanför. Båda ytorna blir rena, vilket är precis vad fanerad plywood behöver. Haken är att snittet måste vara tillräckligt djupt för att båda delarna ska arbeta, så det är ett verktyg för snitt genom hela materialet snarare än grunda pass.
| Verktyg | Ren överkant | Ren underkant | Håller materialet nere | Spåntransport |
|---|---|---|---|---|
| Medfräsning | Nej | Ja | Nej, lyfter | Utmärkt |
| Motfräsning | Ja | Nej | Ja | Dålig |
| Kompressionsfräsning | Ja | Ja | För det mesta | Bra |
För det mesta hobbyarbete i massivt trä och MDF är en tvåskärig medfräs det rätta standardvalet. Byt till motfräsning när ovansidan är den synliga ytan och delen sitter ordentligt fast. Välj kompressionsfräsning när du skär plywood med en fanerad yta som du vill skydda.
Formade verktyg för formade jobb
V-bitar spetsas i en bestämd vinkel, vanligtvis 60 eller 90 grader. När maskinen går djupare blir snittet bredare, vilket gör att en V-gravyr kan skapa linjer med varierande bredd. En spetsigare vinkel ger finare detaljer på samma djup; en trubbigare vinkel täcker större bredd med mindre nedsänkning. Vår förklaring av V-gravyr visar hur verktygsbanan faktiskt fungerar.
Kulfräsar har en rundad spets, vilket är vad du vill ha för 3D-konturer och reliefgravyr. De lämnar en skulpterad yta, och hur synliga dessa bågar blir beror på överlappningen: tätare pass ger ett jämnare resultat och tar mycket längre tid. Det här är verktyget för att omvandla en djupkarta till en fräst relief, vilket är vad ReliefMaker genererar.
Koniska kulfräsar ger en liten spets för fina detaljer på en tjockare, styvare kropp. De är standardvalet för detaljerat 3D-arbete där ett rakt verktyg med liten diameter skulle böja sig eller gå av.
Raka skär spirar inte alls. De är mindre aggressiva än någon av spiralriktningarna och hamnar mitt emellan vad gäller både kantkvalitet och spåntransport.
Planfräsar är breda och platta, avsedda för att plana en offerbräda eller en skiva snarare än att skära ut delar.
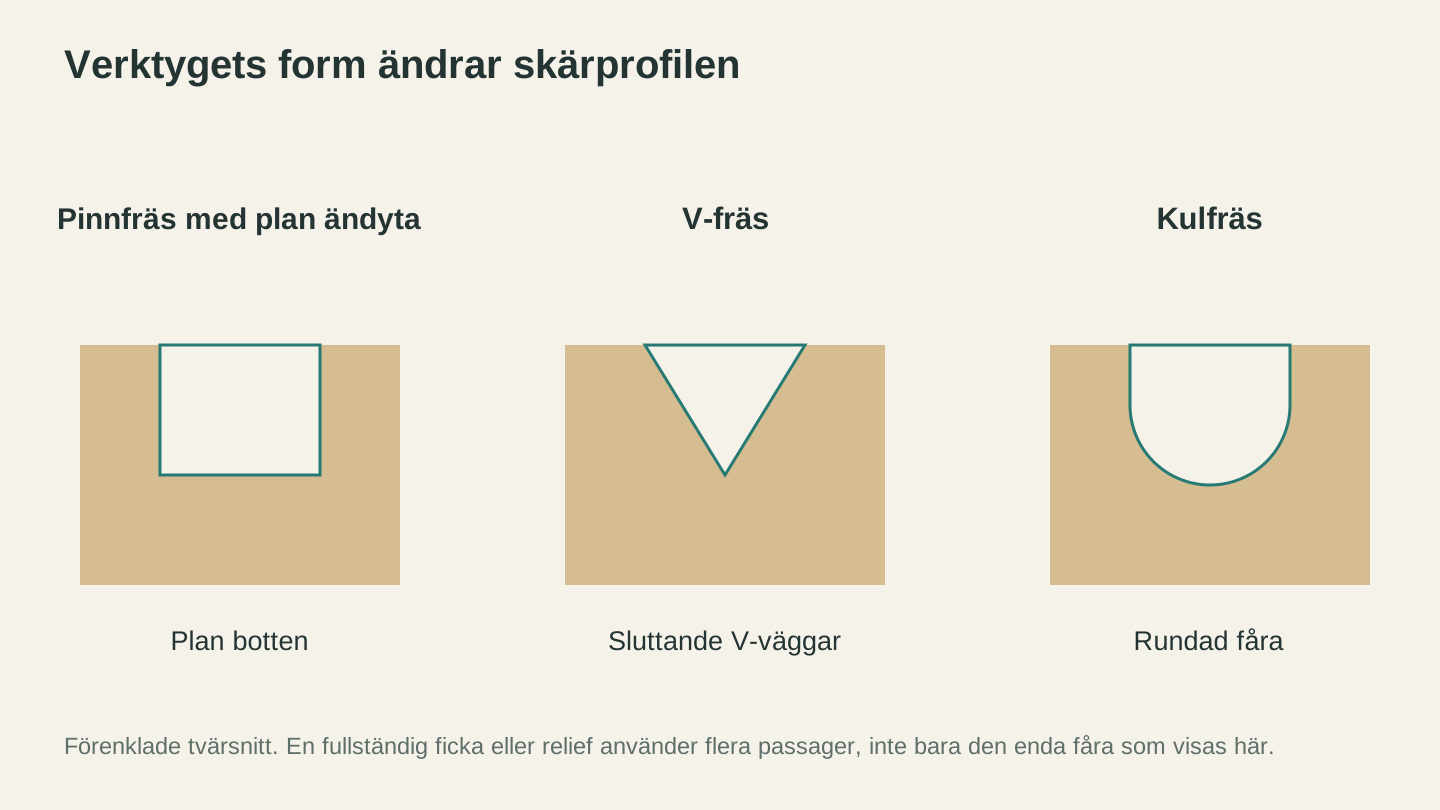
Verktygsspetsen påverkar skärprofilen. Flera körningar kan kombinera dessa profiler till en ficka, en skylt eller en skulpterad yta.
Verktygsdiametern är en designbegränsning
Det här överraskar dem som designar först och fräser sedan.
Ett runt verktyg kan inte fräsa ett skarpt inre hörn. Det snävaste inre hörn du kan skapa har en radie som motsvarar halva verktygsdiametern. Designa ett spår med räta inre hörn och ett 1/4 tum-verktyg, så får hörnen en radie på 1/8 tum, vare sig du vill det eller inte.
Två följder är värda att känna till:
Fogning kräver avlastning. Om en tapp måste sitta helt i ett spår behöver spåret avlastningssnitt i hörnen, vanligtvis formade som ett hundben eller T-ben, så att den kvarvarande radien inte blockerar tappen. Lasersnitt har inte det här problemet, vilket är varför en fil som skär perfekt med laser kan misslyckas i en fräs.
Fina detaljer kräver ett litet verktyg, och små verktyg är ömtåliga. Ett 1/16 tum-verktyg når detaljer som ett 1/4 tum-verktyg inte kan nå, men går också av om du matar det som det större verktyget. Det är en fråga om matning och skärdata, och vår guide till matning och skärdata täcker det.
Varning
Skärdiametern innebär också att delarna blir mindre än avsett om du ignorerar kompensering. Om du skär rakt längs linjen tar du bort halva verktygsdiametern från varje sida av en yttre profil. CAM-programvaran hanterar detta med en inre eller yttre förskjutning, och att välja fel sida är ett klassiskt sätt att få fram ett helt ark med delar som är lite fel.
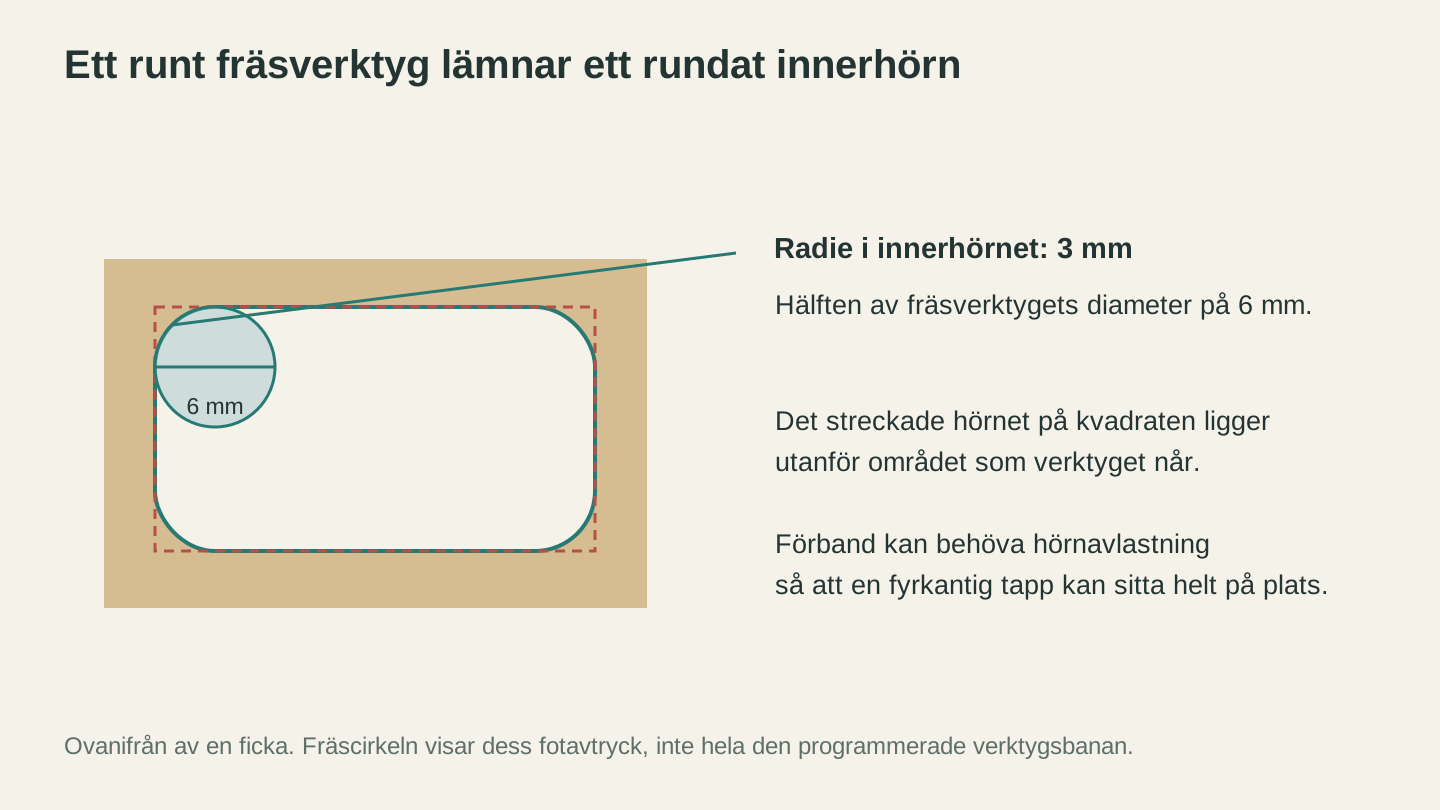
En rund fräs lämnar en radie i ett innerhörn. Ta hänsyn till den geometrin när du utformar ett spår för en flik med rätvinkliga ändar.
Välj efter jobb
| Jobb | Välj | Kommentar |
|---|---|---|
| Skära ut delar i massivt trä eller MDF | 2-skärig medfräs | Standardvalet i vardagen |
| Skära fanerad plywood | Kompressionsfräs | Båda ytorna förblir rena genom hela materialet |
| Skära små delar som kan lyfta | Motfräs | Håller dem mot bädden |
| Graverad text och dekoration | V-bit, 60 eller 90 grader | Vinkeln avgör kompromissen mellan detalj och bredd |
| Reliefgravyr i 3D | Kulfräs, konisk för detaljer | Överlappningen avgör ytan |
| Fickor med plan botten | Plan pinnfräs | En kulfräs lämnar en rundad botten |
| Akryl och plast | 1-skärig medfräs | Spåntransporten förhindrar smältning |
| Plana en skiva eller offerbräda | Planfräs | Bred och grund |
Så håller de längre
Verktyg är förbrukningsvaror, och de flesta går sönder tidigt av orsaker som går att undvika.
Ett slött verktyg bränner i stället för att skära. Om snitt som tidigare var rena nu är bruna och luktar bränt, misstänk verktyget innan du misstänker inställningarna.
Hartsavlagringar fungerar som slöhet. Kåda och limrester täcker skären och hindrar dem från att skära. När du rengör bort det kan du återställa ett verktyg som verkade vara slut.
Låt aldrig verktyg röra vid varandra. Löst i en låda slår hårdmetallseggen mot varandra. Förvara dem i rören eller i ett block.
Snitt genom hela materialet sliter ut verktyg. Flera grundare pass tar längre tid men kostar mindre i verktyg, och ger bättre kanter.
Sätt skaftet rätt i spännhylsan, men inte så djupt att skären täcks. Ett dåligt fastsatt verktyg kan dras ut mitt i fräsningen, vilket förstör delen och ofta även verktyget.
Vårt inlägg om vanliga CNC-misstag tar upp resten av de tidiga lärdomarna, och fixturering för nybörjare handlar om att hålla materialet där det ska vara medan allt detta pågår.
Vanliga frågor
Vad är skillnaden mellan ett medfräs- och ett motfräsverktyg?
Medfräsning leder spånen upp och ut, vilket ger god spåntransport och en ren underkant, men kan lyfta arbetsstycket och göra ovansidan luddig. Motfräsning pressar spånen nedåt, håller materialet på plats och lämnar en ren överkant, men packar spån i snittet.
När ska jag använda en kompressionsfräs?
På plywood och andra fanerade skivmaterial där båda ytorna måste vara rena. Den behöver tillräckligt stort skärdjup för att både med- och motfräsningsdelarna ska arbeta, så den passar för snitt genom hela materialet snarare än grunda pass.
Hur många skär behöver jag för trä?
Två är det allmänna svaret för trä, MDF och plywood. Använd ett skär för plast och aluminium där spåntransporten är viktigast.
Vilket verktyg använder jag för att gravera bokstäver?
En V-bit, vanligtvis 60 eller 90 grader. Den spetsigare vinkeln ger finare detaljer, medan den trubbigare vinkeln täcker större bredd på samma djup.
Varför blir mina inre hörn rundade?
Eftersom ett runt verktyg inte kan fräsa ett skarpt inre hörn. Den minsta radien du kan få är halva verktygsdiametern, vilket är varför fogar behöver avlastningssnitt i hörnen.
Varför gick verktyget av?
Vanligtvis för att matningen var för snabb för diametern, för att du skar för djupt i ett enda pass eller för att ett litet verktyg kördes med inställningar avsedda för ett större. Böjning och värme förstör verktyg långt innan slitage gör det.
Köp tre, inte tolv
Om du är nybörjare behöver du inte ett set med trettio verktyg. En 1/4 tum tvåskärig medfräs, en 60 eller 90 graders V-bit och en liten kulfräs täcker tillsammans delar, text och 3D-arbete.
Lägg till en kompressionsfräs när du börjar skära fin plywood, och ett enskärigt verktyg när du skär akryl för första gången. Allt annat kan vänta tills ett särskilt jobb kräver det.
När du är redo att skapa något som verktygen kan skära ut genererar Vector Studio maskinfärdiga SVG-designer, och ReliefMaker omvandlar ett foto eller en prompt till den djupkarta som en kulfräs skär. Om du är osäker på vilket verktyg ett visst jobb kräver är Craft Chat kostnadsfritt med ditt konto och svarar gärna på frågor.
Relaterade verktyg
Redo att prova de här verktygen?
Registrera dig gratis – inget kreditkort krävs. Gratisverktyg är tillgängliga direkt.
Kom igång gratis