

Vysvětlení podpor pro 3D tisk (a jak se jim vyhnout)
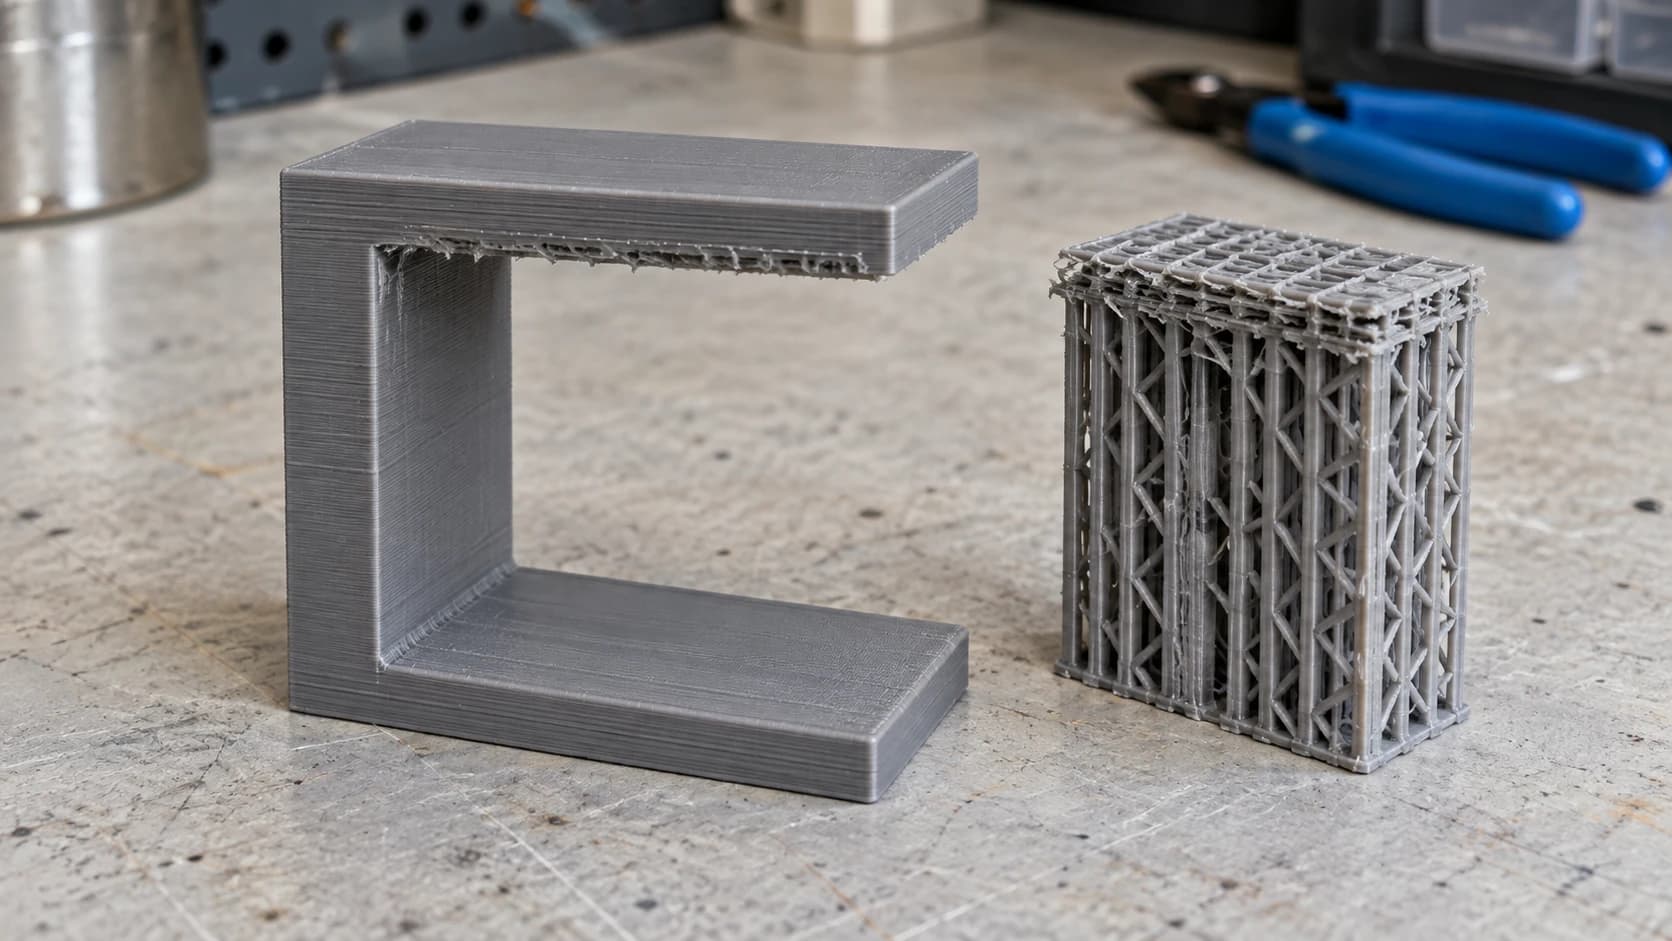
Podpory vám mohou zkazit den dvěma způsoby.
První je nepoužít je a sledovat, jak tiskárna vytlačuje krásný oblouk do prázdna, kde plast klesá do něčeho, čemu komunita velkoryse říká špagety.
Druhý je použít je a strávit čtyřicet minut odstraňováním lesa plastu z dílu kleštěmi, abyste pak zjistili, že povrch pod ním vypadá, jako by ho někdo napadl.
Obojí vychází z přístupu, kdy jsou podpory jen přepínač. Ve skutečnosti jsou až poslední možností a většinou je lepší zasáhnout ještě před otevřením nastavení podpor.
Doporučení
Krátká odpověď: tiskárna FDM může stavět pouze na něčem. Převisy mělčí než přibližně 45 stupňů od svislice se obvykle vytisknou bez podpory, mezery mezi dvěma ukotvenými body se obvykle přemostí bez problémů a vše ostatní podporu potřebuje. Než nějakou přidáte, zkuste model otočit, protože orientace odstraní více podpor než jakékoli nastavení.
Proč převisy vůbec selhávají
Tiskárna FDM nanáší horký plast ve vrstvách a každá vrstva musí spočívat na vrstvě pod sebou. Tam, kde pod ní nic není, vytlačený plast před zchladnutím ochabne.
Selhání nenastane naráz, což pravidlo znejasňuje. Každá vrstva je o něco širší než ta pod ní, takže mírný sklon má většinu šířky podepřenou předchozí vrstvou a drží. U strmějšího sklonu je pod ním postupně méně materiálu, dokud se převislý okraj nezačne kroutit, klesat a následně zachytávat.
Pravidlo 45 stupňů a proč je jen orientační
Obvykle se má za to, že převisy do přibližně 45 stupňů od svislice se vytisknou bez podpory dobře; nad touto hodnotou potřebujete pomoc.
Je to opravdu užitečný výchozí bod, ale nejde o zákon. Skutečný výsledek se mění podle:
- Chlazení. Lepší chlazení dílu rychleji zpevní plast a dobře chlazená tiskárna často zvládne strmější úhly.
- Výška vrstvy. Tenčí vrstvy znamenají, že každá z nich přečnívá přes předchozí méně, takže nízké vrstvy zvládnou strmější stěny.
- Rychlost. Pomalejší tisk převisu poskytne každé vrstvě více času na ztuhnutí.
- Materiál. PLA je v tomto ohledu tolerantní. Jiné materiály chladnou a chovají se jinak.
Proto je poctivá rada vytisknout test místo slepé důvěry v jedno číslo. Testovací model převisu vytiskne v jednom malém dílu řadu postupně se zvyšujících úhlů a ukáže vám, co vaše tiskárna s vaším chlazením a filamentem skutečně zvládne.
TISKNĚTE. ŘEŽTE. DLABEJTE.



- Více formátů (SVG, DXF, PNG)
- Návrhy testované na strojích
- Komerční licence
Sponzorováno PrintCutCarve.com
Přemostění není převis
Přemostění je plast překlenutý mezi dvěma body, které jsou oba již podepřené, například horní část dveřního otvoru nebo otvor ve svislé stěně.
Přemostění často funguje překvapivě dobře, protože tiskárna dokáže natáhnout vlákno mezi dvěma kotvami a nechat ho vychladnout napnuté. Pod ním nepotřebuje podporu a přidání podpory pod přemostění je běžný způsob, jak čistý prvek znečistit.
Převis je naopak ukotvený na jednom konci a na druhém visí do prázdna. Právě tehdy je potřeba pomoc.
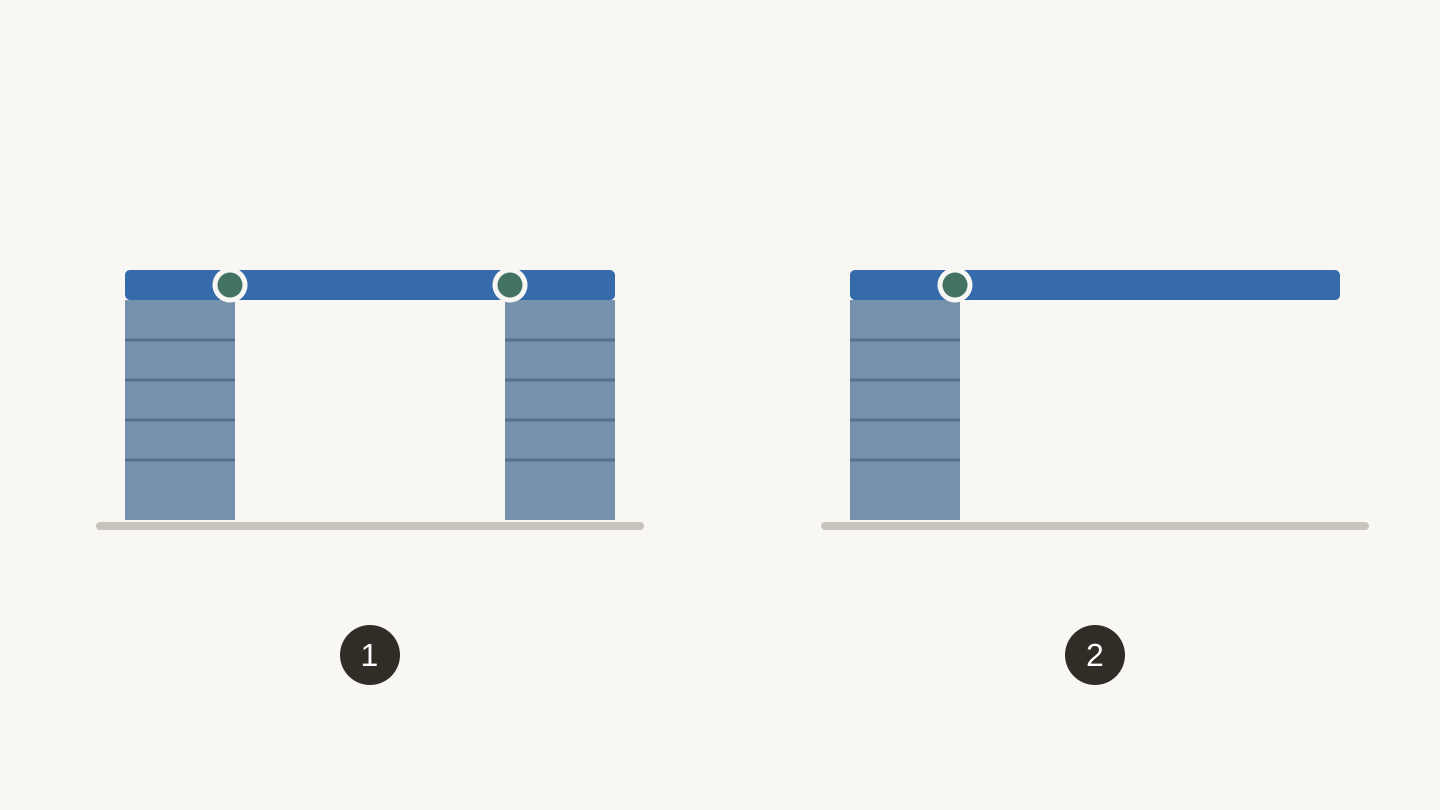
Dvě různé délky: 1, most mezi dvěma kotvicími body; 2, převis vybíhající z jednoho kotvicího bodu. Zelené tečky označují podepřené konce.
Orientace je důležitější než podpory
Toto je část, kterou stojí za to si zapamatovat, protože díky ní je všechno ostatní snazší.
Než cokoli povolíte, model otočte. Postavte ho, položte na plochu, nakloňte o 45 stupňů. Mnoho modelů, které v běžné orientaci potřebují hodně podpor, jich v jiné orientaci potřebuje téměř žádné.
Při otáčení zvažte tři věci:
Kam dopadnou stopy po podporách? Podpory zanechávají stopy. Pokud musí být díl někde podepřený, umístěte stopy na stranu, kterou nikdo neuvidí.
Který směr nese zatížení? Adheze vrstev je slabá osa. Díl, který bude namáhaný, by měl mít vrstvy vedené napříč zatížením, ne podél něj.
Nevytvoří orientace větší problém? Otočení, které odstraní podpory, ale ponechá miniaturní kontaktní plochu s podložkou, jen vymění jedno selhání za jiné.
Rozdělit model na dvě části a následně je slepit je také zcela legitimní a často to odstraní všechny podpory jediným krokem.
Navrhněte převis tak, aby nevznikl
Pokud model vytváříte sami, několik návyků odstraní potřebu podpor ještě před jejich vznikem:
Místo převisu použijte zkosení. Zkosení pod vyčnívajícím prvkem pod úhlem 45 stupňů se vytiskne bez podpory tam, kde by čtvercová polička selhala.
Vytvořte z vodorovných otvorů tvar slzy. Kulatý otvor ve svislé stěně má nepodepřený vršek. Změna horní části do špičky umožní samonosnost.
Přemostění udržujte krátká a ukotvená na obou koncích.
Plochou stranu položte dolů, kdykoli to návrh umožňuje.
Nastavení, která rozhodují o odstranění podpor
Pokud se podporám nelze vyhnout, několik nastavení rozlišuje mezi „odlomí se v jednom kuse“ a „archeologickým projektem“.
| Nastavení | Co dělá | Praktický účinek |
|---|---|---|
| Vzdálenost v ose Z (horní vzdálenost) | Mezera mezi podporou a dílem nad ní | To nejdůležitější. Příliš malá mezera je spojí, příliš velká nechá převis klesat |
| Vzdálenost v ose XY | Vodorovná mezera mezi podporou a stěnami dílu | Zabraňuje přichycení podpor ke svislým povrchům |
| Rozhraní vrstev | Hustá základna přímo pod dílem | Lepší povrch, obtížnější odstranění |
| Hustota | Množství materiálu v těle podpory | Vyšší hustota znamená větší stabilitu a více materiálu k odstranění |
| Vzor | Vnitřní geometrie | Ovlivňuje stabilitu i způsob odlamování |
Vzdálenost v ose Z je první nastavení, které se vyplatí ladit, a souvisí s výškou vrstvy. Proto se hodnota zkopírovaná z profilu někoho jiného často na vaší tiskárně chová jinak. Nastavte ji jako násobek výšky vrstvy místo absolutního čísla, aby se lépe přenášela mezi profily.
Normální podpory nebo stromové podpory
Většina slicerů nabízí obojí.
Normální podpory rostou přímo z podložky nebo z dílu v pevném bloku pod tím, co je třeba držet. Jsou předvídatelné a stabilní, ale spotřebují více materiálu a dotýkají se větší plochy.
Stromové podpory rostou jako větve, které se dotýkají jen konkrétních míst, jež podporu potřebují. Spotřebují méně materiálu, zanechají výrazně méně stop a skvěle se hodí na organické tvary a figurky. Pod velkými plochými převisy jsou méně spolehlivé, protože plný blok tam jednoduše odvede lepší práci.
Můžete také volit mezi podporou všude a podporou jen z tiskové podložky. Režim pouze z tiskové podložky odmítá stavět podpory na samotném modelu, takže je udrží mimo vnitřní detaily, ale některé převisy zůstanou nepodepřené.
Doporučení
Při prvním zkoušení nové kategorie tvaru vytiskněte stejný model dvakrát, jednou se stromovými a jednou s normálními podporami. Deset minut porovnávání vás o volbě vhodného typu naučí více než jakýkoli návod a výsledek platí pro konkrétní tvar, ne univerzálně.
Jak je odstranit bez poškození dílu
Pracujte s dílem ještě teplým, pokud můžete. Krátce po dokončení tisku se podpory uvolňují snáze.
Použijte štípací kleště, ne prsty, u všeho s malou kontaktní plochou. Vytržení podpory tahá za povrch pod ní.
Postupujte zvenku dovnitř. Nejprve odstraňte hlavní objem a potom pinzetou nebo hobby nožíkem drobné části u povrchu.
Počítejte se stopami. I dokonale nastavené podpory zanechají v místě dotyku o něco hrubší texturu. Lehké broušení většinu odstraní a orientace zajistí, že se stopy neobjeví na důležitých plochách.
Existují rozpustné podpory pro tiskárny s více materiály, kde se druhý materiál rozpouští ve vodě. Jde o nejčistší dostupný výsledek, který však vyžaduje druhý extruder a čas navíc.
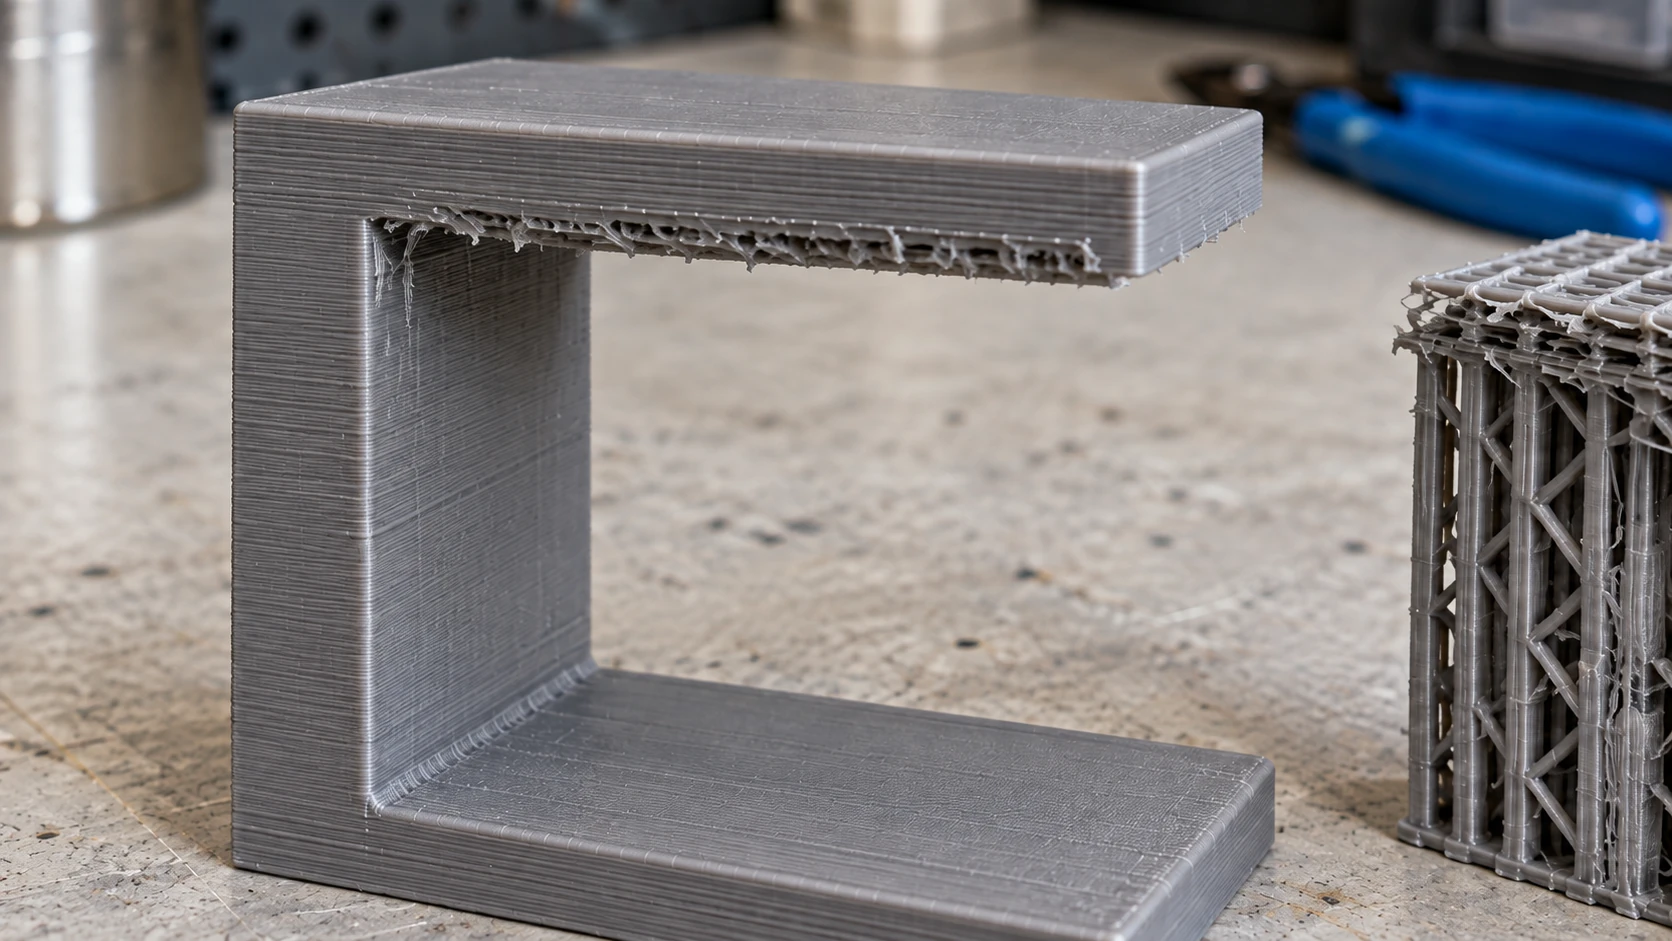
Podepřená spodní plocha má jinou texturu než horní a boční stěny. Pokud bude tato plocha viditelná, ponechte prostor pro začištění.
Když se něco stále nedaří
| Příznak | Pravděpodobná příčina | Řešení |
|---|---|---|
| Podpory jsou k dílu přivařené | Příliš malá vzdálenost v ose Z | Zvětšete vzdálenost v ose Z v násobcích výšky vrstvy |
| Převis stále klesá na podpory | Příliš velká vzdálenost v ose Z | Zmenšete ji a zkontrolujte chlazení |
| Podpory se během tisku převrhnou | Příliš nízká hustota nebo velmi vysoká tenká věž | Zvyšte hustotu nebo změňte orientaci tak, aby se podpora zkrátila |
| Hrubý, důlkovaný povrch pod převisem | Normální podpory s hustým rozhraním | Zkuste stromové podpory nebo povrch přijměte a obruste |
| Podpory uvnitř otvoru, kam nedosáhnete | Podpora všude | Přepněte na režim pouze z tiskové podložky nebo otvor přepracujte |
Náš průvodce řešením problémů při 3D tisku pokrývá selhání nesouvisející s podporami a průvodce pro začátečníky vysvětluje základy, na kterých to vše stojí.
Často kladené otázky
Kdy potřebujete podpory při 3D tisku?
Když prvek přečnívá více než přibližně 45 stupňů od svislice a nic se nenachází pod ním. Přemostění mezi dvěma ukotvenými body obvykle podporu nepotřebují a mělčí převisy se obvykle vytisknou dobře.
Jsou stromové podpory lepší než normální?
Spotřebují méně materiálu a zanechávají méně stop, takže se hodí pro organické tvary a figurky. Normální podpory jsou spolehlivější pod velkými plochými převisy. Ani jeden typ není nejlepší ve všech situacích.
Proč jsou podpory připečené k výtisku?
Vzdálenost podpory v ose Z je příliš malá. Zvětšete ji, ideálně jako násobek výšky vrstvy místo pevného čísla zkopírovaného z jiného profilu.
Mohu se podporám úplně vyhnout?
Často ano. Otočení modelu, rozdělení na části, zkosení pod převisy a vytvoření vodorovných otvorů ve tvaru slzy společně odstraní podpory z velkého množství dílů.
Zanechávají podpory stopy?
Ano, vždy do určité míry. Cílem je umístit stopy na povrch, který nikdo neuvidí, což je otázka orientace, nikoli nastavení.
Co je pravidlo 45 stupňů?
Orientační pravidlo říká, že převisy do přibližně 45 stupňů od svislice se vytisknou bez podpory. Skutečná hranice závisí na chlazení, výšce vrstvy, rychlosti a materiálu, proto si vytiskněte test převisu a najděte svou vlastní.
Vytiskněte jeden test převisu
Před dalším modelem, který ve vás vzbuzuje obavy, vytiskněte malý test převisu: díl s řadou postupně se zvyšujících úhlů.
Získáte fyzický objekt, který vám ukáže, kde si vaše tiskárna skutečně přestává poradit. Od té chvíle bude otázka „potřebuje tento model podpory“ otázkou porovnání modelu s testem, ne hádání a zjišťování výsledku až po devadesáti minutách.
Pokud model dorazí ve formátu, který váš slicer neotevře, File Converter zvládne převody STL, OBJ a 3MF bez nákladů na kredity; pro stažení výsledku je potřeba placený tarif. A pokud si nejste jistí, jak díl orientovat, Craft Chat s vámi jeho orientaci projde zdarma v rámci vašeho účtu.
Související nástroje
Chcete tyto nástroje vyzkoušet?
Zaregistrujte se zdarma, bez nutnosti platební karty. Bezplatné nástroje jsou k dispozici okamžitě.
Začít zdarma