

Jak řezat tlusté dřevo diodovým laserem
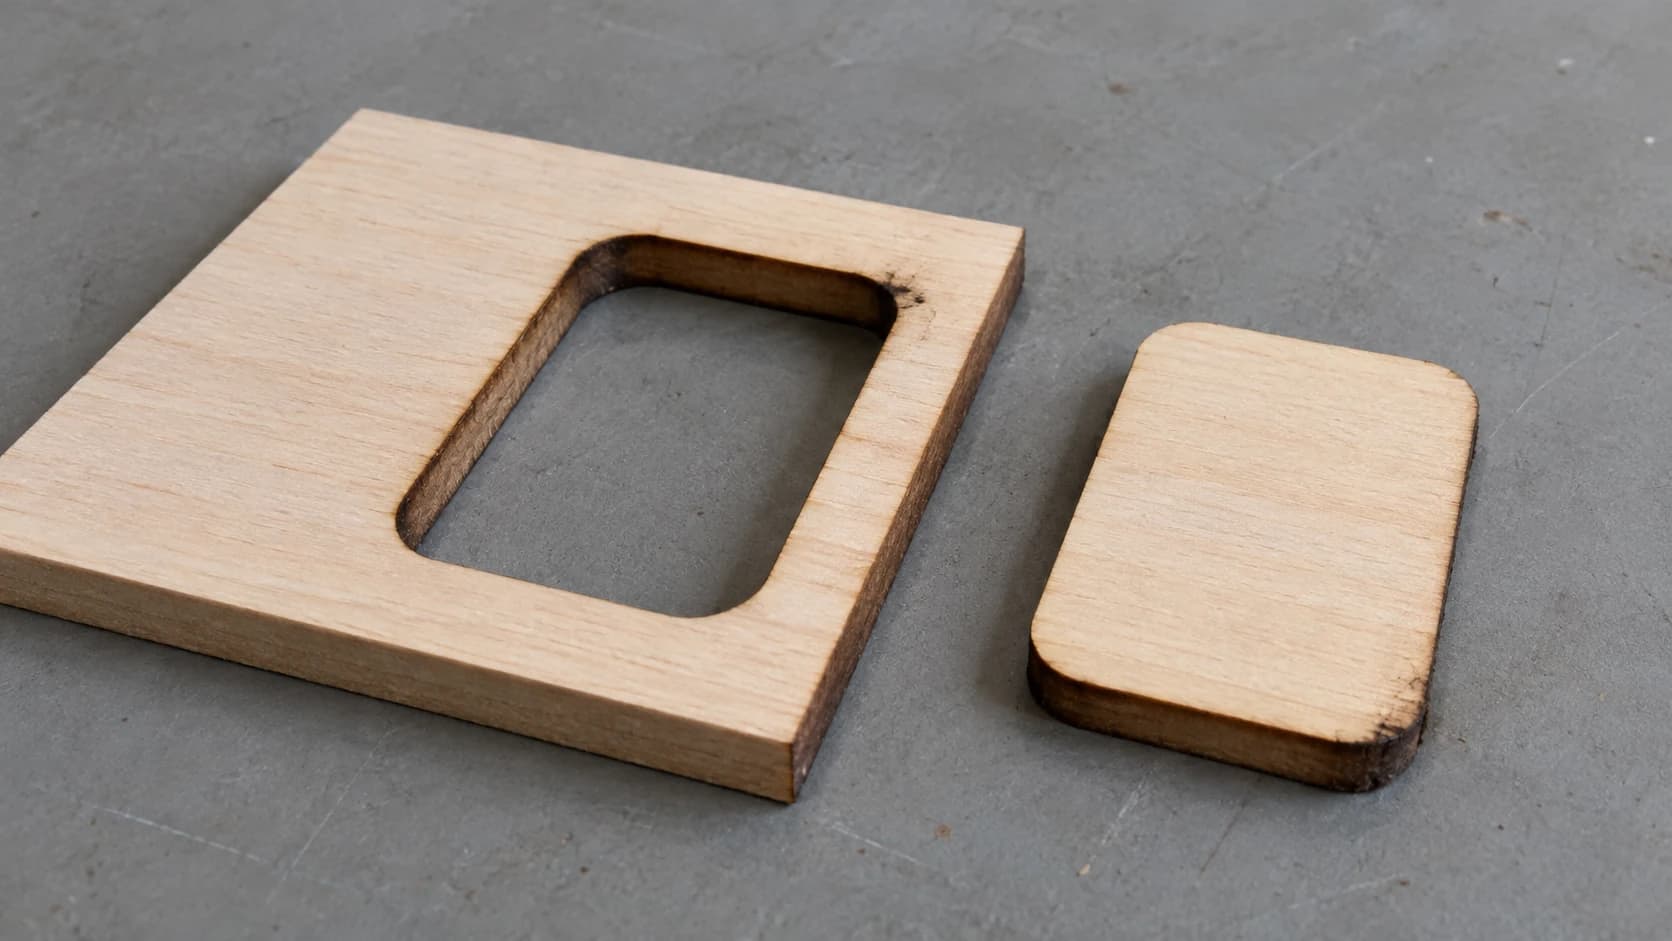
Nastavíte výkon na 100 %, nízkou rychlost, šest průchodů a spustíte řez. O dvacet šest minut později dílna voní jako táborák a díl je proříznutý skrz naskrz až na dvě místa uprostřed, kde je stále přivařený k desce. Vytrhnete ho, odtrhne se povrch a proříznutá hrana vypadá jako kus dřevěného uhlí.
Pak zjistíte, že výstupky jsou pro otvory stejně příliš tlusté, protože řez vznikl klínovitě.
Diodové lasery si s tlustým materiálem rozhodně poradí. Nedosáhnou toho ale pouhým zvýšením výkonu, což je první věc, kterou zkouší každý.
Doporučení
Krátká odpověď: pákami, které diodovému laseru pomohou projít tlustým dřevem, jsou ofuk vzduchem, správná hloubka zaostření, několik středně rychlých průchodů místo jednoho pomalého, zvednutí materiálu nad podložku a volba lipového nebo topolového dřeva místo překližky. Nastavení maximálního výkonu a minimální rychlosti většinou jen vyrobí dřevěné uhlí.
Co realisticky znamená „tlusté“
Náš přehled nastavení laseru uvádí pohodlný limit pro 10W diodu kolem 3mm, což je správné číslo pro řez, který skončí rozumným počtem průchodů a dobře vypadá. Tento článek je o překročení pohodlného limitu.
Níže uvedené údaje předpokládají snadno řezatelné měkké dřevo, například lípu.
| Optický výkon | Pohodlné, čisté řezy | Dosažitelné technikou |
|---|---|---|
| 5W | 3mm měkkého dřeva | Přibližně 6mm, pomalu |
| 10W | 3mm | 6mm až 10mm |
| 20W | 5mm až 6mm | 10mm až 15mm |
| 40W a více | 9mm až 10mm | 15mm až 20mm |
Tabulku berte jako redakční orientační hodnoty, nikoli jako testované specifikace. Je shrnutím toho, co běžně uvádějí tvůrci, nikoli čísel, která jsme naměřili na pracovním stole. Údaje výrobců se obecně blíží pravému sloupci, protože údaj „maximální tloušťka řezu“ obvykle znamená jeden velmi pomalý průchod měkkou lipovou deskou v ideálních podmínkách a nic neříká o tom, zda je hrana reprezentativní nebo zda je díl pravoúhlý. Váš vlastní stroj, čočka a materiál všechny tyto hodnoty posunou oběma směry.
Všimněte si také jednotky, na které záleží: optické watty, tedy světlo skutečně vycházející z laseru, nikoli příkon ze zásuvky, který uvádějí některé nabídky.
TISKNĚTE. ŘEŽTE. DLABEJTE.



- Více formátů (SVG, DXF, PNG)
- Návrhy testované na strojích
- Komerční licence
Sponzorováno PrintCutCarve.com
Volba materiálu je důležitější než výkon
Nejrychlejší způsob, jak řezat tlustší dřevo, je řezat dřevo, které se řezat chce.
Lípa a topol jsou nejvděčnější. Rovnoměrná hustota, málo pryskyřice, žádná překvapení uvnitř.
Baltská březová překližka je oblíbená a právě kvůli ní mnoho tlustých řezů selhává. Každá lepená spára je vrstva, kterou musí laser překonat, a lepidlo není rozloženo rovnoměrně. Když řez projde všude kromě jednoho odolného místa, pravděpodobným viníkem je kapsa s lepidlem, pokud jste nejprve vyloučili nudné příčiny: zaostření, špinavou čočku, prohnutou desku a samotné nastavení. Kupujte kvalitní materiál s menším počtem dutin a počítejte s tím, že překližka bude potřebovat více průchodů než masivní dřevo stejné tloušťky.
MDF se řeže předvídatelně, protože nemá žádná vlákna, ale vytváří mnoho kouře a silný zápach. Odsávání je u MDF nezbytné.
Borovice a další pryskyřičnatá měkká dřeva se řezat dají, ale suky a kapsy s pryskyřicí vzplanou, silně zuhelnatí a zanechají na povrchu tmavé kruhy.
Co nezkoušet: cokoli na bázi vinylu nebo PVC, cokoli s neznámým povlakem a jakýkoli ošetřený materiál, u kterého nemůžete získat písemné potvrzení, že je bezpečný pro laser. To jsou chemické problémy, nikoli problémy výkonu, a žádný výkon ve wattech je neudělá bezpečnými.
Pět věcí, které vás skutečně dostanou skrz
1. Ofuk vzduchem pokaždé
Ofuk vzduchem není u řezání tlustého materiálu žádný luxus, ale rozdíl mezi řezáním a pálením. Proud vzduchu odstraňuje kouř a nečistoty z kerfu, takže paprsek dopadá na čerstvý materiál, a brání tomu, aby v řezu setrval plamen.
Bez něj každý průchod zanáší řez sazemi a další průchod musí tyto saze propálit, než se dostane ke dřevu. Proto se zdá, že čtvrtý průchod udělá méně než první.
Levné akvarijní čerpadlo stojí za první pokus a vhodný kompresor vám nabídne mnohem více možností. Držte se tlaku a trysky, které uvádí výrobce vašeho laseru, protože příliš mnoho vzduchu ze špatné trysky pouze rozdmýchá plamen.
2. Zaostřete do materiálu, ne na něj
Při gravírování zaostřujete na povrch. Při řezání tlustého materiálu zkuste umístit nejužší část paprsku někam dovnitř materiálu místo na jeho povrch, aby paprsek zůstal po větší část své dráhy dřevem úzký. Rozumným výchozím bodem pro testování je třetina hloubky, nikoli pevné pravidlo. Jak daleko můžete zajít, závisí na čočce a stroji; u pohyblivé osy Z musíte hlídat, aby hlava nenarazila do obrobku.
Zaostřete na povrch desky 10mm a spodní polovinu řezu provádí paprsek, který se už rozšířil. Právě to vytváří klínovitý kerf, který zničí lícování výstupků a otvorů.
3. Několik středně rychlých průchodů, ne jeden pomalý
Jeden velmi pomalý průchod soustředí teplo na jedno místo a místo řezu získáte široký spálený kaňon, který stále neprojde skrz.
Několik rychlejších průchodů umožní materiálu mezi jednotlivými cestami odvést teplo, udrží kerf užší a dá ofuku vzduchem šanci odstranit nečistoty. Začněte třemi nebo čtyřmi průchody rychlostí, která viditelně řeže, místo aby materiál jen doutnal, a další průchody přidávejte, místo abyste rychlost dále snižovali.
Varování
Mezi průchody s obrobkem nehýbejte a stroj znovu nehomujte. Vše zde závisí na tom, že každý průchod dopadne přesně do stejného kerfu. Pokud váš software nabízí mezi průchody posun osy Z a váš stroj má pohyblivou osu Z, postupné snižování zaostření s prohlubováním řezu může pomoci. Než to spustíte, ověřte, kterým směrem řídicí systém chápe pohyb dolů, a sledujte volný prostor nad hlavou, protože pohyb Z opačným směrem ji zarazí do obrobku.
4. Zvedněte materiál nad podložku
Díl položený naplocho na plné podložce nemá kam odvádět kouř a teplo a kontakt s povrchem pod ním se projeví jako připálení na zadní straně dílu. Položení materiálu na voštinovou podložku nebo na několik proužků odpadu postavených na hranu poskytne kouři a světlu místo k úniku.
Tato jediná změna vyřeší více stížností typu „proč je zadní strana mého dílu špinavá“ než cokoli jiného.
5. Otočte materiál a řežte z obou stran
Když jste skutečně na limitu, řežte z horní strany do poloviny hloubky, díl otočte a druhou polovinu řežte ze spodní strany. Každý řez musí překonat poloviční hloubku a zkosení z obou stran se částečně vyruší, místo aby se sčítalo.
Háček je v registraci. Potřebujete přípravek, doraz nebo zarovnávací značky, které vám umožní položit díl zpět přesně do zrcadlové polohy. Pokud se při zarovnání spletete o půl milimetru, uprostřed hrany vznikne viditelný schod.
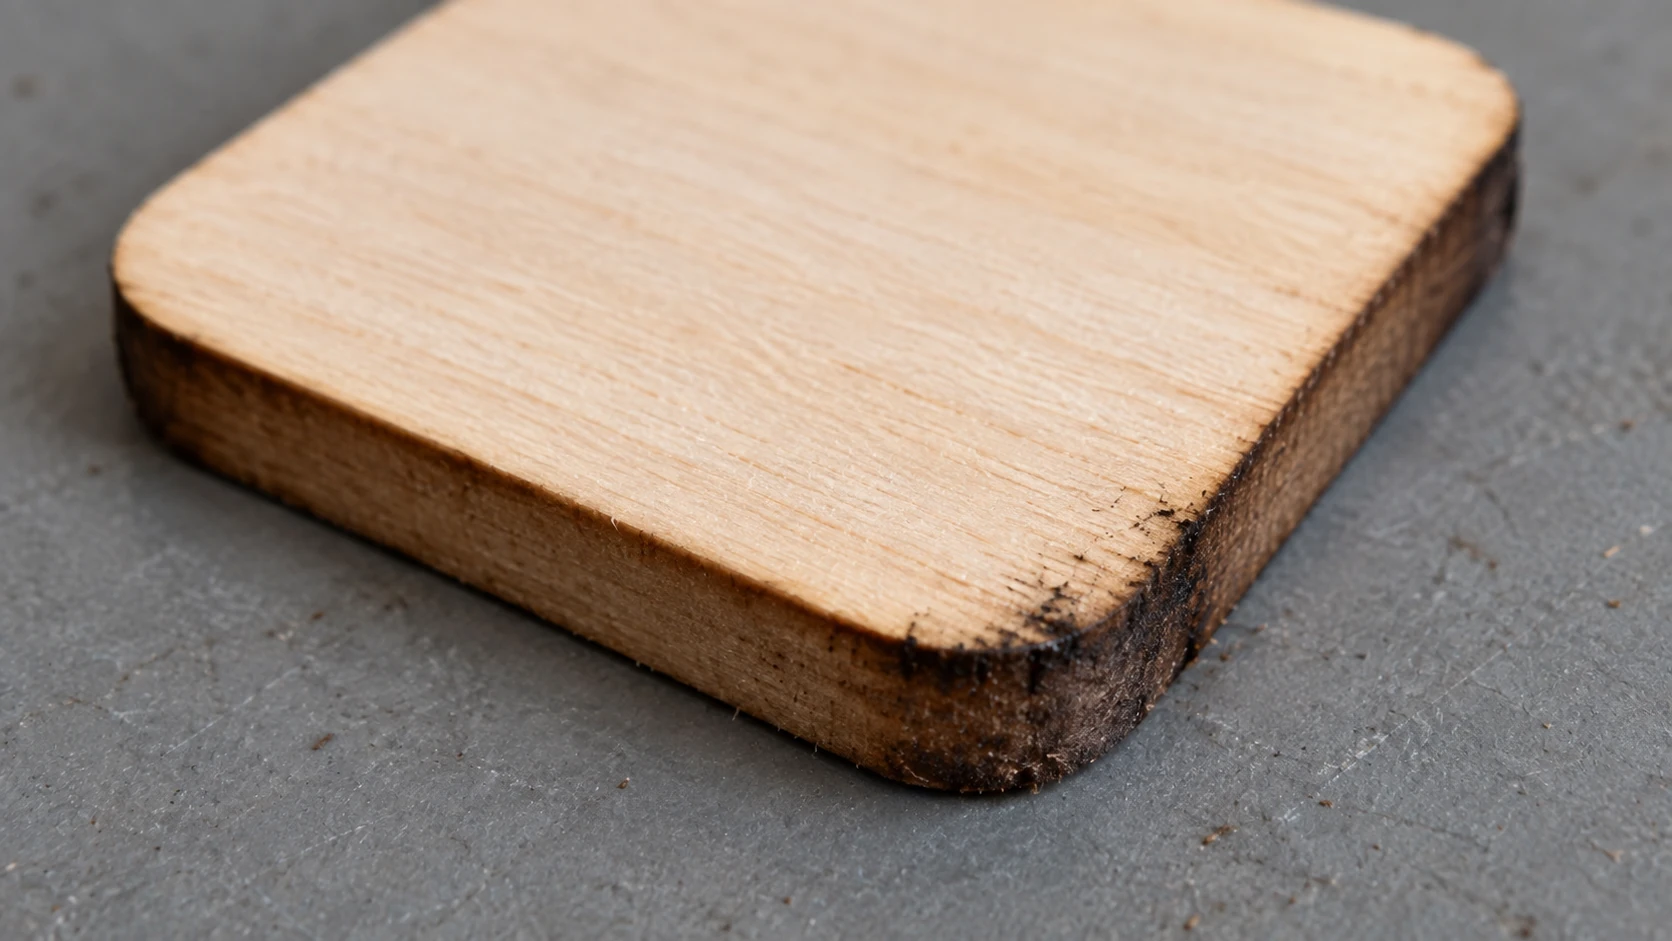
Stejný výřez zblízka ukazuje, proč je třeba zkontrolovat také okraj, nejen plochu. Jde o názorný vzorek, nikoli o ověřený test tloušťky nebo výkonu.
Pořadí pracovních kroků
- Vyberte snadno řezatelný materiál a ujistěte se, že je rovný. Prohnutá deska mění během řezu vzdálenost od čočky a řez bude nekonzistentní přesně způsobem, který později neopravíte.
- Zakryjte horní povrch malířskou páskou, pokud záleží na čistém povrchu. Přijme odraz plamene a připálení místo vašeho dřeva.
- Zvedněte obrobek nad podložku.
- Nastavte zaostření do materiálu, nikoli na jeho povrch, a začněte přibližně v třetině hloubky.
- Zapněte ofuk vzduchem ještě před začátkem, ne až poté, co první průchod dopadne špatně.
- Vyřízněte testovací čtverec 20mm ze stejného materiálu při stejném nastavení a spočítejte, kolik průchodů skutečně potřebuje.
- Změřte testovací čtverec a zaznamenejte kerf nahoře i dole. Toto číslo potřebujete pro jakékoli spoje.
- Proveďte skutečný řez a mezi průchody se obrobku nedotýkejte.
Tento testovací čtverec není volitelný, pokud do sebe díly musí zapadat. Řezy diodovým laserem v tlustém materiálu mají skutečné zkosení a díl 10mm změřený pouze nahoře vám neřekne, co se děje dole. Náš průvodce kerfem vysvětluje, jak toto měření převést na hodnotu kompenzace.
Varování
Řezání tlustého dřeva představuje vážné riziko požáru. Vektorové řezání může vytvářet otevřený plamen a vzplanutí vyžaduje vaši pozornost v okamžiku, kdy k němu dojde, ne na konci průchodu. Tlustý řez nikdy nespouštějte bez dozoru, nechte běžet odsávání a mějte na dosah něco, čím lze oheň uhasit. Zbytek najdete v našem průvodci bezpečností laseru.
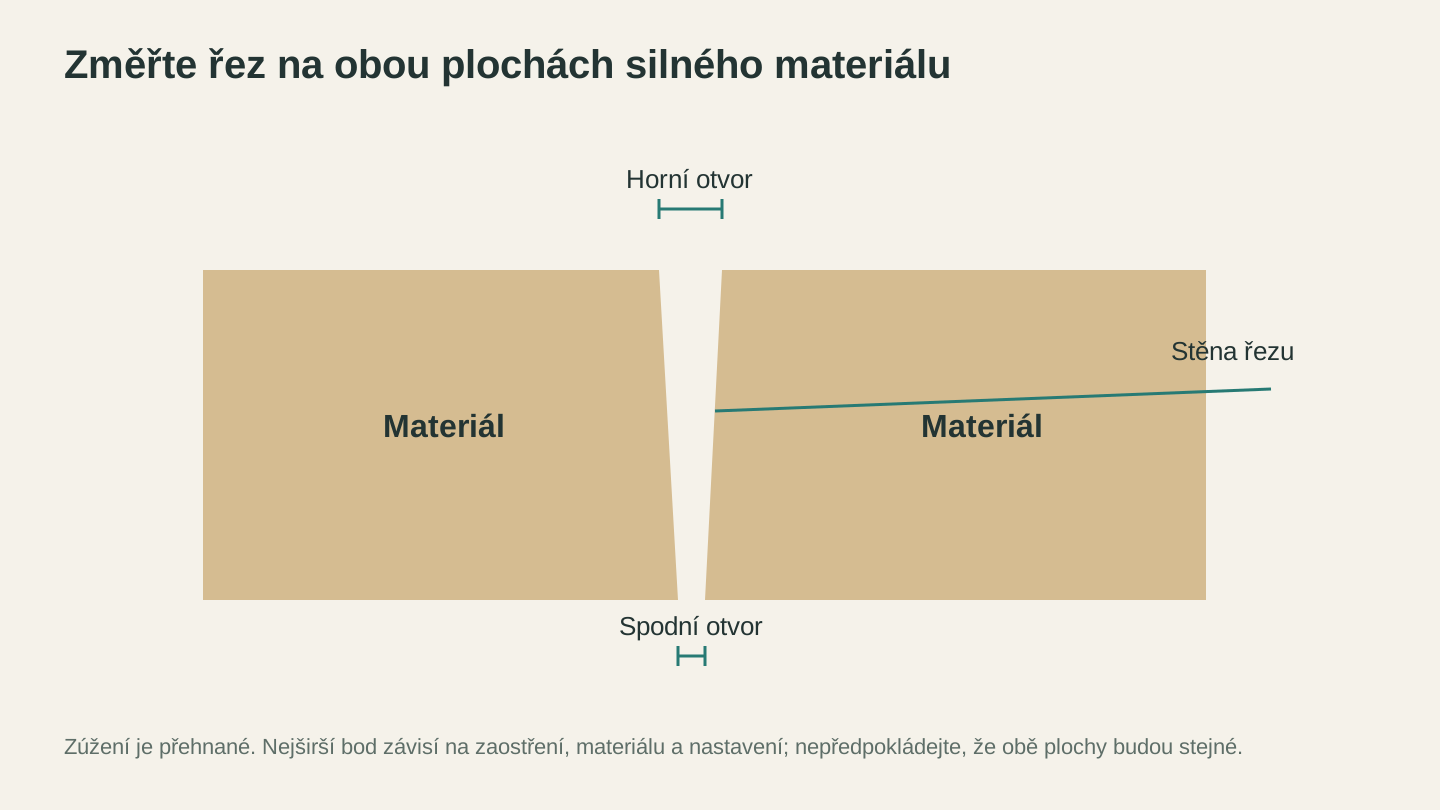
Při měření silného řezu zkontrolujte obě plochy. Zde je zkosení zveličené a skutečný tvar závisí na materiálu, zaostření a procesu řezání.
Kdy přestat a použít jiný nástroj
Někde za 12mm u diody středního výkonu je upřímná odpověď taková, že laser je nesprávný nástroj. Když řez trvá půl hodiny, po celou dobu vyžaduje dohled, vytváří zkosenou zuhelnatělou hranu a stále nemusí projít skrz, nevyhrává nad několika minutami na pásové pile nebo CNC routeru.
Laser se vyplatí u tvarů, které byste jinak nevyřízli: vnitřní výřezy, těsné křivky, složité dekorativní mřížky a desítky identických dílů. Rovné čáry skrz tlustý materiál mezi ně nepatří. Naše porovnání laserové řezačky a CNC routeru ukazuje, kde který nástroj vítězí.
Dobrý hybridní postup: tlusté díly nahrubo opracujte na pile a potom nechte laser provést detailní práci na površích.
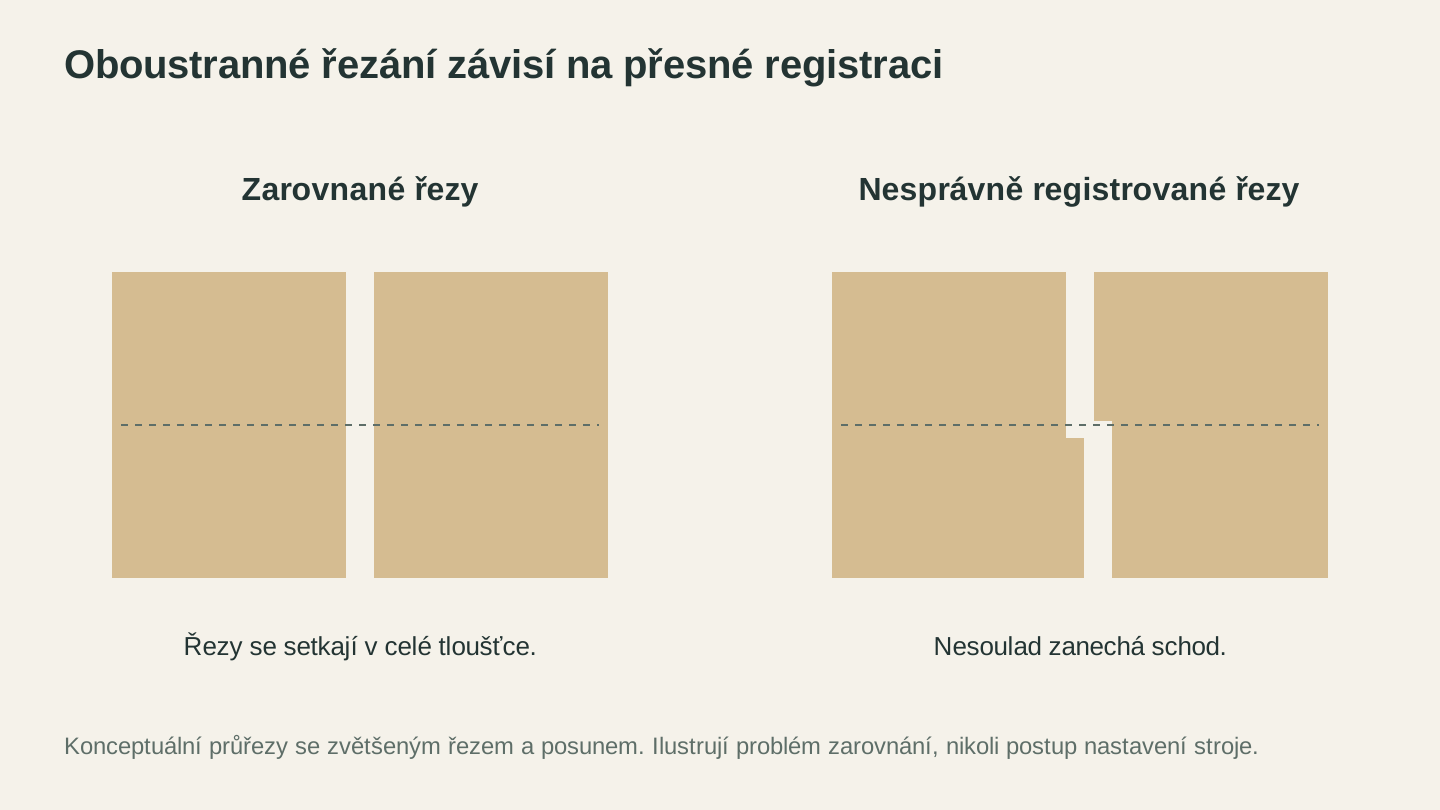
Řezy z protilehlých stran vyžadují přesné zarovnání. I když se oba řezy setkají, posunutí může podél dokončeného okraje zanechat schod.
Jak z desky získat více dílů
Tlustý materiál je drahý a řezání tlustého materiálu pomalé, takže špatné rozvržení vás stojí dvakrát. Před řezáním rozmístěte díly na skutečnou velikost desky v nástroji CutPlan v režimu CNC, který rozmisťuje díly pro frézování a řezání laserem. Plánování a rozmisťování nestojí žádné kredity žádného přihlášeného člena a nástroj vám jasně řekne, když se nakreslené díly nevejdou do materiálu, který máte. Stažení exportního balíčku s jedním SVG pro každý list a v režimu CNC s jedním DXF pro každý list vyžaduje placený tarif.
Pokud vaše kresba začala jako obrázek, MonoTrace ji nejprve bezplatně převede na čisté uzavřené vektory a File Converter zvládá převody SVG a DXF oběma směry, rovněž bez kreditů, ačkoli stažení převedeného souboru vyžaduje placený tarif. Stejně jako vše na Craftgineer vyžadují oba nástroje přihlášený účet.
Často kladené otázky
Jak tlusté dřevo dokáže diodový laser řezat?
Pohodlně přibližně 3mm u 10W a 5mm až 6mm u 20W. S ofukem vzduchem, správným zaostřením, více průchody a snadno řezatelným materiálem, jako je lípa, dosahují stroje 10W hodnot 6mm až 10mm a stroje 20W hodnot 10mm až 15mm. Překližka se často řeže méně konzistentně než vhodné masivní dřevo při stejném nastavení kvůli lepeným spárám a případným dutinám uvnitř.
Je lepší použít více průchodů, nebo jeden pomalý?
Téměř vždy více průchodů. Jeden velmi pomalý průchod soustředí teplo na jedno místo a vytvoří široký zuhelnatělý kerf, který často stále neprojde skrz. Několik rychlejších průchodů řeže užší a čistěji.
Opravdu potřebuji k řezání tlustého dřeva ofuk vzduchem?
Prakticky ano. Bez proudění vzduchu, které čistí kerf, věnují pozdější průchody energii propalování sazí místo dřeva a zuhelnatění se výrazně zhorší. I akvarijní čerpadlo přinese viditelný rozdíl.
Proč je můj řez nahoře širší než dole?
Pod ohniskem se paprsek rozšiřuje a ztrácí intenzitu, takže s rostoucí hloubkou odstraňuje méně materiálu a řez je nejširší v místě vstupu. Posunutí zaostření do materiálu to vyrovná a řezání do poloviny hloubky z každé strany to vyrovná ještě více. To, kde přesně je váš kerf nejširší, závisí na nastavení zaostření, proto místo odhadu změřte testovací řez.
Proč můj řez projde všude kromě jednoho místa?
Nejprve projděte běžné příčiny: zaostření, špinavou nebo poškozenou čočku, nastavení, které bylo od začátku na hranici, a prohnutou desku, která při pohybu hlavy mění vzdálenost od čočky. Poté jsou obvyklými podezřelými kapsa s lepidlem nebo dutina v překližce a posunutí obrobku mezi průchody.
Dokáže diodový laser řezat tvrdé dřevo, například dub nebo ořech?
Dokáže, ale pomalu a s výraznějším zuhelnatěním než u měkkého dřeva; jak daleko se dostane, silně závisí na optickém výkonu a druhu dřeva. Výkonnější moduly obecně projdou tvrdším dřevem o větší tloušťce s menším počtem průchodů než moduly 10W a 20W. Pokud má váš stroj výkon kolem 10W a chcete reprezentativní hranu, tvrdé dřevo nad přibližně 6mm je obvykle práce pro CO2 laser nebo router.
Vyřízněte testovací čtverec
Před skutečným dílem vyřízněte v používaném materiálu jeden čtverec 20mm. Spočítejte potřebné průchody a potom posuvným měřítkem změřte kerf nahoře i dole.
Tato dvě čísla mají větší hodnotu než každá tabulka nastavení na internetu, protože pocházejí z vašeho stroje, vaší čočky a přesně té desky, která právě leží na vaší podložce.
Potom rozmístěte skutečné díly na skutečný materiál v nástroji CutPlan, kde je plánování zdarma, aby byl tlustý materiál, jehož řezáním strávíte půl hodiny, alespoň správně rozvržený na desce. Pokud kresba stále potřebuje vyčistit, MonoTrace ji nejprve převede na vektory připravené k řezání.
Související nástroje
CutPlan
Plánujte řezání deskových materiálů pomocí dílů, rozložení a pořadí řezů. Exportujte přehledy a výkresy desek.
Stahování vyžaduje předplatné
MonoTrace
Převeďte fotografie a grafiku zdarma na obrysy SVG s volitelným režimem náčrtu.
File Converter
Převádějte podporované kombinace vektorových formátů, dokumentů, rastrových obrázků a 3D sítí.
Stahování vyžaduje předplatné
Chcete tyto nástroje vyzkoušet?
Zaregistrujte se zdarma, bez nutnosti platební karty. Bezplatné nástroje jsou k dispozici okamžitě.
Začít zdarma