

Co je kerf? Proč do sebe spoje vyřezané laserem nezapadají
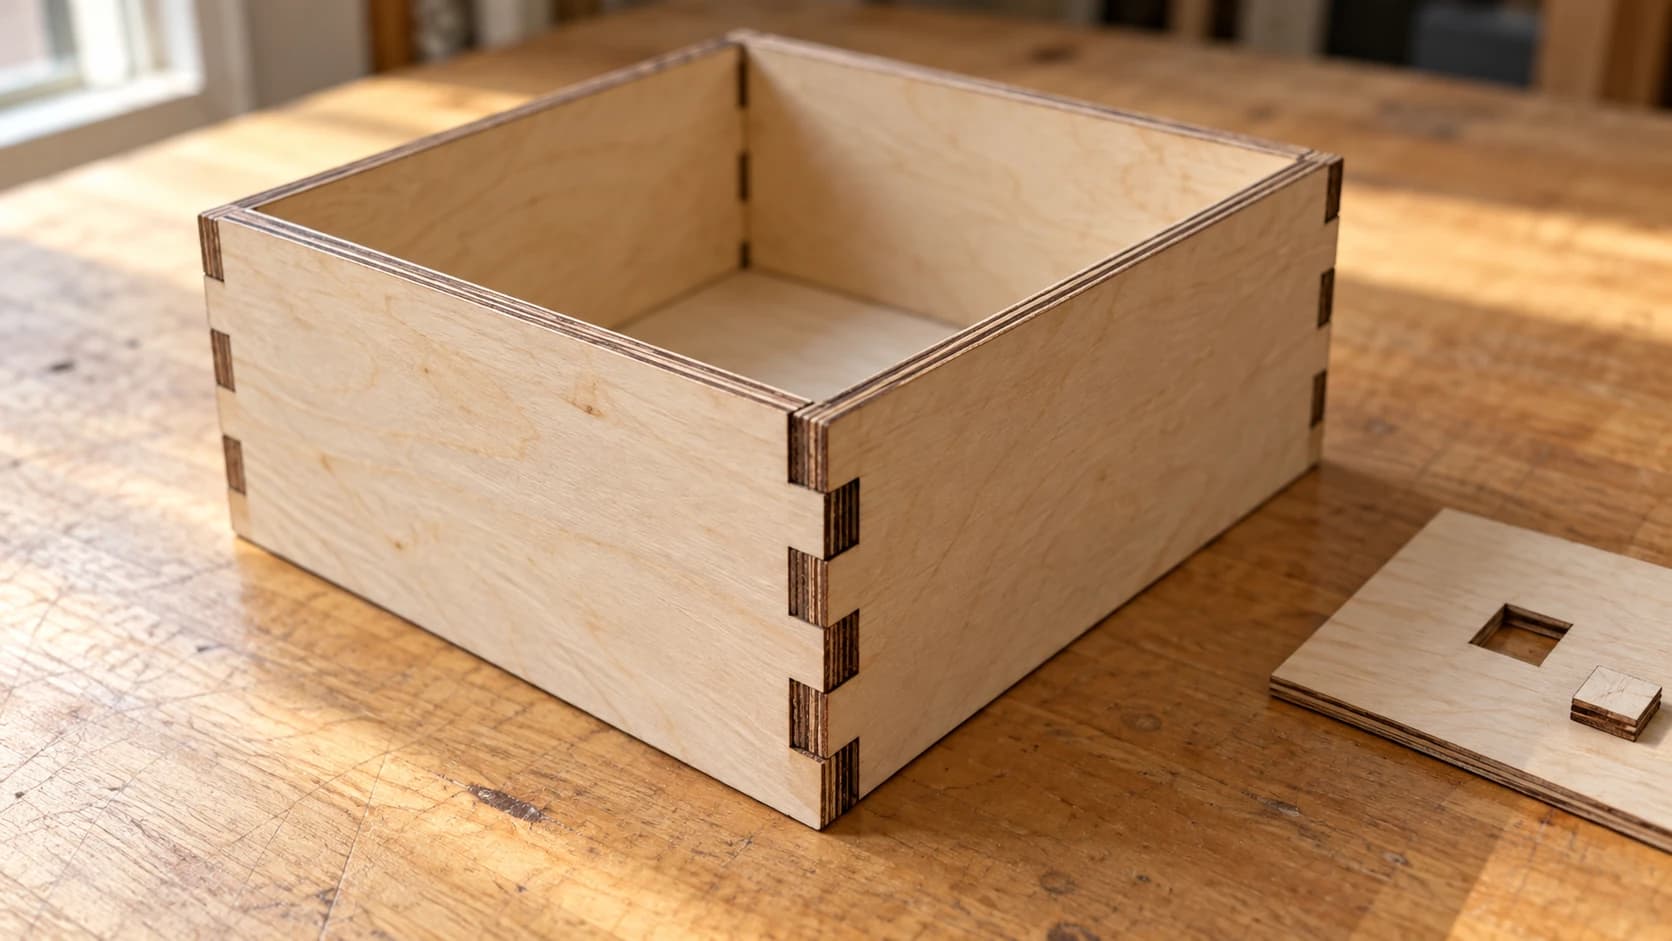
Všechno jste změřili. Generátor krabičky požadoval překližku o tloušťce 3 mm, vložili jste překližku o tloušťce 3 mm, a přesto prstové spoje v drážkách chrastí jako uvolněné zuby. Nebo jste vyřízli otvor pro kolík o průměru 6 mm a kolík jím propadl rovnou skrz, aniž se dotkl stran.
S vaším souborem není nic v nepořádku. Právě jste se setkali s kerfem.
Doporučení
Krátká odpověď: Kerf je šířka materiálu, kterou váš stroj odebere podél linie řezu. Paprsek nebo bit má skutečnou šířku, takže každý řez vytvoří tenký kanálek, nikoli dokonale nulovou linii. Díly proto vycházejí o něco menší, než jsou nakreslené, otvory o něco větší a spojované části jsou volné.
Toto slovo je starší než kterýkoli z našich strojů. Kerf původně označoval drážku, kterou pilový kotouč zanechá v prkně, a tesaři s ním počítají už po staletí. Váš laser tento problém zdědil, jen v mnohem menším měřítku.
Problém s čárou markeru
Celý princip si můžete představit na jediném obrázku.
Návrhový software kreslí nekonečně ostrou tužkou. Čára v SVG má polohu, ale nemá šířku. Váš stroj však řeže markerem. Paprsek nebo bit odebere kanálek skutečné šířky, vycentrovaný na linii tužky.
Na tomto vycentrování záleží. Polovina kanálku připadá na jednu stranu linie a polovina na druhou. Každá řezaná hrana hotového dílu tedy leží přibližně půl kerfu od místa, které jste nakreslili, a to na obou stranách, při každém řezu a všude v návrhu.
Nakreslete čtverec 20 mm a vyřízněte jej. Kanálek po celém obvodu ubere dovnitř polovinu kerfu, takže čtverec, který zvednete z podložky, bude o celý kerf užší než 20 mm. Mezitím bude čtvercový otvor, který zůstal v desce, o celý kerf širší než 20 mm. Stejná linie, dva různé výsledky podle toho, kterou stranu řezu si ponecháte.
To je celé tajemství. Všechno ostatní v tomto článku spočívá jen ve změření kanálku a rozhodnutí, co s ním udělat.
TISKNĚTE. ŘEŽTE. DLABEJTE.



- Více formátů (SVG, DXF, PNG)
- Návrhy testované na strojích
- Komerční licence
Sponzorováno PrintCutCarve.com
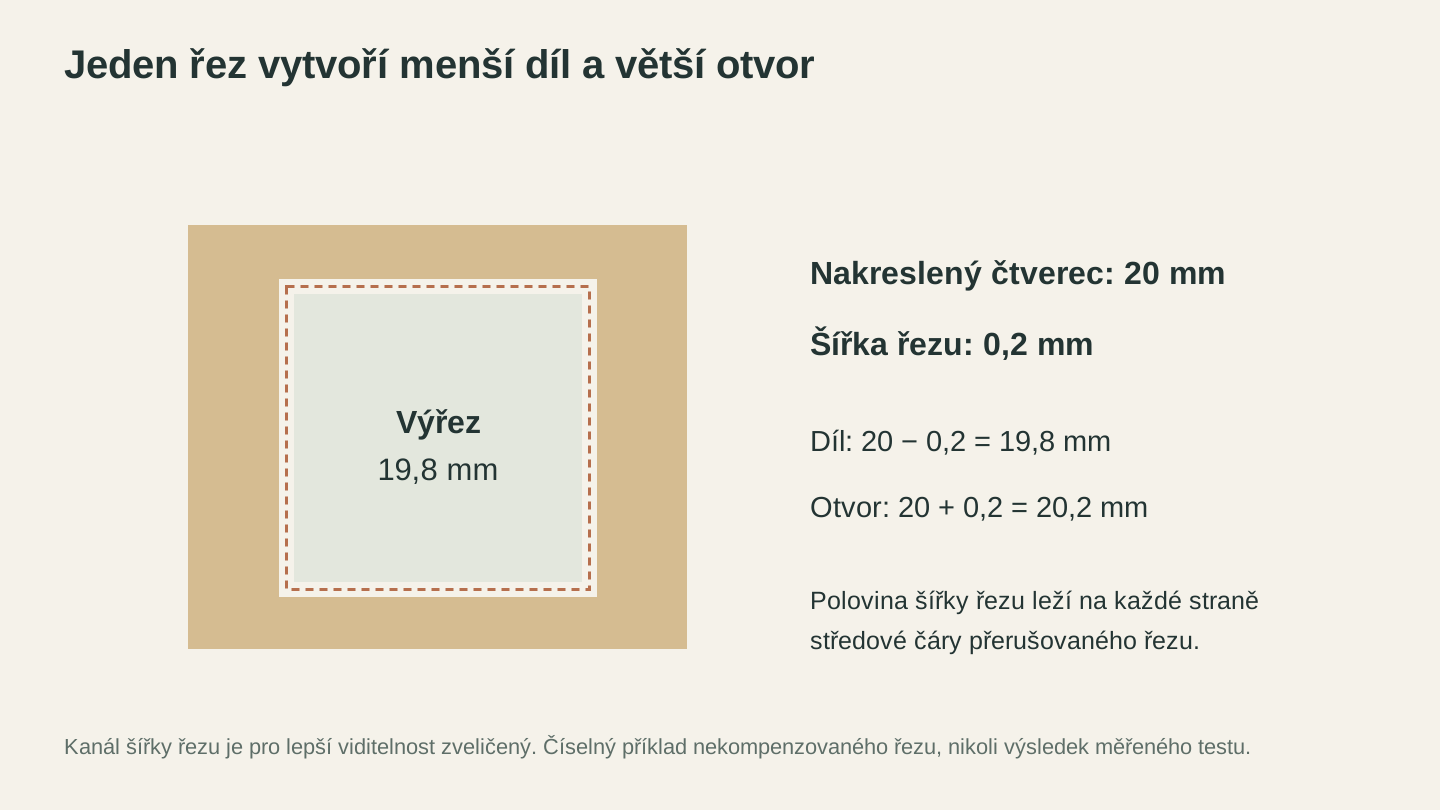
Při řezné spáře o šířce 0,2 mm, vycentrované na čtvercové dráze 20 mm, má díl rozměr 19,8 mm a otvor 20,2 mm. Diagram řeznou spáru pro lepší viditelnost zvětšuje.
Jak velký je kerf u jednotlivých strojů?
Kerf není jedno číslo. Závisí na stroji a u jednoho stroje se mění podle materiálu, tloušťky, zaostření, výkonu a rychlosti. Přesto je užitečné znát řádovou velikost podle procesu, protože vám napoví, kdy se jím zabývat.
| Proces | Typické chování kerfu | Co ho vytváří |
|---|---|---|
| CO2 nebo diodový laser | Tenký, obvykle kolem 0,1 až 0,3 mm | Zaostřený paprsek vypálí nebo roztaví úzký kanálek |
| CNC frézka | Celý průměr bitu, často 3.175 mm (1/8 palce) nebo více | Rotující bit fyzicky odebírá materiál o vlastní šířce |
| Tažný nůž (řezačka vinylu) | U tenkého vinylu prakticky nulový | Čepel materiál rozhrne místo odebrání kanálku |
| Stolní pila | Obvykle několik milimetrů, podle kotouče | Šířka kotouče a rozvod zubů, původní význam kerfu |
Z této tabulky vyplývají dvě věci.
Za prvé, CNC kerf je ve srovnání s laserovým kerfem obrovský, ale CNC pracovní postupy s ním počítají tak dlouho, že je oprava zabudovaná. CAM software se ptá, zda řezat uvnitř, vně nebo po linii. Tato otázka je kompenzace kerfu pod jiným názvem a správná odpověď způsobí, že šířka bitu z hotových rozměrů většinou zmizí. Laserový software naproti tomu obvykle řeže ve výchozím nastavení po linii a problém vám tiše předá. Pokud porovnáváte oba stroje, naše srovnání laserové řezačky a CNC frézky jde u podobných rozdílů více do hloubky.
Za druhé, vinylová řezačka má u tenkého materiálu téměř nulový kerf, který by stálo za to řešit. Čepel vinyl rozděluje jako zip, místo aby odpařila kanálek (software má stále nastavení odsazení čepele, ale to opravuje otáčení čepele, nikoli odebraný materiál). Pokud přicházíte ze světa řezacích strojů, právě proto vás laserové spoje překvapily.
Proč jsou díly malé a otvory velké
Jakmile víte, že kanálek je vycentrovaný na linii, klasické příznaky dávají smysl:
- Vnější profily jsou menší. Hrana se na každé straně posune dovnitř o polovinu kerfu, takže každý vnější rozměr se zmenší o jeden celý kerf.
- Otvory a výřezy jsou větší. Hrana se po celém obvodu posune ven o polovinu kerfu, takže otvor se zvětší o jeden celý kerf.
- Spoj je ovlivněn dvakrát. Prstový spoj je úzký prst zasunutý do drážky. Prst ztratí kerf, drážka kerf získá, takže celková vůle mezi nimi je přibližně dvojnásobek šířky kerfu. U laseru to může být 0,3 až 0,4 mm vůle, přesně ta mezera, kvůli které krabičkový spoj chrastí místo pevného sevření.
Proto kompenzace směřuje právě tímto směrem. Aby výsledné rozměry odpovídaly záměru, nakreslený otvor musí být o jeden kerf menší a nakreslený díl o jeden kerf větší, takže materiál odebraný strojem je vrátí na skutečnou velikost.
Než se však čehokoli dotknete, potřebujete znát svou skutečnou hodnotu.
Jak změřit kerf
Nepřebírejte hodnotu kerfu z příspěvku na fóru ani od kamaráda s jiným strojem. Kerf se mění podle čočky, výšky zaostření, materiálu, jeho tloušťky a nastavení výkonu a rychlosti. Jediné smysluplné číslo je takové, které jste změřili na svém stroji, na projektovém materiálu a s projektovým nastavením.
Test zabere několik minut a vyžaduje posuvné měřítko. Levné digitální posuvné měřítko stačí.
- V návrhovém softwaru nakreslete jednoduchý čtverec známé velikosti, například 20 mm.
- Vyřízněte jej ze stejného listu, který použijete pro skutečný projekt, s přesně stejným nastavením jako při skutečném řezání.
- Změřte vyříznutý čtverec v obou osách. Naměříte méně než 20 mm.
- Změřte otvor, který po něm zůstal v desce. Naměříte více než 20 mm.
- Váš kerf je úbytek dílu (nakreslená velikost minus naměřený díl) a můžete jej ověřit přebytkem otvoru (naměřený otvor minus nakreslená velikost). Obě hodnoty by měly přibližně souhlasit.
Pokud například váš nakreslený čtverec 20 mm měří 19,8 mm, kerf je 0,2 mm, tedy 0,1 mm na každou stranu. Právě toto číslo na jednu stranu, polovina kerfu, požaduje většina nástrojů pro odsazení.
Doporučení
Chcete větší přesnost? Vyřízněte bez kompenzace deset samostatných proužků 10 mm, přitlačte je k sobě a změřte řadu proti hodnotě 100 mm, kterou by měla mít. Každý proužek je kratší o jeden kerf, takže vydělením úbytku deseti získáte kerf a zároveň zprůměrujete nepřesnosti posuvného měřítka.
Výsledek si zapište. Kerf pro konkrétní materiál a tloušťku patří mezi hodnoty, které stojí za to mít na lístku u stroje, protože se téměř nezmění, dokud nevyměníte čočku, materiál nebo nastavení.
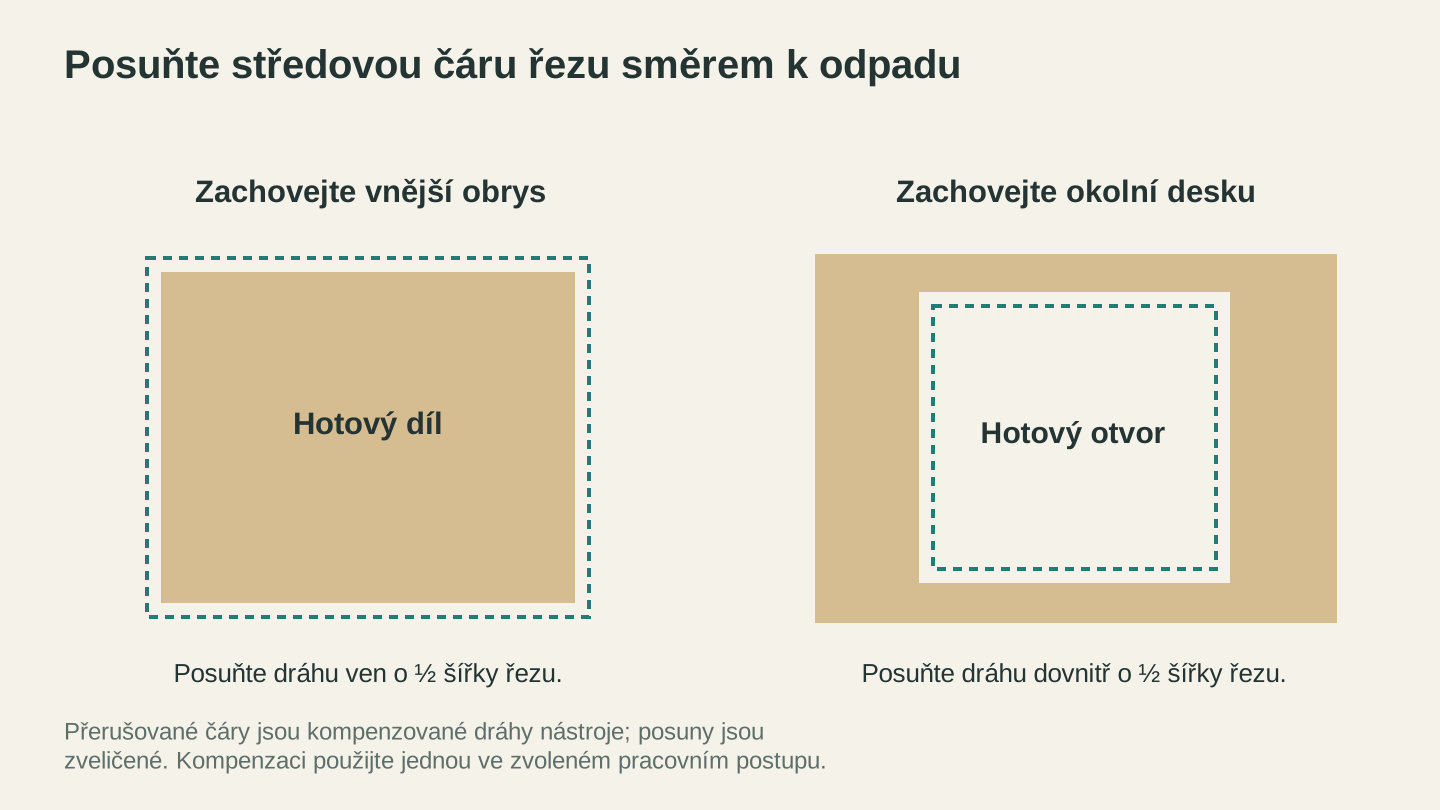
Posuňte středovou čáru řezu směrem k odpadové straně o polovinu naměřené šířky řezu. Tuto kompenzaci použijte jednou v pracovním postupu zvoleného návrhového nebo strojního softwaru.
Kompenzace kerfu: čtyři způsoby, jak opravit lícování
Máte hodnotu. Nyní ji použijte jednou a přesně na jednom místě.
- Nechte to na generátoru. Generátory krabiček a spojů téměř vždy obsahují pole pro kerf. Zadejte naměřený kerf a generátor upraví všechny prsty a drážky za vás. Pro spoje je to zdaleka nejjednodušší cesta.
- Odsazení křivek v návrhovém softwaru. Většina vektorových editorů má funkci odsazení nebo rozšíření. Zvětšete vnější profily o polovinu kerfu a zmenšete otvory o polovinu kerfu. U složitých návrhů je to únavné, ale funguje to všude.
- Použijte nastavení odsazení kerfu v laserovém softwaru. Mnoho řezacích programů umí odsazení použít při odesílání, takže návrhový soubor zůstane čistý a ve skutečných rozměrech.
- U CNC odpovězte na otázku dráhy nástroje poctivě. U otvorů dovnitř, u profilů ven a CAM software se postará o průměr bitu. Řezání po linii dává smysl pouze tehdy, když byla geometrie kompenzována někde jinde.
Varování
Kompenzaci použijte pouze na jednom místě. Pokud kerf přidá generátor krabičky a laserový software jej přidá znovu, spoje budou o dva kerfy příliš těsné a vy budete místo lepení mezer obrušovat prsty. Příliš těsný spoj lze opravit, ale je to otravné. Dvojitá kompenzace je nejčastější způsob, jak to lidé přeženou.
Jakmile je návrh kompenzovaný, platí běžná práce se soubory. Pokud software vašeho stroje vyžaduje DXF místo SVG, File Converter provede převod bez poplatku za kredity nástroje, bez kreditů a zachová vaši geometrii. Pokud si nejste jistí, na kterém formátu by měl být váš pracovní postup vůbec založen, naše srovnání DXF a SVG to objasní. Stažení převedeného souboru vyžaduje aktivní placený tarif.
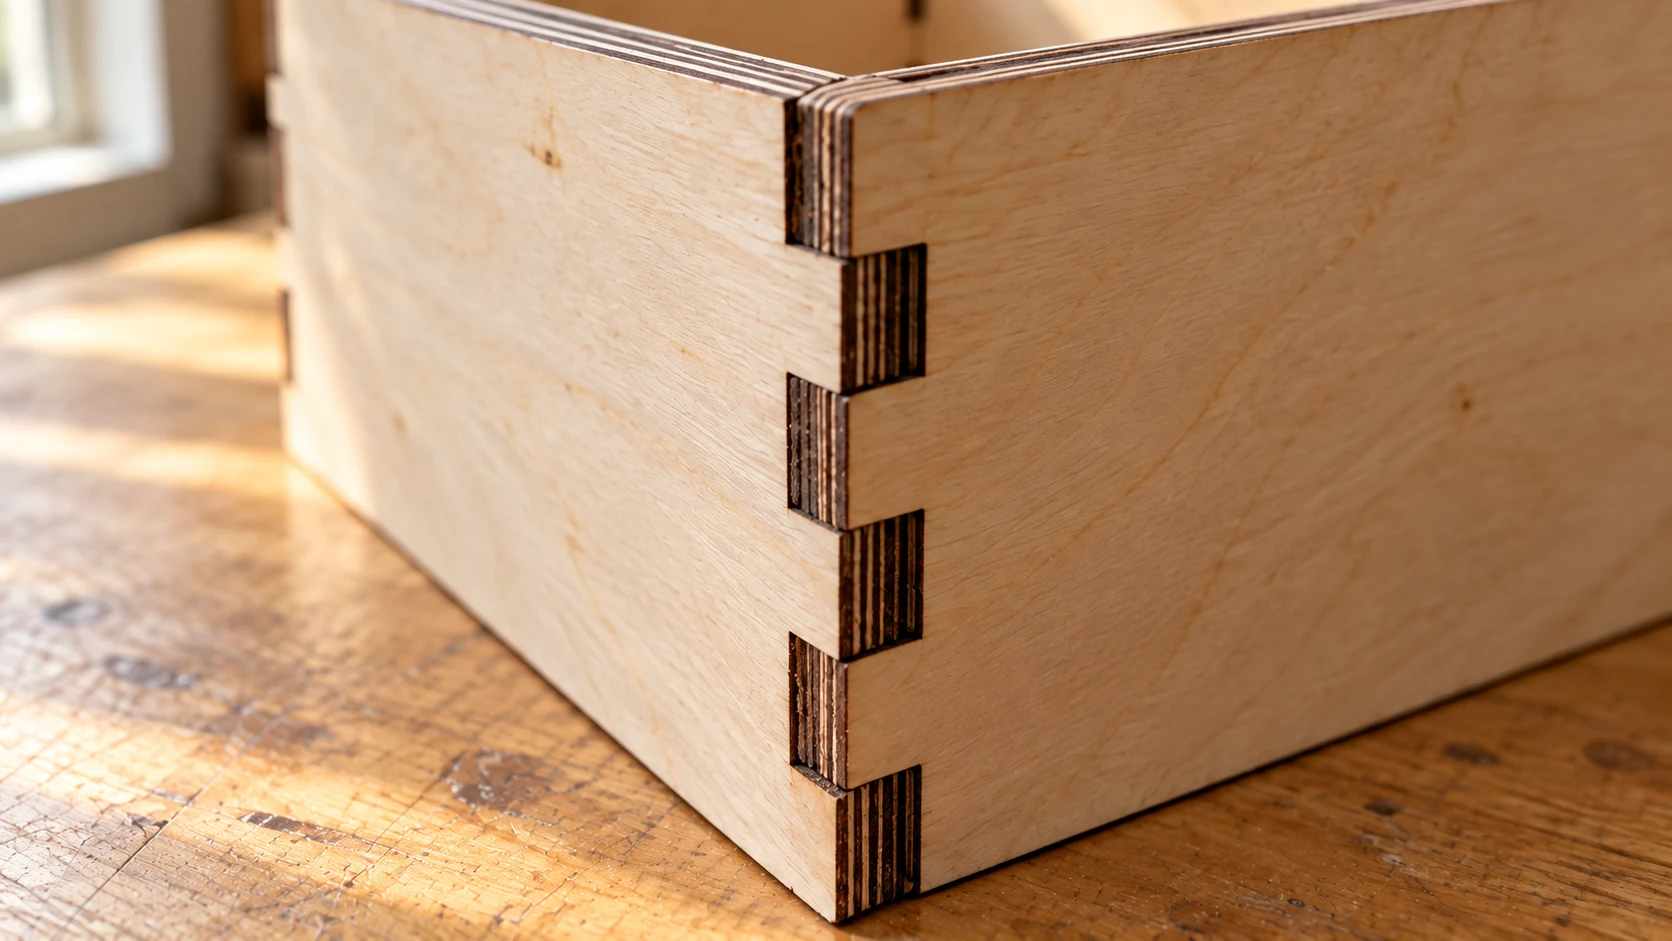
Detailnější pohled na stejnou krabici ukazuje, kde se setkávají rozměry čepu a drážky. Přesné lícování závisí na skutečném materiálu a řezu, proto před řezáním každého panelu použijte malý vzorek spoje.
Kdy na kerfu záleží a kdy ho ignorovat
Toto je část, která vás uchrání před zbytečným přemýšlením: většina řezů kompenzaci kerfu vůbec nepotřebuje.
Kompenzujte, když se díly musí spojit:
- Prstové a krabičkové spoje
- Výstupky a drážky
- Díly s nalisováním, otvory pro kolíky, uložení ložisek
- Intarzie, u nichž se díl a kapsa pohybují opačnými směry a chyby se sčítají
- Ozubená kola, panty a cokoli mechanického
Ignorujte ho, když se nic nedotýká hrany:
- Gravírování, které nikdy neprořízne materiál a nemá žádnou spojovací hranu
- Dekorativní siluety, ozdoby a nástěnné dekorace
- Podtácky, zápichy na dort a cedule
- Šablony, pokud šablona není určena pro něco rozměrově kritického
Praktické pravidlo: pokud díl nikdy nemusí pasovat do jiného dílu, desetina milimetru nic nezmění tak, aby si toho někdo všiml, a svůj čas lépe využijete jinde. Pomocí MonoTrace obkreslete fotografii nebo logo do čistého SVG, zdarma a bez kreditů, vyřízněte je jako nástěnnou dekoraci a kerf se do rozhovoru vůbec nedostane. Skutečným se stane až ve chvíli, kdy se dva díly musí navzájem držet.
Ať tak či onak, kerf je jen jedna položka předstartovní kontroly. Náš průvodce přípravou souborů pro řezání laserem pokrývá i zbytek toho, co je třeba zkontrolovat, než stisknete Start.
Často kladené otázky
Je kerf u každého materiálu na stejném laseru stejný?
Ne. Různé materiály se při stejném nastavení vypalují odlišně a záleží také na tloušťce. Měřte kerf pro každý materiál a tloušťku zvlášť a hodnotu používejte znovu, dokud se něco v nastavení nezmění.
Proč jsou hrany vyřezané laserem mírně šikmé?
Paprsek je zaostřený do úzkého pasu a nad ním i pod ním se rozšiřuje, takže stěny řezu mohou být mírně zkosené místo dokonale svislé. Jak moc a kterým směrem záleží na výšce zaostření a tloušťce materiálu. U tenkého materiálu je to sotva patrné. U silného materiálu to může ovlivnit usazení spojů, což je další důvod vyzkoušet lícování na skutečném materiálu.
Mohu jednoduše použít hodnotu kerfu, kterou někdo zveřejnil pro můj model stroje?
Použijte ji jako počáteční odhad, ne jako konečnou odpověď. Stav čočky, zaostření, šarže materiálu a nastavení skutečnou hodnotu mění. Rychlý test se čtvercem vám řekne pravdu o vašem stroji dnes.
Změřte jednou, lícujte navždy
Kerf není vada a váš stroj není rozbitý. Je to jen šířka řezu a každý kdy vynalezený řezací proces ji měl. Výrobci krabiček, které do sebe zacvaknou, nemají lepší lasery. Jednou změřili čtverec, zapsali si číslo a zadali ho do pole kerfu.
Až tedy příště prsty zarachotí: vyřízněte testovací čtverec, proveďte odečet a řežte znovu. A když se váš kompenzovaný soubor musí pro stroj změnit na DXF, File Converter to zvládne bez poplatku za kredity nástroje. Pro vše dekorativní mezi tím převádí MonoTrace obrázky na SVG připravené k řezání, také bez poplatku za kredity nástroje a bez nutnosti počítat kerf. Stažení převedeného souboru vyžaduje aktivní placený tarif.
Související nástroje
Chcete tyto nástroje vyzkoušet?
Zaregistrujte se zdarma, bez nutnosti platební karty. Bezplatné nástroje jsou k dispozici okamžitě.
Začít zdarma