

Forklaring på 3D-printstøtter (og sådan undgår du at få brug for dem)
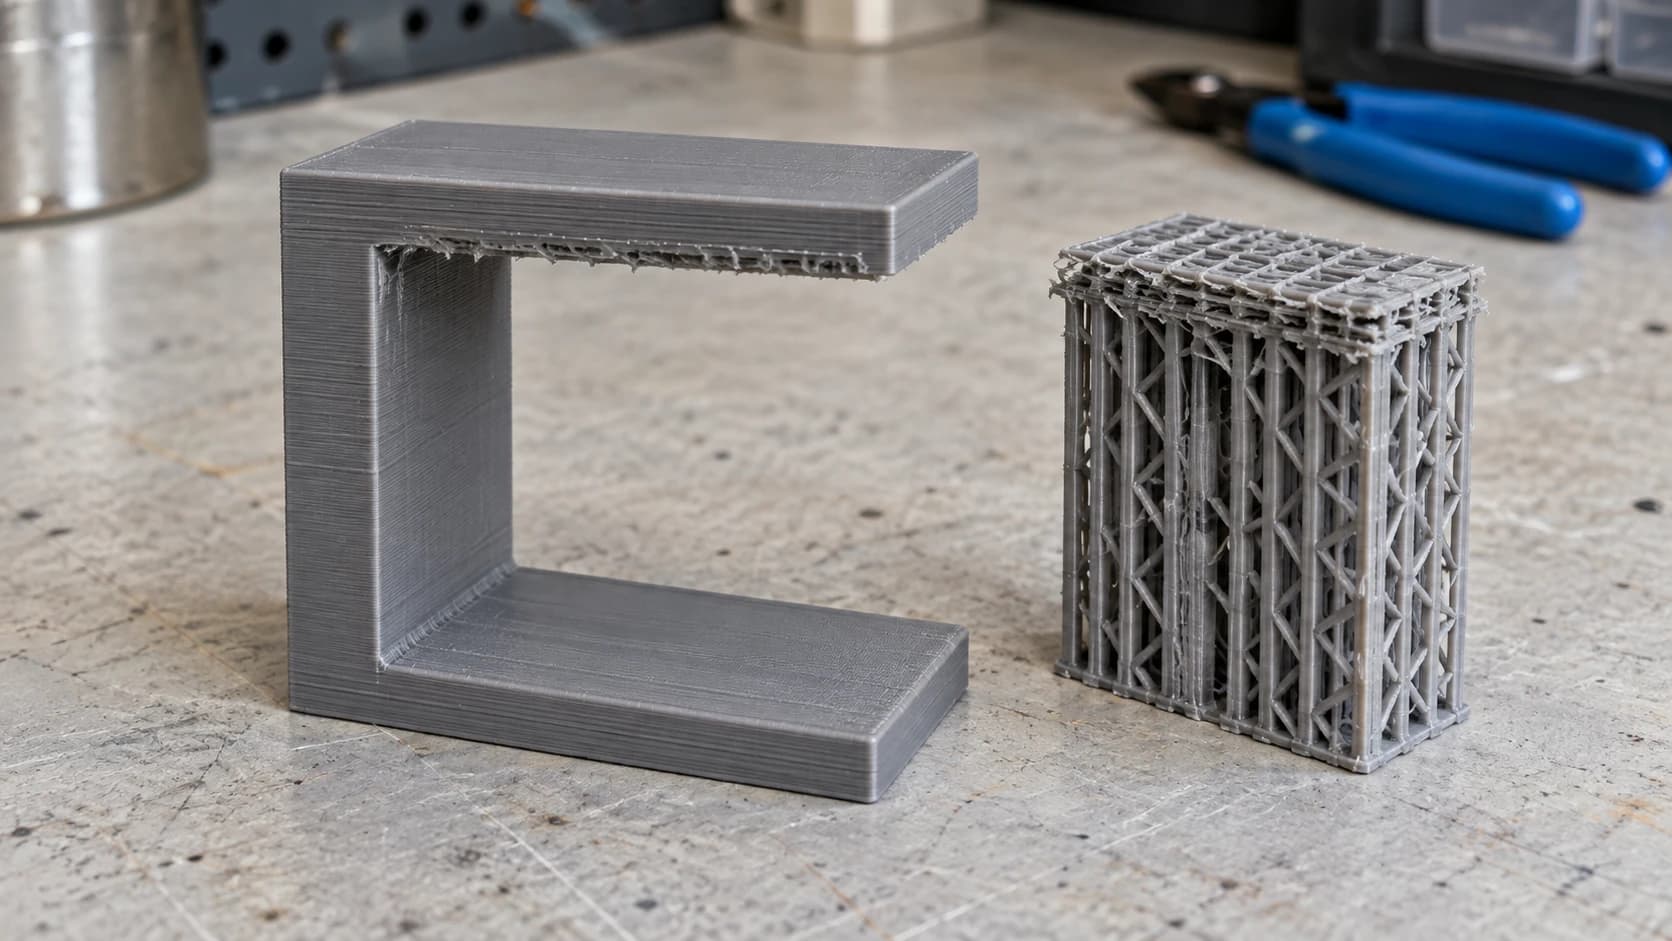
Der er to måder, støtter kan ødelægge din dag på.
Den første er ikke at bruge dem og se printeren ekstrudere en smuk bue ud i den blå luft, hvor plasten hænger ned i det, som fællesskabet gavmildt kalder spaghetti.
Den anden er at bruge dem og bruge fyrre minutter på at pille en hel skov af plast af en del med en tang, for derefter at opdage, at overfladen nedenunder ser ud, som om den er blevet angrebet.
Begge dele skyldes, at man behandler støtter som en kontakt, der bare skal slås til. De er i virkeligheden sidste udvej, og det meste af tiden er det bedre at gøre noget, før du overhovedet åbner støtteindstillingerne.
Tip
Kort svar: En FDM-printer kan kun bygge oven på noget. Udhæng, der er mindre end omtrent 45 grader fra lodret, printes normalt uden støtte, mellemrum mellem to forankrede punkter kan normalt bygges som broer, og alt andet har brug for støtte. Før du tilføjer støtte, kan du prøve at dreje modellen, for orienteringen fjerner flere støtter, end indstillinger nogensinde kan.
Hvorfor udhæng overhovedet svigter
En FDM-printer lægger varm plast i lag, og hvert lag skal ligge på laget under sig. Hvor der ikke er noget nedenunder, synker den ekstruderede plast, før den køler af.
Det svigter ikke på én gang, og det er netop derfor, reglen er upræcis. Hvert lag er en smule bredere end laget under det, så en blid hældning har det meste af sin bredde understøttet af det foregående lag og bliver liggende. En stejlere hældning har mindre og mindre støtte nedenunder, indtil den udhængende kant krøller, derefter hænger ned og til sidst slæber.
45-gradersreglen, og hvorfor den kun er en tommelfingerregel
Tommelfingerreglen er, at udhæng på op til omtrent 45 grader fra lodret normalt printes fint uden støtte, og at du har brug for hjælp derefter.
Det er et virkelig nyttigt udgangspunkt, men det er ikke en lov. Det rigtige svar ændrer sig afhængigt af:
- Køling. Bedre køling af emnet får plasten til at sætte sig hurtigere, og en printer med god køling kan ofte klare stejlere vinkler.
- Lagtykkelse. Tyndere lag betyder, at hvert lag rager mindre ud over det forrige, så lave lag kan håndtere stejlere vægge.
- Hastighed. Langsommere print over et udhæng giver hvert lag mere tid til at størkne.
- Materiale. PLA er tilgivende her. Andre materialer køler anderledes og opfører sig anderledes.
Derfor er det ærlige råd at printe en test i stedet for at stole på et tal. En testmodel til udhæng printer en række stigende vinkler i én lille del og viser dig, hvad netop din printer faktisk kan klare med din køling og dit filament.
PRINT. SKÆR. FRÆS.



- Flere formater (SVG, DXF, PNG)
- Maskintestede designs
- Kommercielle licenser
Sponsoreret af PrintCutCarve.com
Brobygning er ikke et udhæng
En bro er plast, der spænder over et mellemrum mellem to punkter, som begge allerede er understøttet, for eksempel toppen af en døråbning eller et hul i en lodret væg.
Brobygning fungerer ofte overraskende godt, fordi printeren kan strække en streng mellem to forankringer og lade den køle stramt. Den har ikke brug for støtte nedenunder, og støtte under en bro er en almindelig måde at gøre en ren detalje rodet på.
Et udhæng er derimod forankret i den ene ende og hænger ud i luften i den anden. Det er den situation, der har brug for hjælp.
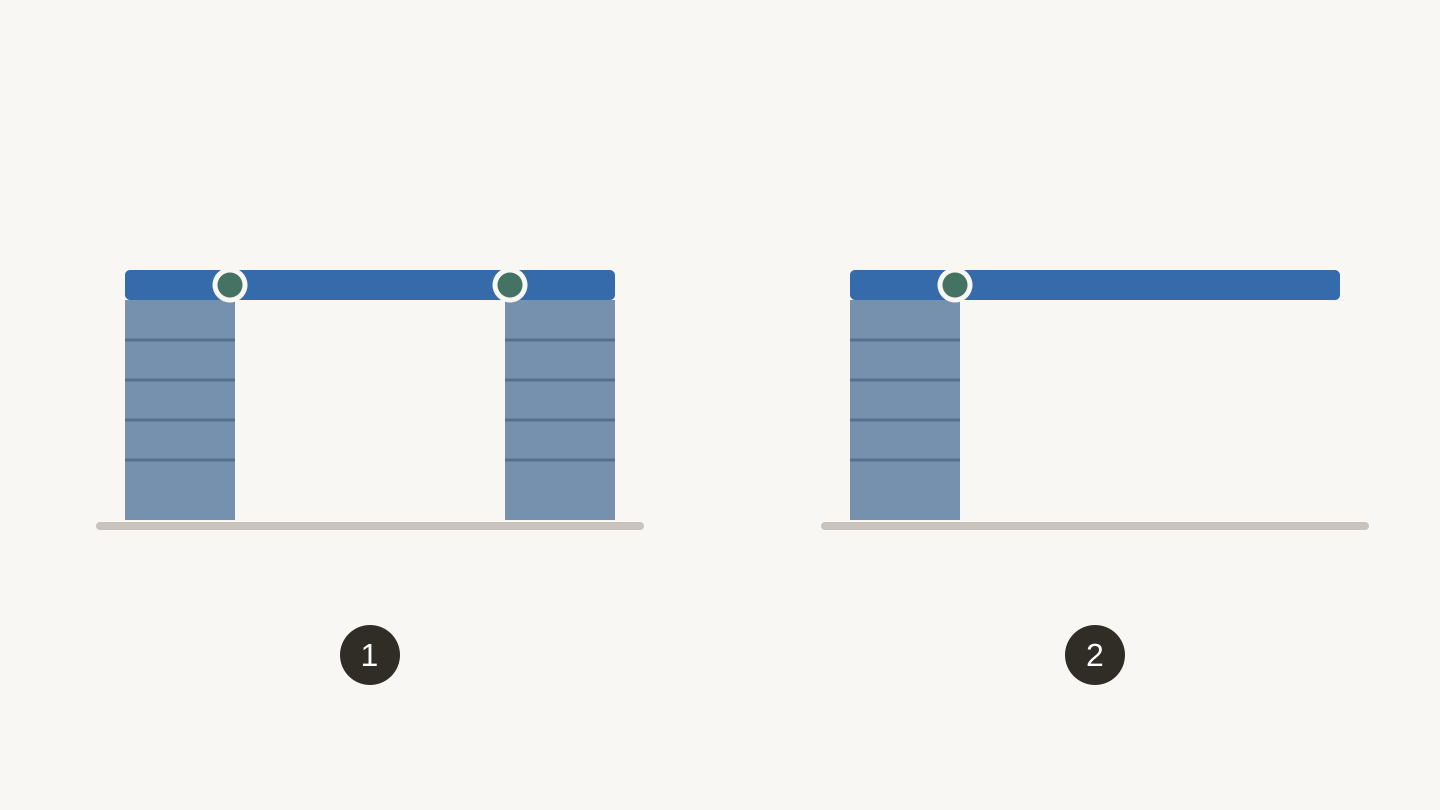
To forskellige spænd: 1, en bro mellem to ankre; 2, et udhæng, der strækker sig fra ét anker. De grønne prikker markerer de understøttede ender.
Orientering slår støtter
Det er den del, der er værd at huske, fordi den gør alt andet lettere.
Drej modellen, før du aktiverer noget. Stil den op, læg den på siden, eller vip den 45 grader. Mange modeller, der har brug for meget støtte i den oplagte orientering, har næsten ikke brug for nogen i en anden.
Tre ting bør du overveje, mens du drejer den:
Hvor ender støttemærkerne? Støtter efterlader mærker. Hvis delen skal understøttes et sted, så placer mærkerne på en flade, ingen ser.
Hvilken retning bærer belastningen? Lagvedhæftning er den svage akse. En del, der bliver belastet, bør have lagene på tværs af belastningen, ikke langs med den.
Skaber orienteringen et større problem? En rotation, der fjerner støtter, men efterlader en lille kontaktflade mod byggepladen, bytter én fejl ud med en anden.
Det er også helt legitimt at dele en model i to dele og lime dem sammen bagefter, og det fjerner ofte alle støtter i ét trin.
Design dig uden om udhænget
Hvis du selv laver modellen, kan nogle få vaner fjerne behovet for støtte, før det opstår:
Brug en affasning i stedet for et udhæng. En affasning på 45 grader under en fremspringende detalje kan printes uden støtte, hvor en firkantet hylde ikke kan.
Form dine vandrette huller som dråber. Et rundt hul gennem en lodret væg har en top uden støtte. Hvis toppen formes til en spids, kan den understøtte sig selv.
Hold broer korte og forankrede i begge ender.
Vend den flade side nedad, når designet tillader det.
Indstillingerne, der afgør, om støtterne løsner sig
Hvis støtter er uundgåelige, er det en håndfuld indstillinger, der afgør forskellen på, at de knækker af i ét stykke, og et arkæologisk projekt.
| Indstilling | Hvad den gør | Praktisk effekt |
|---|---|---|
| Z-afstand (topafstand) | Mellemrum mellem støtten og delen ovenover | Den vigtigste. For lille afstand svejser dem sammen, for stor afstand får udhænget til at hænge ned |
| XY-afstand | Vandret mellemrum fra støtten til delens vægge | Forhindrer, at støtter smelter sammen med lodrette overflader |
| Grænselag | En tæt flåde direkte under delen | Bedre overfladefinish, sværere at fjerne |
| Tæthed | Hvor meget materiale der er i støttelegemet | Højere tæthed er mere stabil og giver mere at fjerne |
| Mønster | Den indvendige geometri | Påvirker både stabilitet og hvor let det knækker af |
Z-afstanden er det bedste sted at begynde justeringen, og den hænger sammen med lagtykkelsen. Derfor opfører en værdi, der er kopieret fra en andens profil, sig ofte anderledes på din printer. Indstil den som et multiplum af din lagtykkelse i stedet for som et absolut tal, så fungerer den bedre på tværs af profiler.
Normale støtter eller træstøtter
De fleste slicere tilbyder begge dele.
Normale støtter bygges lige op fra byggepladen eller fra delen i en massiv blok under det, der skal holdes. De er forudsigelige og stabile, men bruger mere materiale og berører mere af overfladen.
Træstøtter vokser som grene, der rækker ind og kun berører de specifikke punkter, der har brug for det. De bruger mindre materiale, efterlader langt færre mærker og er fremragende til organiske former og figurer. De er mindre pålidelige under store flade udhæng, hvor en massiv blok ganske enkelt gør arbejdet bedre.
Du kan også vælge mellem at understøtte overalt og kun at understøtte fra byggepladen. Kun-fra-byggepladen nægter at bygge støtter oven på selve modellen, hvilket holder dem væk fra indvendige detaljer, men efterlader nogle udhæng uden støtte.
Tip
Print den samme model to gange, én gang med træstøtter og én gang med normale støtter, første gang du prøver en ny formtype. Ti minutters sammenligning lærer dig mere om, hvilken type du skal vælge, end nogen vejledning kan, og resultatet gælder for formen frem for at være universelt.
Sådan fjerner du dem uden at ødelægge delen
Arbejd, mens den er varm, hvis du kan. Støtter løsner sig lettere, lige efter printet er færdigt.
Brug en skævbider, ikke fingrene, til alt med et lille kontaktpunkt. Når du river støtter af, trækker du i overfladen nedenunder.
Gå udefra og ind. Fjern først det meste, og tag derefter de små dele nær overfladen med en pincet eller en hobbykniv.
Forvent mærker. Selv perfekte indstillinger efterlader en lidt mere ru tekstur, hvor støtterne rørte. Let slibning fjerner det meste, og orienteringen sørger for, at det ikke sidder på de synlige flader.
Opløselige støtter findes til printere med flere materialer, hvor et andet materiale opløses i vand. Det giver det reneste resultat, der findes, men kræver en ekstra ekstruder og ekstra printtid.
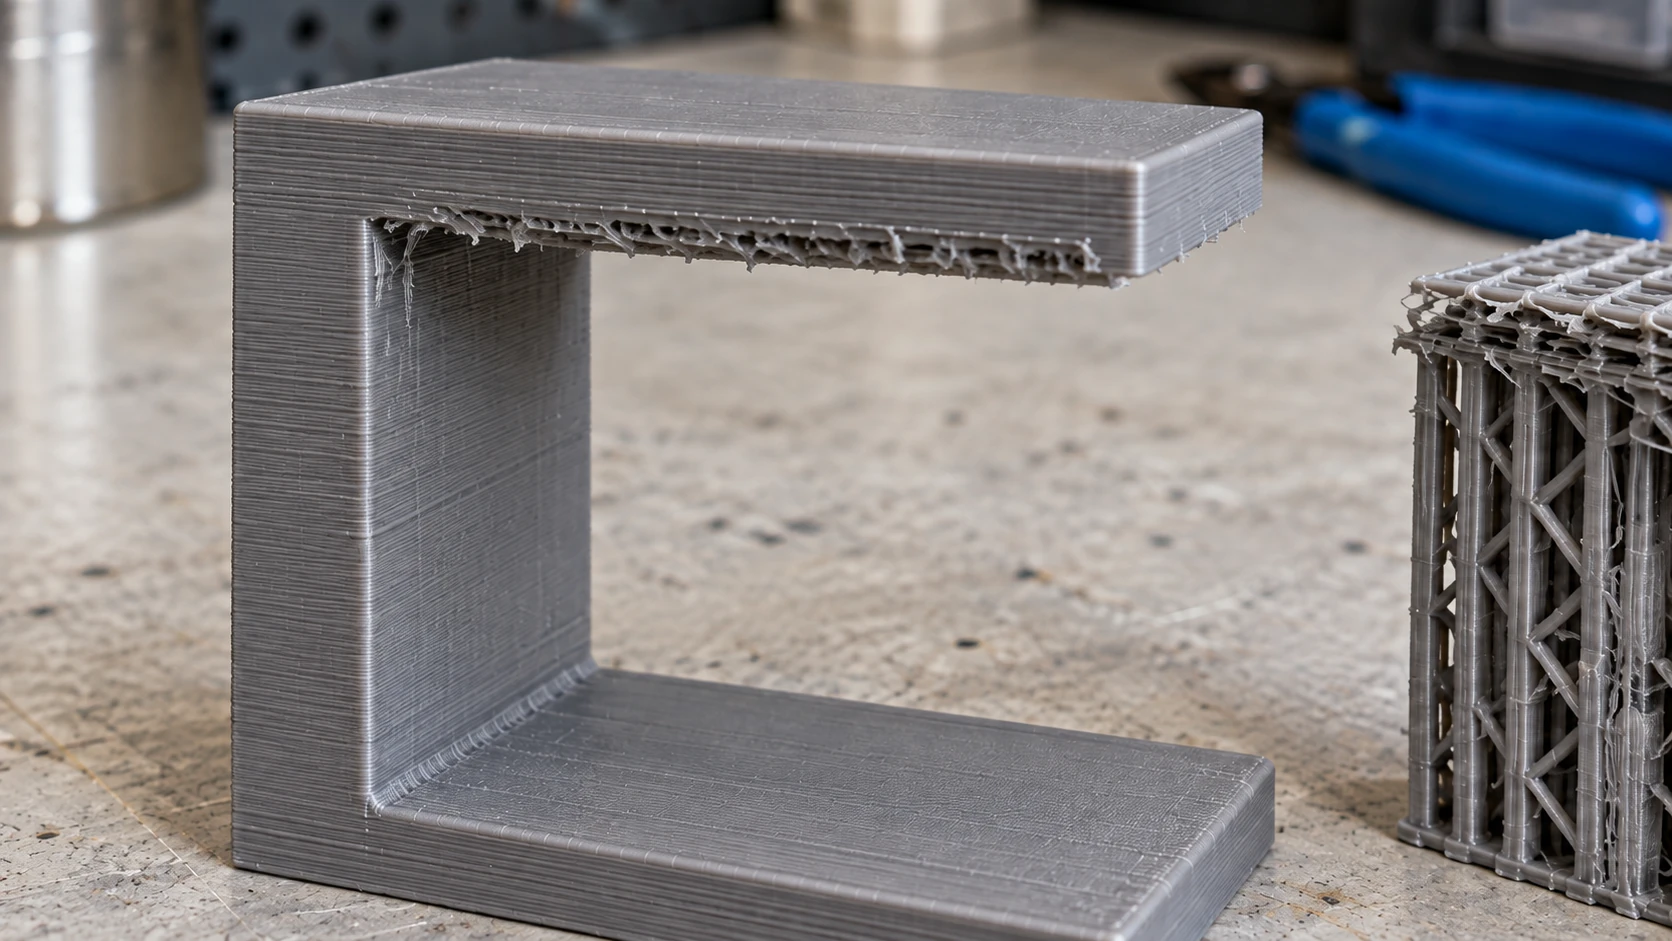
Den understøttede underside har en anden tekstur end over- og sidevæggene. Sørg for plads til efterbehandling, når fladen skal være synlig.
Når det stadig går galt
| Symptom | Sandsynlig årsag | Løsning |
|---|---|---|
| Støtter er svejset fast til delen | Z-afstanden er for lille | Øg Z-afstanden i multipla af lagtykkelsen |
| Udhænget hænger stadig ned på støtterne | Z-afstanden er for stor | Reducer den, og kontrollér kølingen |
| Støtter vælter midt i printet | For lav tæthed eller et meget højt, tyndt tårn | Øg tætheden, eller drej modellen for at gøre støtten kortere |
| Ru, nubret overflade under udhænget | Normale støtter med tæt grænselag | Prøv træstøtter, eller accepter det og slib overfladen |
| Støtter inde i et hul, du ikke kan nå | Understøttelse overalt | Skift til kun fra byggepladen, eller redesign hullet |
Vores fejlfindingsguide til 3D-print dækker fejl, der ikke skyldes støtter, og begynderguiden gennemgår det grundlæggende bag det hele.
Ofte stillede spørgsmål
Hvornår har du brug for støtter i 3D-print?
Når en detalje rager mere end omtrent 45 grader ud fra lodret uden noget under sig. Broer mellem to forankrede punkter har normalt ikke brug for støtte, og lavere udhæng printes normalt fint.
Er træstøtter bedre end normale støtter?
De bruger mindre materiale og efterlader færre mærker, hvilket passer godt til organiske former og figurer. Normale støtter er mere pålidelige under store flade udhæng. Ingen af dem vinder hver gang.
Hvorfor er mine støtter smeltet sammen med printet?
Støtternes Z-afstand er for lille. Øg den, helst angivet som et multiplum af din lagtykkelse i stedet for et fast tal, der er kopieret fra en anden profil.
Kan jeg helt undgå støtter?
Ofte ja. Ved at dreje modellen, dele den i stykker, affase under udhæng og forme vandrette huller som dråber kan du fjerne støtter fra rigtig mange dele.
Efterlader støtter mærker?
Ja, altid i et vist omfang. Målet er at placere mærkerne på en overflade, ingen ser. Det er en beslutning om orientering, ikke om indstillinger.
Hvad er 45-gradersreglen?
Tommelfingerreglen siger, at udhæng på op til omtrent 45 grader fra lodret kan printes uden støtte. Din reelle grænse afhænger af køling, lagtykkelse, hastighed og materiale, så print en udhængstest for at finde din grænse.
Print en udhængstest
Før den næste model, du er bekymret for, kan du printe en lille udhængstest: en del med en række stigende vinkler.
Du ender med et fysisk objekt, der viser, hvor din printer faktisk holder op med at kunne følge med. Fra da af kan du besvare spørgsmålet "har denne brug for støtter" ved at se på modellen og sammenligne i stedet for at gætte og opdage det halvfems minutter senere.
Hvis en model kommer i et format, din slicer ikke kan åbne, håndterer File Converter konverteringer af STL, OBJ og 3MF uden kreditomkostning. Du skal dog have en betalt plan for at downloade resultatet. Og hvis du sidder og ser på en del uden at vide, hvordan den skal orienteres, kan Craft Chat gennemgå det med dig, gratis med din konto.
Relaterede værktøjer
Klar til at prøve disse værktøjer?
Tilmeld dig gratis, intet kreditkort kræves. Gratis værktøjer er tilgængelige med det samme.
Kom gratis i gang