

3D-printsupports uitgelegd (en hoe je ze voorkomt)
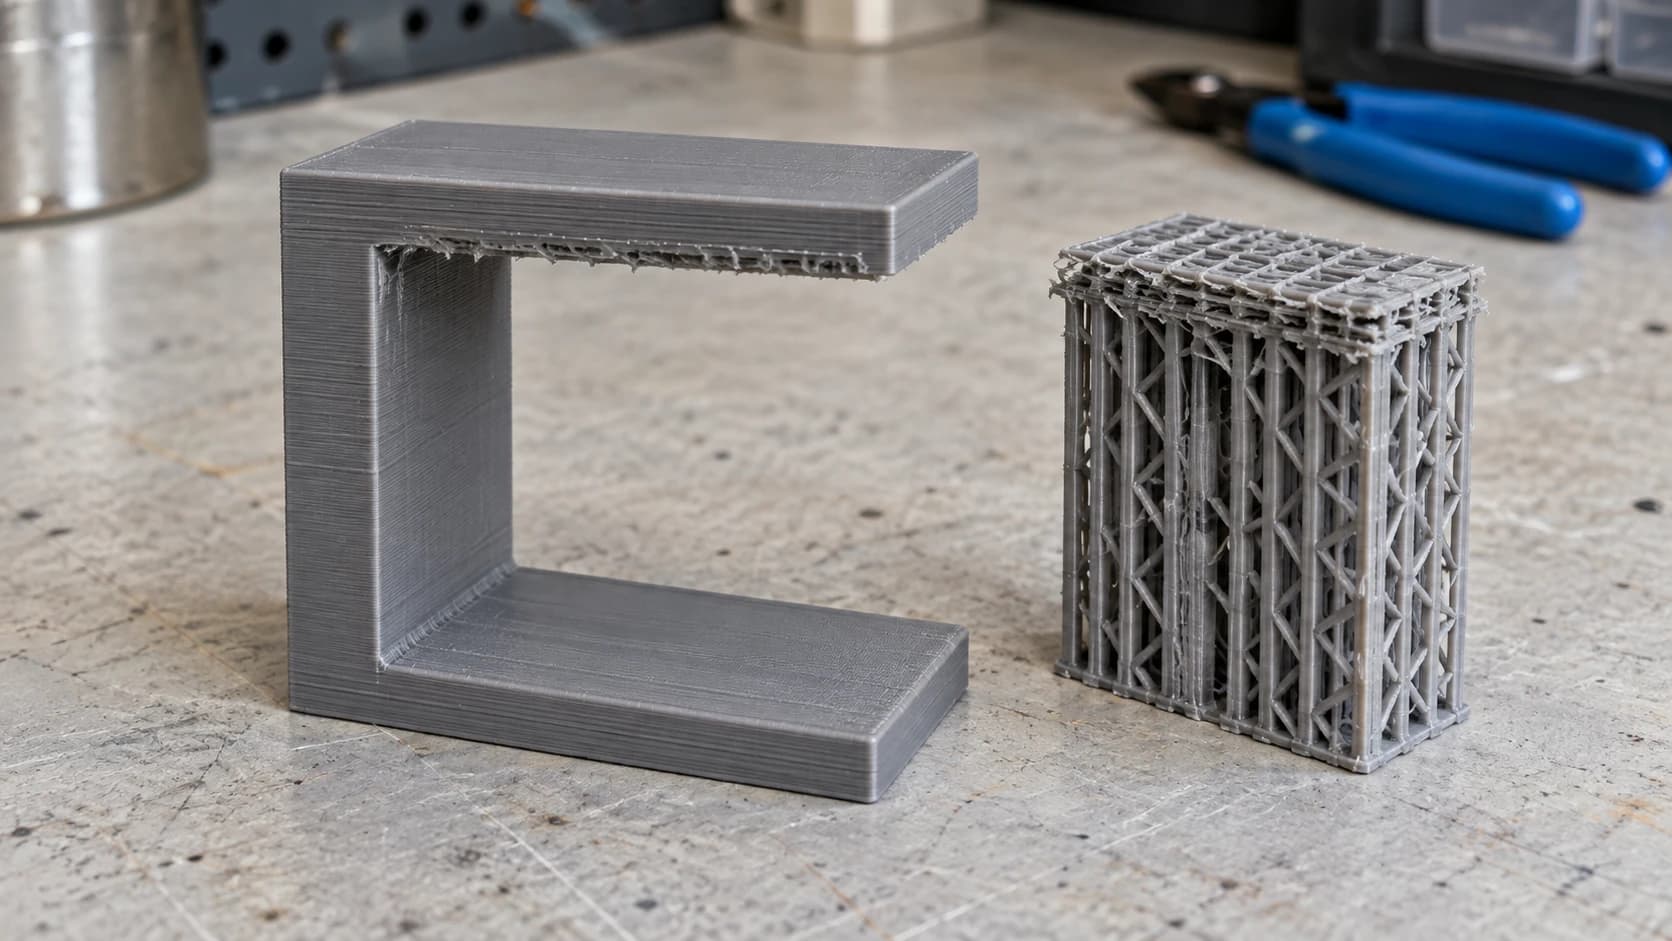
Er zijn twee manieren waarop supports je dag kunnen verpesten.
De eerste is ze niet gebruiken en vervolgens toekijken hoe de printer een prachtige boog in het niets extrudeert, waarbij het plastic doorzakt tot wat de community gulzig spaghetti noemt.
De tweede is ze wel gebruiken en veertig minuten met een tang een bos plastic van een onderdeel peuteren, om daarna te ontdekken dat het oppervlak eronder eruitziet alsof het is aangevallen.
Beide ontstaan doordat je supports behandelt als een schakelaar die je omzet. In werkelijkheid zijn ze het laatste redmiddel, en meestal gebeurt de betere zet al voordat je ooit de supportinstellingen opent.
Tip
Kort antwoord: een FDM-printer kan alleen op iets bouwen. Overhangen die vanaf verticaal minder steil zijn dan ongeveer 45 graden worden meestal zonder support geprint, spleten tussen twee verankerde punten worden meestal goed overbrugd en al het andere heeft support nodig. Probeer het model te draaien voordat je iets toevoegt, want met de juiste oriëntatie heb je minder supports nodig dan je ooit met instellingen kunt bereiken.
Waarom overhangen überhaupt mislukken
Een FDM-printer legt heet plastic in lagen, en elke laag moet op de laag eronder rusten. Waar niets onder zit, zakt het geëxtrudeerde plastic door voordat het afkoelt.
Het mislukt niet allemaal tegelijk, en juist daardoor is de regel vaag. Elke laag is iets breder dan de laag eronder, dus bij een flauwe helling wordt het grootste deel van de breedte ondersteund door de vorige laag en blijft alles op zijn plaats. Bij een steilere helling zit er steeds minder onder, totdat de overhangende rand omkrult, doorzakt en vervolgens wordt meegesleept.
De 45-gradenregel, en waarom het alleen een vuistregel is
De conventie is dat overhangen tot ongeveer 45 graden vanaf verticaal goed printen zonder support, en dat je boven die hoek hulp nodig hebt.
Het is een echt nuttig startpunt, maar geen wet. Het echte antwoord verschuift afhankelijk van:
- Koeling. Betere koeling van het onderdeel laat het plastic sneller stollen, en een goed gekoelde printer kan vaak steilere hoeken aan.
- Laaghoogte. Dunnere lagen hangen telkens minder ver over de vorige laag, waardoor ondiepe lagen steilere wanden aankunnen.
- Snelheid. Langzamer printen over een overhang geeft elke laag meer tijd om te stollen.
- Materiaal. PLA is hier vergevingsgezind. Andere materialen koelen anders af en gedragen zich anders.
Daarom is het eerlijke advies om een test te printen in plaats van een getal te vertrouwen. Een overhangtestmodel print een reeks steeds grotere hoeken in één klein onderdeel en laat zien wat jouw printer, met jouw koeling en filament, daadwerkelijk aankan.
PRINT. SNIJD. GRAVEER.



- Meerdere indelingen (SVG, DXF, PNG)
- Door machines geteste ontwerpen
- Commerciële licenties
Gesponsord door PrintCutCarve.com
Bridging is geen overhang
Een bridge is plastic dat een opening overspant tussen twee punten die allebei al ondersteund zijn, zoals de bovenkant van een deuropening of een gat in een verticale wand.
Bridging werkt vaak verrassend goed, omdat de printer een draad tussen twee ankers kan spannen en die strak kan laten afkoelen. Er is geen ondersteuning onder nodig, en support onder een bridge toevoegen is een veelvoorkomende manier om een strak detail rommelig te maken.
Een overhang is daarentegen aan één kant verankerd en hangt aan de andere kant in de ruimte. Dat is het geval dat hulp nodig heeft.
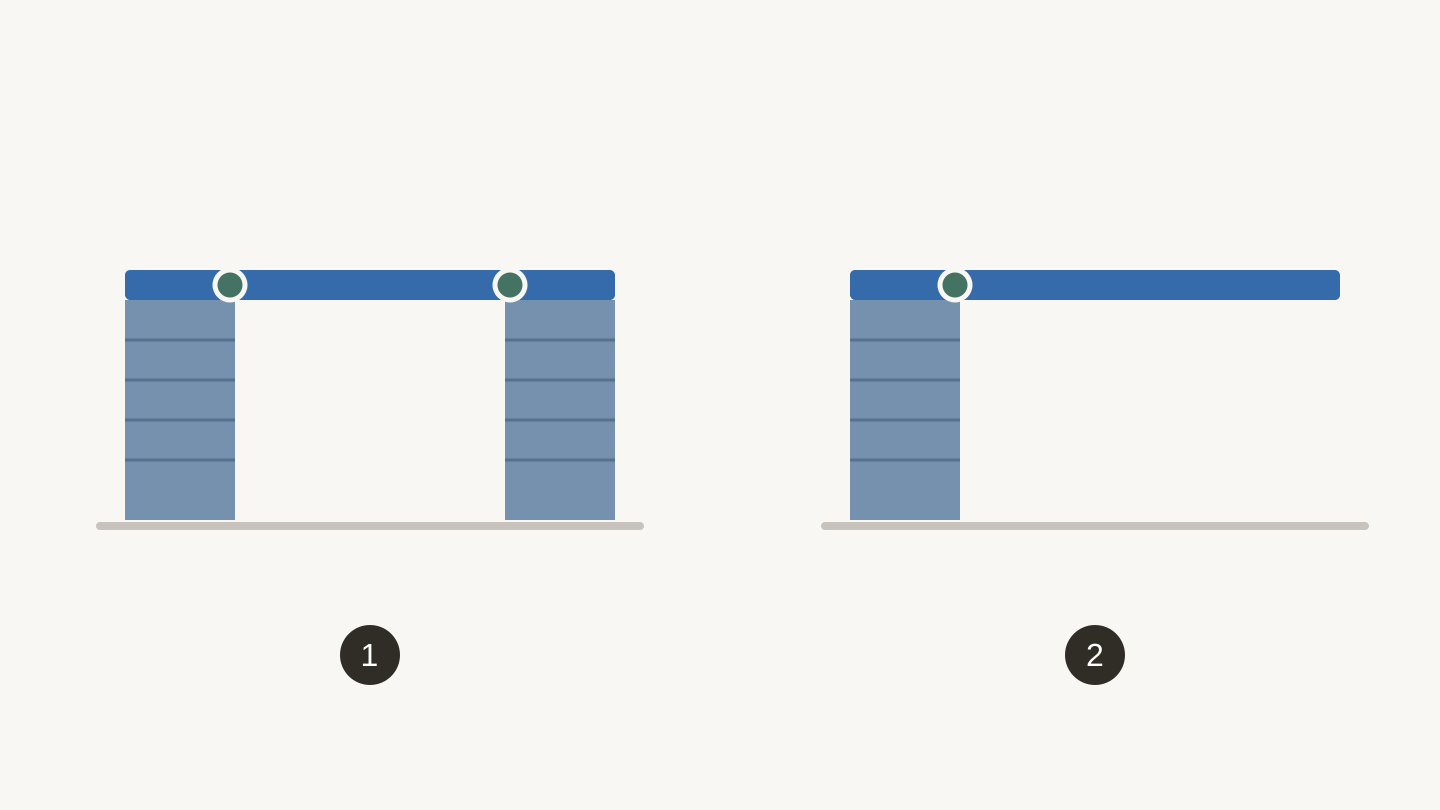
Twee verschillende overspanningen: 1, een brug tussen twee ankerpunten; 2, een overhang die vanaf één ankerpunt uitsteekt. De groene stippen markeren de ondersteunde uiteinden.
Oriëntatie is beter dan supports
Dit is het deel dat je echt moet onthouden, omdat al het andere daardoor eenvoudiger wordt.
Draai het model voordat je iets inschakelt. Zet het rechtop, leg het op zijn vlakke kant of kantel het 45 graden. Veel modellen die in de voor de hand liggende oriëntatie zware ondersteuning nodig hebben, hebben in een andere oriëntatie bijna niets nodig.
Drie dingen om mee te wegen terwijl je het draait:
Waar komen de supportafdrukken terecht? Supports laten markeringen achter. Als een onderdeel ergens ondersteund moet worden, plaats de markeringen dan op een vlak dat niemand ziet.
Welke richting draagt de belasting? Laaghechting is de zwakke as. Een onderdeel dat wordt belast, moet zijn lagen dwars op de belasting hebben lopen, niet in de lengterichting.
Levert de oriëntatie een groter probleem op? Een draaiing die supports verwijdert maar een piepklein contactvlak met het bed overlaat, ruilt de ene mislukking in voor de andere.
Een model in twee stukken splitsen en ze daarna aan elkaar lijmen is ook volkomen legitiem, en verwijdert vaak alle supports in één beweging.
Ontwerp de overhang weg
Als je het model zelf maakt, kunnen een paar gewoonten ondersteuning al voorkomen voordat die nodig is:
Gebruik een afschuining in plaats van een overhang. Een afschuining van 45 graden onder een uitstekend detail print zonder support waar een vierkante plank dat niet doet.
Maak van horizontale gaten een druppelvorm. Een rond gat door een verticale wand heeft bovenaan geen ondersteuning. Door de bovenkant tot een punt te vormen, kan het gat zichzelf dragen.
Houd bridges kort en aan beide uiteinden verankerd.
Leg het vlakke oppervlak naar beneden wanneer het ontwerp dat toelaat.
De instellingen die bepalen of ze loskomen
Als supports onvermijdelijk zijn, maken een handvol instellingen het verschil tussen "in één stuk losklikken" en "archeologisch project".
| Instelling | Wat de instelling doet | Praktisch effect |
|---|---|---|
| Z-afstand (bovenafstand) | Ruimte tussen de support en het onderdeel erboven | De belangrijkste. Te klein last ze aan elkaar, te groot laat de overhang doorzakken |
| XY-afstand | Horizontale ruimte tussen support en onderdeelwanden | Voorkomt dat supports aan verticale oppervlakken vastsmelten |
| Interface-lagen | Een dicht vlot direct onder het onderdeel | Betere oppervlakteafwerking, moeilijker te verwijderen |
| Dichtheid | Hoeveel materiaal er in het supportlichaam zit | Hoger is stabieler en levert meer om te verwijderen op |
| Patroon | De interne geometrie | Beïnvloedt zowel de stabiliteit als hoe het losbreekt |
De Z-afstand is de eerste instelling om af te regelen. Ze werkt samen met de laaghoogte, waardoor een waarde die je uit het profiel van iemand anders kopieert zich op jouw printer vaak anders gedraagt. Stel de afstand in als veelvoud van je laaghoogte in plaats van als absolute waarde; zo werkt de instelling beter tussen verschillende profielen.
Normale supports of boom-supports
De meeste slicers bieden beide opties.
Normale supports bouwen recht omhoog vanaf het bed of vanaf het onderdeel, in een massief blok onder alles wat moet worden vastgehouden. Voorspelbaar en stabiel, maar ze gebruiken meer materiaal en raken meer oppervlak.
Boom-supports groeien als takken die alleen naar de specifieke punten reiken die ondersteuning nodig hebben. Ze gebruiken minder materiaal, laten veel minder markeringen achter en zijn uitstekend voor organische vormen en figuren. Onder grote vlakke overhangen zijn ze minder betrouwbaar; daar doet een massief blok het simpelweg beter.
Je kunt ook kiezen tussen ondersteunen overal en ondersteunen alleen vanaf het bouwplatform. Alleen-vanaf-het-bouwplatform weigert supports boven op het model zelf te bouwen. Daardoor blijven ze uit interne details, maar blijven sommige overhangen onondersteund.
Tip
Print hetzelfde model de eerste keer dat je een nieuwe vormklasse probeert twee keer: één keer met boom-supports en één keer met normale supports. Tien minuten vergelijken leert je meer over welke optie je moet kiezen dan welke handleiding ook, en het resultaat geldt per vorm in plaats van universeel.
Ze verwijderen zonder het onderdeel te ruïneren
Werk indien mogelijk terwijl het onderdeel warm is. Supports laten makkelijker los vlak nadat de print klaar is.
Gebruik vlakke kniptangen, geen vingers, bij alles met een klein contactpunt. Supports lostrekken trekt aan het oppervlak eronder.
Werk van buiten naar binnen. Verwijder eerst het grootste deel en daarna de priegelige stukjes bij het oppervlak met een pincet of hobbymes.
Reken op afdrukken. Zelfs perfecte instellingen laten een iets ruwere textuur achter op de plekken waar de supports contact maakten. Licht schuren verwijdert het meeste, en met de juiste oriëntatie houd je de markeringen weg van de belangrijke vlakken.
Oplosbare supports bestaan voor printers met meerdere materialen, waarbij een tweede materiaal in water oplost. Dit geeft het schoonste beschikbare resultaat, maar kost een tweede extruder en extra printtijd.
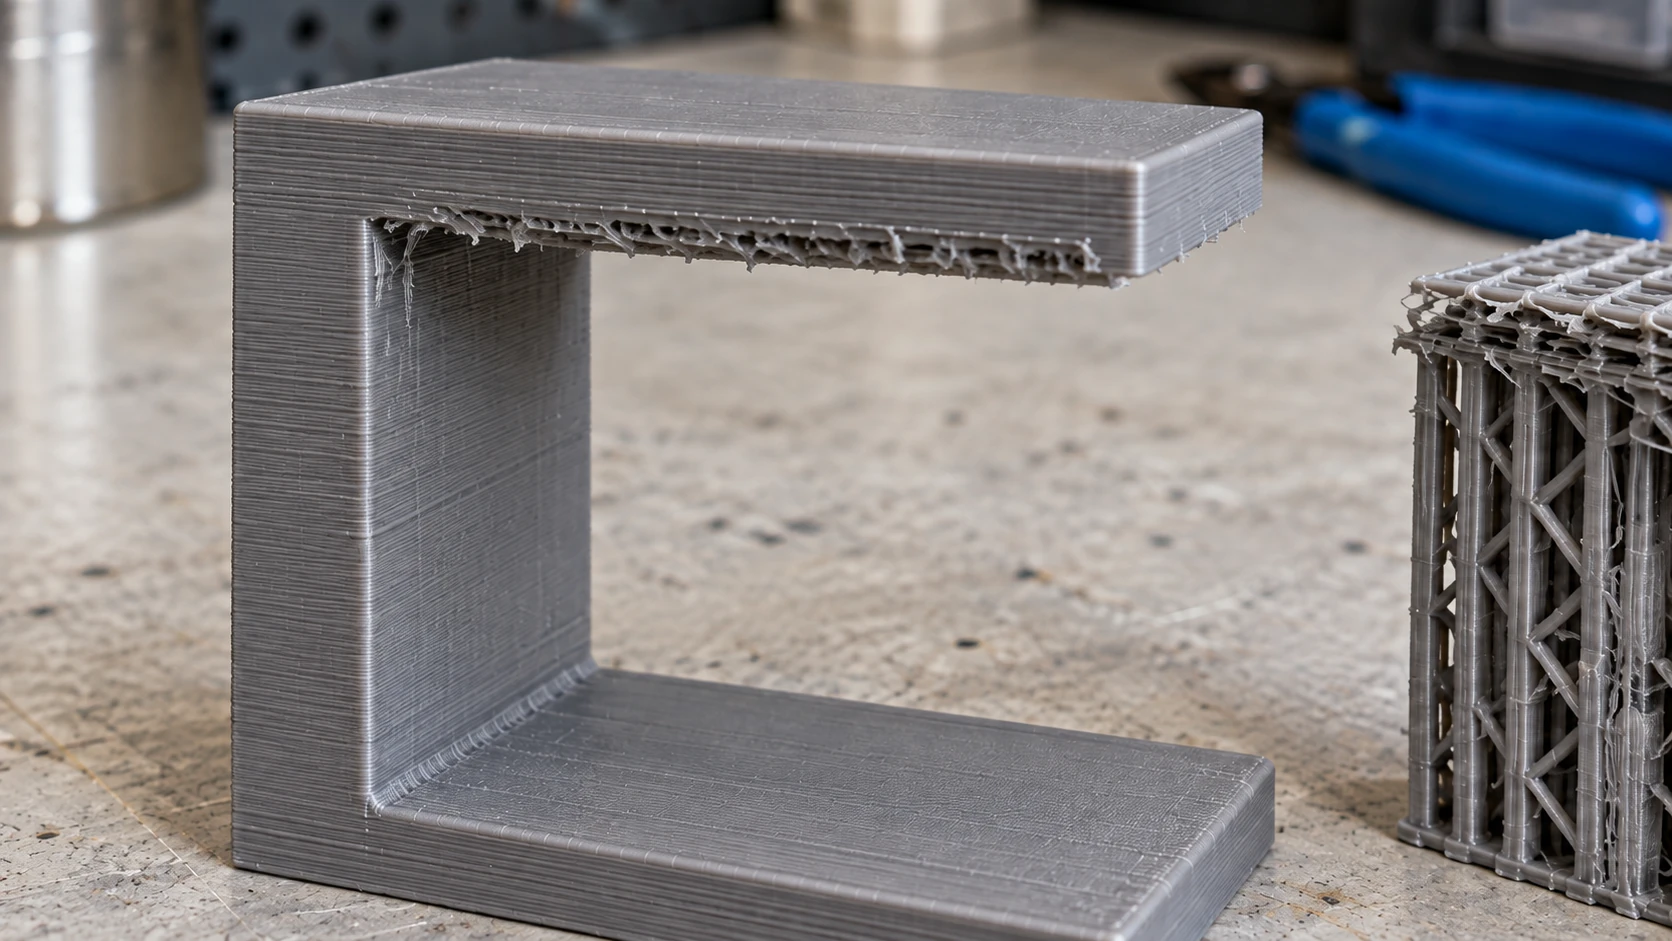
De ondersteunde onderkant heeft een andere textuur dan de bovenkant en de zijwanden. Laat ruimte over voor nabewerking als dat vlak zichtbaar blijft.
Wanneer het toch misgaat
| Symptoom | Waarschijnlijke oorzaak | Oplossing |
|---|---|---|
| Supports aan het onderdeel vastgelast | Z-afstand te klein | Vergroot de Z-afstand in veelvouden van de laaghoogte |
| Overhang zakt nog steeds op de supports | Z-afstand te groot | Verklein de afstand en controleer de koeling |
| Supports vallen halverwege de print om | Dichtheid te laag of een zeer hoge, dunne toren | Verhoog de dichtheid of draai het model zodat de support korter wordt |
| Ruw, putterig oppervlak onder de overhang | Normale supports met dichte interface | Probeer boom-supports of accepteer het en schuur het oppervlak |
| Supports in een gat waar je niet bij kunt | Overal ondersteunen | Schakel over op alleen-vanaf-het-bouwplatform of ontwerp het gat opnieuw |
Onze gids voor problemen met 3D-printen behandelt de problemen die niets met supports te maken hebben, en de gids voor beginners behandelt de basis waarop dit allemaal voortbouwt.
Veelgestelde vragen
Wanneer heb je supports nodig bij 3D-printen?
Wanneer een onderdeel vanaf verticaal meer dan ongeveer 45 graden overhangt en er niets onder zit. Bridges tussen twee verankerde punten hebben meestal geen support nodig en ondiepere overhangen printen meestal goed.
Zijn boom-supports beter dan normale supports?
Ze gebruiken minder materiaal en laten minder markeringen achter, wat goed past bij organische vormen en figuren. Normale supports zijn betrouwbaarder onder grote vlakke overhangen. Geen van beide wint overal.
Waarom zijn mijn supports aan de print vastgesmolten?
De Z-afstand van de support is te klein. Vergroot die afstand, bij voorkeur als veelvoud van je laaghoogte in plaats van als vaste waarde die uit een ander profiel is gekopieerd.
Kan ik supports helemaal vermijden?
Vaak wel. Het model draaien, in stukken splitsen, onder overhangen afschuinen en horizontale gaten druppelvormig maken, verwijdert samen supports bij heel veel onderdelen.
Laten supports markeringen achter?
Ja, altijd in zekere mate. Het doel is om die markeringen op een oppervlak te plaatsen dat niemand ziet. Dat is een oriëntatiekeuze, geen instellingenkeuze.
Wat is de 45-gradenregel?
De vuistregel dat overhangen tot ongeveer 45 graden vanaf verticaal zonder support printen. Je echte limiet hangt af van koeling, laaghoogte, snelheid en materiaal, dus print een overhangtest om die van jou te vinden.
Print een overhangtest
Print vóór het volgende model waar je tegenop ziet een kleine overhangtest: een onderdeel met daarop een reeks steeds grotere hoeken.
Je houdt dan een fysiek object over dat laat zien waar jouw printer het daadwerkelijk niet meer aankan. Vanaf dat moment beantwoord je de vraag "heeft dit supports nodig?" door naar het model te kijken en het te vergelijken, in plaats van te gokken en er pas na negentig minuten achter te komen.
Als een model binnenkomt in een formaat dat je slicer niet kan openen, verwerkt File Converter conversies van STL, OBJ en 3MF zonder kredietkosten; voor het downloaden van het resultaat is een betaald abonnement nodig. En als je naar een onderdeel staart en niet weet hoe je het moet oriënteren, bespreekt Craft Chat het met je, gratis bij je account.
Gerelateerde tools
Klaar om deze tools uit te proberen?
Meld je gratis aan, zonder creditcard. Gratis tools zijn direct beschikbaar.
Gratis beginnen