

3D-utskriftsstöd förklarade (och hur du slipper behöva dem)
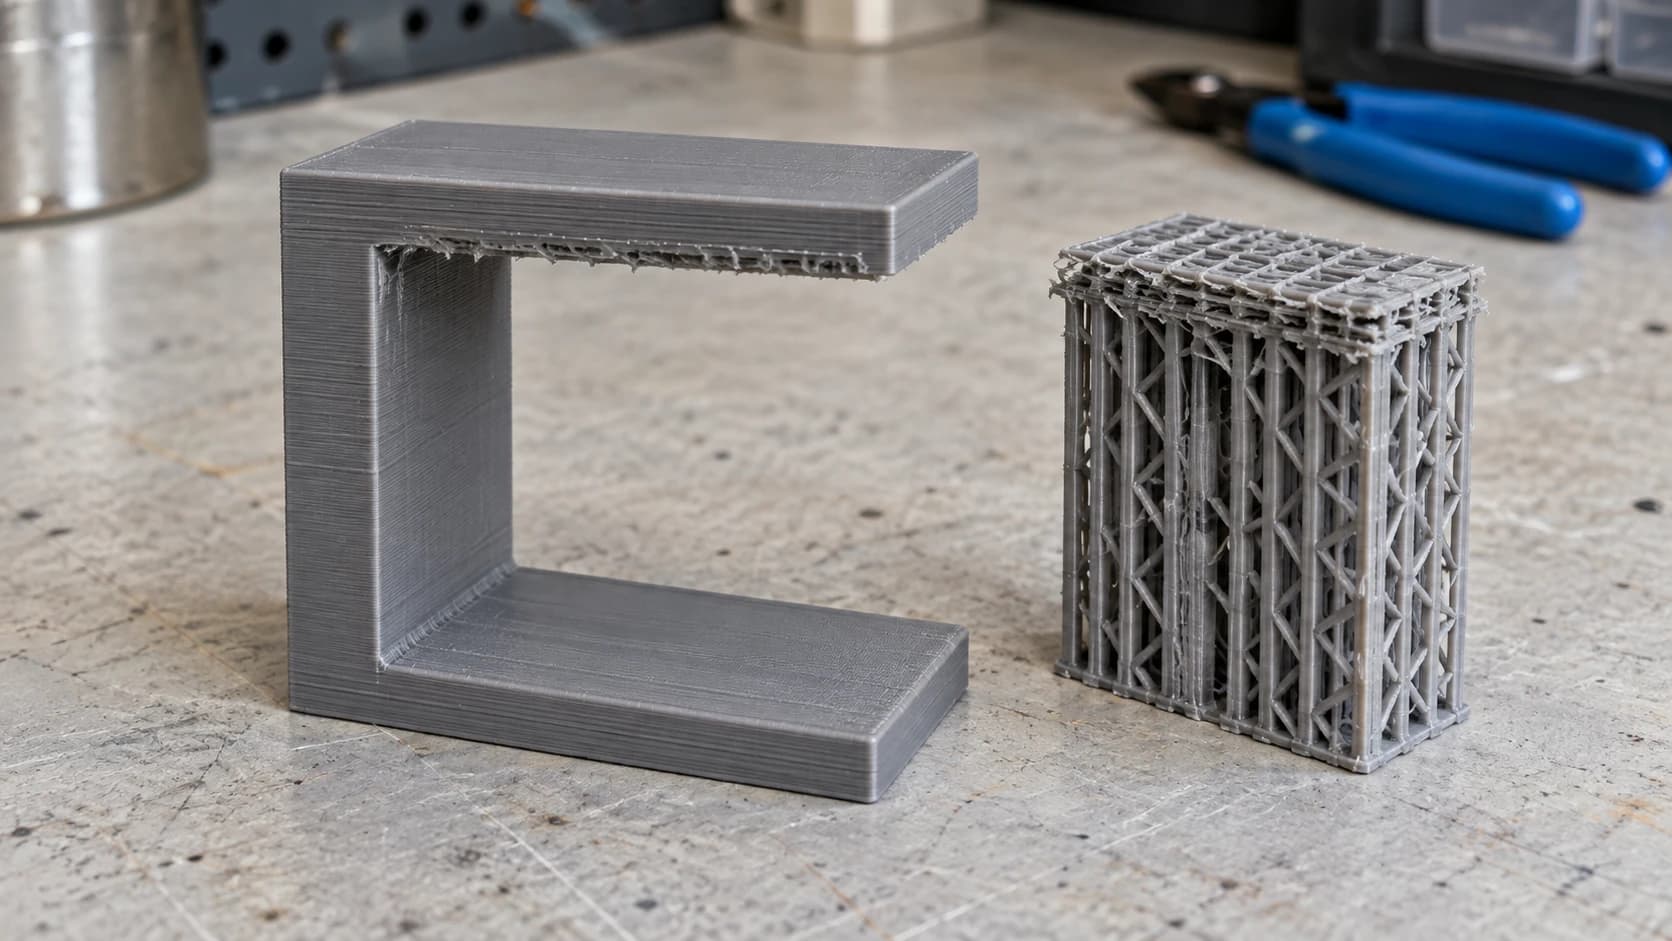
Det finns två sätt som stöd kan förstöra dagen på.
Det första är att inte använda stöd och se skrivaren extrudera en vacker båge ut i tomma luften, där plasten hänger ner till det som communityn generöst kallar spaghetti.
Det andra är att använda stöd och tillbringa fyrtio minuter med en tång för att pilla bort en hel skog av plast från en detalj, för att sedan upptäcka att ytan under ser ut som om den blivit angripen.
Båda problemen beror på att du behandlar stöd som en knapp du slår på. I själva verket är de sista utvägen, och oftast är den bättre lösningen något du gör innan du ens öppnar stödinställningarna.
Tips
Kort svar: En FDM-skrivare kan bara bygga på något. Överhäng som är grundare än ungefär 45 grader från lodlinjen skrivs vanligtvis ut utan stöd, mellanrum mellan två förankrade punkter överbryggas oftast utan problem, och allt annat behöver stöd. Innan du lägger till stöd, försök rotera modellen, eftersom orienteringen eliminerar fler stöd än inställningar någonsin kan göra.
Varför överhäng över huvud taget misslyckas
En FDM-skrivare lägger varm plast i lager, och varje lager behöver vila på lagret under. Där det inte finns något under hänger den extruderade plasten ner innan den hinner svalna.
Det misslyckas inte på en gång, vilket är det som gör regeln ungefärlig. Varje lager är något bredare än lagret under, så en flack lutning har det mesta av sin bredd stödd av föregående lager och ligger kvar. En brantare lutning har mindre och mindre stöd under sig tills den överhängande kanten krullar sig, hänger ner och sedan släpar.
45-gradersregeln – och varför den bara är en tumregel
Tumregeln är att överhäng på upp till cirka 45 grader från lodlinjen kan skrivas ut utan stöd, och att du behöver hjälp över den gränsen.
Det är en riktigt användbar utgångspunkt, men ingen lag. Det verkliga svaret påverkas av:
- Kylning. Bättre kylning av detaljen får plasten att stelna snabbare, och en väl kyld skrivare klarar ofta brantare vinklar.
- Lagerhöjd. Tunnare lager gör att varje lager sticker ut mindre än det föregående, så tunna lager klarar brantare väggar.
- Hastighet. Långsammare utskrift över ett överhäng ger varje lager mer tid att stelna.
- Material. PLA är förlåtande här. Andra material svalnar och beter sig annorlunda.
Därför är det ärliga rådet att skriva ut ett test i stället för att lita på en siffra. En testmodell för överhäng skriver ut en serie ökande vinklar i en liten detalj och visar vad just din skrivare, med din kylning och ditt filament, faktiskt klarar.
SKRIV UT. SKÄR. FRÄS.



- Flera format (SVG, DXF, PNG)
- Maskintestade motiv
- Kommersiella licenser
Sponsrad av PrintCutCarve.com
Överbryggning är inte ett överhäng
En brygga är plast som spänner över ett mellanrum mellan två punkter som redan båda har stöd, till exempel ovansidan av en dörröppning eller ett hål i en vertikal vägg.
Överbryggning fungerar, ofta förvånansvärt bra, eftersom skrivaren kan sträcka en tråd mellan två förankringar och låta den svalna sträckt. Den behöver inget stöd under sig, och att lägga till stöd under en brygga är ett vanligt sätt att göra en ren detalj stökig.
Ett överhäng är däremot förankrat i ena änden och hänger ut i tomma luften i den andra. Det är den situation som behöver hjälp.
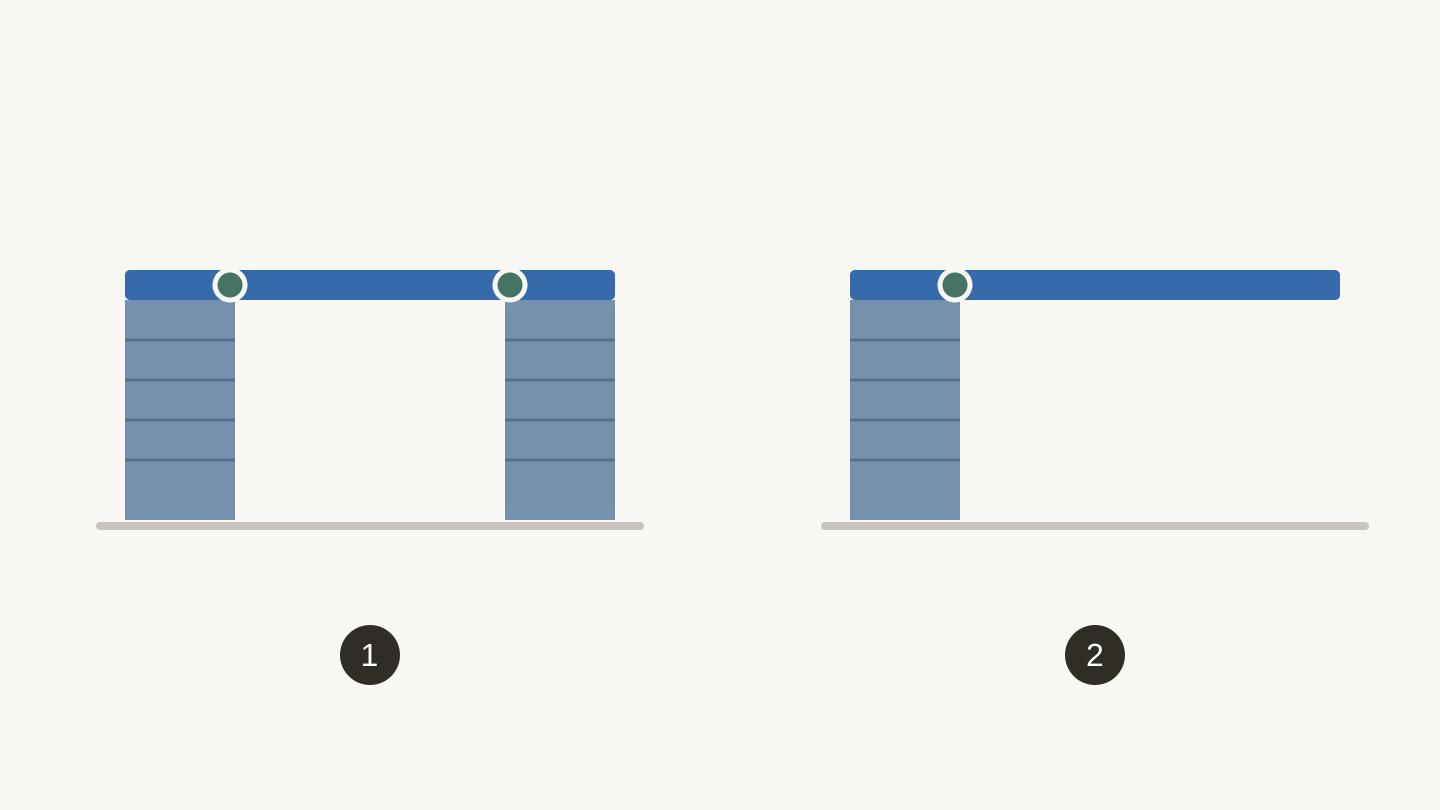
Två olika spann: 1, en brygga mellan två förankringar; 2, ett överhäng som sträcker sig från en förankring. De gröna punkterna markerar de understödda ändarna.
Orientering är bättre än stöd
Det här är värt att ta till sig, eftersom det gör allt annat enklare.
Innan du aktiverar något, rotera modellen. Ställ den upp, lägg den på sidan, luta den 45 grader. Många modeller som behöver mycket stöd i den uppenbara orienteringen behöver nästan inget i en annan.
Tre saker att väga in medan du roterar den:
Var hamnar stödspåren? Stöd lämnar märken. Om detaljen måste ha stöd någonstans, placera märkena på en yta som ingen ser.
Vilken riktning bär belastningen? Lageradhesionen är den svaga axeln. En detalj som ska utsättas för belastning bör ha lagren löpande tvärs över belastningen, inte längs med den.
Skapar orienteringen ett större problem? En rotation som tar bort stöd men lämnar en mycket liten kontaktyta mot byggplattan byter ut ett fel mot ett annat.
Att dela en modell i två delar och limma ihop dem efteråt är också helt legitimt, och ofta tar det bort allt stöd i ett enda steg.
Designa bort överhänget
Om du gör modellen själv kan några vanor eliminera stöd innan det ens finns:
Fasa i stället för att skapa överhäng. En 45-gradersfasning under en utskjutande detalj kan skrivas ut utan stöd, till skillnad från en fyrkantig hylla.
Gör horisontella hål droppformade. Ett runt hål genom en vertikal vägg har ett osupportat tak. Omforma toppen till en spets så att hålet kan bära sig självt.
Håll bryggor korta och förankrade i båda ändarna.
Placera den plana ytan nedåt när designen tillåter det.
Inställningarna som avgör om stöden lossnar
Om stöd inte går att undvika skiljer en handfull inställningar mellan ”lossnar i ett stycke” och ”arkeologiskt projekt”.
| Inställning | Vad den gör | Praktisk effekt |
|---|---|---|
| Z-avstånd (övre avstånd) | Mellanrummet mellan stödet och detaljen ovanför | Den viktigaste. För litet avstånd svetsar ihop dem, för stort gör att överhänget hänger ner |
| XY-avstånd | Horisontellt mellanrum från stödet till detaljens väggar | Förhindrar att stöd smälter fast i vertikala ytor |
| Gränssnittslager | En tät flotte direkt under detaljen | Bättre ytfinish, svårare att ta bort |
| Densitet | Hur mycket material som finns i stödets kropp | Högre densitet ger mer stabilitet och mer att ta bort |
| Mönster | Den interna geometrin | Påverkar både stabiliteten och hur stödet bryts loss |
Z-avståndet är rätt ställe att börja finjustera på, och det samverkar med lagerhöjden. Därför beter sig ett värde som kopierats från någon annans profil ofta annorlunda på din skrivare. Ange det som en multipel av lagerhöjden i stället för som ett absolut tal, så fungerar det bättre mellan profiler.
Normala stöd eller trädstöd
De flesta slicers erbjuder båda.
Normala stöd bygger rakt upp från byggplattan eller från detaljen, som ett massivt block under det som behöver hållas uppe. Förutsägbara och stabila, men de använder mer material och vidrör mer av ytan.
Trädstöd växer som grenar som når in och bara vidrör de specifika punkter som behöver stöd. De använder mindre material, lämnar betydligt färre märken och är utmärkta för organiska former och figurer. De är mindre pålitliga under stora plana överhäng, där ett massivt block helt enkelt gör ett bättre jobb.
Du kan också välja mellan att stödja överallt och att stödja endast från byggplattan. Endast stöd från byggplattan vägrar bygga stöd ovanpå själva modellen, vilket håller dem borta från invändiga detaljer men lämnar vissa överhäng utan stöd.
Tips
Skriv ut samma modell två gånger, med trädstöd och normala stöd, första gången du provar en ny formtyp. Tio minuters jämförelse lär dig mer om vilket du ska välja än någon guide, och resultatet gäller formen snarare än generellt.
Ta bort dem utan att förstöra detaljen
Arbeta medan detaljen är varm om du kan. Stöd lossnar lättare direkt efter att utskriften är klar.
Använd avbitare, inte fingrarna, på allt med en liten kontaktyta. Om du river loss stöd drar du i ytan under.
Gå utifrån och in. Ta bort det mesta först och sedan de pilliga delarna nära ytan med pincett eller hobbykniv.
Räkna med märken. Även perfekta inställningar lämnar en något grövre struktur där stöden vidrörde ytan. Lätt slipning tar bort det mesta, och orienteringen är det som håller märkena borta från de viktiga ytorna.
Lösliga stöd finns för skrivare med flera material, där ett andra material löses upp i vatten. Det ger det renaste resultatet som finns, men kostar en andra extruder och längre utskriftstid.
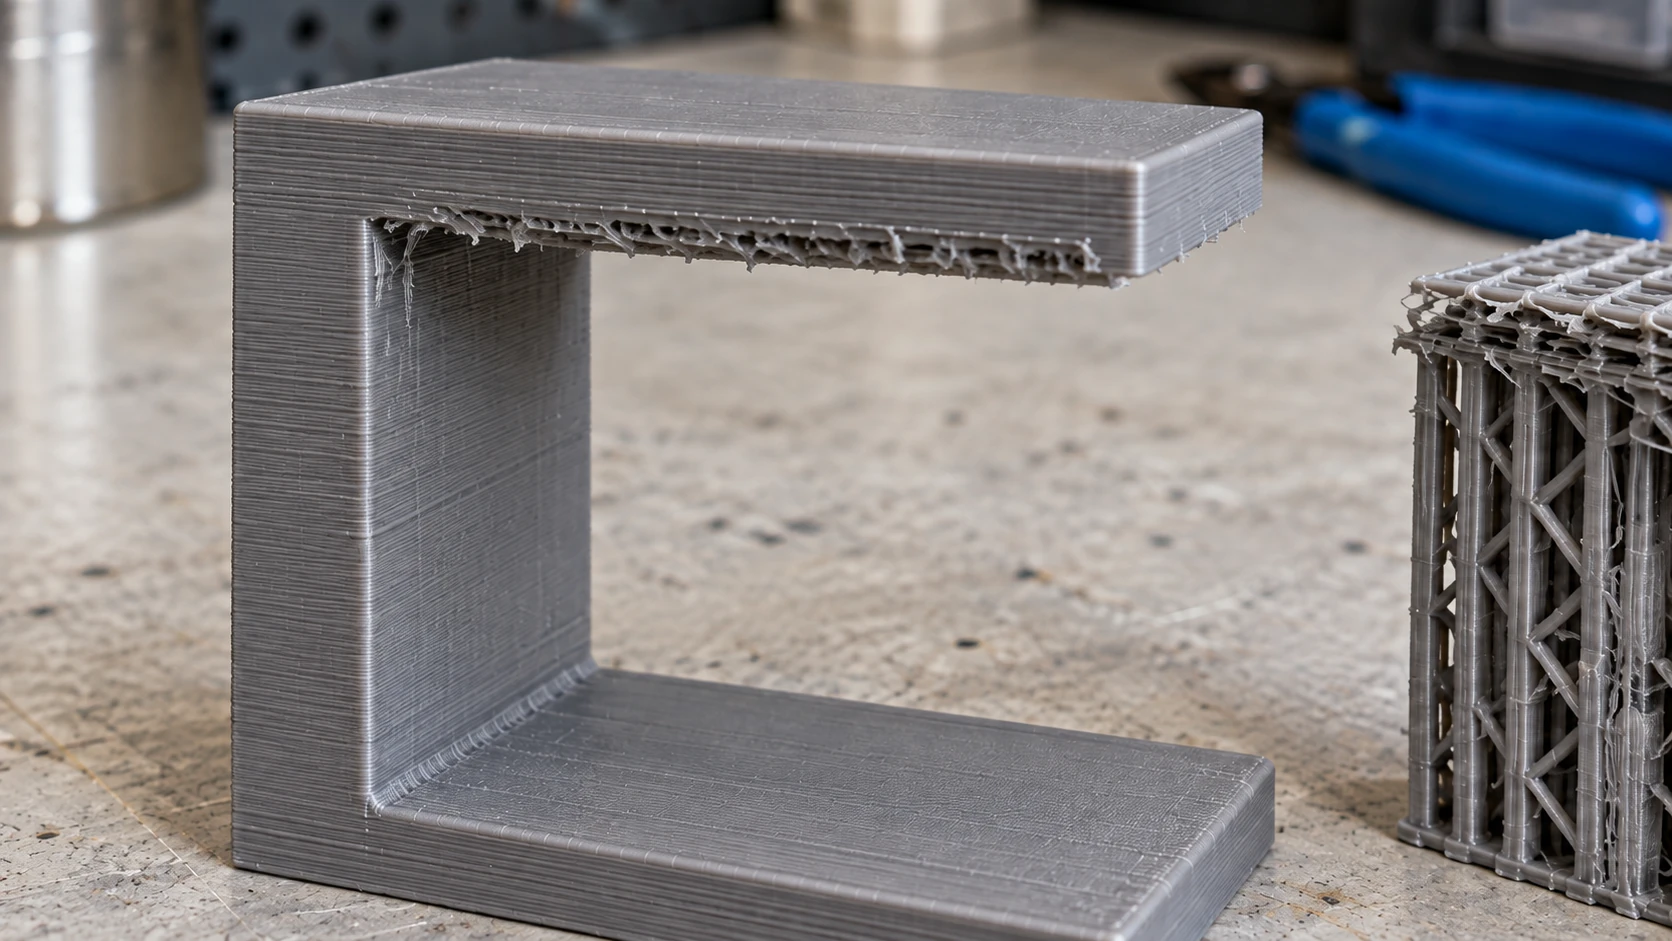
Den understödda undersidan har en annan struktur än över- och sidoväggarna. Lämna utrymme för efterarbete om ytan ska vara synlig.
När det ändå går fel
| Symtom | Trolig orsak | Lösning |
|---|---|---|
| Stöd som svetsats fast i detaljen | Z-avståndet är för litet | Öka Z-avståndet i multiplar av lagerhöjden |
| Överhänget hänger fortfarande ner mot stöden | Z-avståndet är för stort | Minska det och kontrollera kylningen |
| Stöden välter mitt under utskriften | För låg densitet eller ett mycket högt, tunt torn | Öka densiteten eller orientera om modellen så att stödet blir kortare |
| Sträv, gropig yta under överhänget | Normala stöd med tätt gränssnitt | Prova trädstöd eller acceptera resultatet och slipa |
| Stöd inuti ett hål som du inte kommer åt | Stöd överallt | Byt till endast stöd från byggplattan eller gör om hålet |
Vår felsökningsguide för 3D-utskrift täcker fel som inte är stödrelaterade, och nybörjarguiden går igenom grunderna bakom allt detta.
Vanliga frågor
När behöver man stöd vid 3D-utskrift?
När en detalj sticker ut mer än ungefär 45 grader från lodlinjen utan något under sig. Bryggor mellan två förankrade punkter behöver vanligtvis inget stöd, och grundare överhäng skrivs vanligtvis ut utan problem.
Är trädstöd bättre än normala stöd?
De använder mindre material och lämnar färre märken, vilket passar organiska former och figurer. Normala stöd är mer pålitliga under stora plana överhäng. Inget alternativ är bäst överallt.
Varför har stöden smält fast i utskriften?
Stödets Z-avstånd är för litet. Öka det, helst uttryckt som en multipel av lagerhöjden i stället för ett fast tal kopierat från en annan profil.
Kan jag undvika stöd helt?
Ofta, ja. Genom att rotera modellen, dela den i delar, fasa under överhäng och göra horisontella hål droppformade kan du tillsammans ta bort stöd från väldigt många detaljer.
Lämnar stöd märken?
Ja, alltid till viss del. Målet är att placera märkena på en yta som ingen kommer att se, vilket är ett beslut om orientering snarare än inställningar.
Vad är 45-gradersregeln?
Tumregeln att överhäng på upp till cirka 45 grader från lodlinjen kan skrivas ut utan stöd. Din verkliga gräns beror på kylning, lagerhöjd, hastighet och material, så skriv ut ett överhängstest för att hitta din.
Skriv ut ett överhängstest
Innan nästa modell som gör dig osäker kan du skriva ut ett litet överhängstest: en detalj med en serie ökande vinklar.
Du får en fysisk sak som visar exakt var din skrivare slutar klara sig. Därefter besvarar du frågan ”behöver den här stöd?” genom att titta på modellen och jämföra, i stället för att gissa och upptäcka svaret efter nittio minuter.
Om en modell kommer i ett format som din slicer inte kan öppna hanterar File Converter konverteringar av STL, OBJ och 3MF utan kred기kostnad, men du behöver ett betalabonnemang för att ladda ner resultatet. Och om du stirrar på en detalj och är osäker på hur den ska orienteras kan Craft Chat gå igenom det med dig, kostnadsfritt med ditt konto.
Relaterade verktyg
Redo att prova de här verktygen?
Registrera dig gratis – inget kreditkort krävs. Gratisverktyg är tillgängliga direkt.
Kom igång gratis