

Så skär du tjockt trä med en diodlaser
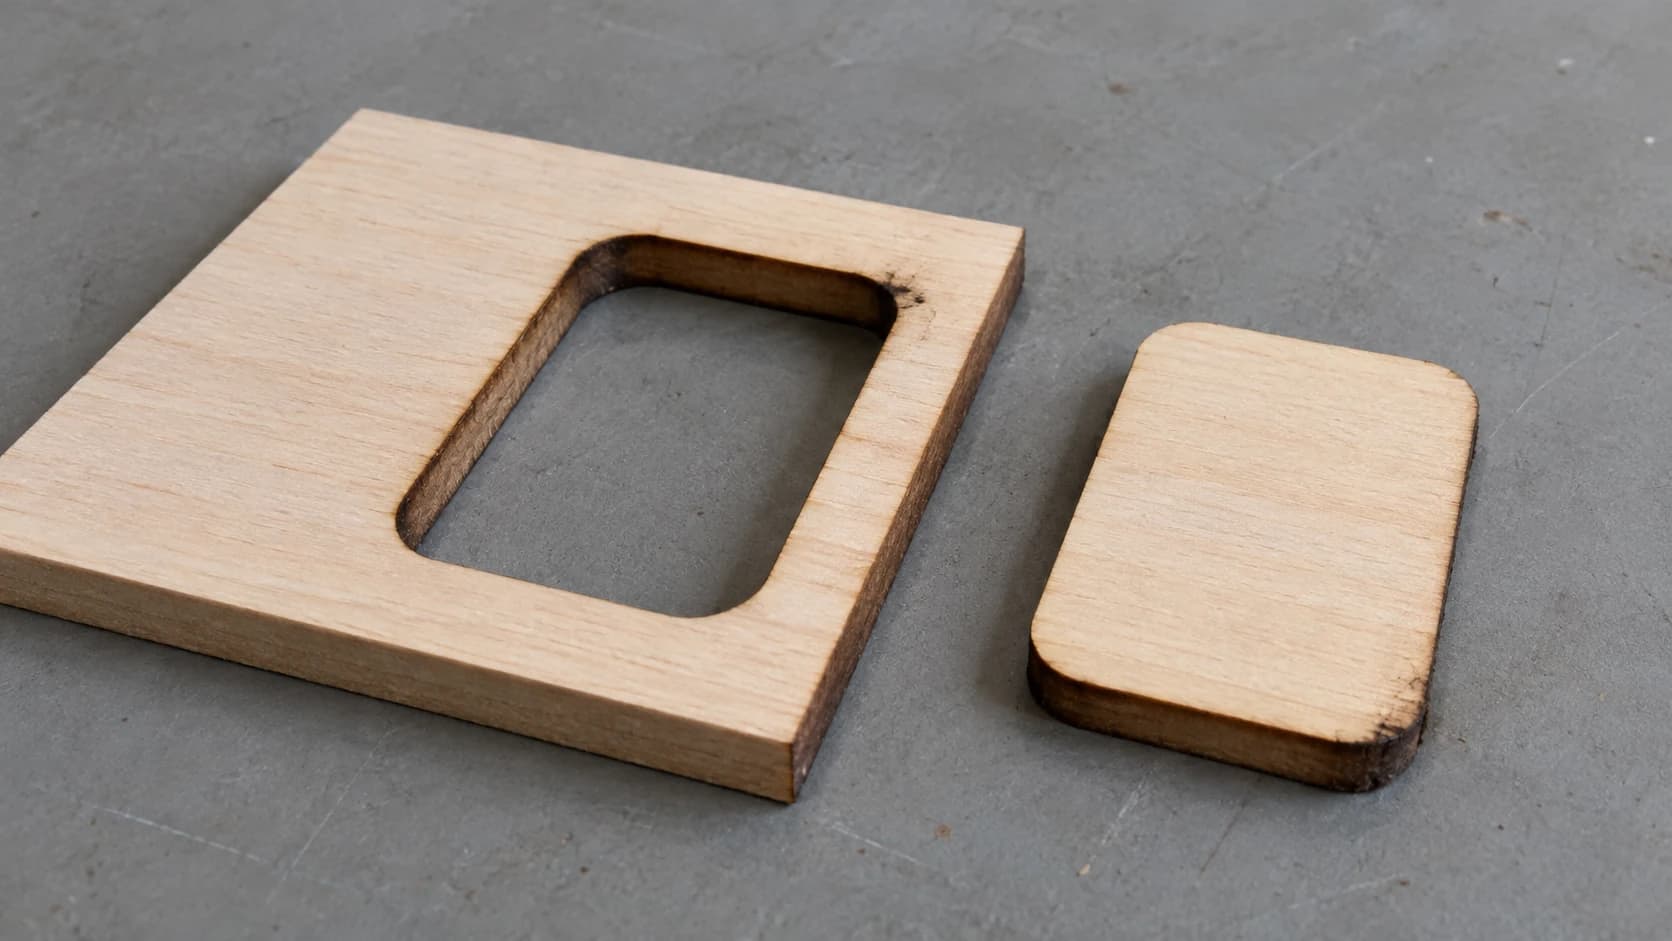
Du ställer effekten på 100 %, sänker hastigheten, ställer in sex körningar och trycker på start. Tjugosex minuter senare luktar verkstaden som en lägereld, och delen är genomskuren överallt utom på två ställen nära mitten där den fortfarande sitter fast i skivan. Du knäcker loss den, vilket river upp ytan, och kanten som faktiskt skars ser ut som en bit träkol.
Sedan upptäcker du att tapparna ändå är för tjocka för spåren, eftersom snittet blev kilformat.
Diodlasrar kan absolut ta sig igenom tjockt material. Men det gör de inte genom att höja effekten, vilket är det första alla försöker med.
Tips
Kort svar: reglagen som hjälper en diodlaser genom tjockt trä är luftassistans, rätt fokuseringsdjup, flera medelsnabba körningar i stället för en långsam, att lyfta arbetsstycket från bädden och att välja lind eller poppel framför plywood. Maximal effekt och minimal hastighet gör mest träkol.
Vad ”tjockt” realistiskt betyder
Vårt fuskblad för laserinställningar anger ungefär 3mm som en bekväm övre gräns för en 10W-diod, och det är rätt nivå för ett snitt som blir klart på ett rimligt antal körningar och ser bra ut. Det här inlägget handlar om att gå längre än bekvämt.
Siffrorna nedan förutsätter förlåtande barrträ som lind.
| Optisk effekt | Bekväma, rena snitt | Möjligt med rätt teknik |
|---|---|---|
| 5W | 3mm barrträ | Ungefär 6mm, långsamt |
| 10W | 3mm | 6mm till 10mm |
| 20W | 5mm till 6mm | 10mm till 15mm |
| 40W och uppåt | 9mm till 10mm | 15mm till 20mm |
Se tabellen som redaktionella riktvärden, inte testade specifikationer. Den sammanfattar vad makers ofta rapporterar, inte siffror vi har mätt på en arbetsbänk. Tillverkaruppgifter hamnar vanligtvis nära den högra kolumnen, eftersom en angiven ”maximal skärtjocklek” oftast innebär en mycket långsam körning genom mjuk lind under idealiska förhållanden. Den säger inget om huruvida kanten blir presentabel eller delen vinkelrät. Din egen maskin, lins och materialskiva kan flytta alla dessa värden åt båda hållen.
Observera också vilken enhet som spelar roll: optiska watt, alltså ljuset som faktiskt lämnar lasern, inte vägguttagets effekt som vissa listningar anger.
SKRIV UT. SKÄR. FRÄS.



- Flera format (SVG, DXF, PNG)
- Maskintestade motiv
- Kommersiella licenser
Sponsrad av PrintCutCarve.com
Materialval slår wattal
Det snabbaste sättet att skära tjockare trä är att skära trä som vill bli skuret.
Lind och poppel är mest lättbearbetade. Jämn densitet, lite kåda och inga överraskningar dolda inuti.
Baltisk björkplywood är populär, och den är orsaken till att många tjocka snitt misslyckas. Varje limfog är ett lager som lasern måste kämpa sig igenom, och limmet är inte jämnt fördelat. När ett snitt går igenom överallt utom en envis fläck är en limficka en sannolik bov, när du väl har uteslutit de tråkiga orsakerna: fokus, en smutsig lins, en kupad skiva och själva inställningarna. Köp bra material med färre hålrum och räkna med att plywood behöver fler körningar än massivt trä med samma tjocklek.
MDF skärs förutsägbart eftersom det inte har någon ådring alls, men det alstrar mycket rök och stark lukt. Utsug är inte valfritt med MDF.
Furu och andra kådrika barrträslag går att skära, men kvistar och kådfickor flammar upp, förkolnar kraftigt och lämnar mörka glorior på ytan.
Det här ska du inte försöka med: material som innehåller vinyl eller PVC, material med okänd beläggning och behandlat material som du inte har fått skriftlig bekräftelse på är lasersäkert. Det är kemiproblem, inte effektproblem, och ingen mängd watt gör dem säkra.
De fem sakerna som faktiskt tar dig igenom
1. Luftassistans, varje gång
Luftassistans är inte en trevlig extrafunktion vid tjocka snitt, utan skillnaden mellan att skära och att bränna. Luftflödet rensar bort rök och skräp ur snittspåret så att strålen når färskt material, och hindrar en flamfront från att stanna i snittet.
Utan luftassistans lägger varje körning sot i snittet, och nästa körning måste bränna igenom soten innan den når träet. Det är den verkliga orsaken till att körning nummer fyra verkar göra mindre än körning nummer ett.
En billig akvariepump är värd att prova som första experiment, och en riktig kompressor ger dig betydligt mer att arbeta med. Håll dig inom det tryck och den munstyckstyp som lasertillverkaren anger, eftersom för mycket luft genom fel munstycke bara blåser upp lågan.
2. Fokusera in i materialet, inte på det
Vid gravering fokuserar du på ytan. Vid tjocka snitt kan du prova att placera strålens smalaste del någonstans inuti materialet i stället för ovanpå det, så att strålen förblir koncentrerad under en större del av vägen genom träet. En tredjedel av vägen ner är en rimlig startpunkt för testning, inte en regel. Hur långt du kan gå beror på linsen och maskinen, och med en rörlig Z-axel måste du se till att huvudet inte kör in i arbetsstycket.
Fokuserar du på ytan av en 10mm-skiva görs den nedre halvan av snittet av en stråle som redan har spridit sig. Det är det som skapar det kilformade snittet som förstör passningen mellan tapp och spår.
3. Flera medelsnabba körningar, inte en långsam
En mycket långsam körning samlar värmen på ett ställe, och i stället för ett snitt får du en bred, förkolnad kanjon som fortfarande inte går igenom.
Flera snabbare körningar låter materialet avge värme mellan varven, håller snittspåret smalare och ger luftassistansen möjlighet att rensa bort skräpet. Börja med tre eller fyra körningar i en hastighet som synligt skär i stället för att glöda, och lägg till körningar i stället för att sänka hastigheten ytterligare.
Varning
Flytta inte arbetsstycket mellan körningarna och kör inte om maskinen till dess nollpunkt. Allt här bygger på att varje körning träffar exakt samma snittspår. Om programvaran erbjuder ett Z-steg mellan körningarna och maskinen har en rörlig Z-axel kan det hjälpa att sänka fokus allt eftersom snittet blir djupare. Kontrollera åt vilket håll styrsystemet tolkar ”ner” innan du kör, och håll koll på frigången för huvudet, eftersom en Z-förflyttning åt fel håll driver huvudet in i arbetsstycket.
4. Lyft upp arbetsstycket från bädden
En del som ligger plant på en solid bädd har ingenstans att göra av rök och värme, och kontakten med ytan under syns som brännmärken på delens baksida. Om du placerar materialet på en bikakebädd eller på några remsor spillmaterial som står på högkant får rök och ljus en väg ut.
Den här enda förändringen löser fler frågor om varför delens baksida är smutsig än något annat.
5. Vänd och skär från båda sidor
När du verkligen har nått gränsen skär du till halva djupet från ovansidan, vänder delen och skär den andra halvan från undersidan. Du halverar djupet som varje snitt måste nå, och avsmalningen från varje sida tar delvis ut varandra i stället för att förstärkas.
Haken är positioneringen. Du behöver en jigg, ett anhåll eller markeringar som gör att du kan lägga tillbaka delen exakt i den spegelvända positionen. Om positioneringen är fel med en halv millimeter får du ett synligt steg mitt på kanten.
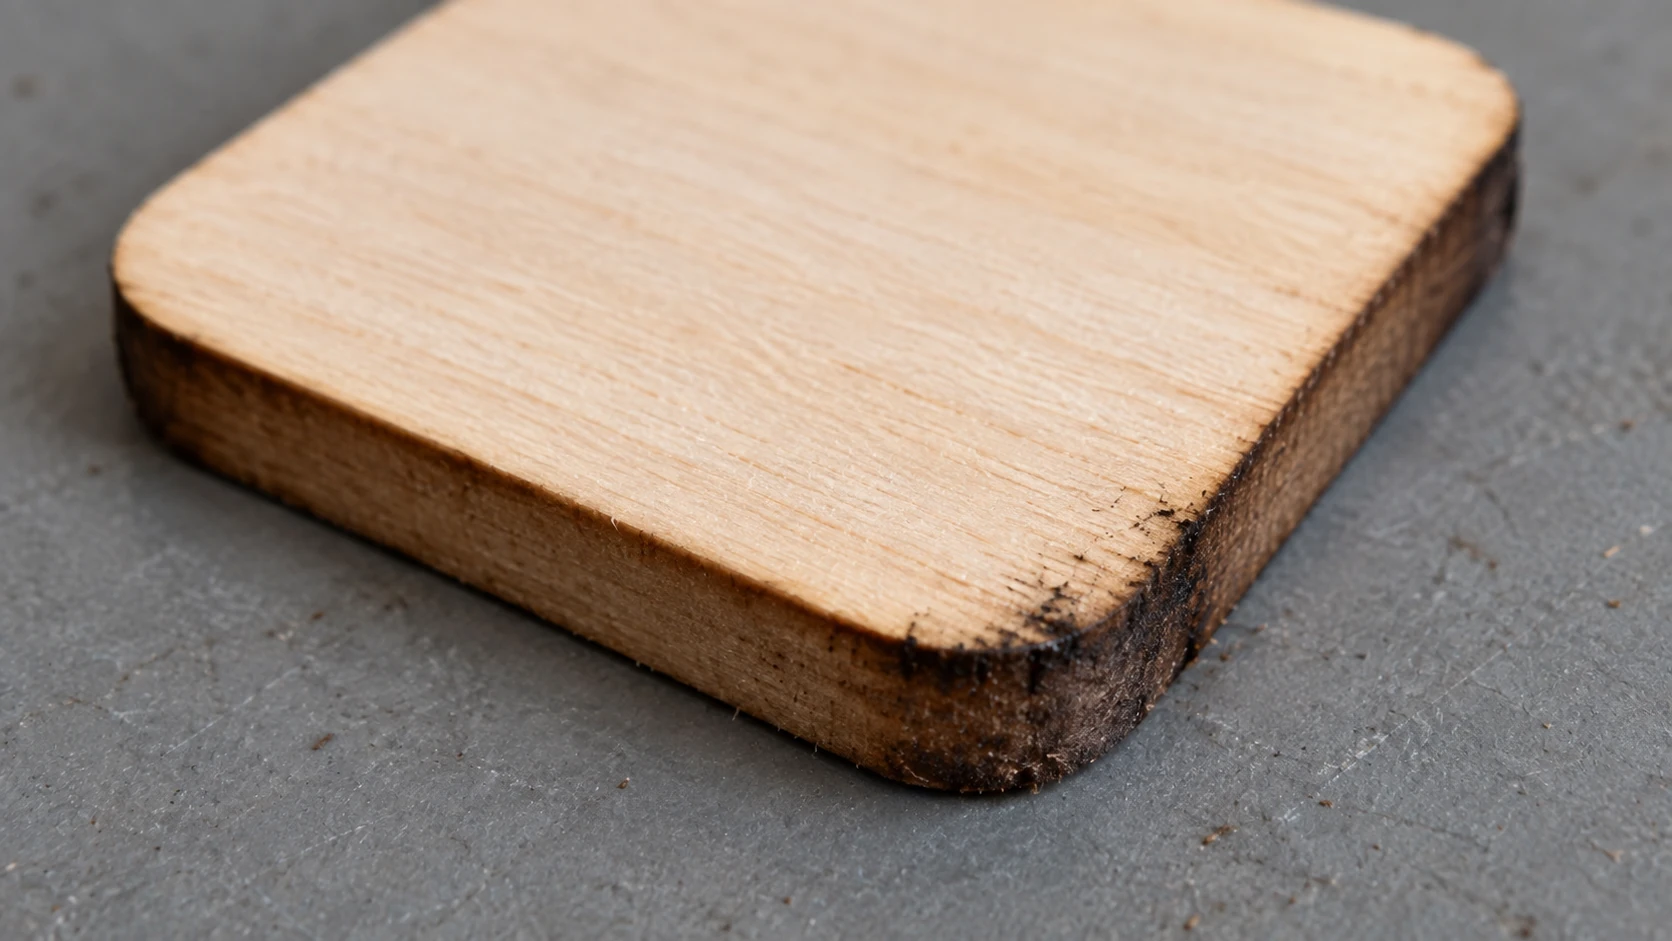
Utskärningen på närmare håll visar varför kanten bör inspekteras lika noggrant som framsidan. Detta är ett illustrativt exempel, inte ett verifierat test av tjocklek eller effekt.
Arbetsordningen
- Välj förlåtande material och se till att det är plant. En kupad skiva ändrar avståndet till linsen över snittet, och snittet blir ojämnt på ett sätt som du inte kan rätta till senare.
- Maskera ovansidan med målartejp om en ren yta är viktig. Tejpen tar emot uppflamningens brännmärken i stället för träet.
- Lyft upp arbetsstycket från bädden.
- Ställ in fokus in i materialet i stället för på ytan, med start ungefär en tredjedel ner.
- Slå på luftassistansen innan du börjar, inte efter att den första körningen ser dålig ut.
- Skär en testkvadrat på 20mm i samma material, med samma inställningar, och räkna hur många körningar det faktiskt tar.
- Mät testkvadraten och notera snittspåret upptill och nedtill. Det talet behöver du för all fogpassning.
- Kör det riktiga snittet utan att röra arbetsstycket mellan körningarna.
Testkvadraten är inte valfri om delarna måste passa ihop. Diodsnitt i tjockt material har en tydlig avsmalning, och en 10mm-del som bara mäts upptill säger inte vad som händer nedtill. Vår förklaring av snittspår visar hur du omvandlar mätningen till ett kompensationsvärde.
Varning
Att skära tjockt trä innebär en allvarlig brandrisk. Vektorskärning kan skapa öppna lågor, och en uppflamning kräver din uppmärksamhet i samma sekund som den uppstår, inte i slutet av körningen. Kör aldrig ett tjockt snitt utan uppsikt, låt utsuget vara igång och ha något att släcka branden med inom räckhåll. Vår guide till lasersäkerhet går igenom resten.
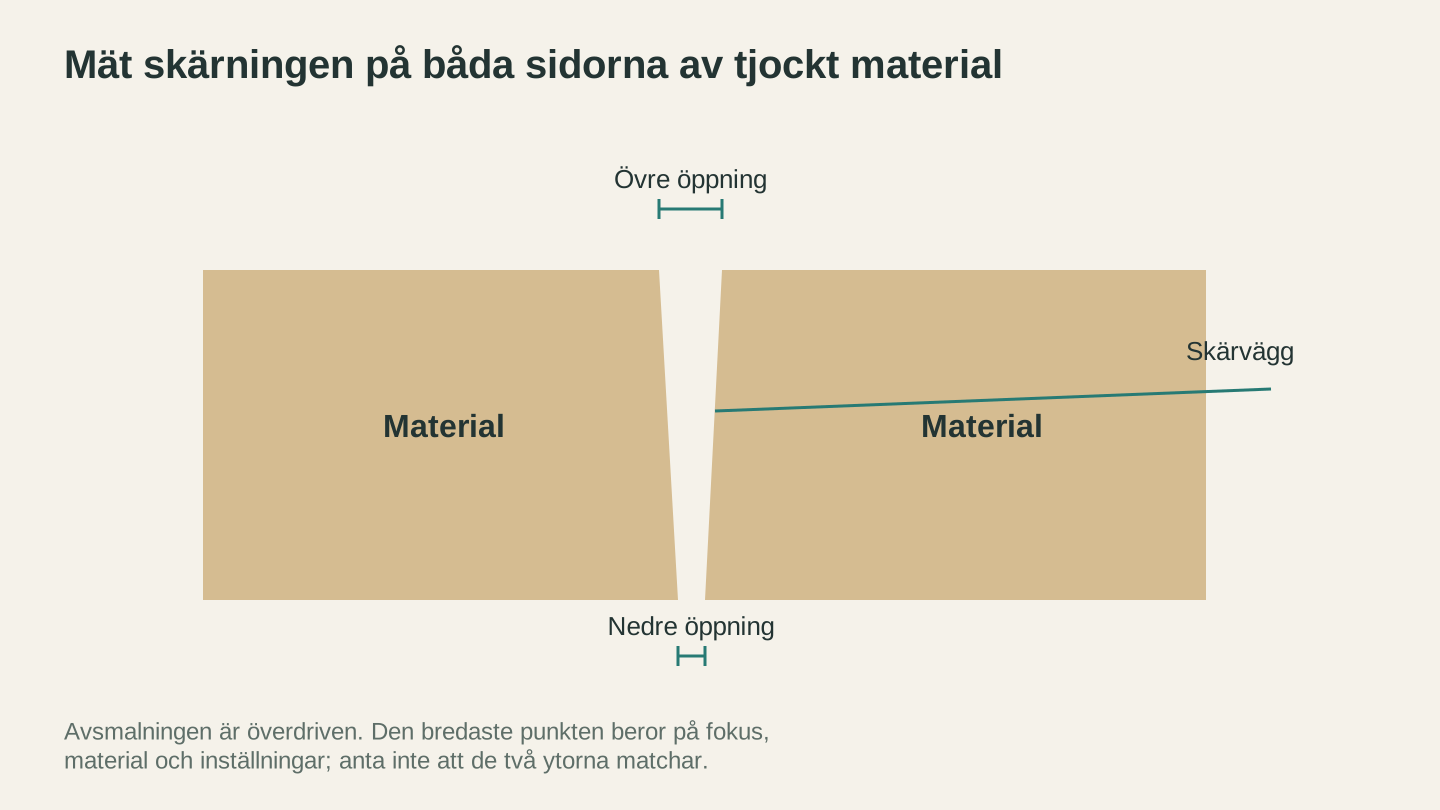
Kontrollera båda ytorna när du mäter ett tjockt snitt. Avsmalningen är överdriven här, och den faktiska formen beror på materialet, fokuseringen och skärprocessen.
När du ska sluta och välja ett annat verktyg
Någonstans över 12mm med en diodlaser i mellanklassen är det ärliga svaret att lasern är fel verktyg. När ett snitt tar en halvtimme, kräver ständig övervakning, ger en avsmalnande förkolnad kant och ändå kanske inte går igenom, kan det inte mäta sig med ett par minuter i en bandsåg eller en CNC-fräs.
Lasern gör mest nytta på former som du inte kan skära på något annat sätt: invändiga utskärningar, snäva kurvor, detaljerat gallerarbete och dussintals identiska delar. Raka linjer genom tjockt material är inte en sådan uppgift. Vår jämförelse mellan laserskärare och CNC-fräs visar var de olika verktygen vinner.
En bra hybridvana är att grovskära tjocka delar med en såg och sedan låta lasern göra detaljarbetet på ytorna.
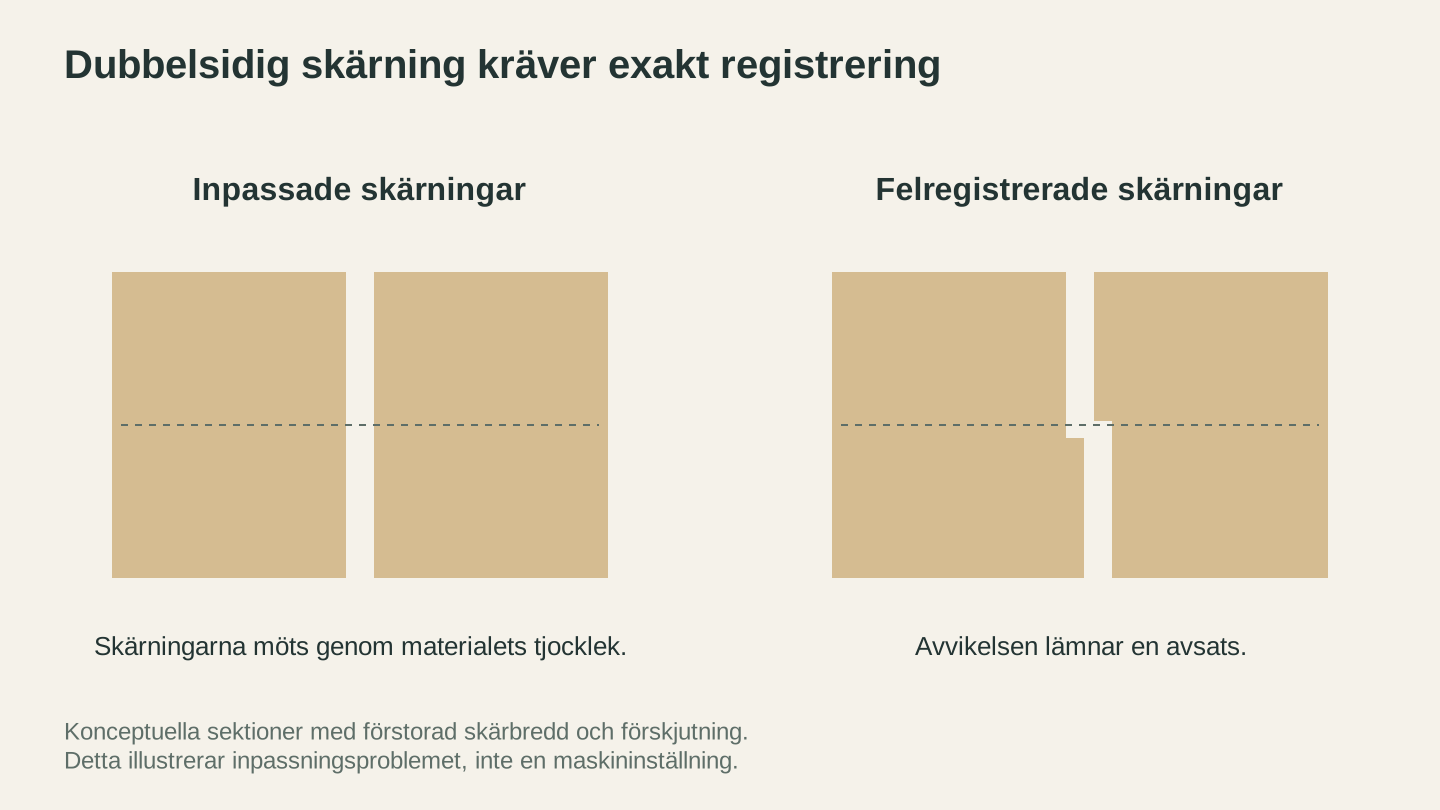
Snitt från motsatta sidor kräver noggrann passning. Även när båda snitten möts kan en förskjutning lämna en avsats längs den färdiga kanten.
Få ut fler delar ur skivan
Tjockt material är dyrt och tjocka snitt är långsamma, så en dålig layout kostar dubbelt. Innan du skär ut delarna på den faktiska skivstorleken i CutPlan med CNC-läge, som kapslar delar för fräsning och laserskärning. Planering och kapsling kostar inga krediter för inloggade medlemmar, och verktyget talar tydligt om när delarna du ritade inte får plats på materialet du äger. Nedladdning av exportpaketet, med en SVG per skiva och, i CNC-läge, en DXF per skiva, kräver ett betalabonnemang.
Om ditt original började som en bild omvandlar MonoTrace den först till rena slutna vektorer utan kreditkostnad, och File Converter hanterar SVG- och DXF-konverteringar i båda riktningarna, också utan kreditkostnad, även om nedladdning av den konverterade filen kräver ett betalabonnemang. Liksom allt på Craftgineer kräver båda ett inloggat konto.
Vanliga frågor
Hur tjockt kan en diodlaser skära?
Bekvämt ungefär 3mm för en 10W-laser och 5mm till 6mm för en 20W-laser. Med luftassistans, rätt fokus, flera körningar och förlåtande material som lind når 10W-maskiner 6mm till 10mm och 20W-maskiner 10mm till 15mm. Plywood skärs ofta mindre konsekvent än lämpligt massivt trä med samma inställningar, på grund av limfogarna och eventuella hålrum inuti.
Är det bättre med flera körningar eller en långsam körning?
Flera körningar, i nästan alla fall. En mycket långsam körning lägger all värme på ett ställe och skapar ett brett, förkolnat snittspår som ofta fortfarande inte går igenom. Flera snabbare körningar skär smalare och renare.
Behöver jag verkligen luftassistans för att skära tjockt trä?
I praktiken ja. Utan luftflöde som rensar snittspåret lägger senare körningar sin energi på att bränna igenom sot i stället för trä, och förkolningen blir mycket värre. Till och med en akvariepump gör synlig skillnad.
Varför är snittet bredare upptill än nedtill?
Under fokuspunkten sprider sig strålen och tappar intensitet, så den tar bort mindre material ju djupare den går. Därför blir snittet bredast där strålen gick in. Om du flyttar fokuspunkten ner i materialet jämnar du ut detta, och om du skär till halva djupet från varje sida jämnas det ut ytterligare. Exakt var ditt snittspår är bredast beror på var du ställde fokus, så mät ett testsnitt i stället för att anta.
Varför går snittet igenom överallt utom på ett ställe?
Gå först igenom de vanliga orsakerna: fokus, en smutsig eller skadad lins, inställningar som redan från början låg på gränsen och en kupad skiva som ändrar avståndet till linsen när huvudet rör sig. Därefter är de vanligaste misstänkta en limficka eller ett hålrum i plywood samt att arbetsstycket har flyttats mellan körningarna.
Kan en diodlaser skära hårda träslag som ek eller valnöt?
Det går, men långsamt och med kraftigare förkolning än i barrträ, och hur långt den kommer beror i hög grad på den optiska effekten och träslaget. Moduler med högre effekt tar sig vanligtvis igenom tjockare hårdträ i färre körningar än 10W- och 20W-moduler. Om din maskin ligger i 10W-klassen och du vill ha en presentabel kant är hårdträ över ungefär 6mm vanligtvis ett jobb för en CO2-laser eller en fräs.
Skär en testkvadrat
Innan du gör den riktiga delen skär du en kvadrat på 20mm i det faktiska materialet du ska använda. Räkna körningarna den behöver och mät sedan snittspåret upptill och nedtill med skjutmått.
De två måtten är mer värda än alla inställningstabeller på internet, eftersom de kommer från din maskin, din lins och den exakta skivan som ligger på din bädd just nu.
Lägg sedan ut de riktiga delarna på ditt faktiska material i CutPlan, gratis att planera i, så att det tjocka materialet du ägnar en halvtimme åt att skära åtminstone placeras rätt på skivan. Om motivet fortfarande behöver rensas upp omvandlar MonoTrace det först till skärklara vektorer.
Relaterade verktyg
CutPlan
Planera kapning av skivmaterial med delar, layouter och kapordningar. Exportera rapporter och skivritningar.
Abonnemang krävs för nedladdningar
MonoTrace
Gör om foton och illustrationer till SVG-konturer gratis, med ett valfritt skissläge.
File Converter
Konvertera mellan de kombinationer av vektor-, dokument-, rasterbilds- och 3D-meshformat som stöds.
Abonnemang krävs för nedladdningar
Redo att prova de här verktygen?
Registrera dig gratis – inget kreditkort krävs. Gratisverktyg är tillgängliga direkt.
Kom igång gratis