

3D-Druckstützen erklärt (und wie du sie vermeiden kannst)
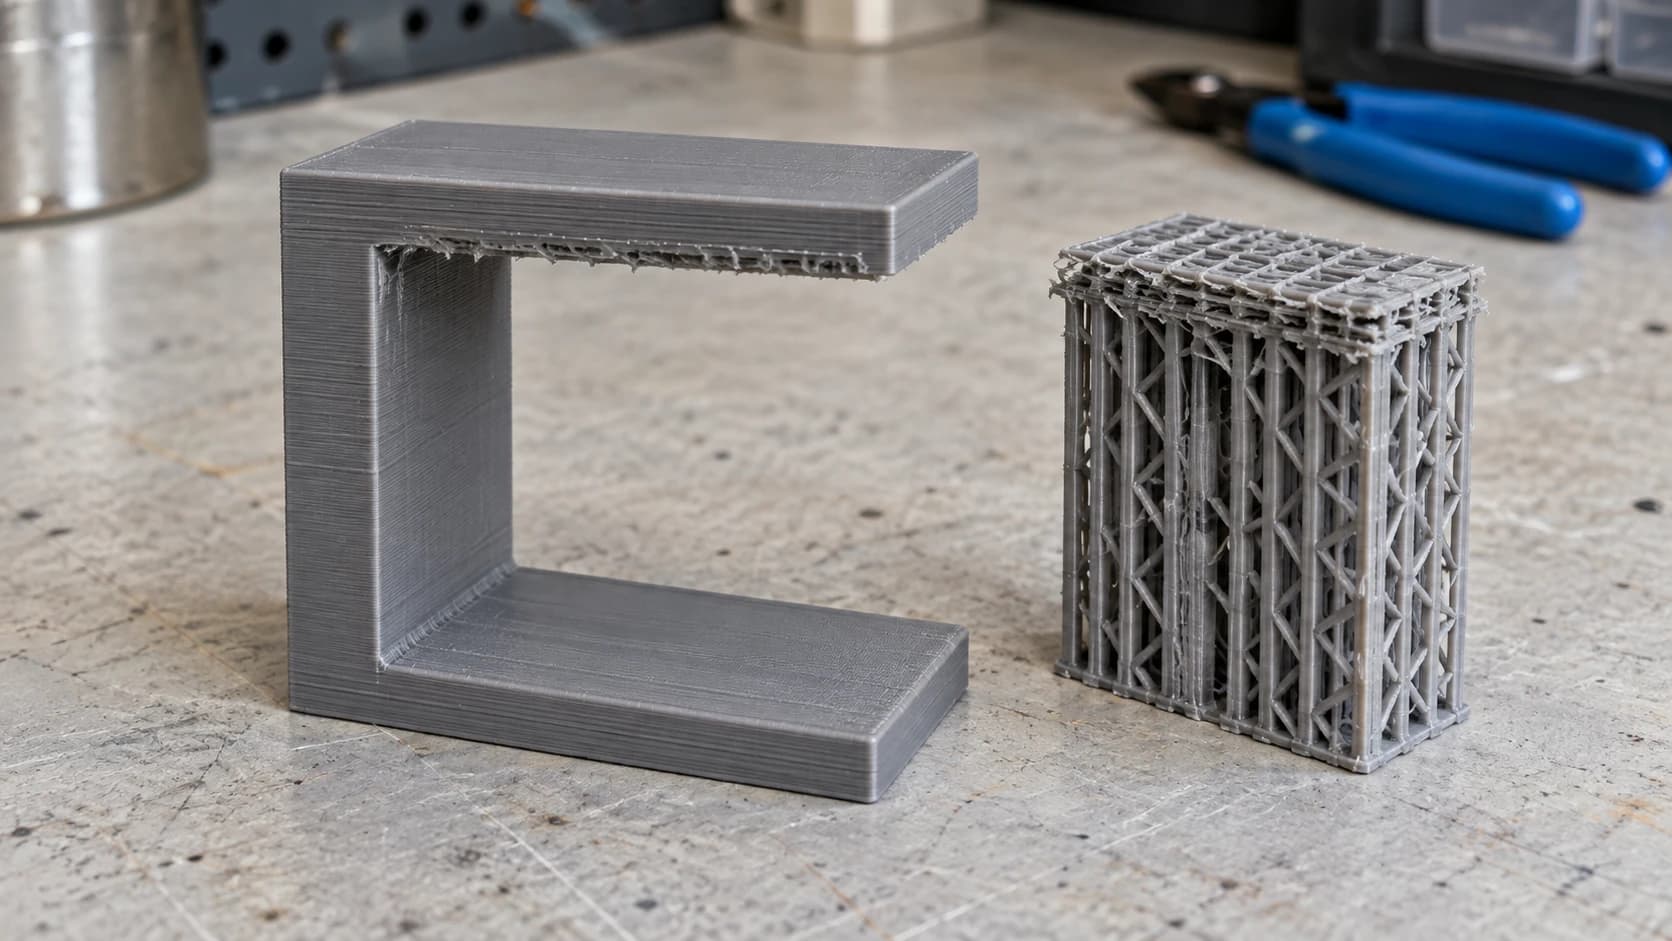
Es gibt zwei Arten, wie Stützen dir den Tag verderben.
Die erste besteht darin, keine zu verwenden und zuzusehen, wie der Drucker einen wunderschönen Bogen ins Nichts extrudiert, wobei das Plastik zu dem herabhängt, was die Community großzügigerweise Spaghetti nennt.
Die zweite besteht darin, Stützen zu verwenden und vierzig Minuten lang mit einer Zange einen Plastikforst von einem Bauteil zu entfernen – nur um anschließend festzustellen, dass die Oberfläche darunter aussieht, als wäre sie angegriffen worden.
Beides passiert, wenn du Stützen wie einen Schalter behandelst, den du einfach umlegst. In Wirklichkeit sind sie der letzte Ausweg, und meistens ist es besser, etwas zu tun, bevor du überhaupt die Stützeneinstellungen öffnest.
Tipp
Kurz gesagt: Ein FDM-Drucker kann nur auf etwas aufbauen. Überhänge mit weniger als ungefähr 45 Grad zur Vertikalen lassen sich normalerweise ohne Unterstützung drucken, Lücken zwischen zwei verankerten Punkten lassen sich meist problemlos überbrücken, und alles andere braucht Stützen. Bevor du welche hinzufügst, versuche das Modell zu drehen – durch die Ausrichtung lassen sich mehr Stützen vermeiden als durch Einstellungen.
Warum Überhänge überhaupt scheitern
Ein FDM-Drucker legt heißes Plastik in Schichten ab, und jede Schicht muss auf der darunterliegenden aufliegen. Wo darunter nichts ist, sackt das extrudierte Plastik ab, bevor es abkühlt.
Es scheitert nicht alles auf einmal, und genau deshalb ist die Regel so ungenau. Jede Schicht ist etwas breiter als die darunterliegende, sodass eine sanfte Schräge größtenteils von der vorherigen Schicht getragen wird und an ihrem Platz bleibt. Eine steilere Schräge hat immer weniger Material unter sich, bis sich die überhängende Kante einrollt, dann absinkt und schließlich schleift.
Die 45-Grad-Regel – und warum sie nur eine Faustregel ist
Üblicherweise gilt: Überhänge bis etwa 45 Grad zur Vertikalen lassen sich ohne Stützen gut drucken, darüber brauchst du Unterstützung.
Das ist ein wirklich nützlicher Ausgangspunkt, aber kein Gesetz. Die tatsächliche Grenze verschiebt sich je nach:
- Kühlung. Eine bessere Bauteilkühlung lässt das Plastik schneller fest werden, und ein gut gekühlter Drucker bewältigt oft steilere Winkel.
- Schichthöhe. Dünnere Schichten ragen jeweils weniger über die letzte hinaus, sodass flache Schichten steilere Wände schaffen.
- Geschwindigkeit. Beim langsameren Drucken über einem Überhang hat jede Schicht mehr Zeit zum Aushärten.
- Material. PLA ist hier unkompliziert. Andere Materialien kühlen anders ab und verhalten sich entsprechend anders.
Deshalb lautet der ehrliche Rat: Drucke einen Test, statt einer Zahl zu vertrauen. Ein Überhang-Testmodell druckt eine Reihe zunehmender Winkel in einem kleinen Bauteil und zeigt dir, was dein Drucker mit deiner Kühlung und deinem Filament tatsächlich schafft.
DRUCKEN. SCHNEIDEN. GRAVIEREN.



- Mehrere Formate (SVG, DXF, PNG)
- Maschinengetestete Designs
- Gewerbliche Lizenzen
Gesponsert von PrintCutCarve.com
Brücken sind keine Überhänge
Eine Brücke ist Plastik, das eine Lücke zwischen zwei bereits unterstützten Punkten überspannt – etwa die Oberseite einer Türöffnung oder ein Loch in einer senkrechten Wand.
Brücken funktionieren oft überraschend gut, weil der Drucker einen Strang zwischen zwei Ankern spannen und ihn straff abkühlen lassen kann. Darunter braucht er keine Stütze, und eine Stütze unter einer Brücke hinzuzufügen, ist ein häufiger Weg, ein sauberes Detail zu verschmutzen.
Ein Überhang dagegen ist an einem Ende verankert und hängt am anderen ins Leere. Das ist der Fall, der Unterstützung braucht.
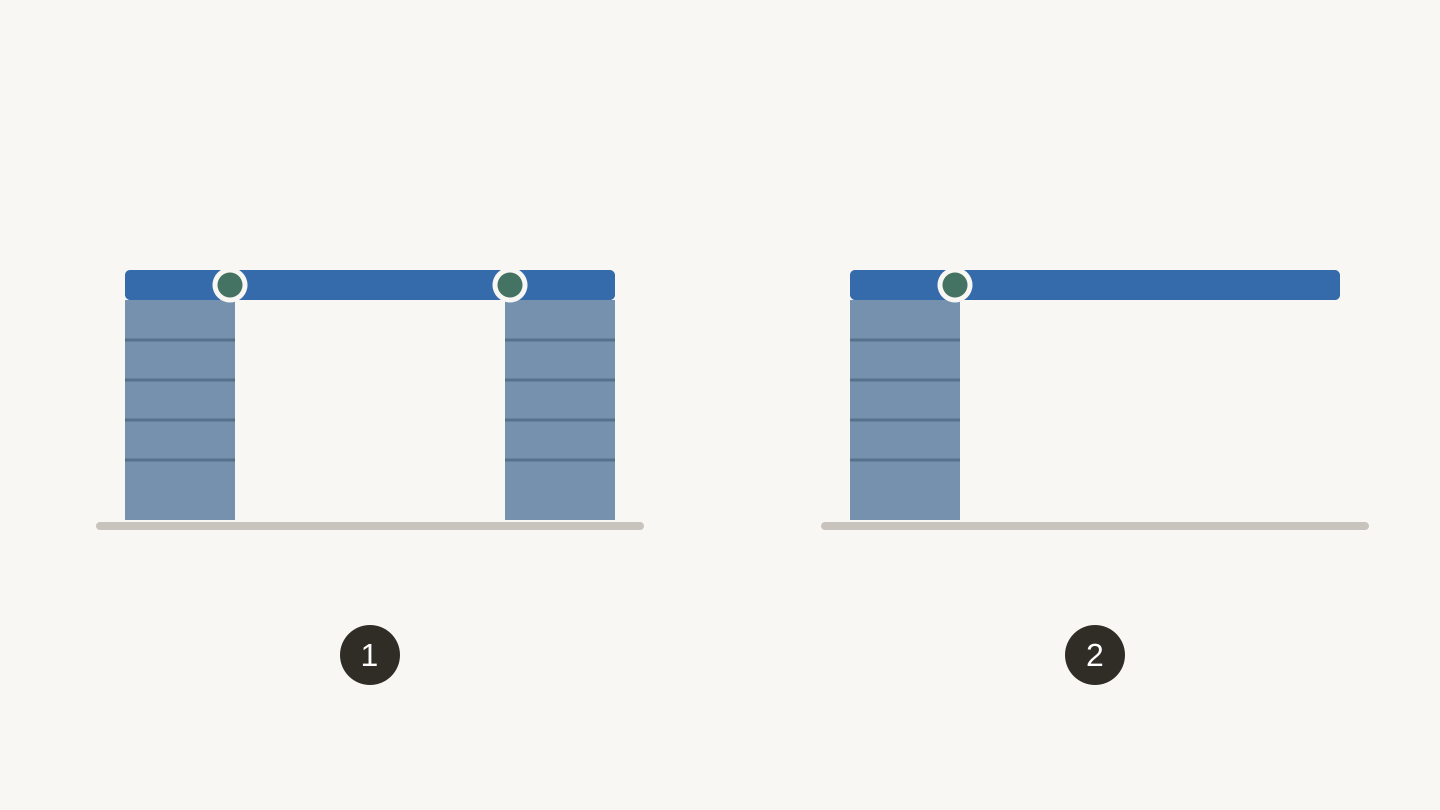
Zwei verschiedene Spannweiten: 1, ein Steg zwischen zwei Verankerungen; 2, ein Überhang, der von einer Verankerung auskragt. Die grünen Punkte markieren die abgestützten Enden.
Die Ausrichtung ist wichtiger als die Stützen
Das solltest du dir merken, denn dadurch wird alles andere einfacher.
Bevor du irgendetwas aktivierst, drehe das Modell. Stelle es auf, lege es auf die Seite oder kippe es um 45 Grad. Viele Modelle, die in der offensichtlichen Ausrichtung umfangreiche Stützen brauchen, kommen in einer anderen fast ohne aus.
Während du es drehst, solltest du drei Dinge abwägen:
Wo landen die Stützspuren? Stützen hinterlassen Spuren. Wenn das Bauteil irgendwo unterstützt werden muss, platziere die Spuren auf einer Fläche, die niemand sieht.
In welche Richtung wird die Last getragen? Die Schichthaftung ist die schwache Achse. Ein Bauteil, das belastet wird, sollte seine Schichten quer zur Last verlaufen lassen, nicht entlang ihrer Richtung.
Erzeugt die Ausrichtung ein größeres Problem? Eine Drehung, die Stützen entfernt, aber eine winzige Kontaktfläche auf dem Druckbett hinterlässt, tauscht einen Fehler gegen einen anderen.
Ein Modell in zwei Teile zu teilen und anschließend zusammenzukleben, ist ebenfalls völlig legitim und entfernt oft mit einem einzigen Schritt sämtliche Stützen.
Entwirf den Überhang weg
Wenn du das Modell selbst erstellst, vermeiden einige Gewohnheiten Stützen, bevor sie überhaupt nötig werden:
Fase statt Überhang. Eine 45-Grad-Fase unter einem hervorstehenden Detail lässt sich ohne Stützen drucken, wo ein rechtwinkliges Regal das nicht schafft.
Gestalte horizontale Löcher als Tropfenform. Ein rundes Loch durch eine senkrechte Wand hat oben einen nicht unterstützten Bereich. Wenn du die Oberseite zu einer Spitze formst, kann sie sich selbst tragen.
Halte Brücken kurz und an beiden Enden verankert.
Platziere die flache Seite nach unten, wann immer das Design es erlaubt.
Die Einstellungen, die entscheiden, ob sie sich lösen lassen
Wenn Stützen unvermeidbar sind, entscheiden einige wenige Einstellungen darüber, ob sie sich „in einem Stück abknipsen“ lassen oder zum Archäologieprojekt werden.
| Einstellung | Wirkung | Praktischer Effekt |
|---|---|---|
| Z-Abstand (oberer Abstand) | Lücke zwischen Stütze und dem darüberliegenden Bauteil | Die wichtigste Einstellung. Zu klein verschweißt beides, zu groß lässt den Überhang absinken |
| XY-Abstand | Horizontaler Abstand zwischen Stütze und Bauteilwänden | Verhindert, dass Stützen mit senkrechten Flächen verschmelzen |
| Schnittstellenschichten | Dichte Schicht direkt unter dem Bauteil | Bessere Oberflächenqualität, schwieriger zu entfernen |
| Dichte | Materialmenge im Stützkörper | Höhere Dichte ist stabiler, muss aber umfangreicher entfernt werden |
| Muster | Innere Geometrie | Beeinflusst sowohl die Stabilität als auch das Ablöseverhalten |
Mit dem Z-Abstand solltest du beginnen. Er hängt mit der Schichthöhe zusammen, weshalb ein aus dem Profil einer anderen Person kopierter Wert auf deinem Drucker oft anders funktioniert. Lege ihn als Vielfaches deiner Schichthöhe statt als absoluten Wert fest – so lässt er sich besser zwischen Profilen übertragen.
Normale Stützen oder Baumstützen
Die meisten Slicer bieten beides an.
Normale Stützen wachsen vom Druckbett oder vom Bauteil aus gerade nach oben und bilden unter dem zu haltenden Bereich einen festen Block. Sie sind vorhersehbar und stabil, verbrauchen aber mehr Material und berühren mehr Oberfläche.
Baumstützen wachsen wie Äste und berühren nur die konkreten Punkte, die Unterstützung brauchen. Sie verbrauchen weniger Material, hinterlassen deutlich weniger Spuren und eignen sich hervorragend für organische Formen und Figuren. Unter großen, flachen Überhängen sind sie weniger zuverlässig, weil ein fester Block dort schlicht bessere Arbeit leistet.
Außerdem kannst du wählen, ob du überall oder nur vom Druckbett aus stützen möchtest. Die Option „nur vom Druckbett“ verhindert Stützen auf dem Modell selbst. Dadurch bleiben sie aus inneren Details heraus, allerdings bleiben manche Überhänge ungestützt.
Tipp
Drucke dasselbe Modell beim ersten Versuch mit einer neuen Formklasse zweimal – einmal mit Baumstützen und einmal mit normalen Stützen. Zehn Minuten Vergleich zeigen dir mehr darüber, wozu du greifen solltest, als jeder Ratgeber. Und die Erkenntnis gilt für die jeweilige Form, nicht universell.
Entfernen, ohne das Bauteil zu ruinieren
Arbeite, wenn möglich, im warmen Zustand. Direkt nach dem Druck lassen sich Stützen leichter lösen.
Verwende Seitenschneider statt deiner Finger, wenn es um kleine Kontaktpunkte geht. Wenn du Stützen abreißt, ziehst du an der Oberfläche darunter.
Arbeite von außen nach innen. Entferne zuerst den Großteil und dann die fummeligen Stücke nahe der Oberfläche mit einer Pinzette oder einem Bastelmesser.
Rechne mit Druckstellen. Selbst perfekte Einstellungen hinterlassen dort, wo die Stützen Kontakt hatten, eine etwas rauere Textur. Leichtes Schleifen entfernt das meiste davon; durch die Ausrichtung bleiben die wichtigen Flächen frei.
Es gibt lösliche Stützen für Mehrmaterialdrucker, bei denen sich ein zweites Material in Wasser auflöst. Das ist das sauberste verfügbare Ergebnis, kostet aber einen zweiten Extruder und zusätzliche Druckzeit.
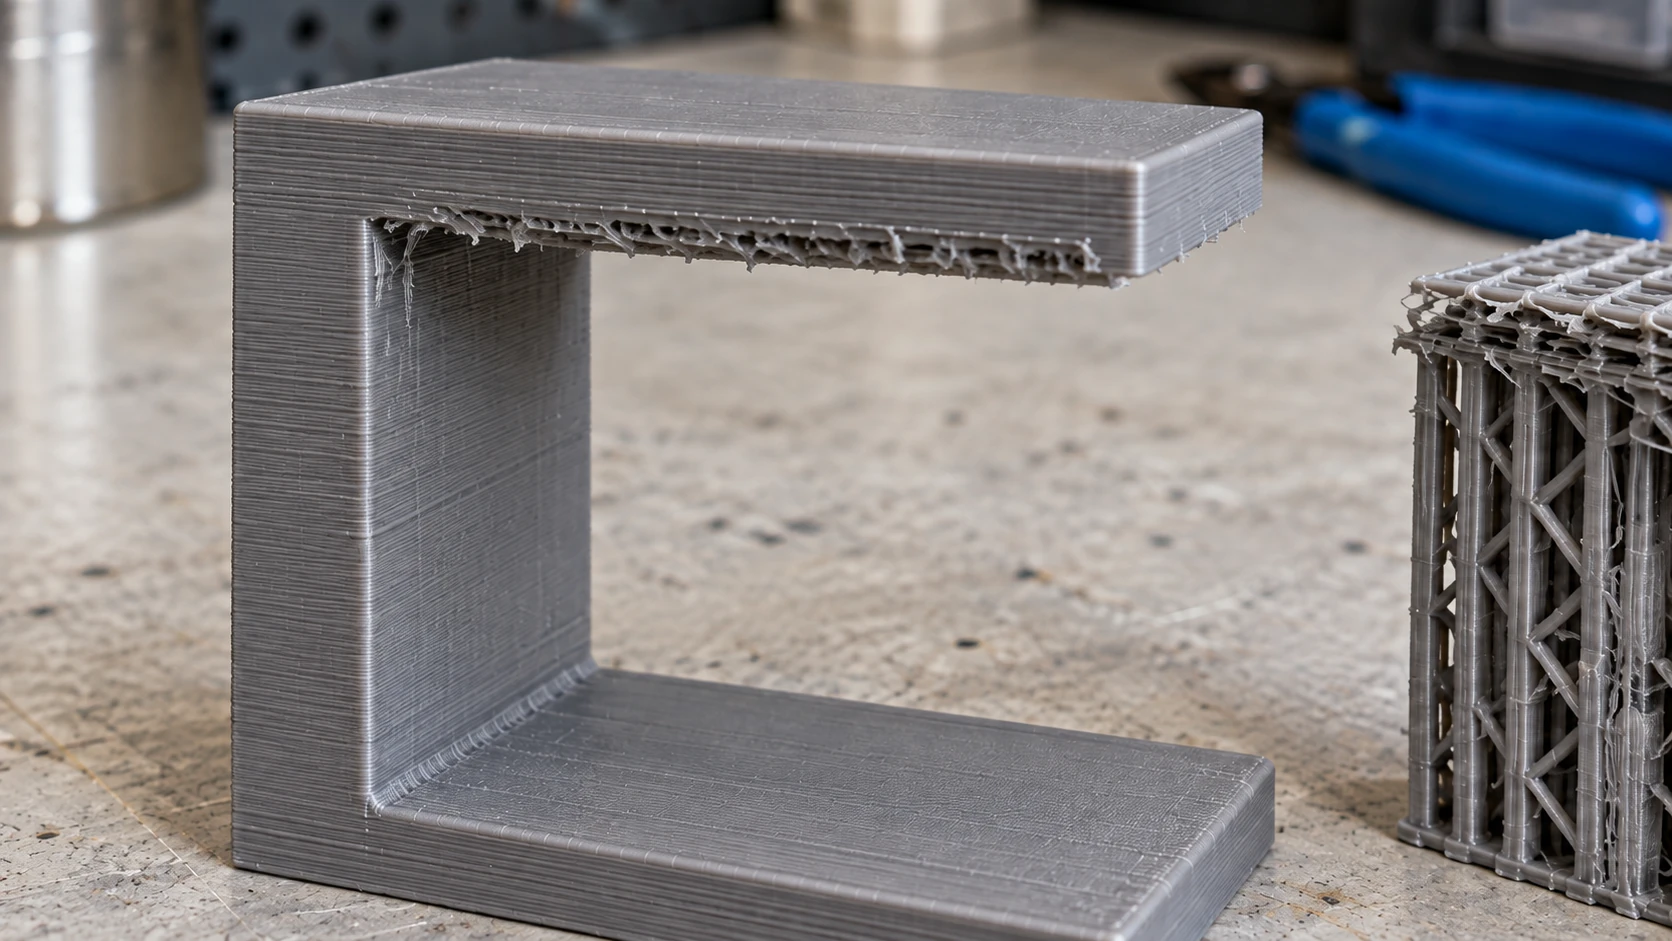
Die abgestützte Unterseite hat eine andere Textur als die Ober- und Seitenflächen. Lass Raum für die Nachbearbeitung, wenn diese Fläche sichtbar sein wird.
Wenn es trotzdem schiefgeht
| Symptom | Wahrscheinliche Ursache | Lösung |
|---|---|---|
| Stützen sind mit dem Bauteil verschweißt | Z-Abstand zu klein | Z-Abstand erhöhen, als Vielfaches der Schichthöhe |
| Überhang hängt weiterhin auf den Stützen durch | Z-Abstand zu groß | Verringern und Kühlung prüfen |
| Stützen kippen während des Drucks um | Dichte zu niedrig oder sehr hoher, dünner Turm | Dichte erhöhen oder neu ausrichten, damit die Stütze kürzer wird |
| Raue, löchrige Oberfläche unter dem Überhang | Normale Stützen mit dichter Schnittstelle | Baumstützen ausprobieren oder akzeptieren und schleifen |
| Stützen befinden sich in einem unerreichbaren Loch | Überall stützen | Auf „nur vom Druckbett“ umstellen oder das Loch neu gestalten |
Unser Leitfaden zur Fehlerbehebung beim 3D-Druck behandelt Fehler, die nicht mit Stützen zusammenhängen, und der Einsteigerleitfaden erklärt die Grundlagen dahinter.
Häufig gestellte Fragen
Wann braucht man beim 3D-Druck Stützen?
Wenn ein Detail ohne Material darunter mehr als ungefähr 45 Grad zur Vertikalen überhängt. Brücken zwischen zwei verankerten Punkten brauchen normalerweise keine Stützen, und flachere Überhänge lassen sich meist problemlos drucken.
Sind Baumstützen besser als normale Stützen?
Sie verbrauchen weniger Material und hinterlassen weniger Spuren, was gut zu organischen Formen und Figuren passt. Normale Stützen sind unter großen, flachen Überhängen zuverlässiger. Keine Variante ist überall überlegen.
Warum sind meine Stützen mit dem Druck verschmolzen?
Der Z-Abstand der Stützen ist zu klein. Erhöhe ihn – idealerweise als Vielfaches deiner Schichthöhe statt als festen Wert, der aus einem anderen Profil kopiert wurde.
Kann ich Stützen vollständig vermeiden?
Oft ja. Durch Drehen des Modells, Teilen in mehrere Stücke, Fasen unter Überhängen und tropfenförmige horizontale Löcher lassen sich bei sehr vielen Bauteilen Stützen vermeiden.
Hinterlassen Stützen Spuren?
Ja, immer bis zu einem gewissen Grad. Das Ziel ist, diese Spuren auf einer Fläche zu platzieren, die niemand sieht. Das ist eine Frage der Ausrichtung, nicht der Einstellungen.
Was besagt die 45-Grad-Regel?
Die Faustregel besagt, dass sich Überhänge bis etwa 45 Grad zur Vertikalen ohne Stützen drucken lassen. Deine tatsächliche Grenze hängt von Kühlung, Schichthöhe, Geschwindigkeit und Material ab. Drucke daher einen Überhang-Test, um deine eigene Grenze zu ermitteln.
Drucke einen Überhang-Test
Bevor du das nächste Modell druckst, bei dem du Bedenken hast, fertige einen kleinen Überhang-Test an: ein Bauteil mit einer Reihe zunehmender Winkel.
Am Ende hast du ein physisches Objekt, das dir zeigt, ab wann dein Drucker tatsächlich nicht mehr klarkommt. Von da an beantwortest du die Frage „Braucht das Stützen?“ anhand des Modells und eines Vergleichs, statt zu raten und es nach neunzig Minuten herauszufinden.
Wenn ein Modell in einem Format vorliegt, das dein Slicer nicht öffnen kann, verarbeitet File Converter STL-, OBJ- und 3MF-Konvertierungen ohne Credit-Kosten. Zum Herunterladen des Ergebnisses brauchst du einen kostenpflichtigen Tarif. Und wenn du auf ein Bauteil schaust und nicht weißt, wie du es ausrichten sollst, besprichst du es mit Craft Chat – kostenlos mit deinem Konto.
Passende Tools
Bereit, diese Tools auszuprobieren?
Kostenlos registrieren – keine Kreditkarte erforderlich. Kostenlose Tools sind sofort verfügbar.
Kostenlos starten